
 EN



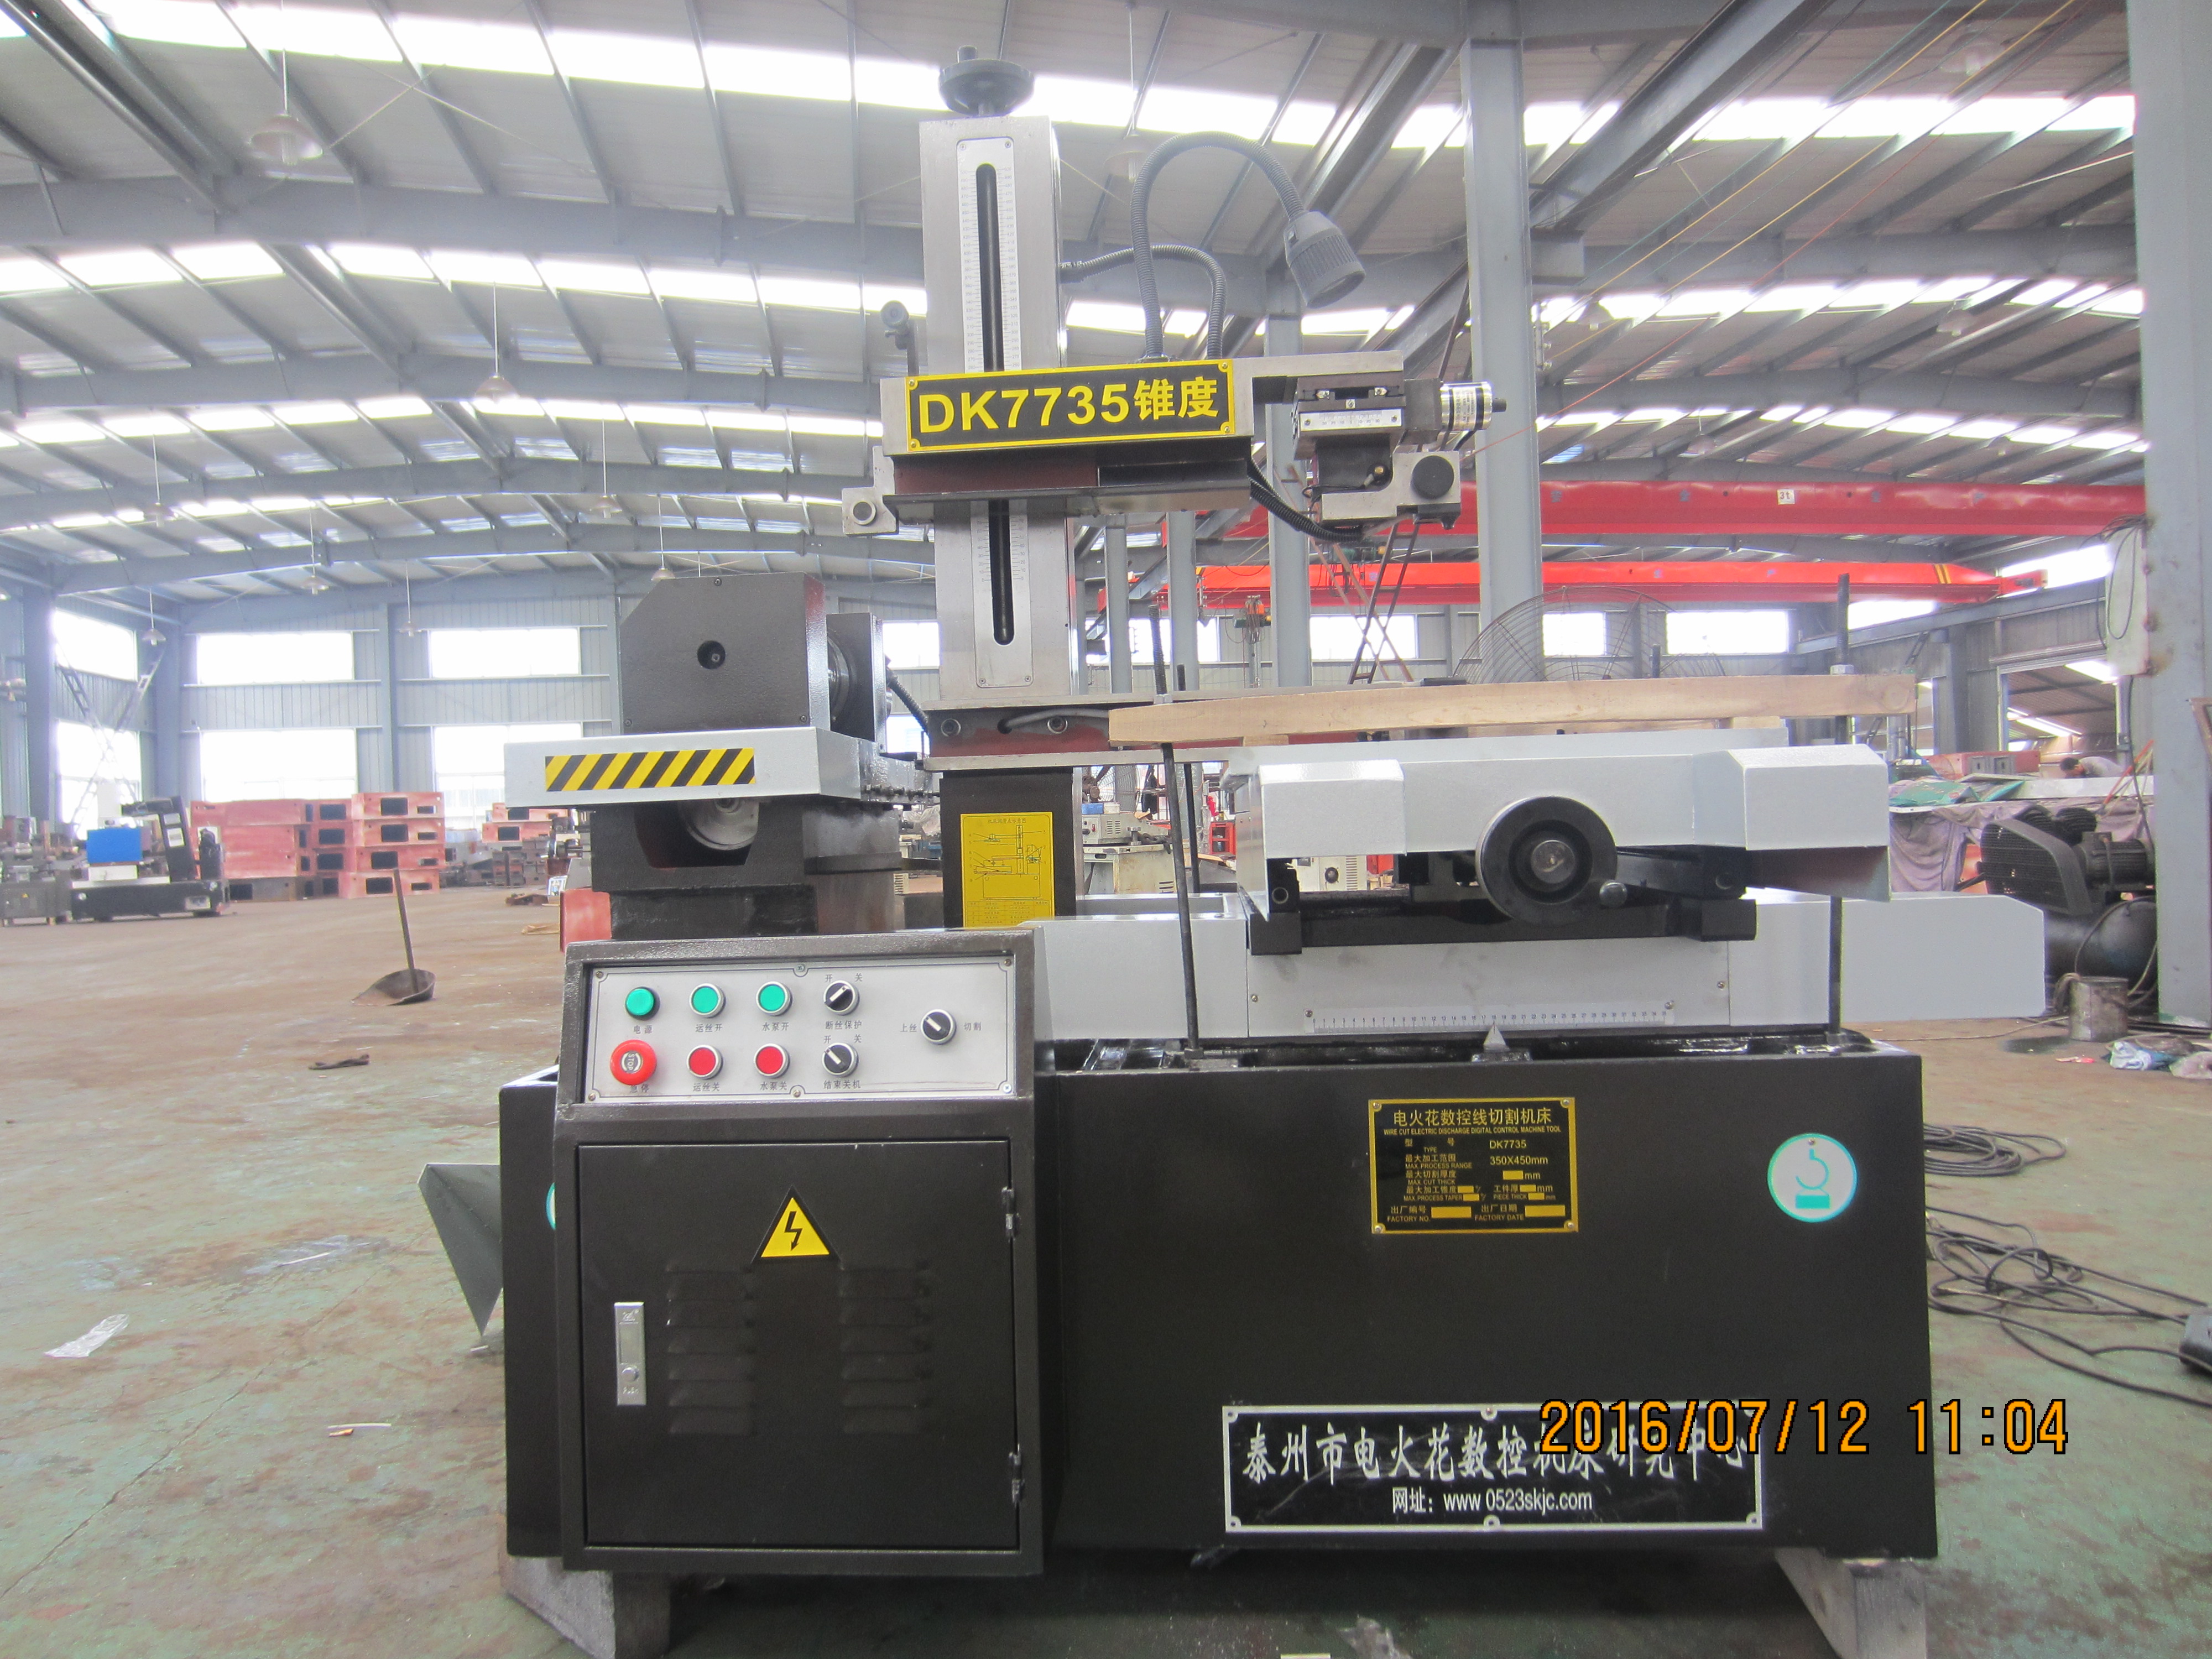
HarsMarg社製の単一カット・マルチカット対応ワイヤー放電加工機では、ワイヤー寿命を延ばすとは、再利用可能なモリブデン線およびその完全な往復輸送システム全体を、安定かつ保守可能な状態に保つことを意味します。 ワイヤー本体、ドラムへの巻き取り状態、方向転換機構、張力、ガイドまたはガイドローラー、電気接触ブロック、認定作業液、洗浄状況、および適切な切削条件を点検してください。ワイヤーは、付属の取扱説明書または文書化された状態評価基準で交換が指示された場合にのみ交換し、一律の使用時間経過をもって交換してはいけません。
これは、ロールから真鍮製またはコーティングされたワイヤーを連続的に供給し、切断ゾーンを通過した後に廃棄する一方向式ワイヤー放電加工機とは異なります。ハースマーグ社の現行 単一カット であり、 マルチカット 対象となる機種群では、ドラムに巻かれたモリブデンワイヤーを往復させてギャップ内を移動させています。新規ワイヤーの供給速度、ロールの消費量、ワイヤーチョッパーの使用、あるいは廃棄コストに関する助言は、本保守計画には一切転記しないでください。
往復式ワイヤー放電加工機における「ワイヤー寿命」とは?
負荷をかけたモリブデンワイヤーは再利用されますが、摩耗がまったくないわけではありません。繰り返される放電によって表面が侵食され、局所的な断面形状が変化します。また、ドラムや張力制御・ガイド機構を通る際の機械的取り扱いも影響を与えます。実験的に使用済みモリブデンワイヤーを調査した報告では、加工後の表面にクレーター状の凹み、球状突起、微小な穴などが観察されています。したがって、実用上の目的は、ワイヤーの状態および送りの安定性を、ワイヤーが破断するまで使い切るのではなく、認証済みの切断品質を確実に達成できる水準に保つことにあります。
| システムに関する質問 | ハースマーグ往復式システム(対象範囲内) | 一方向専用の消耗品ワイヤー誘導方式(転用不可) |
|---|---|---|
| 電極ワイヤー | 当該機種および作業に承認済みの再使用可能なモリブデンワイヤー | 真鍮、コーティング真鍮、または鋼芯ワイヤーは汎用と見なす |
| ワイヤーの移動 | ワイヤーは前進・後退を繰り返し、ワイヤードラムに巻き戻される | 新品ワイヤーは供給スプールから連続して送られ、1回の加工後に廃棄される |
| 主な保守重点項目 | ワイヤーの状態、整然とした巻取り、固定、方向転換、張力、ワイヤー通路、接触部、加工液および切断の安定性 | スプール供給速度、廃棄機構、ワイヤーカッター、および1時間あたりの消費量(重量または長さ) |
| 交換判断 | 手動による制限+文書化されたワイヤー/工程条件および承認済みの加工物結果 | 一般的なスプール交換間隔またはワイヤー消耗量の目標値 |
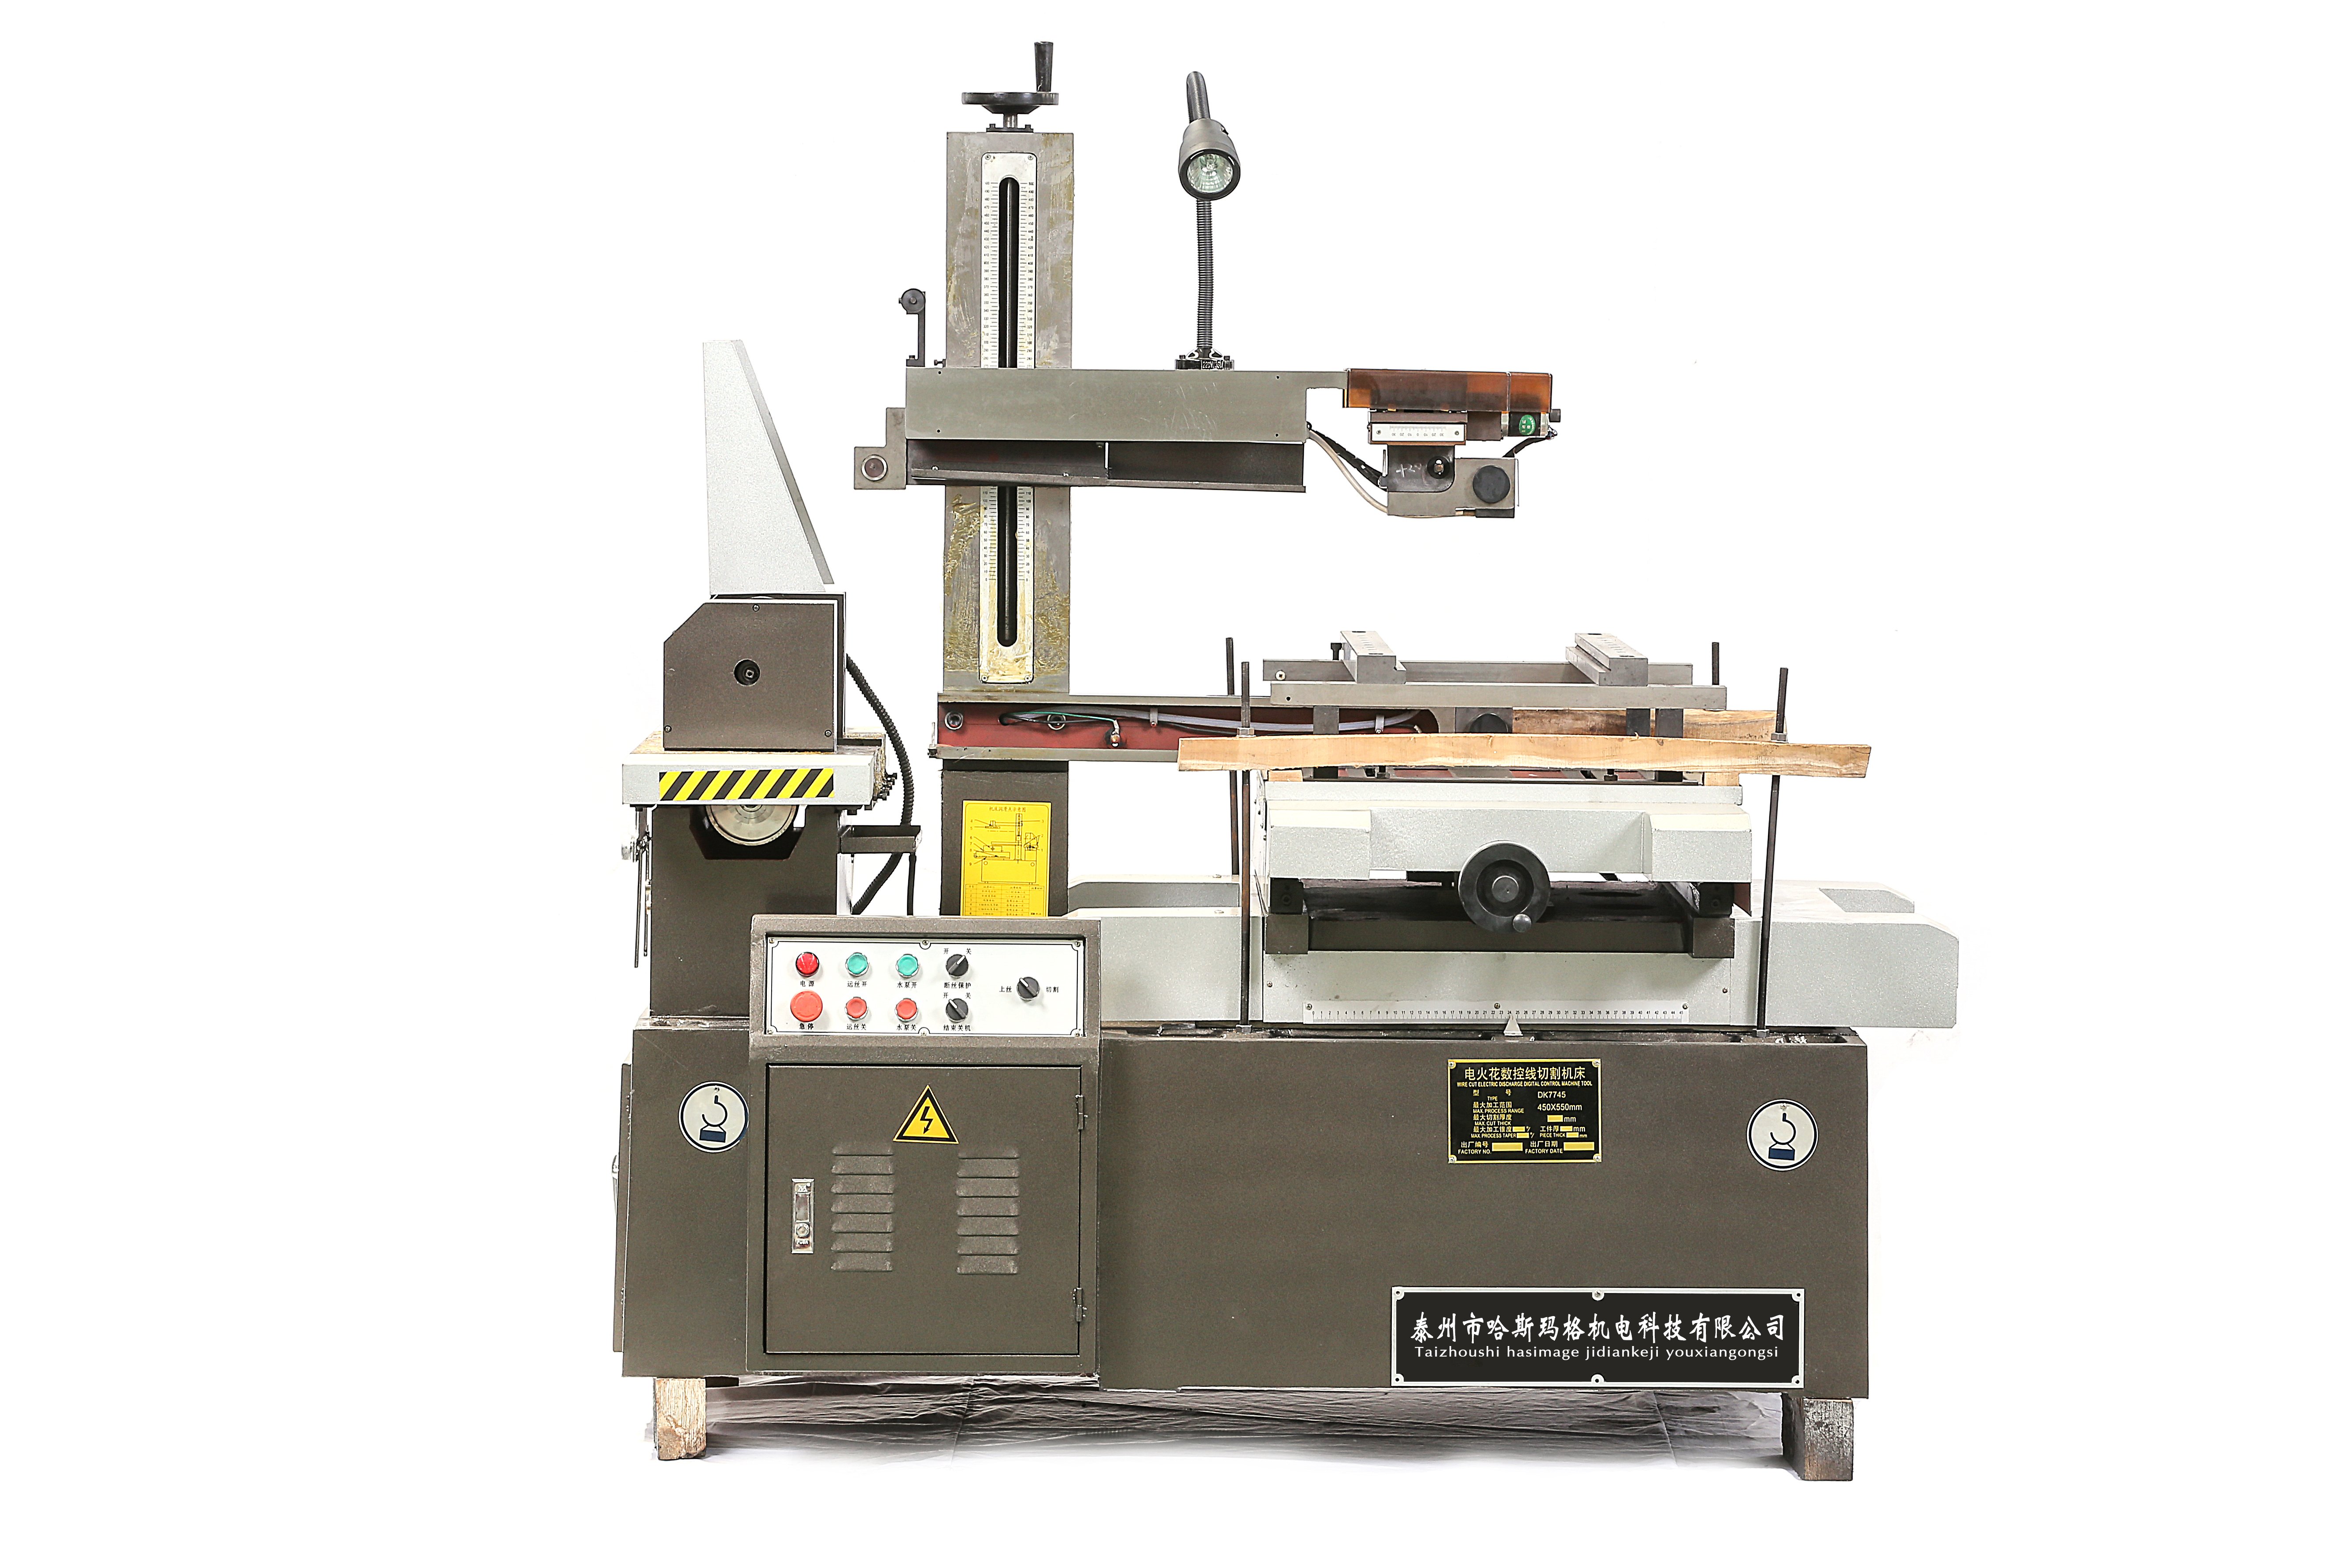
この画像ファイルは以前「DK7735」とラベル付けされていましたが、写真に写っている機器の名板には「DK7745」と明記されています。上記の修正済み説明文により、誤って他の機種と混同されることが防がれます。
安全で再現性のある基準値を確立する
- 必ず当該機種のマニュアルを用いること。 承認済みのワイヤー材質・直径・装填/巻取り方法・張力設定手順・作業液およびオペレーターによる点検項目を確認してください。異なる構造のワイヤー放電加工機から制限値を流用しないでください。
- 機械を安全な状態にする。 サイクルを停止し、ドラム、ワイヤー通路、ガイド、接触部品、あるいは挟まれた加工物に触れる前に、付属のマニュアルおよび現場の隔離手順に従ってください。保護カバーおよびインタロック装置を無効化してはいけません。
- 最後に承認された設定を維持してください。 変更を加える前に、プログラム、オフセット、電気的条件、ワイヤー仕様、張力設定または方法、ワイヤー送り速度、加工液の状態、フラッシング配置、治具、および検査結果を記録してください。
- 症状を具体的に記述してください。 ワイヤーの連続切断不良、切断の不安定さ、短絡、巻き取り/逆転不良、切断速度の低下、表面粗さの増加、寸法のずれなど、どの現象が発生しているかを記録し、その現象が加工パス上またはプログラム上のどこで発生するかも明記してください。
- 制御変数を1つだけ変更します。 張力・放電電力・送り速度・加工液の状態を同時に変更すると、原因が特定できず、再現性も失われます。
完全なセットアップ手順については、「 ワイヤー放電加工機セットアップチェックリスト 」と、選択した機種の取扱説明書を併用してください。
モリブデン線およびドラムへの巻き取り状態を点検してください
作業開始前および切断時の挙動に変化が見られた際には、アクセス可能なワイヤーを点検してください。ねじれ、平べったくなりすぎた部分、明らかな表面損傷、汚染、局所的な細径化や直径の不均一、不適切な取扱いや摩耗した部品との接触による損傷などを確認します。色だけを基準にして判断してはならず、見た目が清潔だからといって残り寿命が無限であると推定してはいけません。
ワイヤードラムについては、取扱説明書で許容されている状態を確認してください。
- 重なりや緩み、束ねられた部分、局所的な盛り上がりがない整然とした巻き付けであること。
- 確実に固定されており、計画している作業に十分な使用可能長のワイヤーが確保されていること。
- 正しい走行限界が設定され、衝撃・停滞・ワイヤーの脱落を伴わないスムーズな方向転換ができること。
- ワイヤーが意図しない機械のエッジ、ガード、または汚染された面と接触していないこと。
- 取扱説明書で運転中の観察が認められている場合、往復両方向において安定した追従性が確保されていること。
機械が動いている状態では、絶対に接続(スプライス)を臨時で行ったり、損傷を受けた荷重下のワイヤー部分をまっすぐにしたり、ドラムを巻き戻したりしてはいけません。承認済みのワイヤー装着および交換手順に従ってください。ワイヤーの損傷が常に同一のドラム位置、あるいは往復点で繰り返し発生する場合は、新たなワイヤーを装着する前に、ワイヤーの巻き取り状態、走行限界、および関連する駆動・張力部品を点検してください。
張力は、機種および加工内容に応じて設定する——可能な限り高い値に設定しない
ワイヤー張力は、たわみや振動を抑えるのに役立ちますが、張力を高くすれば必ずしも良いわけではありません。張力が不足すると、ワイヤーの追従性が不安定になったり、幾何学的誤差が生じたりします。一方、張力が高すぎると、放電摩耗によってすでに弱体化しているワイヤーに過剰な機械的負荷がかかり、断線リスクが高まります。ワイヤー径、機種、ワークの厚さ、材質、切断戦略、および要求される加工品質に応じて、承認済みの張力設定または手順を用いてください。
往復式システムは、方向転換時にも安定した状態を維持する必要があります。症状が特定の走行方向のみ、方向転換直前またはプログラム内の同一箇所で発生するかどうかを確認してください。テンショナーを閉ループ監視・補正システムと表現するのは、その機能が当該コントローラおよび提供された構成で明確に確認された場合に限ります。
ワイヤパス、ガイド、電気接点を適切に維持する
実際のワイヤパスは機種によって異なりますが、ガイドホイールやガイド部品、アライメント装置、テンション機構、電気接点ブロック、ドラムなどが含まれる場合があります。汚れ、溝の付着、緩み、位置ずれ、回転不良、接触面の損傷などにより、ワイヤが擦れたり加熱されたり、あるいは偏向したりすることがあり、新品のワイヤも同様の原因で早期に故障する可能性があります。
- 提供された保守手順で指定された部品および表面のみを清掃すること;
- 装着済みのガイド/ローラーの通路について、異物の混入、溝の形成、損傷、自由な動きの有無、および確実な固定状態を点検すること;
- マニュアルの手順に従い、点検可能な電気接点ブロックの汚染、摩耗の偏り、ピッティング、異常な発熱痕跡を確認すること。
- 切断前に、ワイヤーが所定の経路および垂直方向の位置に正しく配置されていることを確認すること。
- 摩耗部品は、症状を隠すために研磨・曲げ・改造するのではなく、機種/マニュアルで定められた交換限界に達した時点で交換すること。
発電機キャビネット、保護パラメーター、電気接続、駆動システム、安全インターロックおよび正式な校正作業は、現場のエネルギー分離規則に基づき、認定を受けた有資格のサービス担当者によって実施しなければならない。
作業流体、フィルトレーション(ろ過)、フラッシング(洗浄)の管理
作業流体は、切断領域における絶縁性維持、冷却、および切削屑の除去を担う。汚染、循環の詰まり、またはノズルの向き不良により、ワイヤー上に異常放電や過熱が集中することがある。使用する流体は、当該機種専用に承認されたもののみとし、その準備方法、液面レベル、使用状態、廃棄方法については、機械および流体の取扱説明書に従うこと。
- レベルの確認、目視による汚染の有無、フィルターの状態、循環状況、漏れおよび還流の確認
- 対象のノズルまたは吐出口が切断ゾーンに正しく到達しており、詰まりや位置ずれがないことを確認する
- 薄板ワークピースを動かしたりワイヤーの安定性を損なったりするような制御不能な水流を用いずに、ギャップ内の異物を除去する
- 濃度、導電率、または温度の測定は、付属のマニュアルまたは切削液の取扱説明書で測定方法および許容範囲が明記されている場合のみ行う
- 一方向 brass-wire 機械から脱イオン樹脂の設定、自動導電率機能、切削液交換間隔をインポートしないこと
認定済み切削パラメーターを使用する
放電エネルギー、パルスタイミング、ワイヤー送り速度、張力、送り要求、ワークピースの厚さ/材質、フラッシングおよびワイヤーの状態が相互に影響します。実際のギャップに対して過剰な設定は、摩耗を増加させ、ワイヤー破断のリスクを高めます。一方、エネルギーが低すぎる不適切な条件でも、加工が不安定になることがあります。まず、コントローラー/機種の推奨設定および、対象の材質・厚さ・ワイヤー・加工段階に適合した確立済みの条件から始めましょう。
マルチカット加工は、所定の寸法および表面粗さを達成するために選択すべきであり、ワイヤー寿命を延ばすための手段として宣伝してはなりません。荒削りおよび仕上げ加工では、再使用可能なワイヤーが追加の加工サイクルを経ることになります。そのため、全加工手順を記録し、ワイヤーおよび加工条件を確認してください。サイクルタイムが課題となる場合は、「 ワイヤーEDM加工速度ガイド 」を用いて、全体として許容される加工プロセスを比較検討してください。ワイヤーが切れるまで出力を上げるような方法は避けてください。
ワイヤー破断および不安定な加工の原因診断
断線は、ワイヤー材質に欠陥があるという証拠ではなく、単なる症状です。断線位置(ワイヤー経路およびプログラム上)、走行方向、方向反転直近での発生の有無、および事象直前の機械状態を記録してください。
| 観察された症状 | 最初に確認すること | 検証境界 |
|---|---|---|
| ワイヤー経路上の同一物理位置で断線が繰り返し発生する | キョウ(ねじれ)や局所的な細径化、ドラム巻き取り、ガイド/ローラー溝、コンタクトブロックの損傷、意図しない擦過およびアライメント不良 | 機械を安全な状態にし、該当するワイヤー/部品を点検して確認された原因を修正したうえで、再装荷してください。 |
| 方向反転直近で断線が発生する | 巻き取り、アンカー固定、走行限界、張力挙動、および反転/駆動条件 | 取扱説明書に記載された方向反転点検手順に従ってください。駆動操作や保護機能付き調整は、資格を持つサービス担当者による対応が必要です。 |
| 同一のワークピース形状(特徴部)で断線が繰り返し発生する | 切粉などの異物挟み、洗浄液の流れの確保状況、板厚/形状の変化、ワークピースとの接触、治具の移動、およびプログラム上の条件 | 最終承認済みの設定を用いて代表的な材料で再現し、検証済みの変数を1つだけ変更する |
| 短絡または切断時の不安定性が徐々に増加する | ワイヤの状態、加工液/フィルター/循環状態、切屑の混入、電極接触状態、ガイドの状態、ワークピースの電気的接触状態、および加工条件の見直し | アラーム、加工中断、サイクル中の観察結果を、文書化された承認済みの基準と比較する |
| 表面状態や寸法が、突然の異常なく徐々にずれていく | ワイヤ/張力/走行経路およびオフセット、ガイドのアライメント、治具/基準面、熱的状態、加工液/切屑の混入、および検査方法 | 同一の測定位置・方法で基準部品を検査する。単一の測定結果のみに基づいてワイヤ摩耗を原因と断定しない |
| 接触部に異常な発熱、ピッティング、放電痕が見られる | ワイヤ接触状態、汚染、コンタクトブロックの摩耗/位置、および承認済み手順に基づく電気的接続状態 | 機械を停止する。電気系または保護部品に関する作業は、認定サービス担当者による対応が必要 |
再使用可能なモリブデン線の交換時期はいつか?
信頼性のある普遍的な使用時間、作業シフト数、または加工件数による交換間隔は存在しません。 まず、選択した機種の取扱説明書に従ってください。指定された限度に達した場合、点検で許容できない損傷や局所的な径減少が確認された場合、繰り返し発生する故障の原因としてトレーサビリティのある線の状態が特定された場合、あるいは他の要因を除外した後に所定の加工品質が維持できなくなった場合に、線を交換してください。
線の破断という重大な事象を、日常的な交換の目安としないでください。また、加工面の粗さや切断速度の低下といった現象だけをもって、必ず線が摩耗したと断定しないでください。交換の理由を記録し、新しい線を装着・アライメントした後には、制御された基準形状または初品を用いて機械の動作を確認してください。
線の状態記録を作成する
実用的な記録には、以下の項目を明記すべきです:
- 機種名、コントローラー型式、製造番号、日付;
- 線の供給元、材質、直径/仕様、ロット番号、装着日;
- 巻き取り/装着記録および張力設定値または設定手順;
- 加工対象材質、板厚、形状、および単一カットまたは複数カットの順序
- 作業液、フィルター/フラッシング状況の観察結果、および関連マニュアルで定められた計測値
- プログラム/条件の変更内容、実際の加工サイクルの観察結果、アラーム発生状況、短絡・断線箇所
- 寸法、テーパー/プロファイル、表面仕上げ状態および測定方法
- 実施した保守作業、交換した部品、ワイヤー交換の理由、および保守後の検証結果
異なる材質、板厚、加工戦略を無理に混ぜるのではなく、類似した加工条件の傾向を追跡します。記録により再発原因を特定し、不要な交換を防ぐことはできますが、一律のサービス寿命限界を設定するものではありません。
よくあるご質問
モリブデン線は何時間まで再使用可能ですか?
各機械および各加工条件に共通する固定されたワイヤー寿命はありません。ワイヤー寿命は、ワイヤーの仕様および負荷状態、加工材質・板厚、電気的条件、ワイヤー送り速度、張力、作動液/フラッシング状態、切断順序、ワイヤー通路の状態、および品質要件などによって左右されます。機種専用マニュアルおよび記録された条件/性能の推移データをご参照ください。
この機械で、真鍮製または被覆ワイヤーをモリブデンワイヤーの代わりに使用できますか?
ハースマーグ社が当該機種向けに発行した文書、または技術担当者による書面による正式な承認がない限り、ワイヤー材質や直径を変更しないでください。一方向式真鍮ワイヤー方式では、ワイヤー搬送方法および消耗品戦略が異なります。物理的にワイヤーが装着できるからといって、放電電源装置、ガイド、接触部、張力制御機構、および作動液との互換性が保証されるわけではありません。
張力を高めれば、ワイヤーのたわみ(ボウ)を防ぎ、加工精度が向上しますか?
単独ではそうではありません。適切な張力はたわみを制御するのに役立ちますが、張力が大きすぎると機械的負荷が増加し、ワイヤーがすでに摩耗または損傷している場合に破断の原因となることがあります。承認済みの条件を用い、ワイヤーの通路、洗浄状態、電気的設定、加工物の厚さ、および工程戦略を、全体として点検してください。
マルチカット加工はモリブデン線の寿命を延ばしますか?
一般的にはそうとはいえません。マルチカット加工は荒加工と仕上げ加工を分離することで加工物の品質向上を図るものですが、同時にワイヤーの走行距離と放電への曝露時間が増加します。加工全体の手順を評価し、ワイヤーの状態と加工結果を継続的に監視してください。パス数だけを根拠にワイヤー寿命の延長を保証しないでください。
未使用のモリブデン線はどのように保管すればよいですか?
清潔・乾燥状態を保ち、粉塵、油分、腐食要因、衝撃、曲げ、ねじれから保護してください。可能であれば、メーカーの包装のまま、メーカーが指定する環境条件(温度・湿度など)内で保管してください。材質、線径、ロット番号、開封日を記録し、実際に使用したワイヤーのトレーサビリティを確保してください。
ワイヤーの繰り返し切断を診断するために必要な情報は何ですか?
機械/コントローラーの型式、ワイヤー仕様、ワイヤードラムおよびワイヤー通路の写真、切断位置(正確な場所)、移動方向、加工材質および板厚、加工形状、使用切削液/洗浄状態、パラメーター/加工条件番号、アラーム記録、最近の保守作業や設定変更内容、および切断が同一の物理的位置またはプログラム上の位置で繰り返し発生するかどうかを教えてください。
ワイヤー放電加工機(Wire EDM)技術レビューをご依頼ください
詳細全体を確認します ハルスマーグ社ワイヤー放電加工機(Wire EDM)ラインナップ 、を含む 表紙に掲載されているDK7735単一カットモデル 機種選定またはワイヤー切断トラブルの対応には、図面、加工材質、板厚、要求公差/表面粗さ、加工順序、現在使用中のワイヤーおよび切削液、症状の記録、納入先および電源仕様をお送りください。 ワイヤー放電加工機(Wire EDM)の加工条件および保守に関する情報をご提出ください .
