
 EN



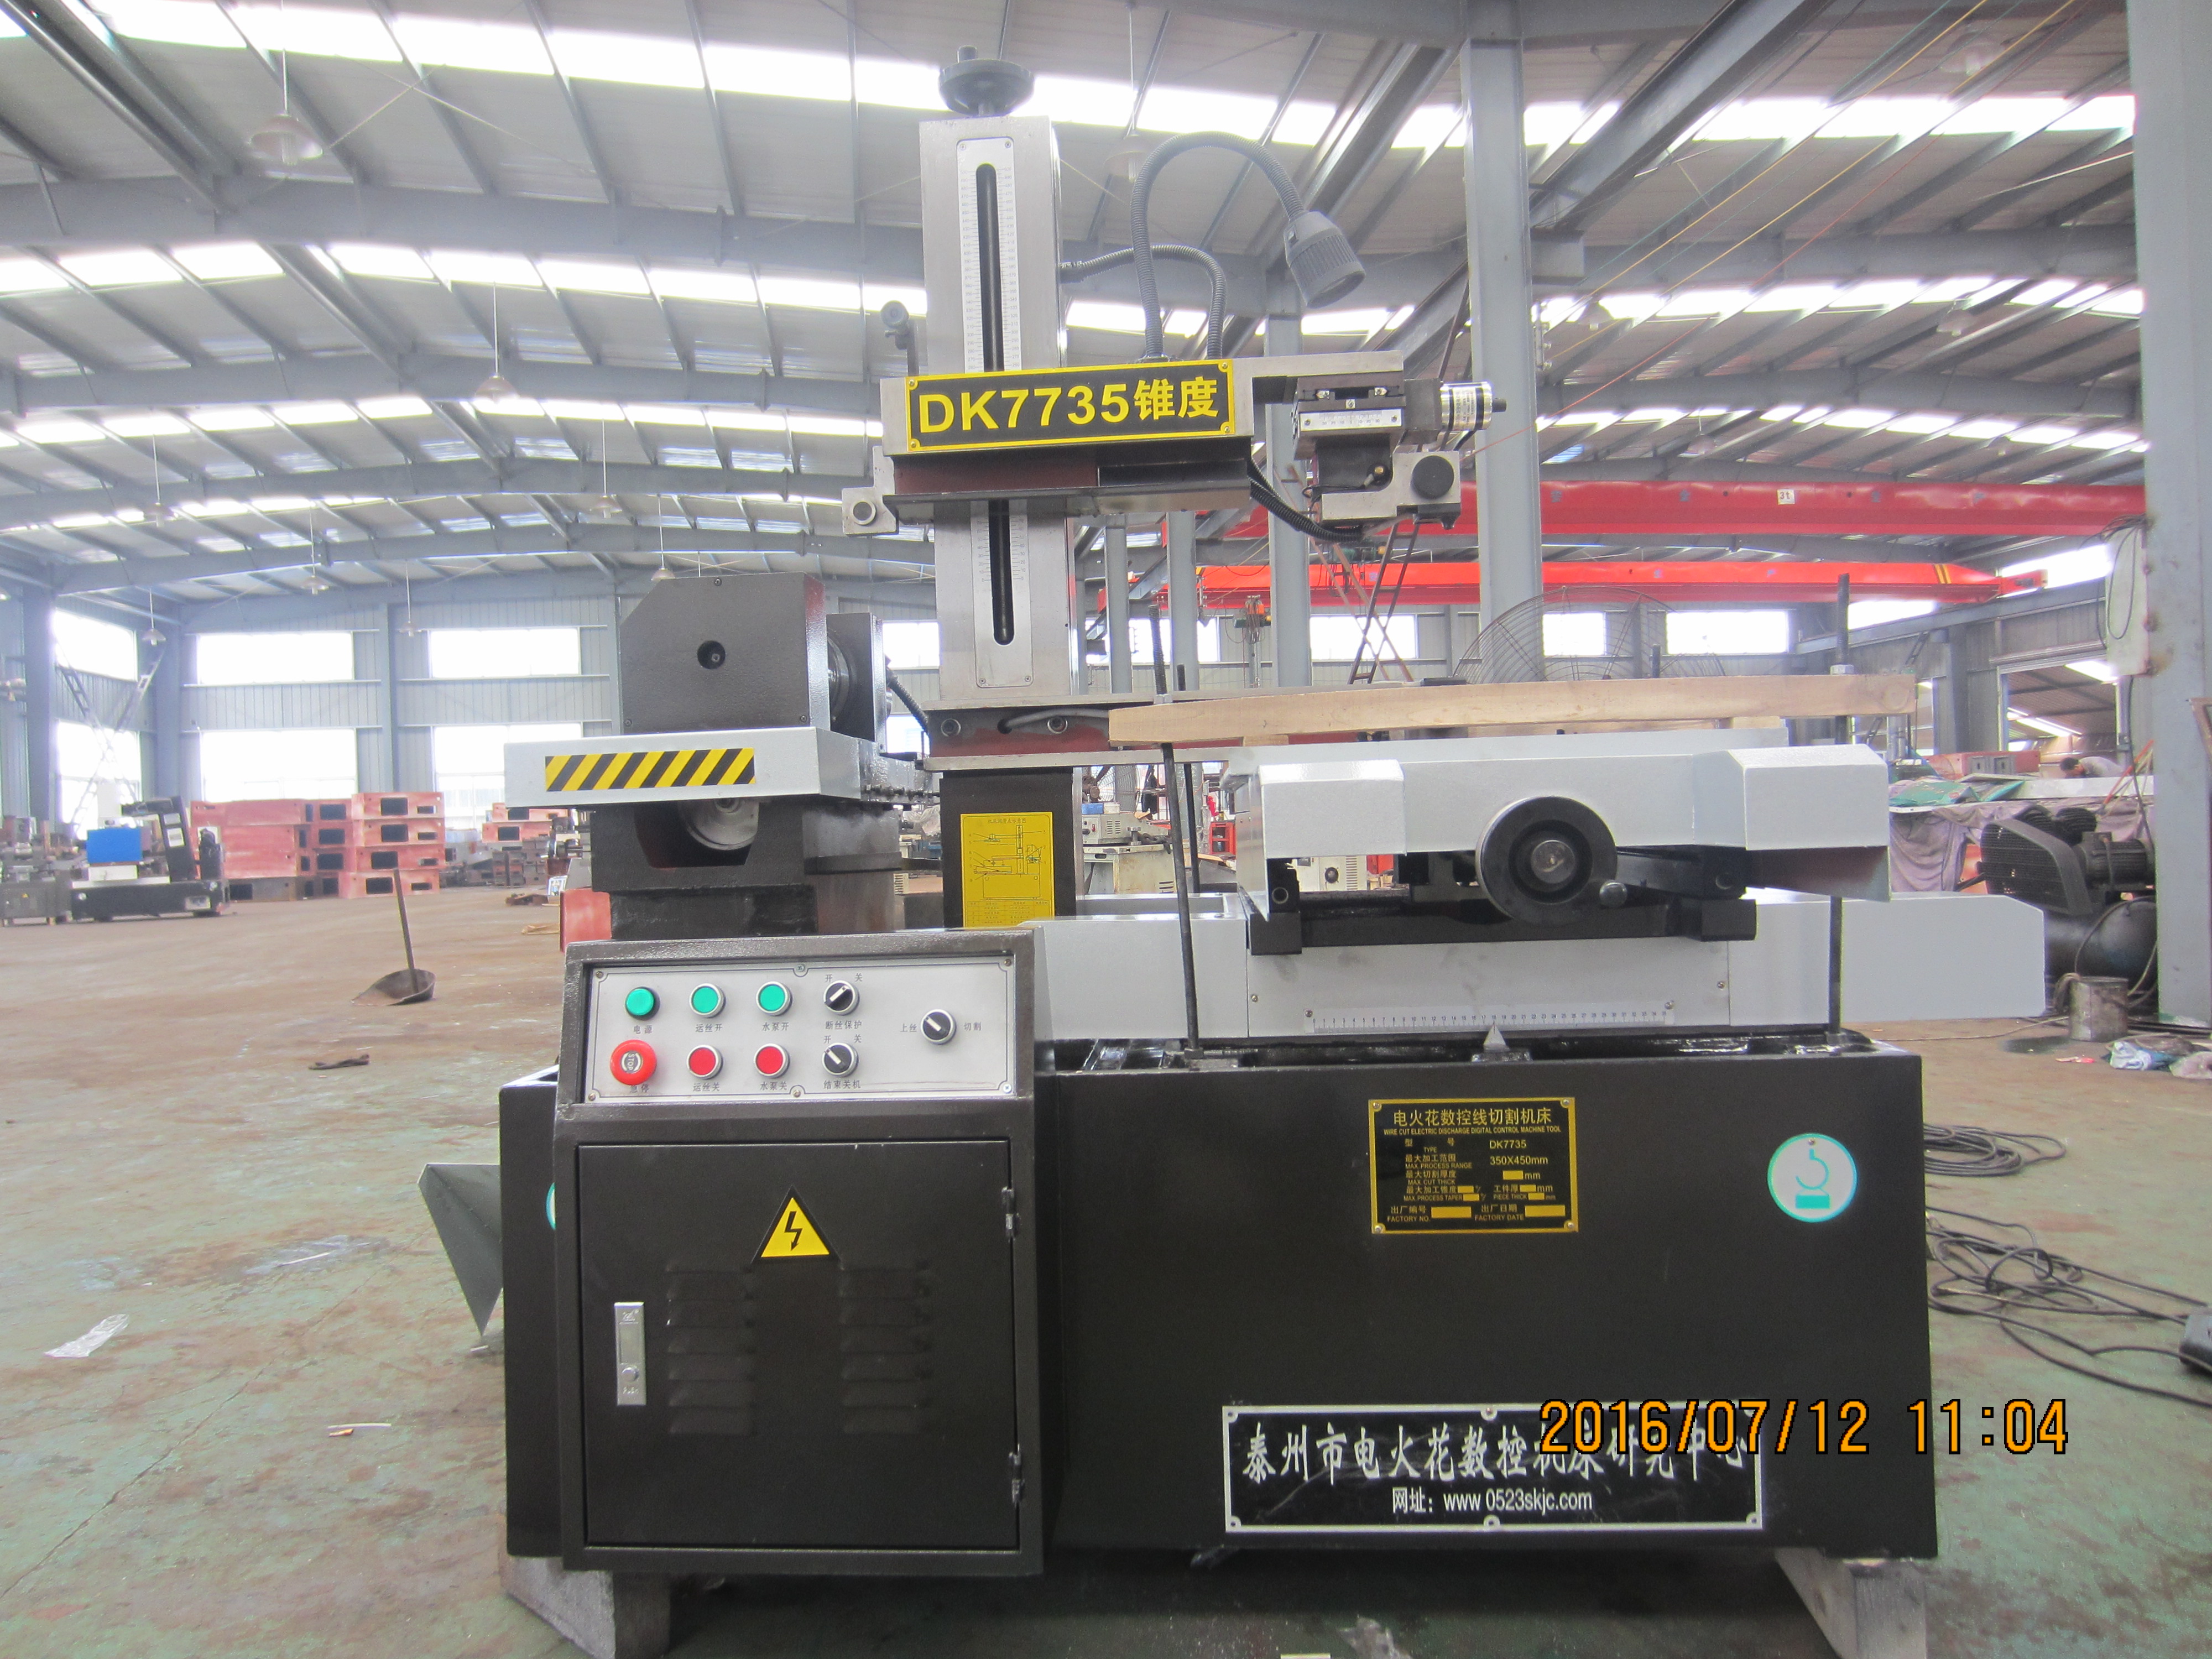
हार्समार्ग सिंगल-कट और मल्टी-कट वायर ईडीएम मशीनों के लिए, तार के जीवनकाल को बढ़ाने का अर्थ है कि पुनः उपयोग करने योग्य मॉलिब्डेनम तार और उसकी पूर्ण रिसिप्रोकेटिंग परिवहन प्रणाली को स्थिर और सेवा योग्य स्थिति में रखना। तार, ड्रम वाइंडिंग, उलटना, तनाव, मार्गदर्शक या मार्गदर्शक पहियों, विद्युत संपर्क ब्लॉक, अनुमोदित कार्य द्रव, फ्लशिंग और योग्य कटिंग स्थितियों की जाँच करें। तार को तब बदलें जब आपूर्ति किए गए मैनुअल या दस्तावेज़ीकृत स्थिति के सबूत इसकी आवश्यकता करते हों—सामान्य घंटों की किसी निश्चित संख्या के बाद नहीं।
यह एक-दिशा वायर ईडीएम मशीन से अलग है, जो काटने के क्षेत्र के बाद नई पीतल या लेपित तार को रील से लगातार आपूर्ति करती है और फिर उसे त्याग देती है। हार्समार्ग की वर्तमान एकल-कट और मल्टी-कट संबंधित परिवारों में मॉलिब्डेनम तार का उपयोग किया जाता है, जो एक तार ड्रम पर संग्रहीत होता है और अंतराल के माध्यम से आगे-पीछे गति करता है। ताज़ा तार की आपूर्ति दर, रील की खपत, तार काटने वाले उपकरण या त्याग लागत के बारे में कोई सलाह इस रखरखाव योजना में शामिल नहीं की जानी चाहिए।
दो-दिशात्मक वायर ईडीएम पर "तार जीवन" का क्या अर्थ है?
लोड किया गया मॉलिब्डेनम तार पुनः उपयोग में लाया जाता है, लेकिन यह क्षरण-मुक्त नहीं है। बार-बार होने वाले विसर्जन इसकी सतह को क्षरित कर सकते हैं और इसके स्थानीय अनुप्रस्थ काट को बदल सकते हैं, जबकि ड्रम, तनाव प्रणाली और मार्गदर्शन प्रणाली के माध्यम से यात्रा करने से यांत्रिक हेरफेर भी जुड़ जाता है। उपयोग किए गए मॉलिब्डेनम तार पर प्रकाशित प्रायोगिक कार्यों में मशीनिंग के बाद सतह पर गड्ढे, गोलाकार गठन और सूक्ष्म छिद्रों का अवलोकन किया गया है। अतः व्यावहारिक उद्देश्य यह है कि तार की स्थिति और परिवहन को इतना स्थिर रखा जाए कि योग्य कटिंग परिणाम प्राप्त किए जा सकें, बिना तार को विफल होने तक चलाए।
| प्रणाली प्रश्न | हार्समार्ग दोलन प्रणाली संदर्भ के अंतर्गत | एक-दिशा एकल-उपयोग तार मार्गदर्शन को स्थानांतरित नहीं किया जाना चाहिए |
|---|---|---|
| इलेक्ट्रोड तार | मॉडल और कार्य के लिए मॉलिब्डेनम के पुनः उपयोग योग्य तार को मंजूरी दी गई है | पीतल, लेपित पीतल या इस्पात-क्रोड़ तार को सार्वभौमिक माना जाता है |
| तार की गति | तार आगे और पीछे की ओर गति करता है और तार ड्रम पर पुनः लपेटा जाता है | ताज़ा तार एक आपूर्ति स्पूल से लगातार निकलता है और एक बार उपयोग के बाद फेंक दिया जाता है |
| मुख्य रखरखाव केंद्र | तार की स्थिति, सुव्यवस्थित लपेट, एंकरिंग, दिशा परिवर्तन, तनाव, तार का मार्ग, संपर्क, द्रव और कटिंग स्थिरता | स्पूल फीड दर, निष्कासन तंत्र, तार कटर और प्रति घंटा खपत किए गए पाउंड या लंबाई |
| प्रतिस्थापन निर्णय | मैनुअल सीमाएँ और दस्तावेज़ित तार/प्रक्रिया स्थिति तथा स्वीकृत कार्य-टुकड़े के परिणाम | एक सामान्य स्पूल-परिवर्तन अंतराल या तार-उपभोग लक्ष्य |
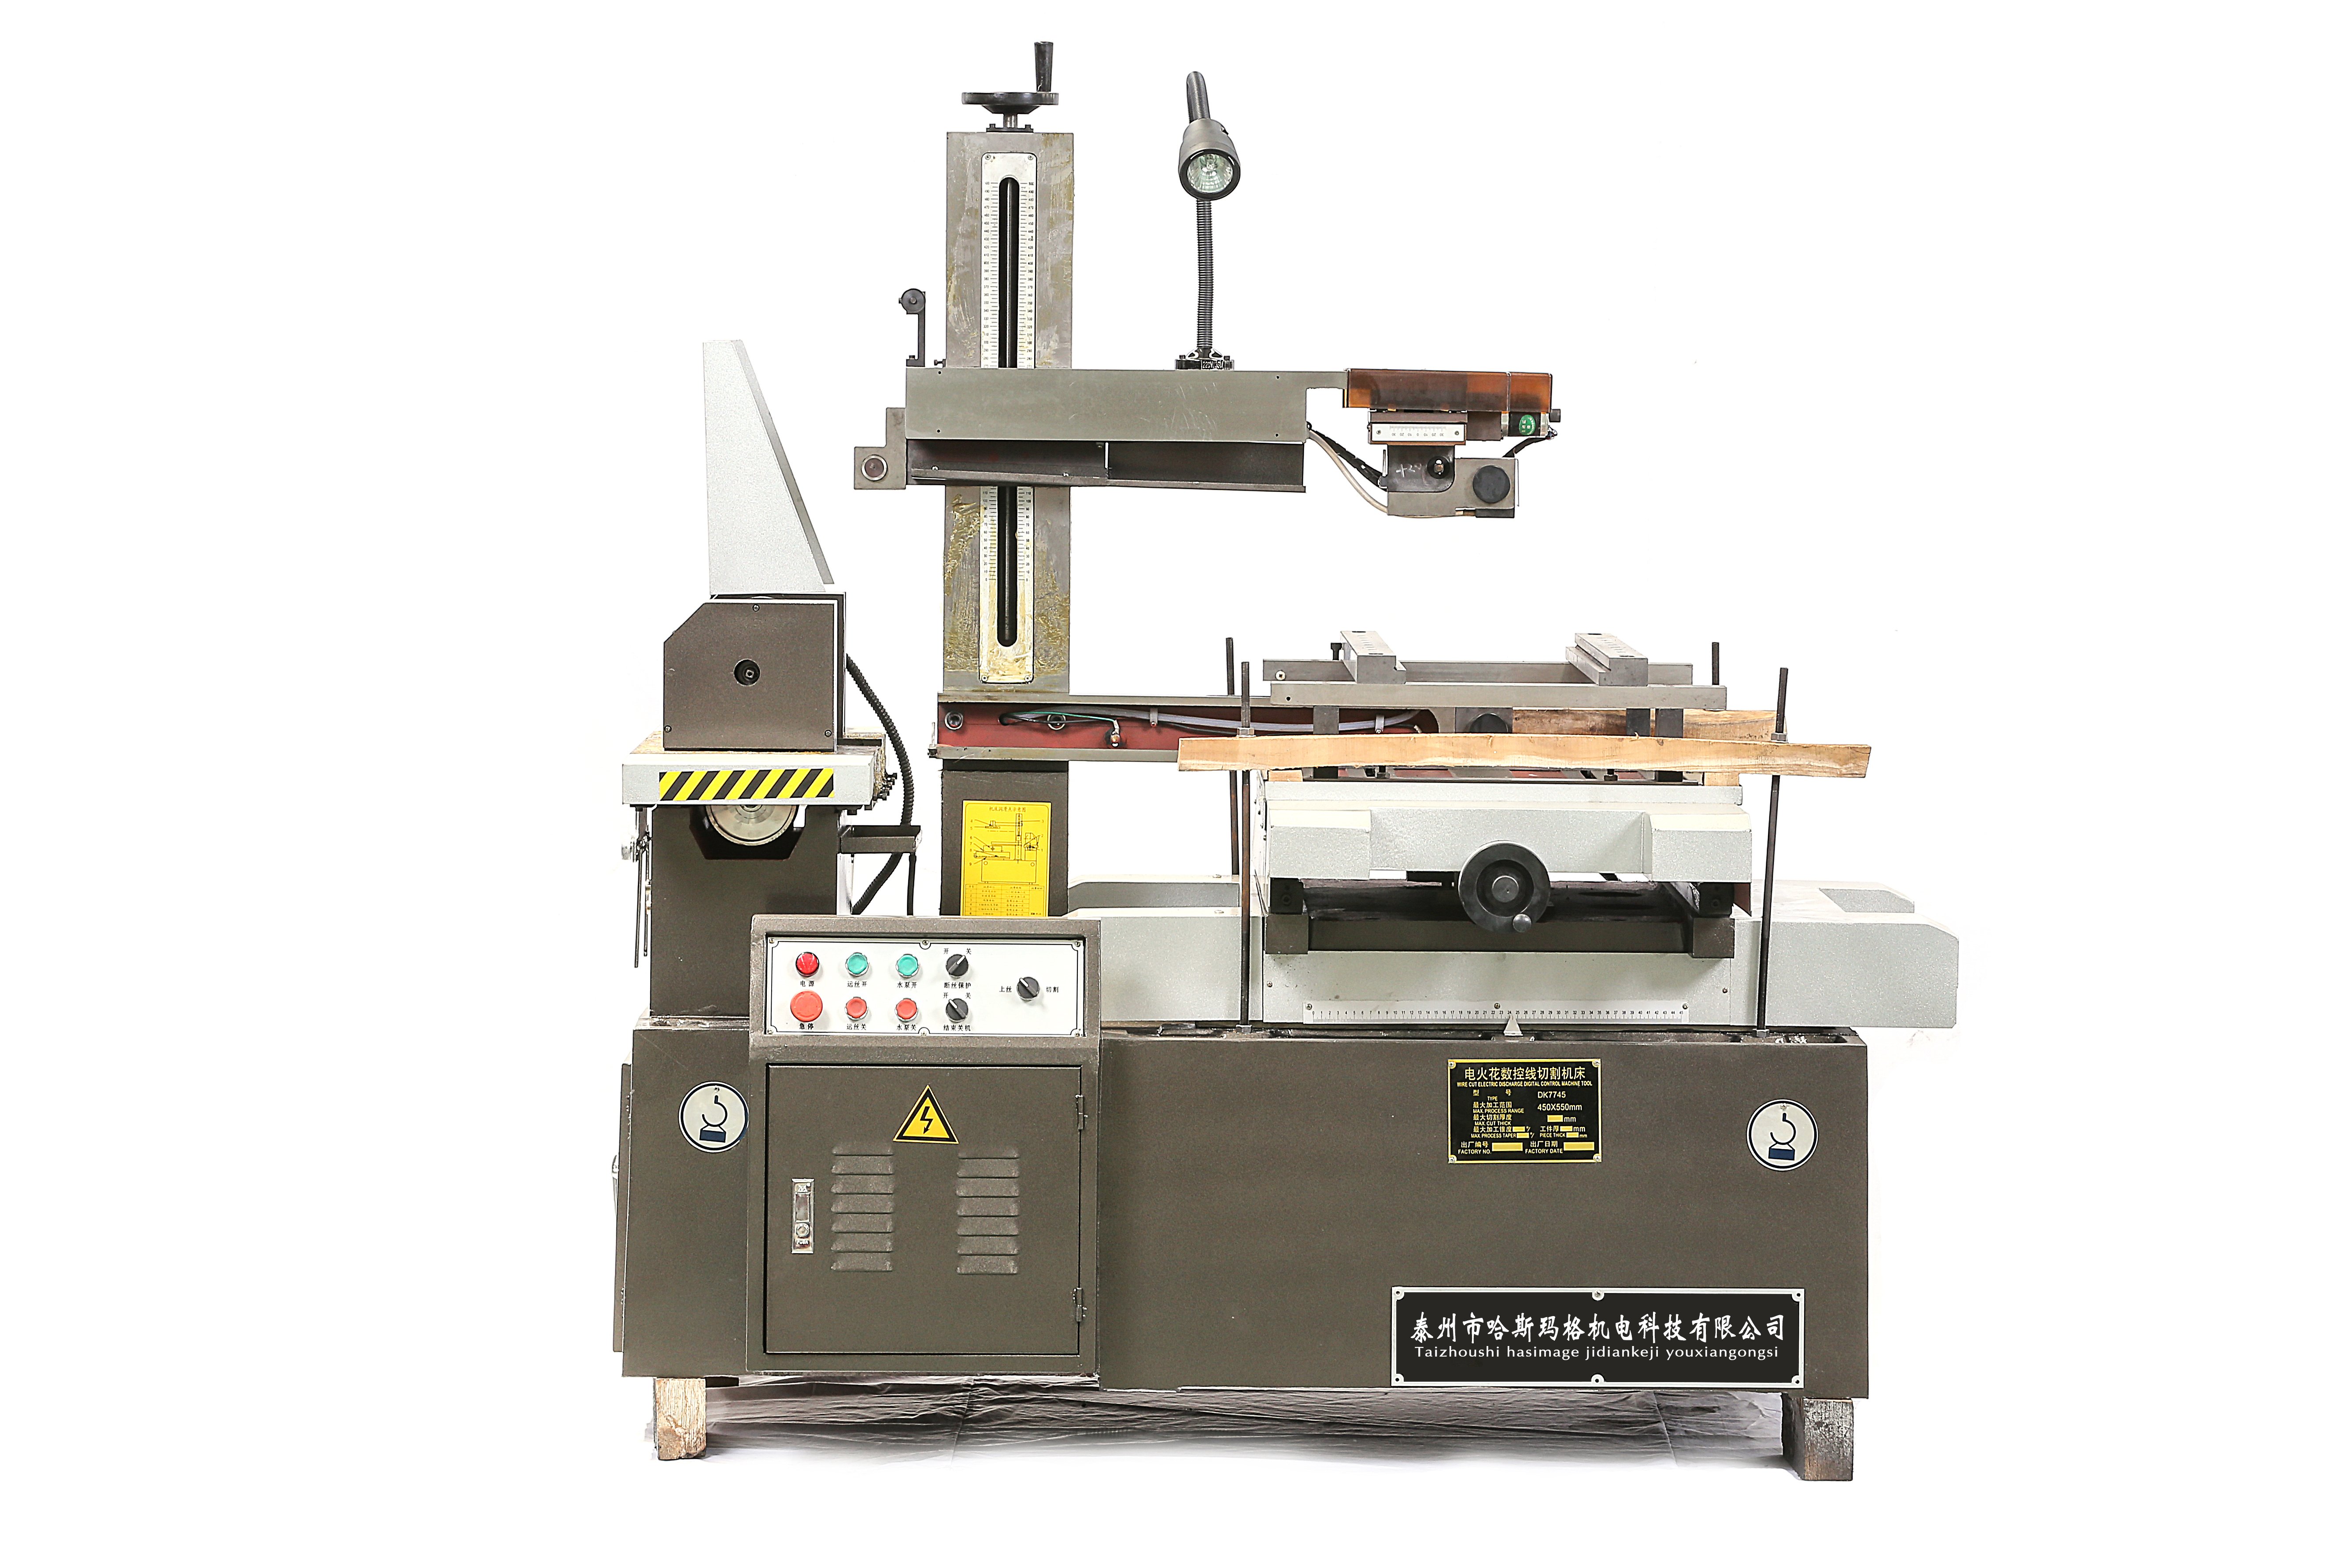
छवि फ़ाइल को पहले DK7735 के रूप में लेबल किया गया था, लेकिन दृश्यमान मशीन नामपट्टिका इसे DK7745 के रूप में पहचानती है। ऊपर दिया गया सुधारित विवरण इस छवि को किसी अन्य मॉडल के लिए गलती से पहचाने जाने से रोकता है।
एक सुरक्षित, दोहराने योग्य आधाररेखा स्थापित करें
- ठीक उसी मॉडल मैनुअल का उपयोग करें। अनुमोदित तार सामग्री, व्यास, लोडिंग/वाइंडिंग विधि, तनाव प्रक्रिया, कार्य द्रव और ऑपरेटर जाँचों की पुष्टि करें। किसी अन्य वायर ईडीएम वास्तुकला से कोई सीमा स्थानांतरित न करें।
- मशीन को सुरक्षित बनाएँ। ड्रम, तार पथ, गाइड, संपर्क घटकों या फँसे हुए कार्य-टुकड़े को छूने से पहले चक्र को रोकें और आपूर्ति किए गए मैनुअल तथा साइट अलगाव प्रक्रिया का पालन करें। गार्ड और इंटरलॉक्स को कभी भी बायपास न करें।
- अंतिम स्वीकृत सेटअप को बनाए रखें। कुछ भी बदलने से पहले कार्यक्रम, ऑफ़सेट, विद्युत स्थिति, तार विनिर्देश, तनाव सेटिंग या विधि, तार की गति, द्रव स्थिति, फ्लशिंग व्यवस्था, फिक्सचर और निरीक्षण परिणाम को रिकॉर्ड करें।
- लक्षण का वर्णन करें। नोट करें कि क्या समस्या दोहराई जाने वाली तार टूटने, अस्थिर कटिंग, शॉर्ट सर्किट, वाइंडिंग/उलटने की समस्याओं, धीमी कटिंग, खुरदुरापन या आयामी विचलन के रूप में है, और यह कार्यक्रम या कटिंग पथ के किस भाग में होती है।
- एक नियंत्रित चर को बदलें। एक साथ तनाव, शक्ति, गति और द्रव में परिवर्तन कारण को छुपा देते हैं और परिणाम को पुनरुत्पादित करना कठिन बना देते हैं।
पूर्ण सेटअप क्रम के लिए, वायर ईडीएम मशीन सेटअप चेकलिस्ट का उपयोग चुने गए मॉडल के मैनुअल के साथ करें।
मॉलिब्डेनम वायर और ड्रम वाइंडिंग का निरीक्षण करें
शुरू करने से पहले और जब भी कटिंग व्यवहार में परिवर्तन हो, सुलभ तार का निरीक्षण करें। किंक्स, चपटापन, स्पष्ट सतह क्षति, दूषण, स्थानीय पतलापन या व्यास अनियमितता, खराब हैंडलिंग या किसी पहने हुए घटक के संपर्क के कारण हुई क्षति की तलाश करें। रंग का उपयोग केवल एक प्रतिस्थापन नियम के रूप में न करें, और यह न मानें कि दृश्य रूप से साफ़ तार का असीमित शेष जीवन है।
तार के ड्रम पर, मैनुअल द्वारा अनुमत स्थितियों की जाँच करें:
- पार-परतों के बिना, ढीले लूप्स के बिना, गुच्छों के बिना या स्थानीय ढेर के बिना व्यवस्थित वाइंडिंग;
- सुरक्षित एंकरिंग और नियोजित कार्य के लिए पर्याप्त उपयोग योग्य तार;
- सही यात्रा सीमाएँ और प्रभाव, हिचक या तार छोड़ने के बिना साफ़ रिवर्सल;
- तार और किसी अनियोजित मशीन के किनारे, गार्ड या दूषित सतह के बीच कोई संपर्क नहीं;
- जहाँ मैनुअल ऑपरेशनल अवलोकन की अनुमति देता है, दोनों दिशाओं में सुसंगत ट्रैकिंग।
कभी भी जोड़ना, क्षतिग्रस्त लोडेड खंड को सीधा करना या ड्रम को फिर से लपेटना नहीं चाहिए जब तक मशीन हिल सकती है। अनुमोदित लोडिंग और प्रतिस्थापन प्रक्रिया का उपयोग करें। यदि तार क्षति एक ही ड्रम स्थिति या उलटने के दौरान बार-बार होती है, तो किसी अन्य तार को लगाने से पहले वाइंडिंग, ट्रैवल सीमाओं और संबंधित ड्राइव/टेंशन घटकों की जाँच करने के लिए रोकें।
मॉडल और कार्य के लिए टेंशन सेट करें—जितना संभव हो सके अधिकतम नहीं
तार का तनाव वक्रता और कंपन को सीमित करने में सहायता करता है, लेकिन अधिक तनाव स्वतः ही बेहतर नहीं होता है। अपर्याप्त तनाव अस्थिर ट्रैकिंग या ज्यामितीय त्रुटि की अनुमति दे सकता है; अत्यधिक तनाव डिस्चार्ज अपरदन द्वारा पहले से कमजोर हुए तार पर यांत्रिक भार जोड़ता है और टूटने के जोखिम को बढ़ा सकता है। तार के व्यास, मशीन, कार्य टुकड़े की मोटाई, सामग्री, कट प्रणाली और आवश्यक परिणाम के लिए अनुमोदित सेटिंग या प्रक्रिया का उपयोग करें।
एक दोहराव वाली प्रणाली को दिशा परिवर्तन के दौरान भी स्थिर बनाए रखना आवश्यक है। यह देखें कि क्या लक्षण केवल एक गति दिशा में, दिशा परिवर्तन के निकट या कार्यक्रम में एक ही विशेषता पर प्रकट होता है। जब तक कि उस कार्य की पुष्टि विशिष्ट नियंत्रक और आपूर्ति की गई विन्यास के लिए नहीं कर दी गई हो, तन्यता नियंत्रक का वर्णन एक बंद-लूप निगरानी या सुधार प्रणाली के रूप में न करें।
तार के मार्ग, मार्गदर्शकों और विद्युत संपर्कों को बनाए रखें
वास्तविक तार का मार्ग मॉडल के अनुसार भिन्न हो सकता है, लेकिन इसमें मार्गदर्शक पहिये या मार्गदर्शक घटक, संरेखण उपकरण, तन्यता घटक, विद्युत संपर्क ब्लॉक और ड्रम शामिल हो सकते हैं। धूल, खांचे, ढीलापन, विसंरेखण, जकड़ा हुआ घूर्णन या क्षतिग्रस्त संपर्क सतह तार को खरोंच सकती है, गर्म कर सकती है या विचलित कर सकती है, और एक नए तार को पुराने के समान ही विफल कर सकती है।
- केवल आपूर्ति की गई रखरखाव प्रक्रिया में पहचाने गए घटकों और सतहों को ही साफ़ करें;
- फिट किए गए मार्गदर्शक/रोलर मार्ग का मलबे, खांचों, क्षति, स्वतंत्र गति और सुरक्षित माउंटिंग के लिए निरीक्षण करें;
- मैनुअल की प्रक्रिया के अनुसार संदूषण, असमान घिसावट, गड़हे या असामान्य ऊष्मा के संकेतों के लिए पहुँच योग्य विद्युत संपर्क ब्लॉक्स का निरीक्षण करें;
- काटने से पहले तार के निर्धारित मार्ग और ऊर्ध्वाधर संरेखण की पुष्टि करें;
- लक्षण को छिपाने के लिए पॉलिश करने, मोड़ने या संशोधित करने के बजाय मॉडल/मैनुअल द्वारा निर्धारित सीमा पर घिसे हुए घटक को बदल दें।
जनरेटर कैबिनेट्स, सुरक्षित पैरामीटर्स, विद्युत कनेक्शन, ड्राइव सिस्टम, सुरक्षा इंटरलॉक्स और औपचारिक कैलिब्रेशन के लिए साइट के ऊर्जा-अलगाव नियमों के तहत अधिकृत, योग्य सेवा कर्मचारियों की आवश्यकता होती है।
कार्यशील द्रव, फिल्ट्रेशन और फ्लशिंग को नियंत्रित करें
कार्यशील द्रव कटिंग क्षेत्र में विद्युत रोधन, शीतलन और कचरा निकालने का समर्थन करता है। संदूषण, परिसंचरण का अवरोध या नोज़ल की खराब दिशा तार पर असामान्य डिस्चार्ज और ऊष्मा को केंद्रित कर सकती है। केवल उसी मॉडल के लिए अनुमोदित द्रव का उपयोग करें और तैयारी, स्तर, सेवा स्थिति और निपटान के लिए मशीन/द्रव निर्देशों का पालन करें।
- स्तर की जाँच करें, दृश्यमान दूषण, फ़िल्टर की स्थिति, परिसंचरण, रिसाव और वापसी प्रवाह;
- पुष्टि करें कि इरादे से चुने गए नॉज़ल या आउटलेट काटने के क्षेत्र तक पहुँच रहे हैं और वे अवरुद्ध या विस्थापित नहीं हैं;
- अनियंत्रित प्रवाह का उपयोग किए बिना अंतराल से मलबे को हटाएँ जो पतले कार्य-टुकड़े को हिला सकता है या तार को अस्थिर कर सकता है;
- केवल तभी सांद्रता, चालकता या तापमान को मापें जब आपको दिए गए मैनुअल या तरल पदार्थ के निर्देश में विधि और स्वीकार्य सीमा का उल्लेख किया गया हो;
- एक-दिशात्मक पीतल के तार वाली मशीन से डीआयओनाइज़ेशन-रेज़िन सेटिंग्स, स्वचालित-चालकता कार्यों या तरल अंतराल को आयात न करें।
योग्य काटने के मापदंडों का उपयोग करें
डिस्चार्ज ऊर्जा, पल्स समय, तार की गति, तनाव, फीड की मांग, कार्य-टुकड़े की मोटाई/सामग्री, फ्लशिंग और तार की स्थिति एक-दूसरे के साथ प्रभावित करते हैं। वास्तविक अंतराल के लिए बहुत आक्रामक सेटिंग अपघटन और तार टूटने के जोखिम को बढ़ा सकती है; दूसरी ओर, कम ऊर्जा वाली खराब रूप से मेल खाती स्थिति भी अस्थिर हो सकती है। सामग्री, मोटाई, तार और कटिंग चरण के लिए सटीक नियंत्रक/मॉडल दिशा-निर्देश और योग्य स्थिति के साथ शुरुआत करें।
आवश्यक आयामों और सतह के लिए बहु-कट मशीनिंग का चयन किया जाना चाहिए, न कि तार के जीवन को बढ़ाने के तरीके के रूप में विज्ञापित किया जाना चाहिए। रफिंग और ट्रिमिंग के दौरान पुनः उपयोग करने योग्य तार को अतिरिक्त चक्रों से गुज़ारा जाता है, इसलिए पूरी कटिंग अनुक्रम को रिकॉर्ड करें और तार/प्रक्रिया की स्थिति की पुष्टि करें। जब चक्र समय महत्वपूर्ण हो, तो पूरी स्वीकृत प्रक्रिया की तुलना वायर ईडीएम कटिंग-गति मार्गदर्शिका ऊर्जा को तार टूटने तक बढ़ाए बिना करें।
तार टूटने और अस्थिर कटिंग का निदान करें
एक तार का टूटना एक लक्षण है, यह साबित नहीं करता कि तार का पदार्थ दोषपूर्ण है। तार के मार्ग और कार्यक्रम में टूटने के स्थान को दर्ज करें, यात्रा की दिशा, क्या यह दिशा परिवर्तन के निकट होता है, और घटना के तुरंत पहले मशीन की स्थिति।
| अवलोकित लक्षण | सबसे पहले जाँचें | सत्यापन सीमा |
|---|---|---|
| तार के मार्ग में एक ही भौतिक बिंदु पर टूटना दोहराया जाता है | किंक या स्थानीय पतलापन, ड्रम वाइंडिंग, गाइड/रोलर ग्रूव, संपर्क-ब्लॉक क्षति, अनियोजित रगड़ और संरेखण | मशीन को सुरक्षित बनाएँ, संबंधित तार/घटक का निरीक्षण करें और पुष्टि किए गए कारण को सुधारने के बाद पुनः लोड करें |
| टूटना दिशा परिवर्तन के निकट होता है | वाइंडिंग, एंकरिंग, यात्रा सीमाएँ, तनाव व्यवहार और परिवर्तन/ड्राइव स्थिति | मैनुअल की परिवर्तन जाँच का उपयोग करें; ड्राइव या सुरक्षित समायोजन योग्य सेवा कर्मियों के अधिकार क्षेत्र में आता है |
| एक ही कार्य-टुकड़े की विशेषता पर टूटना दोहराया जाता है | कचरा फँसना, फ्लशिंग पहुँच, मोटाई/ज्यामिति में परिवर्तन, कार्य-टुकड़े का संपर्क, फिक्सचर की गति और कार्यक्रमित स्थिति | प्रतिनिधि सामग्री पर अंतिम स्वीकृत सेटअप के साथ पुनरुत्पादित करें और एक सत्यापित चर को बदलें |
| शॉर्ट सर्किट या कटिंग अस्थिरता धीरे-धीरे बढ़ती है | तार की स्थिति, द्रव/फ़िल्टर/संचारण, मलबे, संपर्क, गाइड, कार्य-टुकड़े का विद्युत संपर्क और पैरामीटर समीक्षा | चेतावनियों, अंतरायों और चक्र अवलोकनों की एक दस्तावेज़ीकृत स्वीकृत संदर्भ के साथ तुलना करें |
| सतह या आयामों में विचलन बिना किसी विराम के होता है | तार/तनाव/पथ और ऑफ़सेट, गाइड संरेखण, फ़िक्सचर/डेटम, तापीय स्थिति, द्रव/मलबा और निरीक्षण विधि | एक संदर्भ भाग का निरीक्षण समान स्थानों और विधि का उपयोग करके करें; एकमात्र परिणाम से तार के क्षरण का आरोप न लगाएं |
| संपर्क क्षेत्र में असामान्य ऊष्मा, पिटिंग या आर्किंग के संकेत दिखाई देते हैं | तार संपर्क, दूषण, संपर्क-ब्लॉक क्षरण/स्थिति और अनुमोदित प्रक्रिया के तहत विद्युत कनेक्शन | मशीन को रोकें; विद्युत या सुरक्षित घटकों के कार्य के लिए अधिकृत सेवा की आवश्यकता होती है |
पुनः प्रयोज्य मॉलिब्डेनम तार को कब बदला जाना चाहिए?
कोई विश्वसनीय सार्वभौमिक घंटे, शिफ्ट या कार्य-गणना अंतराल नहीं है। सबसे पहले चुने गए मॉडल के मैनुअल का पालन करें। तार को तब बदलें जब कोई निर्दिष्ट सीमा प्राप्त हो जाए, जब निरीक्षण में अस्वीकार्य क्षति या स्थानीय कमी पाई जाए, जब कोई ट्रेस करने योग्य तार की स्थिति बार-बार होने वाली विफलता का कारण बनी रहे, या जब अन्य कारणों की जाँच के बाद भी योग्य प्रक्रिया का परिणाम बनाए रखा न जा सके।
आपातकालीन टूटने को नियमित अंत बिंदु के रूप में प्रतीक्षा न करें, और यह दावा न करें कि प्रत्येक खुरदुरी सतह या धीमी कटिंग तार के घिसे होने का प्रमाण है। प्रतिस्थापन का कारण लिखें और नए तार को लोड करने और संरेखित करने के बाद एक नियंत्रित संदर्भ विशेषता या प्रथम लेख के साथ मशीन की पुष्टि करें।
तार-स्थिति रिकॉर्ड बनाएँ
एक व्यावहारिक रिकॉर्ड में निम्नलिखित की पहचान करनी चाहिए:
- मशीन मॉडल, नियंत्रक, श्रृंखला संख्या और तारीख;
- तार आपूर्तिकर्ता, सामग्री, व्यास/विनिर्देश, बैच और लोडिंग तारीख;
- वाइंडिंग/लोडिंग रिकॉर्ड तथा उपयोग की गई तनाव सेटिंग या प्रक्रिया;
- कार्य-टुकड़े का पदार्थ, मोटाई, ज्यामिति और एकल-कट या बहु-कट क्रम;
- कार्य-द्रव, निस्पंदन/धोने के अवलोकन और संबंधित मैनुअल-निर्दिष्ट पाठ्यांक;
- प्रोग्राम/स्थिति संशोधन, वास्तविक चक्र के अवलोकन, अलार्म, लघु-परिपथ और टूटने के स्थान;
- आयाम, ढाल/प्रोफ़ाइल, सतह का परिणाम और मापन विधि;
- किए गए रखरखाव, प्रतिस्थापित घटक, तार-प्रतिस्थापन का कारण और सेवा-उपरांत सत्यापन;
असमान पदार्थों, मोटाइयों और कट-रणनीतियों को जोड़ने के बजाय समकक्ष कार्यों के प्रवृत्ति-आधारित विश्लेषण करें। एक लॉग आवर्ती कारणों की पहचान कर सकता है और अनावश्यक प्रतिस्थापन से बचा सकता है, लेकिन यह कोई सार्वभौमिक सेवा-जीवन सीमा नहीं निर्धारित करता है;
अक्सर पूछे जाने वाले प्रश्न
मॉलिब्डेनम तार को कितने घंटों तक पुनः उपयोग में लाया जा सकता है?
प्रत्येक मशीन और कार्य के लिए कोई निश्चित संख्या लागू नहीं होती है। तार का जीवन काल तार के विनिर्देशन और लोड की स्थिति, सामग्री, मोटाई, विद्युत स्थितियाँ, तार की गति, तनाव, द्रव/फ्लशिंग, कटिंग क्रम, तार-पथ की स्थिति और स्वीकृति आवश्यकताओं पर निर्भर करता है। मॉडल के मैनुअल और दस्तावेज़ित स्थिति/प्रदर्शन के रुझान का उपयोग करें।
क्या इस मशीन पर पीतल या लेपित तार, मॉलिब्डेनम तार के स्थान पर उपयोग किया जा सकता है?
जब तक हार्समार्ग के मॉडल-विशिष्ट दस्तावेज़ या लिखित तकनीकी पुष्टि इसकी अनुमति न दे, तार के सामग्री या व्यास को प्रतिस्थापित न करें। एक-दिशा पीतल-तार प्रणालियाँ एक भिन्न परिवहन और उपभोग्य रणनीति का उपयोग करती हैं। एक तार जो भौतिक रूप से फिट होता है, यह साबित करने का प्रमाण नहीं है कि जनरेटर, गाइड्स, संपर्क, तनाव प्रणाली और कार्यकारी द्रव संगत हैं।
तनाव बढ़ाने से तार का वक्रीकरण रोका जा सकता है और सटीकता में सुधार किया जा सकता है?
नहीं, अकेले। पर्याप्त तनाव विक्षेप को नियंत्रित करने में सहायता करता है, लेकिन अत्यधिक तनाव यांत्रिक भार को बढ़ाता है और जब तार पहले से ही क्षयित या क्षतिग्रस्त होता है, तो टूटने की संभावना बढ़ जाती है। अनुमोदित स्थिति का उपयोग करें और तार के मार्ग, फ्लशिंग, विद्युत सेटिंग्स, मोटाई और प्रक्रिया रणनीति को एक समग्र प्रणाली के रूप में जाँचें।
क्या बहु-कट मशीनिंग मॉलिब्डेनम-तार के जीवन को बढ़ाती है?
सामान्य नियम के रूप में नहीं। बहु-कट मशीनिंग कार्य-टुकड़े के परिणाम को सुधारने के लिए कच्चे काटने (रफिंग) और समाप्ति काटने (फिनिशिंग) को अलग करती है, लेकिन यह अतिरिक्त यात्रा और डिस्चार्ज के संपर्क को भी बढ़ाती है। पूरी क्रम की योग्यता जाँचें और तार तथा परिणाम की निगरानी करें; केवल पासों की संख्या के आधार पर लंबे तार जीवन का वादा न करें।
अउपयोग किए गए मॉलिब्डेनम तार को कैसे संग्रहित किया जाना चाहिए?
इसे साफ़, शुष्क, धूल, तेल, क्षरण के स्रोतों, धक्कों, मोड़ और किंक्स से सुरक्षित रखें, जहाँ तक संभव हो, आपूर्तिकर्ता के मूल पैकेजिंग में और आपूर्तिकर्ता द्वारा निर्दिष्ट पर्यावरणीय सीमाओं के अंतर्गत। सामग्री, व्यास, बैच और खोलने की तारीख का रिकॉर्ड रखें ताकि स्थापित तार की ट्रेसेबिलिटी सुनिश्चित की जा सके।
तार के बार-बार टूटने के निदान के लिए कौन सी जानकारी आवश्यक है?
मशीन/नियंत्रक, तार विशिष्टता, तार ड्रम और पथ के फोटोग्राफ, सटीक टूटने का स्थान, यात्रा दिशा, कार्य टुकड़े का पदार्थ और मोटाई, ज्यामिति, द्रव/फ्लशिंग स्थिति, पैरामीटर/स्थिति संख्या, अलार्म, हाल की रखरखाव या परिवर्तन, और यह भी बताएँ कि क्या टूटना एक ही भौतिक या कार्यक्रमित स्थान पर दोहराया जाता है।
वायर ईडीएम तकनीकी समीक्षा के लिए अनुरोध करें
पूर्ण की समीक्षा करें हार्समार्ग वायर ईडीएम श्रेणी , जिनमें से कुछ हैं कवर में दिखाया गया DK7735 एकल-कट मॉडल मॉडल चयन या तार-टूटने की समस्या के निवारण के लिए, अपना ड्रॉइंग, पदार्थ, मोटाई, आवश्यक सहिष्णुता/रफनेस, कट अनुक्रम, वर्तमान तार और द्रव, लक्षण रिकॉर्ड, गंतव्य और बिजली आपूर्ति भेजें। अपने वायर ईडीएम अनुप्रयोग और रखरखाव विवरण जमा करें .
विषय-सूची
- दो-दिशात्मक वायर ईडीएम पर "तार जीवन" का क्या अर्थ है?
- एक सुरक्षित, दोहराने योग्य आधाररेखा स्थापित करें
- मॉलिब्डेनम वायर और ड्रम वाइंडिंग का निरीक्षण करें
- मॉडल और कार्य के लिए टेंशन सेट करें—जितना संभव हो सके अधिकतम नहीं
- तार के मार्ग, मार्गदर्शकों और विद्युत संपर्कों को बनाए रखें
- कार्यशील द्रव, फिल्ट्रेशन और फ्लशिंग को नियंत्रित करें
- योग्य काटने के मापदंडों का उपयोग करें
- तार टूटने और अस्थिर कटिंग का निदान करें
- पुनः प्रयोज्य मॉलिब्डेनम तार को कब बदला जाना चाहिए?
- तार-स्थिति रिकॉर्ड बनाएँ
-
अक्सर पूछे जाने वाले प्रश्न
- मॉलिब्डेनम तार को कितने घंटों तक पुनः उपयोग में लाया जा सकता है?
- क्या इस मशीन पर पीतल या लेपित तार, मॉलिब्डेनम तार के स्थान पर उपयोग किया जा सकता है?
- तनाव बढ़ाने से तार का वक्रीकरण रोका जा सकता है और सटीकता में सुधार किया जा सकता है?
- क्या बहु-कट मशीनिंग मॉलिब्डेनम-तार के जीवन को बढ़ाती है?
- अउपयोग किए गए मॉलिब्डेनम तार को कैसे संग्रहित किया जाना चाहिए?
- तार के बार-बार टूटने के निदान के लिए कौन सी जानकारी आवश्यक है?
- वायर ईडीएम तकनीकी समीक्षा के लिए अनुरोध करें
