
 EN



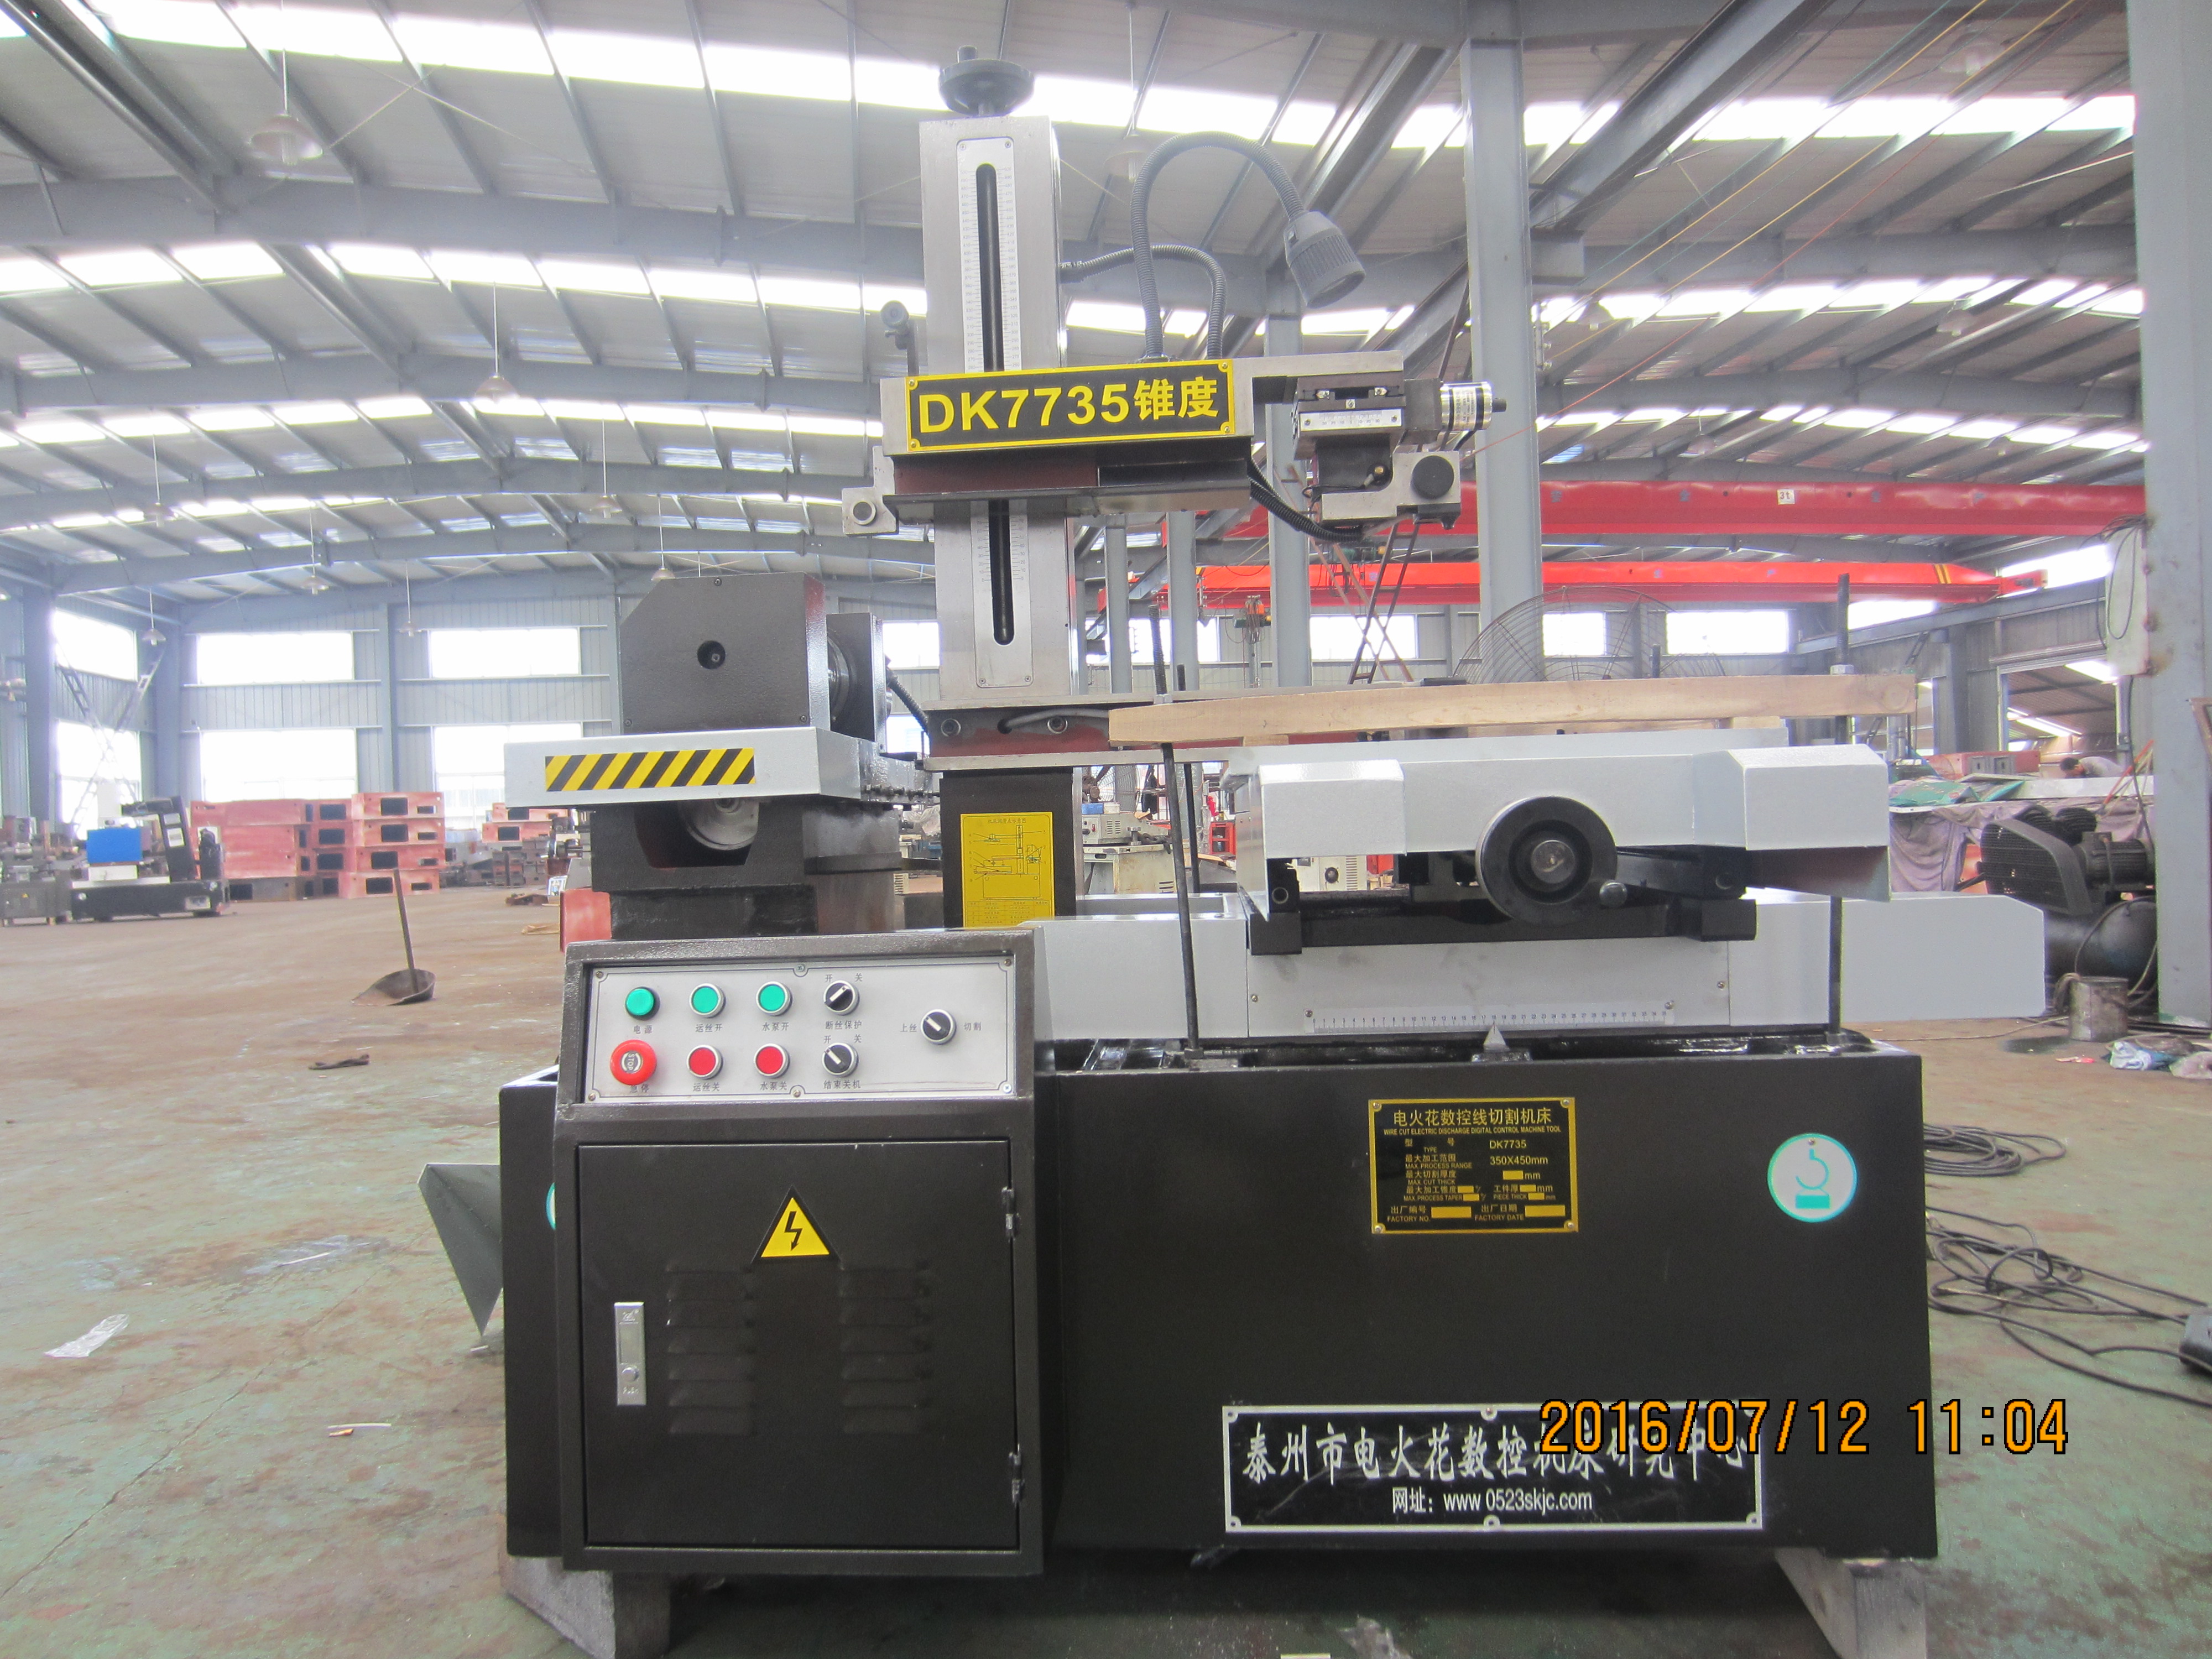
Bei HarsMarg-Einzel- und Mehrfachschneid-Wire-EDM-Maschinen bedeutet eine verlängerte Drahtlebensdauer, dass der wiederverwendbare Molybdän-Draht sowie sein gesamtes umkehrendes Transportsystem in einem stabilen, betriebsbereiten Zustand gehalten werden. Prüfen Sie Draht, Spulenaufwicklung, Umkehrvorgang, Zugspannung, Führungen oder Führungsräder, elektrische Kontaktblöcke, zugelassene Arbeitsflüssigkeit, Spülung sowie geeignete Schnittbedingungen. Ersetzen Sie den Draht, sobald dies die mitgelieferte Betriebsanleitung oder dokumentierte Zustandsbeweise erfordern – nicht nach einer festen Stundenanzahl.
Dies unterscheidet sich von einer einwegfähigen Draht-EDM-Maschine, die kontinuierlich neuen Messing- oder beschichteten Draht von einer Spule zuführt und nach dem Schneidbereich entsorgt. HarsMargs derzeitige einzelschnitt und mehr-Schnitt familien im Geltungsbereich verwenden Molybdändraht, der auf einer Drahttrommel gespeichert ist und hin und her durch den Spalt bewegt wird. Hinweise zur Frischdrahtzuführungsrate, zum Spulenverbrauch, zu Drahtschneidern oder zu Entsorgungskosten dürfen nicht in diesen Wartungsplan übernommen werden.
Was bedeutet „Drahtlebensdauer“ bei einer hin- und herbewegten Draht-EDM?
Der belastete Molybdändraht wird wiederverwendet, ist jedoch nicht verschleißfrei. Wiederholte Entladungen können seine Oberfläche abtragen und seinen lokalen Querschnitt verändern, während die Bewegung über die Trommel sowie das Spann- und Führsystem mechanische Beanspruchung hinzufügt. In veröffentlichten experimentellen Arbeiten zu gebrauchtem Molybdändraht wurden nach der Bearbeitung Oberflächenkrater, Globuli und Mikrolöcher beobachtet. Das praktische Ziel besteht daher darin, Zustand und Transport des Drahtes so stabil zu halten, dass das qualifizierte Schnittergebnis erreicht wird, ohne den Draht bis zum Versagen laufen zu lassen.
| Systemfrage | HarsMarg-Schwing-System im Geltungsbereich | Einweg-Verbrauchsdrahtführung nicht zu übertragen |
|---|---|---|
| Elektrodenkabel | Wiederverwendbarer Molybdändraht für das Modell und den Auftrag zugelassen | Messing-, beschichtetes Messing- oder Stahlkern-Draht als universell angenommen |
| Drahtbewegung | Draht bewegt sich vorwärts und rückwärts und wird auf die Drahttrommel zurückgewickelt | Frischer Draht verlässt kontinuierlich die Zuführspule und wird nach einem Durchlauf verworfen |
| Hauptwartungsschwerpunkt | Drahtzustand, ordnungsgemäße Aufwicklung, Verankerung, Richtungswechsel, Zugspannung, Drahtlaufbahn, Kontakte, Kühlflüssigkeit und Schnittstabilität | Spulenvorschubgeschwindigkeit, Entsorgungsmechanismus, Drahtschneider sowie verbrauchte Pfund oder Länge pro Stunde |
| Entscheidung über den Austausch | Manuelle Grenzwerte sowie dokumentierte Draht/Prozessbedingungen und akzeptiertes Werkstückergebnis | Ein generisches Spulenwechselintervall oder ein Zielwert für den Drahtverbrauch |
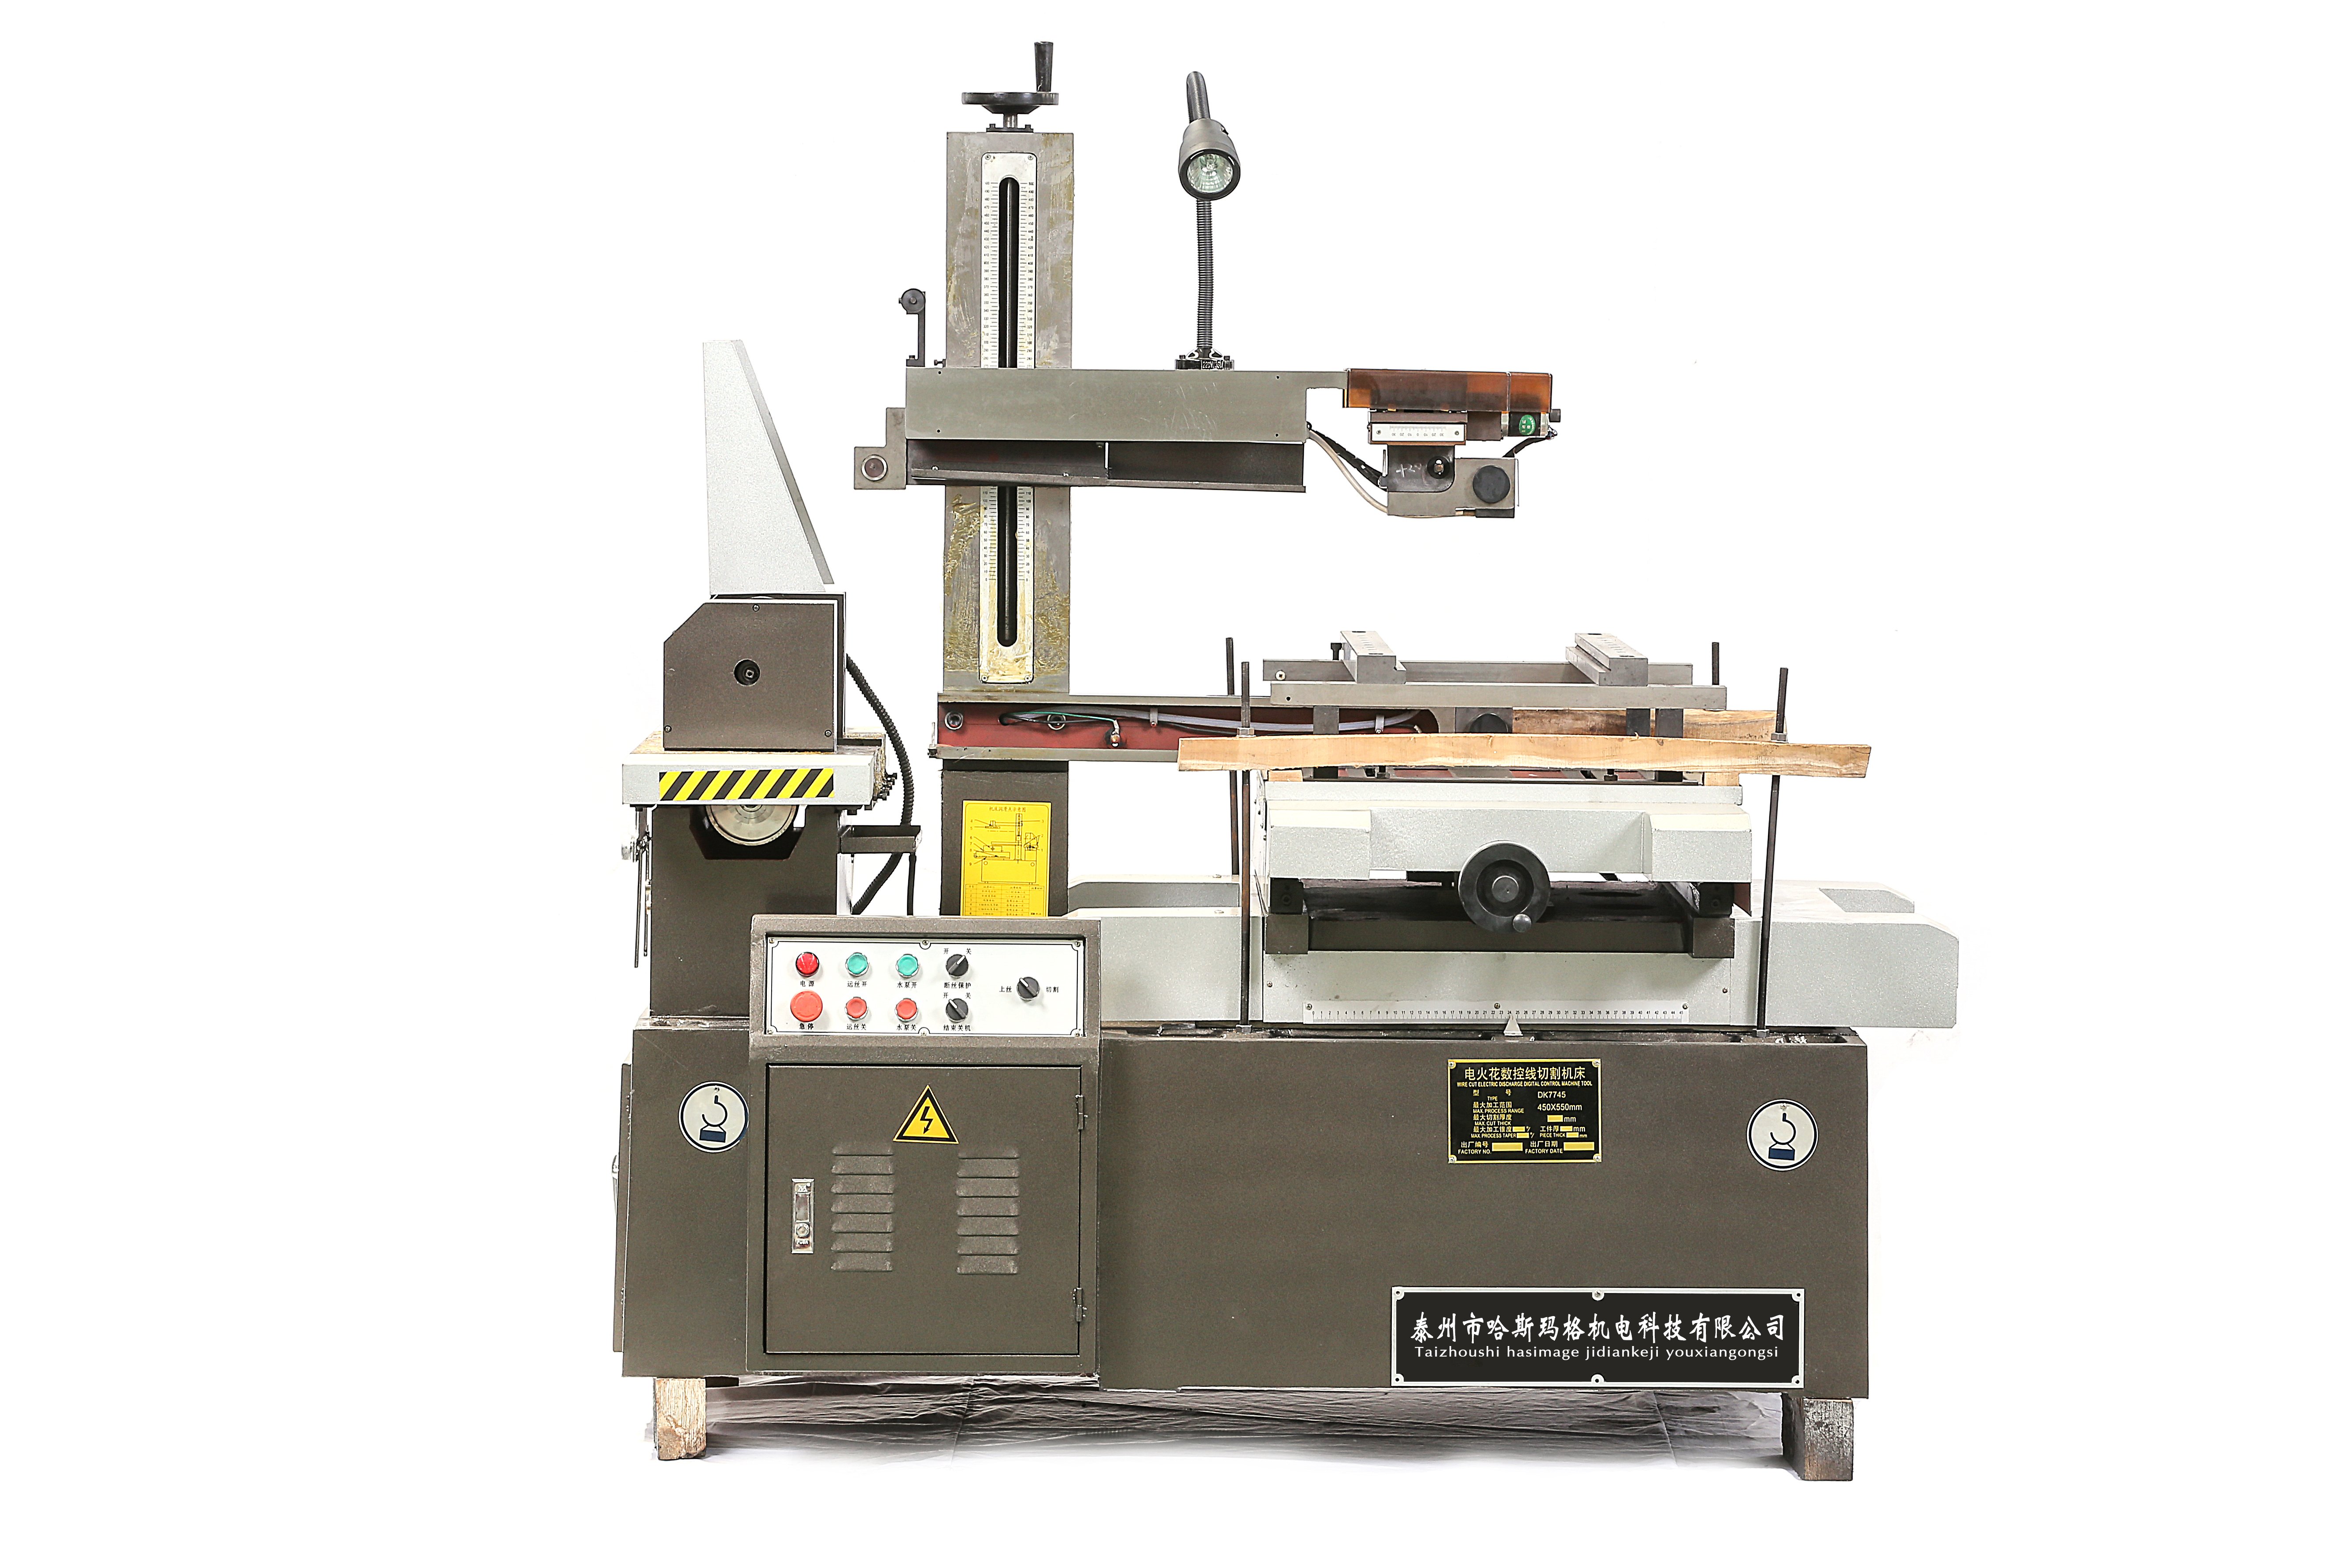
Die Bilddatei war zuvor als DK7735 gekennzeichnet, doch die sichtbare Typenplatte der Maschine weist sie als DK7745 aus. Die oben korrigierte Beschreibung verhindert, dass das Bild fälschlicherweise einem anderen Modell zugeordnet wird.
Etablieren einer sicheren und reproduzierbaren Basis
- Verwenden Sie exakt das Modellhandbuch. Bestätigen Sie das zugelassene Drahtmaterial, den Drahtdurchmesser, die Lade-/Aufwickelmethode, das Spannverfahren, die Arbeitsflüssigkeit und die vom Bediener durchzuführenden Prüfungen. Übertragen Sie keine Grenzwerte von einer anderen Draht-EDM-Architektur.
- Stellen Sie die Sicherheit der Maschine sicher. Stoppen Sie den Zyklus und befolgen Sie vor jedem Kontakt mit der Spule, dem Drahtpfad, den Führungen, den Kontaktkomponenten oder einem eingeklemmten Werkstück das mitgelieferte Handbuch sowie das örtliche Isolierungsverfahren. Schutzeinrichtungen und Sicherheitsverriegelungen dürfen nicht umgangen werden.
- Die zuletzt akzeptierte Einstellung beibehalten. Programm, Versatz, elektrischer Zustand, Drahtspezifikation, Zugspannungseinstellung oder -methode, Drahtgeschwindigkeit, Flüssigkeitszustand, Spülanordnung, Vorrichtung und Prüfergebnis vor jeder Änderung dokumentieren.
- Das Symptom beschreiben. Notieren, ob es sich um wiederholte Drahtbrüche, instabiles Schneiden, Kurzschlüsse, Wicklungs-/Umkehrprobleme, langsameres Schneiden, Rauheit oder Maßabweichungen handelt, und an welcher Stelle im Bearbeitungspfad oder Programm dies auftritt.
- Ändern Sie eine einzige gesteuerte Variable. Gleichzeitige Änderungen von Zugspannung, Leistung, Geschwindigkeit und Kühlflüssigkeit verschleiern die Ursache und erschweren die Reproduzierbarkeit des Ergebnisses.
Für die vollständige Einstellsequenz verwenden Sie die Wire-EDM-Maschineneinrichtungs-Checkliste zusammen mit dem Handbuch des ausgewählten Modells.
Molybdändraht und Trommelwickelung prüfen
Überprüfen Sie den zugänglichen Draht vor Arbeitsbeginn und immer dann, wenn sich das Schneidverhalten ändert. Achten Sie auf Knicke, Abplattungen, offensichtliche Oberflächenschäden, Verunreinigungen, lokale Verdünnungen oder Durchmesserschwankungen sowie auf Beschädigungen durch unsachgemäße Handhabung oder Kontakt mit abgenutzten Komponenten. Verwenden Sie Farbe nicht allein als Ersatzregel, und gehen Sie nicht davon aus, dass ein optisch sauberer Draht unbegrenzte Restlebensdauer besitzt.
Am Drahtspulenträger prüfen Sie die vom Handbuch zugelassenen Bedingungen:
- geordnete Aufwicklung ohne überkreuzte Lagen, lockere Windungen, Zusammenballungen oder lokale Drahtansammlungen;
- sichere Verankerung und ausreichend nutzbarer Draht für den geplanten Einsatz;
- korrekte Laufbegrenzungen und saubere Richtungsumkehr ohne Stöße, Zögern oder Drahtfreigabe;
- kein Kontakt zwischen dem Draht und einer unbeabsichtigten Maschinenkante, einem Schutzblech oder einer verunreinigten Oberfläche;
- konstante Führung in beiden Richtungen, sofern das Handbuch eine betriebliche Beobachtung zulässt.
Niemals eine Verbindung improvisieren, einen beschädigten belasteten Abschnitt gerade richten oder die Trommel aufwickeln, solange die Maschine beweglich ist. Verwenden Sie das genehmigte Lade- und Austauschverfahren. Falls Drahtschäden immer wieder an derselben Trommelposition oder bei der Richtungsumkehr auftreten, halten Sie an und prüfen Sie die Aufwicklung, die Fahrwegbegrenzungen sowie die zugehörigen Antriebs- und Zugkraftkomponenten, bevor Sie einen neuen Draht einbauen.
Zugkraft für das Modell und den Auftrag einstellen – nicht so hoch wie möglich
Die Drahtzugkraft hilft, Durchbiegung und Schwingungen einzuschränken; doch höhere Zugkraft ist nicht automatisch besser. Unzureichende Zugkraft kann instabiles Laufverhalten oder geometrische Fehler zulassen; übermäßige Zugkraft erhöht die mechanische Belastung eines Drahtes, der bereits durch Entladungserosion geschwächt ist, und kann das Risiko von Brüchen steigern. Verwenden Sie die genehmigte Einstellung oder das genehmigte Verfahren für den Drahtdurchmesser, die Maschine, die Werkstückdicke, das Material, die Schnittstrategie und das gewünschte Ergebnis.
Ein Hubsystem muss auch bei Richtungswechseln stabil bleiben. Beobachten Sie, ob das Symptom nur in einer Fahrtrichtung, nahe der Umkehrstelle oder an derselben Stelle im Programm auftritt. Beschreiben Sie den Spanner nicht als geschlossenes Regel- oder Korrektursystem, es sei denn, diese Funktion ist für die genaue Steuerung und die gelieferte Konfiguration bestätigt.
Wartung des Drahtlaufs, der Führungen und der elektrischen Kontakte
Der tatsächliche Drahtlauf variiert je nach Modell, kann aber Führungsräder oder Führungskomponenten, ein Ausrichtungsgerät, Spannelemente, elektrische Kontaktblöcke und die Trommel umfassen. Schmutz, Rillen, Lockerheit, Fehlausrichtung, blockierte Drehung oder eine beschädigte Kontaktfläche können den Draht kratzen, erhitzen oder ablenken und bewirken, dass ein neuer Draht genauso versagt wie der alte.
- reinigen Sie ausschließlich die Komponenten und Oberflächen, die in der mitgelieferten Wartungsanleitung angegeben sind;
- überprüfen Sie die eingebauten Führungsräder/Roller auf Fremdkörper, Rillen, Beschädigungen, freie Beweglichkeit und sichere Befestigung;
- überprüfen Sie zugängliche elektrische Kontaktblöcke gemäß dem Verfahren im Handbuch auf Verschmutzung, ungleichmäßigen Verschleiß, Pitting oder Anzeichen abnormaler Erwärmung;
- stellen Sie vor dem Schneiden sicher, dass das Kabel dem vorgesehenen Pfad und der vertikalen Ausrichtung folgt;
- ersetzen Sie eine verschlissene Komponente bei Erreichen des Modell-/Handbuch-Limits, anstatt sie zu polieren, zu verbiegen oder zu modifizieren, um das Symptom zu verbergen.
Generatorgehäuse, geschützte Parameter, elektrische Verbindungen, Antriebssysteme, Sicherheitsverriegelungen und formale Kalibrierung erfordern autorisiertes, qualifiziertes Servicepersonal gemäß den Energietrennungsregeln des Standorts.
Steuerung des Arbeitsfluids, der Filtration und der Spülung
Das Arbeitsfluid gewährleistet Isolation, Kühlung und Schmutzabfuhr in der Schnittzone. Verschmutzung, behinderte Zirkulation oder falsche Düsenausrichtung können abnorme Entladungen und Wärme am Draht konzentrieren. Verwenden Sie ausschließlich das für das genaue Modell zugelassene Fluid und befolgen Sie die Maschinen-/Fluid-Anweisungen zur Vorbereitung, zum Füllstand, zum Wartungszustand und zur Entsorgung.
- prüfe den Füllstand, sichtbare Verunreinigungen, den Filterzustand, die Zirkulation, Leckagen und den Rücklaufstrom;
- stelle sicher, dass die vorgesehenen Düsen oder Auslässe den Schnittbereich erreichen und nicht verstopft oder verschoben sind;
- entferne Fremdkörper aus dem Spalt, ohne einen unkontrollierten Fluss zu nutzen, der ein dünnes Werkstück verschiebt oder den Draht destabilisiert;
- miss Konzentration, Leitfähigkeit oder Temperatur nur dort, wo die mitgelieferte Anleitung oder die Flüssigkeitsanweisung Methode und zulässigen Bereich spezifiziert;
- importiere keine Deionisationsharbeinstellungen, automatischen Leitfähigkeitsfunktionen oder Flüssigkeitsintervalle von einer Einweg-Messingdrahtmaschine.
Verwende qualifizierte Schnittparameter
Entladungsenergie, Impulszeit, Drahtgeschwindigkeit, Zugkraft, Vorschubbedarf, Werkstückdicke/Material, Spülung und Drahtzustand beeinflussen sich gegenseitig. Eine zu aggressive Einstellung für den aktuellen Spalt kann die Erosion und das Bruchrisiko erhöhen; eine schlecht abgestimmte Niedrigenergiebedingung kann ebenfalls instabil werden. Beginnen Sie mit der exakten Steuerungs-/Modellanleitung sowie einer qualifizierten Einstellung für das Material, die Dicke, den Draht und die Schnittstufe.
Mehrfachschnittbearbeitung sollte für die geforderten Abmessungen und Oberflächen ausgewählt werden, nicht als Methode zur Verlängerung der Drahtlebensdauer beworben werden. Bei Vor- und Feinschnitt durchläuft der wiederverwendbare Draht zusätzliche Zyklen; dokumentieren Sie daher die gesamte Schnittsequenz und überprüfen Sie den Draht-/Prozesszustand. Draht-EDM-Schneidgeschwindigkeitsübersicht anstelle einer Leistungssteigerung bis zum Drahtbruch.
Diagnose von Drahtbrüchen und instabilem Schneiden
Ein Drahtbruch ist ein Symptom, nicht der Beweis dafür, dass das Drahtmaterial fehlerhaft ist. Notieren Sie die Bruchstelle entlang des Drahtpfads und im Programm, die Fahrtrichtung, ob der Bruch nahe einer Richtungsumkehr auftritt und den Maschinenzustand unmittelbar vor dem Ereignis.
| Beobachtetes Symptom | Zuerst prüfen | Verifikationsgrenze |
|---|---|---|
| Bruch tritt am selben physikalischen Punkt im Drahtpfad wiederholt auf | Knick oder lokale Verjüngung, Trommelwickelung, Führung/Rollennut, Kontaktblockschaden, unbeabsichtigtes Reiben und Ausrichtung | Stellen Sie die Maschinensicherheit her, prüfen Sie den entsprechenden Draht/die entsprechende Komponente und beheben Sie die bestätigte Ursache, bevor Sie erneut laden |
| Bruch tritt nahe einer Richtungsumkehr auf | Wicklung, Verankerung, Fahrwegbegrenzungen, Zugverhalten sowie Umkehr/Antriebszustand | Führen Sie die Umkehrprüfung gemäß der Bedienungsanleitung durch; Antrieb oder geschützte Einstellung gehört qualifiziertem Servicepersonal |
| Bruch tritt am selben Werkstückmerkmal wiederholt auf | Schmutzeinschluss, Spülzugang, Dicken/Geometriewechsel, Werkstückkontakt, Spannvorlagenbewegung und programmierte Bedingung | Reproduzieren auf repräsentativem Material mit der zuletzt akzeptierten Einstellung und Ändern einer verifizierten Variablen |
| Kurzschlüsse oder Schneidinstabilität nehmen schrittweise zu | Drahtzustand, Flüssigkeit/Filter/Umlauf, Rückstände, Kontakte, Führungen, elektrischer Werkstückkontakt und Parameterüberprüfung | Alarme, Unterbrechungen und Zyklusbeobachtungen mit einem dokumentierten, akzeptierten Referenzwert vergleichen |
| Oberfläche oder Abmessungen driften ohne Unterbrechung | Draht/Spannung/Bahn plus Versatz, Führungsjustierung, Spannvorrichtung/Bezugsebene, thermischer Zustand, Flüssigkeit/Rückstände und Prüfmethode | Ein Referenzteil an denselben Stellen und mit derselben Methode prüfen; Drahtverschleiß nicht allein anhand eines einzelnen Ergebnisses beurteilen |
| Kontaktfläche weist ungewöhnliche Wärme, Pitting oder Anzeichen von Lichtbogenbildung auf | Drahtkontakt, Kontamination, Verschleiß/Position des Kontaktblocks und elektrische Verbindung gemäß dem genehmigten Verfahren | Maschine stoppen; elektrische Arbeiten oder Arbeiten an geschützten Komponenten erfordern autorisierten Service |
Wann sollte wiederverwendbarer Molybdändraht ausgetauscht werden?
Es gibt kein zuverlässiges, universelles Intervall in Stunden, Schichten oder Arbeitsgängen. Befolgen Sie zunächst das Handbuch des ausgewählten Modells. Ersetzen Sie den Draht, sobald ein festgelegter Grenzwert erreicht ist, bei einer Inspektion unzulässiger Beschädigung oder lokaler Querschnittsverringerung festgestellt wird, wenn ein nachvollziehbarer Drahtzustand weiterhin die Ursache wiederholter Ausfälle bleibt oder wenn das qualifizierte Prozessergebnis nicht mehr aufrechterhalten werden kann, nachdem andere mögliche Ursachen überprüft wurden.
Warten Sie nicht auf einen katastrophalen Bruch als routinemäßigen Endpunkt, und behaupten Sie nicht, dass jede raue Oberfläche oder jeder langsame Schnitt automatisch auf Drahtverschleiß hindeutet. Dokumentieren Sie den Grund für den Austausch und überprüfen Sie die Maschine nach dem Einlegen und Ausrichten des neuen Drahtes mit einer kontrollierten Referenzmerkmal- oder Erstteilprüfung.
Führen Sie eine Drahtzustandsdokumentation
Eine praktikable Dokumentation sollte Folgendes enthalten:
- maschinenmodell, Steuerung, Seriennummer und Datum;
- drahtlieferant, Material, Durchmesser/Spezifikation, Chargennummer und Einlege-Datum;
- aufwickel-/Einlegeprotokoll sowie die verwendete Zugspannungseinstellung oder das zugrundeliegende Verfahren;
- werkstückmaterial, Dicke, Geometrie und Einzel- oder Mehrfachschnittfolge;
- arbeitsflüssigkeit, Filtrations-/Spülbeobachtungen und relevante, in der Bedienungsanleitung angegebene Messwerte;
- programm-/Zustandsüberarbeitung, tatsächliche Zyklusbeobachtungen, Alarme, Kurzschlüsse und Bruchstellen;
- abmessungen, Taper/Profil, Oberflächenergebnis und Messverfahren;
- durchgeführte Wartungsmaßnahmen, ausgetauschte Komponenten, Grund für den Drahtwechsel und Verifizierung nach der Wartung.
Trendanalyse ähnlicher Aufträge statt Zusammenfassung unähnlicher Materialien, Dicken und Schnittstrategien. Ein Protokoll kann wiederkehrende Ursachen identifizieren und unnötige Austausche vermeiden, legt jedoch keine universelle Servicelebensdauer fest.
Häufig gestellte Fragen
Wie viele Stunden kann Molybdändraht wiederverwendet werden?
Es gibt keine feste Anzahl, die für jede Maschine und jeden Auftrag gilt. Die Lebensdauer des Drahtes hängt von der Drahtspezifikation und den Belastungsbedingungen, dem Werkstoff, der Dicke, den elektrischen Bedingungen, der Drahtgeschwindigkeit, der Zugkraft, der Spülflüssigkeit/Spülung, der Schnittreihenfolge, dem Zustand des Drahtpfads sowie den Akzeptanzanforderungen ab. Verwenden Sie das Modellhandbuch sowie dokumentierte Zustands-/Leistungstrends.
Können Messingdraht oder beschichteter Draht den Molybdändraht an dieser Maschine ersetzen?
Ersetzen Sie das Drahtmaterial oder den Drahtdurchmesser nicht, es sei denn, die modellspezifische Dokumentation von HarsMarg oder eine schriftliche technische Bestätigung gestattet dies ausdrücklich. Einweg-Messingdrahtsysteme verwenden eine andere Transport- und Verbrauchsmaterialstrategie. Ein Draht, der physisch passt, ist kein Nachweis dafür, dass Generator, Führungssysteme, Kontakte, Zugkraftsystem und Arbeitsflüssigkeit kompatibel sind.
Verhindert eine erhöhte Zugkraft das Durchhängen des Drahtes und verbessert sie die Genauigkeit?
Nicht von selbst. Eine ausreichende Spannung hilft, die Durchbiegung zu kontrollieren; jedoch erhöht eine übermäßige Spannung die mechanische Belastung und kann zum Bruch des Drahtes beitragen, wenn dieser bereits erodiert oder beschädigt ist. Verwenden Sie den zugelassenen Zustand und prüfen Sie den Drahtlaufweg, die Spülung, die elektrischen Einstellungen, die Dicke und die Prozessstrategie als Gesamtsystem.
Verlängert Mehrschnitt-Bearbeitung die Lebensdauer von Molybdändraht?
Nicht grundsätzlich. Bei der Mehrschnitt-Bearbeitung werden Grob- und Feinbearbeitung getrennt, um das Werkstückergebnis zu verbessern; gleichzeitig entsteht jedoch zusätzliche Laufstrecke und Entladungsbelastung. Validieren Sie die gesamte Sequenz und überwachen Sie Draht und Ergebnis; versprechen Sie keine längere Drahtlebensdauer allein aufgrund der Anzahl der Schnitte.
Wie ist unbenutzter Molybdändraht zu lagern?
Halten Sie ihn sauber, trocken und geschützt vor Staub, Öl, Korrosionsquellen, Stößen, Biegungen und Knicke – vorzugsweise in der Originalverpackung des Lieferanten und innerhalb der vom Lieferanten angegebenen Umgebungsbedingungen. Dokumentieren Sie Material, Durchmesser, Chargennummer und Öffnungsdatum, damit der eingebaute Draht rückverfolgbar ist.
Welche Informationen sind zur Diagnose wiederholter Drahtbrüche erforderlich?
Geben Sie die Maschine/Steuerung, die Drahtspezifikation, Fotos der Drahtspule und des Drahtlaufs, die genaue Bruchstelle, die Fahrtrichtung, das Werkstückmaterial und dessen Dicke, die Geometrie, den Zustand der Spülflüssigkeit/Spülung, die Parameter/Zustandsnummer, auftretende Alarme, kürzliche Wartungsarbeiten oder Änderungen sowie die Angabe an, ob der Bruch an derselben physikalischen oder programmierten Stelle wiederholt auftritt.
Fordern Sie eine technische Überprüfung für Wire EDM an
Überprüfen Sie die vollständige HarsMarg-Draht-EDM-Baureihe , einschließlich der DK7735 Single-Cut-Maschine, wie auf dem Titelbild gezeigt . Für die Modellauswahl oder zur Fehlersuche bei Drahtbrüchen senden Sie Ihre Zeichnung, das Material, die Dicke, die geforderte Toleranz/Oberflächenrauheit, die Schnittsequenz, den derzeit verwendeten Draht und die Spülflüssigkeit, Aufzeichnungen zum Symptom sowie Zielort und Stromversorgung. Senden Sie Ihre Wire-EDM-Anwendungs- und Wartungsdetails ein .
Inhaltsverzeichnis
- Was bedeutet „Drahtlebensdauer“ bei einer hin- und herbewegten Draht-EDM?
- Etablieren einer sicheren und reproduzierbaren Basis
- Molybdändraht und Trommelwickelung prüfen
- Zugkraft für das Modell und den Auftrag einstellen – nicht so hoch wie möglich
- Wartung des Drahtlaufs, der Führungen und der elektrischen Kontakte
- Steuerung des Arbeitsfluids, der Filtration und der Spülung
- Verwende qualifizierte Schnittparameter
- Diagnose von Drahtbrüchen und instabilem Schneiden
- Wann sollte wiederverwendbarer Molybdändraht ausgetauscht werden?
- Führen Sie eine Drahtzustandsdokumentation
-
Häufig gestellte Fragen
- Wie viele Stunden kann Molybdändraht wiederverwendet werden?
- Können Messingdraht oder beschichteter Draht den Molybdändraht an dieser Maschine ersetzen?
- Verhindert eine erhöhte Zugkraft das Durchhängen des Drahtes und verbessert sie die Genauigkeit?
- Verlängert Mehrschnitt-Bearbeitung die Lebensdauer von Molybdändraht?
- Wie ist unbenutzter Molybdändraht zu lagern?
- Welche Informationen sind zur Diagnose wiederholter Drahtbrüche erforderlich?
- Fordern Sie eine technische Überprüfung für Wire EDM an
