
 EN



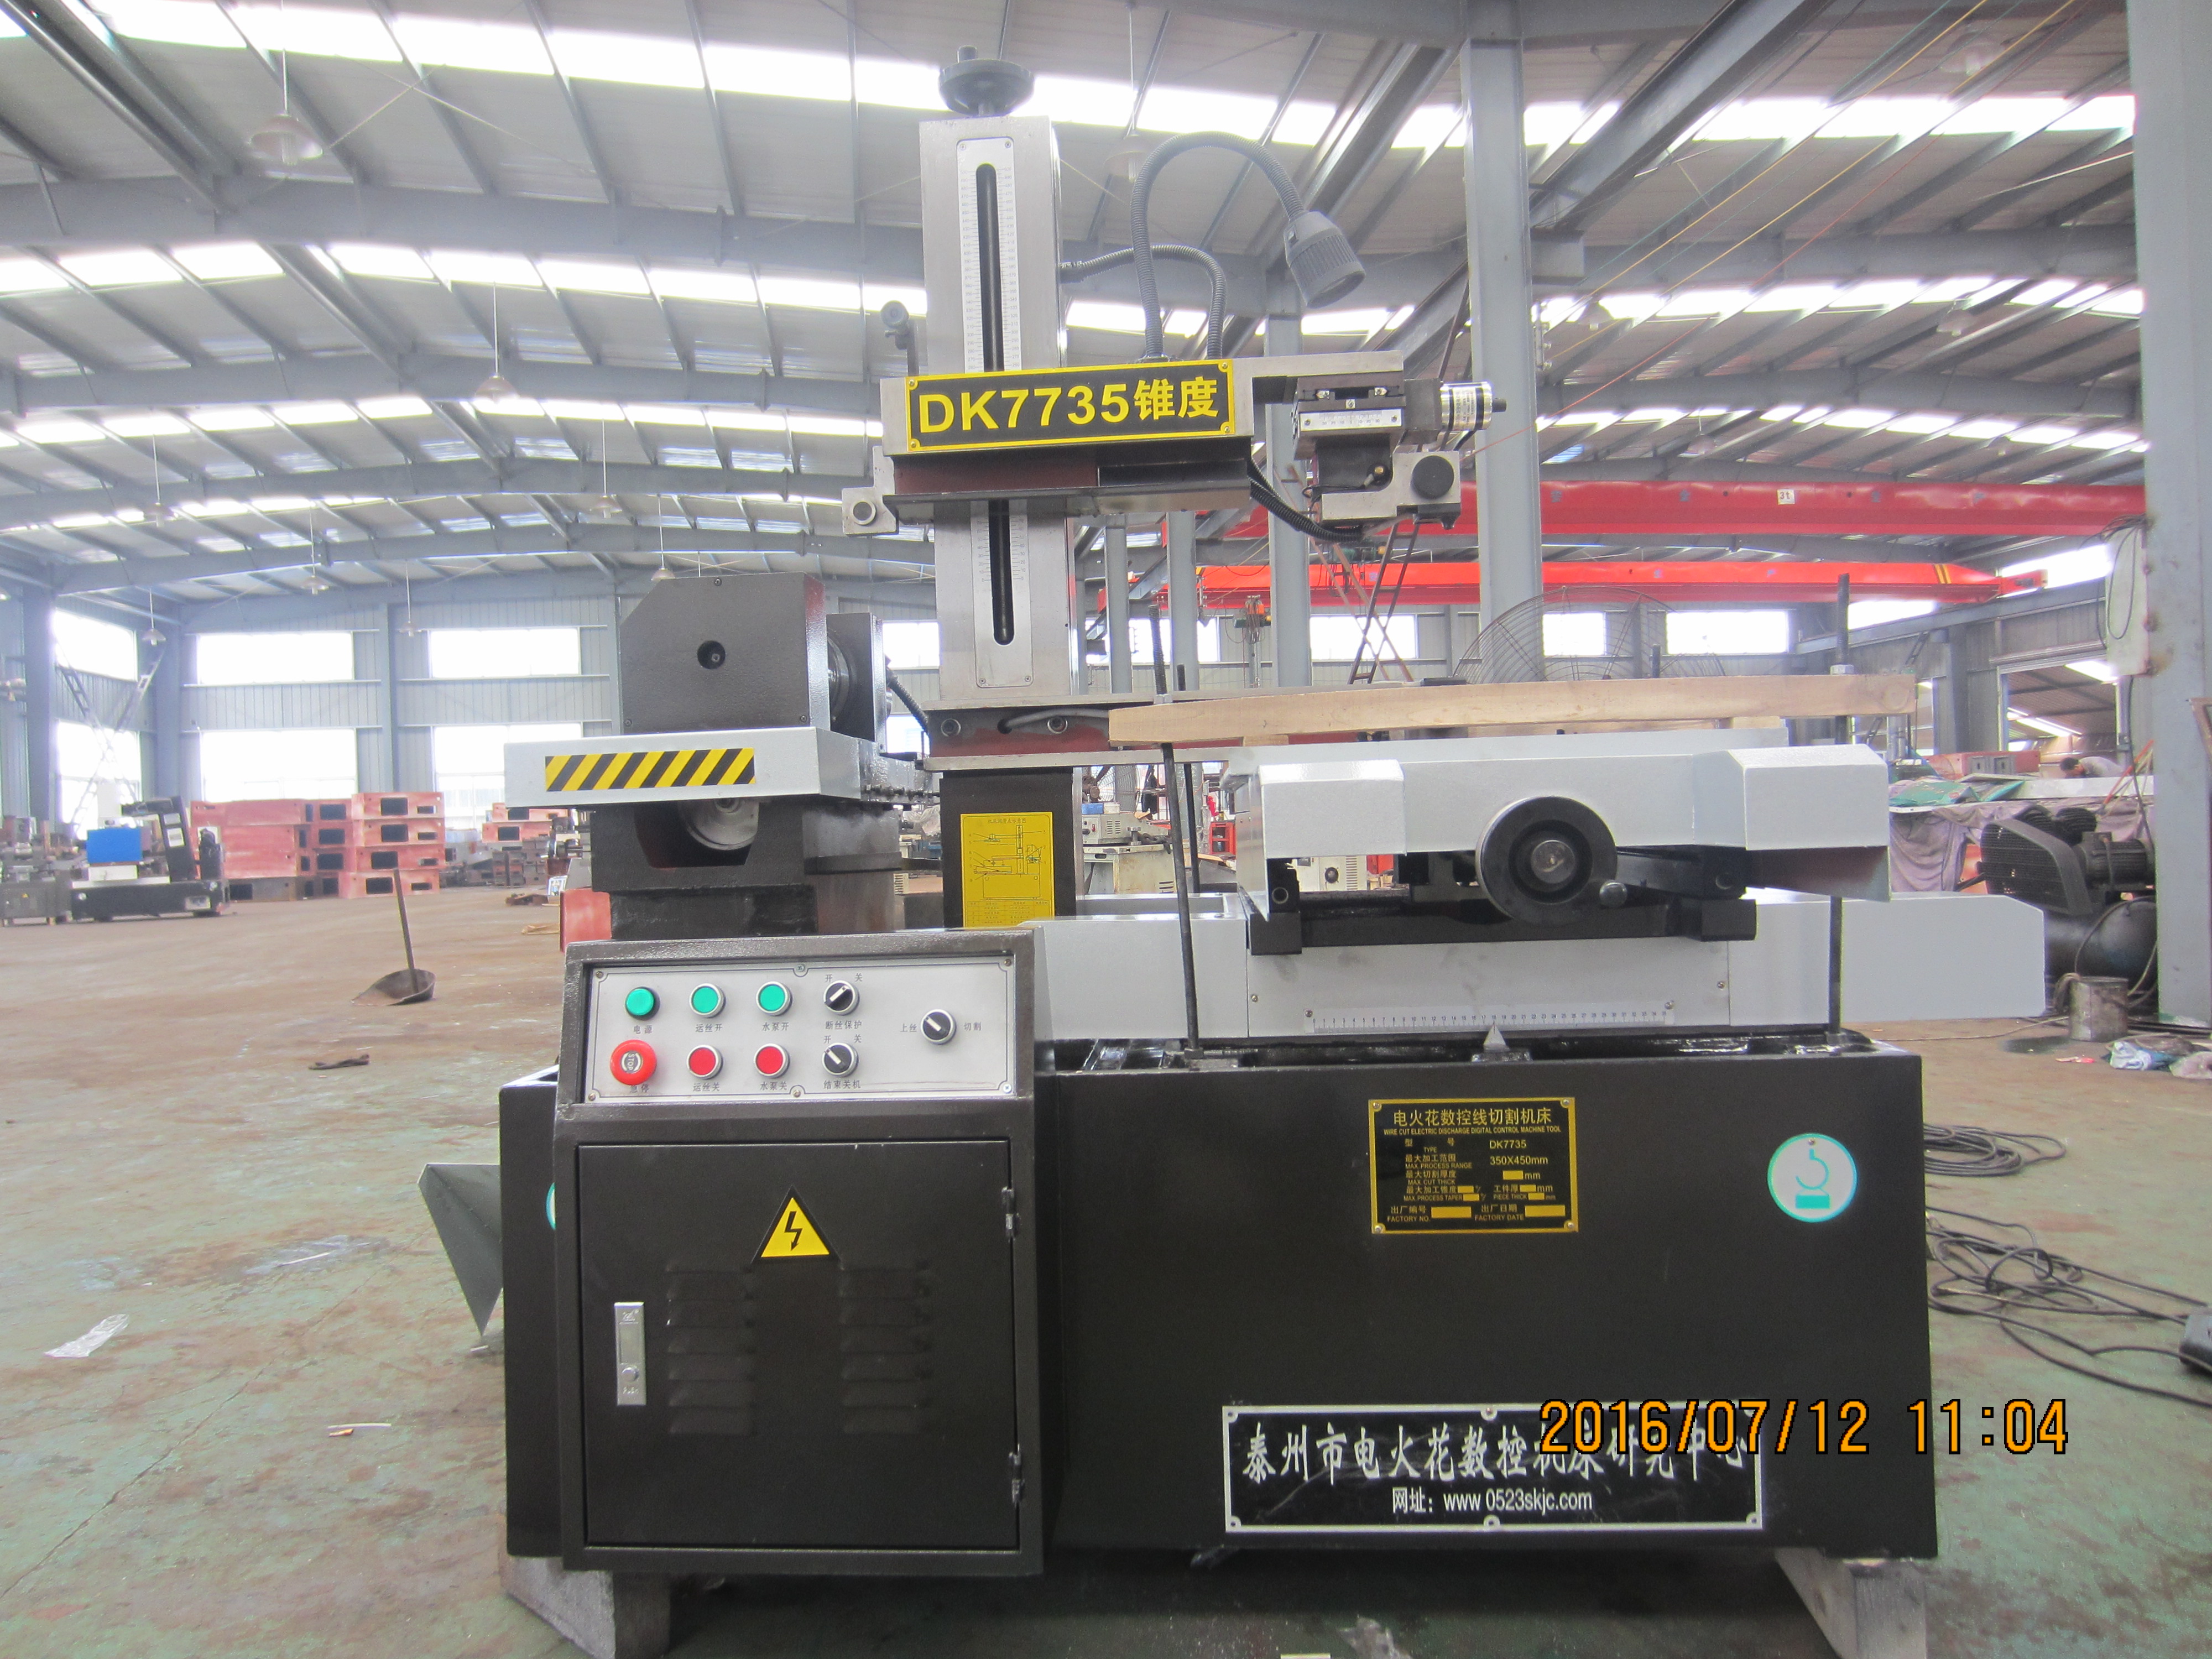
HarsMarg tek kesimli ve çok kesimli Tel EDM makineleri için tel ömrünü uzatmak, tekrar kullanılabilir molibden tel ile tam ileri geri taşıma sisteminin kararlı ve bakıma uygun bir durumda tutulmasını gerektirir. Teli, makara sarımını, yön değişimini, gerilimi, rehberleri veya rehber tekerleğini, elektriksel temas bloklarını, onaylı çalışma sıvısını, soğutma akışını ve nitelikli kesme koşullarını kontrol edin. Telin değiştirilmesi, sağlanan kullanım kılavuzunda veya belgelenmiş durum kanıtlarında belirtilen zamanlarda yapılmalıdır; evrensel bir saat sayısı sonrasında değil.
Bu, bir yandan beslenen tel EDM makinesinden farklıdır; bu tür makineler kesme bölgesinden sonra yeni pirinç veya kaplamalı teli bir makaradan sürekli olarak besler ve kullanıldıktan sonra atar. HarsMarg'ın mevcut tek kesimli ve çoklu kesim kapsamdaki aileleri, tel tamburunda depolanan ve boşluk boyunca ileri geri hareket eden molibden teli kullanır. Taze tel besleme hızı, makara tüketimi, tel kesicileri veya atma maliyetiyle ilgili tavsiyeler bu bakım planına aktarılmamalıdır.
Dönüşlü Tel EDM’de “Tel Ömrü” Ne Anlama Gelir?
Yüklenmiş molibden teli tekrar kullanılır; ancak aşınmaya karşı dayanıklı değildir. Tekrarlayan deşarjlar yüzeyini aşındırabilir ve yerel kesitini değiştirebilir; aynı zamanda tambur, gerilim sistemi ve kılavuz sistemi üzerinden geçişi mekanik işlenmeye neden olur. Kullanılmış molibden tel üzerine yapılan yayınlanmış deneysel çalışmalar, işlemenin ardından yüzey çukurları, küremsi yapılar ve mikro delikler gözlemlemiştir. Dolayısıyla pratik amaç, telin durumunu ve taşınmasını, telin tamamen arızalanmasına kadar çalıştırılmadan, onaylı kesme sonucunu elde etmek için yeterince kararlı tutmaktır.
| Sistem Sorusu | Kapsam İçindeki HarsMarg Geri Dönüşlü Sistem | Tek Yönlü Tüketilebilir Tel Kılavuzluğu Aktarılmayacak |
|---|---|---|
| Elektrot teli | Model ve iş için onaylı yeniden kullanılabilir molibden tel | Evrensel olarak kabul edilen pirinç, kaplamalı pirinç veya çelik çekirdekli tel |
| Tel hareketi | Tel ileri ve geri hareket eder ve tel tamburuna sarılır | Yeni tel sürekli bir besleme makarasından çıkar ve tek geçişten sonra atılır |
| Ana bakım odak noktası | Tel durumu, düzenli sarılma, sabitleme, yön değiştirme, gerilim, tel yolu, temas noktaları, sıvı ve kesme kararlılığı | Makara besleme hızı, atma mekanizması, tel kesici ve saatte harcanan ağırlık (pound) veya uzunluk |
| Yerine koyma kararı | El ile belirlenen sınırlar artı belgelenmiş kablo/işlem koşulu ve kabul edilen iş parçası sonucu | Genel bir makara değişimi aralığı ya da kablo tüketim hedefi |
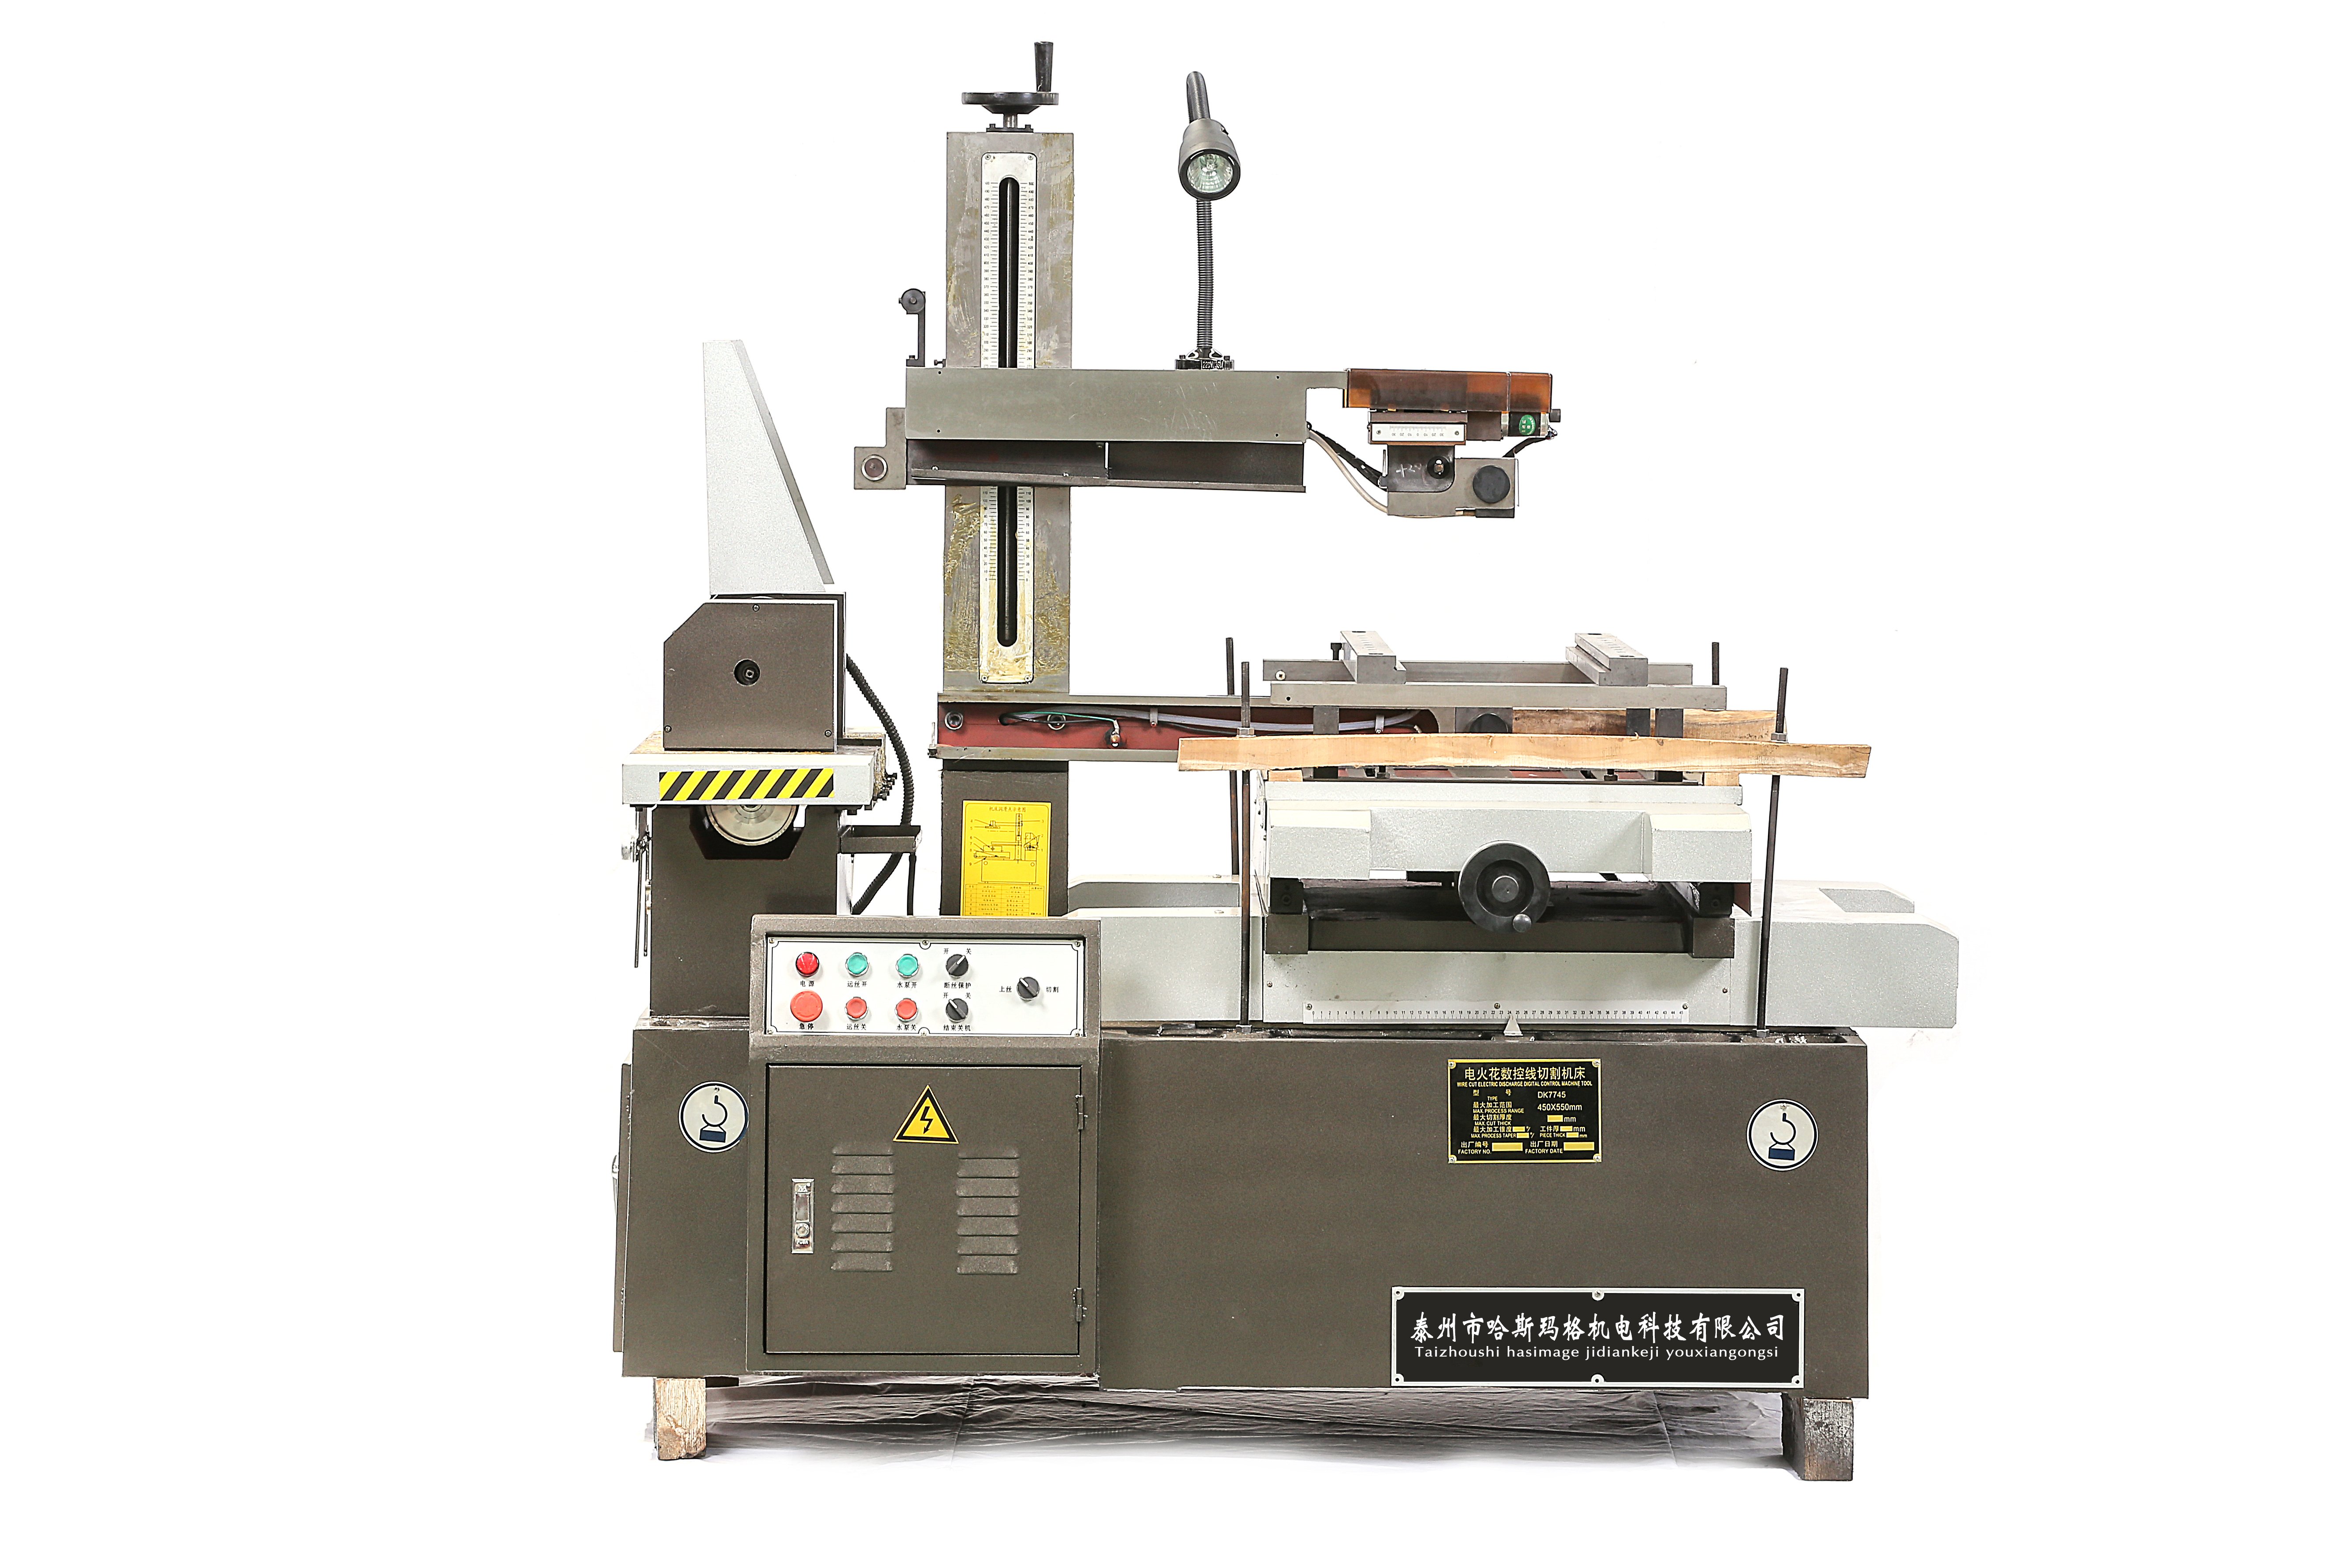
Görüntü dosyası daha önce DK7735 olarak etiketlenmişti; ancak görünür makine ad plakası DK7745 olduğunu göstermektedir. Yukarıdaki düzeltme açıklaması, görüntünün başka bir modelle karıştırılmasını önler.
Güvenli ve Tekrarlanabilir Bir Temel Belirleyin
- Tam olarak aynı model kılavuzunu kullanın. Onaylı tel malzemesini, çapını, yükleme/sarılma yöntemini, gerilim uygulama prosedürünü, çalışma sıvısını ve operatör kontrollerini doğrulayın. Bir başka Tel Erozyonla İşleme (Wire EDM) mimarisinden bir sınır değerini aktarmayın.
- Makineyi güvenli hâle getirin. Döner tamburu, tel yolunu, rehberleri, temas elemanlarını veya sıkışmış bir iş parçasını dokunmadan önce döngüyü durdurun ve sağlanan kılavuzu ile saha izolasyon prosedürünü uygulayın. Koruyucular ve kilitleme sistemleri atlatılmamalıdır.
- Son kabul edilen ayarı koruyun. Herhangi bir şeyi değiştirmeden önce programı, ofseti, elektriksel durumu, tel spesifikasyonunu, gerilim ayarını veya yöntemini, tel hızını, sıvı durumunu, soğutma düzenlemesini, sabitleme aparatını ve muayene sonucunu kaydedin.
- Belirtiyi açıklayın. Sorunun tekrarlayan tel kırılması mı, kararsız kesim mi, kısa devreler mi, sarılma/ters dönüş sorunları mı, daha yavaş kesim mi, pürüzlülük mü yoksa boyutsal kayma mı olduğunu not edin; ayrıca bu sorunun kesim yolu veya programın neresinde ortaya çıktığını belirtin.
- Tek bir kontrol edilen değişkeni değiştirin. Aynı anda gerilim, güç, hız ve sıvı ayarlarının değiştirilmesi sorunun nedenini gizler ve sonuçların yeniden üretilebilirliğini zorlaştırır.
Tam kurulum sırası için Tel Erozyonla İşleme Makinesi Kurulum Kontrol Listesi'ni seçilen modelin kullanım kılavuzuyla birlikte kullanın.
Molibden Tel ve Tambur Sarımını İnceleyin
Başlamadan önce ve kesme davranışında herhangi bir değişiklik olduğunda erişilebilir telin durumunu kontrol edin. Eğrilme, düzleşmiş alanlar, açık yüzey hasarı, kirlenme, yerel incelme veya çap düzensizliği ile kötü tutma ya da aşınmış bir bileşenle temas sonucu oluşan hasarları gözlemleyin. Rengi tek başına değiştirme kuralı olarak kullanmayın ve görsel olarak temiz görünen bir telin sınırsız kalan ömre sahip olduğunu varsaymayın.
Tel makarasında, kullanım kılavuzunda izin verilen koşulları kontrol edin:
- çapraz tabakalar, gevşek halkalar, yumaklanma veya yerel yığılma olmaksızın düzenli sarılma;
- güvenilir sabitleme ve planlanan iş için yeterli kullanılabilir tel;
- doğru hareket sınırları ile darbe, takılma veya telin serbest kalması olmadan temiz yön değiştirme;
- telin istemsiz bir makine kenarı, koruyucu veya kirli bir yüzeyle temas etmemesi;
- kılavuzda işletme gözlemi için iki yönde de tutarlı izleme izni verildiğinde, bu durumun sağlanması.
Makine hareket edebiliyorsa asla bir ek yapmayın, hasarlı bir yüklenmiş bölümü düzeltmeyin ya da tamburu sarın. Onaylı yükleme ve değiştirme prosedürünü kullanın. Tel hasarı aynı tambur konumunda veya yön değişiminde tekrarlanıyorsa, başka bir tel takmadan önce sarım, seyahat sınırları ve ilgili tahrik/gerilim bileşenlerini durdurun ve kontrol edin.
Model ve İş İçin Gerilimi Ayarlayın—Olası En Yüksek Değil
Tel gerilimi yaylanmayı ve titreşimi sınırlandırmaya yardımcı olur; ancak daha yüksek gerilim otomatik olarak daha iyi değildir. Yetersiz gerilim istikrarsız izleme veya geometrik hata oluşmasına neden olabilir; aşırı gerilim ise deşarj erozyonu ile zaten zayıflamış bir tele mekanik yük ekler ve kopma riskini artırabilir. Tel çapı, makine, iş parçası kalınlığı, malzeme, kesme stratejisi ve istenen sonuç için onaylı ayarı veya prosedürü kullanın.
Bir geri dönüş sistemi aynı zamanda yön değişimleri sırasında da kararlı kalmalıdır. Belirti yalnızca bir hareket yönünde, yön değişimi yakınlarında veya programdaki aynı özellikte mi ortaya çıkıyor? Gerilim ayarlayıcısını, tam olarak onaylanan denetleyici ve sağlanan yapılandırma için bu işlev doğrulanmadıkça kapalı döngü izleme veya düzeltme sistemi olarak tanımlamayın.
Telin Yolu, Kılavuzlar ve Elektriksel Temas Noktalarını Koruyun
Gerçek tel yolu modelden modele değişebilir; ancak kılavuz tekerleklerini veya kılavuz bileşenlerini, hizalama cihazını, gerilim bileşenlerini, elektriksel temas bloklarını ve tamburu içerebilir. Kir, oluklar, gevşeklik, hizalama hatası, sıkışmış dönme hareketi veya hasarlı temas yüzeyi, teli çizerek, ısıtarak veya saparak yeni bir telin eskiyle aynı şekilde arızalanmasına neden olabilir.
- sağlanan bakım prosedüründe belirtilen bileşenleri ve yüzeyleri temizleyin;
- takılı kılavuz/makara yolunu, kalıntılara, oluklara, hasarlara, serbest harekete ve sağlam montaja göre kontrol edin;
- kılavuzdaki prosedüre göre erişilebilir elektriksel temas bloklarını kirlenme, düzensiz aşınma, çukurlanma veya anormal ısı belirtileri açısından inceleyin;
- kesmeden önce kablonun amaçlanan yolu ve dikey hizalamayı takip ettiğini doğrulayın;
- bir aşınma parçasını semptomu gizlemek amacıyla cilalamak, bükerek veya değiştirerek düzeltmek yerine model/kılavuzda belirtilen sınırda değiştirin.
Jeneratör dolapları, korumalı parametreler, elektrik bağlantıları, tahrik sistemleri, güvenlik kilitlemeleri ve resmi kalibrasyon, sahadaki enerji izolasyon kuralları çerçevesinde yetkili ve uzman servis personeli tarafından yapılmalıdır.
Çalışma akışkanını, filtrelemeyi ve yıkamayı kontrol edin
Çalışma akışkanı, kesme bölgesinde yalıtımı, soğutmayı ve kalıntıyı uzaklaştırmayı destekler. Kirlenme, dolaşımın engellenmesi veya püskürtme başlığının yönünün yanlış olması, telde anormal deşarjların ve ısının yoğunlaşmasına neden olabilir. Sadece tam olarak ilgili modele onaylanmış akışkanı kullanın ve hazırlık, seviye, kullanım koşulları ve bertaraf için makine/akışkan talimatlarını uygulayın.
- seviye kontrolü, görünür kirlilik, filtre durumu, sirkülasyon, sızıntı ve geri akış;
- hedeflenen püskürtme uçlarının veya çıkışların kesme bölgesine ulaştığını ve tıkanmadığını veya yerinden oynamadığını doğrulayın;
- ince bir iş parçasını hareket ettiren veya telin istikrarını bozan kontrolsüz bir akış kullanmadan aralıktaki kalıntıyı kaldırın;
- konsantrasyonu, iletkenliği veya sıcaklığı yalnızca sağlanan kılavuzda veya sıvı talimatlarında yöntemi ve kabul edilebilir aralığı belirtilen yerlerde ölçün;
- tek yönlü pirinç tel makinesinden deiyonizasyon reçinesi ayarlarını, otomatik iletkenlik fonksiyonlarını veya sıvı aralıklarını aktarmayın.
Onaylı Kesme Parametrelerini Kullanın
Boşaltım enerjisi, darbe zamanlaması, tel hızı, gerilim, ilerleme talebi, iş parçası kalınlığı/malzemesi, soğutma akışı ve tel durumu birbiriyle etkileşime girer. Gerçek aralık için çok agresif bir ayar aşınmayı ve kırılma riskini artırabilir; aynı şekilde yetersiz enerjili bir ayar da kararsızlığa neden olabilir. Ayarlara, tam olarak denetleyici/model kılavuzuna ve malzeme, kalınlık, tel ve kesme aşaması için nitelikli bir koşuldan başlayın.
Çoklu kesme işleme yöntemi, tel ömrünü uzatmak amacıyla değil, gerekli boyutlar ve yüzey kalitesi için seçilmelidir. İlk kesme (roughing) ve düzeltme (trimming) işlemleri, tekrar kullanılabilir teli ekstra döngülere tabi tutar; bu nedenle tam kesme sırasını kaydedin ve tel/işlem durumunu doğrulayın. Döngü süresi endişe kaynağıysa, tüm kabul edilen işlemi Tel ile elektrik deşarjı kesim hızı kılavuzunu gücü tel kırılana kadar artırmak yerine
Tel Kırılmasının ve Kararsız Kesmenin Tanısı
Tel kırılması, bir semptomdur; tel malzemenin kusurlu olduğuna dair kanıt değildir. Kırılma noktasını tel yolunda ve programda, hareket yönünü, yön değişimi yakınlarında olup olmadığını ve olaydan hemen önceki makine durumunu kaydedin.
| Gözlenen Belirti | Önce Kontrol Edin | Doğrulama Sınırı |
|---|---|---|
| Tel yolunun aynı fiziksel noktasında kırılma tekrar eder | Bükülme veya yerel incelme, makara sarımı, kılavuz/makara olukları, temas bloğu hasarı, istemsiz sürtünme ve hizalama | Makineyi güvenli hâle getirin, ilgili teli/bileşeni inceleyin ve doğrulanmış nedeni giderdikten sonra yeniden yükleme yapın |
| Kırılma yön değişimi yakınlarında gerçekleşir | Sarım, sabitleme, hareket sınırları, gerilim davranışı ve yön değişimi/sürücü durumu | Kullanım kılavuzundaki yön değişimi kontrolünü uygulayın; sürücü veya korumalı ayarlar yetkili servis personeline aittir |
| Kırılma aynı iş parçası özelliğinde tekrar eder | Artık madde tutulması, soğutma sıvısı erişimi, kalınlık/geometri değişimi, iş parçası teması, aparat hareketi ve programlanmış durum | Son kabul edilen ayarla temsilci malzeme üzerinde tekrar üretin ve bir doğrulanmış değişkeni değiştirin |
| Kısa devreler veya kesme kararsızlığı kademeli olarak artar | Tel durumu, sıvı/filtre/dolaşım, kalıntılar, bağlantı noktaları, kılavuzlar, iş parçasının elektriksel teması ve parametre gözden geçirmesi | Alarm, kesintiler ve çevrim gözlemlerini belgelenmiş ve kabul edilmiş bir referansla karşılaştırın |
| Yüzey veya boyutlarda ani bir kopma olmadan kayma oluşur | Tel/gerilim/yörünge artı ofset, kılavuz hizalaması, sabitleme/referans noktası, termal durum, sıvı/kalıntılar ve ölçüm yöntemi | Aynı konumları ve yöntemi kullanarak bir referans parçayı inceleyin; tek bir sonuçtan dolayı tel aşınmasını suçlamayın |
| Tema alanı anormal ısı, çukurlanma veya ark izleri gösterir | Tel teması, kirlenme, bağlantı bloğu aşınması/konumu ve onaylı prosedür kapsamında elektriksel bağlantı | Makineyi durdurun; elektrikli veya korumalı bileşenlerle ilgili işler yetkili servis tarafından yapılmalıdır |
Yeniden Kullanılabilir Molibden Tel Ne Zaman Değiştirilmelidir?
Güvenilir, evrensel bir saat, vardiya veya iş sayısı aralığı yoktur. Öncelikle seçilen modelin kılavuzuna başvurun. Belirtilen sınır değerine ulaşıldığında, muayene sonucunda kabul edilemez hasar veya yerel incelme tespit edildiğinde, tekrarlayan arızaların nedeni olarak izlenebilir bir tel durumu devam ettiğinde ya da diğer olası nedenler kontrol edildikten sonra uygun süreç sonucu korunamadığında teli değiştirin.
Katastrofik kırılmayı rutin bitiş noktası olarak beklemeyin ve her pürüzlü yüzeyin veya yavaş kesimin telin aşındığını kanıtladığını iddia etmeyin. Değişim nedenini kaydedin ve yeni telin yüklenmesi ve hizalanmasından sonra makineyi kontrollü bir referans özelliği veya ilk parça ile doğrulayın.
Bir Tel Durumu Kaydı Oluşturun
Pratik bir kayıt şunları belirtmelidir:
- makine modeli, denetleyici, seri numarası ve tarih;
- tel tedarikçisi, malzeme, çap/özellik, parti numarası ve yükleme tarihi;
- sarılma/yükleme kaydı ile kullanılan gerilim ayarı veya prosedür;
- i̇ş parçası malzemesi, kalınlığı, geometrisi ve tek kesim veya çoklu kesim sırası;
- çalışma sıvısı, süzme/temizleme gözlemleri ve ilgili el kitabında belirtilen okumalar;
- program/koşul revizyonu, gerçek çevrim gözlemleri, alarm durumları, kısa devreler ve kırılma noktaları;
- boyutlar, koniklik/profil, yüzey sonucu ve ölçüm yöntemi;
- yapılan bakım işlemleri, değiştirilen bileşenler, tel değişimi nedeni ve servis sonrası doğrulama;
Farklı malzemeleri, kalınlıkları ve kesim stratejilerini birleştirmek yerine benzer işleri trend olarak izleyin. Bir kayıt yinelenen sorunların nedenlerini belirlemeye ve gereksiz değişimleri önlemeye yardımcı olabilir; ancak evrensel bir servis ömrü sınırı oluşturmak için kullanılamaz.
Sıkça Sorulan Sorular
Molibden teli kaç saat kullanılabilir?
Her makine ve iş için sabit bir sayı yoktur. Tel ömrü, tel özelliklerine ve yükleme durumuna, malzemeye, kalınlığa, elektriksel koşullara, tel hızına, gerilime, sıvı/temizleme sistemine, kesme sırasına, tel yolu durumuna ve kabul gereksinimlerine bağlıdır. Model kılavuzunu ve belgelenmiş koşul/performance eğilimini kullanın.
Bu makinede bakır alaşımı (brass) veya kaplamalı tel, molibden teli yerine kullanılabilir mi?
Tel malzemesini veya çapını, HarsMarg’ın model özel dokümantasyonu ya da yazılı teknik onayı olmadıkça değiştirme. Tek yönlü bakır alaşımı (brass) tel sistemleri, farklı bir taşıma ve tüketim stratejisi kullanır. Fiziksel olarak uyumlu olan bir tel, jeneratörün, rehberlerin, temas noktalarının, gerilim sisteminin ve çalışma sıvısının uyumlu olduğu anlamına gelmez.
Gerilimi artırmak, tel eğrilmesini (bow) önler ve doğruluğu artırır mı?
Kendisi başına değil. Yeterli gerilim, sapmayı kontrol etmeye yardımcı olur; ancak aşırı gerilim mekanik yükü artırır ve tel zaten aşınmış veya hasar görmüşse kırılmaya neden olabilir. Onaylı koşulları kullanın ve teli, su akışını, elektriksel ayarları, kalınlığı ve işlem stratejisini bir sistem olarak kontrol edin.
Çoklu kesim işlevi molibden tel ömrünü uzatır mı?
Genel bir kural olarak değil. Çoklu kesim işlevi, iş parçası sonucunu iyileştirmek amacıyla kaplama ve bitirme işlemlerini ayırır; ancak aynı zamanda ekstra hareket mesafesi ve kıvılcım maruziyeti yaratır. Tam işlem sırasını doğrulayın ve teli ile sonucu izleyin; geçiş sayısı üzerinden daha uzun tel ömrü vaat etmeyin.
Kullanılmamış molibden tel nasıl saklanmalıdır?
Temiz, kuru, tozdan, yağdan, korozyona neden olan kaynaklardan, darbelerden, bükülmelerden ve burkulmalardan korunmuş şekilde saklayın; tercihen tedarikçinin orijinal ambalajında ve tedarikçinin belirttiği çevresel sınırlar içinde. Malzeme, çap, parti numarası ve açılış tarihi bilgilerini kaydederek monte edilen telin izlenebilirliğini sağlayın.
Tekrarlayan tel kırılmalarının teşhisi için hangi bilgiler gereklidir?
Makine/kontrol ünitesi, tel özellikleri, tel makarası ve tel yolu fotoğrafları, kesin kırılma konumu, hareket yönü, iş parçası malzemesi ve kalınlığı, geometri, sıvı/soğutma durumu, parametre/koşul numarası, uyarılar, son bakım işlemleri veya yapılan değişiklikler ile kırılmanın aynı fiziksel ya da programlanmış konumda tekrarlanıp tekrarlanmadığını belirtin.
Tel Erozyonlu Kesim (Wire EDM) Teknik İncelemesi Talep Edin
Tamamını inceleyin HarsMarg Tel Erozyonla Kesme (Wire EDM) ürün yelpazesi , dahil olmak üzere Kapakta gösterilen DK7735 tek-kesim modeli . Model seçimi veya tel kırılması sorunlarının giderilmesi için çiziminizi, malzemenizi, kalınlığınızı, gerekli toleransı/yüzey pürüzlülüğünü, kesim sırasını, şu an kullanılan teli ve sıvıyı, sorun kaydınızı, teslimat adresinizi ve güç kaynağı bilgilerinizi gönderin. Tel Erozyonlu Kesim (Wire EDM) uygulama ve bakım ayrıntılarınızı gönderin .
İçindekiler Tablosu
- Dönüşlü Tel EDM’de “Tel Ömrü” Ne Anlama Gelir?
- Güvenli ve Tekrarlanabilir Bir Temel Belirleyin
- Molibden Tel ve Tambur Sarımını İnceleyin
- Model ve İş İçin Gerilimi Ayarlayın—Olası En Yüksek Değil
- Telin Yolu, Kılavuzlar ve Elektriksel Temas Noktalarını Koruyun
- Çalışma akışkanını, filtrelemeyi ve yıkamayı kontrol edin
- Onaylı Kesme Parametrelerini Kullanın
- Tel Kırılmasının ve Kararsız Kesmenin Tanısı
- Yeniden Kullanılabilir Molibden Tel Ne Zaman Değiştirilmelidir?
- Bir Tel Durumu Kaydı Oluşturun
-
Sıkça Sorulan Sorular
- Molibden teli kaç saat kullanılabilir?
- Bu makinede bakır alaşımı (brass) veya kaplamalı tel, molibden teli yerine kullanılabilir mi?
- Gerilimi artırmak, tel eğrilmesini (bow) önler ve doğruluğu artırır mı?
- Çoklu kesim işlevi molibden tel ömrünü uzatır mı?
- Kullanılmamış molibden tel nasıl saklanmalıdır?
- Tekrarlayan tel kırılmalarının teşhisi için hangi bilgiler gereklidir?
- Tel Erozyonlu Kesim (Wire EDM) Teknik İncelemesi Talep Edin
