
 EN



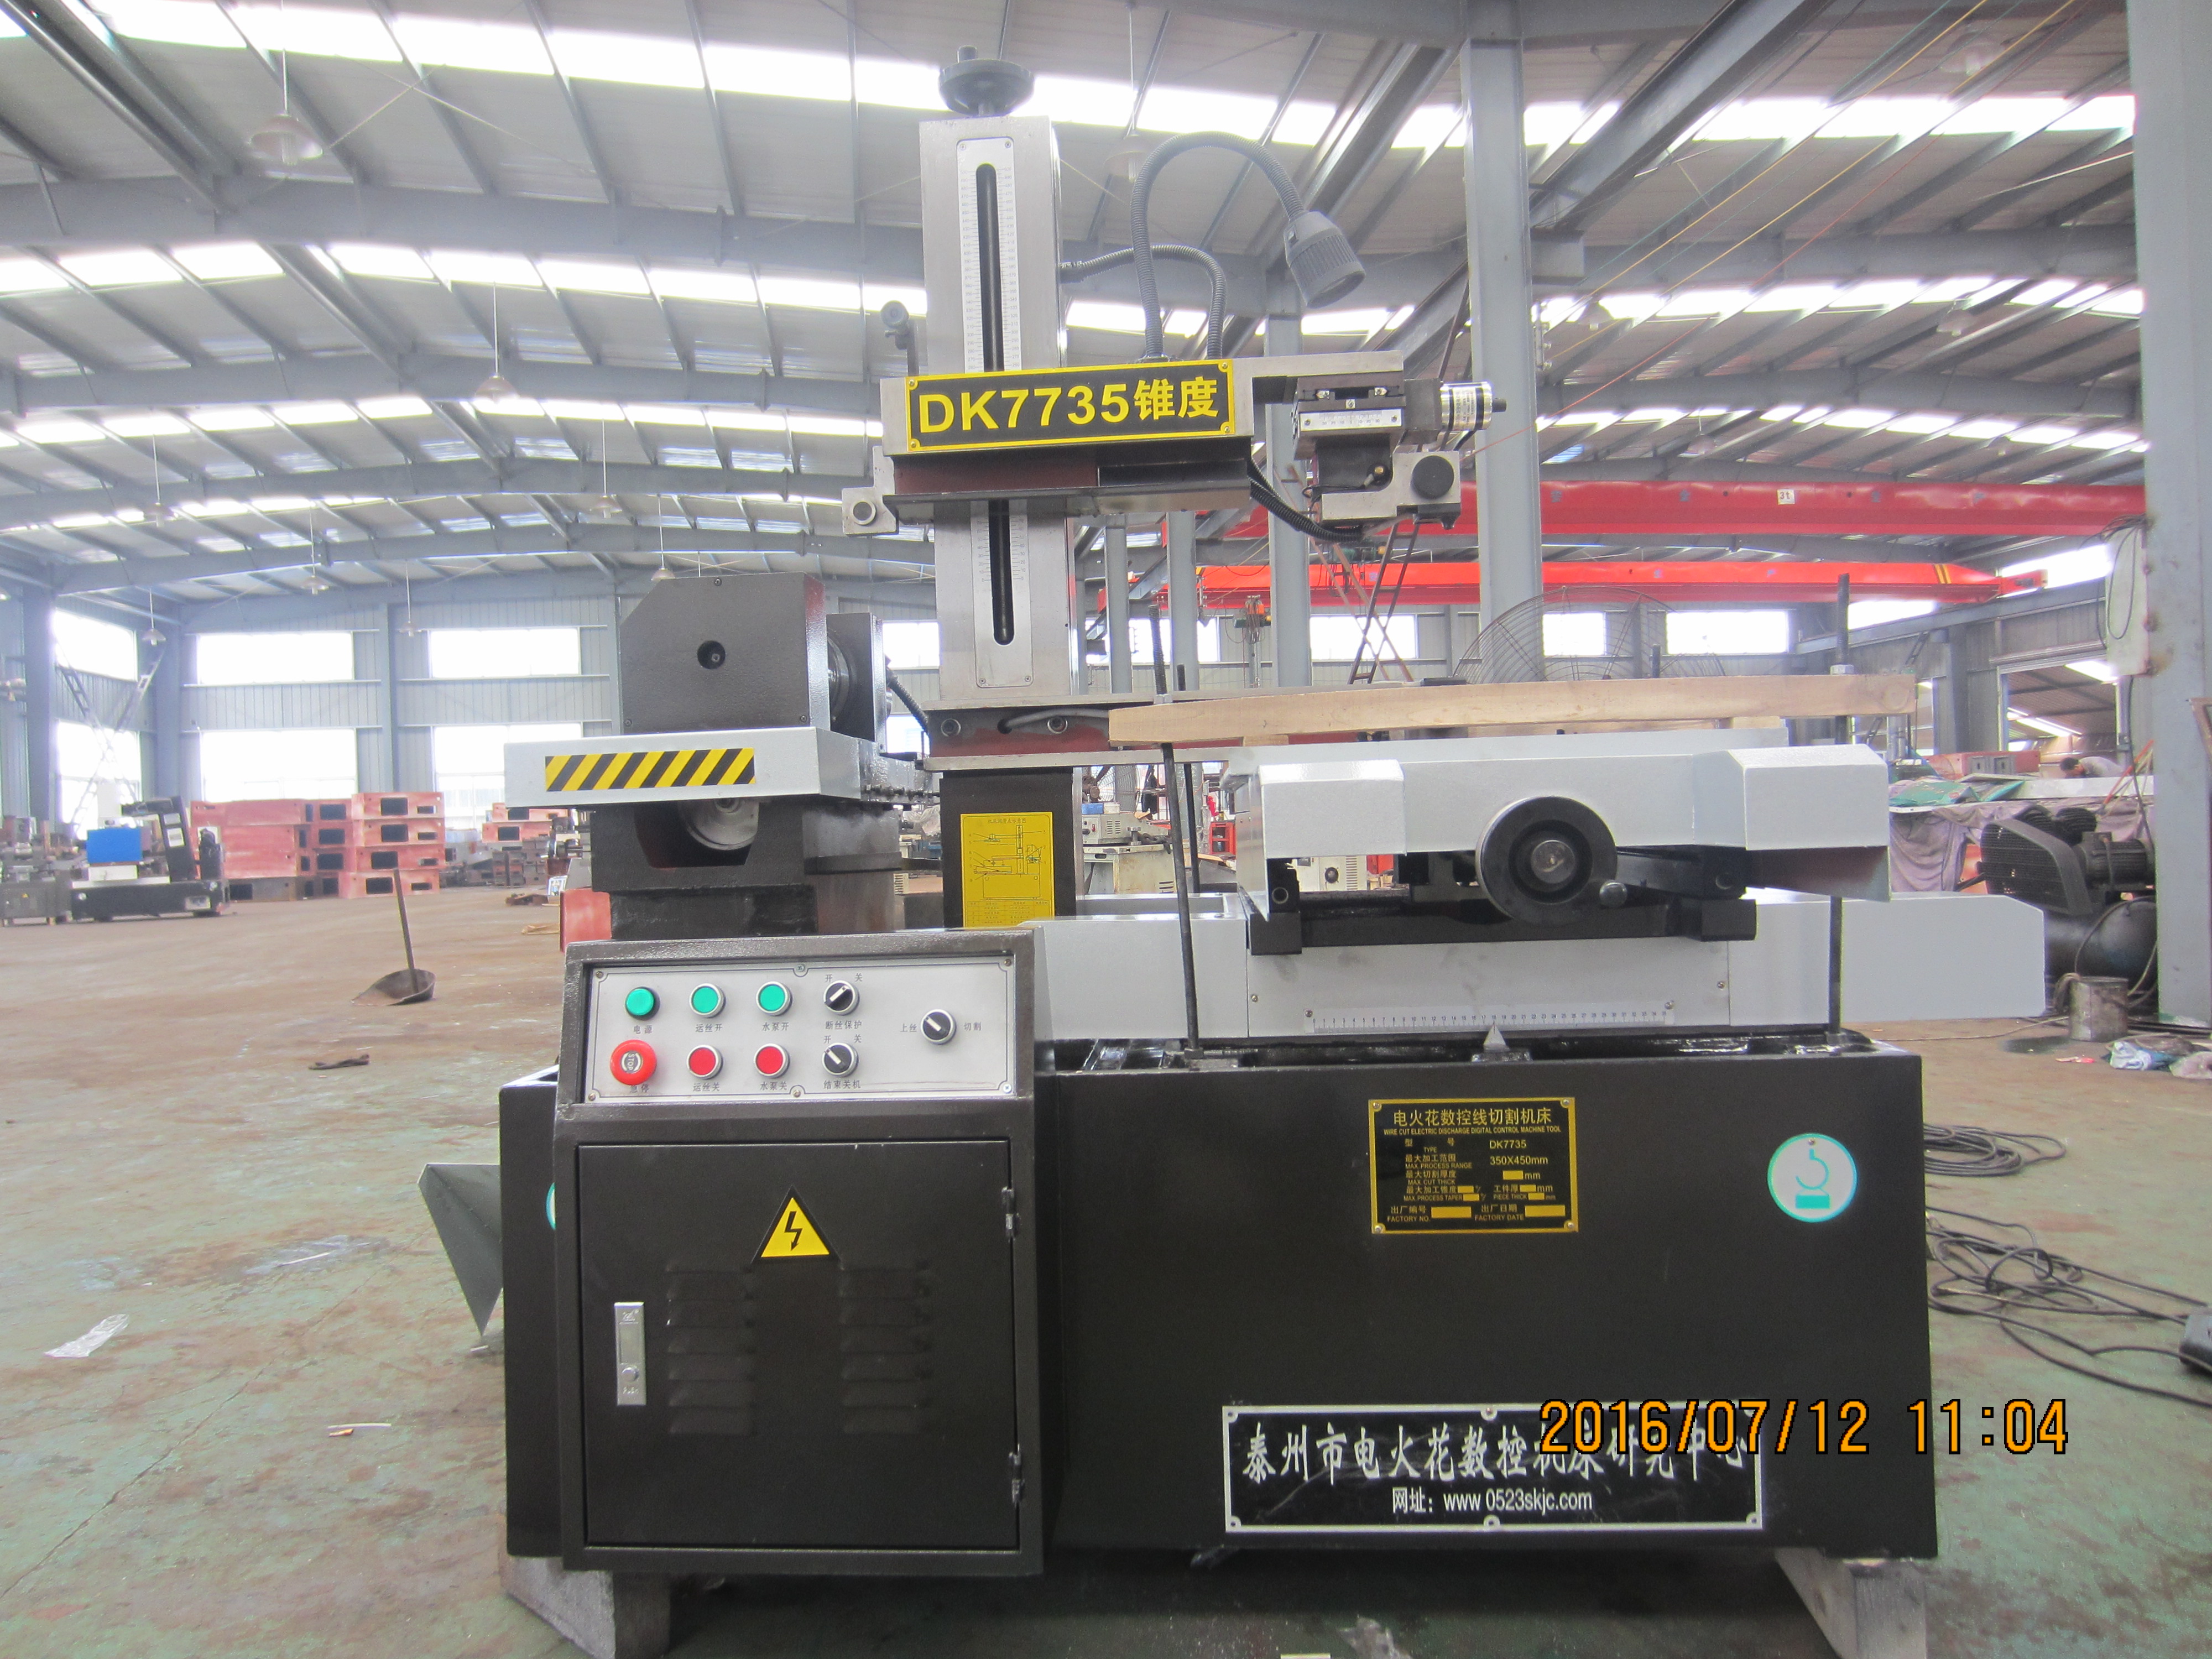
For HarsMarg enkeltskjærende og flerskjærende Wire EDM-maskiner betyr utvidet trådlevetid å holde den gjenbrukbare molybden-tråden og hele det oscillerende transportsystemet i en stabil, vedlikeholdsvennlig tilstand. Sjekk tråden, trommelviklingen, retningsskiftet, spenningen, veilederne eller veilederhjulene, elektriske kontaktklosser, godkjent arbeidsvæske, vannstrøm (flushing) og kvalifiserte skjærebetingelser. Bytt tråden når brukermanualen eller dokumentert tilstandsevindenskap krever det – ikke etter et fast antall timer.
Dette skiller seg fra en ensidig Wire EDM-maskin som kontinuerlig forsyner ny messing- eller belagt tråd fra en spole og kaster den bort etter skjæringssonen. HarsMargs nåværende enkelt-skjæring og flerskjæring familier i omfang bruker molibdentråd lagret på en trådtrommel som beveger seg frem og tilbake gjennom gapet. Råd angående fersk-trådforsyningshastighet, spoleforbruk, trådsaks eller kastekostnader må ikke kopieres inn i denne vedlikeholdsplanen.
Hva betyr «trådlivslengde» på en svingende Wire EDM?
Den belastede molibdentråden gjenbrukes, men den er ikke slitasje-fri. Gjentatte utladninger kan bryte ned overflaten og endre tverrsnittet lokalt, mens bevegelse gjennom trommelen, spennings- og veiledningssystemet legger til mekanisk håndtering. Publiserte eksperimentelle studier av brukt molibdentråd har observert overflatekratere, dråper og mikrohull etter bearbeiding. Det praktiske målet er derfor å holde trådtilstanden og transporten stabil nok til å oppnå den godkjente skjæringen uten å kjøre tråden til den svikter.
| Systemspørsmål | HarsMarg-svingesystem i omfang | Enveisforbrukelig trådveiledning skal ikke overføres |
|---|---|---|
| Elektrodekabel | Gjenbrukbar molybden-tråd godkjent for modellen og oppgaven | Messing-, bekledd messings- eller stålkerne-tråd antas å være universell |
| Trådbevegelse | Tråden beveger seg fremover og bakover og vikles opp på trådtrommelen | Fersk tråd forlater kontinuerlig en forsyningsspole og kastes etter én gjennomgang |
| Hovedfokus ved vedlikehold | Trådtilstand, ordentlig vikling, forankring, reversering, spenning, trådbane, kontakter, væske og skjærestabilitet | Spoleførehastighet, kastemekanisme, trådsaks og pund eller lengde forbrukt per time |
| Uttaksbeslutning | Manuelle begrensninger pluss dokumenterte kabler/prosessforhold og godkjent arbeidsstykkresultat | Et generisk spolebytteintervall eller et mål for kabelbruk |
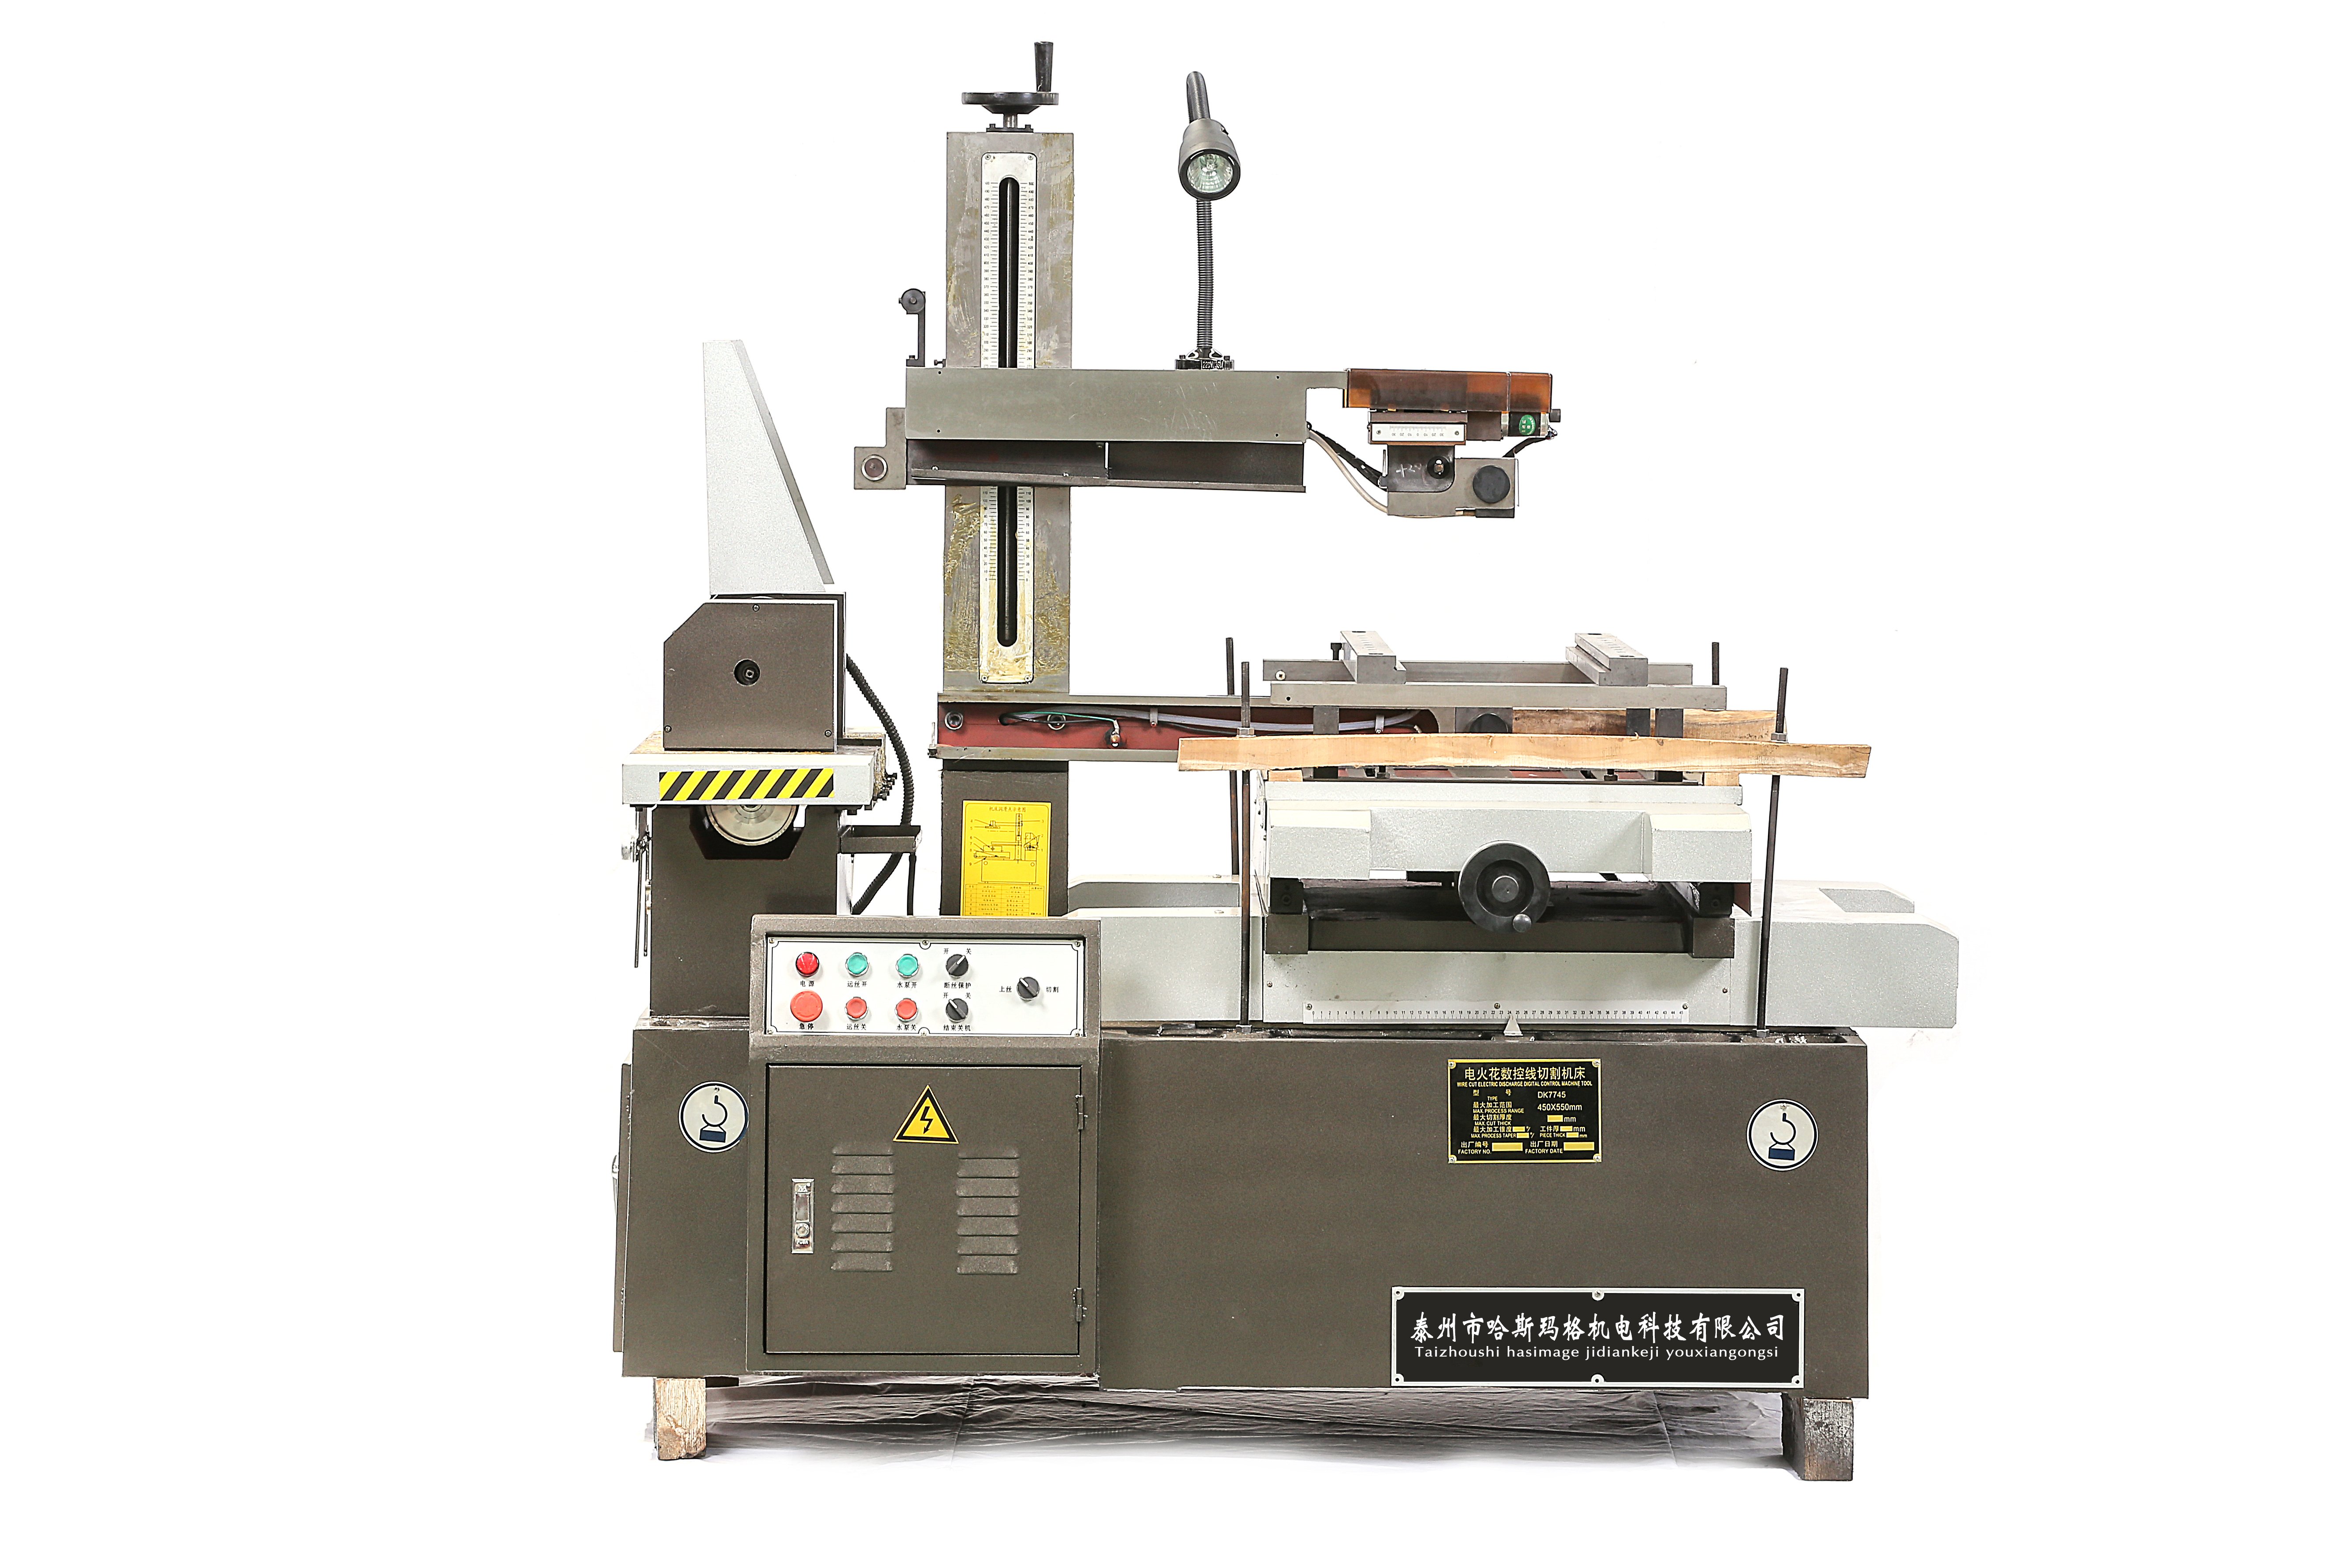
Bildefilen ble tidligere merket som DK7735, men navneskiltet på maskinen i bildet viser tydeligvis DK7745. Den rettede beskrivelsen ovenfor hindrer at bildet feilaktig identifiseres som en annen modell.
Opprett en trygg, gjentakbar utgangsbasis
- Bruk nøyaktig den modellhåndbok som er medfølgende. Bekreft den godkjente kabelmaterialet, diameteren, lastings-/viklemetoden, spenningsprosedyren, arbeidsvæsken og operatørkontrollene. Overfør ikke en begrensning fra en annen Wire EDM-arkitektur.
- Gjør maskinen trygg. Stopp syklusen og følg den medfølgende håndboken samt stedets isolasjonsprosedyre før du rører trommelen, kabelføringen, veiledere, kontaktkomponenter eller et klemt arbeidsstykke. Beskyttelsesdeksler og sikkerhetslåser må ikke omgås.
- Behold den siste godkjente innstillingen. Registrer programmet, forskyvningen, elektrisk tilstand, trådspesifikasjon, spenningsinnstilling eller -metode, trådhastighet, væskeforhold, spyleanordning, feste og inspeksjonsresultat før du endrer noe som helst.
- Beskriv symptomet. Merk om problemet er gjentatte trådbrudd, ustabil skjæring, kortslutninger, viklings/omvendingsproblemer, langsommere skjæring, ruhet eller dimensjonell avvik, og hvor i banen eller programmet det oppstår.
- Endre én kontrollert variabel. Samtidige endringer av spenning, effekt, hastighet og væske skjuler årsaken og gjør resultatet vanskelig å gjenskape.
For hele innstillingssekvensen, bruk Wire EDM-maskinens innstillingskontrolliste i kombinasjon med den valgte modellens håndbok.
Insperer molybden-tråden og trommelviklingen
Insperer den tilgjengelige tråden før du begynner, og hver gang skåringsegenskapene endrer seg. Se etter knekk, flattning, åpenbar overflatebeskadigelse, forurensning, lokal tynnere tråd eller uregelmessig diameter, samt skade forårsaket av dårlig håndtering eller kontakt med en slitt komponent. Bruk ikke farge alene som erstatningsregel, og anta ikke at en visuelt ren tråd har ubegrenset restlevetid.
På trådrullen skal du sjekke om forholdene oppfyller det som er tillatt i håndboken:
- ordentlig vikling uten kryssete lag, løse ringer, klumper eller lokal opphopning;
- sikker forankring og tilstrekkelig mengde brukbar tråd for den planlagte jobben;
- korrekte bevegelsesgrenser og ren omvending uten støt, hesitasjon eller trådfriheting;
- ingen kontakt mellom tråden og en uforutsett maskinkant, beskyttelsesdel eller forurenset overflate;
- konsekvent sporing i begge retninger der håndboken tillater en operativ observasjon.
Ikke noensinne improviser en tilkobling, rett ut en skadet, belastet del eller vikl inn trommelen på ny mens maskinen kan bevege seg. Bruk den godkjente prosedyren for lasting og utskifting. Hvis trådskade gjentar seg på samme posisjon på trommelen eller ved reversering, må du stanse og inspisere viklingen, bevegelsesgrensene og relaterte driv- og spenningskomponenter før du monterer en ny tråd.
Innstil spenning for modellen og oppgaven – ikke så høy som mulig
Trådspenning hjelper til å begrense bukning og vibrasjon, men høyere spenning er ikke automatisk bedre. Utilstrekkelig spenning kan føre til ustabil sporing eller geometrisk feil; for høy spenning øker mekanisk belastning på en tråd som allerede er svekket av utladningserosjon og kan øke risikoen for brudd. Bruk den godkjente innstillingen eller prosedyren for tråddiameter, maskin, arbeidsstykkets tykkelse, materiale, snittstrategi og ønsket resultat.
Et svingende system må også forbli stabilt under rettningsendringer. Observer om symptomet bare opptrer i én bevegelsesretning, nær rettningsendring eller ved samme funksjon i programmet. Beskriv ikke spenninnretningen som et lukket-løkke-overvåknings- eller -korreksjonssystem med mindre denne funksjonen er bekreftet for den nøyaktige kontrolleren og den leverte konfigurasjonen.
Vedlikehold trådbanen, veiledere og elektriske kontakter
Den faktiske trådbanen varierer etter modell, men kan inkludere veiledervhjul eller veilederkomponenter, en justeringsenhet, spennkomponenter, elektriske kontaktblokker og trommelen. Smuss, riller, løsning, feiljustering, låst rotasjon eller skadet kontaktflate kan skrape, varme opp eller avbøye tråden og kan føre til at en ny tråd svikter på samme måte som den gamle.
- ren kun komponentene og flatene som er identifisert i den medfølgende vedlikeholdsprosedyren;
- insperer den monterte veileder/rullerbana for smuss, riller, skader, fritt bevegelighet og sikker montering;
- inspiser tilgjengelige elektriske kontaktklosser for forurensning, ujevn slitasje, pitting eller tegn på unormal varme etter prosedyren i håndboken;
- bekrefter at kablen følger den avsedde banen og vertikale justeringen før kutting;
- bytter ut en slitasjekomponent ved modellens/håndbokens grense i stedet for å polere, bøye eller modifisere den for å skjule symptomet.
Generatorkabinetter, beskyttede parametre, elektriske tilkoblinger, drivsystemer, sikkerhetslåser og formell kalibrering krever autorisert, kvalifisert servicepersonell i henhold til energiavskjæringreglene på stedet.
Styrer arbeidsvæsken, filtreringen og spylningen
Arbeidsvæsken støtter isolasjon, kjøling og fjerning av rester i skjæresonen. Forurensning, blokkert sirkulasjon eller feil munndireksjon kan konsentrere unormale utladninger og varme ved tråden. Bruk bare væske som er godkjent for nøyaktig modell, og følg maskinens/væskens instruksjoner for forberedelse, nivå, driftsforhold og bortskaffelse.
- sjekk nivå, synlig forurensning, filtertilstand, sirkulasjon, lekkasje og returstrømning;
- bekreft at de aktuelle dyseåpningene eller utløpene når skjæresonen og ikke er blokkert eller forskyvet;
- fjern søppel fra spalten uten å bruke ukontrollert strøm som beveger et tynt arbeidsstykke eller destabiliserer tråden;
- mål konsentrasjon, ledningsevne eller temperatur bare der bruksanvisningen eller væskeanvisningene angir metoden og akseptabelt område;
- importer ikke innstillinger for deioniseringsharer, automatisk ledningsevnefunksjoner eller væskeintervaller fra en enveiskoblet messingtrådmaskin.
Bruk godkjente skjæreparametere
Utladningsenergi, pulsstyring, trådhastighet, spenning, matingsbehov, arbeidsstykketykkelse/materiale, spylning og trådtilstand påvirker hverandre. En innstilling som er for aggressiv for den faktiske gapet kan øke erosjonen og risikoen for trådbrytning; en dårlig tilpasset lavenergitilstand kan også bli ustabil. Start med nøyaktig styrings-/modellveiledning og en godkjent innstilling for materialet, tykkelsen, tråden og skjærestadiet.
Flerskåringsbearbeiding bør velges ut fra de nødvendige målene og overflaten, ikke markedsføres som en måte å utvide trådlivetiden på. Grov- og finbearbeiding fører den gjenbrukbare tråden gjennom ekstra sykluser, så registrer hele skjæresekvensen og bekreft tråd-/prosessforholdene. Veiledningen for tråd-EDM-skjærehastighet i stedet for å øke effekten inntil tråden bryter.
Diagnostisering av trådbrytning og ustabil skjæring
En trådbrudd er et symptome, ikke et bevis på at trådmaterialet er defekt. Registrer bruddstedet langs trådbanen og i programmet, reiseretningen, om det skjer nær retningsskift, og maskintilstanden umiddelbart før hendelsen.
| Observert symptome | Sjekk først | Verifikasjonsgrense |
|---|---|---|
| Brudet gjentar seg ved samme fysiske punkt langs trådbanen | Knekk eller lokal tynnelse, trommelvikling, veilederrulle- eller rullefure, skade på kontaktblokk, utilsiktet gniding og justering | Gjør maskinen trygg, inspiser den tilsvarende tråden/komponenten og rett opp den bekreftede årsaken før du laster inn på nytt |
| Brudet skjer nær retningsskift | Vikling, forankring, reisegrenser, spenningsatferd og retningsskift-/driftsforhold | Bruk manuellens sjekk for retningsskift; drift eller beskyttet justering hører til kvalifisert servicepersonell |
| Brudet gjentar seg ved samme arbeidsstykkets egenskap | Forurensningsfangst, skyllingstilgang, endring i tykkelse/geometri, arbeidsstykkekontakt, festemiddelbevegelse og programmert tilstand | Gjenta på representativt materiale med den siste godkjente innstillingen og endre én verifisert variabel |
| Kortslutninger eller ustabilitet under skjæring øker gradvis | Tilstanden til tråden, væske/filter/sirkulasjon, rester, kontakter, veiledere, elektrisk kontakt mellom verkstykke og parametergjenomgang | Sammenlign alarmer, avbrytelser og syklusobservasjoner med en dokumentert, godkjent referanse |
| Overflate eller mål endrer seg gradvis uten brudd | Tråd/spenning/bane samt offset, justering av veiledere, fastspenningsanordning/referanseflate, termisk tilstand, væske/rester og inspeksjonsmetode | Insperer et referanseverkstykke ved å bruke samme posisjoner og metode; skyld ikke trådforsvinning på ett enkelt resultat alene |
| Kontaktområdet viser uvanlig varme, sprekker eller tegn på gnistdannelse | Trådkontakt, forurensning, slitasje/plassering av kontaktblokk og elektrisk tilkobling i henhold til godkjent prosedyre | Stopp maskinen; elektrisk arbeid eller arbeid på beskyttede komponenter krever autorisert service |
Når bør gjenbrukbar molybden-tråd byttes ut?
Det finnes ingen pålitelig, universell tids-, skift- eller oppgavebasert intervall. Følg først bruksanvisningen for det valgte modellnummeret. Bytt tråden når en angitt grense er nådd, når inspeksjon avdekker uakseptabel skade eller lokal reduksjon, når en sporbart trådtilstand fortsatt er årsaken til gjentatte feil, eller når den kvalifiserte prosessens resultat ikke lenger kan opprettholdes etter at andre mulige årsaker er sjekket.
Vent ikke på katastrofal brudd som vanlig sluttsted, og hevd ikke at hver ru overflate eller langsom skjæring beviser at tråden er slitt. Registrer grunnen til utbytte og verifiser maskinen med en kontrollert referansegeometri eller første artikkel etter lasting og justering av den nye tråden.
Opprett en trådtilstandslogg
En praktisk logg bør identifisere:
- maskinmodell, styreenhet, serienummer og dato;
- trådleverandør, materiale, diameter/spesifikasjon, parti og datoen for lasting;
- vinding/lasting-logg samt innstillingen eller prosedyren for spenning;
- verkstykke-materiale, tykkelse, geometri og enkeltskjæring eller flerskjæringsekvens;
- arbeidsvæske, filtrering/spølingobservasjoner og relevante manuelt angitte avlesninger;
- program/betingelsesrevisjon, faktiske syklusobservasjoner, alarmer, kortslutninger og bruddsteder;
- mål, konisitet/profil, overflateresultat og målemetode;
- utført vedlikehold, utbyttede komponenter, årsak til trådutskiftning og verifikasjon etter service;
Følg trender for like arbeidsoppgaver i stedet for å kombinere ulike materialer, tykkelser og skjærestrategier. En logg kan identifisere gjentakende årsaker og unngå unødvendig utskifting, men den fastsetter ikke en universell levetidsbegrensning for service;
Ofte stilte spørsmål
Hvor mange timer kan molybden-tråd gjenbrukes?
Ingen fast antall gjelder for hver maskin og hver jobb. Trådlivet avhenger av trådspesifikasjonen og belastningsforholdet, materialet, tykkelsen, elektriske forhold, trådhastighet, spenning, væske/spyling, skjærestrekning, trådbanens tilstand og akseptkravene. Bruk modellens håndbok og dokumenterte forhold/ytelsestrender.
Kan messing- eller belagt tråd erstatte molybdentråd på denne maskinen?
Ikke bytt trådmateriale eller -diameter med mindre HarsMarg sin modellspesifikke dokumentasjon eller skriftlig teknisk bekreftelse godkjenner det. Enveis-messingtrådsystemer bruker en annen transport- og forbrukstrategi. At en tråd fysisk passer, er ikke bevis på at generatoren, veiledere, kontakter, spenningsystemet og arbeidsvæsken er kompatible.
Vil økt spenning hindre trådbue og forbedre nøyaktigheten?
Ikke i seg selv. Tilstrekkelig spenning hjelper til å kontrollere utbøyning, men for mye spenning øker den mekaniske belastningen og kan bidra til brudd når tråden allerede er utsatt for erosjon eller skade. Bruk den godkjente tilstanden og sjekk trådbanen, vannstrømmen, elektriske innstillinger, tykkelsen og prosessstrategien som et samordnet system.
Utvider flerpass-slekting levetiden til molybden-tråd?
Ikke som generell regel. Flerpass-slekting skiller mellom grovslekting og ferdigslekting for å forbedre resultatet på arbeidsstykket, men det skaper også ekstra bevegelse og økt utsettelse for gnister. Godkjenn hele sekvensen og overvåk både tråden og resultatet; lov ikke lengre trådlevedighet utelukkende basert på antall passeringer.
Hvordan skal ubrukt molybden-tråd lagres?
Hold den ren, tørr og beskyttet mot støv, olje, korrosjonskilder, slag, bøyning og knirk, helst i leverandørens originalpakning og innenfor de miljøgrensene som leverandøren har angitt. Registrer materiale, diameter, parti og åpningsdato slik at den installerte tråden kan spores.
Hva informasjon trengs for å diagnostisere gjentatte trådbrudd?
Gi maskin-/kontrollermodell, trådspesifikasjon, bilder av trådrullen og trådbanen, nøyaktig bruddsted, bevegelsesretning, verktøystoff og -tykkelse, geometri, væske-/spyleforhold, parameter-/tilstandsnummer, alarmer, nylig vedlikehold eller endringer, og om bruddet gjentar seg på samme fysiske eller programmerte plassering.
Be om en teknisk vurdering av Wire EDM
Gjennomgå hele HarsMarg Wire EDM-serien , inkludert DK7735 enkeltskjæremodellen vist på omslaget . For modellvalg eller feilsøking av trådbrudd, send tegningen din, materialet, tykkelsen, krevede toleranse/ruhet, skjærefølge, nåværende tråd og væske, symptombeskrivelse, destinasjon og strømforsyning. Send inn applikasjons- og vedlikeholdsdetaljer for Wire EDM .
Innholdsfortegnelse
- Hva betyr «trådlivslengde» på en svingende Wire EDM?
- Opprett en trygg, gjentakbar utgangsbasis
- Insperer molybden-tråden og trommelviklingen
- Innstil spenning for modellen og oppgaven – ikke så høy som mulig
- Vedlikehold trådbanen, veiledere og elektriske kontakter
- Styrer arbeidsvæsken, filtreringen og spylningen
- Bruk godkjente skjæreparametere
- Diagnostisering av trådbrytning og ustabil skjæring
- Når bør gjenbrukbar molybden-tråd byttes ut?
- Opprett en trådtilstandslogg
-
Ofte stilte spørsmål
- Hvor mange timer kan molybden-tråd gjenbrukes?
- Kan messing- eller belagt tråd erstatte molybdentråd på denne maskinen?
- Vil økt spenning hindre trådbue og forbedre nøyaktigheten?
- Utvider flerpass-slekting levetiden til molybden-tråd?
- Hvordan skal ubrukt molybden-tråd lagres?
- Hva informasjon trengs for å diagnostisere gjentatte trådbrudd?
- Be om en teknisk vurdering av Wire EDM
