
 EN



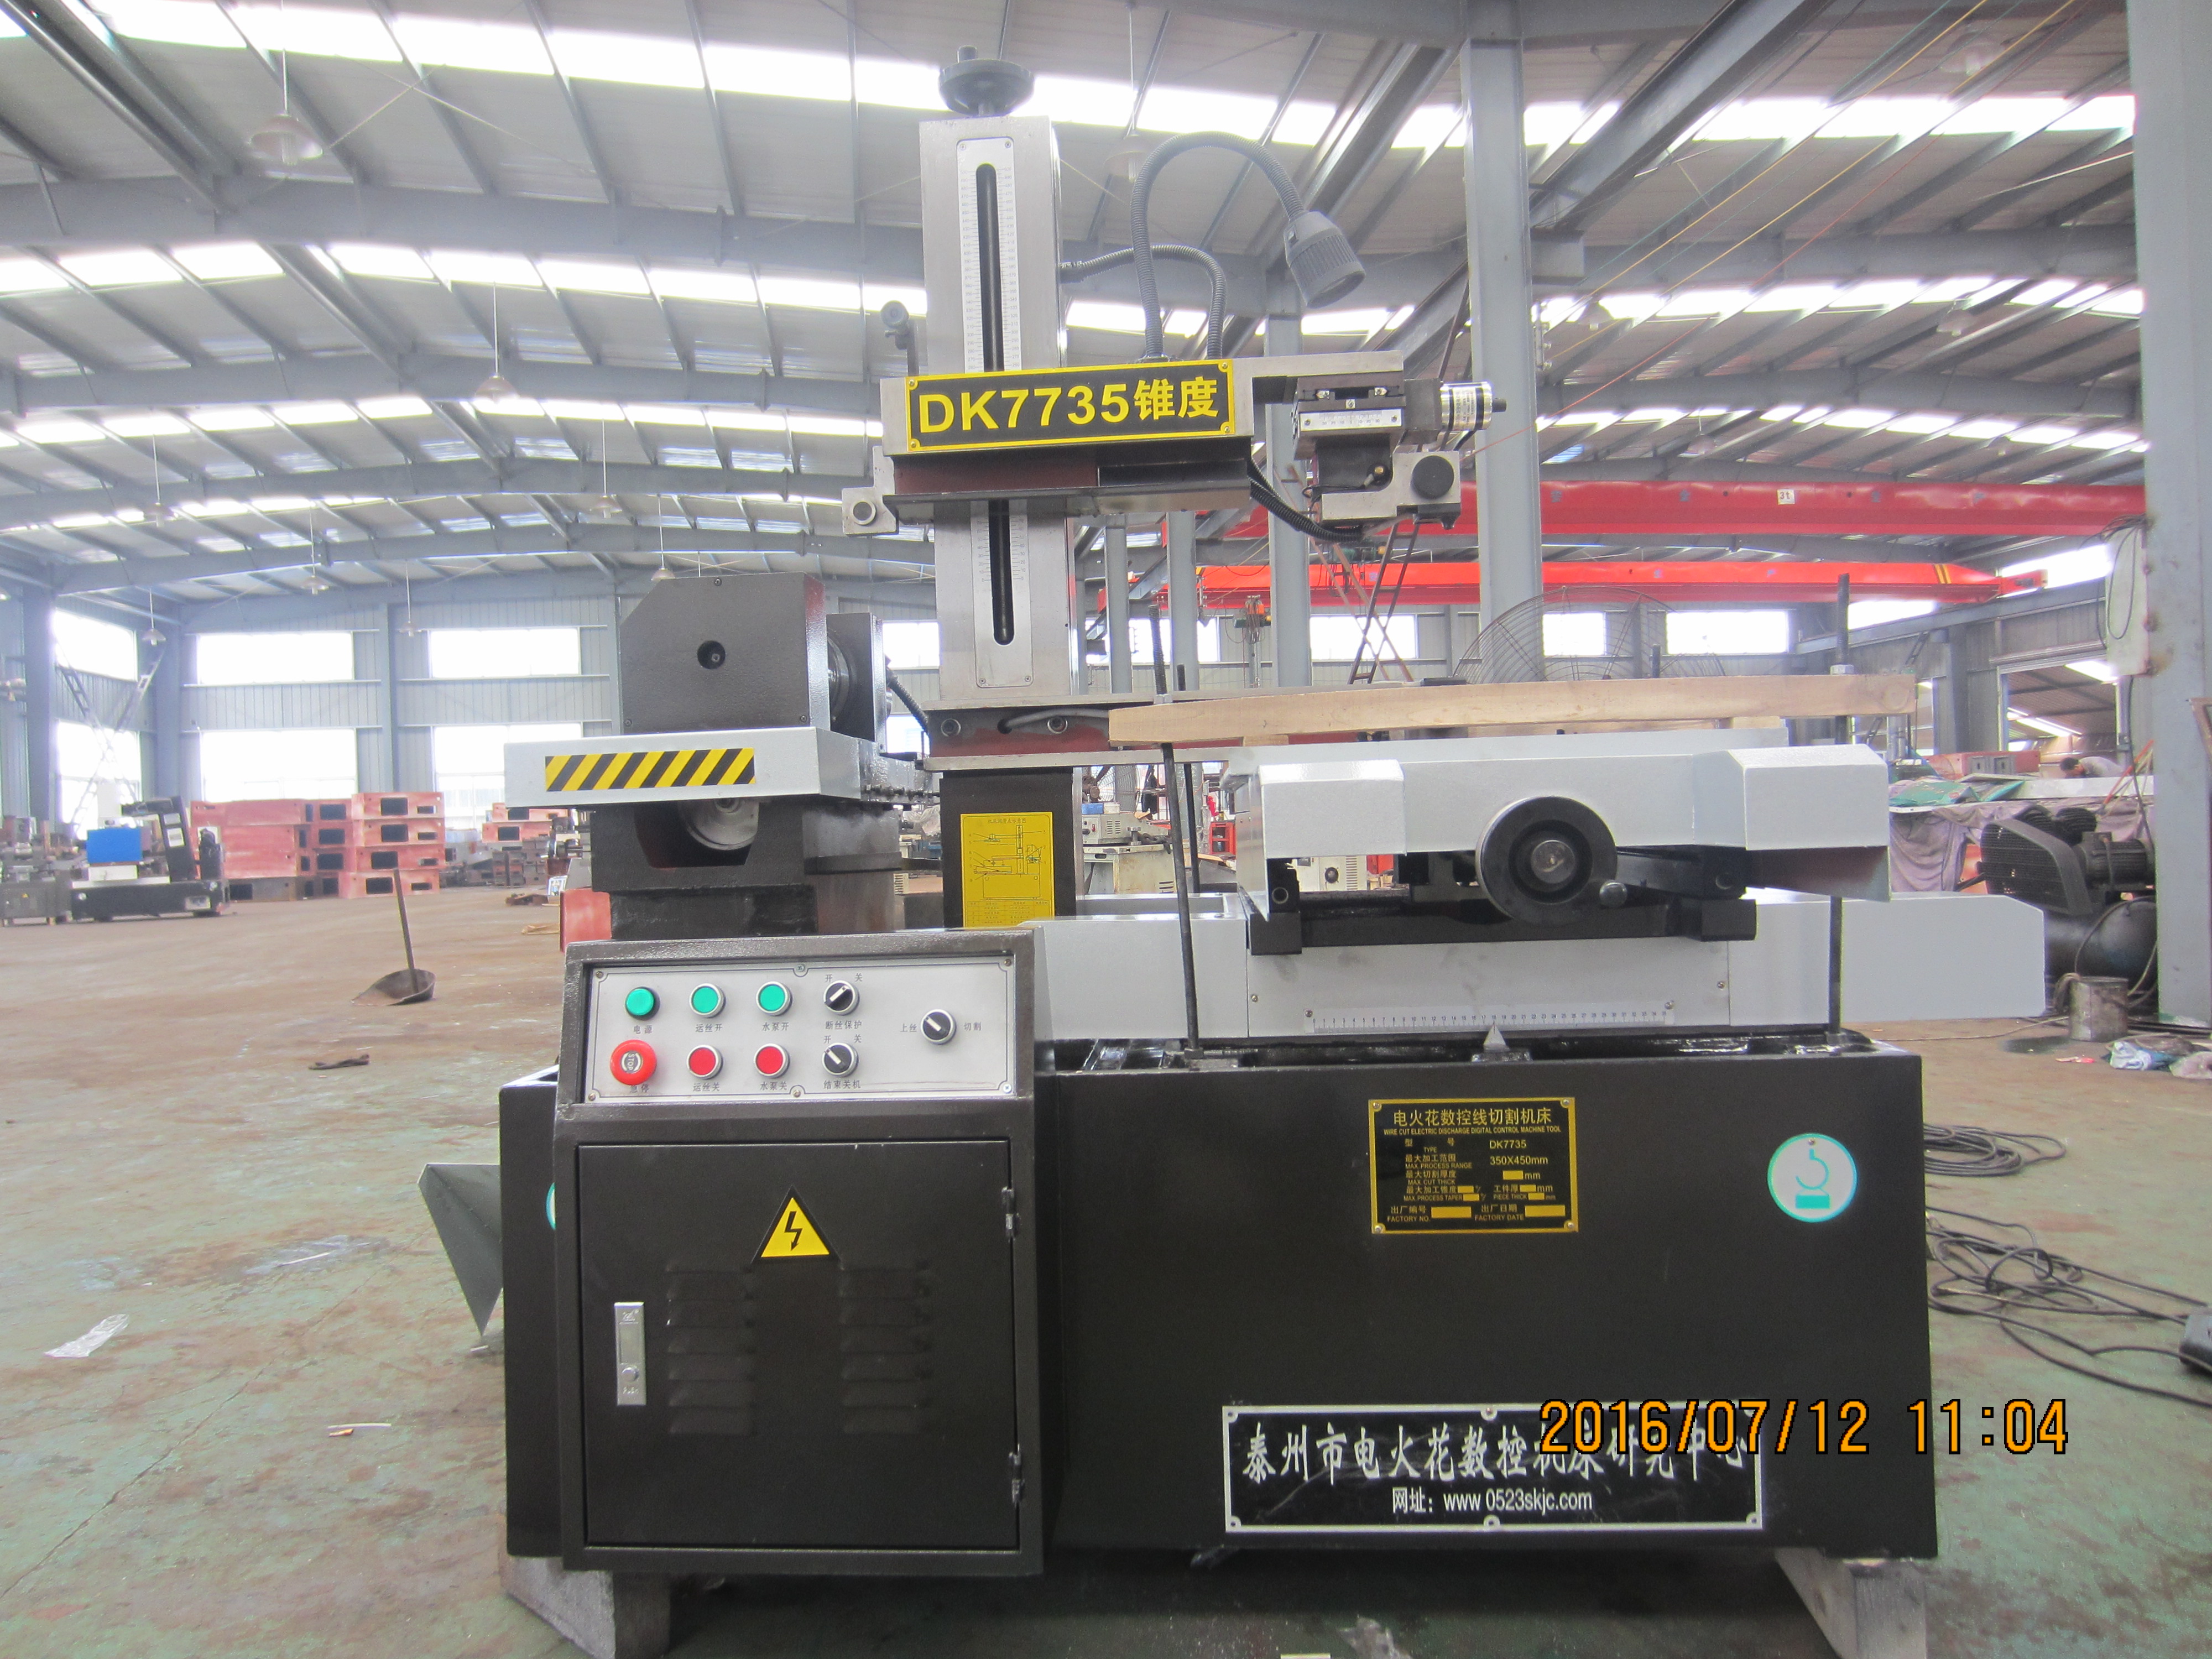
A HarsMarg egyvágásos és többvágásos vezetékes EDM-gépek esetében a vezeték élettartamának meghosszabbítása azt jelenti, hogy az újrahasználható molibdénvezetéket és teljes visszatérő szállítórendszerét stabil, karbantartható állapotban tartják. Ellenőrizze a vezetéket, a göngyölítést, a visszafordulást, a feszültséget, a vezetőket vagy vezetőkerekeket, az elektromos érintkezőblokkokat, az engedélyezett munkafolyadékot, a lefúvatást és a megfelelő vágási feltételeket. Cserélje ki a vezetéket, ha ezt a gyártó által kiadott kezelési útmutató vagy dokumentált állapotjelzés követeli meg – ne pedig egy univerzális óraszám után.
Ez eltér egy olyan egyirányú vezeték-EDM géptől, amely folyamatosan új rézötvözetből vagy bevonatos vezetékből táplálja a gépet egy tekercsről, és a vágási zóna után eldobja azt. A HarsMarg jelenlegi egyszeres vágású és többvágásos hatáskörbe tartozó családjai molibdénvezetéket használnak, amelyet egy vezetéktárcsán tárolnak, és amely a rést két irányban átjárja. Az új vezeték előtolási sebességére, a tekercs fogyasztására, a vezetékvágókra vagy az eldobási költségekre vonatkozó tanácsokat nem szabad átvenni ebben a karbantartási tervben.
Mit jelent a „vezetékélettartam” egy visszatérő vezeték-EDM gépnél?
A terhelés alatt álló molibdénvezetéket újrafelhasználják, de nem kopásmentes. A többszörös kisülések megmállíthatják a felületét és megváltoztathatják helyi keresztmetszetét, miközben a tárcsa, a feszítőrendszer és a vezetőrendszer mechanikai kezelést is igényel. A használt molibdénvezetékről készült publikált kísérleti munkák megfigyelték a megmunkálás után a felületi krátereket, gömbölyű képződményeket és mikrolyukakat. A gyakorlati cél tehát az, hogy a vezeték állapota és szállítása stabil maradjon annyira, hogy a minősített vágási eredményt elérjük anélkül, hogy a vezetéket a meghibásodásáig üzemeltetnénk.
| Rendszerkérdés | HarsMarg reciprocáló rendszer érvényességi körben | Egyirányú, egyszer használatos vezetődrót átvitele nem megengedett |
|---|---|---|
| Elektródhuzal | A modellhez és feladathoz jóváhagyott újrahasználható molibdén drót | Réz, bevonatos réz vagy acélmagos drót univerzálisnak tekinthető |
| Drótmozgás | A drót előre és hátra mozog, és a drótdobon tekercselődik vissza | Friss drót folyamatosan hagyja a tároló orsót, és egyetlen áthaladás után eldobják |
| Fő karbantartási fókuszpont | Drót állapota, rendezett tekercselés, rögzítés, irányváltás, feszültség, drótpálya, érintkezők, folyadék és vágási stabilitás | Orsó táplálási sebessége, eldobó mechanizmus, drótvágó és óránként elfogyasztott font vagy hossz |
| Cseredöntés | Kézi korlátok, valamint dokumentált vezeték/folyamat feltétel és elfogadott munkadarab-eredmény | Általános tekercscsere-időköz vagy vezetékfogyasztási cél |
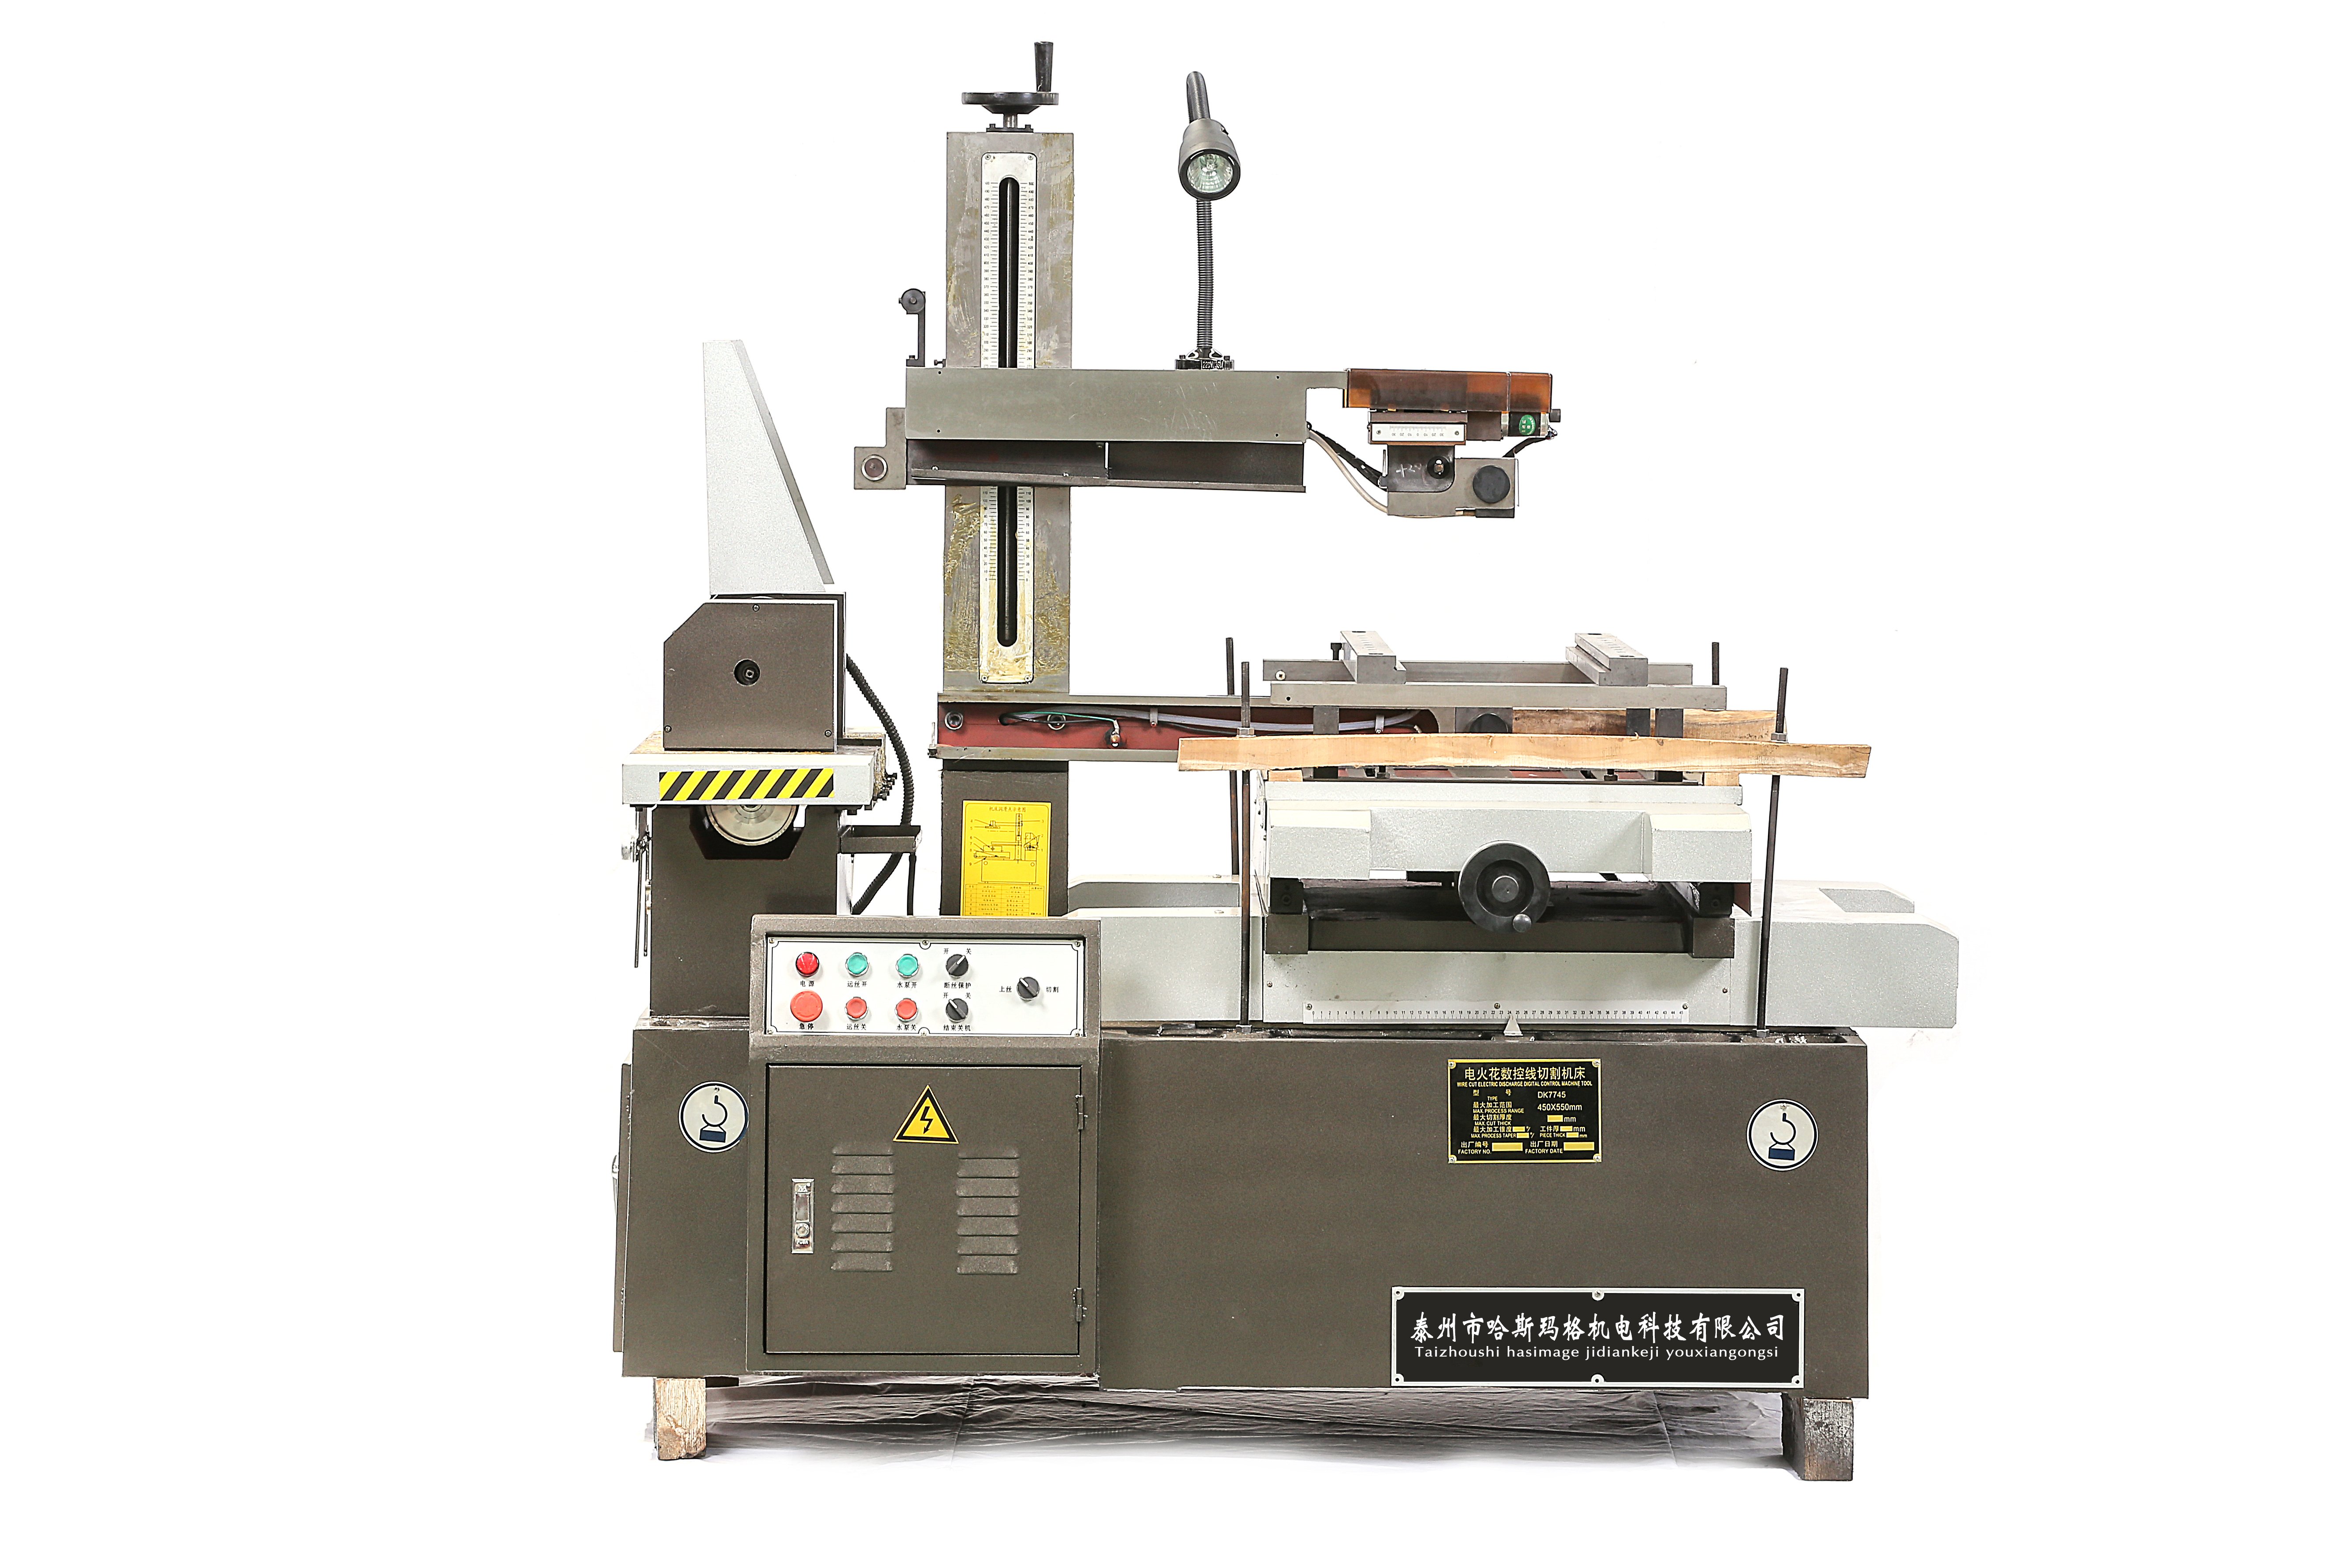
A képfájl korábban DK7735 névvel volt címkézve, de a látható gép típustáblája DK7745-öt mutat. A fent javított leírás megakadályozza, hogy a képet más modellként azonosítsák.
Biztonságos, ismételhető alapvonal kialakítása
- Használja pontosan a modellkézikönyvet. Erősítse meg az engedélyezett vezetékanyagot, átmérőt, betöltési/feltekercselési módszert, feszítési eljárást, munkafolyadékot és az operátor ellenőrzéseit. Ne alkalmazzon korlátot más vezeték-EDM architektúrából.
- Tegye biztonságossá a gépet. Állítsa le a ciklust, majd kövesse a mellékelt kézikönyvet és a helyszíni elszigetelési eljárást, mielőtt bármelyik dobhoz, vezetékút-hoz, vezetőkhöz, érintkező alkatrészekhez vagy beakadt munkadarabhoz nyúlna. A védőburkolatokat és biztonsági kapcsolókat nem szabad kikapcsolni.
- Mentse meg az utolsó elfogadott beállítást. Rögzítse a programot, az eltolást, az elektromos állapotot, a huzal típusát, a feszességbeállítást vagy módszert, a huzalsebességet, a folyadék állapotát, a lefúvató elrendezést, a rögzítőberendezést és az ellenőrzés eredményét bármi megváltoztatása előtt.
- Írja le a tünetet. Jegyezze fel, hogy a probléma ismétlődő huzaltörés, instabil vágás, rövidzárlat, tekercselési/fordulati problémák, lassabb vágás, felületi érdesség vagy méreteltérés, valamint hogy hol fordul elő a vágási útvonalon vagy programban.
- Változtasson egy vezérelt változón. A feszesség, a teljesítmény, a sebesség és a folyadék egyidejű módosítása eltakarja az okot, és nehezíti az eredmény reprodukálását.
A teljes beállítási sorozat elkészítéséhez használja a Wire EDM gép beállítási ellenőrzőlistáját a kiválasztott modell kézikönyvével együtt.
Ellenőrizze a molibdén huzalt és a dob tekercselését
Ellenőrizze a hozzáférhető vezetéket a munka megkezdése előtt, valamint akkor is, ha a vágási viselkedés megváltozik. Keressen kanyarodásokat, lapítást, nyilvánvaló felületi sérüléseket, szennyeződést, helyi elvékonyodást vagy átmérő-egyenlőtlenséget, valamint a rossz kezelésből vagy kopott alkatrészhez való érintkezésből eredő károkat. Ne használja a színt kizárólagos helyettesítő szabályként, és ne feltételezze, hogy egy vizuálisan tiszta vezeték korlátlan maradék élettartammal rendelkezik.
A vezetékkarikán ellenőrizze a kézikönyvben megengedett feltételeket:
- rendszertelen tekercselés nélkül, keresztbe tekeredő rétegek, laza hurkok, csoportosulások vagy helyi halmozódás nélkül;
- megfelelő rögzítés és elegendő használható vezeték a tervezett feladathoz;
- megfelelő utazási határok és tisztán, ütésmentesen, habozás nélkül, vezetékkioldás nélkül történő irányváltás;
- nincs érintkezés a vezeték és egy nem szándékolt gépél, védőburkolat vagy szennyezett felület között;
- konzisztens követés mindkét irányban ott, ahol a kézikönyv engedélyezi az üzemeltetési megfigyelést.
Soha ne végezzen csatlakozást, ne egyenesítse ki a sérült, terhelt szakaszt, és ne tekercselje vissza a dobót, amíg a gép mozoghat. Használja az engedélyezett betöltési és cserélési eljárást. Ha a huzal sérülése ugyanazon a dobóhelyen vagy a fordulási pontnál ismétlődik, állítsa le a gépet, és ellenőrizze a tekercselést, a mozgáskorlátozókat és a kapcsolódó meghajtó/feszítő alkatrészeket, mielőtt új huzalt szerelne fel.
Állítsa be a feszítést a modellhez és a feladathoz – ne a lehető legmagasabbra
A huzalfeszítés segít korlátozni a görbületet és a rezgést, de a nagyobb feszítés nem feltétlenül jobb. A túl alacsony feszítés instabil követést vagy geometriai hibát eredményezhet; a túl magas feszítés mechanikai terhelést jelent egy olyan huzalra, amelyet már a kisüléses kopás is gyengített, és növelheti a szakadás kockázatát. Használja az engedélyezett beállítást vagy eljárást a huzál átmérője, a gép, a munkadarab vastagsága, az anyag, a vágási stratégia és a kívánt eredmény alapján.
A reciprocating rendszernek stabilnak kell maradnia az irányváltások során is. Figyelje meg, hogy a tünet csak egy mozgási irányban jelenik-e meg, az irányváltás közelében vagy a program ugyanazon jellemzőjénél. Ne írja le a feszítőt zárt hurkú ellenőrzési vagy korrekciós rendszerként, kivéve, ha ezt a funkciót a pontos vezérlőegység és a szállított konfiguráció esetében megerősítették.
A vezeték útvonal, a vezetőelemek és az elektromos érintkezők karbantartása
A tényleges vezeték útvonal modelltől függően változhat, de tartalmazhat vezetőkerekeket vagy vezetőelemeket, igazítóeszközt, feszítőelemeket, elektromos érintkezőblokkokat és dobokat. A szennyeződés, a horpadások, a lazaság, a rossz igazítás, a megakadás vagy a sérült érintkezőfelület sértheti, felmelegítheti vagy eltérítheti a vezetéket, és új vezeték esetében ugyanolyan hibát okozhat, mint a régi vezeték.
- csak azokat az alkatrészeket és felületeket tisztítsa meg, amelyeket a mellékelt karbantartási eljárás azonosított;
- vizsgálja meg a beépített vezető/görgő útvonalat szennyeződések, horpadások, sérülések, szabad mozgás és biztonságos rögzítés szempontjából;
- ellenőrizze a hozzáférhető elektromos érintkezőblokkokat szennyeződés, egyenetlen kopás, gödrösség vagy rendellenes hőhatás jelei után a kézikönyv eljárása szerint;
- győződjön meg arról, hogy a vezeték a megfelelő útvonalon és függőleges irányban halad, mielőtt levágná;
- a kopó alkatrészt a modell/kézikönyv által meghatározott határérték elérésekor cserélje ki, ne csiszolja, hajlítsa vagy módosítsa annak elrejtésére;
A generátorházak, védett paraméterek, elektromos csatlakozások, hajtási rendszerek, biztonsági zárók és hivatalos kalibrálás kizárólag engedélyezett, megfelelő képzettségű szervizszemélyzet beavatkozását igényli a helyszín energiamegszakítási szabályai szerint;
A munkafolyadék, szűrés és öblítés szabályozása
A munkafolyadék szigetelést, hűtést és szennyeződések eltávolítását biztosítja a vágási zónában. A szennyeződés, a keringés akadályozása vagy a rossz fúvóka-irányítás rendellenes kisülések és hőkoncentráció kialakulásához vezethet a vezetéken. Csak a pontos modellhez jóváhagyott folyadékot használja, és kövesse a gép/folyadék utasításait az előkészítésre, szintre, üzemeltetési feltételekre és hulladékkezelésre.
- ellenőrizze a szintet, a látható szennyeződést, a szűrő állapotát, a keringést, a szivárgást és a visszafolyást;
- győződjön meg arról, hogy a megfelelő fúvókák vagy kimenetek elérik a vágási zónát, és nincsenek eltömődve vagy elmozdulva;
- távolítsa el a szennyeződéseket a résből olyan irányítatlan áramlás alkalmazása nélkül, amely elmozdítja a vékony munkadarabot vagy destabilizálja a drótot;
- mérje meg a koncentrációt, a vezetőképességet vagy a hőmérsékletet kizárólag ott, ahol a mellékelt kézikönyv vagy folyadékutasítás meghatározza a módszert és az elfogadható tartományt;
- ne importáljon dezionizációs gyanta-beállításokat, automatikus vezetőképesség-funkciókat vagy folyadék-időközöket egyirányú rézdrótos gépről;
Használja a Megfelelő Vágási Paramétereket
A kisülési energia, az impulzusidőzítés, a vezetéksebesség, a feszítés, az előtolási igény, a munkadarab vastagsága/anyaga, az öblítés és a vezeték állapota egymással kölcsönhatásban állnak. Egy túl agresszív beállítás az aktuális réshöz képest növelheti az eróziót és a törés kockázatát; egy rosszul illesztett, alacsonyenergiás körülmény is instabil lehet. Kezdje a pontos vezérlő/modell-útmutatással és egy megfelelő, anyagra, vastagságra, vezetékre és vágási szakaszra kvalifikált beállítással.
A többszörös vágásos megmunkálást a szükséges méretek és felület elérése érdekében kell kiválasztani, nem pedig úgy, mint egy vezetékélettartam-hosszabbítási módszer. A durva és a finomvágás során a újrafelhasználható vezetéket további ciklusokon keresztül vezetik át, ezért rögzítse a teljes vágási sorozatot, és ellenőrizze a vezeték/folyamat állapotát. Ha a ciklusidő a legfontosabb szempont, akkor hasonlítsa össze az egész elfogadott folyamatot a Vezetékes EDM vágási sebesség-útmutatót helyett, hogy addig növelné a teljesítményt, amíg a vezeték el nem szakad.
Vezeték-törés és instabil vágás diagnosztizálása
A vezeték szakadása tünet, nem bizonyíték arra, hogy a vezeték anyaga hibás. Jegyezze fel a szakadás helyét a vezeték útvonalán és a programban, az utazási irányt, hogy fordulópont közelében történt-e, valamint a gép állapotát az esemény előtt.
| Megfigyelt tünet | Először ellenőrizze | Ellenőrzési határ |
|---|---|---|
| A szakadás ugyanazon a fizikai ponton ismétlődik a vezeték útvonalán | Görbület vagy helyi elvékonyodás, dobtekercselés, vezető/görgő horpadás, érintkezőblokk-károsodás, szándékolatlan dörzsölés és igazítás | Tegye biztonságossá a gépet, ellenőrizze a megfelelő vezetéket/alkatrészt, és szüntesse meg a megerősített okot a újratöltés előtt |
| A szakadás fordulópont közelében történik | Tekercselés, rögzítés, utazási korlátok, feszültségviselkedés és fordulópont/hajtási feltételek | Használja a kézikönyv fordulópont-ellenőrzési eljárását; a hajtás vagy védett beállítás kizárólag képzett szervízmunkás feladata |
| A szakadás ugyanazon a munkadarab-jellemzőn ismétlődik | Szennyeződés befogódása, folyadékellátás hozzáférhetősége, vastagság/geometria-változás, munkadarab-érintkezés, befogó mozgása és programozott feltétel | A legutóbb elfogadott beállítással reprodukálja a képviselő anyagon, és egy ellenőrzött változót módosítson |
| Rövidzárlatok vagy vágási instabilitás fokozatosan növekszik | A vezeték állapota, folyadék/szűrő/keringés, szennyeződések, érintkezők, vezetők, munkadarab elektromos érintkezése és paraméterek felülvizsgálata | Hasonlítsa össze a riasztásokat, megszakításokat és ciklusmegfigyeléseket egy dokumentált, elfogadott referenciaértékkel |
| A felület vagy a méretek eltolódnak megszakítás nélkül | Vezeték/feszültség/vezetési útvonal plusz eltolódás, vezetők igazítása, befogó/datum, hőmérsékleti állapot, folyadék/szennyeződések és ellenőrzési módszer | Ellenőrizzen egy referencia alkatrészt ugyanazon helyeken és ugyanazzal a módszerrel; ne vádolja a vezeték kopását egyetlen eredmény alapján |
| Az érintkezési felületen rendellenes hőmérséklet, gödrösség vagy ívképződés jelei láthatók | Vezeték érintkezése, szennyeződés, érintkezőblokk kopása/pozíciója és az elektromos kapcsolat az engedélyezett eljárás szerint | Állítsa le a gépet; az elektromos vagy védett alkatrészek javítása engedélyezett szervizt igényel |
Mikor kell kicserélni a többször felhasználható molibdénvezetéket?
Nincs megbízható, egyetemes óra-, műszak- vagy feladatszám-alapú csereszükséglet. Először kövesse a kiválasztott modell kezelési útmutatóját. Cserélje ki a vezetéket, ha elérte a megadott határértéket, ha a vizsgálat során elfogadhatatlan sérülést vagy helyi átmérő-csökkenést észlel, ha nyomon követhető vezetékállapot marad az ismétlődő hibák okozója, vagy ha a megfelelő folyamat eredménye nem tartható fenn más okok kizárása után sem.
Ne várja meg a katasztrofális törést mint rutinszerű végpontot, és ne állítsa, hogy minden durva felület vagy lassú vágás bizonyítja a vezeték kopását. Jegyezze fel a csere okát, és ellenőrizze a gépet egy szabályozott referenciaelemmel vagy első darabbal a vezeték betöltése és igazítása után.
Készítsen vezetékállapot-naplót
A gyakorlatias naplónak tartalmaznia kell:
- gépmodellt, vezérlőt, sorozatszámot és dátumot;
- vezetékgyártót, anyagot, átmérőt/specifikációt, tételszámot és betöltési dátumot;
- tekercselési/betöltési naplót és a használt feszítési beállítást vagy eljárást;
- a munkadarab anyaga, vastagsága, geometriája és az egyetlen vagy többszörös vágási sorrend;
- a munkafolyadék, a szűrés/öblítés megfigyelései és a vonatkozó kézikönyvben előírt értékek;
- a program/állapot frissítése, a tényleges ciklus megfigyelései, riasztások, rövidzárlatok és töréshelyek;
- méretek, ferdeség/profil, felületi eredmény és a mérési módszer;
- elvégzett karbantartás, cserélt alkatrészek, a huzalcsere okai és a szerviz utáni ellenőrzés;
Hasonló feladatok trendjét kövesse, ne kombináljon különböző anyagokat, vastagságokat és vágási stratégiákat. Egy napló segíthet az ismétlődő okok azonosításában és elkerülhetővé teszi a felesleges cseréket, de nem határoz meg univerzális szervizélettartamot.
Gyakran Ismételt Kérdések
Hány óráig lehet újrahasználni a molibdén huzalt?
Nincs rögzített szám, amely minden gépre és feladatra érvényes. A huzal élettartama a huzal specifikációjától és terhelési feltételeitől, az anyagtól, a vastagságtól, az elektromos feltételektől, a huzalsebességtől, a feszültségtől, a folyadéktól/a hűtőfolyadék-ellátástól, a vágási sorrendtől, a huzalpálya állapotától és az elfogadási követelményektől függ. Használja a modell kezelési útmutatóját és a dokumentált feltétel-/teljesítmény-trendeket.
Lehet-e ezen a gépen a molibdén huzalt rézötvözet vagy bevonatos huzal helyettesíteni?
Ne cserélje le a huzal anyagát vagy átmérőjét, kivéve, ha a HarsMarg modellspecifikus dokumentációja vagy írásos műszaki megerősítése engedélyezi. Az egyirányú rézötvözet-huzalos rendszerek más szállítási és fogyóelem-stratégiát alkalmaznak. A huzal fizikai illeszkedése nem bizonyítja, hogy a generátor, a vezetők, az érintkezők, a feszültségrendszer és a munkafolyadék kompatibilisek.
Javítja-e a pontosságot és megakadályozza-e a huzal ívelését a feszültség növelése?
Nem önmagában. A megfelelő feszesség segít a lehajlás szabályozásában, de túlzott feszesség növeli a mechanikai terhelést, és hozzájárulhat a töréshez, ha a vezeték már kopott vagy sérült. Használja az engedélyezett állapotot, és ellenőrizze a vezeték útvonalát, a hűtőfolyadék-ellátást, az elektromos beállításokat, a vastagságot és a folyamatstratégiát rendszerként.
Kibővíti-e a többszörös vágás a molibdénvezeték élettartamát?
Nem általános szabály szerint. A többszörös vágás elkülöníti a durva és a finom megmunkálást a munkadarab minőségének javítása érdekében, de további mozgást és szikraforgalmat is eredményez. Értékelje a teljes folyamatot, és figyelje a vezetéket és az eredményt; ne ígérjen hosszabb vezetékélettartamot a vágások száma alapján.
Hogyan tároljuk a fel nem használt molibdénvezetéket?
Tartsa tisztán, szárazon, védve a por, az olaj, a korróziót okozó anyagok, az ütés, a hajlítás és a csavarodás hatásaitól – lehetőleg a gyártó eredeti csomagolásában, és a gyártó által megadott környezeti feltételek mellett. Rögzítse az anyag típusát, az átmérőt, a tételszámot és a megnyitás dátumát, hogy a telepített vezeték nyomon követhető legyen.
Milyen információk szükségesek a többször ismétlődő vezetékeltörések diagnosztizálásához?
Adja meg a gépet/vezérlőt, a vezeték specifikációját, fényképeket a vezetékgörgőről és az útvonalról, a pontos törés helyét, a mozgás irányát, a munkadarab anyagát és vastagságát, a geometriát, a folyadék/hűtőfolyadék állapotát, a paramétereket/állapotokat, az észlelt riasztásokat, a legutóbbi karbantartási tevékenységeket vagy változtatásokat, valamint azt, hogy a törés ugyanazon a fizikai vagy programozott helyen ismétlődik-e.
Kérjen vezetékes EDM technikai felülvizsgálatot
Tekintse át a teljes A HarsMarg Wire EDM termékválasztékát , beleértve a DK7735 egyvágásos modellt, amely a borítón látható . A modell kiválasztásához vagy a vezetéktörések hibaelhárításához küldje el a rajzát, az anyagot, a vastagságot, a szükséges tűrést/felületi érdességet, a vágási sorrendet, az aktuális vezetéket és folyadékot, a tünetek rögzítését, a célhelyet és az áramellátást. Küldje be vezetékes EDM alkalmazási és karbantartási adatait .
Tartalomjegyzék
- Mit jelent a „vezetékélettartam” egy visszatérő vezeték-EDM gépnél?
- Biztonságos, ismételhető alapvonal kialakítása
- Ellenőrizze a molibdén huzalt és a dob tekercselését
- Állítsa be a feszítést a modellhez és a feladathoz – ne a lehető legmagasabbra
- A vezeték útvonal, a vezetőelemek és az elektromos érintkezők karbantartása
- A munkafolyadék, szűrés és öblítés szabályozása
- Használja a Megfelelő Vágási Paramétereket
- Vezeték-törés és instabil vágás diagnosztizálása
- Mikor kell kicserélni a többször felhasználható molibdénvezetéket?
- Készítsen vezetékállapot-naplót
-
Gyakran Ismételt Kérdések
- Hány óráig lehet újrahasználni a molibdén huzalt?
- Lehet-e ezen a gépen a molibdén huzalt rézötvözet vagy bevonatos huzal helyettesíteni?
- Javítja-e a pontosságot és megakadályozza-e a huzal ívelését a feszültség növelése?
- Kibővíti-e a többszörös vágás a molibdénvezeték élettartamát?
- Hogyan tároljuk a fel nem használt molibdénvezetéket?
- Milyen információk szükségesek a többször ismétlődő vezetékeltörések diagnosztizálásához?
- Kérjen vezetékes EDM technikai felülvizsgálatot
