
 EN



สำหรับเครื่องตัดโลหะแบบลวดของ HarsMarg ที่ใช้การตัดแบบครั้งเดียว (single-cut) และแบบหลายครั้ง (multi-cut) การยืดอายุการใช้งานลวดหมายถึงการรักษาลวดโมลิบดีนัมที่นำกลับมาใช้ใหม่ได้ รวมทั้งระบบลำเลียงแบบกลับไปกลับมาทั้งหมดให้อยู่ในสภาพที่มั่นคงและพร้อมใช้งาน ตรวจสอบลวด การพันลวดบนรีล การเปลี่ยนทิศทางการเคลื่อนที่ของลวด แรงตึงของลวด ไกด์หรือล้อไกด์ บล็อกสัมผัสไฟฟ้า สารหล่อลื่นที่ได้รับการรับรอง การฉีดล้าง (flushing) และเงื่อนไขการตัดที่เหมาะสม ให้เปลี่ยนลวดเมื่อคู่มือที่จัดให้มาหรือหลักฐานเชิงเอกสารเกี่ยวกับสภาพของลวดระบุว่าจำเป็น — ไม่ใช่หลังจากผ่านเวลาที่กำหนดไว้แบบตายตัว
สิ่งนี้แตกต่างจากเครื่อง Wire EDM แบบทางเดียว ซึ่งป้อนลวดทองเหลืองหรือลวดเคลือบใหม่จากม้วนอย่างต่อเนื่อง และทิ้งลวดหลังผ่านโซนตัดแล้ว HarsMarg ปัจจุบัน แบบตัดครั้งเดียว และ ตัดหลายครั้ง ครอบครัวผลิตภัณฑ์ที่อยู่ในขอบเขตการใช้งาน ใช้ลวดโมลิบดีนัมที่เก็บไว้บนม้วนลวด และเคลื่อนที่กลับไปกลับมาผ่านช่องว่าง คำแนะนำเกี่ยวกับอัตราการป้อนลวดใหม่ การใช้ลวดจากม้วน ตัวตัดลวด หร่าค่าใช้จ่ายในการทิ้งลวด ห้ามคัดลอกเข้าไปในแผนบำรุงรักษานี้
คำว่า 'อายุการใช้งานของลวด' หมายถึงอะไร สำหรับเครื่อง Wire EDM แบบลวดเคลื่อนที่กลับไปกลับมา
ลวดโมลิบดีนัมที่ติดตั้งแล้วจะถูกนำกลับมาใช้ซ้ำ แต่ไม่ได้ทนต่อการสึกหรออย่างสมบูรณ์แบบ การปล่อยประจุซ้ำๆ อาจกัดกร่อนพื้นผิวและเปลี่ยนหน้าตัดบริเวณท้องถิ่นของลวด ในขณะที่การเคลื่อนผ่านม้วนลวด ระบบปรับแรงตึง และระบบนำทาง ก็เพิ่มภาระเชิงกลให้กับลวด งานทดลองที่เผยแพร่แล้วเกี่ยวกับลวดโมลิบดีนัมที่ผ่านการใช้งานมาแล้ว พบหลุมขนาดเล็ก หยดน้ำโลหะ และรูจุลภาคบนพื้นผิวหลังการขึ้นรูป ดังนั้นเป้าหมายเชิงปฏิบัติคือ การรักษาสภาพลวดและการลำเลียงลวดให้คงที่เพียงพอ เพื่อให้บรรลุผลการตัดที่ผ่านการรับรอง โดยไม่จำเป็นต้องใช้ลวดจนถึงจุดล้มเหลว
| คำถามเกี่ยวกับระบบ | ระบบแบบลูกสูบของ HarsMarg ที่อยู่ในขอบเขต | การนำทางลวดแบบใช้ครั้งเดียวทิศทางเดียวไม่ต้องถ่ายโอน |
|---|---|---|
| สายขั้วไฟฟ้า | ลวดโมลิบดีนัมที่สามารถนำกลับมาใช้ใหม่ได้ ซึ่งผ่านการรับรองสำหรับรุ่นและงานนี้ | ลวดทองเหลือง ลวดทองเหลืองเคลือบ หรือลวดแกนเหล็ก ถือว่าใช้งานได้ทั่วไป |
| การเคลื่อนที่ของลวด | ลวดเคลื่อนที่ไปข้างหน้าและย้อนกลับ แล้วม้วนเก็บคืนเข้าไปบนม้วนลวด | ลวดใหม่ไหลออกจากม้วนจ่ายอย่างต่อเนื่อง และถูกทิ้งหลังผ่านการตัดเพียงครั้งเดียว |
| จุดเน้นหลักของการบำรุงรักษา | สภาพของลวด การม้วนลวดให้เป็นระเบียบ การยึดลวด การเปลี่ยนทิศทางการเคลื่อนที่ แรงตึงของลวด เส้นทางการผ่านของลวด ขั้วสัมผัส ของเหลว และความเสถียรในการตัด | อัตราการป้อนลวดจากม้วน กลไกการทิ้งลวด เครื่องตัดลวด และน้ำหนักหรือความยาวของลวดที่ใช้ไปต่อชั่วโมง |
| การตัดสินใจเปลี่ยนชิ้นส่วน | ขีดจำกัดที่กำหนดด้วยตนเอง พร้อมเงื่อนไขของสายไฟ/กระบวนการที่บันทึกไว้ และผลลัพธ์ของชิ้นงานที่ยอมรับได้ | ช่วงเวลาในการเปลี่ยนขดลวดทั่วไป หรือเป้าหมายการใช้ลวด |
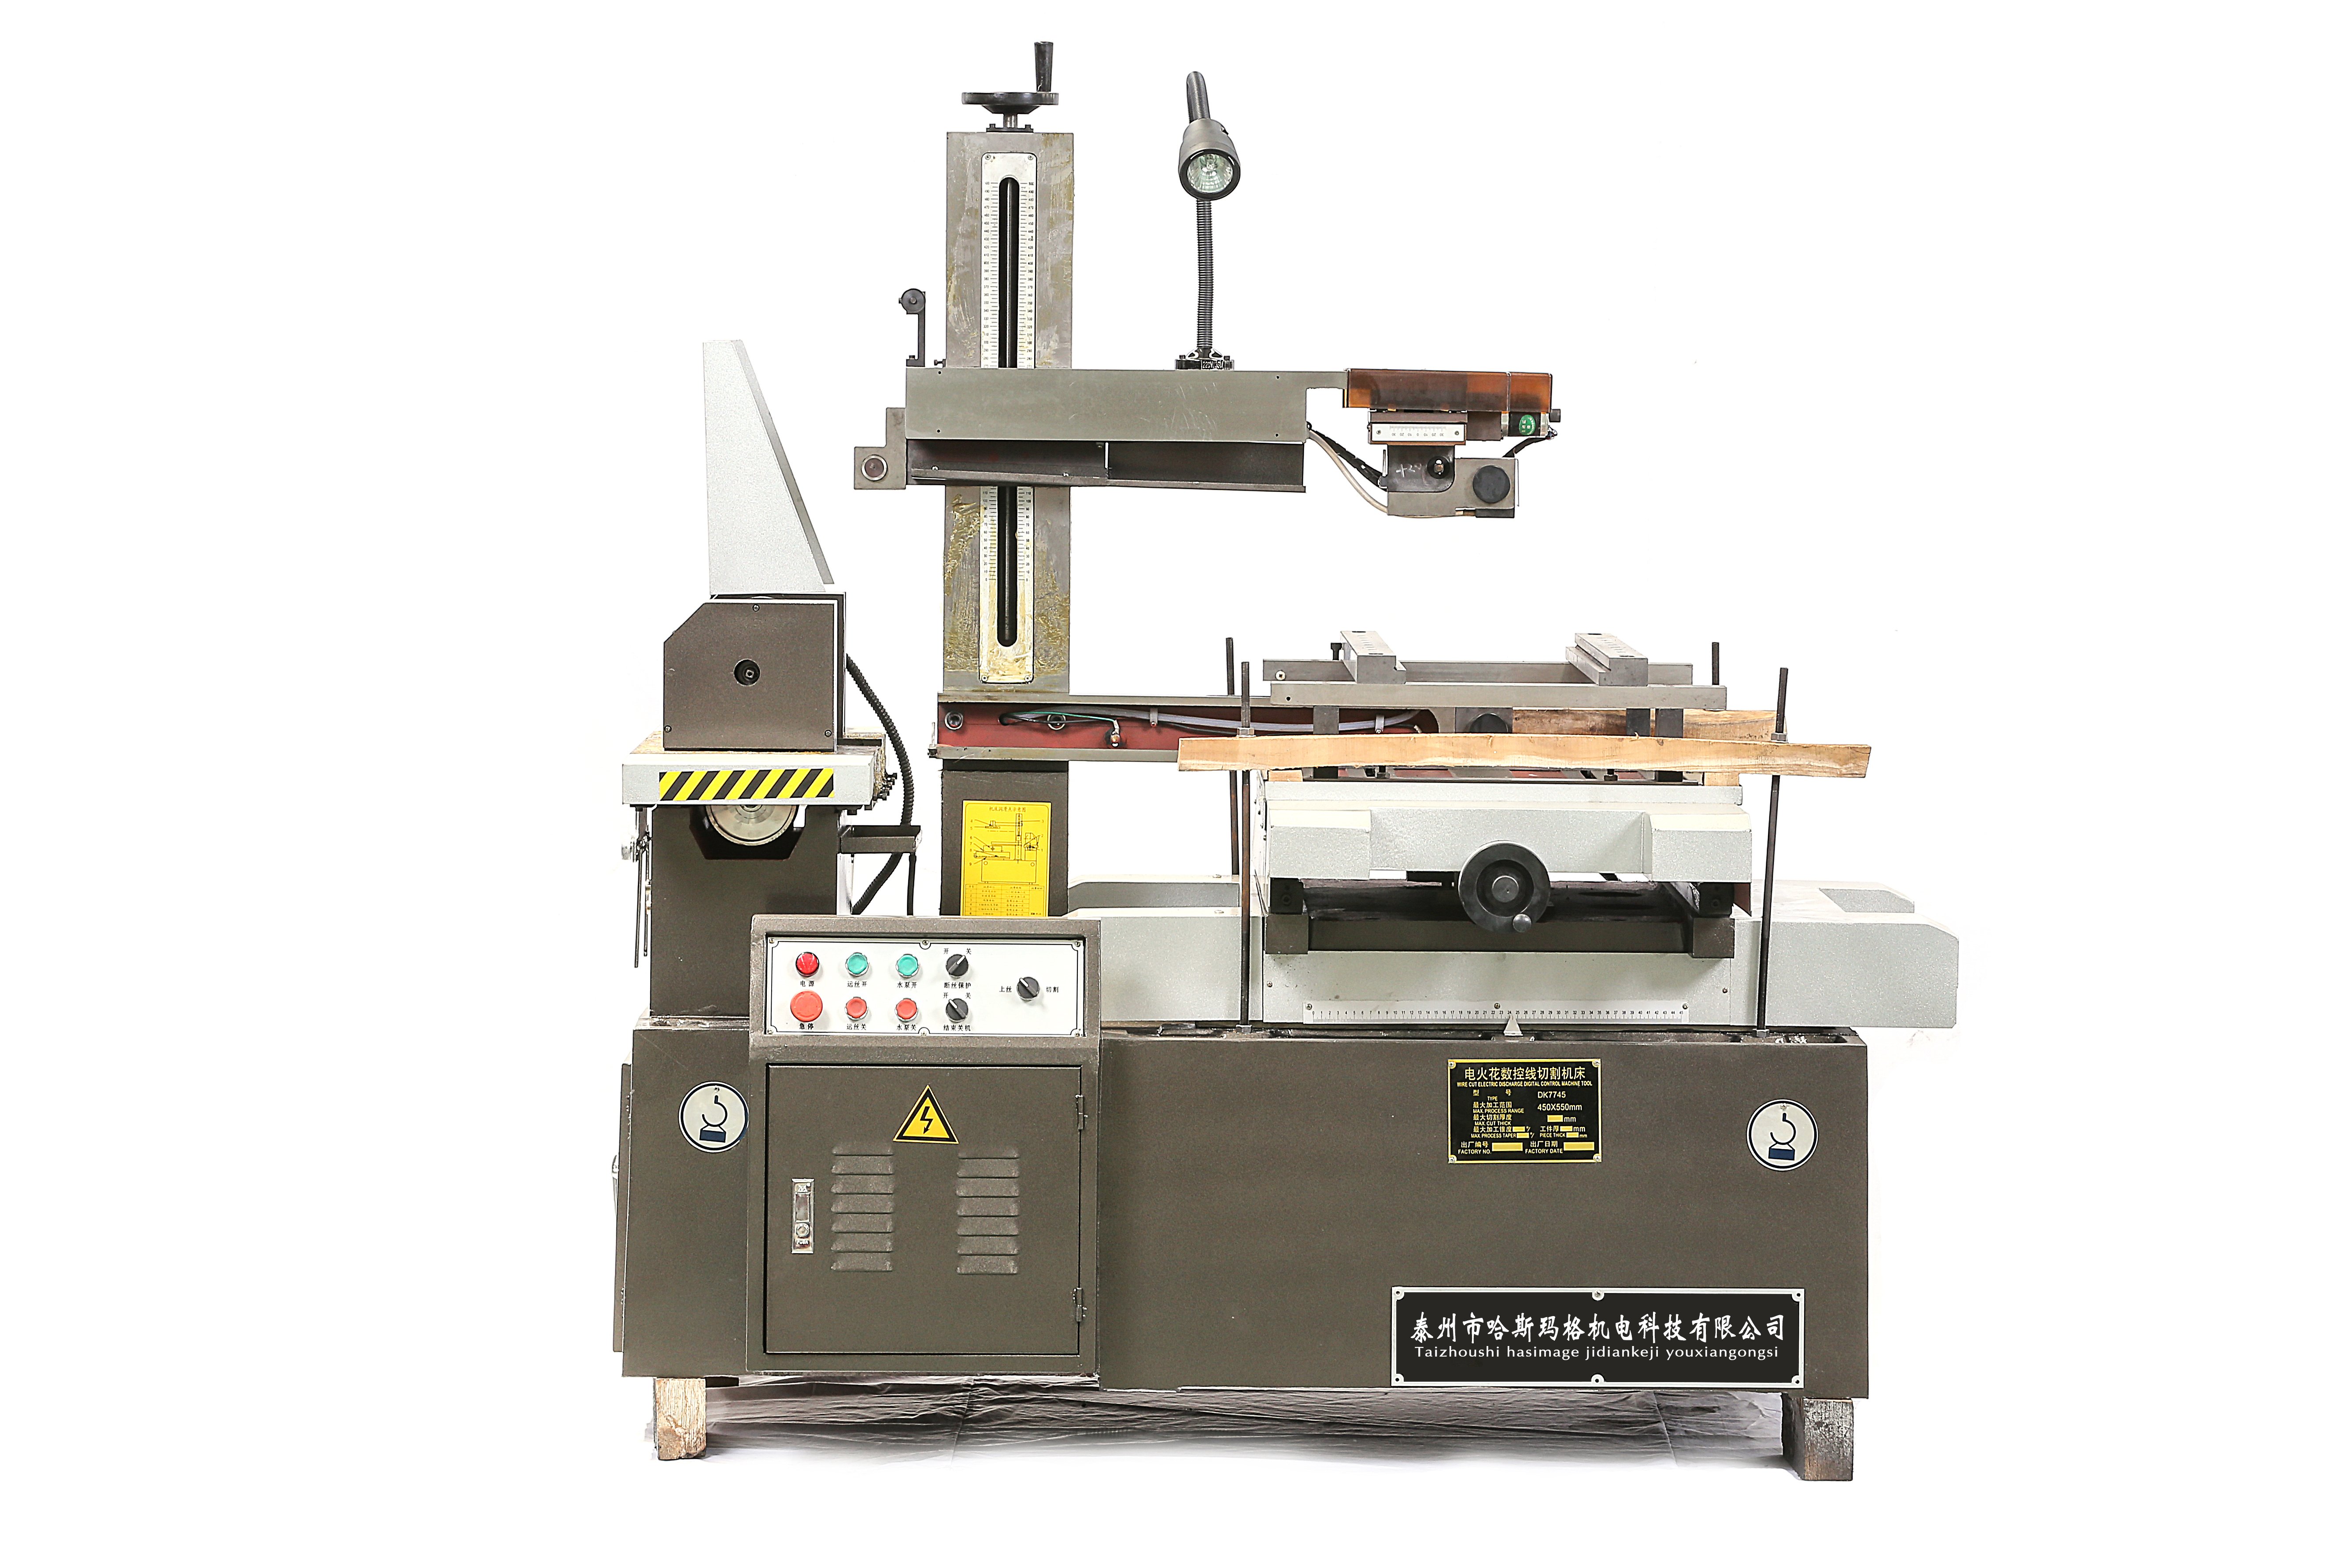
ไฟล์ภาพนี้เคยถูกติดป้ายกำกับว่า DK7735 แต่ป้ายชื่อรุ่นที่มองเห็นได้บนตัวเครื่องระบุว่าเป็น DK7745 คำอธิบายที่แก้ไขแล้วข้างต้นจะช่วยป้องกันไม่ให้ภาพนี้ถูกเข้าใจผิดว่าเป็นรุ่นอื่น
สร้างพื้นฐานที่ปลอดภัยและทำซ้ำได้
- ใช้คู่มือรุ่นที่ตรงกับเครื่องอย่างแม่นยำ ยืนยันวัสดุลวด ขนาดเส้นผ่านศูนย์กลาง วิธีการใส่/ม้วนลวด ขั้นตอนการตั้งแรงตึงลวด ของเหลวทำงาน และการตรวจสอบโดยผู้ปฏิบัติงาน ห้ามนำขีดจำกัดจากสถาปัตยกรรม Wire EDM รุ่นอื่นมาใช้
- ทำให้เครื่องจักรปลอดภัย หยุดวงจรการทำงานทันที และปฏิบัติตามคู่มือที่จัดให้รวมทั้งขั้นตอนการแยกอุปกรณ์เฉพาะสถานที่ ก่อนสัมผัสกลองลวด เส้นทางลวด ไกด์ ชิ้นส่วนที่สัมผัสลวด หรือชิ้นงานที่ติดค้างอยู่ ห้ามปล่อยให้อุปกรณ์ป้องกันและระบบล็อกอัตโนมัติถูกยกเลิก
- รักษาการตั้งค่าล่าสุดที่ยอมรับไว้ บันทึกโปรแกรม การปรับค่าเบี่ยงเบน สภาพไฟฟ้า ข้อกำหนดของลวด การตั้งค่าหรือวิธีการแรงตึง ความเร็วลวด สภาพของสารหล่อเย็น การจัดวางระบบล้าง และผลการตรวจสอบชิ้นงาน ก่อนเปลี่ยนแปลงสิ่งใดๆ
- อธิบายอาการที่เกิดขึ้น ระบุว่าปัญหานั้นเป็นการขาดของลวดซ้ำๆ การตัดที่ไม่เสถียร การลัดวงจร ปัญหาการพันหรือกลับทิศทาง การตัดช้าลง พื้นผิวหยาบ หรือการคลาดเคลื่อนของมิติ และระบุตำแหน่งที่เกิดปัญหาในแนวเส้นทางหรือโปรแกรม
- เปลี่ยนตัวแปรที่ควบคุมเพียงตัวเดียว การเปลี่ยนแปลงแรงตึง กำลังไฟ ความเร็ว และสารหล่อเย็นพร้อมกัน จะทำให้สาเหตุที่แท้จริงถูกซ่อนไว้ และผลลัพธ์ที่ได้ยากต่อการสร้างซ้ำ
สำหรับลำดับการตั้งค่าแบบครบถ้วน ให้ใช้ รายการตรวจสอบการตั้งค่าเครื่อง Wire EDM ร่วมกับคู่มือรุ่นที่เลือก
ตรวจสอบลวดโมลิบดีนัมและวิธีการพันลวดบนดรัม
ก่อนเริ่มต้นและทุกครั้งที่พฤติกรรมการตัดเปลี่ยนแปลง ให้ตรวจสอบลวดที่เข้าถึงได้ มองหารอยพับ รอยบี้แบน ความเสียหายผิวที่เห็นได้ชัด การปนเปื้อน การบางตัวเฉพาะจุด หรือความผิดปกติของเส้นผ่าศูนย์กลาง และความเสียหายจาก การจัดการที่ไม่ดีหรือการสัมผัสกับชิ้นส่วนที่สึกหรอ ห้ามใช้สีเพียงอย่างเดียวเป็นกฎทดแทน และอย่าสมมติว่าลวดที่ดูสะอาดตามีอายุการใช้งานที่เหลือไม่จำกัด
บนม้วนลวด ให้ตรวจสอบเงื่อนไขที่คู่มืออนุญาต:
- การม้วนที่เป็นระเบียบโดยไม่มีชั้นทับซ้อน ห่วงหลวม การจับกลุ่ม หรือการกองตัวเฉพาะจุด;
- การยึดที่มั่นคงและลวดที่ใช้งานได้เพียงพอสำหรับงานที่วางแผนไว้;
- ขีดจำกัดการเคลื่อนที่ที่ถูกต้องและการกลับทิศที่ราบรื่นโดยไม่มีการกระแทก การลังเล หรือการปล่อยลวด;
- ไม่มีการสัมผัสระหว่างลวดกับขอบเครื่องจักร ที่กัน หรือพื้นผิวที่ปนเปื้อนที่ไม่ควรสัมผัส;
- การติดตามที่สม่ำเสมอทั้งสองทิศทางในกรณีที่คู่มืออนุญาตให้สังเกตการณ์ขณะปฏิบัติงาน
ห้ามต่อสายไฟฟ้าแบบประดิษฐ์ ห้ามดัดส่วนที่เสียหายซึ่งรับน้ำหนักอยู่ หรือห้ามม้วนสายใหม่ขณะเครื่องยังสามารถเคลื่อนที่ได้ ให้ใช้วิธีการโหลดและเปลี่ยนตามที่ได้รับการรับรอง หากเกิดความเสียหายของสายซ้ำที่ตำแหน่งเดียวกันบนดรัม หรือบริเวณจุดกลับทิศ ให้หยุดการทำงานทันที และตรวจสอบการม้วนสาย ขีดจำกัดการเคลื่อนที่ และชิ้นส่วนขับเคลื่อน/ควบคุมแรงตึงที่เกี่ยวข้อง ก่อนติดตั้งสายใหม่
ตั้งค่าแรงตึงของสายให้เหมาะสมกับรุ่นเครื่องและงานที่ทำ — ไม่ใช่ตั้งให้สูงที่สุดเท่าที่จะเป็นไปได้
แรงตึงของสายช่วยลดการโก่งตัวและการสั่นสะเทือน แต่แรงตึงที่สูงขึ้นไม่ได้หมายความว่าดีขึ้นโดยอัตโนมัติ แรงตึงที่ต่ำเกินไปอาจทำให้การติดตามแนวการตัดไม่เสถียร หรือเกิดความคลาดเคลื่อนเชิงเรขาคณิต ขณะที่แรงตึงที่สูงเกินไปจะเพิ่มภาระเชิงกลต่อสายที่อ่อนแอลงอยู่แล้วจากผลของการกัดกร่อนจากประจุไฟฟ้า และอาจเพิ่มความเสี่ยงต่อการขาดของสาย ดังนั้น ควรใช้ค่าที่กำหนดไว้หรือขั้นตอนที่ได้รับการรับรองสำหรับเส้นผ่านศูนย์กลางของสาย รุ่นเครื่อง ความหนาของชิ้นงาน วัสดุ กลยุทธ์การตัด และผลลัพธ์ที่ต้องการ
ระบบแบบลูกสูบก็ต้องคงความมั่นคงไว้แม้ขณะเปลี่ยนทิศทางด้วย โปรดสังเกตว่าอาการผิดปกตินั้นปรากฏเฉพาะเมื่อเคลื่อนที่ในทิศทางใดทิศทางหนึ่งเท่านั้น หรือใกล้จุดกลับทิศ หรือเกิดขึ้นที่ตำแหน่งเดียวกันในโปรแกรมหรือไม่ ห้ามระบุว่าตัวตั้งแรงตึงเป็นระบบที่ตรวจสอบหรือปรับค่าแบบปิดวงจร เว้นแต่ว่าฟังก์ชันดังกล่าวได้รับการยืนยันแล้วว่าใช้งานได้จริงกับคอนโทรลเลอร์และโครงสร้างที่จัดหาให้
รักษาเส้นทางของลวด ไกด์ และจุดสัมผัสไฟฟ้าให้อยู่ในสภาพดี
เส้นทางของลวดที่แท้จริงอาจแตกต่างกันไปตามรุ่น แต่โดยทั่วไปอาจประกอบด้วยล้อไกด์หรือชิ้นส่วนไกด์ อุปกรณ์จัดแนว ชิ้นส่วนควบคุมแรงตึง บล็อกจุดสัมผัสไฟฟ้า และดรัม สิ่งสกปรก ร่องลึก ความหลวม การเรียงตัวไม่ตรง หรือการหมุนติดขัด รวมถึงพื้นผิวจุดสัมผัสที่เสียหาย อาจทำให้ลวดถูกขูด ร้อนจัด หรือเบี่ยงเบน ซึ่งอาจทำให้ลวดใหม่เสียหายในลักษณะเดียวกับลวดเก่า
- ทำความสะอาดเฉพาะชิ้นส่วนและพื้นผิวที่ระบุไว้ในขั้นตอนการบำรุงรักษาที่จัดให้
- ตรวจสอบเส้นทางของไกด์หรือล้อเลื่อนที่ติดตั้งแล้วว่ามีเศษสิ่งสกปรก ร่องลึก ความเสียหาย การเคลื่อนที่อย่างอิสระ และการยึดแน่นเพียงพอหรือไม่
- ตรวจสอบบล็อกขั้วต่อไฟฟ้าที่สามารถเข้าถึงได้เพื่อหาสิ่งสกปรก การสึกหรอไม่สม่ำเสมอ รอยเป็นหลุม หรือร่องรอยความร้อนผิดปกติตามขั้นตอนที่ระบุในคู่มือ
- ยืนยันว่าสายไฟวางตามเส้นทางที่กำหนดและแนวตั้งตรงก่อนตัด
- เปลี่ยนชิ้นส่วนที่สึกหรอเมื่อถึงขีดจำกัดที่ระบุไว้ในแบบจำลองหรือคู่มือ แทนที่จะขัด เบี่ยง หรือดัดแปลงเพื่อซ่อนอาการ
ตู้เครื่องกำเนิดไฟฟ้า พารามิเตอร์ที่ได้รับการป้องกัน การเชื่อมต่อไฟฟ้า ระบบขับเคลื่อน อุปกรณ์ล็อกความปลอดภัย และการสอบเทียบอย่างเป็นทางการ ต้องดำเนินการโดยบุคลากรบริการที่ได้รับอนุญาตและมีคุณสมบัติเหมาะสม ภายใต้กฎการแยกพลังงานของสถานที่
ควบคุมของเหลวในการทำงาน การกรอง และการล้าง
ของเหลวในการทำงานทำหน้าที่เป็นฉนวน ระบายความร้อน และขจัดเศษวัสดุออกจากโซนการตัด สิ่งสกปรก การไหลเวียนติดขัด หรือทิศทางหัวพ่นไม่เหมาะสม อาจทำให้เกิดการปล่อยประจุและสะสมความร้อนผิดปกติที่ลวด ใช้เฉพาะของเหลวที่ได้รับการรับรองสำหรับรุ่นเครื่องจักรนั้น ๆ โดยเคร่งครัด และปฏิบัติตามคำแนะนำจากเครื่องจักรหรือผู้ผลิตของเหลว สำหรับการเตรียม ระดับของเหลว สภาพการใช้งาน และการกำจัด
- ตรวจสอบระดับของเหลว สิ่งสกปรกที่มองเห็นได้ สภาพของตัวกรอง การไหลเวียน รอยรั่ว และการไหลกลับ
- ยืนยันว่าหัวพ่นหรือช่องจ่ายที่กำหนดไว้สามารถส่งไปยังโซนการตัดได้จริง และไม่มีสิ่งอุดตันหรือเคลื่อนออกจากตำแหน่ง
- กำจัดเศษวัสดุออกจากช่องว่างโดยไม่ใช้แรงดันน้ำที่ไม่ควบคุม ซึ่งอาจทำให้ชิ้นงานบางเลื่อนตัวหรือทำให้ลวดเสียสมดุล
- วัดความเข้มข้น ความนำไฟฟ้า หรืออุณหภูมิเฉพาะในจุดที่คู่มือที่ให้มาหรือคำแนะนำเกี่ยวกับของเหลวระบุวิธีการและช่วงค่าที่ยอมรับได้
- ห้ามนำการตั้งค่าเรซินถอดไอออน การทำงานอัตโนมัติของความนำไฟฟ้า หรือช่วงเวลาการเปลี่ยนของเหลวมาจากเครื่องตัดลวดทองเหลืองแบบทางเดียว
ใช้พารามิเตอร์การตัดที่ผ่านการรับรองแล้ว
พลังงานที่ปล่อยออก จังหวะสัญญาณไฟฟ้า ความเร็วของลวด แรงตึงของลวด ความต้องการป้อนวัสดุ ความหนา/ชนิดของชิ้นงาน การระบายของเหลว และสภาพของลวด มีปฏิสัมพันธ์กันทั้งหมด การตั้งค่าที่รุนแรงเกินไปสำหรับช่องว่างจริงอาจเพิ่มอัตราการกัดกร่อนและโอกาสที่ลวดจะขาด ขณะที่เงื่อนไขพลังงานต่ำที่ไม่สอดคล้องกันก็อาจทำให้กระบวนการไม่เสถียรได้เช่นกัน ควรเริ่มต้นด้วยคำแนะนำเฉพาะจากตัวควบคุม/รุ่นนั้น ๆ และใช้เงื่อนไขที่ผ่านการรับรองแล้วสำหรับวัสดุ ความหนา ลวด และขั้นตอนการตัด
การกลึงแบบหลายรอบควรเลือกใช้ตามความต้องการด้านมิติและผิวสัมผัสที่ระบุไว้ ไม่ใช่เพื่อโฆษณาเป็นวิธียืดอายุการใช้งานของลวด การตัดหยาบและการตัดแต่งจะทำให้ลวดที่นำกลับมาใช้ใหม่ได้ผ่านรอบการตัดเพิ่มเติม ดังนั้นจึงจำเป็นต้องบันทึกลำดับการตัดทั้งหมดและตรวจสอบสภาพของลวด/กระบวนการอย่างละเอียด เมื่อเวลาในการทำงานต่อรอบเป็นปัจจัยสำคัญ ให้เปรียบเทียบกระบวนการที่ยอมรับได้ทั้งหมดโดยใช้ คู่มือความเร็วในการตัดด้วยลวดไฟฟ้า แทนการเพิ่มกำลังไฟจนกว่าลวดจะขาด
วิเคราะห์สาเหตุที่ลวดขาดและกระบวนการตัดที่ไม่เสถียร
การขาดของลวดเป็นอาการหนึ่ง ไม่ใช่หลักฐานยืนยันว่าวัสดุลวดมีข้อบกพร่อง ให้บันทึกตำแหน่งที่ลวดขาดบนเส้นทางเดินของลวดและในโปรแกรม ทิศทางการเคลื่อนที่ ว่าเกิดขึ้นใกล้จุดกลับทิศหรือไม่ และสถานะของเครื่องจักรทันทีก่อนเหตุการณ์นั้น
| อาการที่สังเกตได้ | ตรวจสอบก่อน | ขอบเขตการตรวจสอบ |
|---|---|---|
| ลวดขาดซ้ำที่จุดเดียวกันบนเส้นทางเดินของลวด | การบิดงอหรือความบางบริเวณท้องถิ่น การพันลวดรอบรอก การร่องของไกด์หรือลูกกลิ้ง ความเสียหายของบล็อกสัมผัส การเสียดสีโดยไม่ตั้งใจ และการจัดแนวที่ไม่เหมาะสม | ทำให้เครื่องจักรอยู่ในสภาพปลอดภัย ตรวจสอบลวดหรือชิ้นส่วนที่เกี่ยวข้อง และแก้ไขสาเหตุที่ยืนยันแล้ว ก่อนโหลดลวดใหม่ |
| ลวดขาดเกิดขึ้นใกล้จุดกลับทิศ | การพันลวด การยึดลวด ขีดจำกัดการเคลื่อนที่ พฤติกรรมแรงตึง และเงื่อนไขการกลับทิศหรือการขับเคลื่อน | ใช้การตรวจสอบจุดกลับทิศตามคู่มือ การขับเคลื่อนหรือการปรับแบบป้องกันนั้นจัดเป็นงานบริการที่ต้องดำเนินการโดยผู้มีคุณสมบัติ |
| ลวดขาดซ้ำที่ลักษณะเฉพาะเดียวกันของชิ้นงาน | เศษสิ่งสกปรกติดค้าง การเข้าถึงระบบล้าง การเปลี่ยนแปลงความหนาหรือรูปทรงเรขาคณิต การสัมผัสกับชิ้นงาน การเคลื่อนที่ของอุปกรณ์ยึดจับ และเงื่อนไขที่ตั้งโปรแกรมไว้ | ทำซ้ำการผลิตบนวัสดุตัวแทนโดยใช้การตั้งค่าล่าสุดที่ได้รับการยอมรับ และเปลี่ยนตัวแปรที่ผ่านการตรวจสอบแล้วเพียงหนึ่งตัว |
| วงจรลัดหรือความไม่เสถียรของการตัดเพิ่มขึ้นอย่างค่อยเป็นค่อยไป | สภาพของลวด ของเหลว/ตัวกรอง/การไหลเวียน สิ่งสกปรก การสัมผัส ไกด์ การสัมผัสไฟฟ้าระหว่างชิ้นงานกับระบบ และการทบทวนพารามิเตอร์ | เปรียบเทียบสัญญาณเตือน การหยุดทำงาน และสังเกตการณ์ในแต่ละรอบกับอ้างอิงที่ได้รับการบันทึกและยอมรับแล้ว |
| คุณภาพพื้นผิวหรือขนาดเริ่มคลาดเคลื่อนโดยไม่มีการหยุดทำงานกะทันหัน | ลวด/แรงตึง/เส้นทาง รวมทั้งค่าออฟเซต การจัดแนวไกด์ ชุดยึด/จุดอ้างอิง สภาวะอุณหภูมิ ของเหลว/สิ่งสกปรก และวิธีการตรวจสอบ | ตรวจสอบชิ้นงานอ้างอิงโดยใช้ตำแหน่งและวิธีการเดียวกัน ห้ามสรุปว่าลวดสึกหรอจากผลเพียงครั้งเดียว |
| บริเวณที่สัมผัสแสดงอาการร้อนผิดปกติ มีรอยบุ๋ม หรือหลักฐานของการอาร์ก | การสัมผัสของลวด มลภาวะ การสึกหรอ/ตำแหน่งของบล็อกสัมผัส และการเชื่อมต่อไฟฟ้าตามขั้นตอนที่ได้รับการรับรอง | หยุดเครื่องทันที การซ่อมแซมส่วนประกอบไฟฟ้าหรือส่วนประกอบที่ได้รับการป้องกันต้องดำเนินการโดยผู้ให้บริการที่ได้รับอนุญาต |
ควรเปลี่ยนลวดโมลิบดีนัมที่ใช้ซ้ำได้เมื่อใด
ไม่มีช่วงเวลา จำนวนกะ หรือจำนวนงานที่เชื่อถือได้ทั่วไป ให้ปฏิบัติตามคู่มือของรุ่นที่เลือกเป็นลำดับแรก ให้เปลี่ยนลวดเมื่อถึงขีดจำกัดที่ระบุไว้ เมื่อการตรวจสอบพบความเสียหายที่ยอมรับไม่ได้หรือการลดขนาดในบริเวณท้องถิ่น เมื่อสภาพของลวดที่สามารถติดตามย้อนกลับได้ยังคงเป็นสาเหตุของความล้มเหลวซ้ำๆ หรือเมื่อไม่สามารถรักษาผลลัพธ์ของกระบวนการที่ผ่านเกณฑ์ได้ หลังจากตรวจสอบสาเหตุอื่นๆ แล้ว
ห้ามรอให้ลวดขาดอย่างรุนแรงเป็นจุดสิ้นสุดปกติ และห้ามอ้างว่าพื้นผิวหยาบหรือการตัดช้าทุกครั้งแสดงว่าลวดสึกหรอ ให้บันทึกเหตุผลของการเปลี่ยนลวด และตรวจสอบเครื่องจักรด้วยคุณลักษณะอ้างอิงที่ควบคุมได้ หรือชิ้นงานต้นแบบหลังจากโหลดและจัดแนวลวดใหม่แล้ว
จัดทำบันทึกสภาพลวด
บันทึกที่ใช้งานได้จริงควรมีข้อมูลระบุดังนี้
- รุ่นเครื่องจักร คอนโทรลเลอร์ เลขที่ซีเรียล และวันที่
- ผู้จัดจำหน่ายลวด วัสดุ เส้นผ่านศูนย์กลาง/ข้อกำหนด ล็อต และวันที่โหลด
- บันทึกการม้วน/การโหลด และการตั้งค่าแรงตึงหรือขั้นตอนที่ใช้
- วัสดุชิ้นงาน ความหนา รูปทรง และลำดับการตัดแบบครั้งเดียวหรือหลายครั้ง
- ของเหลวที่ใช้ในการทำงาน การสังเกตการณ์การกรองหรือการล้าง และค่าที่ระบุไว้ในคู่มือที่เกี่ยวข้อง
- การปรับปรุงโปรแกรมหรือเงื่อนไข การสังเกตวงจรจริง สัญญาณเตือน วงจรลัดวงจร และตำแหน่งที่ลวดขาด
- ขนาด มุมเอียง/รูปทรงผิว ผลผิวที่ได้ และวิธีการวัด
- การบำรุงรักษาที่ดำเนินการ ชิ้นส่วนที่เปลี่ยน สาเหตุที่ต้องเปลี่ยนลวด และการตรวจสอบยืนยันหลังให้บริการ
ติดตามแนวโน้มของงานที่เทียบเคียงกัน แทนการรวมงานที่ต่างกันทั้งในแง่วัสดุ ความหนา และกลยุทธ์การตัด การจดบันทึกช่วยระบุสาเหตุซ้ำซากและหลีกเลี่ยงการเปลี่ยนชิ้นส่วนโดยไม่จำเป็น แต่ไม่ได้กำหนดระยะเวลาการใช้งานสูงสุดที่ใช้ได้ทั่วไป
คำถามที่พบบ่อย
ลวดโมลิบดีนัมสามารถนำกลับมาใช้ใหม่ได้นานกี่ชั่วโมง
ไม่มีจำนวนคงที่ที่ใช้ได้กับเครื่องและงานทุกชนิด ความยาวอายุการใช้งานของลวดขึ้นอยู่กับข้อกำหนดเฉพาะของลวดและสภาวะการโหลด วัสดุที่ตัด ความหนา สภาวะทางไฟฟ้า ความเร็วของลวด แรงตึง ของเหลวหรือระบบล้าง ลำดับการตัด สภาพเส้นทางของลวด และข้อกำหนดด้านคุณภาพที่ยอมรับได้ โปรดอ้างอิงคู่มือรุ่นของเครื่องและแนวโน้มประสิทธิภาพหรือสภาวะที่บันทึกไว้
สามารถใช้ลวดทองเหลืองหรือลวดเคลือบแทนลวดโมลิบดีนัมบนเครื่องนี้ได้หรือไม่
ห้ามเปลี่ยนวัสดุหรือเส้นผ่านศูนย์กลางของลวดเว้นแต่จะมีเอกสารเฉพาะรุ่นของ HarsMarg หรือการยืนยันทางเทคนิคเป็นลายลักษณ์อักษรอนุมัติไว้โดยชัดแจ้ง ระบบลวดทองเหลืองแบบใช้ครั้งเดียวมีกลยุทธ์การลำเลียงและวัสดุสิ้นเปลืองที่ต่างออกไป ลวดที่สามารถใส่เข้าไปได้จริงไม่ใช่หลักฐานยืนยันว่าเครื่องกำเนิดไฟฟ้า ไกด์ จุดสัมผัส ระบบควบคุมแรงตึง และของเหลวในการทำงานนั้นเข้ากันได้
การเพิ่มแรงตึงจะช่วยป้องกันไม่ให้ลวดโค้งงอและปรับปรุงความแม่นยำได้หรือไม่
ไม่ใช่ด้วยตัวมันเอง แรงตึงที่เหมาะสมช่วยควบคุมการโก่งตัว แต่แรงตึงมากเกินไปจะเพิ่มภาระเชิงกล และอาจทำให้ลวดขาดได้ง่ายขึ้นเมื่อลวดสึกหรอหรือเสียหายแล้ว โปรดใช้เงื่อนไขที่ได้รับการรับรอง และตรวจสอบเส้นทางของลวด การหล่อเย็น การตั้งค่าไฟฟ้า ความหนา และกลยุทธ์การประมวลผลเป็นระบบทั้งหมด
การขึ้นรูปแบบหลายรอบช่วยยืดอายุการใช้งานของลวดโมลิบดีนัมหรือไม่
โดยทั่วไปแล้วไม่ใช่ การขึ้นรูปแบบหลายรอบแยกขั้นตอนการกัดหยาบและขั้นตอนการตกแต่งเพื่อปรับปรุงคุณภาพชิ้นงาน แต่ยังเพิ่มระยะทางที่ลวดต้องเคลื่อนที่และระยะเวลาที่ลวดสัมผัสกับการปล่อยประจุอีกด้วย จึงจำเป็นต้องประเมินลำดับขั้นตอนทั้งหมดอย่างละเอียด พร้อมติดตามสภาพลวดและผลลัพธ์อย่างใกล้ชิด ห้ามรับประกันว่าลวดจะมีอายุการใช้งานยาวนานขึ้นเพียงเพราะจำนวนรอบการขึ้นรูป
ควรจัดเก็บลวดโมลิบดีนัมที่ยังไม่ได้ใช้งานอย่างไร
เก็บให้สะอาด แห้ง ป้องกันฝุ่น น้ำมัน สารกัดกร่อน แรงกระแทก การโค้งงอ และการพันเกลียว โดยแนะนำให้เก็บในบรรจุภัณฑ์เดิมจากผู้จัดจำหน่าย และภายใต้ข้อจำกัดด้านสิ่งแวดล้อมที่ผู้จัดจำหน่ายระบุไว้ ทั้งนี้ ควรบันทึกข้อมูลวัสดุ เส้นผ่านศูนย์กลาง ล็อต และวันที่เปิดใช้งาน เพื่อให้สามารถติดตามแหล่งที่มาของลวดที่ติดตั้งได้
ต้องการข้อมูลอะไรบ้างเพื่อวิเคราะห์สาเหตุที่ลวดขาดซ้ำๆ
โปรดระบุเครื่องจักร/คอนโทรลเลอร์ ข้อมูลจำเพาะของลวด ภาพถ่ายม้วนลวดและเส้นทางเดินของลวด ตำแหน่งที่ลวดขาดอย่างแม่นยำ ทิศทางการเคลื่อนที่ วัสดุและขนาดความหนาของชิ้นงาน รูปทรงเรขาคณิต สภาพของสารหล่อลื่น/ระบบล้าง หมายเลขพารามิเตอร์หรือเงื่อนไข รหัสแจ้งเตือน (alarm) การบำรุงรักษาหรือการเปลี่ยนแปลงล่าสุด และระบุว่าลวดขาดซ้ำที่ตำแหน่งเดียวกันทั้งในเชิงกายภาพหรือตำแหน่งตามโปรแกรมหรือไม่
ขอรับการทบทวนด้านเทคนิคสำหรับเครื่อง Wire EDM
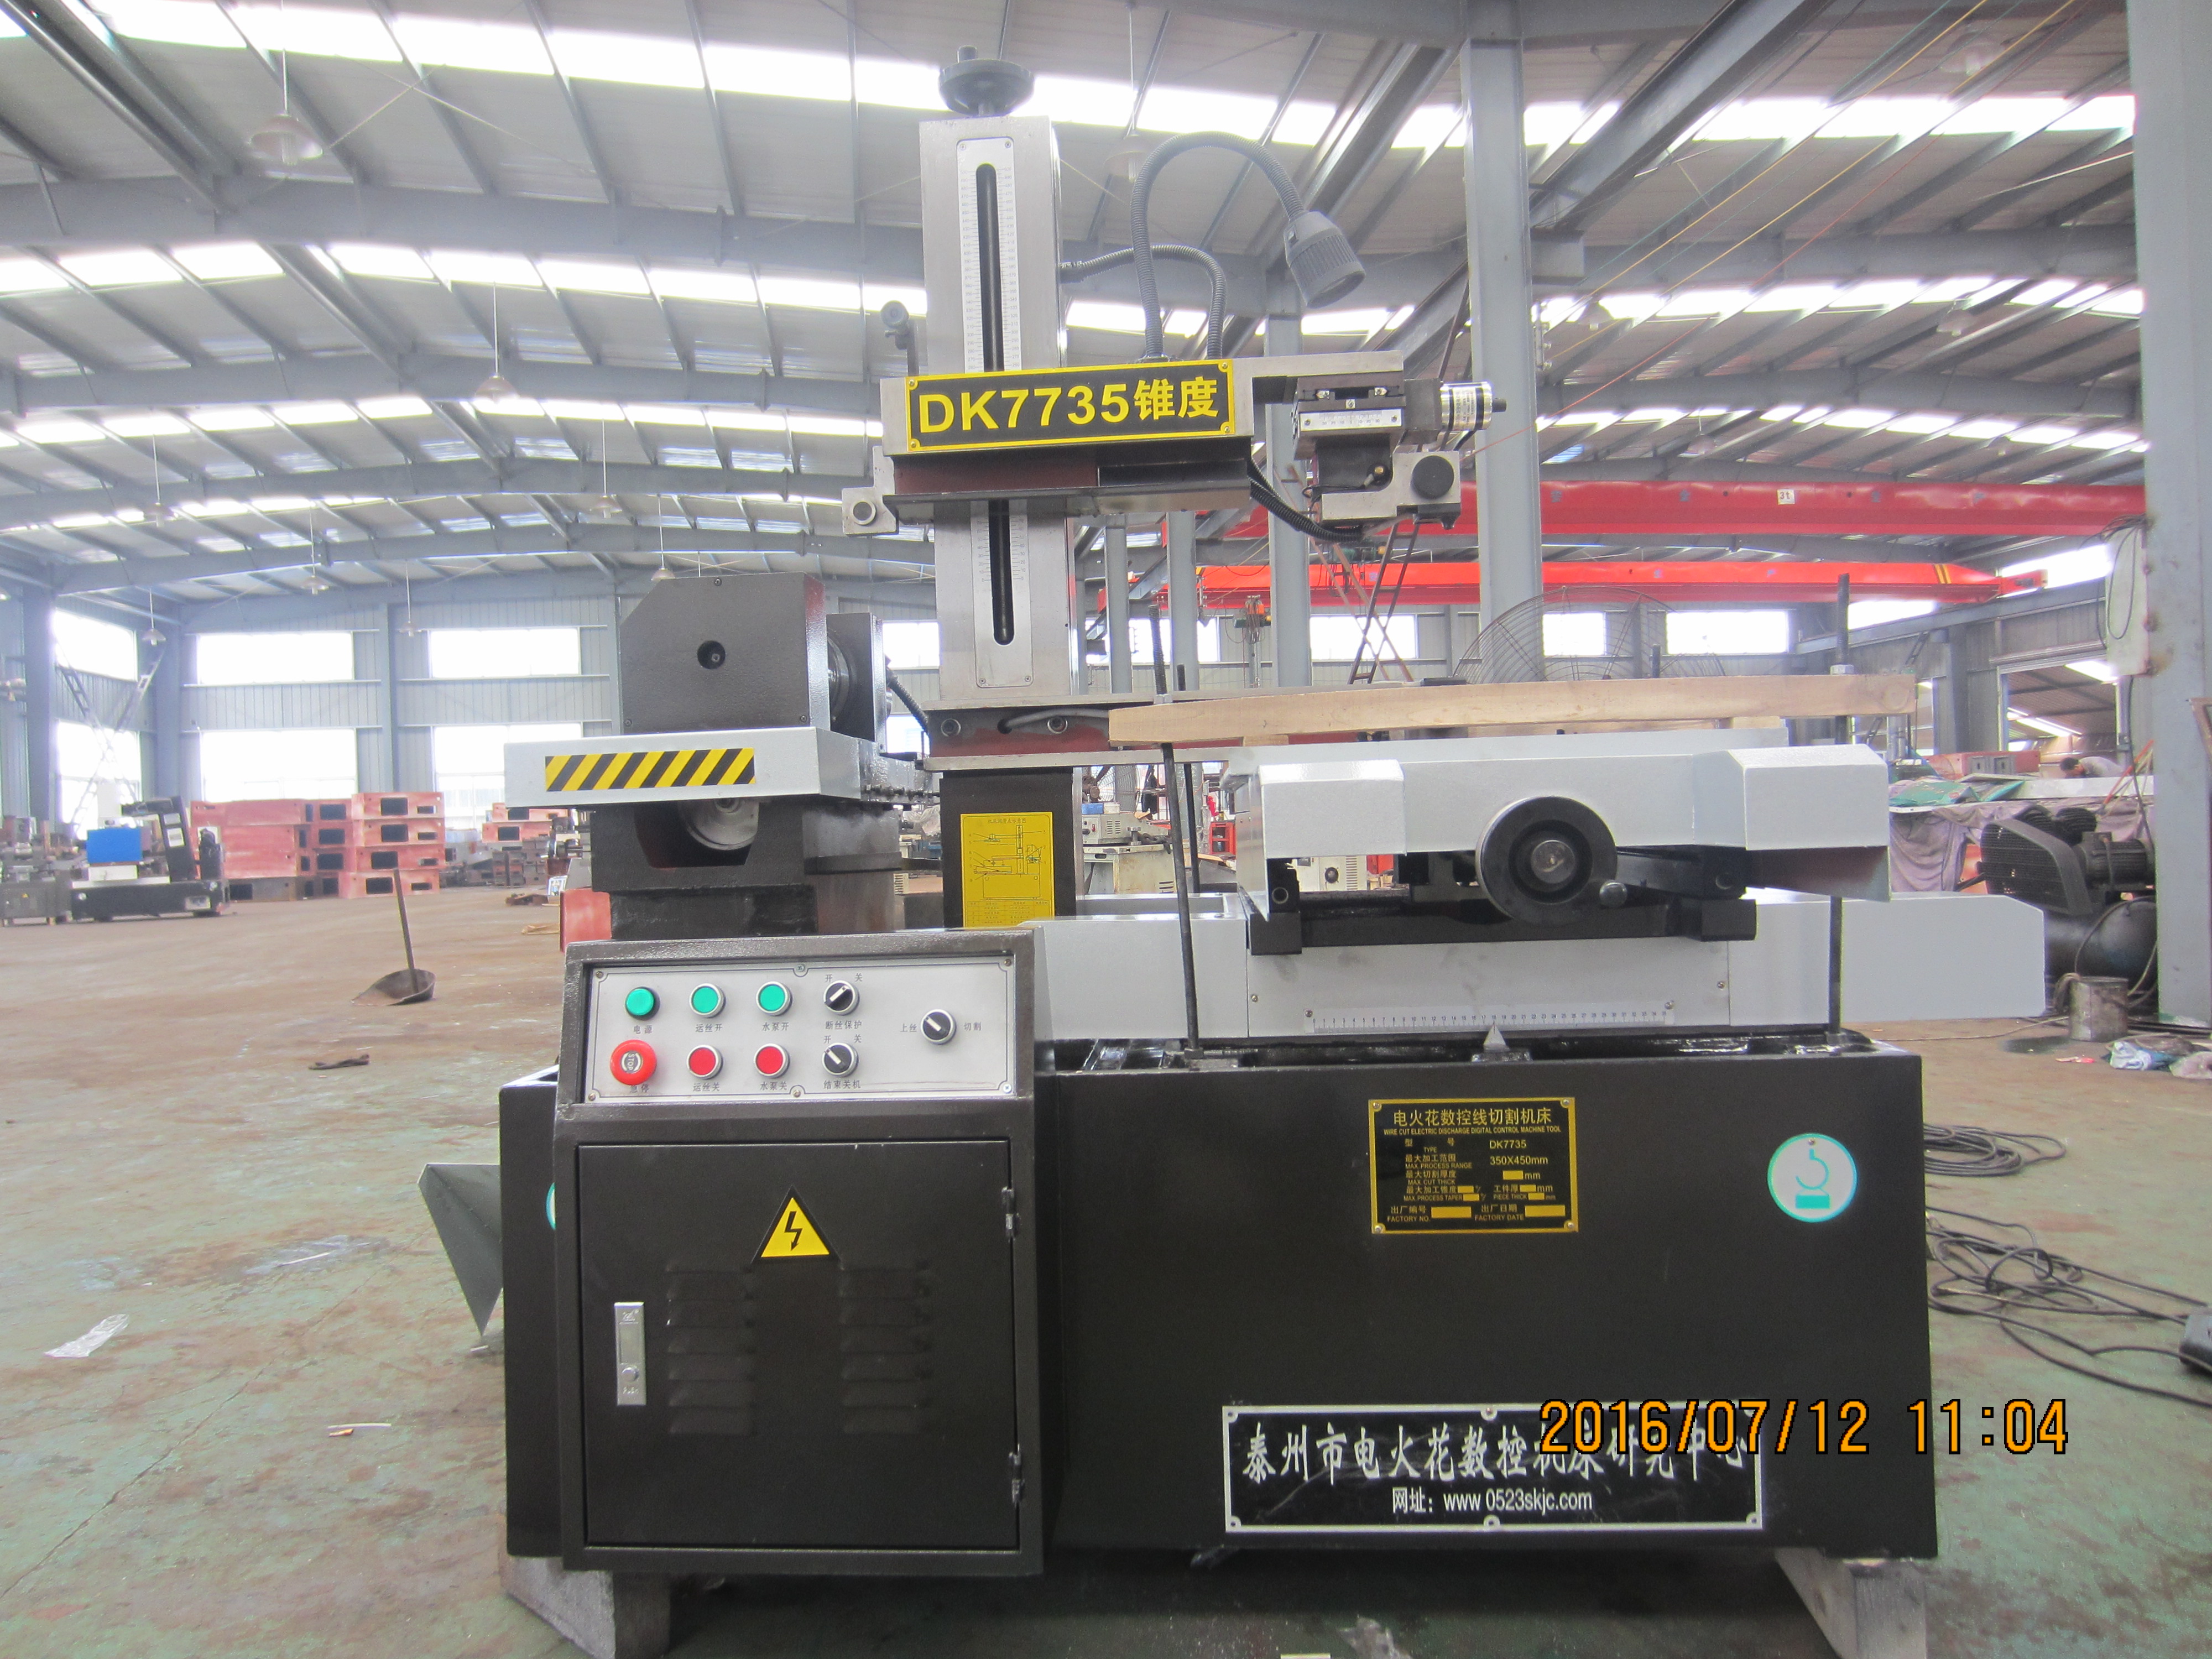
ทบทวนโดยละเอียดทั้งหมด ช่วงเครื่องตัดโลหะด้วยลวดไฟฟ้า HarsMarg , รวมถึง รุ่น DK7735 แบบตัดครั้งเดียว แสดงไว้บนปกหนังสือ สำหรับการเลือกรุ่นเครื่องหรือการแก้ไขปัญหาลวดขาด โปรดส่งแบบแปลน วัสดุ ความหนา ความคลาดเคลื่อน/ความหยาบผิวที่ต้องการ ลำดับการตัด ลวดและสารหล่อลื่นที่ใช้อยู่ในปัจจุบัน บันทึกอาการที่เกิดขึ้น ปลายทางการจัดส่ง และแหล่งจ่ายไฟ ส่งรายละเอียดการใช้งานและการบำรุงรักษาเครื่อง Wire EDM ของท่าน .
สารบัญ
- คำว่า 'อายุการใช้งานของลวด' หมายถึงอะไร สำหรับเครื่อง Wire EDM แบบลวดเคลื่อนที่กลับไปกลับมา
- สร้างพื้นฐานที่ปลอดภัยและทำซ้ำได้
- ตรวจสอบลวดโมลิบดีนัมและวิธีการพันลวดบนดรัม
- ตั้งค่าแรงตึงของสายให้เหมาะสมกับรุ่นเครื่องและงานที่ทำ — ไม่ใช่ตั้งให้สูงที่สุดเท่าที่จะเป็นไปได้
- รักษาเส้นทางของลวด ไกด์ และจุดสัมผัสไฟฟ้าให้อยู่ในสภาพดี
- ควบคุมของเหลวในการทำงาน การกรอง และการล้าง
- ใช้พารามิเตอร์การตัดที่ผ่านการรับรองแล้ว
- วิเคราะห์สาเหตุที่ลวดขาดและกระบวนการตัดที่ไม่เสถียร
- ควรเปลี่ยนลวดโมลิบดีนัมที่ใช้ซ้ำได้เมื่อใด
- จัดทำบันทึกสภาพลวด
-
คำถามที่พบบ่อย
- ลวดโมลิบดีนัมสามารถนำกลับมาใช้ใหม่ได้นานกี่ชั่วโมง
- สามารถใช้ลวดทองเหลืองหรือลวดเคลือบแทนลวดโมลิบดีนัมบนเครื่องนี้ได้หรือไม่
- การเพิ่มแรงตึงจะช่วยป้องกันไม่ให้ลวดโค้งงอและปรับปรุงความแม่นยำได้หรือไม่
- การขึ้นรูปแบบหลายรอบช่วยยืดอายุการใช้งานของลวดโมลิบดีนัมหรือไม่
- ควรจัดเก็บลวดโมลิบดีนัมที่ยังไม่ได้ใช้งานอย่างไร
- ต้องการข้อมูลอะไรบ้างเพื่อวิเคราะห์สาเหตุที่ลวดขาดซ้ำๆ
- ขอรับการทบทวนด้านเทคนิคสำหรับเครื่อง Wire EDM
