
 EN




ระบบอัตโนมัติเปลี่ยนวิธีการ อุปกรณ์ Wire EDM เตรียม ดำเนินการ และกู้คืนระบบหลังหยุดทำงาน คุณค่าของระบบนี้ขึ้นอยู่กับภาระงานจริงที่ระบบซึ่งติดตั้งไว้สามารถปฏิบัติได้ ความสามารถต่าง ๆ เช่น การเขียนโปรแกรม CNC การร้อยลวดอัตโนมัติ การจัดการชิ้นงาน และการตรวจสอบระยะไกลนั้นแยกจากกันอย่างชัดเจน การระบุว่าเป็นระบบ CNC ไม่ได้หมายความว่าจะเป็นเซลล์ผลิตแบบอัตโนมัติเต็มรูปแบบ
แยกหน้าที่ออกเป็นส่วนย่อยก่อนเปรียบเทียบเครื่องจักรแต่ละเครื่อง
เริ่มต้นด้วยรายการการตั้งค่าที่เขียนไว้เป็นลายลักษณ์อักษร ระบุรุ่นของคอนโทรลเลอร์และซอฟต์แวร์ ระบุว่าฟังก์ชันใดรวมอยู่ในมาตรฐาน ฟังก์ชันใดต้องซื้อเพิ่มเป็นออปชัน และฟังก์ชันใดจัดอยู่ในอุปกรณ์ภายนอก บรรยายรายละเอียดของแต่ละภาระงานแทนการยอมรับคำมั่นทั่วไปเกี่ยวกับระบบอัตโนมัติอัจฉริยะ
- การเขียนโปรแกรม CNC กำหนดเส้นทางและลำดับการกัดชิ้นงาน สอบถามว่าโปรแกรมถูกจัดทำ ตรวจสอบ และส่งผ่านอย่างไร
- การควบคุมช่องว่างหรือการปล่อยประจุเกี่ยวข้องกับกระบวนการกลึง ยืนยันฟังก์ชันการให้ข้อเสนอแนะและการปรับแต่งที่ระบุไว้ในเอกสาร ซึ่งฟังก์ชันเหล่านี้ไม่ได้ทำหน้าที่ตรวจสอบมิติของชิ้นงานสำเร็จรูปโดยอัตโนมัติ
- การขึ้นเกลียวและขึ้นเกลียวใหม่โดยอัตโนมัติต้องอาศัยระบบจัดการลวดที่รองรับและตรรกะการกู้คืน ตรวจสอบเงื่อนไขเริ่มต้นและพฤติกรรมของระบบเมื่อการลองใหม่ล้มเหลว
- การโหลดชิ้นงานหรือเปลี่ยนแปลงอุปกรณ์จับยึดโดยอัตโนมัติต้องมีการจัดวางระบบจัดการที่เหมาะสมและการผสานรวมอย่างลงตัว การโอนโปรแกรมหรือการเชื่อมต่อเครือข่ายเพียงอย่างเดียวไม่สามารถเคลื่อนย้ายชิ้นงานได้
- การตรวจสอบสถานะเครื่องจักรหรือเหตุการณ์ที่รองรับนั้นทำหน้าที่รายงานผลเท่านั้น ไม่ได้ให้ความสามารถในการกู้คืนระยะไกล การบำรุงรักษาเชิงพยากรณ์ หรือการผสานรวมกับระบบ MES/ERP โดยอัตโนมัติ
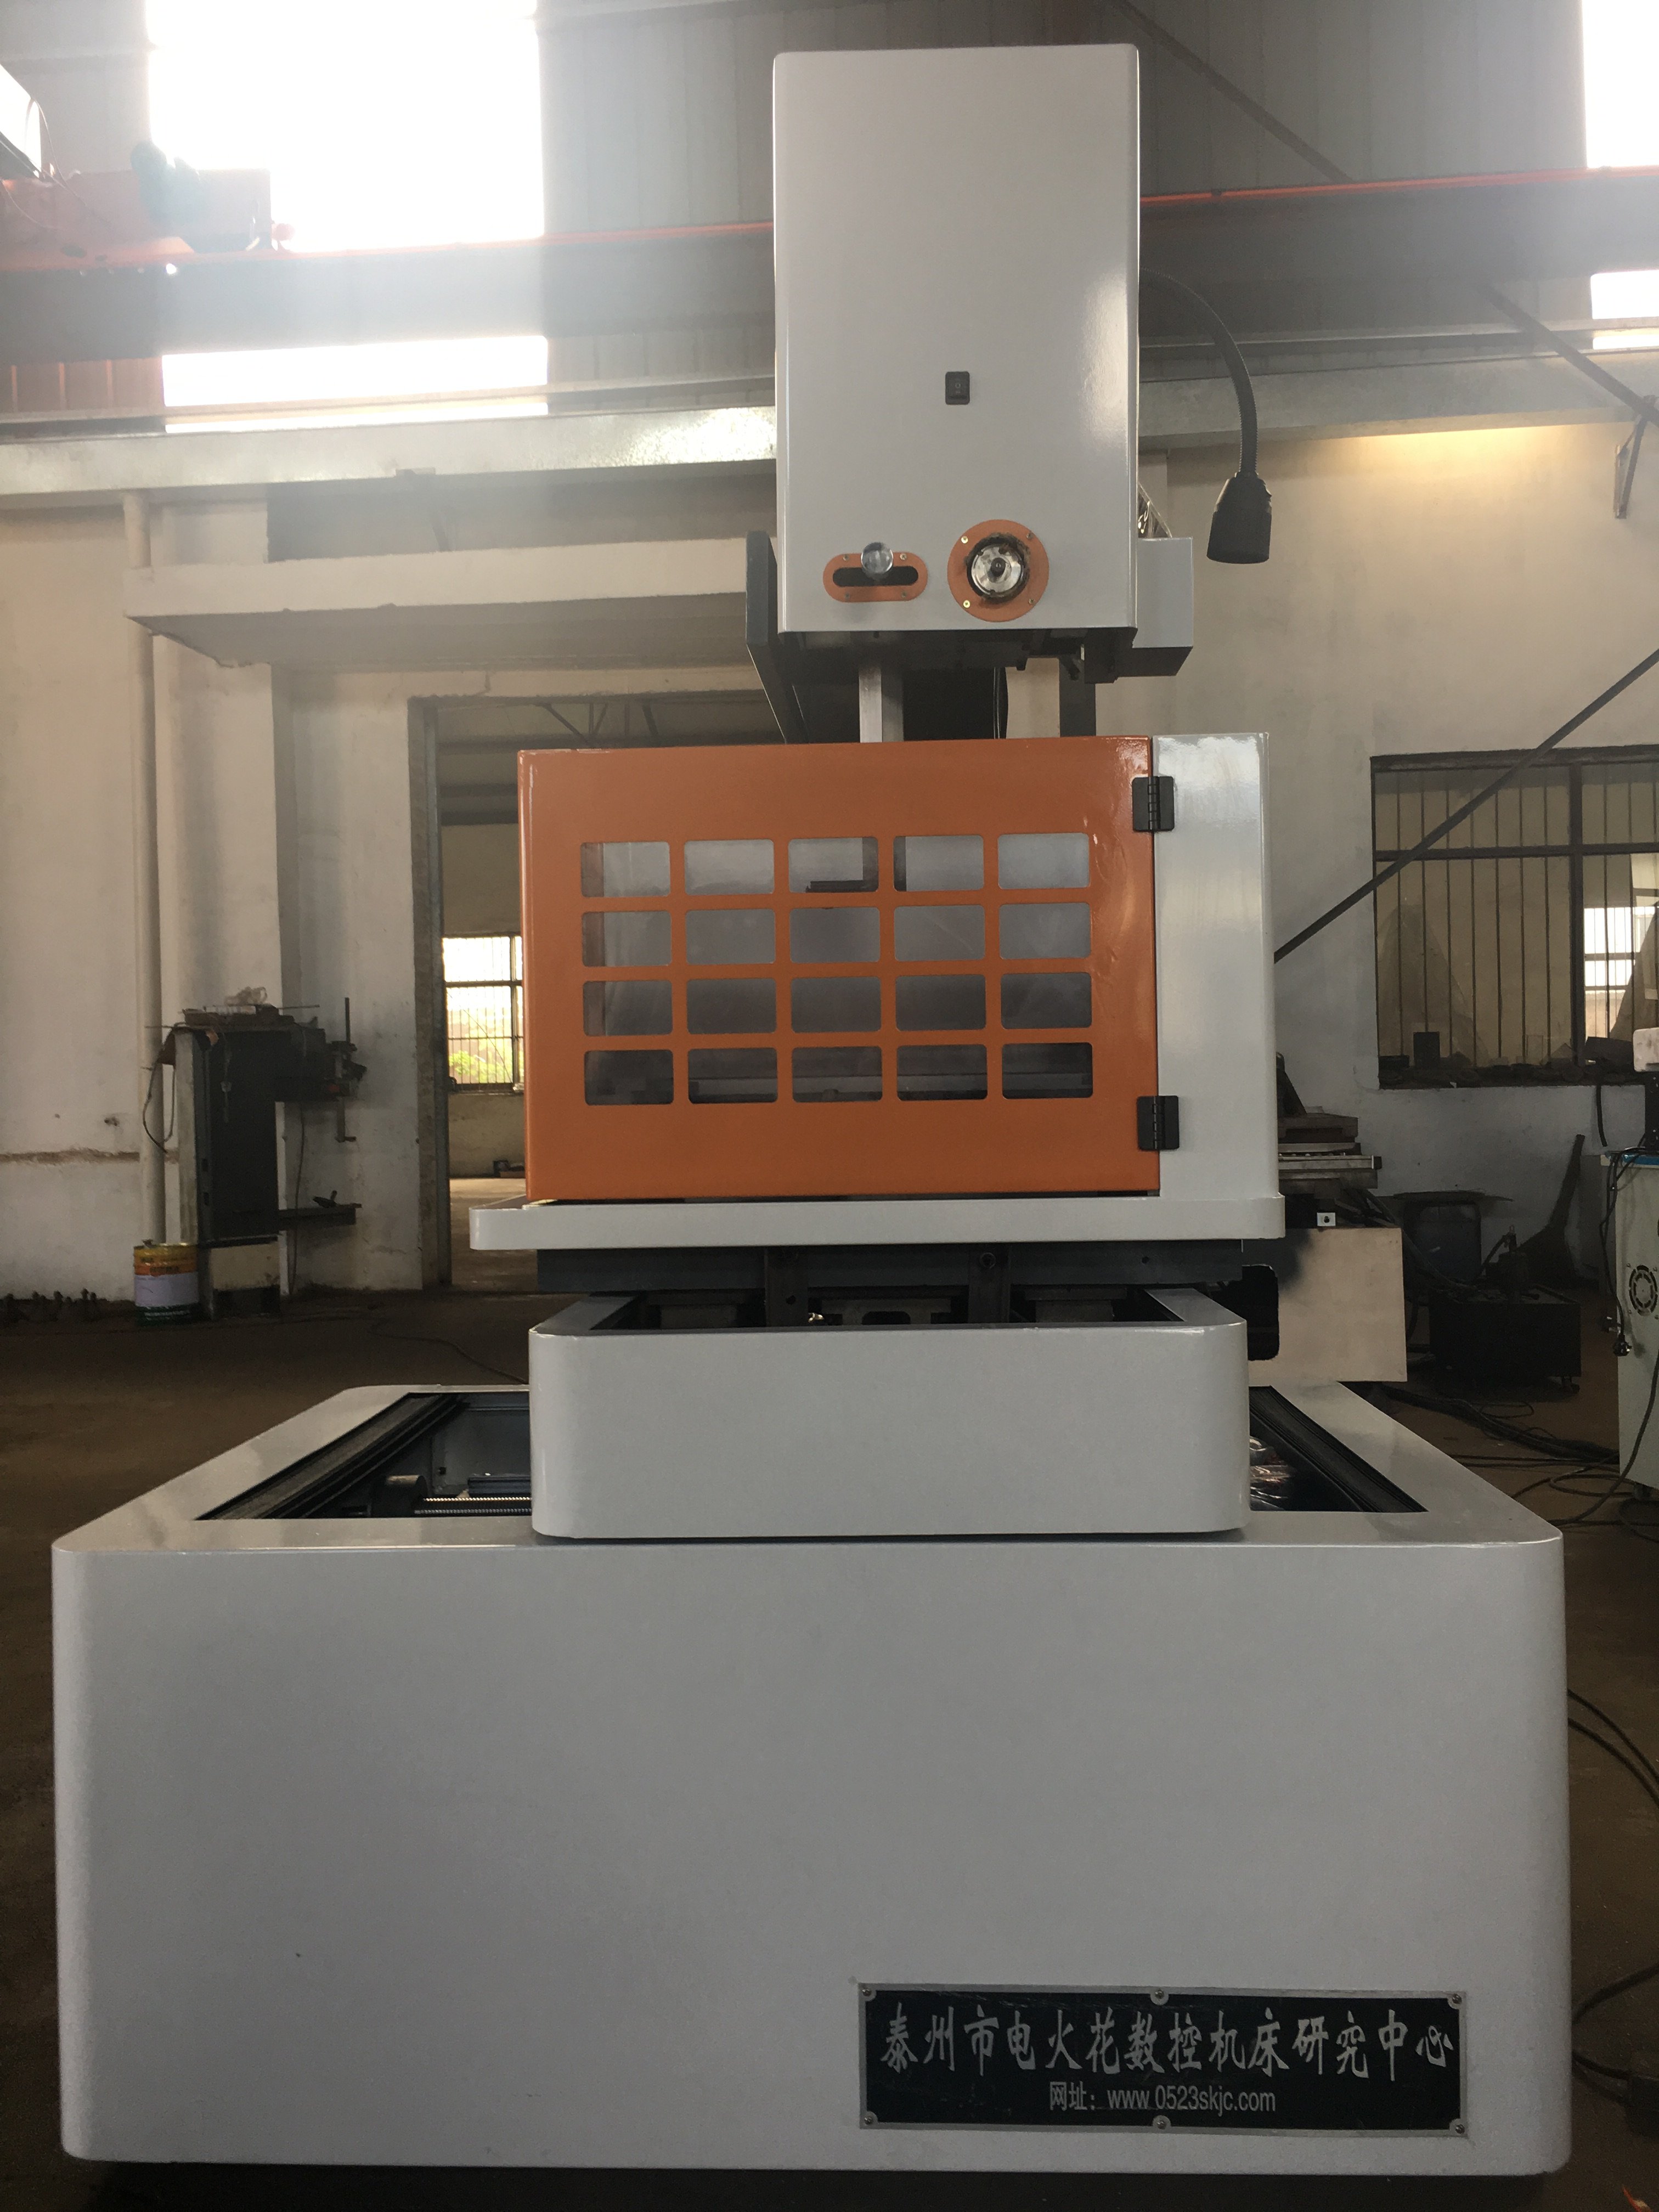
กำหนดความรับผิดชอบด้านการตั้งค่าเบื้องต้นและการกู้คืน
สำหรับงานที่ทำซ้ำ ให้ระบุบุคคลที่รับผิดชอบในการตรวจสอบฉบับแก้ไขของแบบวาด อุปกรณ์จับยึด ตำแหน่งของชิ้นงาน ลวด และเงื่อนไขการตัด ก่อนเริ่มงาน โปรแกรมที่บันทึกไว้สามารถเป็นส่วนหนึ่งของขั้นตอนการทำงานได้ แต่ไม่สามารถยืนยันได้ว่าการตั้งค่าใหม่นั้นสอดคล้องกับงานที่ได้รับการอนุมัติแล้ว
ขอให้แสดงลำดับขั้นตอนที่ตั้งใจใช้งานจริง รวมถึงการกระทำของผู้ปฏิบัติงาน กรณีมีระบบสอดลวดอัตโนมัติ ให้ตรวจสอบว่าเกิดอะไรขึ้นหลังจากลวดขาด หรือการสอดลวดซ้ำๆ ล้มเหลว หรือเกิดสัญญาณเตือนอื่นใด ห้ามสมมุติว่าเครื่องจักรสามารถเริ่มงานที่หยุดค้างไว้ทุกครั้งได้โดยไม่ตรวจสอบสภาพของเครื่องก่อน
การใช้งานโดยไม่มีผู้ควบคุมควรพิจารณาเป็นกรณีไปตามแต่ละงาน
วงจรการตัดอัตโนมัติที่ยาวนาน กับการผลิตแบบไม่มีผู้ควบคุม ไม่ใช่สิ่งเดียวกัน ดังนั้น ก่อนวางแผนงานที่จะดำเนินการโดยไม่มีผู้ปฏิบัติงานอยู่ จำเป็นต้องยืนยันคำแนะนำจากผู้ผลิต ความปลอดภัยที่จำเป็น ความต้องการวัสดุสิ้นเปลืองและการบำรุงรักษา พฤติกรรมเมื่อหยุดทำงานผิดปกติ รวมถึงมาตรการตอบสนองต่อสัญญาณเตือน นอกจากนี้ ต้องตรวจสอบและยืนยันความเหมาะสมของชิ้นงานและระบบตั้งค่าที่ตั้งใจใช้งานจริง แทนที่จะนำข้ออ้างเกี่ยวกับการใช้งานจากเครื่องจักรตัวอื่นมาใช้โดยตรง
การควบคุมอัตโนมัติยังไม่สามารถแทนการยอมรับชิ้นส่วนได้ ดังนั้น ต้องตกลงร่วมกันเกี่ยวกับข้อกำหนดด้านมิติและพื้นผิว วิธีการวัด และผู้รับผิดชอบในการตรวจสอบชิ้นส่วนที่ผลิตเสร็จแล้ว ข้อมูลสถานะของเครื่องจักรไม่เท่ากับการวัดผลลัพธ์จริง
ประเมินเวิร์กโฟลว์ที่เสนอโดยใช้ส่วนที่ได้รับการยอมรับ
เปรียบเทียบเวิร์กโฟลว์ที่มีอยู่กับเวิร์กโฟลว์ที่เสนอ โดยใช้ข้อกำหนดเกี่ยวกับชิ้นส่วนเดียวกัน และจุดเริ่มต้นและจุดสิ้นสุดที่ตกลงกันไว้ บันทึกเวลาที่ใช้ในการตั้งค่า เวลาที่พนักงานปฏิบัติงาน การตัด การหยุดทำงาน การฟื้นฟู การตรวจสอบ และการปรับปรุงซ้ำ (rework) ทั้งหมดภายในขอบเขตดังกล่าว แยกกิจกรรมที่ทับซ้อนกันออกจากกัน เพื่อไม่ให้นับเวลาที่ผ่านไป (elapsed time) และเวลาแรงงาน (labour time) ซ้ำซ้อน
รายงานผลลัพธ์ที่ได้รับการยอมรับ พร้อมระบุเหตุผลของการหยุดชะงัก ควบคู่กับข้อมูลด้านเวลาและต้นทุน แยกแยะระหว่างการประมาณการกับผลที่วัดได้จริง และรวมค่าใช้จ่ายที่เกี่ยวข้อง เช่น ซอฟต์แวร์ อุปกรณ์สำหรับการจัดการ การผสานระบบ การฝึกอบรม และการบำรุงรักษา (ถ้ามี) การเพิ่มระดับการอัตโนมัติมากขึ้นไม่ได้หมายความว่าต้นทุนต่อชิ้นที่ได้รับการยอมรับจะลดลงโดยอัตโนมัติ
ระบุความต้องการของท่านอย่างชัดเจนเมื่อขอใบเสนอราคา
เมื่อทบทวน อุปกรณ์ Wire EDM , ส่งวัสดุ แบบร่าง ความหนา ขนาดและน้ำหนักของชิ้นงาน ความคลาดเคลื่อนที่ต้องการ และคุณภาพผิวที่กำหนด ปริมาณการผลิตต่อรอบ การจ่ายไฟฟ้า และประเทศปลายทาง ระบุภาระงานใดบ้างที่ต้องการให้ดำเนินการอัตโนมัติ และระบุช่วงเวลาที่ผู้ปฏิบัติงานสามารถเข้ามาดูแลได้ ขอให้ยืนยันเป็นลายลักษณ์อักษรเกี่ยวกับตัวควบคุมที่เสนอ ตัวเลือกที่มี ขอบเขตความรับผิดชอบในการผสานระบบ และขั้นตอนการรับรองระบบ ห้ามสรุปโดยอัตโนมัติว่ามีความสามารถในการร้อยลวดอัตโนมัติ การโหลดชิ้นงานด้วยหุ่นยนต์ หรือการใช้งานแบบไม่มีผู้ควบคุม เพียงเพราะชื่อผลิตภัณฑ์
คำถามทั่วไปเกี่ยวกับระบบอัตโนมัติสำหรับเครื่องตัดด้วยลวดไฟฟ้า
การควบคุมด้วยซีเอ็นซี หมายถึง เครื่องจักรมีปัญญาประดิษฐ์หรือหุ่นยนต์หรือไม่
ไม่ใช่ การควบคุมด้วยซีเอ็นซี ฟังก์ชันที่เรียนรู้จากข้อมูล และการจัดการด้วยหุ่นยนต์ คือ ความสามารถที่ต่างกันอย่างสิ้นเชิง โปรดตรวจสอบฟังก์ชันที่จัดหาให้แต่ละรายการแยกกัน แทนที่จะถือว่าคำเหล่านี้ใช้แทนกันได้
การร้อยลวดอัตโนมัติรับประกันการดำเนินงานอย่างต่อเนื่องหรือไม่
ไม่ใช่ เงื่อนไขที่ระบบรองรับ พฤติกรรมเมื่อล้มเหลวและพยายามใหม่ ความจำเป็นในการบำรุงรักษา และการหยุดชะงักอื่น ๆ ยังคงมีความสำคัญ โปรดสอบถามว่าระบบที่เฉพาะเจาะจงนี้หยุดทำงานอย่างไร แจ้งปัญหาอย่างไร และให้กลับมาดำเนินงานต่อได้อย่างไร
เอกสารจากผู้ผลิต
ตัวอย่างความแตกต่างระหว่างการเขียนโปรแกรม การควบคุมการปล่อยประจุ และการตรวจสอบ โปรดดูที่ ภาพรวมซอฟต์แวร์ FANUC ROBOCUT บัญชีพัฒนาซีรีส์ MG ของมิตซูบิชิ อิเล็กทริก บัญชีพัฒนาซีรีส์ MG ของมิตซูบิชิ อิเล็กทริก อธิบายการลองร้อยเส้นใหม่ซ้ำและการหยุดทำงานที่เกี่ยวข้องกับการบำรุงรักษา เอกสารเหล่านี้อธิบายระบบของผู้ผลิตที่กล่าวถึง ไม่ใช่การตั้งค่าที่จัดให้สำหรับเครื่องจักรยี่ห้อ HarsMarg
สารบัญ
- แยกหน้าที่ออกเป็นส่วนย่อยก่อนเปรียบเทียบเครื่องจักรแต่ละเครื่อง
- กำหนดความรับผิดชอบด้านการตั้งค่าเบื้องต้นและการกู้คืน
- การใช้งานโดยไม่มีผู้ควบคุมควรพิจารณาเป็นกรณีไปตามแต่ละงาน
- ประเมินเวิร์กโฟลว์ที่เสนอโดยใช้ส่วนที่ได้รับการยอมรับ
- ระบุความต้องการของท่านอย่างชัดเจนเมื่อขอใบเสนอราคา
- คำถามทั่วไปเกี่ยวกับระบบอัตโนมัติสำหรับเครื่องตัดด้วยลวดไฟฟ้า
- เอกสารจากผู้ผลิต
