
 EN




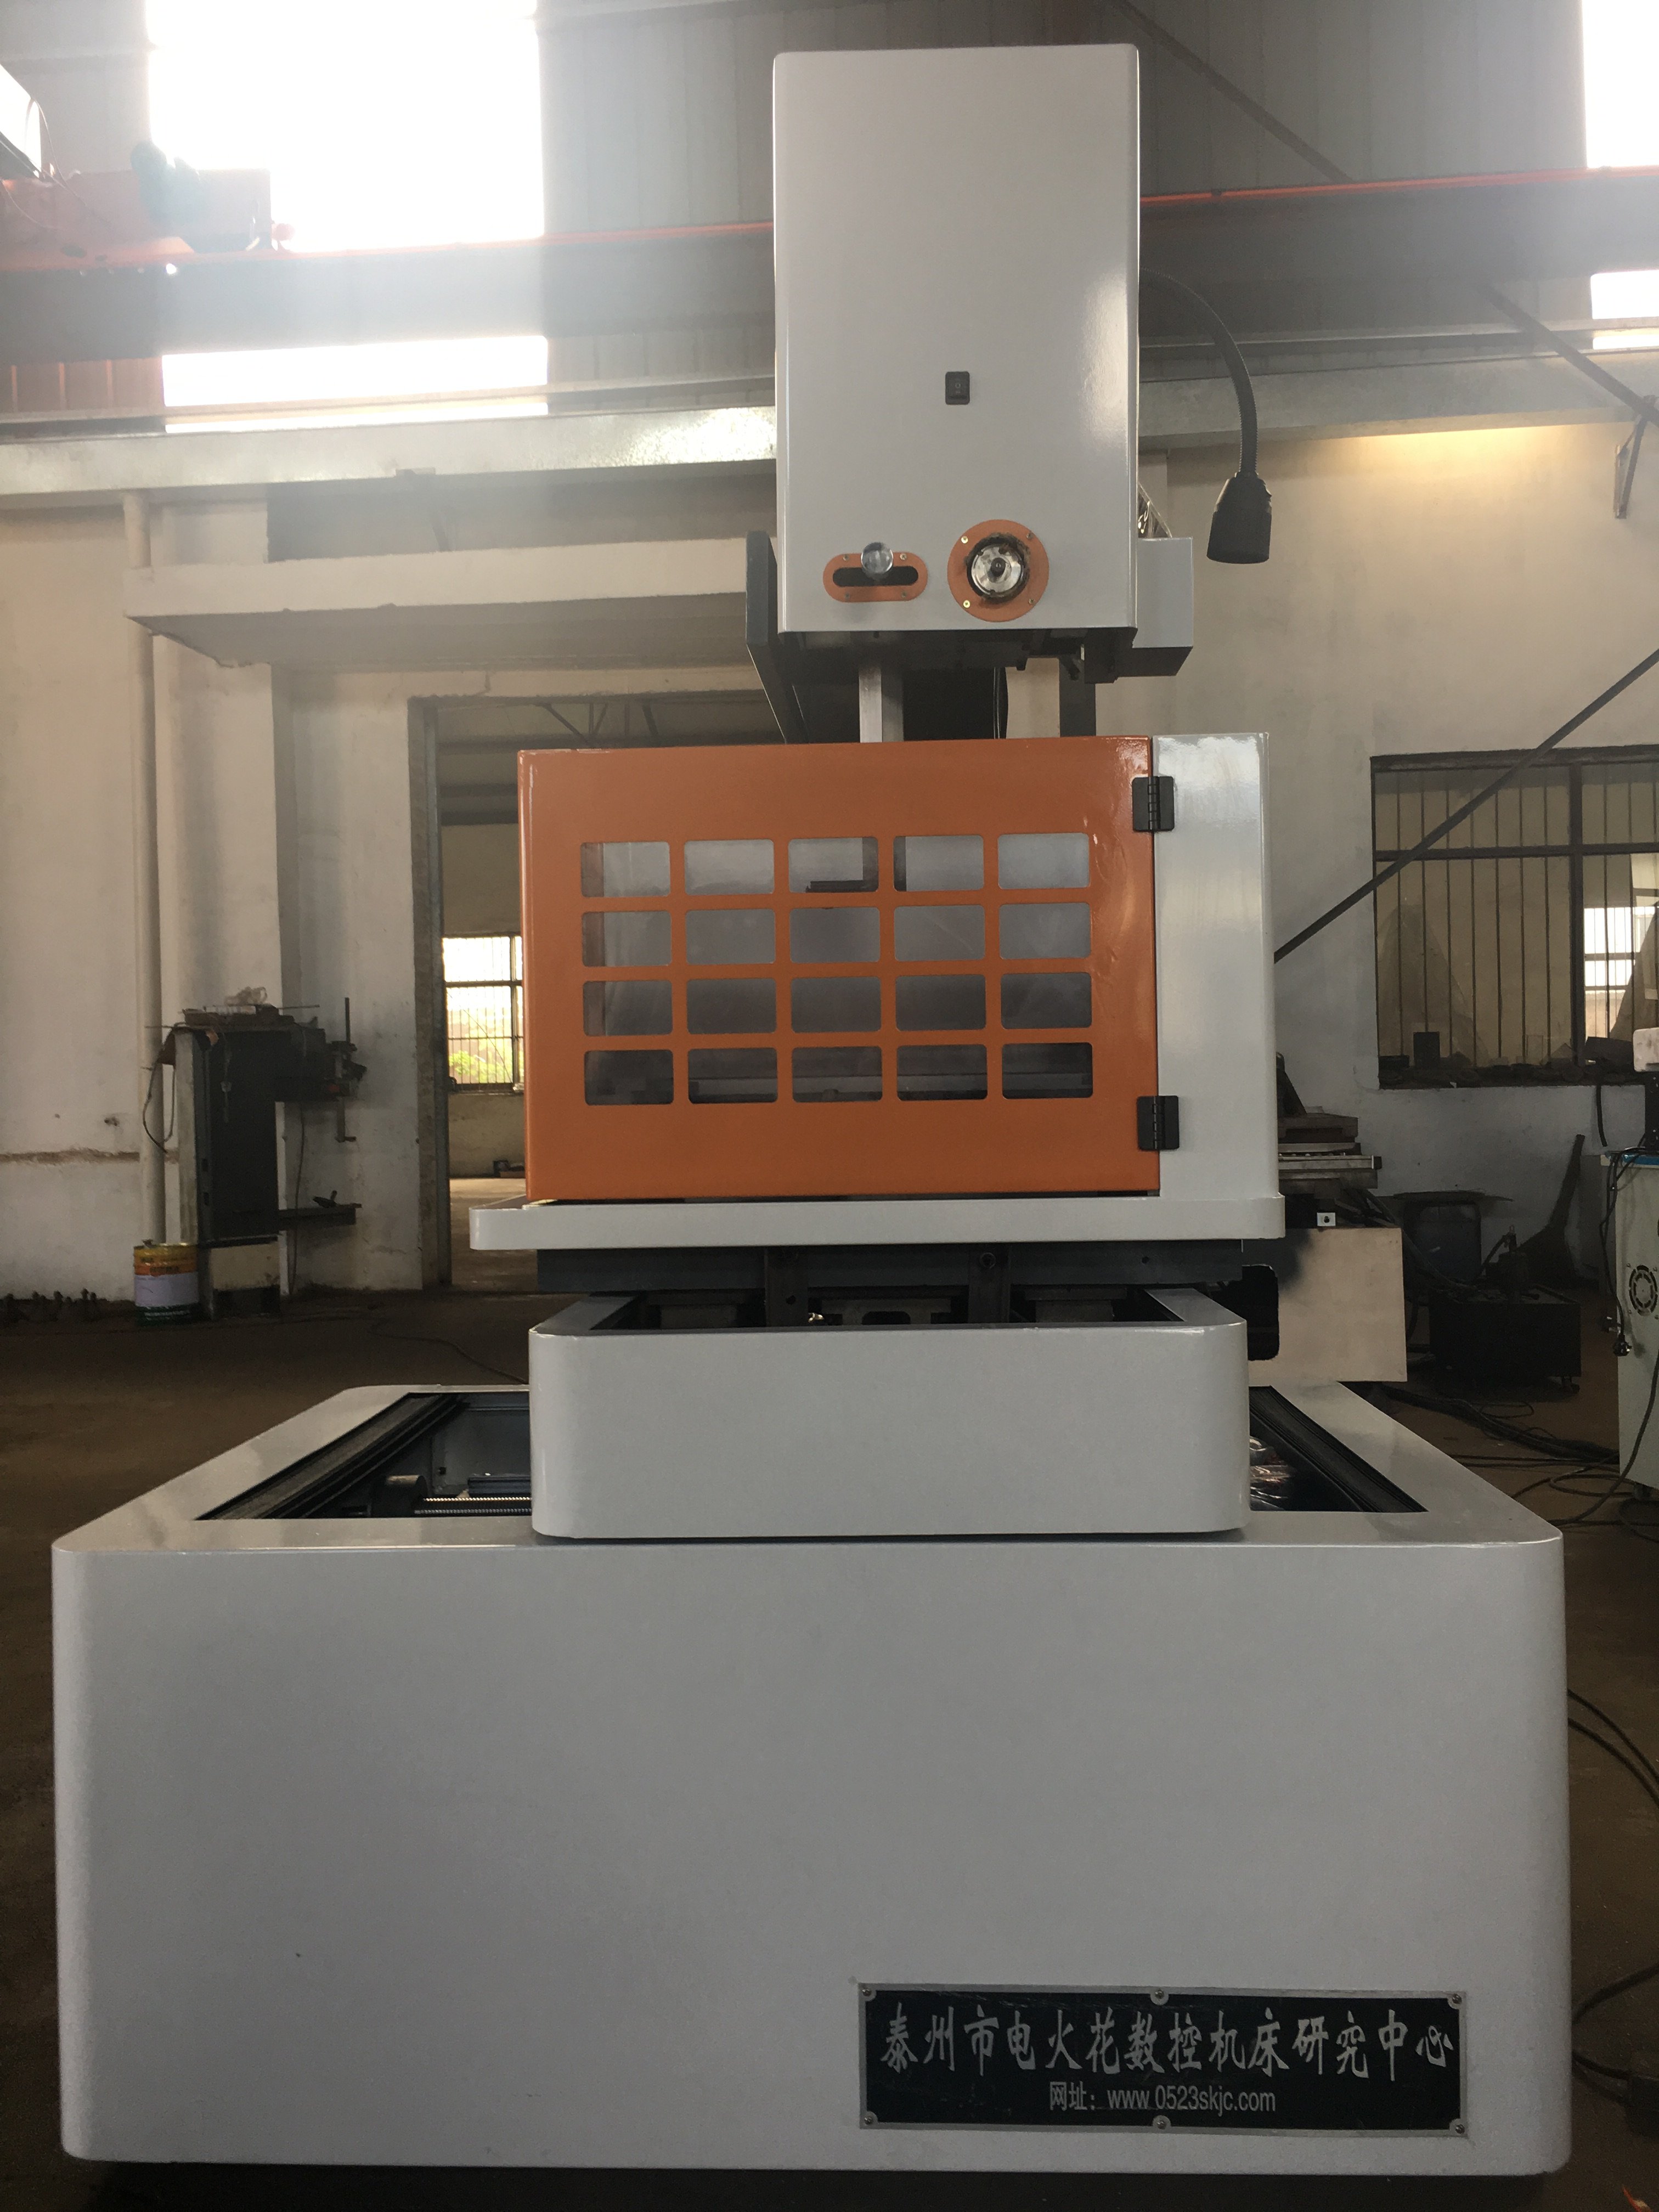
Ang awtomasyon ay binabago kung paano kagamitan ng Wire EDM inihahanda, pinapatakbo, at binabawi ang isang proseso matapos ang isang pagpapahinto. Ang halaga nito ay nakasalalay sa mga aktwal na gawain na ginagawa ng naka-install na sistema. Ang CNC programming, awtomatikong wire threading, paghawak sa workpiece, at remote monitoring ay magkahiwalay na mga kakayahan; ang label na CNC ay hindi nangangahulugan ng isang ganap na awtomatikong production cell.
Hiwalayin ang mga function bago ikumpara ang mga makina
Simulan sa isang nakasulat na listahan ng konpigurasyon. Tukuyin ang controller at bersyon ng software, kung alin ang mga function na kasali, kung alin ang nangangailangan ng karagdagang opsyon, at kung alin ang kabilang sa panlabas na kagamitan. Ilarawan ang bawat gawain sa halip na tanggapin ang pangkalahatang pangako ng 'intelligent automation'.
- Ang CNC programming ang nagtatakda ng landas at pagkakasunod-sunod ng machining. Itanong kung paano inihahanda, sinisuri, at inililipat ang mga programa.
- Ang kontrol sa puwang o paglabas ay tumutukoy sa proseso ng pagmamakinis. Kumpirmahin ang na-dokumentong mga puna at mga pagpapatakbo para sa pag-aayos; ang mga ito ay hindi nagtatatag ng awtomatikong pagsusuri sa mga natapos na sukat.
- Ang awtomatikong pag-thread at muling pag-thread ay nangangailangan ng isang suportadong sistema sa paghawak ng wire at lohika sa pagbawi. Suriin ang mga kondisyon sa pagsisimula at ang tugon kapag nabigo ang isang pagsubok ulit.
- Ang awtomatikong paglo-load o pagpalit ng fixture ay nangangailangan ng isang angkop na kaayusan sa paghawak at integrasyon. Ang paglipat ng programa o networking lamang ay hindi nagmamaneho ng isang workpiece.
- Ang monitoring ay nag-uulat ng mga suportadong estado ng makina o mga pangyayari. Ito ay hindi nangangahulugan ng sariling kakayahang magbigay ng remote recovery, predictive maintenance, o integrasyon sa MES/ERP.
Tukuyin ang mga tungkulin sa setup at pagbawi
Para sa paulit-ulit na gawain, tukuyin kung sino ang magv-verify sa rebisyon ng drawing, fixture, posisyon ng workpiece, wire, at mga kondisyon sa pagputol bago simulan. Ang isang na-save na programa ay maaaring bahagi ng workflow, ngunit hindi ito nagpapatunay na ang bagong setup ay sumasalig sa na-aprubahang gawain.
Humiling ng demonstrasyon ng inaasahang pagkakasunod-sunod, kabilang ang mga aksyon ng operator. Kung may kasama na awtomatikong pag-uulit ng pagsusulat (rethreading), tukuyin kung ano ang mangyayari pagkatapos ng putol na wire, paulit-ulit na kabiguan sa pagsusulat, o iba pang alarm. Huwag ipagpalagay na maaaring muling simulan ng makina ang bawat naka-interrupt na gawain nang walang pag-check sa kanyang kondisyon.
Ituring ang operasyon na walang tagapagmaneho bilang desisyon na partikular sa gawain
Ang mahabang siklo ng awtomatikong pagputol at ang produksyon na walang tagapagmaneho ay hindi katumbas. Bago magplano ng trabaho nang walang operator, kumpirmahin ang mga instruksyon ng tagagawa, ang kinakailangang mga pananggalang, ang mga kailangang konsumable at pangangalaga, ang pag-uugali sa abnormal na paghinto, at ang mga paraan para tumugon sa mga alarm. I-verify ang inaasahang workpiece at setup imbes na isalin ang mga pangako sa operasyon mula sa ibang makina.
Ang awtomatikong kontrol ay hindi rin kapalit ng pag-approba sa bahagi. Pumagtanong at sumang-ayon sa mga kinakailangan sa sukat at ibabaw, sa paraan ng pagsukat, at sa responsibilidad sa pag-check ng natapos na bahagi. Ang impormasyon tungkol sa estado ng makina ay hindi kapareho ng aktwal na pagsukat sa mga resulta.
Suriin ang ipinanukalang daloy ng gawain na may kasamang mga bahagi na tinanggap
Ihambing ang umiiral at ang ipinanukalang mga daloy ng gawain gamit ang parehong mga kinakailangan sa mga bahagi at isang pinagkasunduang simula at wakas. I-record ang pag-setup, pagdalo ng operator, pagputol, mga pagpapahinga, pagbangon mula sa pagpapahinga, pagsusuri, at anumang muling paggawa sa loob ng nasabing hangganan. Panatilihin ang hiwalay ang mga overlapping na gawain upang hindi mabilang nang dalawang beses ang nakalipas na oras at oras ng paggawa.
I-ulat ang tinanggap na output at ang mga dahilan ng mga interupsiyon kasama ang oras at gastos. Hiwalayin ang mga tinataya mula sa mga sukat na resulta, at isama ang mga gastos para sa software, kagamitan sa paghawak, integrasyon, pagsasanay, at pangangalaga kung naaangkop. Ang higit na awtomasyon ay hindi agad nangangahulugan ng mas mababang gastos bawat tinanggap na bahagi.
Tukuyin ang iyong mga kinakailangan kapag humihingi ng isang quote
Kapag binibisita kagamitan ng Wire EDM , ipadala ang materyal, disenyo, kapal, sukat at timbang ng workpiece, kinakailangang toleransya at surface finish, laki ng batch, power supply, at bansang pupuntahan. Ilarawan kung aling mga gawain ang gusto mong awtomatiko at kung kailan available ang operator. Humiling ng pagsulat na kumpirmasyon ng iminungkahing controller, mga opsyon, mga responsibilidad sa integration, at proseso ng pag-approba. Huwag mag-infer na awtomatikong threading, robotic loading, o walang tao na operasyon mula sa pangalan ng produkto.
Karaniwang mga tanong tungkol sa awtomasyon ng wire EDM
Nagpapahiwatig ba ang CNC control na mayroon ang makina ng AI o robot
Hindi. Ang CNC control, mga function na batay sa learning, at robotic handling ay iba't ibang kakayahan. I-verify ang bawat inilapat na function nang hiwalay imbes na ituring ang mga termino bilang palitan.
Nagpapagarantiya ba ang awtomatikong threading ng tuloy-tuloy na operasyon
Hindi. Ang mga suportadong kondisyon, pag-uulit ng pagkakamali, pagpapanatili, at iba pang interupsiyon ay nananatiling mahalaga. Itanong kung paano tumitigil ang partikular na sistema, paano i-rereport ang problema, at paano ma-recover ang gawain.
Dokumentasyon ng tagagawa
Para sa mga halimbawa ng pagkakaiba sa pagitan ng programming, kontrol sa pagpapalabas, at pagmomonitor, tingnan ang Buod ng software ng FANUC ROBOCUT . Ang Aklat ng pag-unlad ng MG-series ng Mitsubishi Electric ay nagtatalakay sa mga paulit-ulit na pagsubok sa pagrethread at sa mga paghinto na may kinalaman sa pagpapanatili. Ang mga dokumentong ito ay naglalarawan sa mga sistema ng mga nasabing tagagawa, hindi sa konpigurasyon na ibinigay para sa isang makina ng HarsMarg.
Talaan ng mga Nilalaman
- Hiwalayin ang mga function bago ikumpara ang mga makina
- Tukuyin ang mga tungkulin sa setup at pagbawi
- Ituring ang operasyon na walang tagapagmaneho bilang desisyon na partikular sa gawain
- Suriin ang ipinanukalang daloy ng gawain na may kasamang mga bahagi na tinanggap
- Tukuyin ang iyong mga kinakailangan kapag humihingi ng isang quote
- Karaniwang mga tanong tungkol sa awtomasyon ng wire EDM
- Dokumentasyon ng tagagawa
