
 EN




L’automazione modifica il modo in cui attrezzatura edm a filo viene preparato, eseguito e recuperato dopo un arresto. Il suo valore dipende dalle effettive funzioni svolte dal sistema installato. La programmazione CNC, l’infilatura automatica del filo, la movimentazione dei pezzi e il monitoraggio remoto sono capacità distinte; l’etichetta CNC non implica necessariamente una cella produttiva completamente automatizzata.
Separare le funzioni prima di confrontare le macchine
Iniziare con un elenco scritto di configurazione. Identificare il modello di controllore e la versione del software, quali funzioni sono incluse, quali richiedono opzioni aggiuntive e quali appartengono a apparecchiature esterne. Descrivere ogni compito in modo specifico, anziché accontentarsi di una generica promessa di automazione intelligente.
- La programmazione CNC definisce il percorso e la sequenza di lavorazione. Chiedere come vengono preparati, verificati e trasferiti i programmi.
- Il controllo del gap o della scarica riguarda il processo di lavorazione. Confermare le funzioni documentate di feedback e regolazione; tali funzioni non garantiscono l'ispezione automatica delle dimensioni finali.
- La filettatura e la rifilettatura automatiche richiedono un sistema di gestione del filo supportato e una logica di recupero. Verificare le condizioni iniziali e la risposta in caso di mancato esito di un nuovo tentativo.
- Il caricamento automatico o lo scambio di dispositivi di fissaggio richiedono un'appropriata configurazione di gestione e un'integrazione adeguata. Il semplice trasferimento del programma o la connessione in rete non comportano il movimento del pezzo in lavorazione.
- Il monitoraggio riporta gli stati della macchina o gli eventi supportati. Da solo, non fornisce il recupero da remoto, la manutenzione predittiva o l'integrazione con MES/ERP.
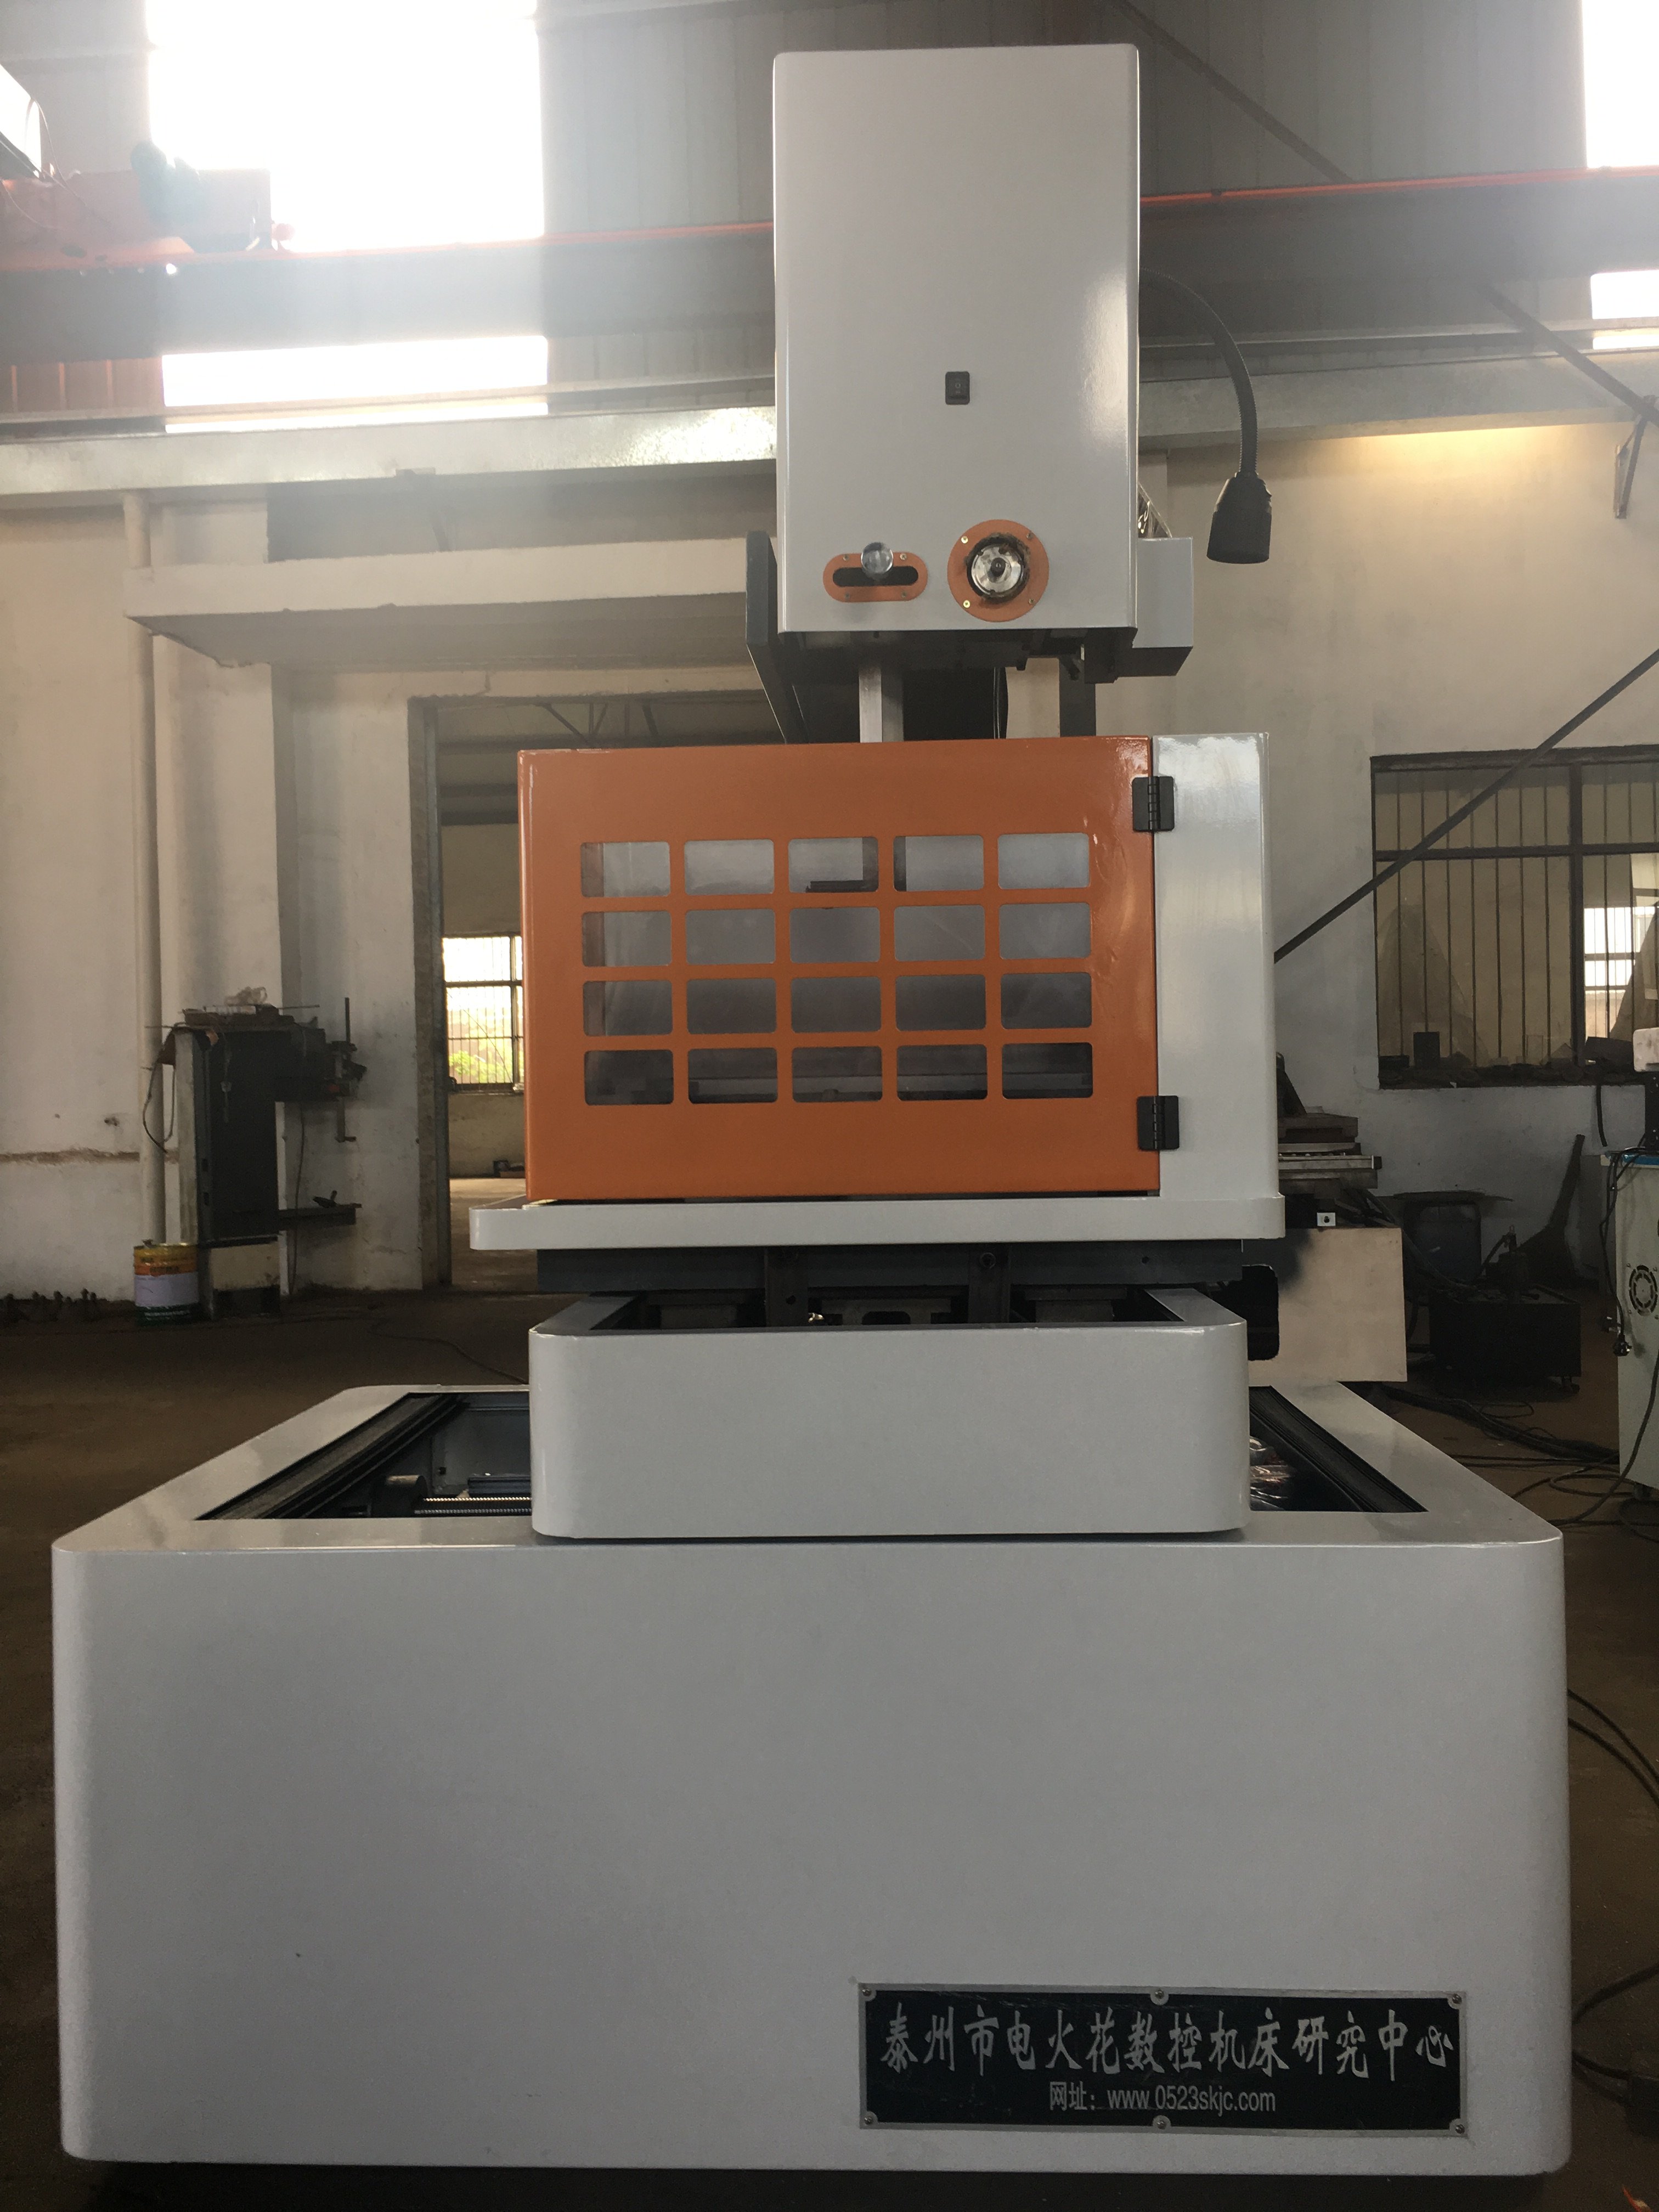
Definire le responsabilità relative al setup e al recupero
Per un lavoro ripetuto, specificare chi verifica la revisione del disegno, il dispositivo di fissaggio, la posizione del pezzo in lavorazione, il filo e le condizioni di taglio prima dell'avvio. Un programma salvato può far parte del flusso di lavoro, ma non garantisce che il nuovo setup corrisponda al lavoro approvato.
Chiedere una dimostrazione della sequenza prevista, comprese le azioni dell’operatore. Qualora sia previsto il rethreading automatico, verificare cosa accade dopo la rottura del filo, un fallimento ripetuto del thread o un altro allarme. Non assumere che la macchina possa riavviare ogni lavoro interrotto senza prima controllarne lo stato.
Considerare l’operazione non sorvegliata come una decisione specifica per ogni singolo lavoro
Un lungo ciclo di taglio automatico e una produzione non sorvegliata non sono equivalenti. Prima di pianificare un lavoro in assenza di un operatore, confermare le istruzioni del produttore, le protezioni richieste, le esigenze relative a consumabili e manutenzione, il comportamento in caso di arresto anomalo e le modalità di risposta agli allarmi. Convalidare il pezzo in lavorazione e la configurazione previste, anziché trasferire le dichiarazioni operative di un’altra macchina.
Il controllo automatico non sostituisce neppure l’accettazione del pezzo. Concordare i requisiti dimensionali e superficiali, il metodo di misurazione e la responsabilità per il controllo del pezzo finito. Le informazioni sullo stato della macchina non equivalgono alla misurazione effettiva di tali risultati.
Valutare il flusso di lavoro proposto con le parti accettate
Confrontare il flusso di lavoro esistente e quello proposto utilizzando gli stessi requisiti per le parti e un punto di inizio e di fine concordati. Registrare configurazione, presenza dell’operatore, taglio, fermi, ripresa, ispezione e qualsiasi intervento di ritocco entro tale ambito. Tenere separate le attività sovrapposte, affinché il tempo trascorso e il tempo di lavoro non vengano conteggiati due volte.
Riportare l’output accettato e i motivi delle interruzioni, insieme al tempo e ai costi. Separare le stime dai risultati misurati ed includere, ove applicabile, i costi relativi a software, attrezzature per la movimentazione, integrazione, formazione e manutenzione. Maggiore automazione non implica automaticamente un costo minore per parte accettata.
Specificare i propri requisiti quando si richiede un preventivo
Durante la revisione attrezzatura edm a filo , inviare il materiale, il disegno, lo spessore, le dimensioni e il peso del pezzo, la tolleranza richiesta e la finitura superficiale, la quantità di lotto, l’alimentazione elettrica e il paese di destinazione. Descrivere quali operazioni si desidera automatizzare e quando è disponibile l’operatore. Richiedere una conferma scritta del controllore proposto, delle opzioni, delle responsabilità relative all’integrazione e della procedura di accettazione. Non dedurre automaticamente la filettatura automatica, il caricamento robotizzato o la capacità di funzionamento non sorvegliato dal nome del prodotto.
Domande frequenti sull’automazione del taglio a filo EDM
Il controllo CNC significa che la macchina dispone di intelligenza artificiale o di un robot?
No. Il controllo CNC, le funzioni basate sull’apprendimento e la movimentazione robotizzata sono capacità distinte. Verificare singolarmente le funzioni fornite, invece di considerare tali termini come intercambiabili.
La filettatura automatica garantisce il funzionamento continuo?
No. Le condizioni supportate, il comportamento in caso di tentativi ripetuti, la manutenzione e altre interruzioni restano rilevanti. Chiedere in che modo il sistema specifico si arresta, segnala un problema e consente il recupero del lavoro.
Documentazione del produttore
Per esempi della distinzione tra programmazione, controllo della scarica e monitoraggio, vedere il riepilogo del software FANUC ROBOCUT . L'account di sviluppo della serie MG di Mitsubishi Electric tratta i tentativi di reinnesto del filo e le fermate legate alla manutenzione. Questi documenti descrivono i sistemi di tali produttori, non la configurazione fornita di una macchina HarsMarg.
Indice dei Contenuti
- Separare le funzioni prima di confrontare le macchine
- Definire le responsabilità relative al setup e al recupero
- Considerare l’operazione non sorvegliata come una decisione specifica per ogni singolo lavoro
- Valutare il flusso di lavoro proposto con le parti accettate
- Specificare i propri requisiti quando si richiede un preventivo
- Domande frequenti sull’automazione del taglio a filo EDM
- Documentazione del produttore
