
 EN




ການອັດຕະໂນມັດປ່ຽນແປງວິທີທີ່ ເຄື່ອງຈັກ Wire EDM ຖືກຈັດຕັ້ງ, ດຳເນີນການ ແລະ ຟື້ນຟູຫຼັງຈາກການຢຸດ. ມູນຄ່າຂອງມັນຂຶ້ນກັບໜ້າທີ່ທີ່ລະບົບທີ່ຕິດຕັ້ງໄວ້ເຮັດຈິງໆ. ການຂຽນໂປຣແກຣມ CNC, ການສອດເສັ້ນລວມອັດຕະໂນມັດ, ການຈັດການຊິ້ນງານ ແລະ ການຕິດຕາມຈາກໄລຍະໄກ ແມ່ນຄວາມສາມາດທີ່ແຍກຕ່າງຫາກ; ປ້າຍ CNC ບໍ່ໄດ້ຮັບປະກັນວ່າຈະເປັນເຊວລະບົບການຜະລິດທີ່ອັດຕະໂນມັດຢ່າງເຕັມຮູບແບບ.
ແຍກໜ້າທີ່ອອກກ່ອນທີ່ຈະປຽບທຽບເຄື່ອງຈັກ
ເລີ່ມຕົ້ນດ້ວຍບັນຊີລາຍການການຕັ້ງຄ່າທີ່ຂຽນໄວ້. ລະບຸຕົວຄວບຄຸມ ແລະ ຮຸ່ນຊອບແວ, ໜ້າທີ່ໃດທີ່ມີຢູ່ໃນຕົວ, ໜ້າທີ່ໃດທີ່ຕ້ອງເລືອກເພີ່ມ, ແລະ ໜ້າທີ່ໃດທີ່ເປັນຂອງອຸປະກອນພາຍນອກ. ອະທິບາຍແຕ່ລະໜ້າທີ່ຢ່າງເປັນລາຍລະອຽດ ແທນທີ່ຈະຮັບເອົາຄຳສັນຍາທົ່ວໄປເລື່ອງການອັດຕະໂນມັດທີ່ມີປັນຍາ.
- ການຂຽນໂປຣແກຣມ CNC ລະບຸເສັ້ນທາງການຕັດແລະລຳດັບຂອງມັນ. ຖາມວ່າໂປຣແກຣມຖືກຈັດຕັ້ງ, ກວດສອບ ແລະ ສົ່ງໄປຢ່າງໃດ.
- ການຄວບຄຸມຊ່ອງຫວ່າງ ຫຼື ການປ່ອຍໄຟຈະເປັນການຈັດການຂະບວນການຕັດ. ຢືນຢັນວ່າມີການສົ່ງຄືນຂໍ້ມູນທີ່ບັນທຶກໄວ້ ແລະ ຟັງຊັນການປັບປຸງ; ສິ່ງເຫຼົ່ານີ້ບໍ່ໄດ້ຈັດຕັ້ງການກວດສອບອັດຕະໂນມັດຂອງຂະໜາດທີ່ສຳເລັດ.
- ການເລີ່ມຕົ້ນການຕັດອັດຕະໂນມັດ ແລະ ການເລີ່ມຕົ້ນໃໝ່ອີກຄັ້ງ ຕ້ອງການລະບົບຈັດການເສັ້ນລວມທີ່ສະໜັບສະໜູນ ແລະ ຈັກກະຍາການກູ້ຄືນ. ກວດສອບເງື່ອນໄຂເບື້ອງຕົ້ນ ແລະ ການຕອບສະໜອງເມື່ອການລອງຄືນໃໝ່ລົ້ມເຫຼວ.
- ການເຕີມວຽກອັດຕະໂນມັດ ຫຼື ການປ່ຽນແທນອຸປະກອນຈັບຈຸ່ມຕ້ອງມີການຈັດຕັ້ງທີ່ເໝາະສົມ ແລະ ການເຊື່ອມຕໍ່ຢ່າງເປັນລະບົບ. ການຖ່າຍໂອນໂປຣແກຣມ ຫຼື ການເຊື່ອມຕໍ່ເຄືອຂ່າຍຢ່າງດຽວບໍ່ສາມາດຍ້າຍຊິ້ນງານໄດ້.
- ການຕິດຕາມຈະລາຍງານສະຖານະການ ຫຼື ເຫດການຂອງເຄື່ອງຈັກທີ່ສະໜັບສະໜູນ. ມັນບໍ່ໃຫ້ການກູ້ຄືນຈາກໄລຍະທາງໄກ ການບໍາຮັກທີ່ຄາດການໄດ້ ຫຼື ການເຊື່ອມຕໍ່ກັບລະບົບ MES/ERP ໂດຍຕົວມັນເອງ.
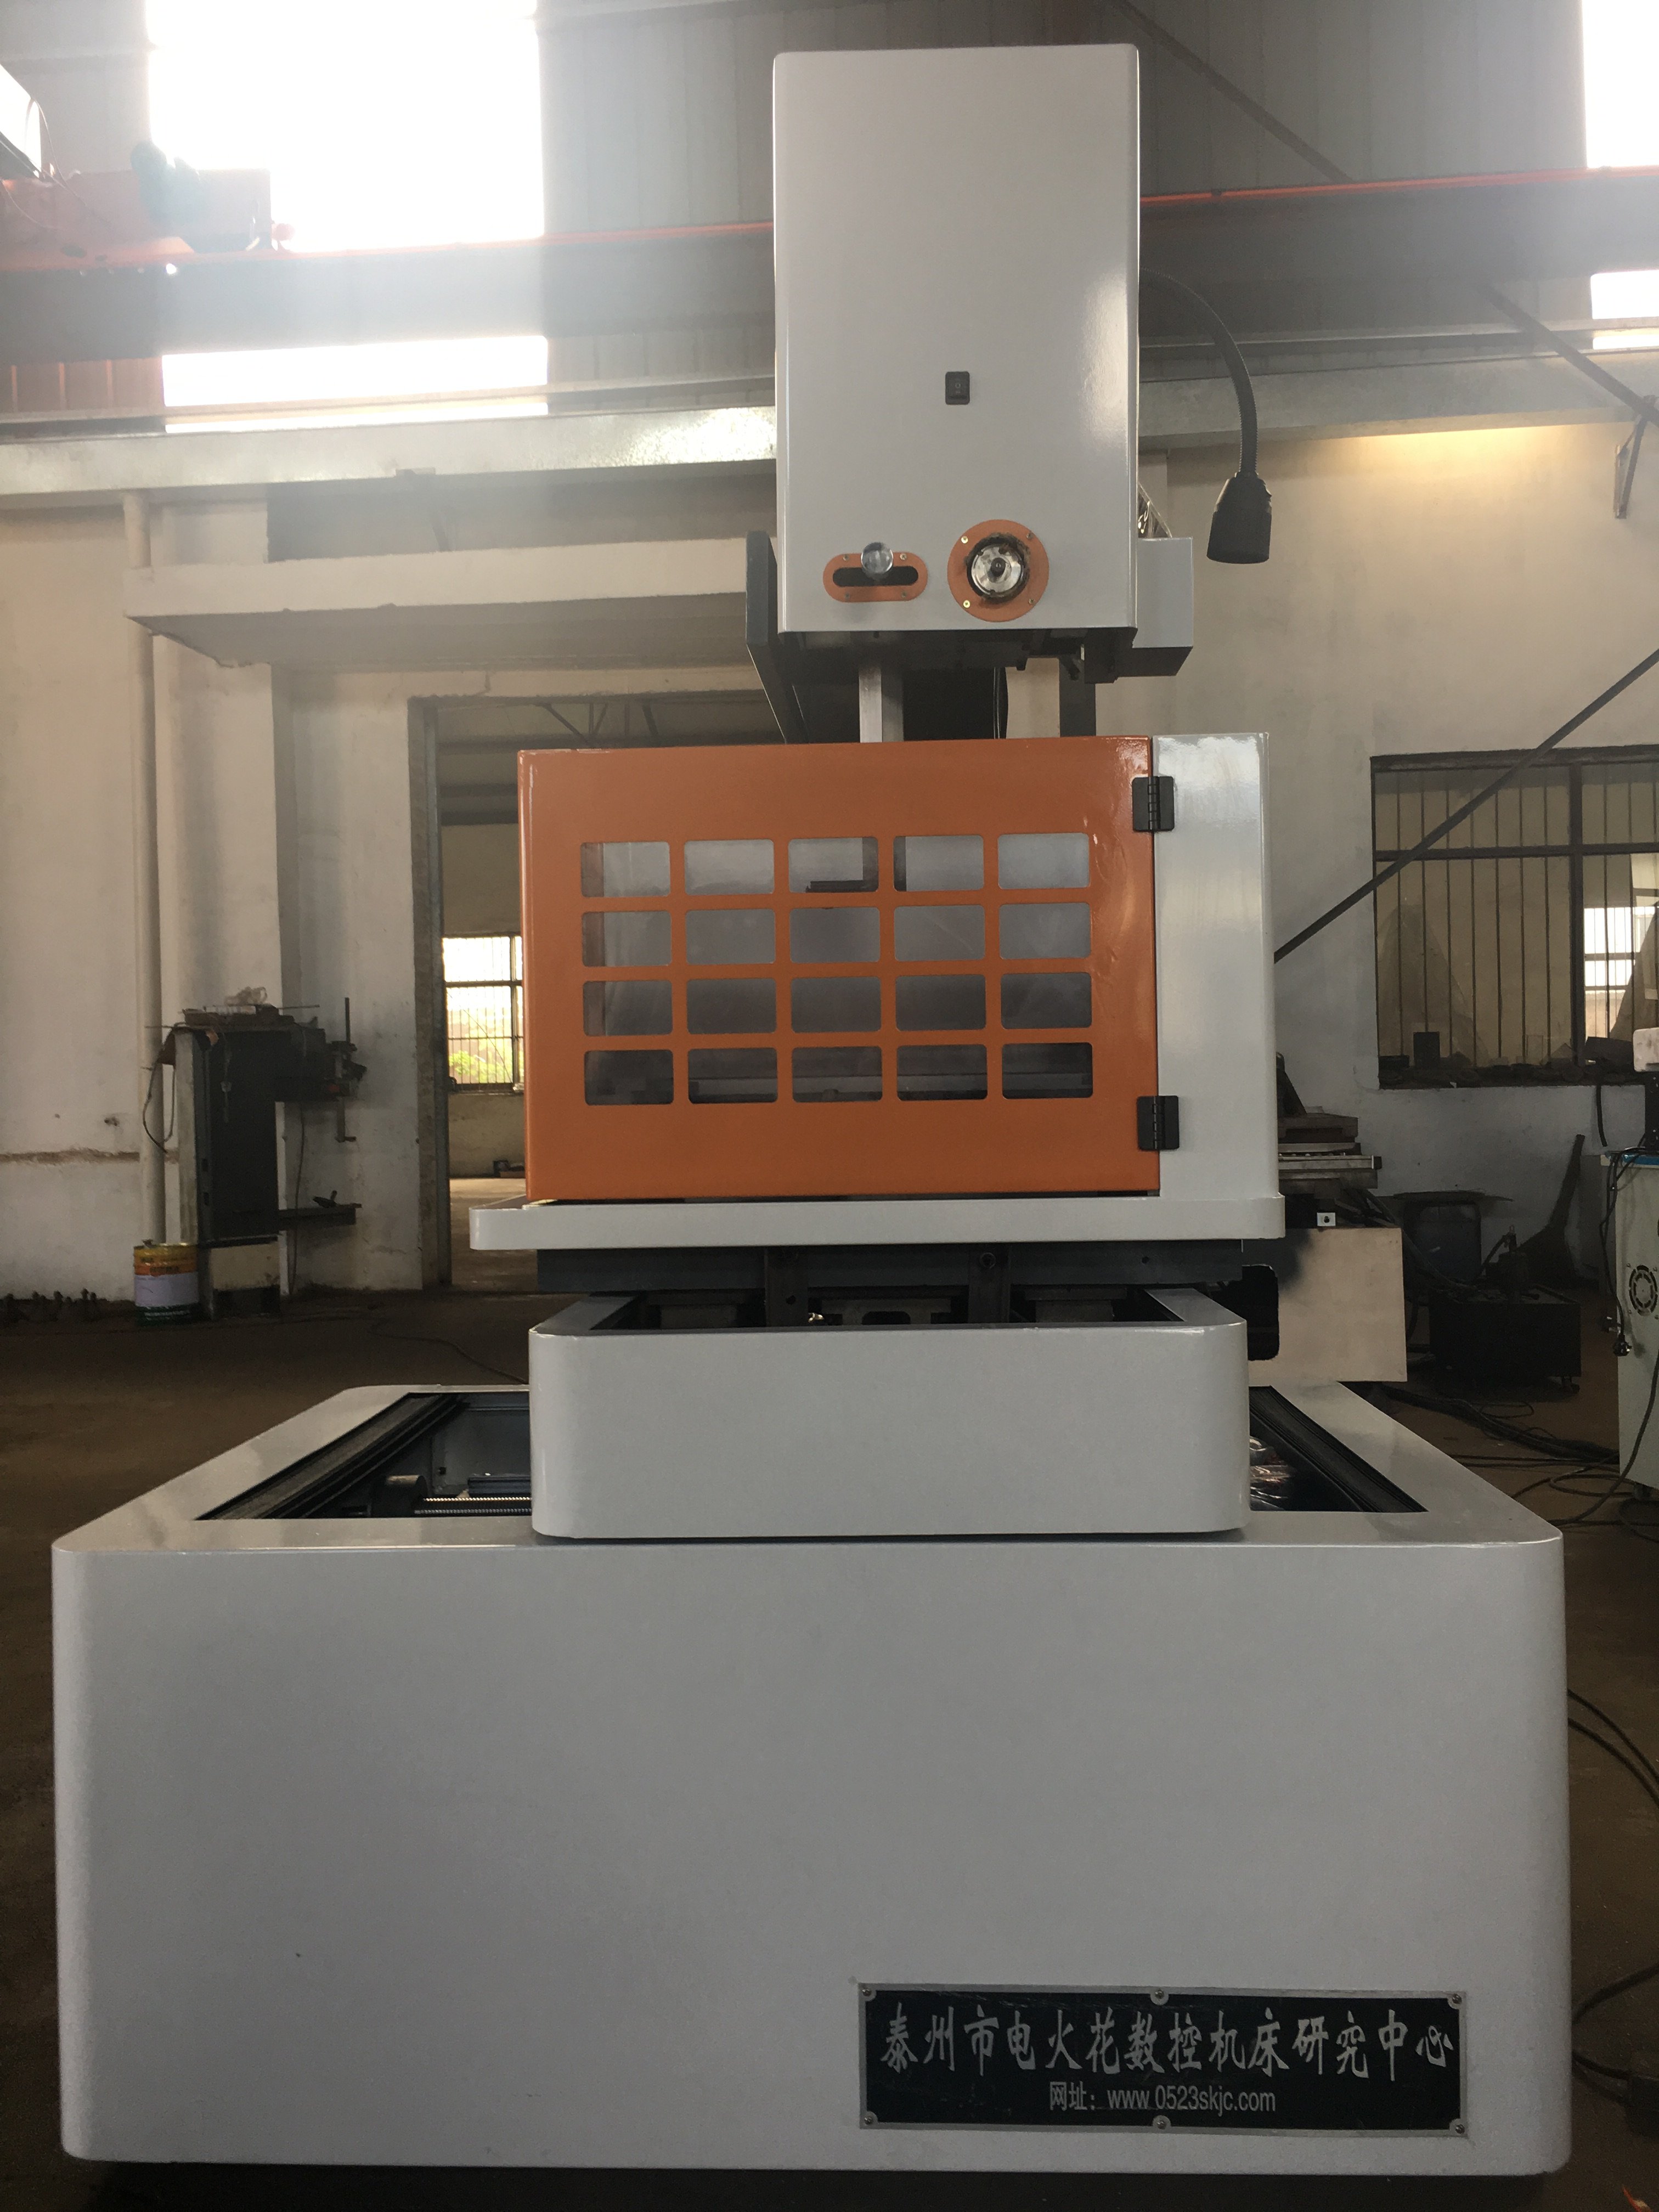
ກຳນົດຄວາມຮັບຜິດຊອບດ້ານການຕັ້ງຄ່າ ແລະ ການກູ້ຄືນ
ສຳລັບວຽກທີ່ເຮັດຊ້ຳ, ກຳນົດວ່າໃຜເປັນຜູ້ຢືນຢັນການປັບປຸງແຜນຜັງ, ອຸປະກອນຈັບຈຸ່ມ, ຕຳແໜ່ງຂອງຊິ້ນງານ, ເສັ້ນລວມ ແລະ ເງື່ອນໄຂການຕັດກ່ອນເລີ່ມຕົ້ນ. ໂປຣແກຣມທີ່ບັນທຶກໄວ້ສາມາດເປັນສ່ວນໜຶ່ງຂອງຂະບວນການເຮັດວຽກ, ແຕ່ມັນບໍ່ໄດ້ຢືນຢັນວ່າການຕັ້ງຄ່າໃໝ່ນີ້ເໝືອນກັບວຽກທີ່ໄດ້ຮັບການອະນຸມັດແລ້ວ.
ຂໍໃຫ້ສະແດງລຳດັບທີ່ຕັ້ງໃຈ ລວມທັງການເຮັດວຽກຂອງຜູ້ປະຕິບັດງານ. ໃນກໍລະນີທີ່ມີການສອດເສັ້ນອັດຕະໂນມັດ, ຕ້ອງກຳນົດໃຫ້ຊັດເຈນວ່າເກີດຫຍັງຂຶ້ນຫຼັງຈາກເສັ້ນຫັກ, ການສອດເສັ້ນລົ້ມເຫຼວຊ້ຳໆ ຫຼື ມີສັນຍານເຕືອນອື່ນໆ. ຢ່າຄິດວ່າເຄື່ອງຈັກສາມາດເລີ່ມຕົ້ນຄືນໄດ້ທຸກໆເວລາທີ່ງານຖືກຂັດຈັງ ໂດຍບໍ່ຕ້ອງກວດສອບສະພາບຂອງມັນກ່ອນ.
ການດຳເນີນງານໂດຍບໍ່ມີຜູ້ຄຸມສັງເກດ ຄວນຖືວ່າເປັນການμຕັດສິນໃຈທີ່ຂຶ້ນກັບງານແຕ່ລະຊິ້ນ.
ວຟັງການຕັດອັດຕະໂນມັດທີ່ຍາວນານ ແລະ ການຜະລິດທີ່ບໍ່ມີຜູ້ຄຸມສັງເກດ ບໍ່ແມ່ນເທົ່າກັນ. ກ່ອນຈະວາງແຜນການເຮັດວຽນໂດຍບໍ່ມີຜູ້ປະຕິບັດງານຢູ່ໃນທີ່ຕັ້ງ, ຕ້ອງຢືນຢັນຄຳແນະນຳຈາກຜູ້ຜະລິດ, ອຸປະກອນປ້ອງກັນທີ່ຕ້ອງການ, ຄວາມຕ້ອງການຂອງວັດຖຸສິ້ນເປື່ອງ ແລະ ການບໍາລຸງຮັກສາ, ພຶດຕິກຳເວລາຈັບສະຫຼຸບທີ່ຜິດປົກກະຕິ, ແລະ ວິທີການຈັດການຕໍ່ສັນຍານເຕືອນ. ຕ້ອງຢືນຢັນວ່າຊິ້ນງານທີ່ຕັ້ງໃຈ ແລະ ການຕັ້ງຄ່ານັ້ນເໝາະສົມ ແທນທີ່ຈະຍົກເອົາການອ້າງອີງກ່ຽວກັບການດຳເນີນງານຈາກເຄື່ອງຈັກອື່ນ.
ການຄວບຄຸມອັດຕະໂນມັດຍັງບໍ່ໄດ້ແທນການຮັບຮອງຊິ້ນສ່ວນ. ຕ້ອງຕົກລົງກັນເຖິງຂໍ້ກຳນົດດ້ານຂະໜາດ ແລະ ພື້ນທີ່ຜິວ, ວິທີການວັດແທກ ແລະ ຜູ້ຮັບຜິດຊອບໃນການກວດສອບຊິ້ນສ່ວນທີ່ສຳເລັດ. ຂໍ້ມູນສະພາບຂອງເຄື່ອງຈັກບໍ່ແມ່ນເທົ່າກັບການວັດແທກຜົນໄດ້ຮັບເຫຼົ່ານັ້ນ.
ປະເມີນລະບົບວຽກທີ່ສະເໜີ ພ້ອມດ້ວຍສ່ວນທີ່ຖືກຮັບຮອງ
ເປີຽບเทີຍບະລະບົບວຽກທີ່ມີຢູ່ແລ້ວ ແລະ ລະບົບວຽກທີ່ສະເໜີ ໂດຍໃຊ້ຄວາມຕ້ອງການດ້ານສ່ວນປະກອບທີ່ເທົ່າກັນ ແລະ ຈຸດເລີ່ມຕົ້ນ ແລະ ຈຸດສິ້ນສຸດທີ່ຕົກລົງກັນ. ບັນທຶກເວລາທີ່ໃຊ້ໃນການຈັດຕັ້ງ, ການເຂົ້າຮ່ວມຂອງຜູ້ປະຕິບັດງານ, ການຕັດ, ການຢຸດ, ການຟື້ນຟູ, ການກວດສອບ ແລະ ການປັບປຸງຄືນໃໝ່ທັງໝົດທີ່ເກີດຂຶ້ນພາຍໃນເຂດດັ່ງກ່າວ. ຄຳນຶງເຖິງກິດຈະກຳທີ່ເກີດຂຶ້ນເທີງກັນເພື່ອບໍ່ໃຫ້ເວລາທັງໝົດ ແລະ ເວລາທີ່ໃຊ້ໃນການເຮັດວຽກຖືກນັບຊ້ຳ.
ລາຍງານຜົນຜະລິດທີ່ຖືກຮັບຮອງ ແລະ ເຫດຜົນຂອງການຂັດຂວາງ ພ້ອມດ້ວຍເວລາ ແລະ ຕົ້ນທຶນ. ແຍກຄ່າປະມານການອອກຈາກຜົນໄດ້ຮັບທີ່ວັດແທກໄດ້ ແລະ ລວມຄ່າໃຊ້ຈ່າຍທີ່ກ່ຽວຂ້ອງກັບຊອບແວ, ອຸປະກອນການຈັດການ, ການເຊື່ອມຕໍ່, ການຝຶກອົບຮົມ ແລະ ການບໍາລຸງຮັກສາ. ການເພີ່ມຄວາມອັດຕະໂນມັດບໍ່ໄດ້ໝາຍຄວາມວ່າຕົ້ນທຶນຕໍ່ຜົນຜະລິດທີ່ຖືກຮັບຮອງຈະຕ່ຳລົງອັດຕະໂນມັດ
ລະບຸຄວາມຕ້ອງການຂອງທ່ານເມື່ອຂໍອີງຕາມລາຄາ
ເວລາທີ່ທ່ານທົບທວນ ເຄື່ອງຈັກ Wire EDM , ສົ່ງວັດຖຸ, ຮູບຮ່າງ, ຄວາມໜາ, ຂະໜາດແລະນ້ຳໜັກຂອງຊິ້ນສ່ວນ, ຄວາມຖືກຕ້ອງທີ່ຕ້ອງການ ແລະ ພື້ນຜິວທີ່ປະມວນຜົນ, ຈຳນວນຊຸດຜະລິດ, ແຫຼ່ງຈ່າຍພະລັງງານ ແລະ ປະເທດທີ່ຈະສົ່ງ. ອະທິບາຍວ່າທ່ານຕ້ອງການອັດຕະໂນມັດເຮັດວຽກໃດແລະເວລາທີ່ເຈົ້າໜ້າທີ່ຈະຢູ່ໃນບ່ອນປະຕິບັດງານ. ຂໍໃຫ້ຢືນຢັນເປັນລາຍລັກອັກສອນກ່ຽວກັບຄອນໂທລເລີທີ່ສະເໜີ, ຕົວເລືອກ, ຄວາມຮັບຜິດຊອບດ້ານການເຊື່ອມຕໍ່ ແລະ ວິທີການຮັບຮອງ. ຢ່າສົມມຸດວ່າມີການເກີດເສັ້ນໄຍອັດຕະໂນມັດ, ການເປັນບໍລິການໂດຍຫຸ່ນຍົນ ຫຼື ການເຮັດວຽກໂດຍບໍ່ມີເຈົ້າໜ້າທີ່ຈາກຊື່ຜະລິດຕະພັນ.
ຄຳຖາມທີ່ເກີດຂຶ້ນເລື້ອຍໆກ່ຽວກັບການອັດຕະໂນມັດຂອງເຄື່ອງຕັດລວມດ້ວຍເສັ້ນລວມ (wire EDM)
ການຄວບຄຸມດ້ວຍ CNC ໝາຍຄວາມວ່າເຄື່ອງຈັກມີ AI ຫຼື ຫຸ່ນຍົນຫຼືບໍ່
ບໍ່. ການຄວບຄຸມດ້ວຍ CNC, ຟັງຊັນທີ່ອີງໃສ່ການຮຽນຮູ້ ແລະ ການຈັດການດ້ວຍຫຸ່ນຍົນແມ່ນຄວາມສາມາດທີ່ແຕກຕ່າງກັນ. ກວດສອບຟັງຊັນທີ່ສະເໜີມາແຕ່ລະຢ່າງຢ່າງເປັນລະບົບ ແທນທີ່ຈະຖືວ່າຄຳເຫຼົ່ານີ້ເປັນຄຳທີ່ສາມາດໃຊ້ເປັນກັນໄດ້.
ການເກີດເສັ້ນໄຍອັດຕະໂນມັດຮັບປະກັນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງຫຼືບໍ່
ບໍ່. ເງື່ອນໄຂທີ່ສະໜັບສະໜູນ, ການລອງຄືນໃໝ່, ການບໍລິການຮັກສາ ແລະ ການຂັດຂວາງອື່ນໆຍັງມີຄວາມສຳຄັນ. ຖາມວ່າລະບົບເປັນຢ່າງໃດໃນການຢຸດ, ລາຍງານບັນຫາ ແລະ ອະນຸຍາດໃຫ້ການເຮັດວຽກສາມາດດຳເນີນຕໍ່ໄດ້.
ເອກະສານຈາກຜູ້ຜະລິດ
ເພື່ອຕົວຢ່າງຂອງຄວາມແຕກຕ່າງລະຫວ່າງການຂຽນໂປຣແກຣມ ການຄວບຄຸມການຖ່າຍທອນ ແລະ ການຕິດຕາມ ໃຫ້ເບິ່ງ ສະຫຼຸບຊ່ວຍໃຊ້ງານ FANUC ROBOCUT ບັນຊີການພັດທະນາ MG-series ຂອງ Mitsubishi Electric ບັນຊີການພັດທະນາ MG-series ຂອງ Mitsubishi Electric ອະທິບາຍກ່ຽວກັບການລອງສອດເສັ້ນໃໝ່ຄືນ ແລະ ການຢຸດເພື່ອບໍາລຸງຮັກສາ. ເອກະສານເຫຼົ່ານີ້ອະທິບາຍລະບົບຂອງຜູ້ຜະລິດດັ່ງກ່າວ ແຕ່ບໍ່ໄດ້ອະທິບາຍການຕັ້ງຄ່າທີ່ຈັດສົ່ງມາໃນເຄື່ອງ HarsMarg.
ບັນຊີເນື້ອຫາ
- ແຍກໜ້າທີ່ອອກກ່ອນທີ່ຈະປຽບທຽບເຄື່ອງຈັກ
- ກຳນົດຄວາມຮັບຜິດຊອບດ້ານການຕັ້ງຄ່າ ແລະ ການກູ້ຄືນ
- ການດຳເນີນງານໂດຍບໍ່ມີຜູ້ຄຸມສັງເກດ ຄວນຖືວ່າເປັນການμຕັດສິນໃຈທີ່ຂຶ້ນກັບງານແຕ່ລະຊິ້ນ.
- ປະເມີນລະບົບວຽກທີ່ສະເໜີ ພ້ອມດ້ວຍສ່ວນທີ່ຖືກຮັບຮອງ
- ລະບຸຄວາມຕ້ອງການຂອງທ່ານເມື່ອຂໍອີງຕາມລາຄາ
- ຄຳຖາມທີ່ເກີດຂຶ້ນເລື້ອຍໆກ່ຽວກັບການອັດຕະໂນມັດຂອງເຄື່ອງຕັດລວມດ້ວຍເສັ້ນລວມ (wire EDM)
- ເອກະສານຈາກຜູ້ຜະລິດ
