
 EN




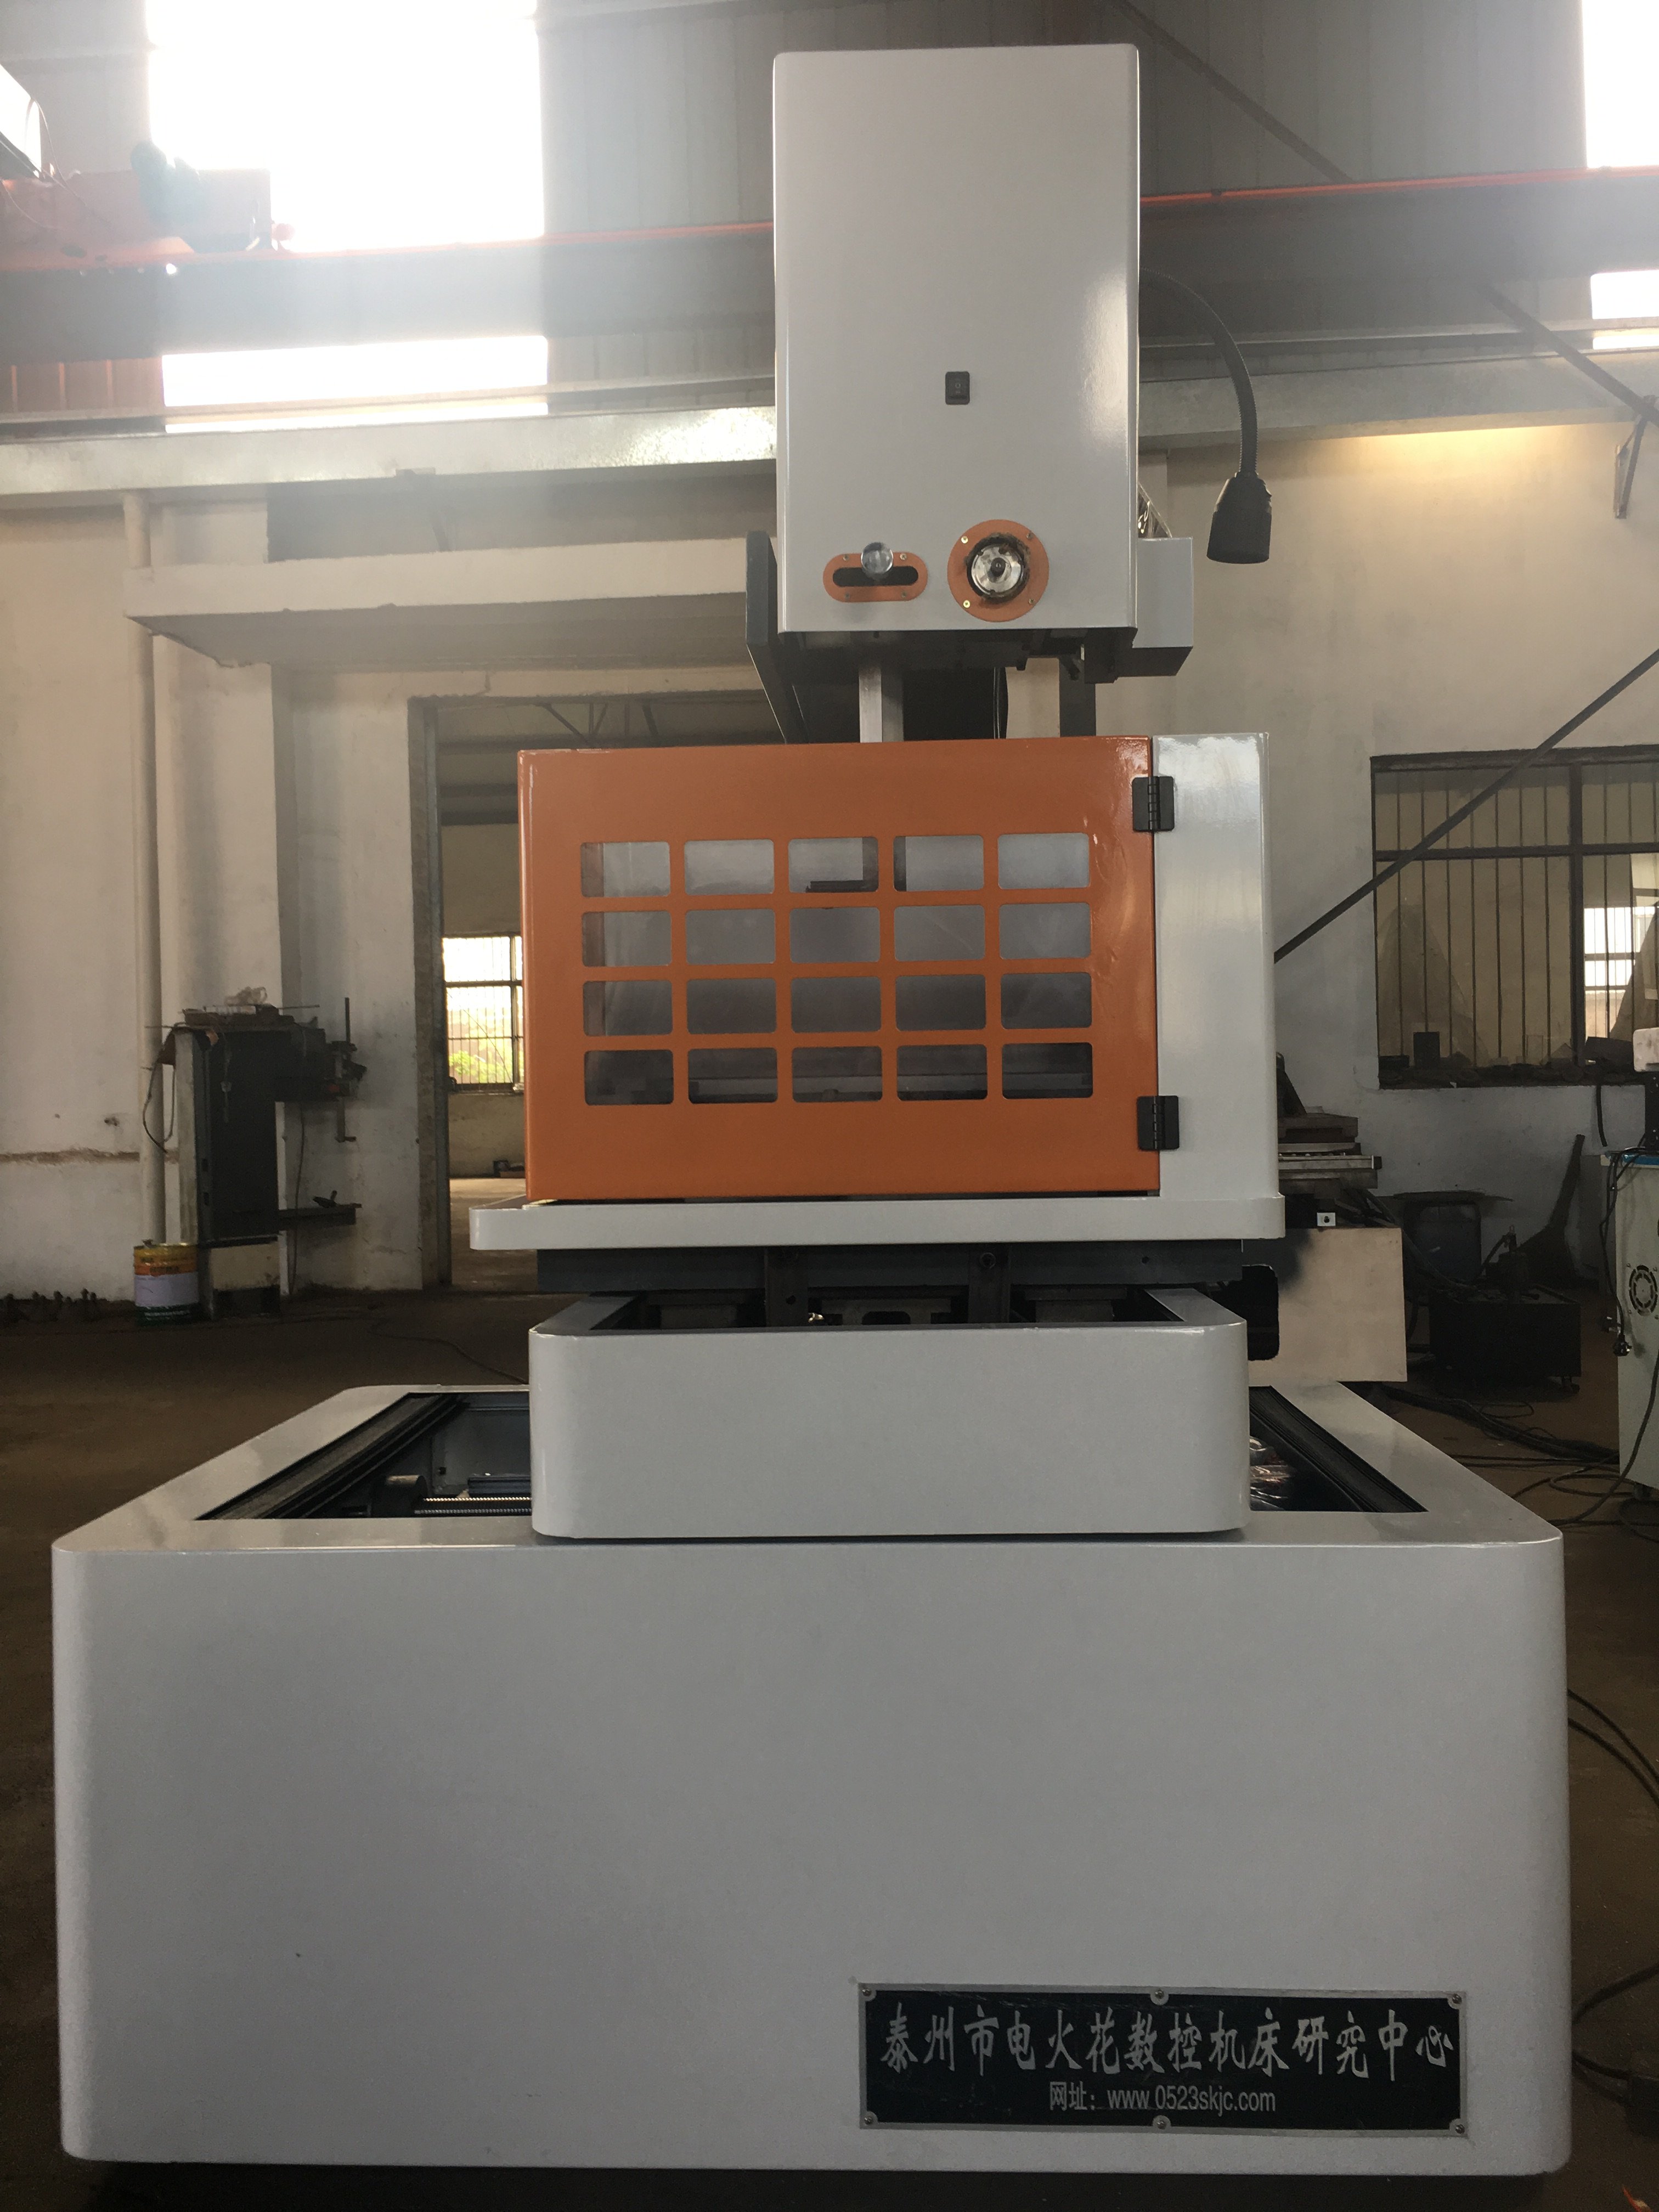
La automatización cambia cómo equipo de EDM alambrica se prepara, ejecuta y recupera tras una parada. Su valor depende de las tareas que realmente realiza el sistema instalado. La programación CNC, el engarzado automático del hilo, la manipulación de piezas y la supervisión remota son capacidades independientes; una etiqueta CNC no implica necesariamente una célula de producción totalmente automatizada.
Separe las funciones antes de comparar máquinas
Comience con una lista escrita de configuración. Identifique el controlador y la versión del software, qué funciones están incluidas, cuáles requieren opciones adicionales y cuáles corresponden a equipos externos. Describa cada tarea concretamente, en lugar de aceptar promesas genéricas de automatización inteligente.
- La programación CNC define la trayectoria y la secuencia de mecanizado. Pregunte cómo se preparan, verifican y transfieren los programas.
- El control de la separación o la descarga aborda el proceso de mecanizado. Confirme las funciones documentadas de retroalimentación y ajuste; estas no establecen una inspección automática de las dimensiones finales.
- El roscado y el re-roscado automáticos requieren un sistema compatible de manejo de alambre y lógica de recuperación. Verifique las condiciones iniciales y la respuesta ante un fallo en el reintento.
- La carga automática o el intercambio de accesorios requieren una disposición adecuada de manejo y una integración apropiada. La transferencia de programas o la conexión en red por sí solas no desplazan una pieza de trabajo.
- La supervisión informa sobre los estados o eventos de la máquina compatibles. Por sí sola, no proporciona recuperación remota, mantenimiento predictivo ni integración con MES/ERP.
Defina las responsabilidades de configuración y recuperación
Para un trabajo repetido, especifique quién verifica la revisión del plano, el accesorio, la posición de la pieza de trabajo, el alambre y las condiciones de corte antes de iniciar. Un programa guardado puede formar parte del flujo de trabajo, pero no verifica que la nueva configuración coincida con el trabajo aprobado.
Solicite una demostración de la secuencia prevista, incluidas las acciones del operador. Cuando se proporcione reenhebrado automático, determine qué ocurre tras una rotura del alambre, fallos repetidos de enhebrado u otra alarma. No asuma que una máquina puede reiniciar automáticamente cada trabajo interrumpido sin verificar su estado.
Considere la operación no supervisada como una decisión específica para cada trabajo
Un ciclo de corte automático prolongado y una producción no supervisada no son equivalentes. Antes de planificar trabajos sin la presencia de un operador, confirme las instrucciones del fabricante, las protecciones requeridas, las necesidades de consumibles y mantenimiento, el comportamiento ante paradas anormales y los procedimientos para responder a alarmas. Valide la pieza de trabajo y la configuración previstas, en lugar de trasladar las afirmaciones operativas de otra máquina.
El control automático tampoco sustituye la aceptación de la pieza. Acuerde los requisitos dimensionales y superficiales, el método de medición y la responsabilidad de verificar la pieza terminada. La información sobre el estado de la máquina no equivale a medir esos resultados.
Evaluar el flujo de trabajo propuesto con las piezas aceptadas
Comparar los flujos de trabajo existente y propuesto utilizando los mismos requisitos de piezas y un punto de inicio y final acordados. Registrar la configuración, la asistencia del operario, el corte, las paradas, la recuperación, la inspección y cualquier retrabajo dentro de ese límite. Mantener las actividades superpuestas separadas para que el tiempo transcurrido y el tiempo laboral no se cuenten dos veces.
Informar sobre la producción aceptada y las razones de las interrupciones, junto con el tiempo y el costo. Distinguir claramente las estimaciones de los resultados medidos e incluir los costos de software, equipos de manipulación, integración, capacitación y mantenimiento, cuando corresponda. Mayor automatización no implica automáticamente un menor costo por pieza aceptada.
Especificar sus requisitos al solicitar una cotización
Al revisar equipo de EDM alambrica , envíe el material, el dibujo, el espesor, las dimensiones y el peso de la pieza, las tolerancias requeridas y el acabado superficial, el tamaño del lote, la fuente de alimentación eléctrica y el país de destino. Describa qué tareas desea automatizar y cuándo estará disponible el operador. Solicite una confirmación por escrito del controlador propuesto, las opciones, las responsabilidades de integración y el procedimiento de aceptación. No asuma que el roscado automático, la carga robótica ni la operación sin supervisión están incluidos únicamente por el nombre del producto.
Preguntas frecuentes sobre la automatización de máquinas de corte por descarga eléctrica con hilo (wire EDM)
¿Significa el control CNC que la máquina tiene IA o un robot?
No. El control CNC, las funciones basadas en el aprendizaje y la manipulación robótica son capacidades distintas. Verifique individualmente las funciones suministradas, en lugar de considerar estos términos como intercambiables.
¿El roscado automático garantiza la operación continua?
No. Las condiciones admitidas, el comportamiento ante reintentos, el mantenimiento y otras interrupciones siguen siendo relevantes. Pregunte cómo se detiene específicamente el sistema, cómo notifica un problema y cómo permite recuperar la tarea.
Documentación del fabricante
Para ejemplos de la distinción entre programación, control de descarga y supervisión, consulte la Descripción general del software FANUC ROBOCUT . La cuenta de desarrollo de la serie MG de Mitsubishi Electric analiza los reintentos de reenhebrado y las paradas relacionadas con el mantenimiento. Estos documentos describen los sistemas de dichos fabricantes, no la configuración suministrada de una máquina HarsMarg.
Tabla de Contenidos
- Separe las funciones antes de comparar máquinas
- Defina las responsabilidades de configuración y recuperación
- Considere la operación no supervisada como una decisión específica para cada trabajo
- Evaluar el flujo de trabajo propuesto con las piezas aceptadas
- Especificar sus requisitos al solicitar una cotización
- Preguntas frecuentes sobre la automatización de máquinas de corte por descarga eléctrica con hilo (wire EDM)
- Documentación del fabricante
