
 EN




Az automatizálás megváltoztatja, hogyan vezeték eróziós vágóberendezés készül elő, fut le és állítódik vissza egy leállás után. Az értéke attól függ, hogy a telepített rendszer ténylegesen milyen feladatokat végez. A CNC-programozás, az automatikus vezetékfűzés, a munkadarab-kezelés és a távoli figyelés különálló képességek; egy CNC-címke nem jelent teljesen automatizált gyártócellát.
Válassza szét a funkciókat gépek összehasonlítása előtt
Kezdje egy írásos konfigurációs listával. Azonosítsa a vezérlőt és a szoftververziót, mely funkciók tartoznak hozzá alapból, melyekhez opciók szükségesek, és melyek külső berendezésekhez tartoznak. Írja le mindegyik feladatot, ne fogadja el általános ígéretként az „intelligens automatizálás” kifejezést.
- A CNC-programozás meghatározza a megmunkálási pályát és sorrendet. Érdeklődjön, hogyan készülnek, ellenőriznek és továbbítják a programok.
- A hézag- vagy kisülésvezérlés a megmunkálási folyamatra vonatkozik. Erősítse meg a dokumentált visszajelzési és beállítási funkciókat; ezek nem biztosítanak automatikus ellenőrzést a kész méretek tekintetében.
- Az automatikus szálbehúzás és újra behúzás támogatott szálkezelő rendszert és helyreállítási logikát igényel. Ellenőrizze a kezdési feltételeket és a választ, ha egy újrapróbálkozás sikertelen.
- Az automatikus betöltés vagy befogócsere megfelelő kezelési elrendezést és integrációt igényel. A programátvitel vagy hálózatos kapcsolat önmagában nem mozgat munkadarabot.
- A figyelés jelentést tesz a támogatott gépállapotokról vagy eseményekről. Önmagában nem biztosít távoli helyreállítást, előrejelző karbantartást vagy MES/ERP-integrációt.
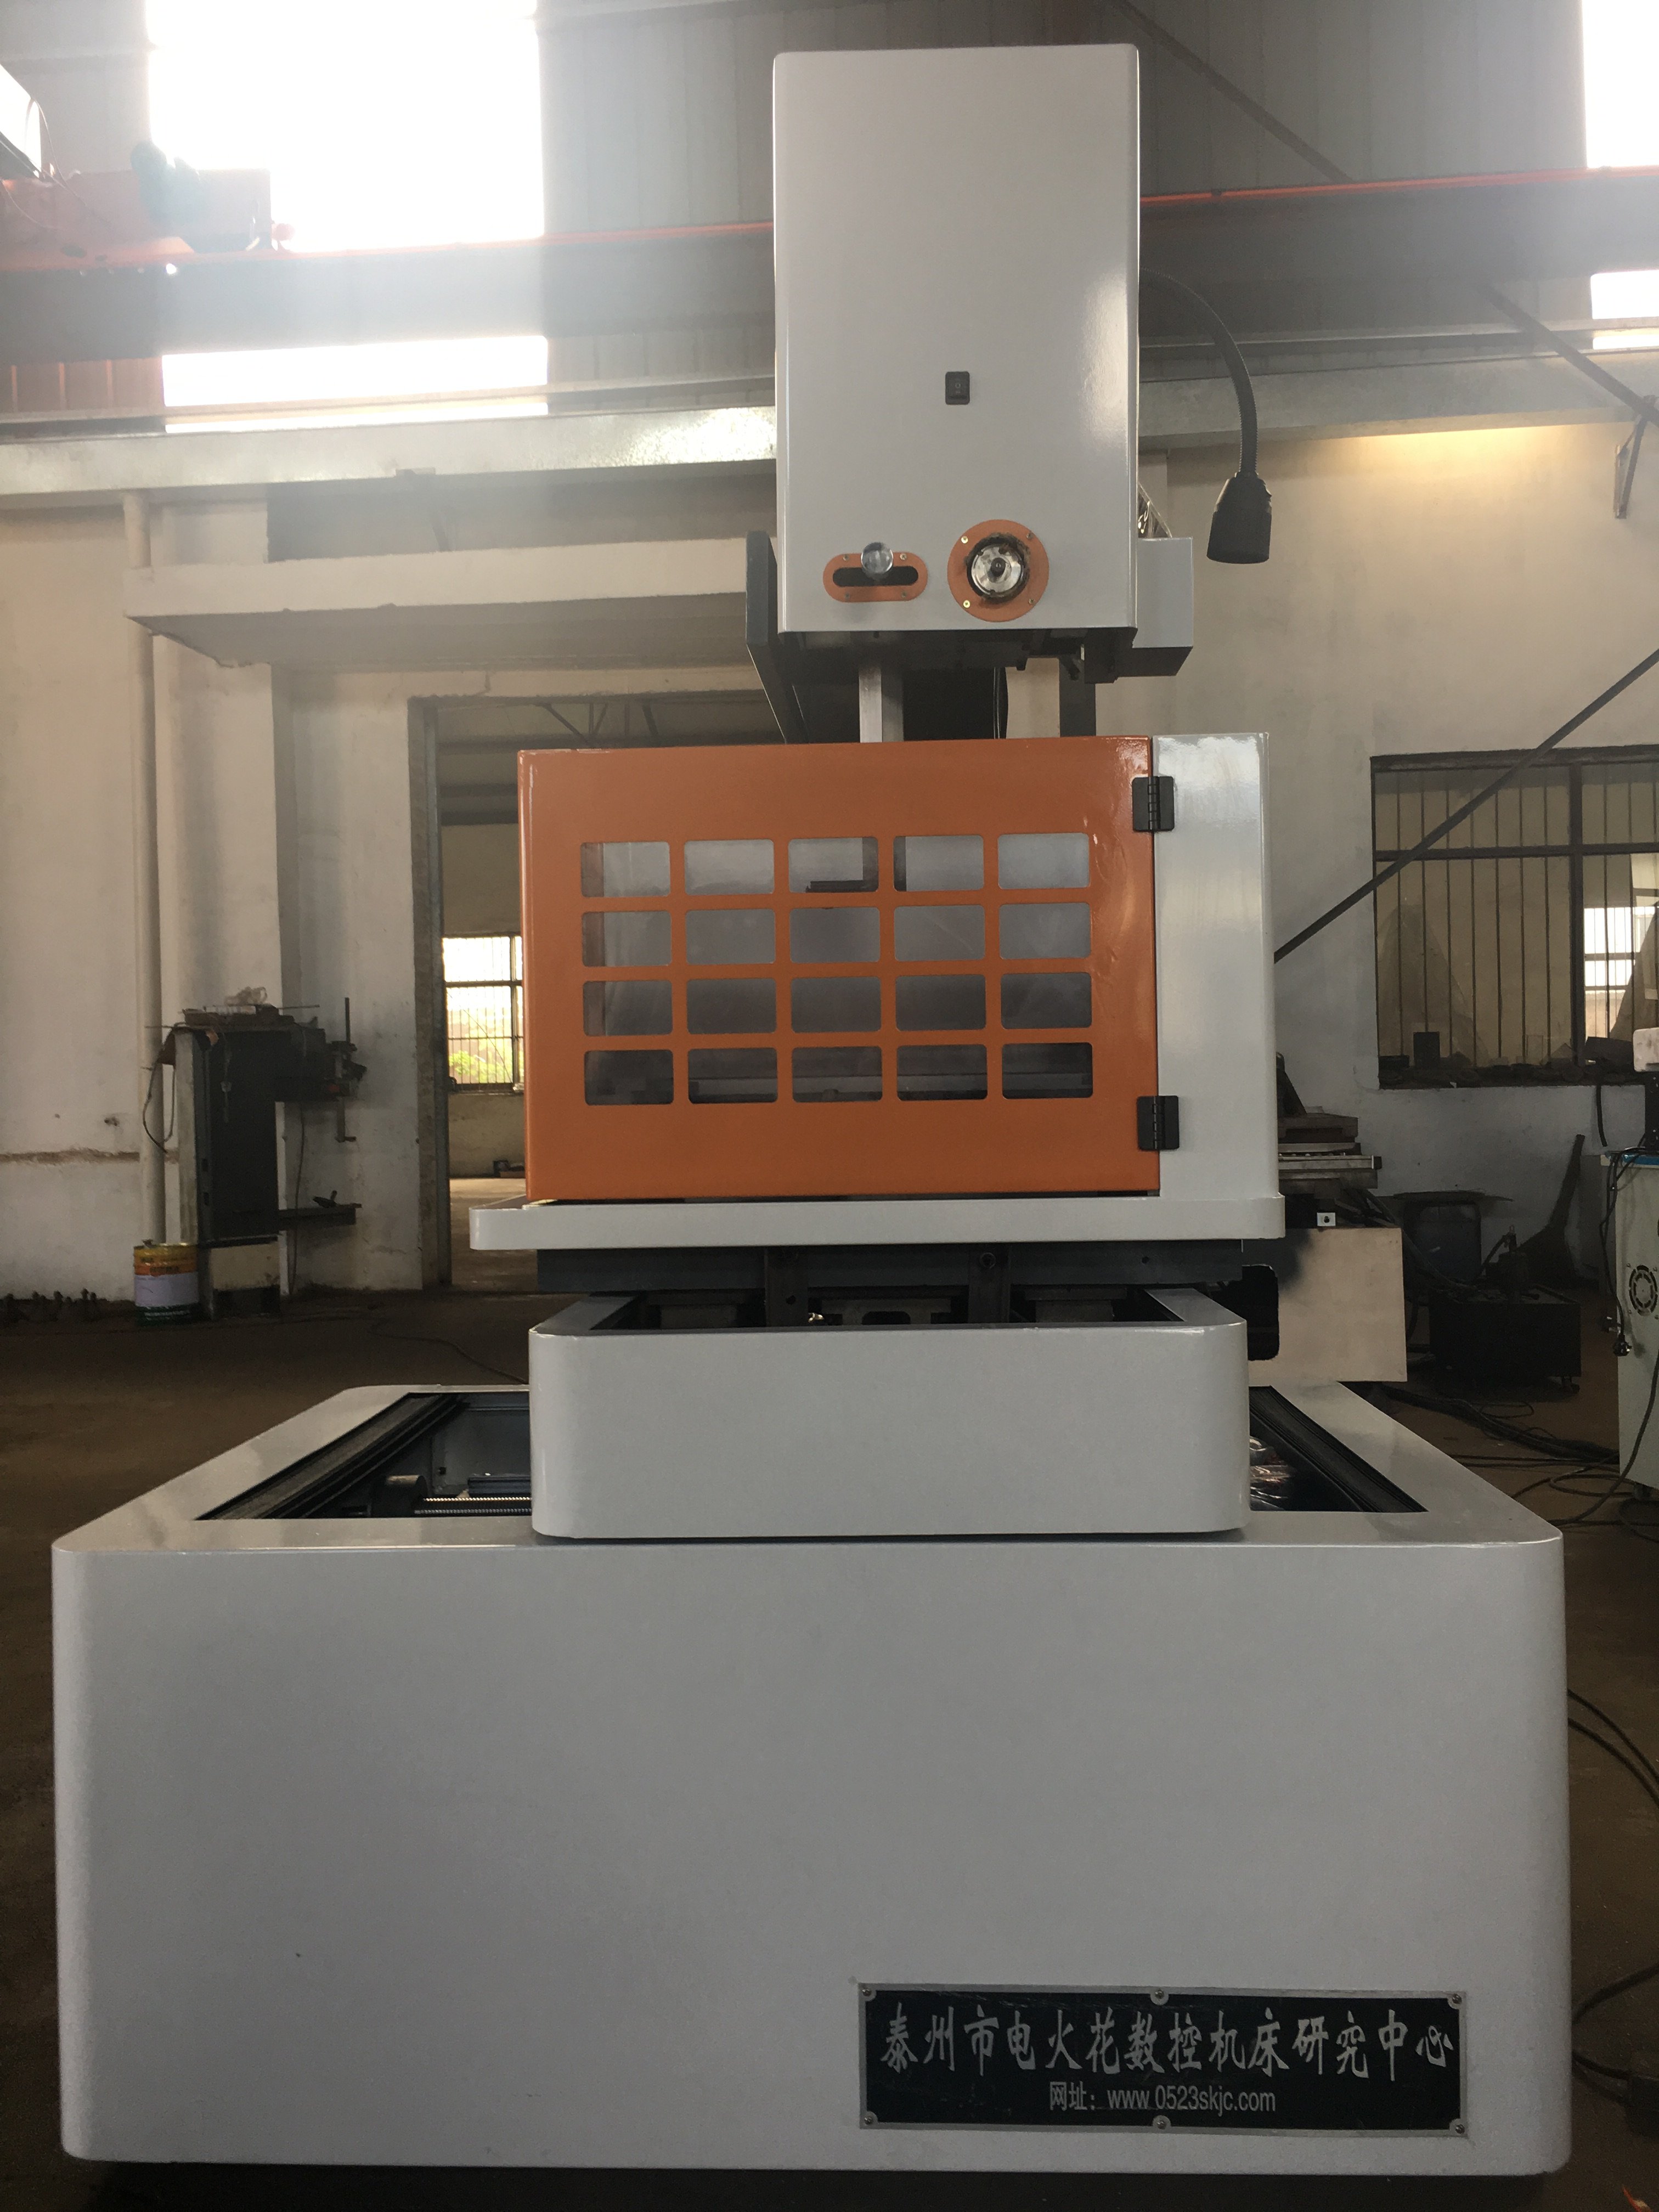
Határozza meg a beállítási és helyreállítási felelősségeket
Ismétlődő feladat esetén határozza meg, hogy ki ellenőrzi a rajzváltozatot, a befogót, a munkadarab pozícióját, a szálat és a vágási feltételeket a munka megkezdése előtt. Egy mentett program része lehet a munkafolyamatnak, de nem bizonyítja, hogy az új beállítás megfelel az elfogadott feladatnak.
Kérjen bemutatást a tervezett műveleti sorrendről, beleértve az üzemeltető által végzendő tevékenységeket. Amennyiben automatikus újrafűzési funkció érhető el, tisztázza, mi történik vezeték szakadása, ismétlődő fűzési hiba vagy más riasztás esetén. Ne feltételezze, hogy a gép minden megszakított feladatot újraindíthat anélkül, hogy ellenőrizné annak állapotát.
Az ellenőrizetlen működést feladatonként kell dönteni
A hosszú automatikus vágási ciklus és az ellenőrizetlen gyártás nem egyenértékűek. Az operátor nélküli munkavégzés megtervezése előtt ellenőrizze a gyártó utasításait, a szükséges biztonsági intézkedéseket, a fogyóeszközök és karbantartási igényeket, a rendellenes leállások viselkedését, valamint a riasztásokra adandó válasz intézkedéseit. A tervezett alkatrész és beállítás érvényesítését végezze el, ne más gép működési állításainak átvétele alapján.
Az automatikus vezérlés nem helyettesíti a részek elfogadását. Állapodjon meg a méret- és felületi követelményekben, a mérési módszerben és a kész alkatrész ellenőrzésének felelősségében. A gépállapot-információ nem azonos a mért eredményekkel.
Értékelje a javasolt munkafolyamatot az elfogadott alkatrészekkel
Hasonlítsa össze a meglévő és a javasolt munkafolyamatokat ugyanazzal az alkatrész-követelményrendszerrel, valamint egy megegyezett kezdő- és végponttal. Rögzítse a beállítást, az operátor jelenlétét, a vágást, a leállásokat, a helyreállítást, az ellenőrzést és az esetleges újrafeldolgozást ezen határokon belül. Tartsa külön az egymást átfedő tevékenységeket, hogy az eltelt időt és a munkaerő-időt ne számolják kétszer.
Jelentse az elfogadott kimenetet és az megszakítások okait idő- és költségadatokkal együtt. Válassza el az becsült értékeket a mért eredményektől, és vegye bele a szoftvereket, a kezelőberendezéseket, az integrációt, a képzést és a karbantartási költségeket, ahol alkalmazható. A nagyobb automatizáció nem jelent automatikusan alacsonyabb költséget az elfogadott alkatrészenként.
Adja meg követelményeit, amikor árajánlatot kér
Amikor átnézik vezeték eróziós vágóberendezés , küldje el az anyagot, a rajzot, a vastagságot, a alkatrész méretét és súlyát, a szükséges tűrést és felületi minőséget, a tételnagyságot, az áramellátást és a célországot. Ismertesse, mely feladatokat kívánja automatizálni, és mikor áll rendelkezésre műszaki személyzet. Kérjen írásos megerősítést a javasolt vezérlőről, a választható kiegészítőkéről, az integrációs felelősségekről és az elfogadási eljárásról. Ne következtessen automatikus szálvezetésre, robotos betáplálásra vagy felügyelet nélküli működésre egy termék nevéből.
Gyakori kérdések a huzalos EDM-automatizálással kapcsolatban
Jelent-e a CNC-vezérlés mesterséges intelligenciát vagy robotot
Nem. A CNC-vezérlés, a tanulás-alapú funkciók és a robotos kezelés különálló képességek. Ellenőrizze külön-külön a szállított funkciókat, ne kezelje ezeket a fogalmakat cserélhetőként.
Garantálja-e az automatikus szálvezetés a folyamatos üzemelést
Nem. A támogatott feltételek, újrapróbálkozási viselkedés, karbantartás és egyéb megszakítások továbbra is lényegesek. Érdeklődjön, hogyan áll le a konkrét rendszer, hogyan jelez problémát, és hogyan lehet folytatni a feladatot.
Gyártó dokumentáció
A programozás, a kisütésvezérlés és a figyelés közötti különbségek példáit lásd a FANUC ROBOCUT szoftver áttekintésében . A Mitsubishi Electric MG-sorozatú fejlesztési fiókja tárgyalja az újrafűzési újrapróbálkozásokat és a karbantartással összefüggő leállásokat. Ezek a dokumentumok az adott gyártók rendszereiről szólnak, nem a HarsMarg gép szállított konfigurációjáról.
Tartalomjegyzék
- Válassza szét a funkciókat gépek összehasonlítása előtt
- Határozza meg a beállítási és helyreállítási felelősségeket
- Az ellenőrizetlen működést feladatonként kell dönteni
- Értékelje a javasolt munkafolyamatot az elfogadott alkatrészekkel
- Adja meg követelményeit, amikor árajánlatot kér
- Gyakori kérdések a huzalos EDM-automatizálással kapcsolatban
- Gyártó dokumentáció
