
 EN



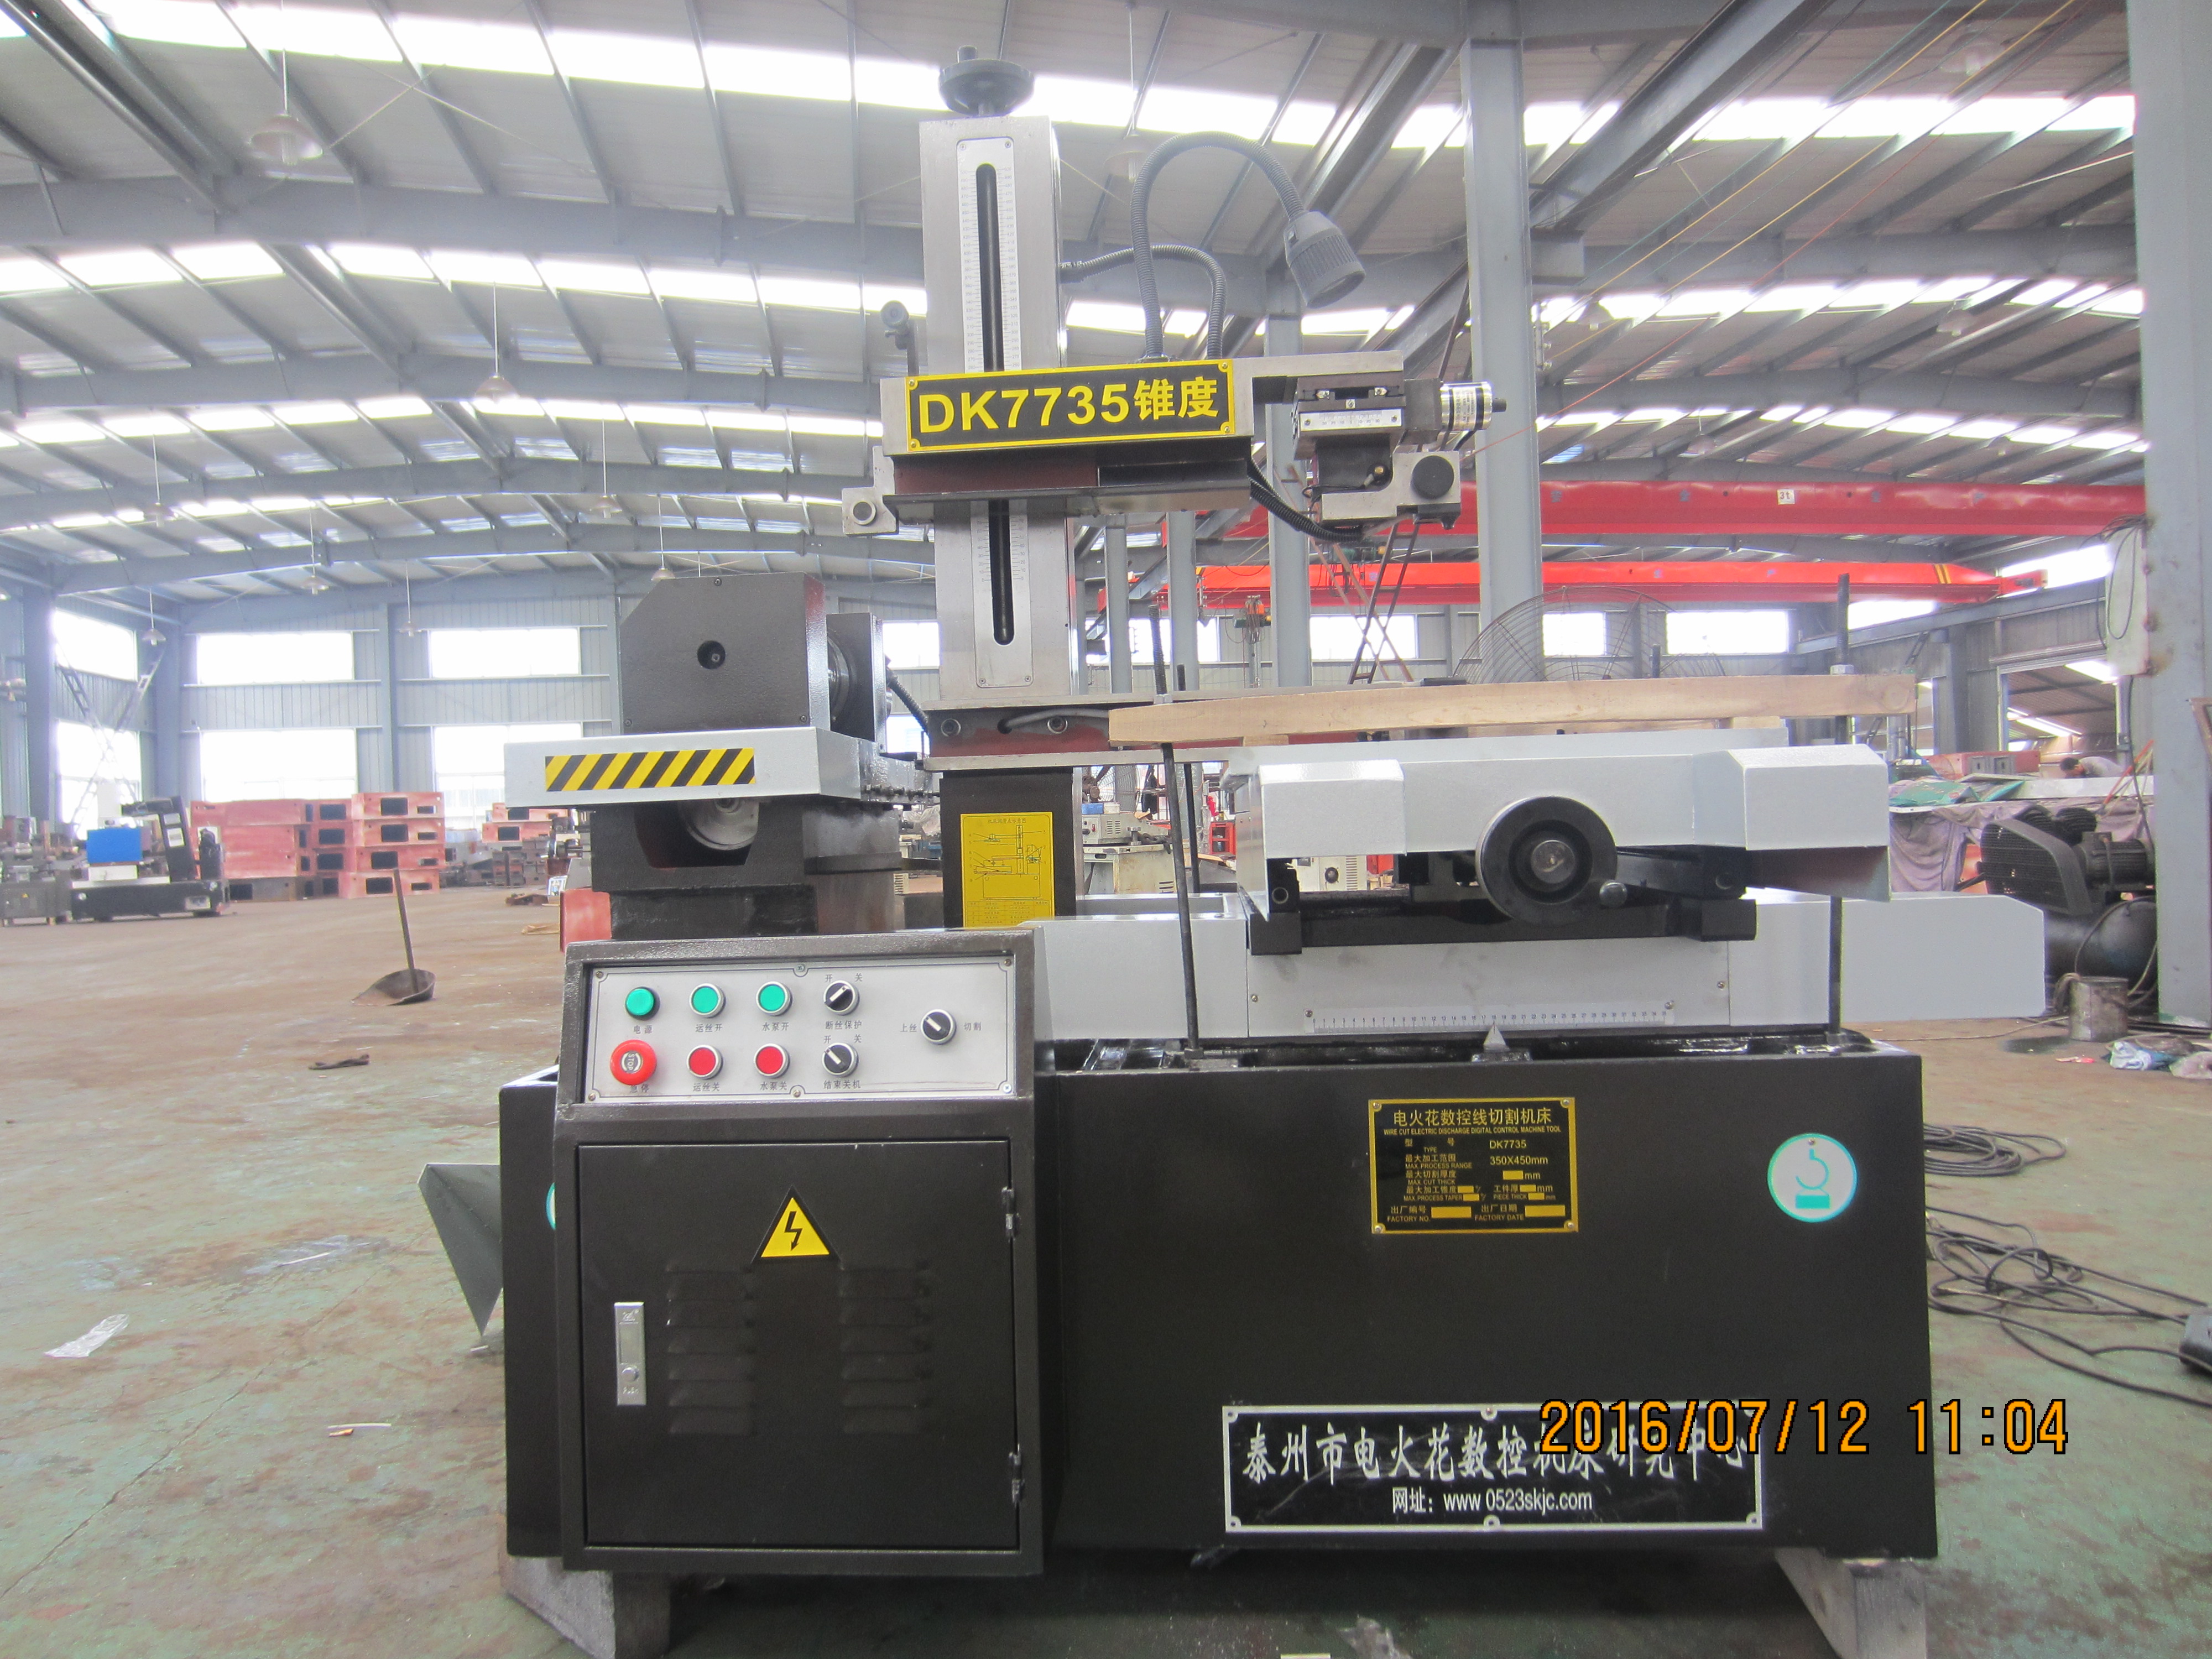
För HarsMarg:s single-cut- och multi-cut Wire EDM-maskiner innebär att förlänga trådlivslängden att hålla den återanvändbara molylittråden och dess fullständiga reciprocating-transportsystem i ett stabilt och underhållsbart tillstånd. Kontrollera tråden, trommelvikningen, omvändningen, spänningen, guiderna eller guidhjulen, elektriska kontaktblock, godkänd arbetvätska, spolning och kvalificerade skärningsförhållanden. Byt ut tråden när bruksanvisningen eller dokumenterad tillståndsanalys kräver det – inte efter ett universellt antal timmar.
Detta skiljer sig från en enkelriktad Wire EDM-maskin som kontinuerligt förser maskinen med ny mässing- eller belagd tråd från en spole och kastar bort den efter skärzonen. HarsMargs nuvarande enkelskärning och flerdubbel-snitt familjer i omfattning använder molypden-tråd som förvaras på en trådtrommel och rör sig fram och tillbaka genom sprickan. Råd om färsk-trådsflöde, spolförbrukning, trådskärare eller kasseringkostnader får inte kopieras in i denna underhållsplan.
Vad betyder "trådlivslängd" på en reciprocierande Wire EDM?
Den belastade molypden-tråden återanvänds, men den är inte slitagesfri. Upprepade urladdningar kan erodera dess yta och förändra dess lokala tvärsnitt, medan transporten genom trommeln, spännanordningen och guidsystemet lägger till mekanisk hantering. Publicerat experimentellt arbete om använd molypden-tråd har observerat ytytor med kratrar, globuler och mikrohål efter bearbetning. Det praktiska målet är därför att hålla trådens tillstånd och transport tillräckligt stabila för att uppnå den godkända skärresultatet utan att köra tråden tills den går sönder.
| Systemfråga | HarsMarg-oscillerande system inom omfattningen | Enkelriktad förbrukningsvajerstyrning får inte överföras |
|---|---|---|
| Elektrodtråd | Återanvändbar molypdenvajer godkänd för modellen och arbetet | Messing-, belagd messing- eller stålkärnvajer antas vara universell |
| Vajerrörelse | Vajern rör sig framåt och bakåt och lindas upp på vajertrumman | Ny vajer lämnar kontinuerligt en förrådsspole och kasseras efter ett enda genomlöp |
| Huvudsaklig underhållsfokus | Vajertillstånd, ordentlig lindning, förankring, riktningsskifte, spänning, vajerväg, kontakter, vätska och skärnstabilitet | Spolfördelningshastighet, kasseringssystem, vajerskärare samt pund eller längd förbrukad per timme |
| Beslut om utbyte | Manuella gränser plus dokumenterade villkor för kabel/process och godkänt arbetsstyckeresultat | Ett generiskt intervall för spolbyte eller en målsättning för kabelförbrukning |
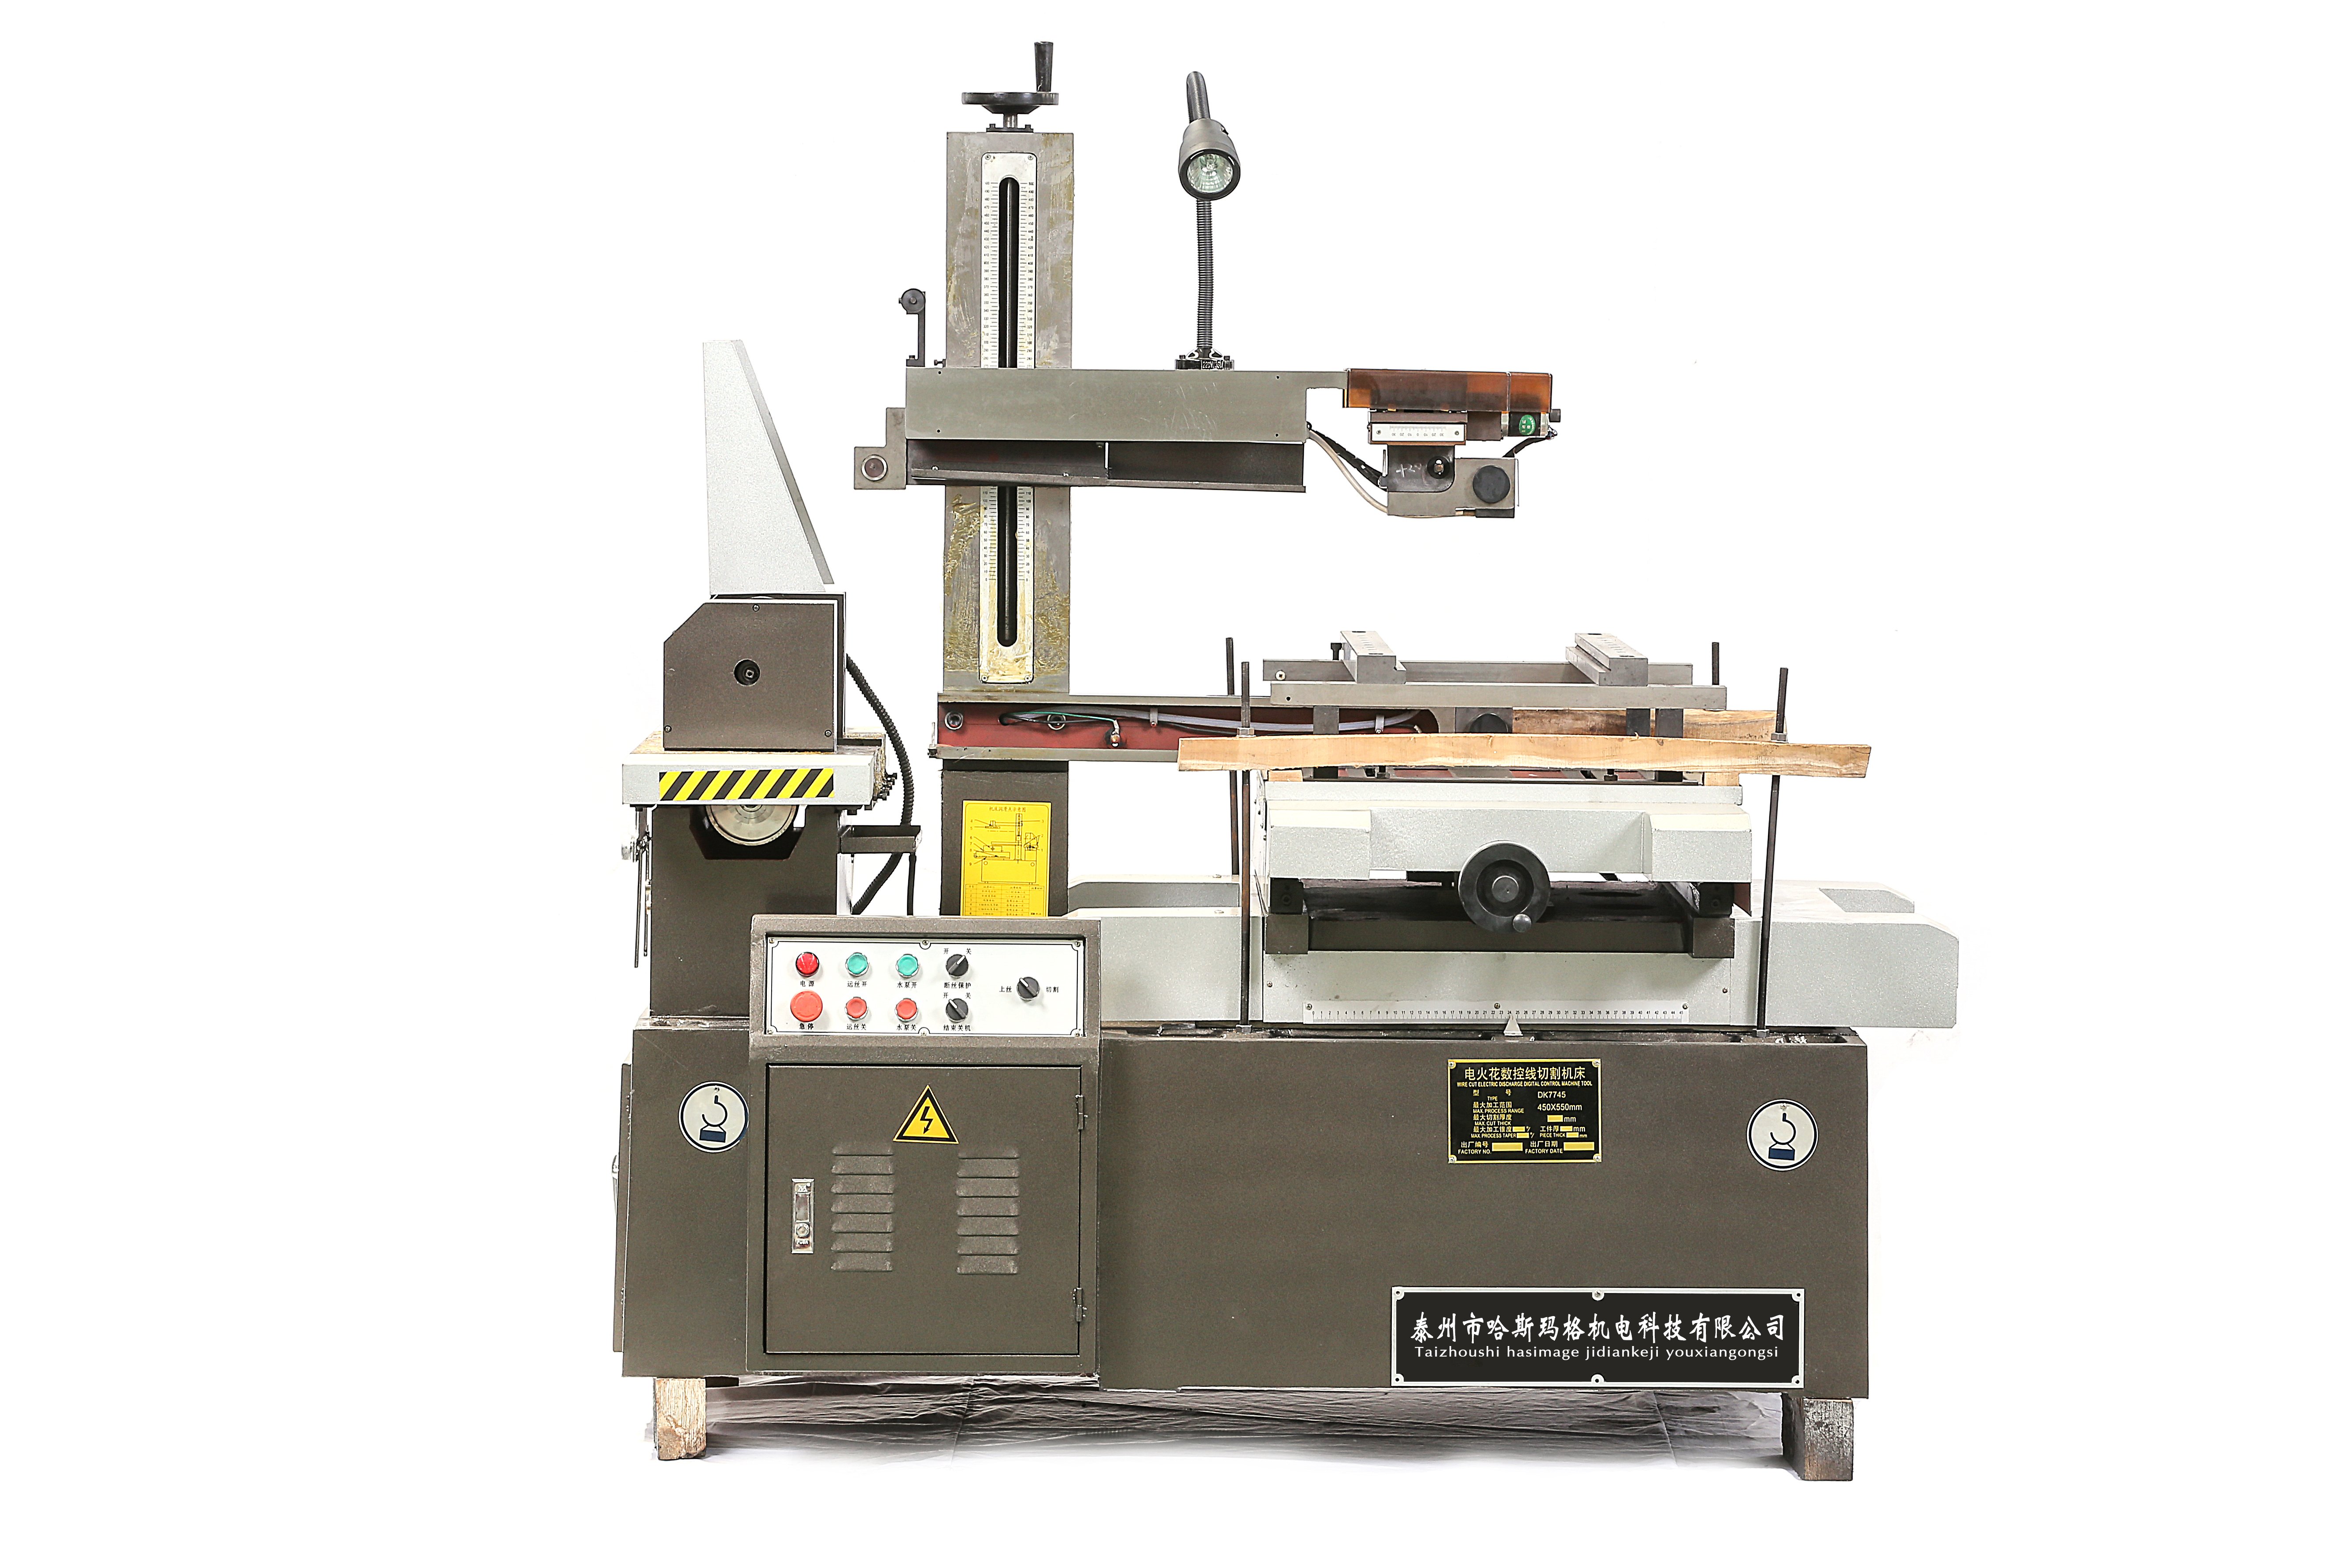
Bildfilen var tidigare märkt som DK7735, men namnskylten på maskinen i bilden visar tydligt DK7745. Den rättade beskrivningen ovan förhindrar att bilden felaktigt identifieras som en annan modell.
Fastställ en säker och återrepeterbar baslinje
- Använd exakt den modellhandbok som tillhandahållits. Bekräfta den godkända kabelns material, diameter, laddnings-/viklingsmetod, spänningsprocedur, arbetvätska och operatörens kontroller. Överför inte en gräns från en annan Wire EDM-arkitektur.
- Gör maskinen säker. Stoppa cykeln och följ den medföljande handboken samt platsens isoleringsprocedure innan du vidrör trumman, kabellinjen, guider, kontaktkomponenter eller ett instängt arbetsstycke. Skydd och säkerhetslås får inte kringgås.
- Behåll den senast godkända inställningen. Registrera programmet, förskjutningen, den elektriska konditionen, trådspecifikationen, spänninställningen eller metoden, trådhastigheten, vätskekonditionen, spolningsanordningen, fixturerna och inspektionsresultatet innan något ändras.
- Beskriv symtomen. Notera om problemet är upprepad trådbrytning, instabil skärning, kortslutningar, lindnings/omvändningsproblem, långsammare skärning, ojämnhet eller dimensionsdrift, samt var i banan eller programmet det uppstår.
- Ändra en kontrollerad variabel. Samtidiga ändringar av spänning, effekt, hastighet och vätska döljer orsaken och gör resultatet svårt att återupprepa.
För den fullständiga installationssekvensen använder du Kontrollistan för installation av Wire EDM-maskin tillsammans med den valda modellens manual.
Inspektera molylbden-tråden och trumvindningen
Undersök den tillgängliga tråden innan arbete påbörjas och varje gång skärningsbeteendet förändras. Sök efter knickar, plattning, uppenbar ytskada, föroreningar, lokal tunnning eller diameterirreguljäriteter samt skador som orsakats av felaktig hantering eller kontakt med en sliten komponent. Använd inte färg ensam som ersättningsregel, och anta inte att en visuellt ren tråd har obegränsad återstående livslängd.
På trådrullen ska följande villkor, enligt bruksanvisningen, kontrolleras:
- ordentlig lindning utan korsade lager, lösa slingor, klumpar eller lokal hopstackning;
- säker förankring och tillräcklig mängd användbar tråd för det planerade arbetet;
- korrekta färdgränser och ren omvändning utan stötar, tvekan eller trådfrigivning;
- ingen kontakt mellan tråden och en oavsiktlig maskinkant, skydd eller förorenad yta;
- konsekvent spårning i båda riktningarna där bruksanvisningen tillåter en operativ observation.
Utför aldrig en improviserad sammanfogning, rätta ut en skadad belastad sektion eller linda upp trumman medan maskinen kan röra sig. Använd den godkända lastnings- och utbytesproceduren. Om trådskador upprepas på samma trumsposition eller vid omvändning ska drift stoppas och lindningen, färdgränserna samt relaterade driv-/spännkomponenter inspekteras innan en ny tråd monteras.
Ställ in spänningen för modellen och arbetet – inte så högt som möjligt
Trådspänning hjälper till att begränsa böjning och vibration, men högre spänning är inte automatiskt bättre. Otillräcklig spänning kan leda till instabil spårning eller geometrisk felaktighet; för hög spänning ökar den mekaniska belastningen på en tråd som redan är försvagad av urladdningserosion och kan öka risken för bristning. Använd den godkända inställningen eller proceduren för tråddiametern, maskinen, arbetsstyckets tjocklek, materialet, snittstrategin och det önskade resultatet.
Ett reciprokerande system måste också förbli stabilt vid riktningsskiften. Observera om symtomet endast uppstår i en rörelseriktning, nära omvändning eller vid samma funktion i programmet. Beskriv inte spännanordningen som ett sluten-loop-övervaknings- eller korrigeringssystem om denna funktion inte bekräftats för exakt kontrollenhet och den levererade konfigurationen.
Behåll trådledningen, ledarna och elektriska kontakterna
Den faktiska trådledningen varierar beroende på modell, men kan inkludera ledhjul eller ledkomponenter, en justeringsanordning, spännkomponenter, elektriska kontaktblock och trumman. Smuts, spår, löshet, feljustering, låst rotation eller en skadad kontaktyta kan skrapa, värma upp eller avleda tråden och kan orsaka att en ny tråd misslyckas på samma sätt som den gamla.
- rengör endast de komponenter och ytor som anges i den medföljande underhållsproceduren;
- undersök den monterade ledar-/rullarbanan för smuts, spår, skador, fritt rörlighet och säker montering;
- inspektera tillgängliga elektriska kontaktblock för föroreningar, ojämn slitage, gropning eller tecken på ovanlig värme enligt handbokens procedur;
- bekräfta att kabeln följer den avsedda banan och vertikala justeringen innan den skärs;
- byt ut en slitagekomponent vid modellens/handbokens gräns istället för att polera, böja eller modifiera den för att dölja symtomen.
Generatorhus, skyddade parametrar, elektriska anslutningar, drivsystem, säkerhetslås och formell kalibrering kräver auktoriserad, kvalificerad servicepersonal enligt platsens regler för energiavstängning.
Styr arbetsvätskan, filtreringen och spolningen
Arbetsvätskan stödjer isolering, kylning och avlägsnande av smuts i skärzonen. Föroreningar, blockerad cirkulation eller felaktig munstycksriktning kan koncentrera ovanliga urladdningar och värme vid tråden. Använd endast den vätska som godkänts för exakt modell och följ maskinens/vätskans instruktioner för förberedelse, nivå, underhållstillstånd och bortskaffande.
- kontrollera nivån, synlig förorening, filterns skick, cirkulationen, läckage och returflödet;
- bekräfta att de avsedda munstyckena eller utloppen når skärzonen och inte är blockerade eller förskjutna;
- avlägsna skräp från sprickan utan att använda okontrollerat flöde som flyttar ett tunt arbetsstycke eller destabiliserar tråden;
- mät koncentration, ledningsförmåga eller temperatur endast där bruksanvisningen eller vätskeanvisningen anger metoden och det godtagbara intervallet;
- importera inte inställningar för dejoniseringsharp, automatiska ledningsförmågans funktioner eller vätskeintervall från en enriktad mässingstrådmaskin.
Använd godkända skärparametrar
Urladdningsenergi, pulstid, trådhastighet, spänning, matningskrav, arbetsstyckets tjocklek/material, spolning och trådtillstånd påverkar varandra. En för aggressiv inställning för den faktiska luckan kan öka erosionen och risken för bristning; ett dåligt anpassat lågenergitillfälle kan också bli instabilt. Börja med exakt styr-/modellvägledning och en godkänd inställning för materialet, tjockleken, tråden och skärningssteget.
Flerpassbearbetning bör väljas för de krävda måtten och ytan, inte annonseras som ett sätt att förlänga trådlivslängden. Grov- och finbearbetning gör att återanvändbar tråd genomgår ytterligare cykler, så registrera hela skärningssekvensen och verifiera tråd-/processförhållandena. När cykeltiden är avgörande bör hela den godkända processen jämföras med hjälp av Tråd-EDM-skärhastighetsguiden i stället för att öka effekten tills tråden brister.
Diagnostisera trådbristning och instabil skärning
En trådbrytning är ett symtom, inte ett bevis för att trådmaterialet är defekt. Registrera brytningsplatsen längs trådleden och i programmet, rörelseriktningen, om den sker nära riktningsskiftet samt maskinstatusen omedelbart före händelsen.
| Observerat symptom | Kontrollera först | Verifieringsgräns |
|---|---|---|
| Brytning upprepas på samma fysiska punkt längs trådleden | Knick eller lokal tunnning, trumvindning, ledar-/rullgroov, skada på kontaktblock, oavsiktlig gnidning och justering | Gör maskinen säker, undersök motsvarande tråd/komponent och åtgärda den bekräftade orsaken innan du laddar om |
| Brytning sker nära riktningsskiftet | Vindning, förankring, rörelsebegränsningar, spänningsbeteende och riktningsskift/drivförhållanden | Använd manuellens kontroll av riktningsskift; drift eller skyddad justering tillhör kvalificerad service |
| Brytning upprepas vid samma arbetsstycksfunktion | Fremdmaterialfångning, spolningsåtkomst, tjockleks-/geometriförändring, arbetsstyckskontakt, fästmedelsrörelse och programmerat villkor | Reproducera på representativt material med den senast godkända inställningen och ändra en verifierad variabel |
| Kortslutningar eller skärinstabilitet ökar gradvis | Trådtillstånd, vätska/filter/cirkulation, smuts, kontakter, guider, elektrisk kontakt mellan verktyg och arbetsstycke samt granskning av parametrar | Jämför larm, avbrott och cykelobservationer med en dokumenterad godkänd referens |
| Yta eller mått avviker successivt utan att brytas | Tråd/trådspänning/trådbana plus förskjutning, justering av guider, fästning/datum, termiskt tillfälle, vätska/smuts samt inspektionsmetod | Granska en referensdel med samma platser och metod; skyll inte trådslitage enbart på ett enskilt resultat |
| Kontaktområdet visar ovanlig värme, gropbildning eller spår av gnistring | Trådkontakt, föroreningar, slitage/position hos kontaktblock samt elektrisk anslutning enligt den godkända proceduren | Stoppa maskinen; elektriskt arbete eller arbete på skyddade komponenter kräver auktoriserad service |
När ska återanvändbar molylittråd bytas ut?
Det finns inget tillförlitligt universellt intervall i timmar, skift eller antal jobb. Följ först den valda modellens manual. Byt ut tråden när en specificerad gräns uppnås, när inspektion avslöjar oacceptabel skada eller lokal minskning, när ett spårbar trådtillstånd fortfarande är orsaken till upprepad felaktighet, eller när det kvalificerade processresultatet inte kan upprätthållas efter att andra orsaker har kontrollerats.
Vänta inte på katastrofal bristning som rutinmässig slutpunkt, och hävdar inte att varje ojämna yta eller långsam skärning bevisar att tråden är sliten. Registrera anledningen till byte och verifiera maskinen med en kontrollerad referenskontur eller första artikeln efter att den nya tråden har laddats och justerats.
Skapa en trådtillståndsregistrering
En praktisk registrering bör identifiera:
- maskinmodell, styrutrustning, serienummer och datum;
- trådleverantör, material, diameter/specifikation, parti och laddningsdatum;
- lindnings-/laddningsregistrering samt spänninställning eller använd procedure;
- arbetsstycksmaterial, tjocklek, geometri och enskildskärnings- eller flerskärningssekvens;
- arbetstvätska, filtrerings-/spolningsobservationer och relevanta av manualen angivna avläsningar;
- program-/villkorsrevision, faktiska cykelobservationer, larm, kortslutningar och bristställen;
- mått, konicitet/profil, ytytresultat och mätmetod;
- genomförd underhållsåtgärd, utbytte komponenter, anledning till trådbyte och verifiering efter service;
Trendanalys av liknande arbetsuppgifter i stället för att kombinera olika material, tjocklekar och skärstrategier. En logg kan identifiera återkommande orsaker och undvika onödiga utbyten, men den fastställer inte en universell livslängdsgräns för service;
Vanliga frågor
Hur många timmar kan molylbden-tråd återanvändas?
Inget fast antal gäller för varje maskin och varje arbetsuppgift. Trådlivslängden beror på trådspecifikationen och belastningsförhållandena, materialet, tjockleken, elektriska förhållanden, trådhastigheten, spännkraften, kylvätskan/spolningen, skärsekvensen, trådvägens tillstånd och godkännandekraven. Använd modellens handbok samt dokumenterade förhållanden/prestandatrender.
Kan mässingtråd eller belagd tråd ersätta molypdentråd på denna maskin?
Ersätt inte trådmaterialet eller tråddiametern om inte HarsMarg:s modellspecifika dokumentation eller skriftlig teknisk bekräftelse godkänner det. Enkelriktade mässingtrådssystem använder en annan transport- och förbrukningsstrategi. Att en tråd fysiskt passar är inte ett bevis för att generatorn, ledarna, kontaktytorna, spännanordningen och arbetvätskan är kompatibla.
Kommer ökad spännkraft att förhindra trådbåge och förbättra noggrannheten?
Inte i sig själv. Tillräcklig spänning hjälper till att kontrollera genomböjning, men för hög spänning ökar den mekaniska belastningen och kan bidra till bristning när tråden redan är eroderad eller skadad. Använd den godkända driften och kontrollera trådvägen, spolningen, de elektriska inställningarna, tjockleken och bearbetningsstrategin som ett sammanhängande system.
Utökar flerpassbearbetning molybdentrådens livslängd?
Inte som en allmän regel. Flerpassbearbetning separerar avmaterialering och avslutande för att förbättra resultatet på arbetsstycket, men den medför också extra färdväg och exponering för urladdningar. Validera hela sekvensen och övervaka både tråden och resultatet; lova inte längre trådlivslängd utifrån antalet pass.
Hur ska oanvänd molybdentråd förvaras?
Håll den ren, torr och skyddad mot damm, olja, korrosionsorsaker, stötar, böjningar och knutar, helst i leverantörens ursprungliga förpackning och inom leverantörens angivna miljökrav. Registrera material, diameter, partinummer och öppningsdatum så att den installerade tråden är spårbar.
Vilken information krävs för att diagnostisera upprepad trådbrytning?
Ange maskin/styrpanel, trådspecifikation, fotografier på trådtrommeln och trådbanan, exakt brytningsplats, rörelseriktning, arbetsstyckematerial och tjocklek, geometri, skärvätska/spolningsförhållande, parameter/förhållandenummer, larm, senaste underhållsåtgärder eller ändringar samt om brytningen upprepas på samma fysiska eller programmerade plats.
Begär en teknisk granskning av Wire EDM
Granska hela HarsMarg Wire EDM-serien , inklusive DK7735-modellen för enkelbeskärning som visas på omslaget . För modellval eller felsökning av trådbrytning skicka ditt ritningsunderlag, material, tjocklek, krävd tolerans/ytråhet, skärsekvens, aktuell tråd och skärvätska, symtomregister, destination och elmatning. Skicka in dina uppgifter om Wire EDM-användning och underhåll .
Innehållsförteckning
- Vad betyder "trådlivslängd" på en reciprocierande Wire EDM?
- Fastställ en säker och återrepeterbar baslinje
- Inspektera molylbden-tråden och trumvindningen
- Ställ in spänningen för modellen och arbetet – inte så högt som möjligt
- Behåll trådledningen, ledarna och elektriska kontakterna
- Styr arbetsvätskan, filtreringen och spolningen
- Använd godkända skärparametrar
- Diagnostisera trådbristning och instabil skärning
- När ska återanvändbar molylittråd bytas ut?
- Skapa en trådtillståndsregistrering
-
Vanliga frågor
- Hur många timmar kan molylbden-tråd återanvändas?
- Kan mässingtråd eller belagd tråd ersätta molypdentråd på denna maskin?
- Kommer ökad spännkraft att förhindra trådbåge och förbättra noggrannheten?
- Utökar flerpassbearbetning molybdentrådens livslängd?
- Hur ska oanvänd molybdentråd förvaras?
- Vilken information krävs för att diagnostisera upprepad trådbrytning?
- Begär en teknisk granskning av Wire EDM
