
 EN



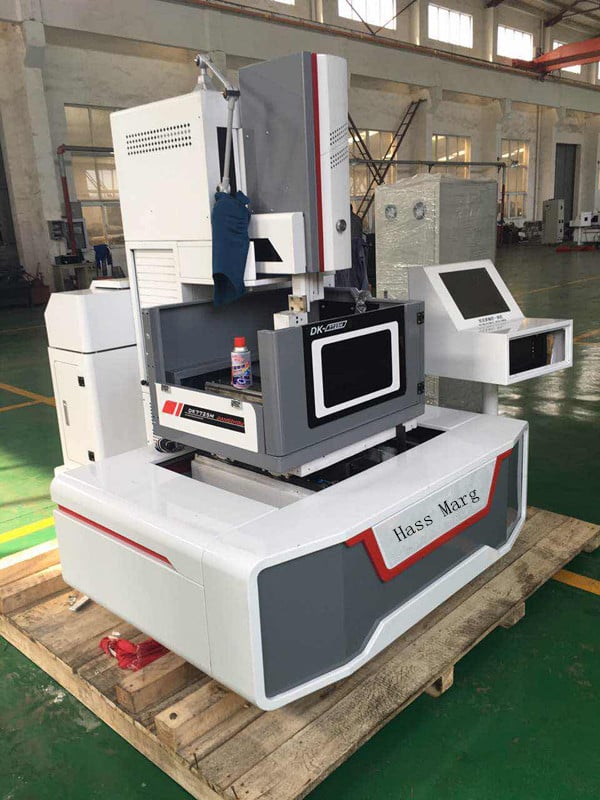
O EDM com fio é mais útil quando um comprador necessita de um perfil preciso atravessando totalmente um material eletricamente condutivo, especialmente após o trabalho ter sido temperado ou quando a força de corte convencional poderia distorcer um detalhe delicado. Pode produzir contornos complexos, ranhuras estreitas e pequenos raios internos sem uma ferramenta de corte rotativa. Essas vantagens são condicionais: a peça deve conduzir eletricidade, o fio precisa de um caminho através da peça e o resultado final depende do material, da espessura, do estado do fio, do fluido de trabalho, da limpeza (flushing), dos parâmetros elétricos, da estratégia de corte e da inspeção.
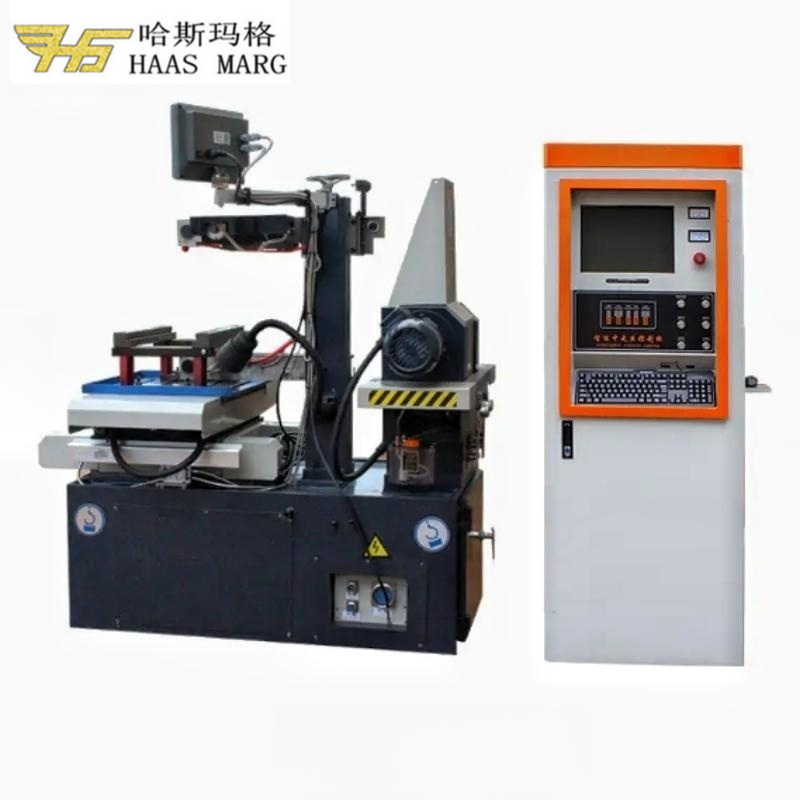
Atual da HarsMarg corte simples e máquinas de eletroerosão a fio multicorte utiliza fio de molibdênio reutilizável armazenado em um carretel e que se desloca de forma alternada através da zona de corte. A principal diferença na seleção é o plano do processo: máquinas de corte único realizam um único corte planejado na produção, enquanto máquinas de múltiplos cortes podem adicionar cortes de acabamento após o primeiro corte, quando o desenho exigir resultados dimensionais ou superficiais aprimorados.
Quais São as Vantagens Práticas do EDM com Fio?
Baixa Força Convencional de Corte
O material é removido por descargas elétricas controladas, em vez de por uma aresta de corte que pressiona a peça. Assim, a carga mecânica de corte é muito menor do que na fresagem ou na serra. Isso pode ser útil ao usinar seções finas, detalhes esbeltos, punções pequenos ou peças difíceis de fixar contra forças convencionais de corte.
Uma carga de corte baixa não significa que o processo é isento de forças. O fio flexível pode curvar-se sob a ação das forças de descarga e de lavagem, tensões residuais podem deslocar uma seção liberada e um cavaco em queda pode perturbar o corte. Assim, o suporte estável, uma sequência de corte adequada e uma lavagem controlada continuam sendo necessários.
Usinagem de Materiais Condutivos Temperados
O processo de usinagem por fio EDM pode usinar materiais condutores elétricos após tratamento térmico, pois não depende de uma aresta convencional de ferramenta cortando o material. Aços-ferramenta temperados, carbonetos condutores e ligas condutoras adequadas podem, portanto, ser considerados sem a necessidade prévia de retornar a peça a um estado recozido.
Isso pode reduzir a necessidade de deixar todos os perfis críticos para usinagem em estado mole antes do tratamento térmico. Não significa que todos os materiais condutores sejam cortados à mesma velocidade ou atinjam o mesmo resultado. As propriedades elétricas e térmicas, a classe do material, a espessura, as condições e o processo de tratamento térmico, bem como as configurações do processo, continuam a afetar a estabilidade, o tempo de corte e a integridade da superfície.
Contornos Complexos Através da Peça e Perfis Internos
Um percurso programado do fio pode produzir contornos complexos através da peça, ranhuras estreitas, perfis de matriz e punção, e características bidimensionais repetidas. Quando a máquina e a configuração selecionadas oferecem o movimento necessário dos guias superior e inferior, também é possível obter um bisel controlado ou perfis superiores e inferiores diferentes, dentro da faixa especificada pela máquina.
O fio deve ser capaz de entrar e atravessar a peça. Um perfil externo pode começar a partir de uma borda; um perfil interno fechado normalmente exige um furo inicial preparado. A usinagem por fio EDM não deve ser descrita como um método geral para cavidades cegas, canais de refrigeração selados ou passagens internas tridimensionais arbitrárias. Compare Furação edm para furos iniciais e eDM de afundamento para trabalhos adequados em cavidades cegas.
Pequenos raios internos e fenda controlada
Um fio fino pode produzir um corte mais estreito e um raio interno menor do que muitas ferramentas rotativas. Isso é útil para perfis detalhados, características com espaçamento reduzido e trabalhos em que a conservação do material é importante. A usinagem por fio EDM normalmente não gera a mesma rebarba mecânica de corte gerada por uma aresta convencional, embora a entrada, saída, separação de recortes, resíduos aderidos e o estado térmico da superfície ainda exijam inspeção.
A usinagem por fio EDM não consegue criar um canto interno matematicamente agudo. O raio mínimo prático e o perfil final dependem do diâmetro do fio, do intervalo de descarga, do deslocamento, da estratégia de controle de cantos, da espessura da peça, da tensão no fio, da limpeza (flushing) e do estado da máquina.
Caminho CNC repetível e melhoria condicional do acabamento
Assim que um desenho, um datum, um dispositivo de fixação, uma trajetória do fio, uma condição do fluido de trabalho, um programa elétrico e um método de inspeção tiverem sido qualificados, o controle do caminho CNC pode suportar uma produção repetível. Em trabalhos com múltiplos cortes, passes de acabamento podem remover uma sobremetal controlada após o primeiro corte e melhorar os resultados dimensionais e de superfície em condições adequadas.
A repetibilidade não é uma garantia automática. Revisões do programa, deslocamentos, estado do fio, estado dos guias, temperatura, limpeza (flushing), fixação da peça e medição devem permanecer sob controle. Consulte o Checklist de precisão e inspeção em EDM a fio para um fluxo de verificação mais detalhado.
Vantagens da usinagem por fio EDM e suas condições
| Vantagem potencial | Por que pode ajudar | Condição ou limitação |
|---|---|---|
| Baixa carga mecânica de corte | Pode reduzir a distorção causada pela pressão convencional da ferramenta | A estabilidade do dispositivo de fixação, as tensões residuais, a limpeza e o controle de rebarbas continuam sendo importantes |
| Capacidade para materiais temperados | Permite que peças condutoras adequadas sejam perfiladas após o tratamento térmico | A condutividade e a compatibilidade do material/processo devem ser confirmadas |
| Perfil complexo através da peça | O percurso CNC pode seguir contornos externos e internos detalhados | Perfis internos fechados normalmente exigem um furo inicial; cavidades cegas exigem outro processo |
| Pequeno raio e estreita largura de corte | Útil para detalhes finos e características com espaçamento reduzido | Limitado pelo raio do fio, folga da faísca, deslocamento, espessura e controle de cantos |
| Melhoria do corte de acabamento | Pode melhorar os resultados de superfície e dimensional após o primeiro corte | Exige a folga correta, o deslocamento, as configurações e a inspeção adequadas em cada passagem |
| Trajeto programado repetível | Uma configuração qualificada pode ser reutilizada na produção recorrente | O estado da máquina, o fio, o fluido, o dispositivo de fixação e o ambiente devem permanecer controlados |
Onde o Wire EDM apresenta limitações?
A peça deve ser eletricamente condutiva
Plásticos isolantes comuns, vidro e cerâmicas não condutoras não podem ser cortados por Wire EDM convencional. O nome do material sozinho não é suficiente: confirme a classe, a condutividade, o tratamento térmico e qualquer revestimento ou estrutura composta antes de selecionar o processo.
O fio precisa ter acesso através do corte
Um perfil contínuo deve ser acessível a partir de uma borda da peça ou de um furo inicial preparado. A peça e o dispositivo também devem permitir o acesso dos guias superior e inferior do fio, a limpeza por jato de fluido e a gestão segura do resíduo. Essas restrições devem ser verificadas diretamente no desenho real, não deduzidas apenas pelas dimensões gerais da peça.
A usinagem por fio EDM é um processo térmico
As descargas elétricas fundem e removem pequenos volumes de material. A superfície usinada pode, portanto, incluir uma camada de recaimento, uma zona afetada pelo calor, tensões residuais ou microfissuras. Cortes de acabamento com menor energia podem reduzir esses efeitos, mas requisitos críticos de integridade superficial exigem uma regra de aceitação e um método de inspeção.
Cortes simples podem ser mais rápidos por outro processo
A usinagem por fio diamantado não é, automaticamente, o método mais rápido ou de menor custo. O corte com serra, fresamento, corte a laser ou outro processo pode ser mais econômico para uma forma aberta simples, remoção rápida em grande volume ou um material não condutivo. O tempo total de usinagem por fio diamantado inclui preparação, furação inicial (quando necessária), primeiro corte, todos os cortes de acabamento, inspeção e qualquer trabalho secundário. Revise o Guia de velocidade de corte por fio diamantado antes de comparar taxas de catálogo não relacionadas.
O fio, o fluido e o estado da máquina ainda exigem controle
O fio de molibdênio recíproco é reutilizável, mas não permanece inalterado indefinidamente. O desgaste do fio, o estado dos guias e dos contatos condutivos, a qualidade do fluido de trabalho, a filtração, a lavagem, a isolação, a lubrificação e a manutenção elétrica afetam a estabilidade do processo e o custo operacional. A usinagem por fio diamantado utiliza consumíveis diferentes dos do fresamento; ela não elimina consumíveis nem manutenção.
Corte único versus corte múltiplo na usinagem por fio diamantado HarsMarg
| Ponto de Seleção | Corte único / fio rápido | Corte múltiplo / velocidade média |
|---|---|---|
| Sistema de fios | Fio de molibdênio reutilizável, armazenado em tambor e com movimento alternado | Fio de molibdênio reutilizável, armazenado em tambor e com movimento alternado |
| Sequência de corte | Uma redução planejada na produção | Primeiro corte seguido por cortes de acabamento, quando necessário |
| Referência de acabamento publicada | Referência publicada: rugosidade Ra ≤ 2,0 µm ideal nas condições de processo declaradas pelo modelo; verifique o resultado para o material e a geometria selecionados | Referência publicada com múltiplos cortes: rugosidade Ra ≤ 2,0 µm no primeiro corte e Ra ≤ 0,8 µm após o retoque, nas condições de processo declaradas; verifique o resultado para a peça selecionada |
| Evidência de precisão | Específica ao modelo e à amostra; a referência DK7725 não constitui garantia de série | Para a amostra especificada, com altura de 40 mm e octógono regular de 28 mm, o desvio dimensional após o retoque foi de 0,009 mm na seção vertical e de 0,010 mm na seção horizontal |
| Quando avaliar | Quando um único corte qualificado atende aos requisitos de desenho e acabamento | Quando o objetivo de qualidade justifica um processo controlado de retoque |
| Cálculo do tempo de ciclo | Inclua a preparação, o corte completo de produção e a inspeção | Inclua a preparação, o primeiro corte, cada corte de retoque e a inspeção |
Os exemplos publicados de corte único e corte múltiplo utilizam espécimes e condições diferentes, portanto não constituem um teste controlado cara a cara. Eles ilustram como a capacidade deve ser declarada: com o modelo, o material, o espécime, a etapa de corte e o contexto de inspeção visíveis. Para uma comparação mais completa, leia corte único versus corte múltiplo por EDM a fio .
Quando você deve escolher EDM a fio em vez de outro processo?
| Exigência | Processo inicial útil | Motivo para verificação |
|---|---|---|
| Perfil complexo através de peça condutiva temperada | Fio EDM | Confirme o acesso inicial, o raio de concordância, a espessura, a inclinação, a tolerância e o requisito de integridade superficial |
| Corte aberto simples ou remoção rápida de grande volume | Serragem, fresagem ou outro processo convencional pode ser mais econômico | Comparar ciclo completo, tolerância, controle de rebarbas, fixação da peça e acabamento posterior |
| Furo inicial pequeno e profundo | Furação edm | Confirmar faixa do eletrodo, material, profundidade, requisitos do furo e escoamento |
| Cavidade cega ou recesso com formato específico | Usinagem por eletroerosão por penetração ou fresagem, conforme a peça | A eletroerosão por fio não pode seguir diretamente uma superfície de cavidade cega fechada |
| Perfil rápido de chapa | Laser, estampagem ou outro processo podem ser uma comparação inicial mais adequada | Comparar material, espessura, entrada de calor, qualidade da borda, quantidade e custo das ferramentas |
Esta tabela é um guia preliminar de seleção de processos, não um substituto para a análise do desenho. O método mais econômico é aquele que atende integralmente ao requisito, com risco aceitável de preparação, ciclo, inspeção e retrabalho.
O que determina o resultado real do processo de usinagem por eletroerosão com fio?
- Peça: grau do material, condutividade, dureza, tratamento térmico, dimensões, espessura, peso e tensão residual.
- Geometria: comprimento do contorno, raio interno mínimo, ranhuras estreitas, conicidade, variações de espessura, entrada/saída, furo inicial e comportamento do recorte.
- Sistema de fio: diâmetro e estado do fio de molibdênio, trajetória do fio, estado dos guias, tensão, velocidade do fio e inversão estável.
- Condições do processo: qualidade do fluido de trabalho, filtração, jato de fluido, parâmetros elétricos, deslocamento, folga na primeira passagem e condições de cada passe de acabamento.
- Configuração: rigidez da fixação, referência dimensional, nivelamento da máquina, temperatura ambiente, revisão do programa e verificações pelo operador.
- Inspeção: o que é medido, onde é medido, instrumento utilizado, temperatura, plano de amostragem e regra de aceitação.
Um valor catalogado sem essas condições não constitui uma previsão confiável para a peça do cliente. Utilize um ensaio controlado ou um plano de corte de amostra quando a tolerância, a rugosidade superficial, a retilineidade, a conicidade ou a condição metalúrgica forem críticas. Checklist de configuração de EDM a fio explica como documentar a condição inicial.
Informações a Enviar para Seleção da Máquina
Para uma análise técnica útil, envie:
- Desenho da peça e grau do material da peça trabalhada, dureza e condição de tratamento térmico
- Dimensões globais X/Y, espessura máxima de corte, peso da peça trabalhada e folga para fixação
- Contorno exigido, raio interno mínimo, ranhura, inclinação e informações sobre o furo de início
- Tolerância dimensional, retilineidade e requisitos de rugosidade superficial
- Requisito de aceitação de integridade superficial ou camada recast, quando aplicável
- Quantidade prevista, tamanho do lote, ciclo-alvo e método de inspeção
- País de destino, tensão/frequência locais e funções de controlador ou automação exigidas
- Se um registro de corte e inspeção de amostra é exigido antes do pedido
A HarsMarg pode usar essas informações para comparar o completo Máquinas de eletroerosão por fio e identificar se um processo de corte simples ou múltiplo é o ponto de partida mais adequado. A capacidade final, o controlador, a configuração elétrica e o resultado esperado devem ser confirmados na cotação técnica.
Perguntas frequentes
Quais são as principais vantagens do Wire EDM?
As principais vantagens são baixa força convencional de corte, capacidade de usinar materiais condutores temperados, contornos detalhados através da peça, pequenos raios internos e trajetória CNC controlável. O processamento com múltiplos cortes também pode melhorar os resultados dimensionais e de superfície. Cada vantagem depende do material, da geometria, da máquina, do fio, do fluido, da montagem e da qualidade exigida.
O Wire EDM pode cortar aço temperado e carboneto?
Pode cortar aços endurecidos condutores elétricos adequados e materiais de carboneto condutores. Confirme a classe exata, condutividade, aglutinante, tratamento térmico, espessura e requisitos de integridade superficial, pois a estabilidade do corte, a velocidade e o resultado não são idênticos para todos os materiais.
O processo Wire EDM produz peças livres de rebarbas?
O Wire EDM não forma a mesma rebarba mecânica gerada por uma aresta de ferramenta convencional, mas o termo “livre de rebarbas” não deve ser usado como uma declaração incondicional de aceitação. As condições de entrada/saída, separação da sobra (slug), camada recast, resíduos aderidos e danos causados por manuseio ainda exigem inspeção.
O corte múltiplo sempre proporciona maior precisão?
Não. O acabamento (trimming) oferece uma rota de processo para melhorar o resultado, mas não garante um único valor de precisão para todas as peças. A folga do primeiro corte, os deslocamentos (offsets), as condições elétricas, o fio, o fluido, o dispositivo de fixação, o material, a espessura e o método de medição devem ser ajustados conforme o trabalho.
Quando devo escolher o corte simples em vez do corte múltiplo?
Escolha o corte simples como a opção mais direta quando um único corte de produção qualificado puder atender aos requisitos do desenho e do acabamento. Avalie o corte múltiplo quando o resultado dimensional ou superficial exigido justificar um primeiro corte seguido por cortes de retoque controlados. Não escolha com base apenas nas palavras “rápido” ou “médio”.
Solicite uma Revisão Técnica
Envie o desenho, o material, as dimensões e o peso da peça, a espessura máxima de corte, a tolerância, o requisito de superfície, a quantidade, o método de inspeção, o destino e a alimentação elétrica. A HarsMarg pode analisar a envelope de trabalho adequada e a estratégia de corte e, quando necessário, discutir um plano de corte de amostra. Envie os detalhes da sua aplicação para uma análise técnica .
Sumário
- Quais São as Vantagens Práticas do EDM com Fio?
- Vantagens da usinagem por fio EDM e suas condições
- Onde o Wire EDM apresenta limitações?
- Corte único versus corte múltiplo na usinagem por fio diamantado HarsMarg
- Quando você deve escolher EDM a fio em vez de outro processo?
- O que determina o resultado real do processo de usinagem por eletroerosão com fio?
- Informações a Enviar para Seleção da Máquina
- Perguntas frequentes
- Solicite uma Revisão Técnica
