
 EN



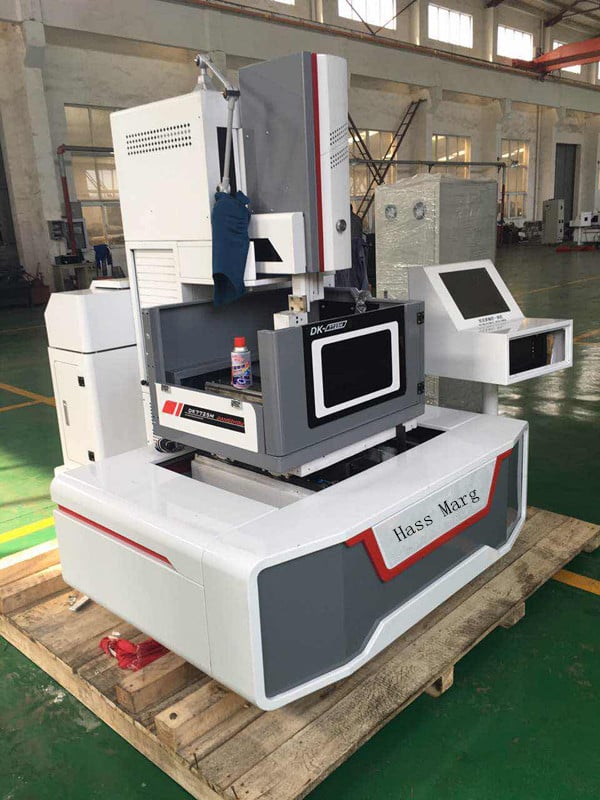
Wire EDM paling berguna apabila pembeli memerlukan profil tepat melalui bahan konduktif elektrik, khususnya selepas benda kerja telah dikeraskan atau apabila daya pemotongan konvensional boleh mengubah bentuk ciri yang halus. Ia mampu menghasilkan kontur kompleks, slot sempit dan jejari dalaman kecil tanpa alat pemotong berputar. Kelebihan ini bersyarat: benda kerja mesti mengalirkan arus elektrik, wayar memerlukan laluan melalui bahagian tersebut, dan hasil akhir bergantung kepada bahan, ketebalan, keadaan wayar, cecair kerja, pengaliran (flushing), parameter elektrik, strategi pemotongan dan pemeriksaan.
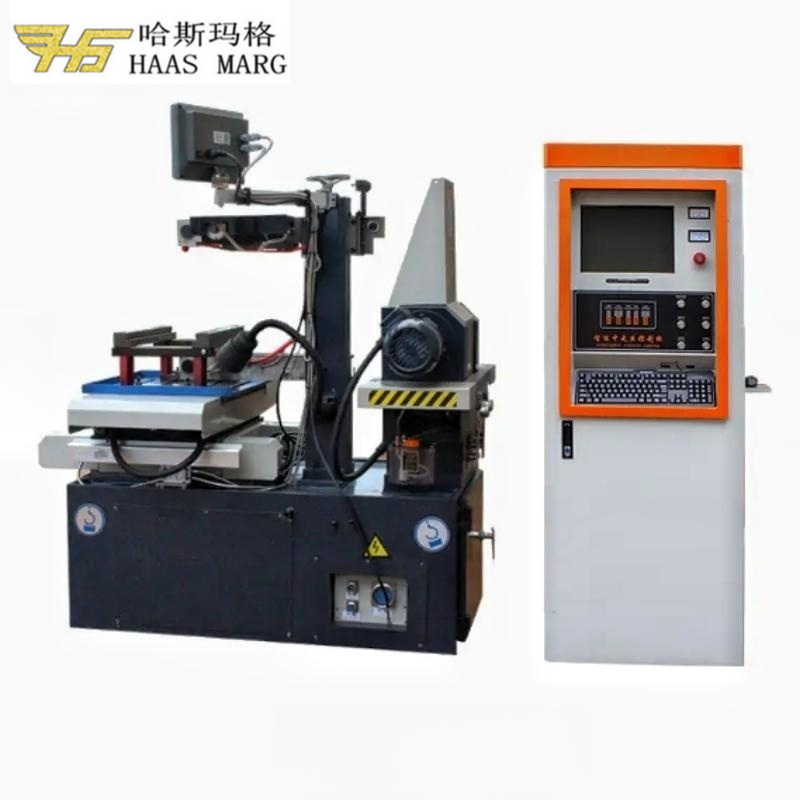
Semasa HarsMarg wire EDM potongan tunggal dan mesin Wire EDM potongan berbilang menggunakan wayar molibdenum boleh guna semula yang disimpan pada gulungan wayar dan bergerak pergi dan balik melalui zon pemotongan. Perbezaan utama dalam pemilihan ialah pelan proses: mesin potong-tunggal menggunakan satu potongan pengeluaran terancang, manakala mesin potong-pelbagai boleh menambah potongan penyesuaian selepas potongan pertama apabila lukisan memerlukan hasil dimensi atau permukaan yang lebih baik.
Apakah Kelebihan Praktikal EDM Wayar?
Daya Pemotongan Konvensional Rendah
Bahan dikeluarkan melalui pelepasan elektrik terkawal, bukan melalui tepi pemotong yang menekan ke dalam benda kerja. Beban pemotongan mekanikal oleh itu jauh lebih rendah berbanding dengan penggilingan atau penggergajian. Ini dapat membantu semasa memproses bahagian nipis, butiran langsing, penukul kecil atau komponen yang sukar dipegang terhadap daya pemotongan konvensional.
Beban pemotongan yang rendah tidak bermaksud proses ini bebas daya. Wayar yang fleksibel boleh melengkung di bawah daya pelepasan dan pembilasan, tekanan sisa boleh menggerakkan bahagian yang telah dilepaskan, dan kepingan yang jatuh boleh mengganggu proses pemotongan. Sokongan yang stabil, urutan pemotongan yang sesuai, dan pembilasan yang terkawal tetap diperlukan.
Pemesinan Bahan Konduktif Keras
EDM wayar boleh memproses bahan konduktif secara elektrik selepas rawatan haba kerana ia tidak bergantung pada tepi alat konvensional yang memotong bahan tersebut. Oleh itu, keluli perkakas keras, karbida konduktif, dan aloi konduktif yang sesuai boleh dipertimbangkan tanpa perlu menjadikan komponen tersebut lembut terlebih dahulu.
Ini boleh mengurangkan keperluan untuk meninggalkan setiap profil kritikal bagi pemesinan keadaan lembut sebelum rawatan haba. Ini tidak bermakna setiap bahan konduktif dipotong pada kelajuan yang sama atau mencapai hasil yang sama. Sifat elektrik dan terma, gred bahan, ketebalan, keadaan rawatan haba dan tetapan proses masih mempengaruhi kestabilan, masa pemotongan dan integriti permukaan.
Kontur Melalui Kompleks dan Profil Dalaman
Laluan wayar yang diprogramkan boleh menghasilkan kontur melalui kompleks, slot sempit, profil acuan dan penumbuk, serta ciri dua dimensi berulang. Di mana mesin dan konfigurasi yang dipilih menyediakan pergerakan pandu atas/bawah yang diperlukan, kecondongan terkawal atau profil atas dan bawah yang berbeza juga mungkin dicapai dalam julat yang dinyatakan bagi mesin tersebut.
Wayar tersebut mesti boleh masuk dan melalui benda kerja. Profil luaran boleh bermula dari suatu tepi; manakala profil dalaman tertutup biasanya memerlukan lubang permulaan yang telah disediakan. EDM wayar tidak patut digambarkan sebagai kaedah umum untuk rongga buta, saluran penyejukan tertutup atau laluan dalaman tiga dimensi secara rawak. Bandingkan Pengeboran EDM untuk lubang permulaan dan eDM Die-Sinking untuk kerja rongga buta yang sesuai.
Jejari Dalaman Kecil dan Lebar Alur Terkawal
Wayar halus boleh menghasilkan potongan lebih sempit dan jejari dalaman lebih kecil berbanding banyak alat berputar. Ini berguna untuk profil terperinci, ciri-ciri yang rapat jaraknya dan kerja di mana pemuliharaan bahan menjadi penting. EDM wayar biasanya tidak membentuk gerigi pemotongan mekanikal yang sama seperti tepi alat konvensional, walaupun pemeriksaan masih diperlukan bagi bahagian masuk, keluar, pemisahan slug, sisa lekat dan keadaan permukaan akibat haba.
EDM wayar tidak dapat menghasilkan sudut dalaman yang tajam secara matematik. Jejari minimum amali dan profil akhir bergantung kepada diameter wayar, celah loncatan, anjakan, strategi kawalan sudut, ketebalan benda kerja, ketegangan wayar, pengaliran dan keadaan mesin.
Laluan CNC yang boleh diulang dan penambahbaikan siap bersyarat
Apabila satu lukisan, datum, kelengkapan, laluan wayar, keadaan cecair kerja, program elektrik dan kaedah pemeriksaan telah disahkan, kawalan laluan CNC boleh menyokong pengeluaran yang boleh diulang. Untuk kerja potongan berbilang, laluan pemotongan tambahan boleh menghilangkan toleransi terkawal selepas potongan pertama dan meningkatkan hasil dimensi serta permukaan dalam keadaan yang sesuai.
Kebolehulangan bukan jaminan automatik. Semakan atur cara, anjakan, keadaan wayar, keadaan pandu, suhu, pengaliran, pegangan benda kerja dan pengukuran mesti sentiasa dikawal. Rujuk Senarai semak ketepatan dan pemeriksaan Wire EDM untuk alur kerja pengesahan yang lebih terperinci.
Kelebihan EDM Wayar dan Syarat-syaratnya
| Kelebihan Potensi | Mengapa Ia Boleh Membantu | Syarat atau Had |
|---|---|---|
| Beban pemotongan mekanikal yang rendah | Boleh mengurangkan distorsi yang disebabkan oleh tekanan alat konvensional | Kestabilan pemegang, tegasan baki, pengaliran dan kawalan slug masih penting |
| Kemampuan memproses bahan keras | Membolehkan komponen konduktif yang sesuai dibentuk selepas rawatan haba | Kekonduksian dan keserasian bahan/proses mesti disahkan |
| Profil melalui yang kompleks | Laluan CNC boleh mengikuti kontur luaran dan dalaman secara terperinci | Profil dalaman tertutup biasanya memerlukan lubang permulaan; rongga buta memerlukan proses lain |
| Jejari kecil dan lebar kerf sempit | Berguna untuk butiran halus dan ciri-ciri yang berdekatan | Terhad oleh jejari wayar, celah percikan, anjakan, ketebalan dan kawalan sudut |
| Peningkatan pemotongan-pemangkasan | Boleh meningkatkan hasil permukaan dan dimensi selepas potongan pertama | Memerlukan toleransi yang betul, anjakan, tetapan dan pemeriksaan bagi setiap laluan |
| Laluan beraturan yang boleh diulang | Persediaan yang layak boleh digunakan semula untuk pengeluaran berulang | Keadaan mesin, wayar, cecair, kelengkapan dan persekitaran mesti sentiasa dikawal |
Di Manakah Had Wire EDM?
Benda kerja mesti konduktif secara elektrik
Plastik penebat biasa, kaca dan seramik bukan konduktif tidak boleh dipotong dengan Wire EDM konvensional. Nama bahan sahaja tidak mencukupi: sahkan gred, kekonduksian, rawatan haba serta sebarang salutan atau struktur komposit sebelum memilih proses ini.
Wayar Perlu Akses Melalui Potongan
Profil melintang mesti dapat diakses daripada tepi benda kerja atau lubang permulaan yang telah disediakan. Komponen dan kelengkapan juga mesti membenarkan akses pandu-wayar atas dan bawah, pembilasan, serta pengurusan slug secara selamat. Sekatan-sekatan ini perlu disemak berdasarkan lukisan sebenar, bukan dianggarkan daripada dimensi keseluruhan komponen.
EDM Wayar Ialah Proses Termal
Legasan elektrik melebur dan mengeluarkan isi padu bahan yang kecil. Oleh itu, permukaan yang dimesin boleh mengandungi lapisan lebur semula, zon terjejas haba, tegasan baki atau retakan mikro. Potongan penyesuaian berenergi rendah mungkin mengurangkan kesan-kesan ini, tetapi keperluan integriti permukaan kritikal memerlukan peraturan penerimaan dan kaedah pemeriksaan.
Potongan Ringkas Mungkin Lebih Pantas Menggunakan Proses Lain
Pemotongan EDM wayar bukan secara automatik kaedah terpantas atau paling murah. Penggergajian, penggilingan, pemotongan laser atau proses lain mungkin lebih ekonomikal untuk bentuk terbuka mudah, penyingkiran pukal pantas atau bahan bukan konduktif. Jumlah masa pemotongan EDM wayar termasuk persiapan awal, penyediaan lubang permulaan (jika diperlukan), potongan pertama, setiap potongan pelarasan, pemeriksaan dan sebarang kerja sekunder. Semak semula Panduan kelajuan pemotongan EDM wayar sebelum membandingkan kadar katalog yang tidak berkaitan.
Keadaan Wayar, Cecair dan Mesin Masih Memerlukan Kawalan
Wayar molibdenum berayun boleh diguna semula, tetapi ia tidak kekal tidak berubah selama-lamanya. Kehausan wayar, keadaan panduan dan sentuhan konduktif, kualiti cecair kerja, penapisan, aliran, penebatan, pelinciran dan penyelenggaraan elektrik mempengaruhi kestabilan proses dan kos operasi. EDM wayar mempunyai bahan habis pakai yang berbeza daripada penggilingan; ia tidak menghilangkan bahan habis pakai atau penyelenggaraan.
EDM Wayar HarsMarg: Potongan Tunggal vs Potongan Berbilang
| Titik Pemilihan | Potongan Tunggal / Wayar Pantas | Potongan Berbilang / Kelajuan Sederhana |
|---|---|---|
| Sistem wayar | Wayar molibdenum boleh guna semula yang disimpan pada dram dan bergerak balas | Wayar molibdenum boleh guna semula yang disimpan pada dram dan bergerak balas |
| Jujukan potongan | Satu potongan pengeluaran yang dirancang | Potongan pertama diikuti dengan potongan pemotongan apabila diperlukan |
| Rujukan siap terbit | Rujukan terbit: Ra optimum ≤ 2.0 µm di bawah keadaan proses yang dinyatakan dalam model; sahkan hasilnya bagi bahan dan geometri yang dipilih | Rujukan pelbagai potongan terbit: Ra potongan pertama ≤ 2.0 µm dan Ra selepas pemotongan akhir ≤ 0.8 µm di bawah keadaan proses yang dinyatakan; sahkan hasilnya bagi komponen yang dipilih |
| Bukti ketepatan | Khusus kepada model dan spesimen; rujukan DK7725 bukan jaminan siri | Bagi spesimen oktagon sekata setinggi 40 mm dan berdiameter 28 mm yang dinyatakan, sisihan dimensi selepas pemotongan akhir ialah 0.009 mm pada keratan menegak dan 0.010 mm pada keratan mengufuk |
| Bilakah perlu dinilai | Apabila satu potongan yang memenuhi syarat boleh memenuhi keperluan lukisan dan penyelesaian permukaan | Apabila sasaran kualiti mengharuskan proses pemotongan akhir yang dikawal |
| Pengiraan masa kitaran | Masukkan persiapan, potongan pengeluaran penuh dan pemeriksaan | Sertakan pemasangan, potongan pertama, setiap potongan pemotongan dan pemeriksaan |
Contoh potongan-tunggal dan potongan-berbilang yang diterbitkan menggunakan spesimen dan keadaan berbeza, jadi ini bukan ujian berbanding langsung terkawal. Ia menunjukkan cara menyatakan keupayaan: dengan model, bahan, spesimen, peringkat potongan dan konteks pemeriksaan kelihatan jelas. Untuk perbandingan lebih lengkap, baca potongan-tunggal berbanding potongan-berbilang Wire EDM .
Bilakah Anda Perlu Memilih Wire EDM Berbanding Proses Lain?
| Keperluan | Proses Permulaan yang Berguna | Sebab Perlu Disahkan |
|---|---|---|
| Profil kompleks melalui bahagian yang telah dikeraskan dan konduktif | Wire edm | Sahkan akses permulaan, jejari sudut, ketebalan, kecondongan, toleransi dan keperluan integriti permukaan |
| Potongan terbuka ringkas atau pengelupasan pukal pantas | Penggergajian, penggilingan atau proses konvensional lain mungkin lebih ekonomikal | Bandingkan kitaran penuh, toleransi, kawalan gerudi, pemegang kerja dan penyelesaian akhir kemudian |
| Lubang permulaan kecil dan dalam | Pengeboran EDM | Sahkan julat elektrod, bahan, kedalaman, keperluan lubang dan pembilasan |
| Kaviti tertutup atau lekuk berbentuk | EDM penenggelaman acuan atau penggilingan, bergantung pada komponen | EDM wayar tidak boleh secara langsung mengikuti permukaan kaviti tertutup |
| Profil lembaran pantas | Laser, pelabelan atau proses lain mungkin perbandingan awal yang lebih baik | Bandingkan bahan, ketebalan, input haba, kualiti tepi, kuantiti dan kos perkakasan |
Jadual ini merupakan panduan penapisan proses, bukan pengganti untuk meneliti lukisan. Kaedah paling ekonomikal ialah kaedah yang memenuhi keseluruhan keperluan dengan risiko pemasangan, kitaran, pemeriksaan dan kerja semula yang diterima.
Apakah yang Menentukan Hasil Sebenar Wire EDM?
- Benda kerja: gred bahan, kekonduksian, kekerasan, rawatan haba, dimensi, ketebalan, berat dan tegasan baki.
- Geometri: panjang kontur, jejari dalaman minimum, slot sempit, kecondongan, perubahan ketebalan, masuk/keluar, lubang permulaan dan kelakuan slug.
- Sistem wayar: diameter dan keadaan wayar molibdenum, laluan wayar, keadaan pemandu, ketegangan, kelajuan wayar dan pembalikan yang stabil.
- Keadaan proses: kualiti cecair kerja, penapisan, pembilasan, parameter elektrik, anjakan, toleransi potongan pertama dan setiap keadaan pemotongan semula.
- Tetapan: kekukuhan pemegang, datum, aras mesin, suhu persekitaran, pembaharuan program dan pemeriksaan operator.
- Pemeriksaan: apa yang diukur, di mana ia diukur, instrumen, suhu, pelan persampelan dan peraturan penerimaan.
Nilai katalog tanpa syarat-syarat ini bukan ramalan yang boleh dipercayai untuk komponen pelanggan. Gunakan ujian terkawal atau rancangan sampel potongan apabila toleransi, kekasaran permukaan, kelurusan, tirus atau keadaan metalurgi adalah kritikal. Wire EDM menerangkan cara mendokumenkan keadaan permulaan.
Maklumat untuk Dihantar bagi Pemilihan Mesin
Untuk ulasan teknikal yang berguna, hantar:
- Lukisan komponen dan gred bahan benda kerja, kekerasan serta keadaan rawatan haba
- Dimensi keseluruhan X/Y, ketebalan pemotongan maksimum, berat benda kerja dan ruang untuk pengepam
- Kontur yang diperlukan, jejari dalaman minimum, alur, tirus dan maklumat lubang permulaan
- Keperluan toleransi dimensi, kelurusan dan kekasaran permukaan
- Keperluan penerimaan integriti permukaan atau lapisan semula-bentuk, apabila berkaitan
- Kuantiti dijangka, saiz kelompok, kitaran sasaran dan kaedah pemeriksaan
- Negara destinasi, voltan/kekerapan tempatan dan fungsi pengawal atau automasi yang diperlukan
- Sama ada rekod potongan sampel dan pemeriksaan diperlukan sebelum membuat pesanan
HarsMarg boleh menggunakan maklumat ini untuk membandingkan keseluruhan Julat jentera Wire EDM dan mengenal pasti sama ada proses potongan tunggal atau potongan berbilang merupakan titik permulaan yang lebih baik. Kapasiti akhir, pengawal, konfigurasi elektrik dan hasil yang dijangkakan harus disahkan dalam sebut harga teknikal.
Soalan Lazim
Apakah kelebihan utama Wire EDM?
Kelebihan utamanya ialah daya pemotongan konvensional yang rendah, keupayaan memproses bahan konduktif yang telah dikeraskan, kontur terus yang terperinci, jejari dalaman yang kecil dan laluan CNC yang boleh dikawal. Pemprosesan berbilang potongan juga boleh meningkatkan hasil dimensi dan permukaan. Setiap kelebihan bergantung pada bahan, geometri, jentera, wayar, cecair, persediaan dan kualiti yang diperlukan.
Bolehkah Wire EDM memotong keluli keras dan karbida?
Ia boleh memotong keluli keras yang konduktif secara elektrik dan bahan karbida konduktif yang sesuai. Sahkan gred tepat, kekonduksian, pengikat, rawatan haba, ketebalan dan keperluan integriti permukaan kerana kestabilan pemotongan, kadar dan hasilnya tidak sama bagi setiap bahan.
Adakah EDM wayar menghasilkan komponen bebas jeragih?
EDM wayar tidak membentuk jeragih pemotongan mekanikal yang sama seperti tepi alat konvensional, tetapi istilah “bebas jeragih” tidak boleh digunakan sebagai tuntutan penerimaan tanpa syarat. Keadaan masuk/keluar, pemisahan slug, lapisan recast, serpihan melekat dan kerosakan akibat penanganan masih perlu diperiksa.
Adakah pemotongan berbilang kali sentiasa memberikan ketepatan yang lebih baik?
Tidak. Pemotongan susulan menyediakan laluan proses untuk meningkatkan hasil, tetapi tidak menjamin satu nilai ketepatan bagi setiap komponen. Tolak tambah pemotongan pertama, pelarasan, keadaan elektrik, wayar, cecair, kelengkapan, bahan, ketebalan dan kaedah pengukuran mesti diselaraskan mengikut tugas.
Bilakah saya harus memilih pemotongan tunggal berbanding pemotongan berbilang kali?
Pilih potongan tunggal sebagai pilihan yang lebih langsung apabila satu potongan pengeluaran yang memenuhi syarat dapat memenuhi keperluan lukisan dan penyelesaian. Nilai potongan berbilang apabila hasil dimensi atau permukaan yang diperlukan mengharuskan satu potongan awal diikuti dengan potongan pemotongan terkawal. Jangan membuat pilihan hanya berdasarkan perkataan “cepat” atau “sederhana” sahaja.
Minta Semakan Teknikal
Hantar lukisan, bahan, saiz dan berat benda kerja, ketebalan pemotongan maksimum, toleransi, keperluan permukaan, kuantiti, kaedah pemeriksaan, destinasi dan bekalan kuasa. HarsMarg boleh menilai ruang kerja yang sesuai dan strategi pemotongan, serta apabila diperlukan, membincangkan pelan potongan sampel. Hantar butiran aplikasi anda untuk semakan teknikal .
Senarai Kandungan
- Apakah Kelebihan Praktikal EDM Wayar?
- Kelebihan EDM Wayar dan Syarat-syaratnya
- Di Manakah Had Wire EDM?
- EDM Wayar HarsMarg: Potongan Tunggal vs Potongan Berbilang
- Bilakah Anda Perlu Memilih Wire EDM Berbanding Proses Lain?
- Apakah yang Menentukan Hasil Sebenar Wire EDM?
- Maklumat untuk Dihantar bagi Pemilihan Mesin
-
Soalan Lazim
- Apakah kelebihan utama Wire EDM?
- Bolehkah Wire EDM memotong keluli keras dan karbida?
- Adakah EDM wayar menghasilkan komponen bebas jeragih?
- Adakah pemotongan berbilang kali sentiasa memberikan ketepatan yang lebih baik?
- Bilakah saya harus memilih pemotongan tunggal berbanding pemotongan berbilang kali?
- Minta Semakan Teknikal
