
 EN



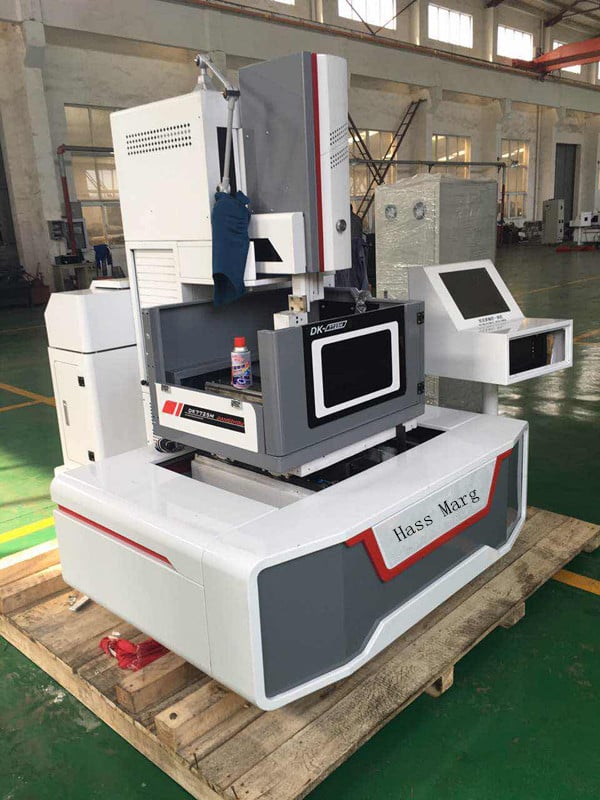
ワイヤー放電加工は、特に被加工物がすでに焼入れ済みの場合や、従来の切削力によって微細な形状が変形してしまうおそれがある場合など、電気的に導電性のある材料に対して高精度な貫通輪郭を求める際に最も有効です。 回転する切削工具を必要とせず、複雑な輪郭、狭いスロット、小さな内角半径を加工できます。ただし、これらのメリットには条件があります。すなわち、被加工物は電気を通す必要があり、ワイヤーには部品内を通過するパスが必要であり、最終的な加工品質は材料種類、板厚、ワイヤーの状態、作業液、洗浄(フラッシング)状況、電気的パラメーター、カット戦略、および検査方法に左右されます。
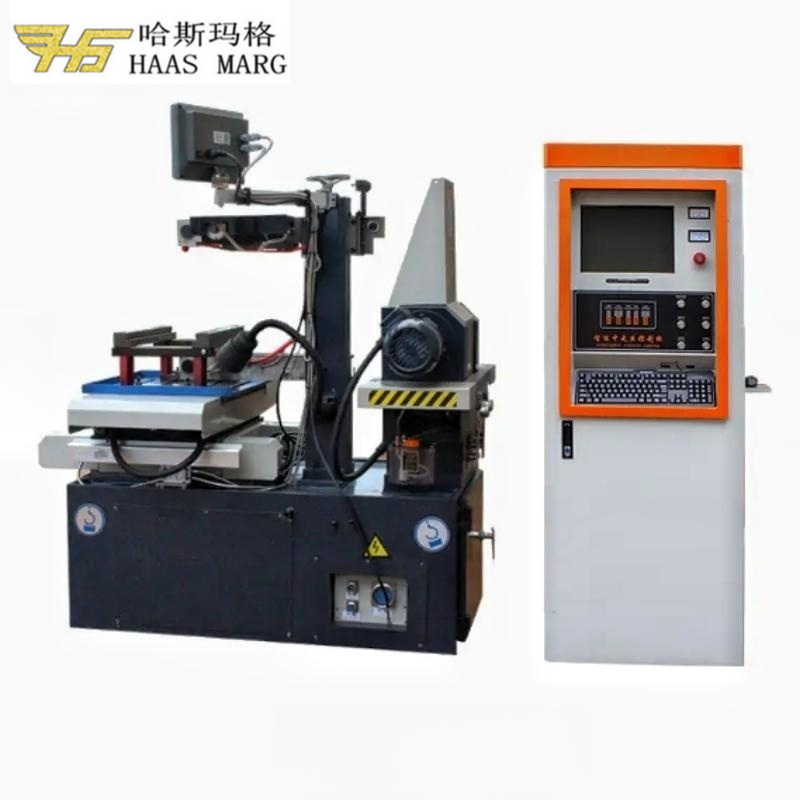
ハルスマーグ社の現行 単一カット であり、 マルチカットワイヤー放電加工機 ワイヤードラムに巻き取られた再利用可能なモリブデン線を用い、切断ゾーンを往復させます。主な選択の違いは加工工程計画にあります。単一カット方式の機械では、あらかじめ計画された1回の加工で仕上げますが、多段カット方式の機械では、図面で寸法精度や表面品質の向上が要求される場合、最初のカット後に仕上げカットを追加できます。
ワイヤー放電加工の実用的なメリットとは?
従来型の切削力が小さい
材料は、工具刃先がワークピースに押し当てられるのではなく、制御された放電によって除去されます。このため、フライス加工や鋸切りと比べて機械的切削負荷が大幅に低減されます。これにより、薄肉部品、細長い形状、小型のパンチ、あるいは従来の切削力に対し保持が困難な部品の加工が容易になります。
切断負荷が小さいからといって、加工中に力が全くかからないわけではありません。柔軟なワイヤーは放電および洗浄による力を受けて湾曲する可能性があり、残留応力によって切り離された部分が移動したり、落下したスラグが切断面を乱すことがあります。そのため、安定した支持、適切な切断順序、そして制御された洗浄が依然として必要です。
高硬度導電性材料の加工
ワイヤー放電加工(WEDM)は、材料を機械的に削る従来の工具刃に依存しないため、熱処理後の電気伝導性材料を直接加工できます。このため、工具鋼や導電性セラミック、その他の適切な導電性合金についても、あらかじめ材料を軟化させる必要なく、そのまま加工対象として検討できます。
これにより、熱処理前にすべての重要部位を軟加工状態で残す必要が低減されます。ただし、すべての導電性材料が同一の速度で切断され、同一の結果が得られるという意味ではありません。電気的・熱的特性、材質等級、板厚、熱処理条件および加工条件は、依然として加工安定性、切断時間、表面品質に影響を与えます。
複雑な貫通輪郭および内部輪郭
プログラムされたワイヤー走行経路により、複雑な貫通輪郭、狭幅スロット、ダイおよびパンチの輪郭、および繰り返し配置される2次元形状を加工できます。選択した機械およびその構成が所定の上下ガイド移動機能を備えている場合、機械の仕様範囲内で制御されたテーパーや上下異なる輪郭の加工も可能です。
ワイヤーは、加工物に挿入・貫通できる必要があります。外部形状の加工は、エッジから開始できますが、閉じた内部形状の加工には通常、あらかじめ開けられた開始穴が必要です。ワイヤー放電加工(ワイヤーEDM)は、盲孔、密閉型冷却チャネル、任意の3次元内部通路などに対して、汎用的な加工方法とはみなされません。開始穴については Edm drilling を、また、盲孔加工に適した条件については ディーサイキングEDM をご参照ください。
小さな内部Rと制御されたカーフ
細径ワイヤーを用いることで、回転工具の多くよりも狭い切り幅およびより小さな内部Rを実現できます。これは、精細な輪郭形状、高密度配置の特徴形状、あるいは材料の節約が重要な加工において有効です。ワイヤーEDMでは、通常、従来の切削工具のような機械的バリは発生しませんが、 nevertheless、加工開始部・終了部、スラグ分離部、付着した切屑、および熱影響による表面状態については、引き続き検査が必要です。
ワイヤー放電加工では、数学的に鋭い内角を形成することはできません。最小実用半径および最終輪郭は、ワイヤー直径、放電ギャップ、オフセット、コーナー制御戦略、ワークピースの厚さ、ワイヤー張力、洗浄状態および機械の状態に依存します。
再現可能なCNCパスと条件付き仕上げの向上
図面、基準点、治具、ワイヤールート、作業液の状態、電気加工プログラムおよび検査方法が一度認定されれば、CNCパス制御により再現性のある量産が可能になります。多段カット加工では、初回カット後にトリミングパスを実行して所定の余肉を除去し、適切な条件下で寸法精度および表面品質を向上させることができます。
再現性は自動的に保証されるものではありません。プログラムの変更、オフセット、ワイヤー状態、ガイド状態、温度、洗浄状態、ワークホルダの状態および測定方法は、すべて厳密に管理する必要があります。詳細な検証ワークフローについては、 ワイヤ放電加工の精度および検査チェックリスト をご参照ください。
ワイヤー放電加工の利点とその適用条件
| 潜在的な利点 | なぜそれが有効か | 条件または制限事項 |
|---|---|---|
| 機械的切削負荷が小さい | 従来の工具圧力による歪みを低減可能 | 治具の安定性、残留応力、洗浄効率、スラグ制御は依然として重要 |
| 高硬度材への対応能力 | 熱処理後に導電性部品の外形加工が可能 | 導電性および材料・工程との適合性を確認する必要あり |
| 複雑な貫通形状 | CNCパスが、詳細な外周および内周輪郭に沿って生成可能 | 閉じた内部形状では通常、開始穴が必要。盲孔の場合には別工程が必要 |
| 小半径および狭幅の切断幅(カーフ) | 微細な形状や間隔の狭い特徴部の加工に有効 | ワイヤー径、スパークギャップ、オフセット、板厚、角部制御によって制限される |
| トリミングカットの改善 | 初回カット後の表面品質および寸法精度を向上させることができる | 各パスごとに適切な加工余裕量、オフセット、設定条件および検査が必要である |
| プログラムされたパスを再現可能 | 適切に設定された条件は、量産時の再利用が可能 | 機械の状態、ワイヤー、作業液、治具、周囲環境のすべてを一定に管理する必要がある |
ワイヤー放電加工(ワイヤーEDM)の限界とは?
被加工材は電気的に導電性でなければならない
一般的な絶縁性プラスチック、ガラス、非導電性セラミックスは、通常のワイヤー放電加工では切断できない。材料名だけでは不十分であるため、加工方法を選定する前に、そのグレード、導電性、熱処理状態、およびコーティングや複合構造の有無を必ず確認すること。
ワイヤーは切断部を通ってアクセスする必要があります
貫通加工用のプロファイルは、ワークピースのエッジまたはあらかじめ設けられた開始穴から到達可能でなければなりません。また、加工物および治具は、上部および下部のワイヤーガイドへのアクセス、洗浄液の供給、およびスラグの安全な排出を可能にしていなければなりません。これらの制約条件は、全体的な部品寸法から推定するのではなく、実際の図面に基づいて確認する必要があります。
ワイヤー放電加工は熱的加工です
電気放電によって材料の微小体積が溶融・除去されます。このため、加工面には再凝固層、熱影響部、残留応力、または微小亀裂が生じる場合があります。エネルギーを低減した仕上げ切り(トリミングカット)により、こうした影響を軽減できる可能性がありますが、表面品質に関する厳格な要求事項については、受入基準および検査方法を明確に定める必要があります。
単純な切断は、他の加工方法の方が高速である場合があります
ワイヤー放電加工(ワイヤーEDM)は、必ずしも最も高速または低コストな加工方法ではありません。単純な開放形状、大量の材料を迅速に除去する場合、あるいは非導電性材料の加工では、切断鋸(サワリング)、フライス加工、レーザー切断などの他の加工方法の方が経済的であることがあります。ワイヤーEDMの総加工時間には、セットアップ、必要に応じた開始穴の加工、初回カット、すべてのトリミングカット、検査および二次加工作業が含まれます。関連性のないカタログ上の加工速度値を比較する前に、以下の ワイヤーEDM加工速度ガイド をご確認ください。
ワイヤー、加工液および機械の状態は、依然として厳密な管理が必要です
往復式モリブデンワイヤーは再利用可能ですが、無限に変化しないわけではありません。ワイヤーの摩耗、ガイド部および導電性コンタクト部の状態、加工液の品質、フィルター性能、洗浄効率、絶縁性、潤滑性および電気系統のメンテナンス状況は、加工の安定性および運用コストに影響を与えます。ワイヤーEDMはフライス加工とは異なる消耗品を必要とします。つまり、消耗品やメンテナンスそのものが不要になるわけではありません。
シングルカット方式 vs マルチカット方式(ハースマーグ社ワイヤーEDM)
| 選定ポイント | シングルカット/高速ワイヤー | マルチカット/中速 |
|---|---|---|
| ワイヤーシステム | ドラム巻き・往復使用可能なモリブデン線 | ドラム巻き・往復使用可能なモリブデン線 |
| カット順序 | 1回の計画生産カット | 必要に応じて、初回加工後にトリミングカットを実施 |
| 公開されている仕上げ基準 | 公開されている基準:モデルが規定する加工条件において、表面粗さRa ≤ 2.0 µm(算術平均粗さ)が達成可能。ただし、選択した材料および形状に対して実際の結果を必ず確認してください | 公開されている多段カット基準:初回カットでRa ≤ 2.0 µm、トリミング後でRa ≤ 0.8 µm(規定の加工条件下)。ただし、選択した部品について実際の結果を必ず確認してください |
| 精度の根拠 | モデルおよび試験片ごとに異なる。DK7725の基準はシリーズ全体への保証ではありません | 高さ40 mm、一辺28 mmの正八角形試験片において、トリミング後の寸法偏差は垂直断面で0.009 mm、水平断面で0.010 mmであった |
| 評価タイミング | 図面および仕上げ要件を、1回の合格カットで満たせる場合 | 品質目標が制御されたトリミング工程を正当化できる場合 |
| サイクルタイムの算出 | セットアップ、全工程の加工、検査を含む | セットアップ、初回カット、すべてのトリミングカット、および検査を含む |
公開されている単一カットおよび複数カットの事例は、異なる試験片および条件で実施されているため、厳密に制御された直接比較試験ではありません。これらは、能力を記述する際の適切な方法を示しています:機種、材料、試験片、カット段階、および検査の文脈が明記されていること。より包括的な比較をご覧になる場合は、「 単一カット vs 複数カットのワイヤー放電加工(Wire EDM) .
他の加工法ではなく、ワイヤー放電加工(Wire EDM)を選択すべきタイミングは?
| 要件 | 実用的な初期加工法 | 検証が必要な理由 |
|---|---|---|
| 高硬度で導電性のある部品における複雑な貫通形状 | ワイヤー放電加工 | 開始位置へのアクセス、コーナー半径、板厚、テーパー角、公差、および表面品質に関する要求事項を確認する |
| 単純なオープンカットまたは迅速な大量削り取り | 切断、フライス加工、またはその他の従来の加工方法の方がコスト効率が良い場合があります | 全工程のサイクル時間、公差、バリ制御、ワーク保持方法、および後工程の仕上げを比較してください |
| 小径で深さのある開始穴 | Edm drilling | 電極の範囲、材質、深さ、穴の要件、および洗浄条件を確認してください |
| 閉じた盲孔形状または成形された凹部 | 部品に応じて、放電加工(ダイシンク)またはフライス加工を選択します | ワイヤ放電加工は、閉じた盲孔形状の表面を直接継続して加工できません |
| 高速シート外形加工 | レーザー加工、プレス加工、または他の加工方法が、最初の比較対象としてより適している場合があります | 材質、板厚、熱入力、エッジ品質、生産数量、金型コストを比較してください |
この表は、図面の確認に代わるものではなく、加工工程の選定を支援するためのガイドです。最も経済的な方法とは、設定・サイクル・検査・再加工リスクが許容範囲内であり、かつすべての仕様要件を満たす方法です。
ワイヤ放電加工の実際の結果を左右する要因は何ですか?
- 被削材: 材質の種類、導電性、硬度、熱処理状態、外形寸法、板厚、重量、残留応力。
- ジオメトリー: 輪郭長、最小内角半径、狭いスロット、テーパー、板厚の変化、イン・アウト部、開始穴、スラグの挙動。
- ワイヤシステム: モリブデン線の直径と状態、ワイヤの走行経路、ガイドの状態、張力、ワイヤ送り速度、および安定した方向転換。
- 加工条件: 作業液の品質、フィルター性能、洗浄(フラッシング)状態、電気的パラメーター、オフセット値、初-cut時の余裕量、および各トリミング工程の条件。
- セットアップ: 治具の剛性、基準面、機械の水平調整、周囲温度、プログラムの改訂状況、およびオペレーターによる確認項目。
- 検査: 測定対象、測定位置、測定器、温度条件、サンプリング計画、および合格判定基準。
これらの条件を満たさないカタログ値は、顧客の部品に対する信頼できる予測とはなりません。公差、表面粗さ、直進性、テーパー、または金属組織状態が重要となる場合は、制御された試験またはサンプル切断計画を実施してください。 ワイヤー放電加工(EDM)のセットアップチェックリスト 開始時の状態をどのように記録するかを説明しています。
機械選定に必要な情報
技術的な検討を行うためには、以下の情報をご送付ください:
- 部品図面およびワークピースの材質規格、硬度、熱処理状態
- 全体のX/Y寸法、最大切断厚さ、ワークピース重量、治具設置スペース
- 要求される輪郭形状、最小内径半径、スロット形状、テーパー、開始穴の情報
- 寸法公差、直進性、表面粗さの要求事項
- 関連する場合の表面整合性または再凝固層の受入基準
- 見込まれる生産数量、ロットサイズ、目標サイクルタイム、検査方法
- 納入先国、現地の電圧/周波数、および必要となるコントローラーまたは自動化機能
- 発注前にサンプル切断および検査記録の提出が必要かどうか
ハースマーグ社はこの情報を用いて、全体を比較検討できます。 ワイヤ放電加工機一覧 また、単一切断方式と多段切断方式のいずれが最適な出発点かを判断できます。最終的な加工容量、コントローラー仕様、電気構成、および期待される結果については、技術的見積もり書にて確定してください。
よくあるご質問
ワイヤー放電加工(Wire EDM)の主な利点は何ですか?
主な利点には、従来の切削力が小さいこと、焼入れ済みの導電性材料を直接加工できること、細かい貫通輪郭や小さな内角半径を実現できること、およびCNCによる制御可能な加工パスが挙げられます。多段切断加工を採用すれば、寸法精度および表面粗さも向上させることができます。ただし、これらの利点はすべて、加工対象材料、形状、機械、ワイヤー、作業液、セットアップ条件、および要求される品質レベルに依存します。
ワイヤー放電加工(Wire EDM)で焼入れ鋼や超硬合金を切断できますか?
適切な電気伝導性を有する高硬度鋼および導電性カーバイド材料を切断できます。切断の安定性、速度、結果は材料ごとに異なるため、正確な材質区分、導電率、バインダー、熱処理条件、板厚、表面品質要求仕様を事前に確認してください。
ワイヤー放電加工(ワイヤーEDM)はバリのない部品を製造しますか?
ワイヤーEDMでは、従来の切削工具刃による機械的バリとは異なるバリが発生しませんが、「バリなし」という表現は無条件の受入保証として用いるべきではありません。加工開始・終了時の状態、スラグ分離、再凝固層、付着異物、取扱いによる傷などは、引き続き検査が必要です。
多段切り出し(マルチカット)は常に高い精度を保証しますか?
いいえ。仕上げ切り出し(トリミング)は加工品質向上のための工程選択肢の一つですが、すべての部品に対して一定の精度値を保証するものではありません。初回切り出しの余肉量、オフセット値、放電条件、ワイヤー、作動液、治具、材料、板厚、測定方法など、各要素を加工対象に合わせて最適化する必要があります。
単段切り出し(シングルカット)を選択すべきタイミングはいつですか?
図面および仕上げ要件を満たすことができる1回の加工で完了する場合は、「単一加工」を選択してください。寸法精度や表面品質などの要件が厳しく、最初の粗加工後に制御された仕上げ加工が必要な場合は、「複数加工」を検討してください。「高速」や「中速」といった言葉のみに基づいて選択しないでください。
技術相談をご依頼ください
図面、材料、ワークピースのサイズおよび重量、最大切断厚さ、公差、表面仕上げ要件、数量、検査方法、納入先、電源仕様をお知らせください。ハースマーグでは、適切な作業範囲および切断戦略を検討し、必要に応じて試験切断の実施計画についてもご相談いたします。 技術的な検討のため、ご使用用途の詳細情報をご提供ください .
