 ×

Otomatisasi mengubah cara peralatan wire EDM disiapkan, dioperasikan, dan dipulihkan setelah berhenti. Nilai manfaatnya bergantung pada tugas-tugas nyata yang dilakukan oleh sistem yang terpasang. Pemrograman CNC, penusukan kawat otomatis, penanganan benda kerja, dan pemantauan jarak jauh adalah aktivitas terpisah...
Lihat selengkapnya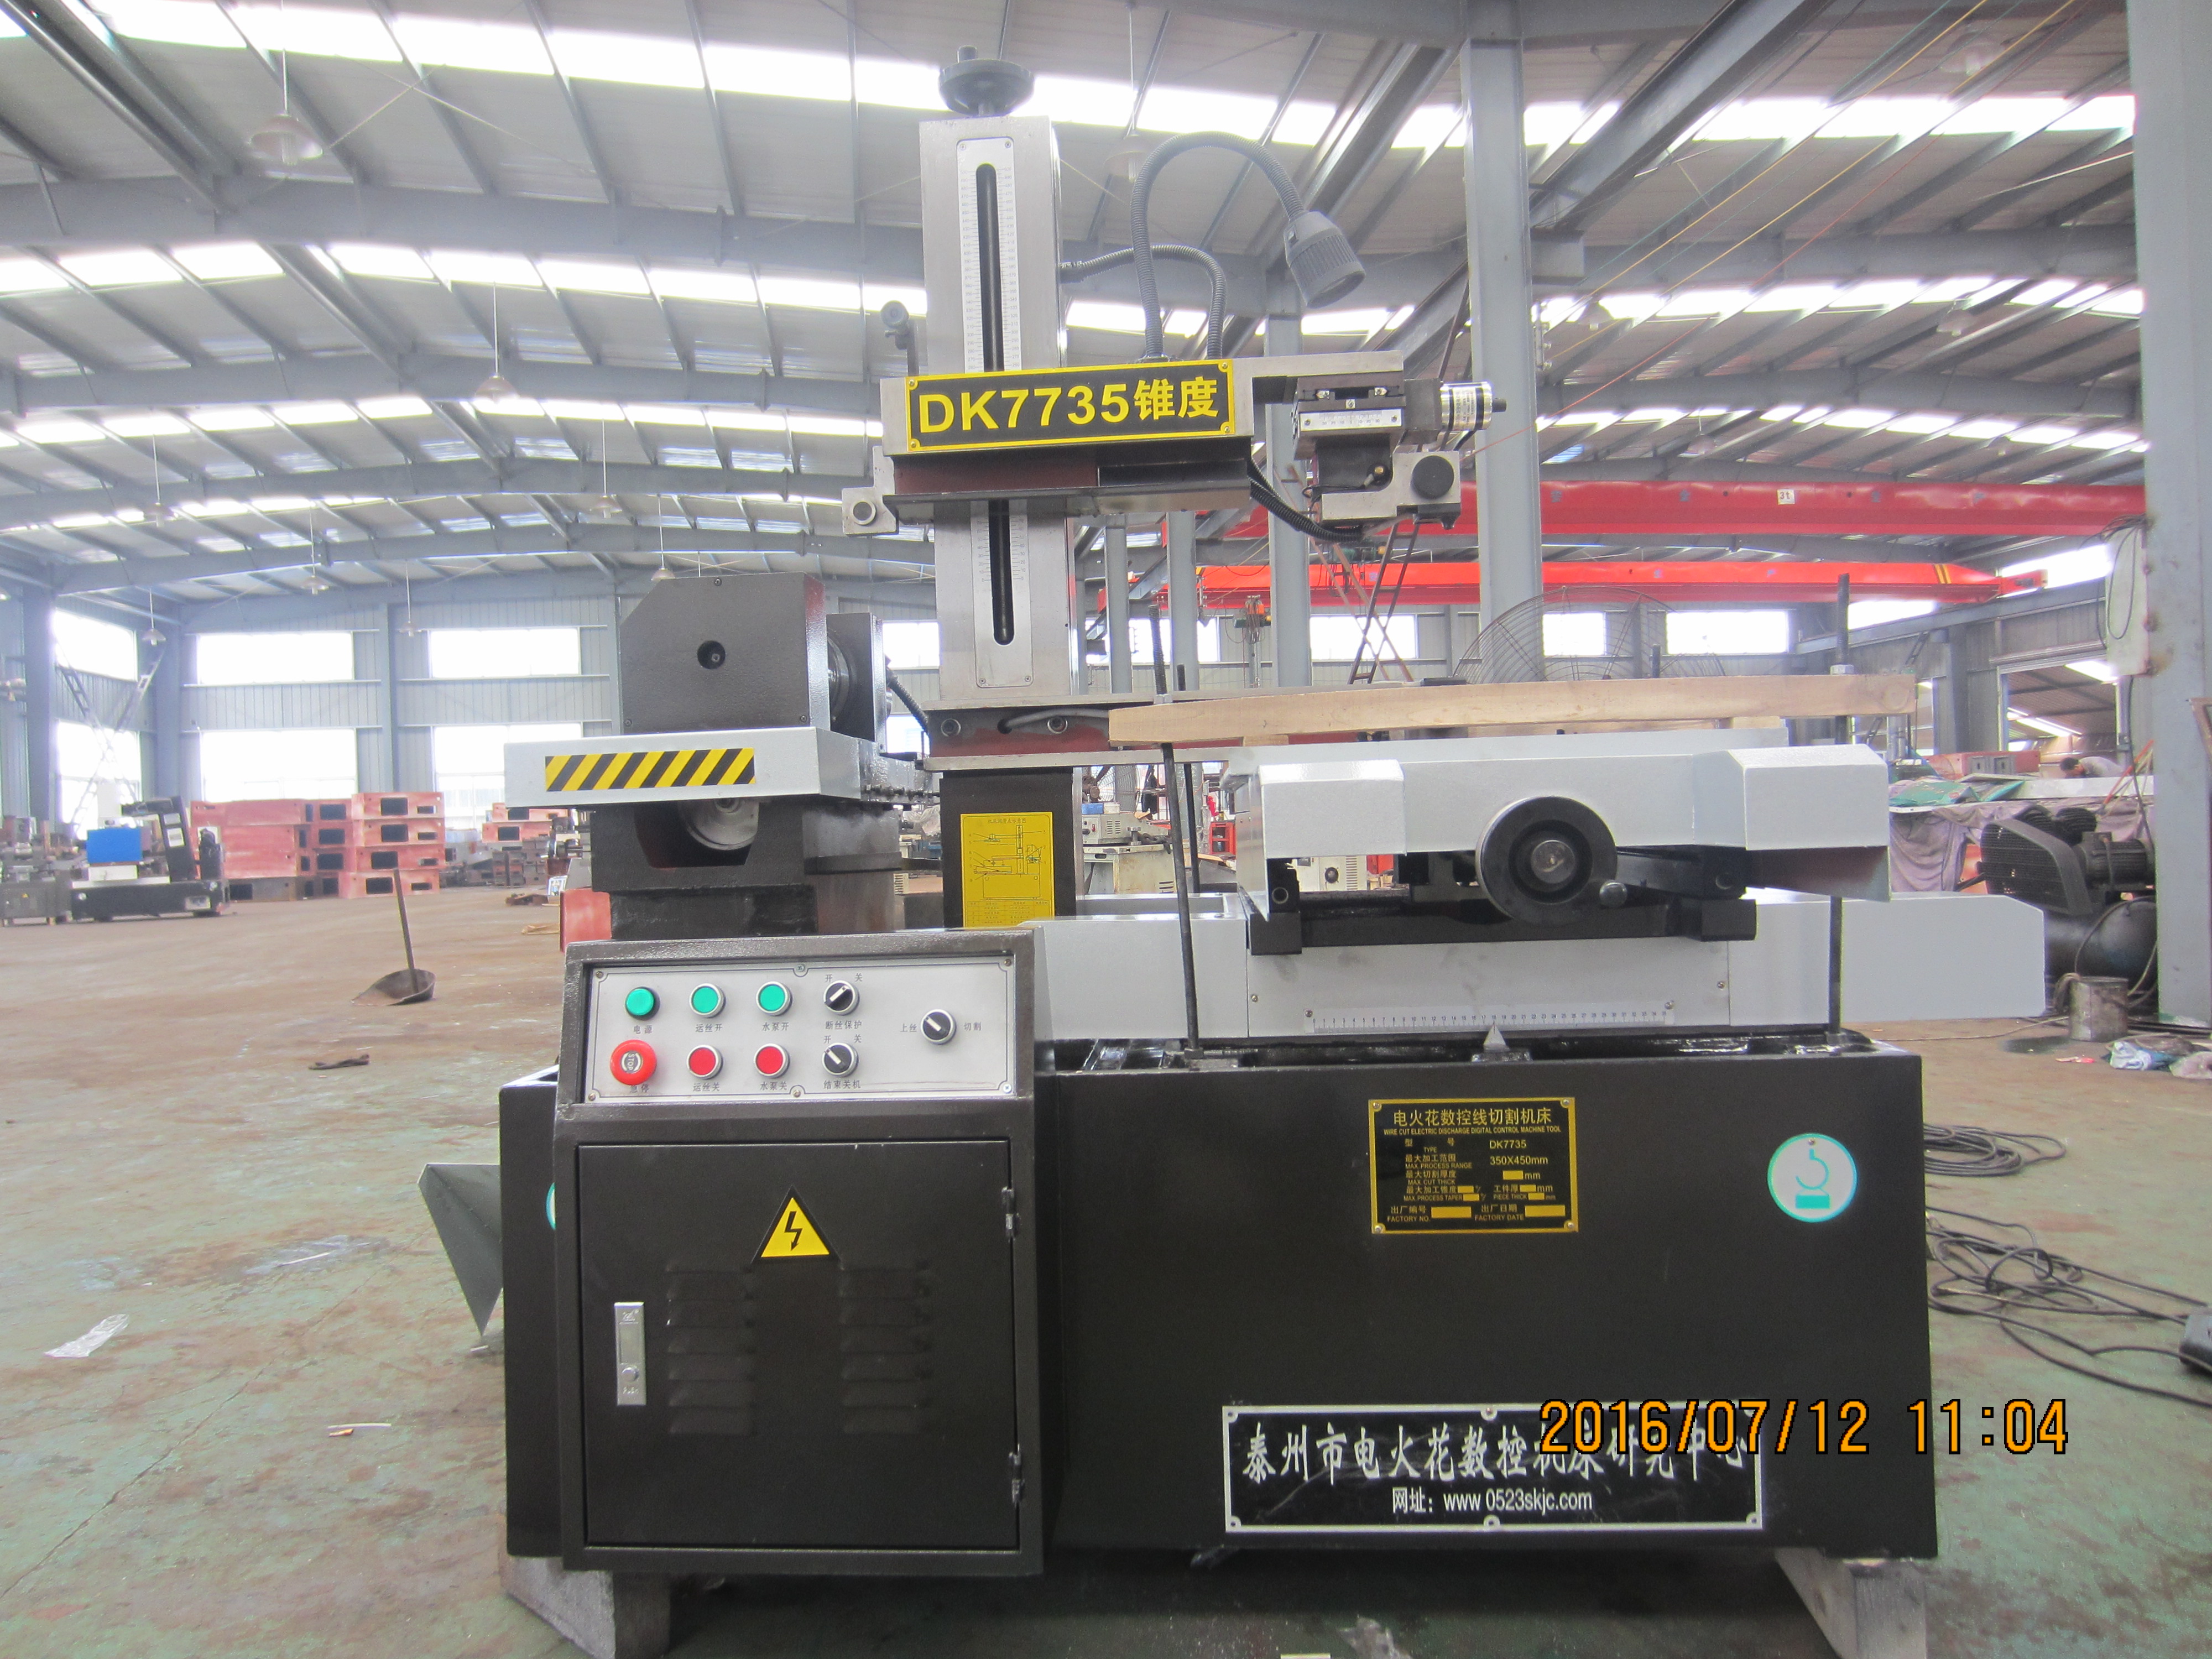
Untuk mesin Wire EDM HarsMarg tipe single-cut dan multi-cut, memperpanjang masa pakai kawat berarti menjaga kawat molibdenum yang dapat digunakan kembali serta seluruh sistem transpor bolak-baliknya dalam kondisi stabil dan layak operasional. Periksa kawat, penggulungan pada drum, pembalikan arah, ketegangan...
Lihat selengkapnya
Kinerja EDM yang konsisten berasal dari pengendalian input yang sama setiap kali: kondisi mesin, cairan kerja, bahan habis pakai, penyiapan (setup), program listrik, lingkungan, serta metode inspeksi. Ketika waktu pemotongan, kehalusan permukaan, atau dimensi mulai menurun...
Lihat selengkapnya
Mesin sinker EDM membentuk rongga pada benda kerja yang konduktif secara listrik dengan menggunakan elektroda berbentuk dan pelepasan listrik terkendali. Untuk rongga cetakan, akurasi yang berguna dimulai dari gambar yang didefinisikan, pendekatan elektroda yang layak, dan prosedur inspeksi...
Lihat selengkapnya
Pengeboran lubang kecil merupakan salah satu proses manufaktur paling menantang di industri modern, yang menuntut presisi luar biasa serta teknik khusus guna mencapai hasil yang konsisten. Proses manufaktur ini melibatkan pembuatan lubang berdiameter kecil dengan...
Lihat selengkapnya
Pada mesin HarsMarg, baik EDM kawat cepat maupun EDM kawat kecepatan sedang menggunakan kawat molibdenum yang bergerak bolak-balik dan disimpan pada drum. Perbedaan praktisnya terletak pada urutan pemotongan. Rentang kawat cepat dirancang untuk pemesinan potong-tunggal, sedangkan rentang kecepatan sedang...
Lihat selengkapnya
Wire EDM dan pemotongan laser keduanya merupakan proses pemotongan tanpa kontak berbasis panas, tetapi keduanya memenuhi syarat suatu komponen dengan cara yang berbeda. Mulailah dengan Wire EDM ketika benda kerja cukup konduktif dan kontur yang diperlukan dapat dihasilkan oleh kawat yang melewati...
Lihat selengkapnya
Sinker EDM dapat mendukung proyek cetakan ketika menyelesaikan fitur rongga yang sulit dihasilkan hanya dengan proses frais. Ini tidak serta-merta mempercepat setiap pekerjaan. Evaluasi seluruh alur: persiapan elektroda, pemasangan, pembakaran awal (roughing), dan pembakaran akhir (finishing), di...
Lihat selengkapnya
Pilih mesin Wire EDM dengan memulai dari benda kerja, bukan dari label mesin. Pertama-tama pastikan bahwa benda kerja bersifat konduktif secara listrik dan profil yang diperlukan dapat dipotong melalui material tersebut dari tepi atau lubang awal yang telah disiapkan. Kemudian cocokkan...
Lihat selengkapnya
Meningkatkan produktivitas dengan mesin EDM dimulai dari jumlah komponen yang diterima dan diselesaikan secara penuh dalam seluruh pekerjaan, termasuk persiapan, pemesinan, gangguan, serta inspeksi. Identifikasi hambatan nyata sebelum mengubah suatu proses. Bandingkan kandidat...
Lihat selengkapnya
Wire EDM paling berguna ketika pembeli membutuhkan profil tembus yang presisi pada bahan konduktif secara listrik, terutama setelah benda kerja mengalami pengerasan atau ketika gaya pemotongan konvensional berisiko mendistorsi fitur yang halus. Metode ini mampu menghasilkan bentuk kompleks ...
Lihat selengkapnya
Operasi EDM kawat yang aman dimulai dengan instruksi khusus untuk mesin tertentu, bukan tegangan umum, interval penggantian cairan, atau daftar APD. Sebelum memotong, operator harus memastikan pelatihan dan otorisasi telah diperoleh, pelindung serta kunci antar (interlocks) berfungsi, kontrol darurat tersedia, w...
Lihat selengkapnya
 EN


