
اتوماسیون نحوهٔ آمادهسازی، اجرای و بازیابی تجهیزات EDM سیمی پس از توقف را تغییر میدهد. ارزش آن به وظایفی که سیستم نصبشده در عمل انجام میدهد بستگی دارد. برنامهریزی CNC، رشتهکشی خودکار سیم، مدیریت قطعهٔ کار و نظارت از راه دور جداییناپذیرند...
مشاهدهٔ بیشتر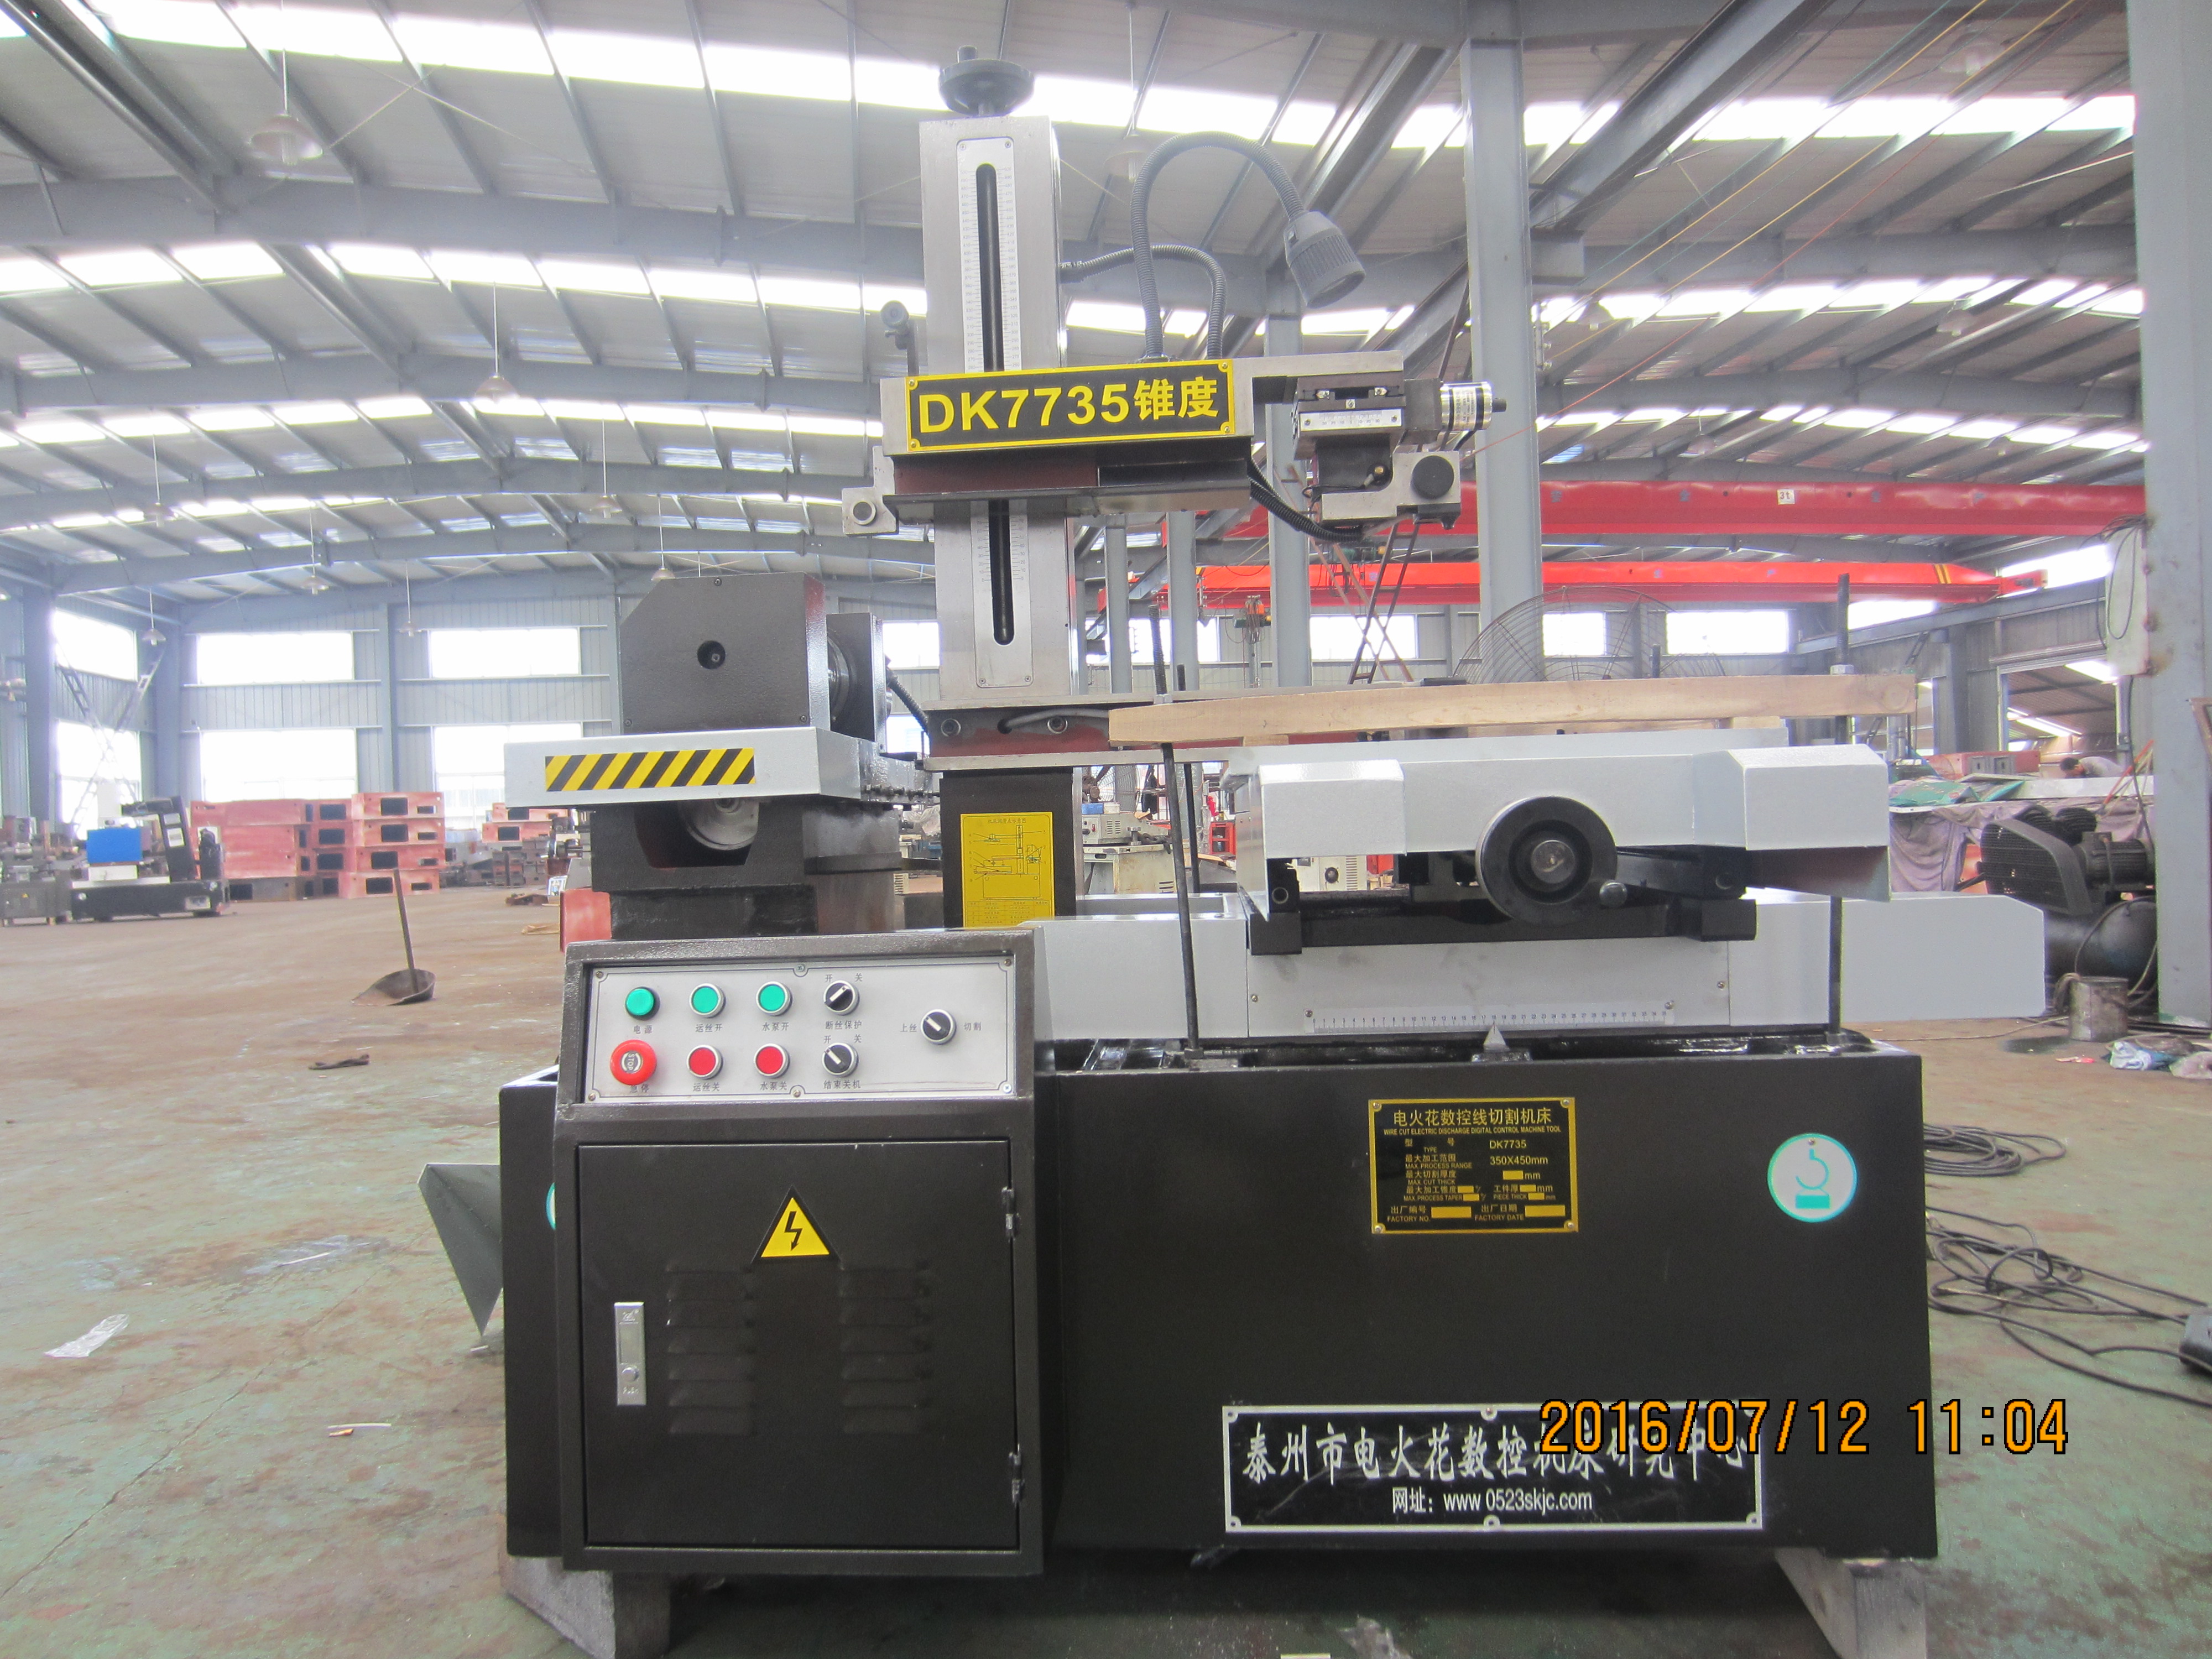
برای دستگاههای وایر اِدام وی با برش تکی و چندگانهٔ هارسمارگ، افزایش عمر وایر به معنای حفظ سیم مولیبدن قابل استفاده مجدد و کل سیستم انتقال رفتوبرگشتی آن در شرایط پایدار و قابل خدماترسانی است. بررسی سیم، پیچش روی درام، معکوسشدن، کشش و...
مشاهدهٔ بیشتر
عملکرد پایدار اِدام وی از کنترل دقیق همیشگی ورودیهای یکسان ناشی میشود: وضعیت دستگاه، مایع کاری، مصرفیها، روش نصب، برنامهٔ الکتریکی، محیط اطراف و روش بازرسی. هنگامی که زمان برش، پرداخت سطح یا ابعاد شروع به تغییر کنند...
مشاهدهٔ بیشتر
دستگاههای EDM غوطهوریشده با استفاده از الکترودی با شکل مشخص و تخلیههای الکتریکی کنترلشده، حفرهها را در قطعات کار هادی الکتریسیته میسازند. برای حفرهٔ قالب، دقت مفید از یک نقشهٔ تعریفشده، رویکردی امکانپذیر برای الکترود و یک روش بازرسی مناسب آغاز میشود...
مشاهدهٔ بیشتر
حفاری سوراخهای کوچک یکی از چالشبرانگیزترین فرآیندهای تولیدی در صنعت مدرن محسوب میشود و نیازمند دقت استثنایی و روشهای تخصصی برای دستیابی به نتایج پایدار است. این فرآیند تولیدی شامل ایجاد سوراخهایی با قطر... است.
مشاهدهٔ بیشتر
در دستگاههای هارسمارگ، هم برش سریع با سیم و هم برش با سیم تراش الکتریکی با سرعت متوسط از یک سیم مولیبدنی استفاده میکنند که بهصورت رفتوبرگشتی و در روی درام ذخیره شده است. تفاوت عملی این دو در ترتیب برش است. مدلهای سریعبرش برای برش تکباره طراحی شدهاند، درحالیکه مدلهای سرعت متوسط...
مشاهدهٔ بیشتر
بریدن با سیم الکتریکی و برش لیزری هر دو فرآیند حرارتی بدون تماس هستند، اما از نظر صلاحیت قطعه به روشهای متفاوتی عمل میکنند. برای شروع، در صورتی که قطعه کار هادی برق کافی باشد و پروفیل مورد نیاز را بتوان با عبور سیم از آن تولید کرد، از برش با سیم الکتریکی استفاده کنید...
مشاهدهٔ بیشتر
EDM غوطهوریشده میتواند در پروژههای قالب کمک کند وقتی ویژگیهای حفرهای را حل میکند که تولید آنها تنها با فرزکاری دشوار است. این روش بهطور خودکار تمام وظایف را کوتاه نمیکند. مسیر کامل را ارزیابی کنید: آمادهسازی الکترود، راهاندازی، سوختنهای اولیه و نهایی...
مشاهدهٔ بیشتر
برای انتخاب دستگاه برش تراز سیمی (Wire EDM)، ابتدا از قطعه کار شروع کنید، نه از برچسب دستگاه. ابتدا مطمئن شوید که قطعه کار رسانای الکتریکی است و نمای مورد نیاز را میتوان از لبه یا سوراخ آمادهشدهای در ماده برش داد. سپس...
مشاهدهٔ بیشتر
بهبود بهرهوری با ماشینهای EDM از تعداد قطعات پذیرفتهشدهای آغاز میشود که در طول کل کار — از جمله آمادهسازی، ماشینکاری، وقفهها و بازرسی — تکمیل شدهاند. پیش از تغییر فرآیند، مانع واقعی را شناسایی کنید. گزینهها را مقایسه کنید...
مشاهدهٔ بیشتر
ماشینکاری سیمی با تخلیه الکتریکی بیشترین کاربرد را زمانی دارد که خریدار نیاز به یک پروفایل دقیق از طریق مادهای هادی الکتریسیته داشته باشد، بهویژه پس از سختشدن قطعه کار یا زمانی که نیروی برش معمولی میتواند ویژگی ظریفی را تحریف کند. این روش میتواند اشکال پیچیدهای را تولید کند ...
مشاهدهٔ بیشتر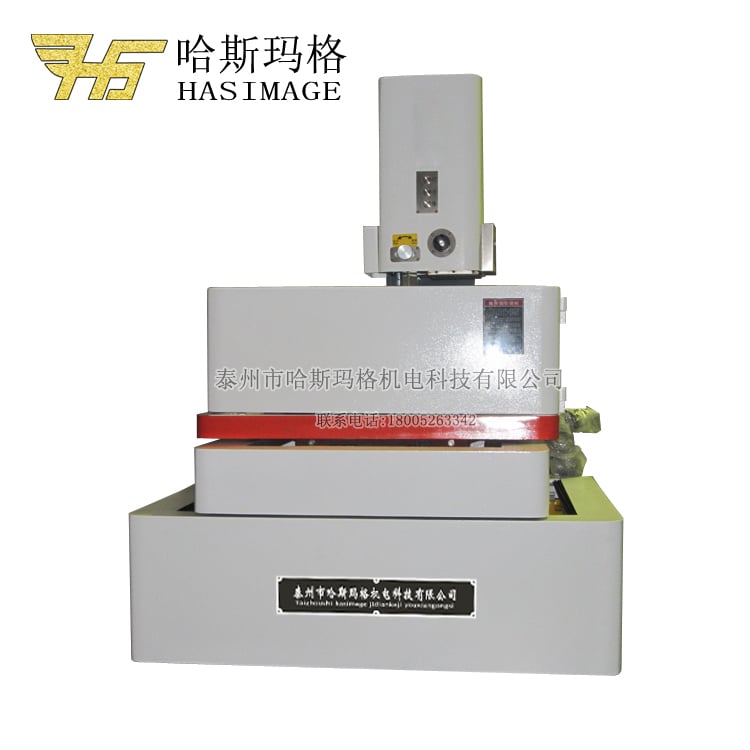
اجرای ایمن برش با سیم تراش الکتریکی از دستورالعملهای مربوط به دقیقاً همان دستگاه آغاز میشود، نه از ولتاژ عمومی، فاصلهی زمانی تعویض مایع یا فهرست تجهیزات حفاظت فردی. پیش از شروع برش، اپراتور باید آموزش و مجوز خود را تأیید کند، وجود محافظها و قفلهای ایمنی را بررسی کند، کنترلهای اضطراری را تست کند، ...
مشاهدهٔ بیشتر
 EN



