
Az automatizáció megváltoztatja, hogyan készül elő, hogyan üzemel és hogyan állítható vissza a vezetékes EDM-felszerelés egy leállás után. Az értéke attól függ, hogy a telepített rendszer milyen feladatokat hajt végre ténylegesen. A CNC-programozás, az automatikus vezetékfűzés, a munkadarab-kezelés és a távoli figyelés különálló...
További megtekintés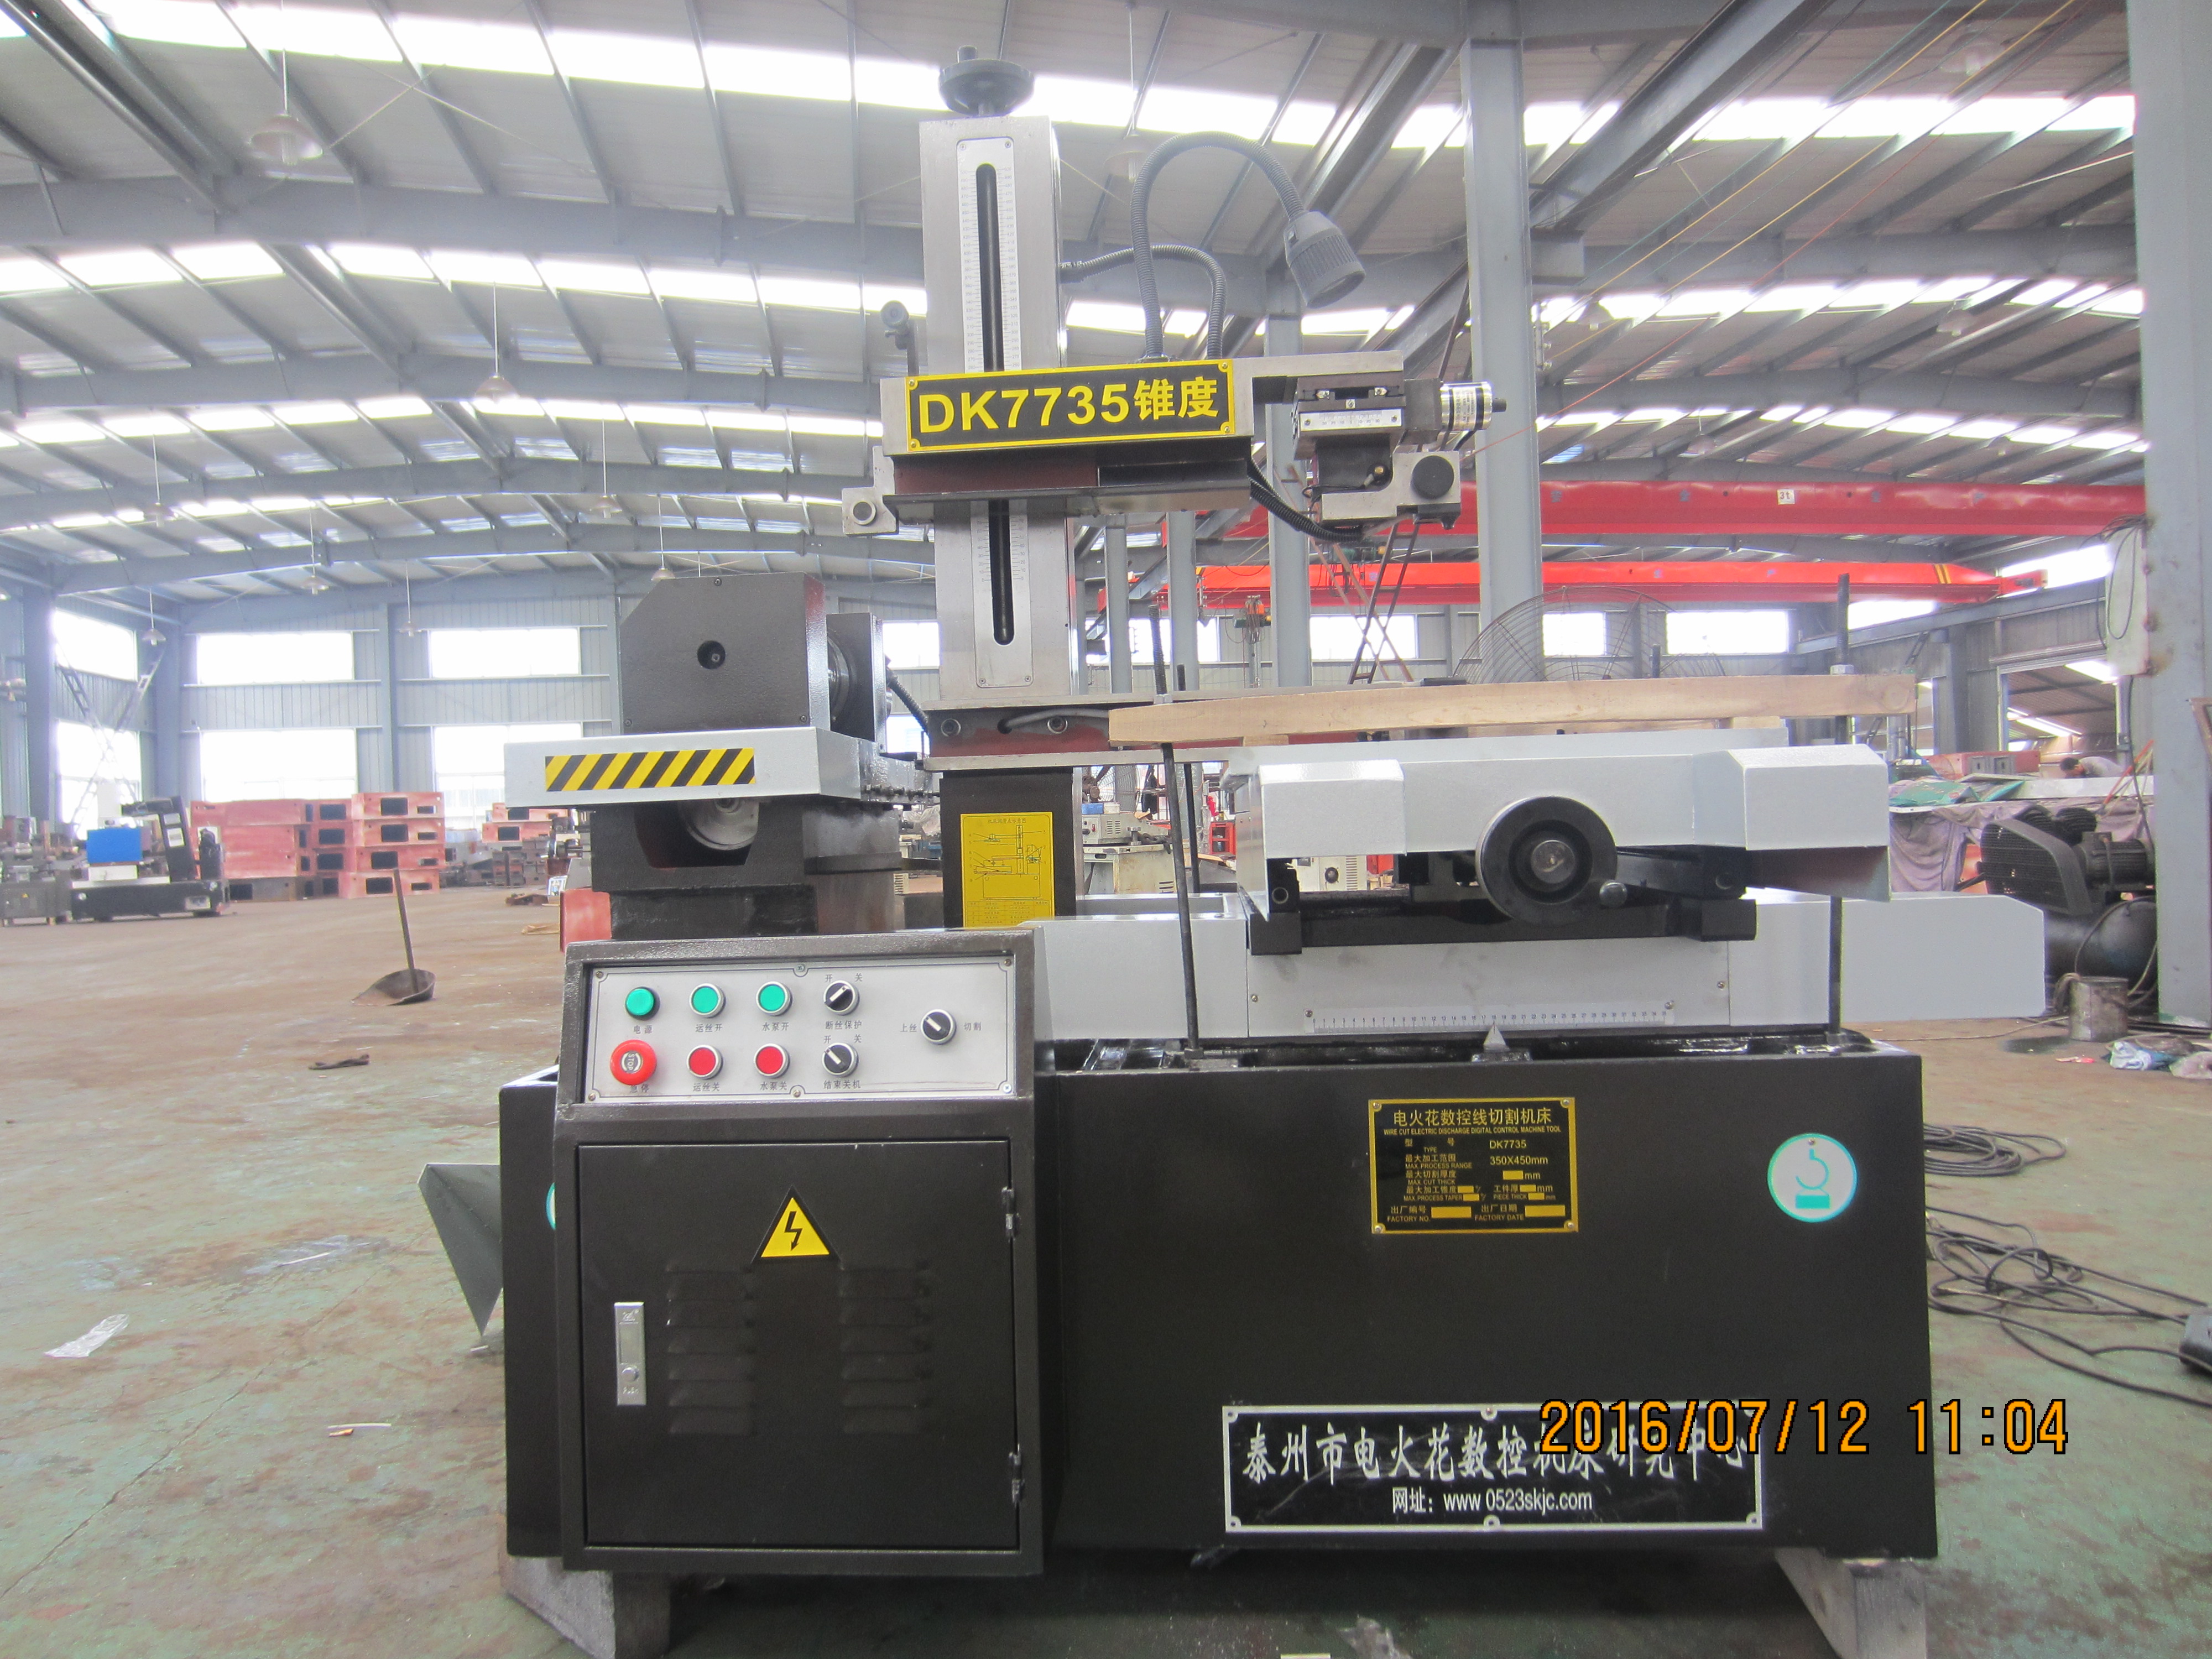
A HarsMarg egyetlen és több vágásos huzalos EDM-gépek esetében a huzal élettartamának meghosszabbítása azt jelenti, hogy a újrahasznosítható molibdén huzalt és teljes visszafordító szállítórendszerét stabil, karbantartható állapotban tartjuk. Ellenőrizze a huzalt, a dobtekercselést, a visszafordulást, a feszültséget...
További megtekintés
A következetes EDM-teljesítmény azonos bemeneti paraméterek folyamatos ellenőrzéséből ered: gépállapot, munkafolyadék, fogyóeszközök, beállítás, elektromos program, környezeti feltételek és ellenőrzési módszer. Amikor a vágási idő, a felületi minőség vagy a méretek elkezdenek eltérni...
További megtekintés
A mélymaró EDM-gépek elektromosan vezetőképes munkadarabokban alakítanak ki üregeket egy formázott elektródával és szabályozott elektromos kisülésekkel. Egy formaminta üregéhez a hasznos pontosság egy meghatározott rajzzal, egy megvalósítható elektróda-megközelítéssel és egy ellenőrzési tervvel kezdődik...
További megtekintés
A kis lyukak fúrása a modern ipar egyik legnagyobb kihívást jelentő gyártási folyamata, amely kivételes pontosságot és specializált technikákat igényel az egyenletes eredmények eléréséhez. Ez a gyártási folyamat olyan lyukak készítését foglalja magában, amelyek átmérője…
További megtekintés
A HarsMarg gépeken a gyors- és közepes sebességű vezetékes szikraforgácsolás (Wire EDM) is egy visszatérő, dobba tekert molibdénvezetéket használ. A gyakorlati különbség a vágási sorrendben rejlik. A gyorsvezetékes típusokat egyetlen vágásra tervezték, míg a közepes sebességű típusok...
További megtekintés
A vezetékes EDM és a lézeres vágás is hőalapú, érintésmentes vágási eljárások, de eltérő módon minősítik a alkatrészeket. Kezdje a vezetékes EDM-mel, ha a munkadarab elegendően vezetőképes, és a szükséges kontúr egy vezeték segítségével állítható elő, amely áthalad a...
További megtekintés
A mélymaró EDM segíthet egy formatervezési projektben, ha olyan üregjellemzőt old meg, amelyet egyedül a marás nehezen tudna előállítani. Nem rövidíti automatikusan minden feladatot. Értékelje az egész folyamatot: az elektróda-előkészítést, a beállítást, a durva és a finommarási folyamatokat, a...
További megtekintés
Válasszon egy vezetékes EDM gépet a munkadarabbal kezdve, ne egy gépcímke alapján. Először ellenőrizze, hogy a munkadarab vezeti-e az áramot, és hogy a szükséges profil kivágható-e az anyagból egy éléről vagy egy előkészített kezdőlyukból. Ezután igazítsa...
További megtekintés
A termelékenység javítása EDM-gépekkel a teljes feladat során elfogadott alkatrészek számával kezdődik, beleértve az előkészítést, a megmunkálást, a megszakításokat és az ellenőrzést. Azonosítsa a tényleges szűk keresztmetszetet a folyamat módosítása előtt. Has confrontációs vizsgálatot...
További megtekintés
A vezetékes EDM leginkább akkor hasznos, ha egy vevőnek pontos, átmenő profilra van szüksége elektromosan vezető anyagban, különösen akkor, ha a munkadarabot már megkeményítették, vagy ha a hagyományos vágóerő torzíthatna egy finom részletet. Összetett …
További megtekintés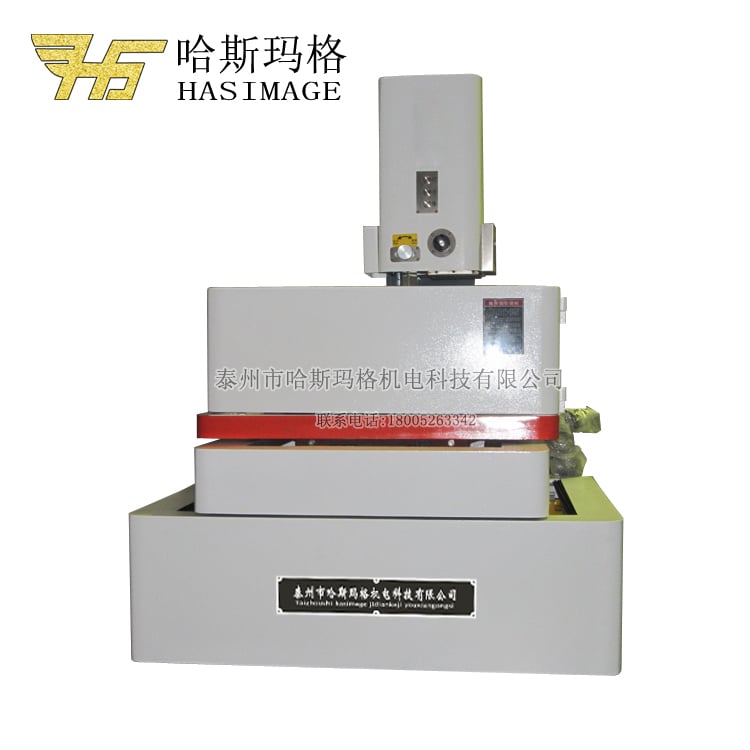
A biztonságos vezetékes szikraforgácsolás (Wire EDM) üzemeltetése a pontos gépre vonatkozó utasításokkal kezdődik – nem általános feszültségadatokkal, folyadékcsere-időközzel vagy személyi védőfelszerelés-listával. A vágás megkezdése előtt az üzemeltetőnek ellenőriznie kell a képzését és engedélyezését, a védőburkolatokat és biztonsági kapcsolókat, a vészhelyzeti vezérlőelemeket, a...
További megtekintés
 EN



