
 EN




Válasszon vezetékes EDM gépet a munkadarabbal kezdve, ne egy gépcímke alapján. Először győződjön meg arról, hogy a munkadarab elektromosan vezető, és hogy a szükséges profil vágható a anyagon keresztül egy él mentén vagy egy előkészített kezdőlyukon keresztül. Ezután igazítsa a munkadarab méreteit, rögzítő súlyát, vágási vastagságát, kontúrját, ferdeségét, tűréshatárait, felületi követelményeit, tételcsoport-mintázatát, vezérlő munkafolyamatát és gyári tápegységét egy konkrét, ajánlatban megadott konfigurációhoz.
A HarsMarg jelenlegi Vezetékes EDM gépsorozatot , a közzétett egyszeres vágású gépekre és többszörös vágású gépekre újrahasználható molibdénvezetéket használ, amelyet egy vezetékdobon tárolnak, és amely a vágási zónán keresztül előre-hátra mozog. Az egyszeres vágás folyamata egy megfelelő gyártási vágást alkalmaz. A többszörös vágás folyamata a kezdeti vágás után szabályozott finomvágásokat is hozzáadhat. Egyik kategória sem jelent automatikusan minőségi osztályt: a rajz, a munkadarab és az érvényesített vágási terv határozza meg a megfelelő választást.
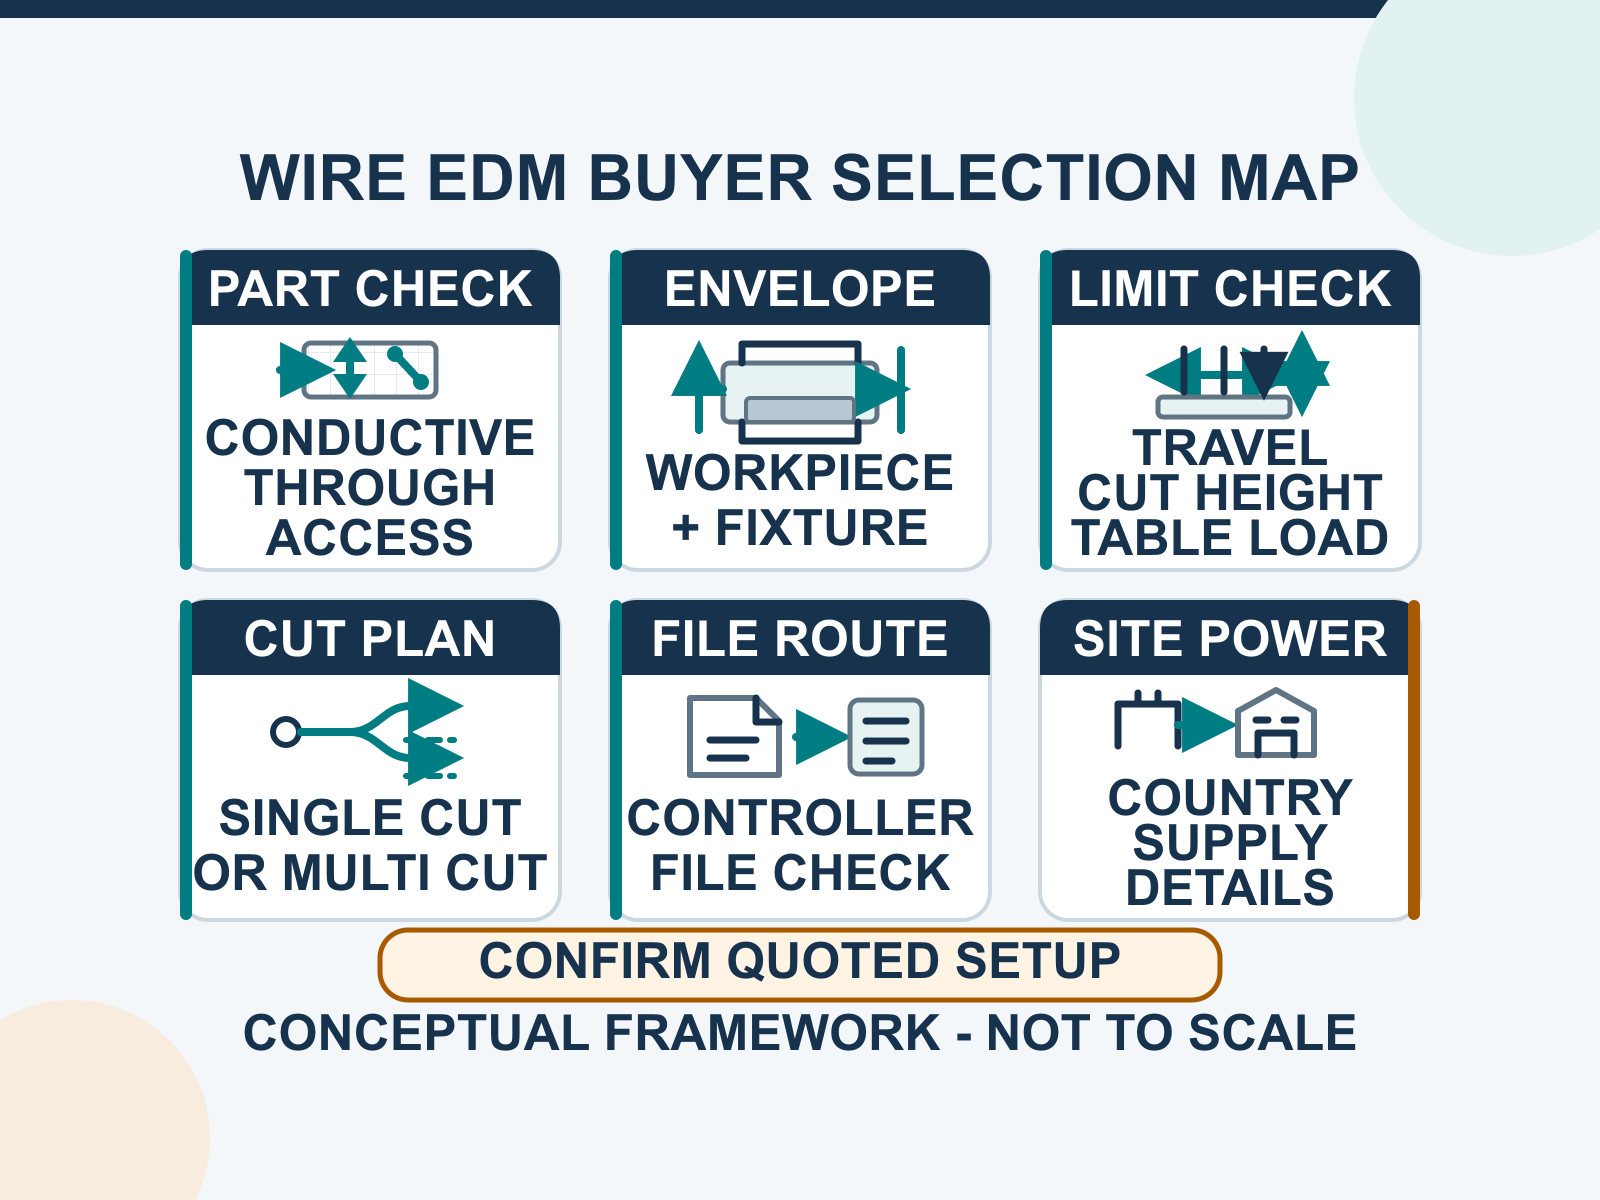
Kezdje egy írásos feladatdefinícióval
A modellösszehasonlítás csak akkor hasznos, ha a vevő már meghatározta a feladatot. Ugyanazon anyagnév különböző minőségi osztályokat és hőkezelési állapotokat takarhat, és ugyanazon névleges alkatrész-méret esetén is eltérő gépkapacitás szükséges lehet, ha figyelembe vesszük az alapanyagot, a befogóberendezést, a rögzítőelemeket, a vezetékpályát és az ellenőrzési alappontot.
| Feladat bemenete | Miért változtatja meg a kiválasztást | Mit küldjön |
|---|---|---|
| Anyag | A vezeték-EDM-feldolgozáshoz elektromosan vezető munkadarab szükséges, és a pontos minőségi osztály és állapot befolyásolja a vágási tervet. | Anyagminőség, hőkezelési állapot, valamint bármely bevonat vagy összekapcsolt anyag. |
| Munkadarab méretkör | Csak az tengelyirányú utazási távolság nem bizonyítja, hogy az alapanyag, a befogóberendezés és a vezetékpálya illeszkedik a gépre. | Alapanyag hossza, szélessége, magassága, vágási vastagsága, tömege, valamint a befogóberendezés/rögzítőelemek méretei és tömege. |
| Jellemzők és hozzáférés | Egy külső profil egy élén kezdődhet; egy zárt belső profilhoz kezdőlyukra és átvezető pályára van szükség. | Rajz a kezdőhelyzet, a bevezetés/kivezetés, a magtámasztás/eltávolítás és a vezetőtisztaság a munkadarab felett és alatt feltüntetésével. |
| Minőség követelmény | A tűrések és a felületminőség megadása a jellemzőhez és az ellenőrzési módszerhez kapcsolódóan történjen, ne pedig homályos „nagyon pontos” megjelölésként. | Jellemző tűrések, alapfelület-rendszer, felületi követelmények, sarkok/sugarak korlátai és javasolt ellenőrzési módszer. |
| Gyártás és telephely | A tételciklus, a fájl-folyamat és a telephely elektromos ellátása befolyásolja az ajánlatban szereplő vezérlési, támasztási és villamos konfigurációt. | Darabszám tételenként, ismétlési gyakoriság, rajz/fájl formátuma, kezelő nyelve, ország, feszültség, frekvencia és fázis. |
1. lépés: A darab illeszkedésének ellenőrzése a huzalos szikraforgácsoló gépre
Az elektromos vezetőképesség és az anyag állapotának ellenőrzése
A hagyományos huzalos szikraforgácsolás stabil szikraforgácsolási útvonalat igényel egy elektromosan vezető munkadarabon keresztül. Küldje el az anyag pontos minőségét és állapotát, ne támaszkodjon általános megnevezésekre, például „acélra” vagy „ötvözetre”. Ha a kész munkadarab nem vezeti az áramot, akkor ez a huzalos szikraforgácsolás kiválasztási útvonala nem a megfelelő kiindulási pont.
Ellenőrizze, hogy van-e átmenő kontúr és huzalhoz való hozzáférés
A vezetéknek át kell haladnia a vágási zónán. Egy külső kontúr általában egy elérhető éléről kezdődhet. Egy zárt belső kontúr előkészített kezdőlyukat igényel, amely a teljes anyagvastagságon keresztül ér, és lehetővé teszi a vezeték behúzását. A vevőnek azonban azonosítania is kell, hogy a vágott magot vagy vázat hogyan támasztják alá és távolítják el. Egy vak zseb vagy üreg esetében eltérő folyamatértékelés szükséges, nem pedig nagyobb Wire EDM gép.
Ha a szükséges kezdőlyukat a vevő meglévő módszerével nem lehet elkészíteni, azt külön műveletként kell megbeszélni. A HarsMarg EDM fúrógép-sorozata függetlenül értékelhető, de a fúrási módszert, az elektródát és az elérhető lyukméretet a tényleges anyagfajtára és -vastagságra vonatkozóan egyeztetni kell.
2. lépés: A teljes alkatrész méretének illesztése
Külön utazási, asztali, alkatrész- és vágásmagasság-korlátozások
Ne válasszon gépet kizárólag az X/Y-irányú utazási távolság alapján. Hasonlítsa össze a szükséges vágási pályát a tengelyek utazási távolságával, majd erősítse meg a maximális munkadarab-hosszat, -szélességet és -magasságot, a használható asztalfelületet/nyílást, valamint a kiválasztott modellre megadott maximális vágásvastagságot. Hagyjon helyet az rögzítőknek, rögzítőlemezeknek, vezetők hozzáféréséhez, a bevezető/kivezető mozgáshoz és a levágott rész eltávolításához.
Tartalmazza a rögzítő súlyát és terheléseloszlását
A terhelésszámításnak tartalmaznia kell a nyersdarabot, a rögzítőt, a rögzítőelemeket és minden támasztólemezt, nem csupán a kész munkadarabot. Küldje el az összesített becsült tömeget és azt, hogyan kerül támogatásra. A szállítónak mind az asztalra megengedett maximális terhelést, mind a javasolt elrendezésre vonatkozó elhelyezési vagy betöltési korlátozásokat is igazolnia kell.
3. lépés: A rajz átalakítása vágási követelményekké
Adja meg a tűrést és a felületi minőséget jellemzőnként
A „legpontosabb működés” iránti igény nem használható vásárlási specifikáció. Jelölje meg a rajzon a kritikus méreteket, a támaszpontokat, az engedélyezett geometriai eltéréseket és az esetleges felületi érdességre vonatkozó követelményeket. Határozza meg, hogy a vizsgálat a teljes vágási magasságra vonatkozik-e, vagy csak meghatározott szakaszokra. Azonosítsa továbbá a sarkkörök, keskeny horpadások és kis részletek vonatkozó követelményeit, amelyeket a jóváhagyott fémhuzal és vágási terv korlátozhat.
Az árajánlat ne alapozza egyetlen katalógusértékre vagy egyetlen próbadarabra az olyan garanciát, amely más anyagból, más vastagságból vagy más kontúrral készül. Kritikus eredmény elérése érdekében kérjen reprezentatív mintavágást, és állapodjon meg a mérési módszerről és az elfogadási kritériumokról a gyártás jóváhagyása előtt.
Határozza meg a ferdeséget a teljes geometriával
A lejtéskérelmet tartalmaznia kell a szöget, a vágási magasságot, a felső és az alsó kontúrt, a vonatkozási síkot és az irányt. A lejtés kivitelezhetősége a kiválasztott gépkonfigurációtól, a vezetők elrendezésétől, a munkadarab magasságától és kontúrjától függ. Kérje meg a szállítót, hogy erősítse meg a kért geometriát a megadott modellre vonatkozóan, ne pedig egy maximális szöget hasonlítsanak össze annak tesztelési magassága vagy konfigurációja nélkül.
4. lépés: Válassza ki a folyamatterv alapján az egyetlen vágást vagy a többvágást
| Döntési pont | Egyszeres vágású | Többvágásos |
|---|---|---|
| Megerősített HarsMarg huzalszisztéma | Újrahasznosítható molibdén huzal, amely egy dobba van tekerve, és reciprokan mozog. | Újrahasznosítható molibdén huzal, amely egy dobba van tekerve, és reciprokan mozog. |
| Vágási sorrend | Egy megfelelő gyártási vágás tervezett, hogy teljesítse a megállapodott követelményeket. | Az első vágást szabályozott finomvágások követhetik. |
| Kiválasztási kérdés | Képes-e egy érvényesített vágás teljesíteni a rajz és a felületminőség követelményeit? | Jogosítja-e a rajz a tervezett első vágást és egy vagy több érvényesített finomvágási szakaszt? |
| Kérhető bizonyítékok | A modell kapacitása, a vágási terv és a minta/ellenőrzési bizonyíték a tényleges követelményre vonatkozóan. | A modell kapacitása, a tervezett engedélyezett eltérések és a finomvágási sorrend, valamint a minta/ellenőrzési bizonyíték. |
Ne válasszon kizárólag a „gyors” vagy a „közepes” szavakból, és ne feltételezze, hogy a többszörös vágás automatikusan garantálja minden munkadarabra ugyanazt az eredményt. A terminológiai és folyamatbeli különbségek megértéséhez olvassa el a külön erre a célra készített egyszeres vágás versus többszörös vágás huzalos szikraforgácsolási útmutatót a folyamat előnyeinek és korlátainak részletesebb bemutatásához használja a különálló Wire EDM előnyök útmutatóját .
5. lépés: A gyártási, vezérlési és helyszíni munkafolyamatok összehangolása
Ismertesse a tétel- és beállítási mintát
Jelölje meg a tételenként várható alkatrészek számát, azt, milyen gyakran ismétlődik a feladat, hogy több profil megoszt-e egyetlen nyersdarabot, valamint azt, milyen gyakran változik az anyag vagy a beállítás. Ez lehetővé teszi a beszállító számára, hogy a programozásról, rögzítőberendezés-hozzáférésről, ellenőrzésről és az operátori munkafolyamatról tárgyaljon anélkül, hogy alátámasztatlan kereskedelmi kimenetet állítana elő.
Erősítse meg a vezérlőt és a fájl elérési útvonalát
Küldjön egy képviseleti rajzot vagy fájlt, és azonosítsa a vevő által használt szoftvert. Kérje, hogy az árajánlat tartalmazza a vezérlő típusát, a felhasználói felület nyelvét, a támogatott bemeneti/importálási formátumokat, a programátviteli módszert, a rajzkonverziós munkafolyamatot, a biztonsági mentési módszert, valamint a szállított képzést/támogatást. Egy formátumot vagy funkciót csak akkor szabad elérhetőnek tekinteni, ha azt a megadott vezérlőhöz és konfigurációhoz kifejezetten megerősítették.
Erősítse meg az országot, az energiaellátást és a telepítési feltételeket
Adja meg a telepítés országát, valamint a rendelkezésre álló feszültséget, frekvenciát és fázist. Kérdezze meg, hogy a megajánlott gép közvetlenül kompatibilis-e ezzel az ellátással, vagy szükség van-e hivatalosan jóváhagyott transzformátorra vagy más módosításra. A műszaki megerősítésnek ki kell terjednie a földelésre, a munkafolyadék-elrendezésre, a környezeti határértékekre, a padló-/terhelési követelményekre, a szállításhoz és üzembe helyezéshez szükséges hozzáférésre, valamint az üzembe helyezési felelősségre.
6. lépés: Az érvényesítés a megrendelés előtt
Kritikus alkatrész esetén egy elfogadott érvényesítési csomagot kell használni, ne csak a katalógusleírásra támaszkodni. A csomagnak azonosítania kell a javasolt modellt/konfigurációt, a mintaanyagot és annak állapotát, a képviselő vastagságot és kontúrt, a huzalt és a munkafolyadék feltételeit, a vágási szakaszt, a mérőberendezéseket, a vizsgálati helyeket és az elfogadási kritériumokat. Ha a minta eltér a gyártási alkatrésztől, rögzíteni kell ennek az összehasonlításnak a határait.
- Rögzítsük a legfrissebb rajzi változatot, a referenciarendszert és a kritikus jellemzők listáját.
- Állapítsuk meg, hogy mely gyártásreprezentatív anyagot, vastagságot, kontúrt és lejtést teszteljük.
- Jegyezzük fel a kiválasztott gépet/konfigurációt és a tervezett egyszeres vágási vagy első vágás-plusz utómunkáló sorozatot.
- A minta vágása előtt állapítsuk meg a mérési módszert, a mérési helyeket és az elfogadási szabályt.
- Értékeljük a mért eredményt és a folyamatfeljegyzést, mielőtt a beállítást a beszerzési döntés alátámasztására szolgáló bizonyítéknak tekintenénk.
Wire EDM RFQ ellenőrzőlista
- Cég, kapcsolattartó személy, telepítési ország és kért szállítási/bevezetési kör
- Anyagminőség, hőkezelési állapot, valamint bármely bevonat vagy összekapcsolt anyag
- Nyersdarab hossza, szélessége, magassága, vágási vastagsága és a teljes felszerelési súlya, beleértve a rögzítőberendezést és az összefogókat
- Rajz és fájl, beleértve a módosítás számát, mértékegységeket, alapfelületeket, tűréseket, felületi követelményeket, sarkok/sugarak korlátozásait és ellenőrzési megjegyzéseket
- Külső vagy zárt belső kontúr, szükséges kezdőlyuk helye és vezetési hozzáférés
- Ferdeségi szög, vágási magasság, felső/alsó geometria és alapfelület
- Darabszám egy tételben, ismétlés gyakorisága és várt felszerelési változások
- Előnyös vezérlő/felhasználói felület nyelve és a vevő rajzolási/programozási munkafolyamata
- Rendelkezésre álló feszültség, frekvencia, fázis és vonatkozó helyszíni/telepítési korlátozások
- Kért mintavágás, ellenőrzési és elfogadási terv a kritikus munkákhoz
- Szükséges dokumentáció, képzés, tartalékalkatrészek és telepítés utáni támogatás
Gyakori kiválasztási hibák, amelyeket érdemes elkerülni
- A legnagyobb utazási távolság alapján történő választás anélkül, hogy megerősítenénk a használható munkadarabot, asztalt, terhelést, vastagságot és rögzítőberendezés-határokat
- Minden vezető anyag és vastagság azonos sebességet, pontosságot vagy felületminőséget eredményez, feltételezése
- Belső kontúr kérésének megadása anélkül, hogy megadnánk a kezdőlyukat, a huzal útvonalát és a mageltávolítási tervet
- A ferdeségi szögek összehasonlítása a tesztmagasság, a vezetőelrendezés vagy a felső/alsó geometria ismerete nélkül
- Egyetlen vágás vagy többvágás kiválasztása marketingcímke alapján, nem a rajz és a minősített vágási sorrend alapján
- Egy fájlformátum, vezérlőfunkció vagy elektromos konfiguráció jelenlétének feltételezése akkor, amikor azok hiányoznak az árajánlatból
- Egy katalógus vagy mintaeredmény kezelése garanciaként egy másik gyártási alkatrészre
Gyakran Ismételt Kérdések
Mi az első kérdés egy huzamos vágó gép kiválasztásakor?
Erősítse meg, hogy a pontos munkadarag-anyag vezeti-e az áramot, és hogy a szükséges jellemző egy éléről vagy egy előkészített kezdőlyukból hozzáférhető átmenő kontúr-e. Ha bármelyik feltétel nem teljesül, más folyamatértékelés szükséges.
Egyvágásos vagy többvágásos gépet válasszak?
Válasszon a jóváhagyott vágási tervből. Az egyvágásos gép közvetlen kiindulási pont, ha egy érvényesített gyártási vágás kielégíti a rajz és a felületminőségi követelményeket. Értékelje a többvágásos megoldást, ha a követelmény indokolja az első vágás utáni ellenőrzött finomvágásokat. Erősítse meg a döntést a tényleges anyaggal, vastagsággal, kontúrral és ellenőrzési módszerrel.
Minden belső profilhoz szükséges kezdőlyuk?
Egy zárt, átmenő belső profilhoz nyitásra van szükség, amelyen keresztül a drót bevezethető. Küldje el a kezdőlyuk helyét és a tervezett módszert a rajzzal együtt. Egy külső kontúr esetleg egy hozzáférhető élről is elindítható.
Az tengelyutak elegendők a gépképesség megerősítéséhez?
Nem. Erősítse meg a használható asztalt/nyílást, a maximális munkadarab-méreteket, a vágási vastagságot, az asztal teherbírását, a befogóhelyet, a vezetők hozzáférését és a drót útvonalát a kiválasztott modell esetében.
Hogyan hasonlítsam össze a vezérlőket?
Használjon egy jellemző vevőfájlt, és kérje meg a szállítót, hogy mutassa be vagy dokumentálja az importálási/programozási folyamatot. Hasonlítsa össze a megnevezett vezérlőt, a támogatott formátumokat, az átviteli és biztonsági mentési módszereket, a felhasználói felület nyelvét, a beépített funkciókat, a képzést és a támogatást. Ne feltételezze, hogy más modellből vagy vezérlőből származó funkciók is szerepelnek benne.
Mikor indokolt egy mintavágás?
Egy jellemző mintavágás akkor indokolt, ha egy kritikus tűrés, felületi követelmény, ferdeség vagy nehéz geometria lényegesen befolyásolja az elfogadást. Állapodjon meg előre az anyagról, a mintadarabról, a gépről/konfigurációról, a folyamat szakaszáról, a mérési módszerről és az elfogadási kritériumokról a tesztelés előtt.
Következő lépés: Küldje el a feladatot, ne csak a modell nevét
Tekintse át az egész dokumentumot A HarsMarg Wire EDM termékválasztékát , hasonlítsa össze az aktuálisat egyszeres vágású és többvágásos kategóriákat, majd küldje el a rajzát és az RFQ-ellenőrzőlistáját a HarsMarg cégnek a műszaki válaszban fel kell tüntetni a javasolt modellt és konfigurációt, a megerősített kapacitást és helyszínkövetelményeket, valamint bármely kizárt vagy választható elemet, továbbá a kért alkatrész érvényesítési útvonalát.
Tartalomjegyzék
- Kezdje egy írásos feladatdefinícióval
- 1. lépés: A darab illeszkedésének ellenőrzése a huzalos szikraforgácsoló gépre
- 2. lépés: A teljes alkatrész méretének illesztése
- 3. lépés: A rajz átalakítása vágási követelményekké
- 4. lépés: Válassza ki a folyamatterv alapján az egyetlen vágást vagy a többvágást
- 5. lépés: A gyártási, vezérlési és helyszíni munkafolyamatok összehangolása
- 6. lépés: Az érvényesítés a megrendelés előtt
- Wire EDM RFQ ellenőrzőlista
- Gyakori kiválasztási hibák, amelyeket érdemes elkerülni
- Gyakran Ismételt Kérdések
- Következő lépés: Küldje el a feladatot, ne csak a modell nevét
