
 EN




Pilih mesin Wire EDM dengan bermula daripada komponen, bukan daripada label mesin. Pertama-tama, pastikan benda kerja adalah pengalir elektrik dan profil yang diperlukan boleh dipotong melalui bahan tersebut dari tepi atau lubang permulaan yang telah disediakan. Kemudian, padankan dimensi benda kerja, berat kelengkapan, ketebalan pemotongan, kontur, kecondongan, toleransi, keperluan permukaan, corak kelompok, aliran kerja kawalan dan bekalan kuasa kilang dengan konfigurasi tertentu yang dikutip.
Dalam julat semasa HarsMarg Julat jentera Wire EDM , yang diterbitkan mesin potongan tunggal dan mesin potongan berbilang gunakan wayar molibdenum boleh guna semula yang disimpan pada gulungan wayar dan bergerak pergi dan balik melalui zon pemotongan. Proses potongan tunggal menggunakan satu potongan pengeluaran yang memenuhi syarat. Proses potongan berbilang boleh menambah potongan penyesuaian terkawal selepas potongan pertama. Tiada kategori ini merupakan gred kualiti automatik: lukisan, benda kerja dan pelan potongan yang disahkan menentukan pilihan yang sesuai.
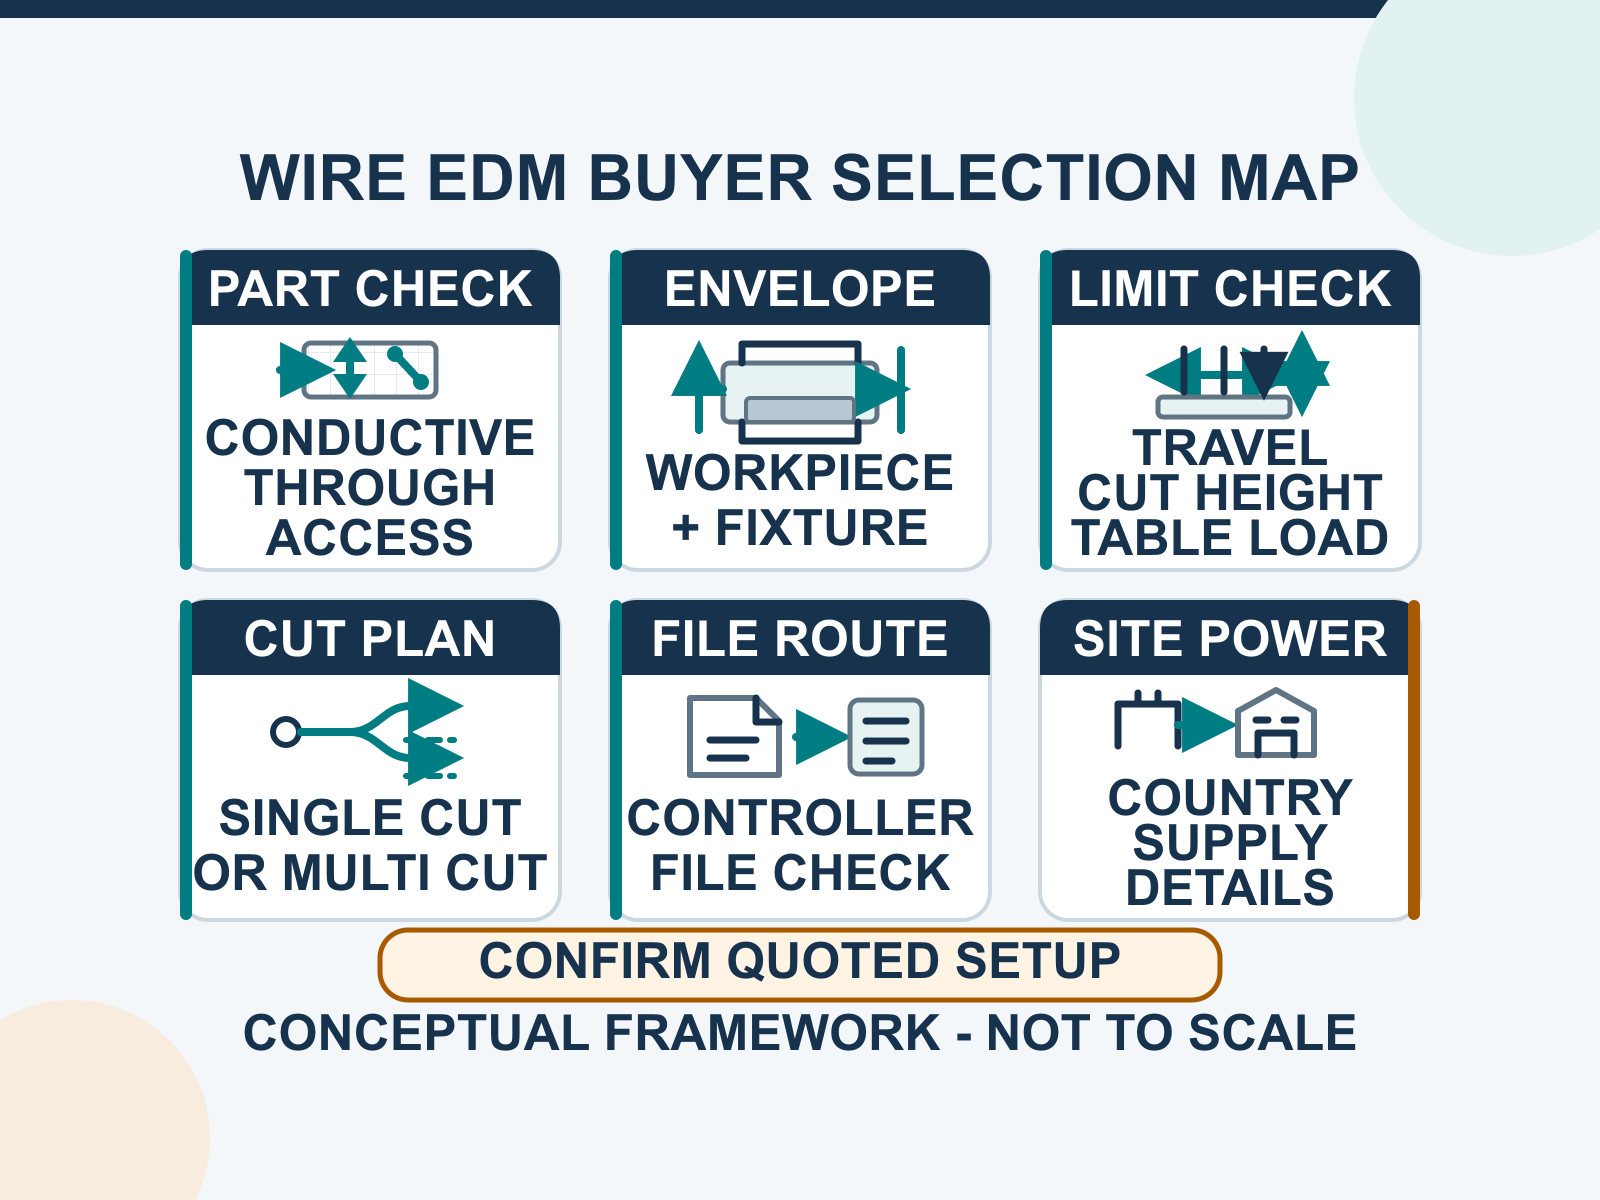
Mulakan Dengan Definisi Kerja Bertulis
Perbandingan model hanya berguna selepas pembeli telah menetapkan tugas tersebut. Nama bahan yang sama boleh merangkumi gred dan keadaan rawatan haba yang berbeza, dan saiz bahagian nominal yang sama boleh memerlukan kapasiti mesin yang berbeza apabila blank, pemegang, pengapit, laluan wayar dan titik rujukan pemeriksaan diambil kira.
| Input Tugas | Mengapa Ia Mengubah Pemilihan | Apa yang Perlu Dihantar |
|---|---|---|
| Bahan | EDM wayar memerlukan benda kerja yang konduktif secara elektrik, dan gred serta keadaan sebenar mempengaruhi pelan pemotongan. | Gred bahan, keadaan rawatan haba dan sebarang salutan atau bahan yang disambungkan. |
| Envelop benda kerja | Perjalanan paksi sahaja tidak membuktikan bahawa blank, pemegang dan laluan wayar muat pada mesin. | Panjang, lebar, tinggi, ketebalan pemotongan, berat blank serta dimensi dan berat pemegang/pengapit. |
| Ciri dan akses | Profil luaran mungkin bermula di tepi; profil dalaman tertutup memerlukan lubang permulaan dan laluan tembus. | Lukisan dengan lokasi permulaan, masuk/keluar, sokongan/pembuangan teras dan kelongsong panduan di atas dan di bawah benda kerja. |
| Keperluan kualiti | Toleransi dan penyelesaian mesti dilampirkan kepada ciri dan kaedah pemeriksaan, bukan diminta sebagai label samar seperti “ketepatan tinggi”. | Toleransi ciri, skema datum, keperluan permukaan, had sudut/jejari dan kaedah pemeriksaan yang dicadangkan. |
| Pengeluaran dan tapak | Corak kelompok, aliran fail dan kuasa tapak mempengaruhi kawalan, sokongan dan konfigurasi elektrik yang dikutip. | Bahagian per kelompok, frekuensi pengulangan, format lukisan/fail, bahasa operator, negara, voltan, frekuensi dan fasa. |
Langkah 1: Sahkan Bahawa Komponen Sesuai untuk Wire EDM
Semak kekonduksian elektrik dan keadaan bahan
Wire EDM konvensional memerlukan laluan pelepasan elektrik yang stabil melalui benda kerja yang konduktif secara elektrik. Hantar gred bahan dan keadaannya secara tepat, bukan mengandalkan label umum seperti “keluli” atau “alois”. Jika benda kerja siap tidak konduktif, laluan pemilihan Wire EDM ini bukan titik permulaan yang betul.
Semak kontur tembus dan akses wayar
Wayar tersebut mesti melalui zon pemotongan. Kontur luaran biasanya boleh bermula daripada suatu tepi yang boleh diakses. Kontur dalaman tertutup memerlukan lubang permulaan yang telah disediakan, yang menembusi bahan dan membolehkan wayar dilalukan. Pembeli juga perlu mengenal pasti cara teras atau rangka hasil potongan akan disokong dan dikeluarkan. Poket atau rongga buta memerlukan penilaian proses yang berbeza, bukannya mesin Wire EDM yang lebih besar.
Jika lubang permulaan yang diperlukan tidak boleh disediakan dengan kaedah sedia ada pembeli, bincangkan ia sebagai operasi berasingan. HarsMarg's Julat mesin gerudi EDM boleh dikaji secara berasingan, tetapi kaedah gerudian, elektrod, dan lubang yang boleh dicapai mesti disahkan untuk bahan dan ketebalan sebenar.
Langkah 2: Padankan Envelop Kerja Lengkap
Had perjalanan, meja, benda kerja dan ketinggian potongan dipisahkan
Jangan pilih mesin berdasarkan perjalanan X/Y sahaja. Bandingkan laluan alat yang diperlukan dengan perjalanan paksi, kemudian sahkan panjang, lebar dan tinggi maksimum benda kerja, luas meja/bukaan yang boleh digunakan serta ketebalan pemotongan maksimum yang dinyatakan untuk model yang dipilih. Sediakan ruang untuk pengapit, plat kelengkapan, akses panduan, gerakan masuk/keluar dan penyingkiran bahagian yang telah dipotong.
Sertakan berat kelengkapan dan taburan beban
Kiraan beban harus merangkumi bahan mentah, kelengkapan, pengapit dan sebarang plat sokongan, bukan hanya komponen siap. Hantar jumlah jisim anggaran keseluruhan serta cara ia akan disokong. Pembekal perlu mengesahkan had beban meja serta sebarang sekatan penempatan atau pemuatan bagi susunan yang dicadangkan.
Langkah 3: Tukar Lukisan Kepada Keperluan Pemotongan
Nyatakan toleransi dan hasil permukaan mengikut ciri
Permintaan untuk “ketepatan terbaik” bukan spesifikasi pembelian yang boleh digunakan. Tandakan dimensi kritikal, datum, variasi geometri yang dibenarkan dan sebarang keperluan kekasaran permukaan pada lukisan. Nyatakan sama ada pemeriksaan dilakukan merentasi keseluruhan ketinggian potongan atau hanya pada bahagian tertentu. Kenal pasti juga keperluan jejari sudut, slot sempit dan butiran kecil yang mungkin terhad oleh wayar dan pelan potongan yang diluluskan.
Sebut harga tidak boleh mengubah satu nilai katalog atau satu contoh ujian menjadi jaminan bagi bahan, ketebalan atau kontur yang berbeza. Untuk hasil kritikal, minta contoh potongan perwakilan dan setujui kaedah pengukuran serta kriteria penerimaan sebelum kelulusan pengeluaran.
Takrifkan tirus dengan keseluruhan geometri
Permintaan kecondongan harus merangkumi sudut, ketinggian pemotongan, kontur atas dan bawah, datum dan arah. Keupayaan kecondongan bergantung kepada konfigurasi mesin yang dipilih, susunan panduan, ketinggian benda kerja dan kontur. Minta pembekal mengesahkan geometri yang diminta untuk model yang dikutip, bukan membandingkan sudut maksimum tanpa ketinggian ujian atau konfigurasinya.
Langkah 4: Pilih Potongan Tunggal atau Potongan Berbilang berdasarkan Pelan Proses
| Titik keputusan | Wire EDM potongan tunggal | Potongan pelbagai |
|---|---|---|
| Sistem wayar HarsMarg yang disahkan | Wayar molibdenum boleh diguna semula, disimpan pada dram dan bergerak secara bolak-balik. | Wayar molibdenum boleh diguna semula, disimpan pada dram dan bergerak secara bolak-balik. |
| Jujukan potongan | Satu potongan pengeluaran yang sah dirancang untuk memenuhi keperluan yang dipersetujui. | Potongan pertama boleh diikuti dengan potongan penyesuaian yang dikawal. |
| Soalan Pemilihan | Adakah satu potongan yang disahkan mampu memenuhi keperluan lukisan dan penyelesaian? | Adakah lukisan ini menyokong rancangan potongan pertama ditambah satu atau lebih peringkat penyesuaian yang disahkan? |
| Bukti yang diminta | Kapasiti model, pelan potongan dan bukti sampel/pemeriksaan bagi keperluan sebenar. | Kapasiti model, toleransi yang dirancang dan urutan penyesuaian, serta bukti sampel/pemeriksaan. |
Jangan pilih hanya daripada perkataan “cepat” atau “sederhana”, dan jangan anggap bahawa pemotongan berbilang kali secara automatik menjamin satu hasil untuk setiap benda kerja. Untuk perbezaan istilah dan proses, baca panduan khas mengenai pemotongan sekali berbanding pemotongan berbilang kali dengan EDM wayar . Untuk perbincangan lebih lengkap mengenai faedah dan had proses, gunakan yang berasingan Panduan kelebihan EDM-wayar .
Langkah 5: Padankan Aliran Kerja Pengeluaran, Kawalan dan Tapak
Huraikan corak kelompok dan persediaan
Nyatakan bilangan sasaran bahagian per kelompok, kekerapan pengulangan tugas, sama ada beberapa profil berkongsi satu bahan mentah yang sama, dan kekerapan perubahan bahan atau persediaan. Ini membolehkan pembekal membincangkan pengaturcaraan, akses kelengkapan, pemeriksaan dan aliran kerja operator tanpa membuat tuntutan komersial yang tidak disokong.
Sahkan pengawal dan laluan fail
Hantar lakaran perwakilan atau fail dan nyatakan perisian yang digunakan oleh pembeli. Minta sebut harga menyenaraikan kawalan, bahasa antara muka, format input/import yang disokong, kaedah pemindahan program, aliran kerja penukaran lakaran, kaedah sandaran serta latihan/sokongan yang disertakan. Suatu format atau fungsi hanya boleh dianggap tersedia apabila disahkan untuk kawalan dan konfigurasi yang diberikan dalam sebut harga.
Sahkan negara, kuasa dan syarat pemasangan
Berikan negara pemasangan serta voltan, frekuensi dan fasa yang tersedia. Tanya sama ada mesin yang diberi sebut harga dikonfigurasikan secara langsung untuk bekalan tersebut atau memerlukan transformer yang diluluskan atau penyesuaian lain. Pengesahan teknikal juga harus merangkumi penyambungan bumi, susunan cecair operasi, had persekitaran, keperluan lantai/beban, akses untuk penghantaran dan tanggungjawab pemasangan.
Langkah 6: Sahkan Pilihan Sebelum Menempah
Bagi komponen kritikal, gunakan pakej pengesahan yang dipersetujui sebagai ganti daripada hanya mengandalkan huraian katalog. Pakej tersebut harus mengenal pasti model/konfigurasi yang dicadangkan, bahan spesimen dan keadaannya, ketebalan dan kontur yang mewakili, keadaan wayar dan cecair kerja, peringkat pemotongan, peralatan pengukuran, lokasi pemeriksaan dan kriteria penerimaan. Jika sampel berbeza daripada komponen pengeluaran, rekodkan had perbandingan tersebut.
- Kekalkan versi terkini lukisan, skema datum dan senarai ciri kritikal.
- Setujui bahan, ketebalan, kontur dan kecondongan yang mewakili pengeluaran untuk diuji.
- Rekodkan mesin/konfigurasi yang dipilih serta urutan pemotongan tunggal atau pemotongan pertama ditambah pemotongan pelarasan yang dirancang.
- Setujui kaedah pengukuran, lokasi dan peraturan penerimaan sebelum sampel dipotong.
- Semak semula hasil pengukuran dan rekod proses sebelum menganggap tetapan ini sebagai bukti bagi keputusan pembelian.
Senarai Semak RFQ Wire EDM
- Syarikat, orang yang dihubungi, negara pemasangan dan lingkup penghantaran/penyusunan yang diminta
- Gred bahan, keadaan rawatan haba dan sebarang salutan atau bahan yang digabungkan
- Panjang, lebar, tinggi bahan mentah, ketebalan pemotongan dan jumlah berat keseluruhan termasuk kelengkapan dan pengekang
- Lakaran dan fail, termasuk versi semakan, unit, titik rujukan, toleransi, keperluan permukaan, had sudut/jejari dan catatan pemeriksaan
- Kontur luaran atau kontur dalaman tertutup, lokasi lubang permulaan yang diperlukan dan akses panduan
- Sudut condong, ketinggian pemotongan, geometri bahagian atas/bawah dan titik rujukan
- Bilangan komponen setiap kelompok, kekerapan pengulangan dan perubahan kelengkapan yang dijangka
- Bahasa kawalan/antara muka yang diutamakan dan aliran kerja pembeli untuk lakaran/pengaturcaraan
- Voltan, frekuensi, fasa dan sekatan berkaitan tapak/pemasangan yang tersedia
- Pemotongan sampel yang diminta, pelan pemeriksaan dan penerimaan untuk kerja kritikal
- Dokumen yang diperlukan, latihan, komponen ganti dan sokongan selepas pemasangan
Kesilapan Lazim dalam Pemilihan yang Perlu Dihindari
- Memilih berdasarkan jarak perjalanan terpanjang tanpa mengesahkan had benda kerja, meja, beban, ketebalan dan kelengkapan yang boleh digunakan
- Menganggap semua bahan konduktif dan ketebalan akan menghasilkan kelajuan, ketepatan atau hasil akhir yang sama
- Meminta kontur dalaman tanpa mengenal pasti lubang permulaan, laluan wayar dan pelan penyingkiran teras
- Membandingkan sudut tirus tanpa ketinggian ujian, susunan panduan atau geometri bahagian atas/bawah
- Memilih potongan tunggal atau potongan berbilang berdasarkan label pemasaran bukan pada lukisan dan urutan potongan yang telah disahkan
- Menganggap format fail, fungsi kawalan atau konfigurasi elektrik termasuk walaupun tidak terdapat dalam sebut harga
- Menganggap satu katalog atau hasil sampel sebagai jaminan untuk komponen pengeluaran yang berbeza
Soalan Lazim
Apakah soalan pertama apabila memilih mesin Wire EDM?
Sahkan sama ada bahan kerja yang tepat adalah konduktif secara elektrik dan sama ada ciri yang diperlukan merupakan kontur terus melalui sempadan atau lubang permulaan yang telah disediakan. Jika mana-mana syarat ini tidak dipenuhi, penilaian proses lain diperlukan.
Adakah saya perlu memilih mesin potong tunggal atau mesin potong berbilang kali?
Pilih daripada pelan potong yang layak. Mesin potong tunggal merupakan titik permulaan langsung apabila satu potongan pengeluaran yang disahkan boleh memenuhi keperluan lukisan dan penyelesaian akhir. Nilai potongan berbilang kali apabila keperluan menjustifikasikan potongan pertama diikuti dengan potongan pemotongan terkawal. Sahkan keputusan tersebut dengan bahan sebenar, ketebalan, kontur dan kaedah pemeriksaan.
Adakah setiap profil dalaman memerlukan lubang permulaan?
Profil dalaman tertutup yang melalui sepenuhnya memerlukan bukaan untuk memasukkan wayar. Hantar lokasi lubang permulaan dan kaedah yang dirancang bersama lukisan. Kontur luaran boleh bermula daripada sempadan yang dapat diakses.
Adakah perjalanan paksi mencukupi untuk mengesahkan kapasiti mesin?
Tidak. Sertakan juga pengesahan meja/bukaan yang boleh digunakan, dimensi maksimum benda kerja, ketebalan pemotongan, beban meja, ruang pemegang, akses panduan dan laluan wayar untuk model yang dipilih.
Bagaimana saya harus membandingkan pengawal?
Gunakan fail pembeli yang mewakili dan minta pembekal menunjukkan atau mendokumentasikan laluan import/pengaturcaraan. Bandingkan nama pengawal, format yang disokong, kaedah pemindahan dan sandaran, bahasa antara muka, fungsi yang disertakan, latihan dan sokongan. Jangan mengandaikan ciri-ciri dari model atau pengawal lain turut disertakan.
Bilakah potongan sampel sesuai?
Sampel yang mewakili sesuai apabila toleransi kritikal, keperluan permukaan, kecondongan atau geometri sukar memberi kesan besar terhadap penerimaan. Setujui bahan, spesimen, jentera/konfigurasi, peringkat proses, kaedah pengukuran dan kriteria penerimaan sebelum ujian.
Langkah Seterusnya: Hantar Kerja, Bukan Sekadar Nama Model
Semak secara lengkap Julat HarsMarg Wire EDM , bandingkan semasa wire EDM potongan tunggal dan potongan pelbagai kategori, kemudian hantar lukisan dan senarai semak RFQ anda kepada HarsMarg . Jawapan teknikal harus mengenal pasti model dan konfigurasi yang dicadangkan, kapasiti yang disahkan dan keperluan tapak, mana-mana item yang dikecualikan atau pilihan, serta laluan pengesahan untuk komponen yang diminta.
Senarai Kandungan
- Mulakan Dengan Definisi Kerja Bertulis
- Langkah 1: Sahkan Bahawa Komponen Sesuai untuk Wire EDM
- Langkah 2: Padankan Envelop Kerja Lengkap
- Langkah 3: Tukar Lukisan Kepada Keperluan Pemotongan
- Langkah 4: Pilih Potongan Tunggal atau Potongan Berbilang berdasarkan Pelan Proses
- Langkah 5: Padankan Aliran Kerja Pengeluaran, Kawalan dan Tapak
- Langkah 6: Sahkan Pilihan Sebelum Menempah
- Senarai Semak RFQ Wire EDM
- Kesilapan Lazim dalam Pemilihan yang Perlu Dihindari
-
Soalan Lazim
- Apakah soalan pertama apabila memilih mesin Wire EDM?
- Adakah saya perlu memilih mesin potong tunggal atau mesin potong berbilang kali?
- Adakah setiap profil dalaman memerlukan lubang permulaan?
- Adakah perjalanan paksi mencukupi untuk mengesahkan kapasiti mesin?
- Bagaimana saya harus membandingkan pengawal?
- Bilakah potongan sampel sesuai?
- Langkah Seterusnya: Hantar Kerja, Bukan Sekadar Nama Model
