
 EN




機械の型番ではなく、まず加工対象となる部品から選定を始めましょう。 まず、ワークピースが電気的に導電性を持ち、所定の形状をエッジまたは事前に開けたスタートホールから材料内へ貫通切断可能であることを確認してください。その後、ワークピースの寸法、治具の重量、切断板厚、輪郭形状、テーパー角、公差、表面粗さ要件、ロット単位の加工パターン、制御装置の操作フロー、工場内の電源仕様などに基づき、具体的な見積もり仕様と照合します。
ハースマーグ社が現在展開している ワイヤ放電加工機一覧 製品ラインナップにおいて、掲載されている 単一カット機 であり、 複数カット機 ワイヤードラムに収容された再利用可能なモリブデン線を用い、切断ゾーンを往復させて切断します。シングルカット工程では、1回の合格した生産切断を行います。マルチカット工程では、最初の切断後に制御されたトリミング切断を追加できます。いずれの工程も自動的に品質等級を示すものではなく、図面、加工物、および検証済みの切断計画に基づいて適切な工程を選択します。
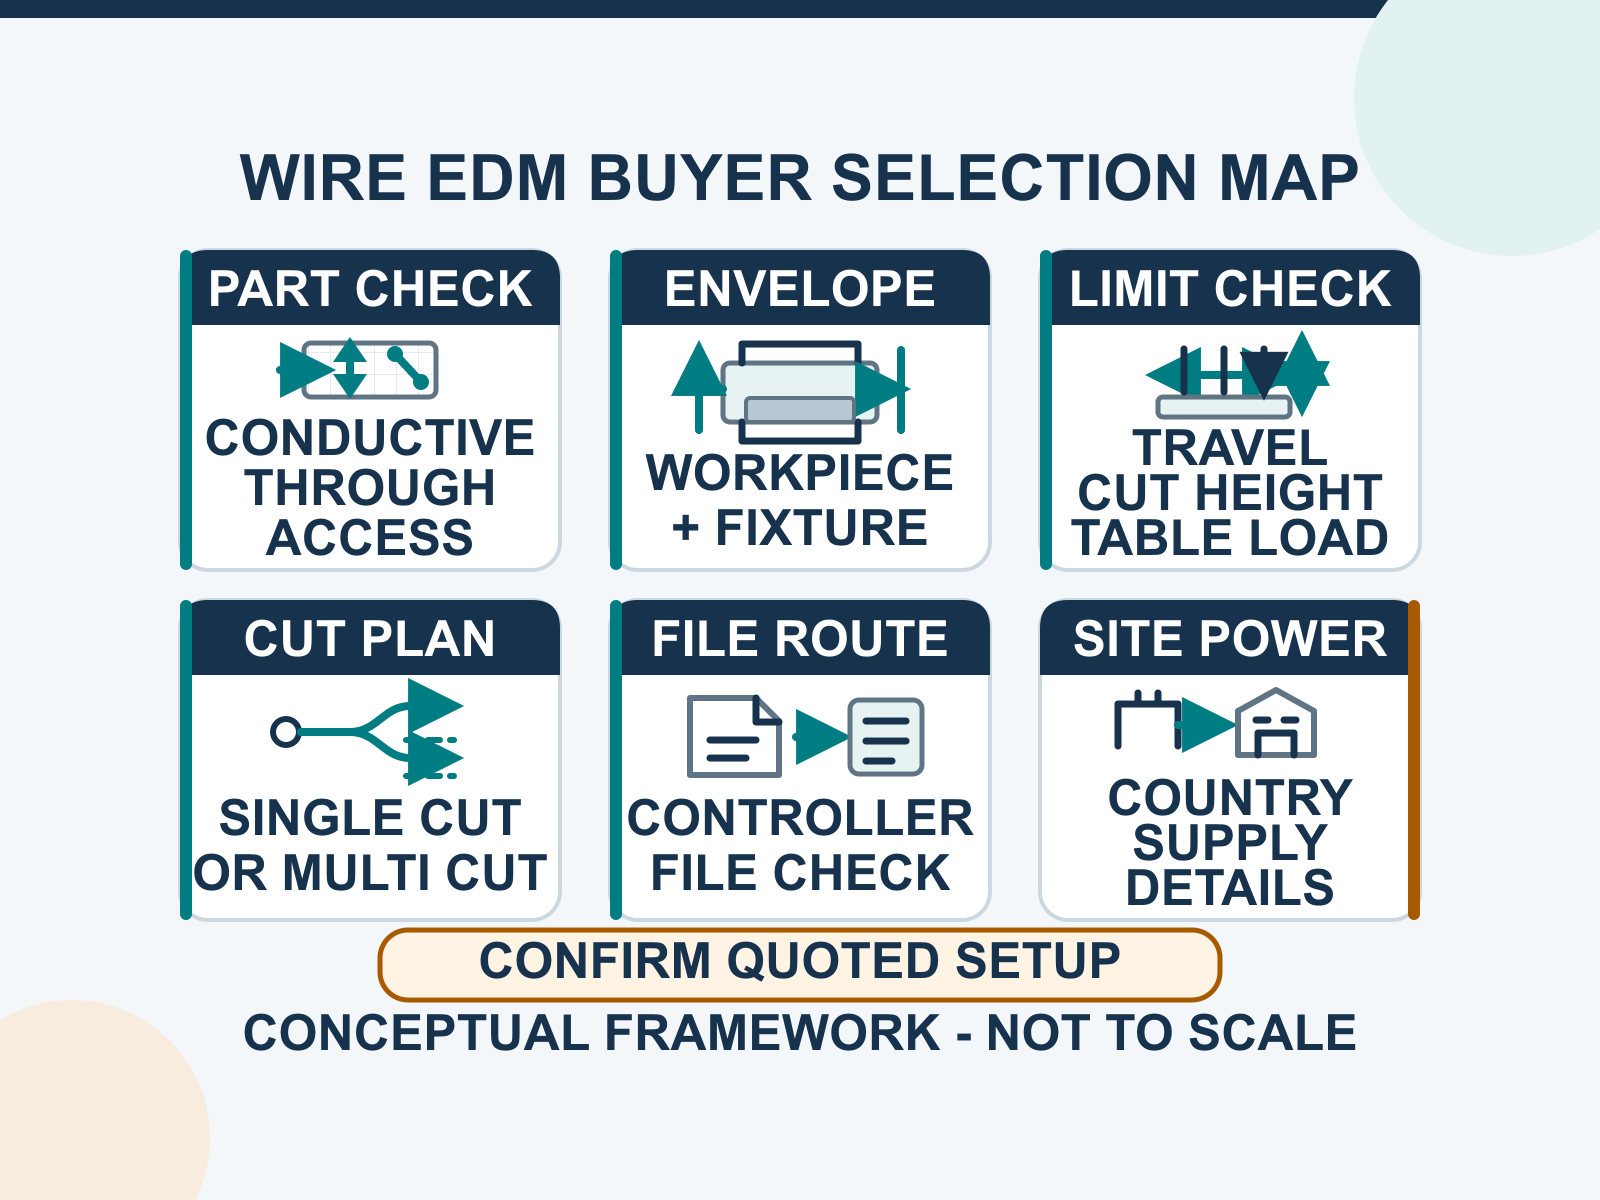
まず、文書化された作業定義から始めること
モデル比較は、購入者が「作業内容」を明確に定義した後に初めて有用となります。同じ材質名でも、グレードや熱処理条件が異なる場合があり、また同一の公称部品サイズであっても、素材(ブランク)、治具、クランプ、ワイヤー走行経路、検査基準点を考慮すると、必要な機械能力は異なります。
| 作業内容の入力 | なぜ選定が変わるのか | ご提出いただくもの |
|---|---|---|
| 材質 | ワイヤー放電加工(Wire EDM)では、被加工物が電気的に導電性である必要があります。また、正確な材質グレードおよび状態によって、切断計画が左右されます。 | 材質のグレード、熱処理状態、およびコーティングや接合材の有無。 |
| 被加工物の外形寸法(エンベロープ) | 各軸の行程だけでは、素材(ブランク)、治具、およびワイヤー走行経路が機械内に収まることを保証できません。 | ブランクの長さ・幅・高さ・切断厚さ・重量、および治具/クランプの寸法と重量。 |
| 機能とアクセス | 外周形状の加工はエッジから開始できる場合がありますが、閉じた内周形状の加工には、開始用穴(スタートホール)と貫通可能な加工経路が必要です。 | 開始位置、イン・アウトのワイヤー導入/離脱経路、コア支持/除去方法、および被加工物の上下に確保するガイドクリアランスを示した図面。 |
| 品質要件 | 許容差および仕上げ要件は、「高精度」という曖昧なラベルではなく、対象の特徴および検査方法に明示的に付記する必要があります。 | 特徴部の許容差、基準面配置、表面粗さ要件、角部/R部の制限、および提案する検査方法。 |
| 製造および設置現場 | ロット単位の生産パターン、データファイルのワークフロー、設置現場の電源条件が、見積りにおける制御方式、サポート構成および電気的構成に影響します。 | ロットあたりの部品数、繰返し頻度、図面/ファイル形式、オペレーターの使用言語、国、電圧、周波数、相数。 |
ステップ1:該当部品がワイヤー放電加工(Wire EDM)に対応可能か確認する
電気伝導性および材料状態を確認する
従来型ワイヤー放電加工(Wire EDM)では、電気的に導電性のあるワークピース内に安定した放電パスを確保する必要があります。材料については「鋼材」や「合金」などの漠然とした名称ではなく、正確な材質規格および熱処理状態(例:SUS304、T6状態など)を明記してください。完成品が非導電性の場合、本ワイヤー放電加工の選択肢は適切な出発点ではありません。
貫通輪郭およびワイヤーのアクセス可能性を確認する
ワイヤーは切断ゾーンを通過する必要があります。外部輪郭は通常、アクセス可能なエッジから開始できます。閉じた内部輪郭の場合は、材料を貫通し、ワイヤーを通すための事前加工された開始穴が必要です。また、購入者は、切断後に残るコア(またはスケルトン)の支持方法および取り外し方法も明示する必要があります。盲孔や空洞の加工には、より大型のワイヤー放電加工機を用いるのではなく、別途プロセスの検討が必要です。
必要な開始穴が購入者の既存の加工方法で作成できない場合、これを別工程として検討してください。ハースマーグ社の 放電加工用ドリル機器ラインナップ は個別にご確認いただけますが、実際の材料および板厚に対応可能なドリル方式、電極、および実現可能な穴径については、必ず事前に確認してください。
ステップ2:加工対象物全体の外形寸法に適合させる
移動範囲、テーブルサイズ、ワークピースサイズ、切断高さの各制限をそれぞれ分けて考慮する
X/Y軸の行程のみで機械を選定しないでください。必要な工具パスと各軸の行程を比較し、選定した機種の仕様に記載されている最大加工物の長さ・幅・高さ、有効テーブル面積(または開口部寸法)、および最大切断厚さを確認してください。また、クランプや治具プレートの設置、ガイドへのアクセス、工具の入り込み/退出動作、切断後の部品取り出しのための余裕も確保してください。
治具の重量および荷重分布を含めてください
荷重計算には、完成品だけでなく、材料(ブランク)、治具、クランプ、および必要に応じて補助プレートも含める必要があります。推定総質量およびその支持方法を明記してご送付ください。サプライヤーは、テーブルの許容荷重限界および提案されるセットアップにおける配置・荷重に関する制限事項の両方を確認する必要があります。
ステップ3:図面から切断要件への変換
公差および表面粗さを、各形状要素ごとに明記してください
「最高の精度」を求めるという依頼は、調達仕様として実用的ではありません。図面には、特に重要な寸法、基準面(デーテュム)、許容される幾何学的公差、および必要に応じて表面粗さの要求事項を明記してください。検査対象が全切断高さにわたるのか、あるいは特定の断面に限定されるのかを明示してください。また、採用が認められたワイヤーおよび切断計画によって制約を受ける可能性のある、角部のR形状、狭いスロット、微細な形状などの要件も明確に示してください。
見積りにおいて、カタログ上の単一の数値や単一の試験片の結果を、異なる材質・板厚・輪郭形状に対して保証と見なすことは避けてください。特に品質が厳密に求められる場合、代表的なサンプル切断を依頼し、測定方法および合格判定基準について、量産承認前に合意を得てください。
テーパーは、部品全体の幾何形状を含めて定義してください。
テーパー加工の依頼には、テーパー角、切断高さ、上部および下部の輪郭、基準面および加工方向を明記する必要があります。テーパー加工の可否は、選択された機種構成、ガイド配置、ワークピースの高さおよび輪郭によって異なります。最大テーパー角のみを比較するのではなく、見積り対象機種について、実際の試験高さや構成を含めた要求形状をサプライヤーに確認してもらってください。
ステップ4:工程計画に基づき、「単一カット」または「複数カット」を選択します
| 判断のポイント | 単一カット | マルチカット |
|---|---|---|
| 確認済みハルスマーグ製ワイヤーシステム | ドラムに収納され、往復運動する再使用可能なモリブデン線 | ドラムに収納され、往復運動する再使用可能なモリブデン線 |
| カット順序 | 合意された仕様を満たすため、1回の本番加工が計画されています。 | 最初のカットの後に、制御されたトリミングカットを実行できます。 |
| 選択に関する質問 | 1回の検証済みカットで、図面および表面粗さの要求を満たすことができますか? | 図面から、最初の計画カットに加え、1回以上の中間仕上げ(トリミング)工程が必要と判断できますか? |
| 要求する証拠 | 機種の能力、カット計画、および実際の要求に対するサンプル/検査証拠 | 機種の能力、計画される加工余裕量およびトリミング順序、およびサンプル/検査証拠 |
「高速」または「中速」という単語のみから選択しないでください。また、マルチカット方式を採用すれば、すべてのワークピースに対して自動的に1回の加工で仕上げられるとは限らないとお考えください。用語および工程の違いについては、「 シングルカットとマルチカットのワイヤー放電加工(Wire EDM)の違いに関するガイド 」をご参照ください。工程のメリットや制約についてさらに詳しく知りたい場合は、「 ワイヤー放電加工(Wire EDM)のメリットガイド .
ステップ5:生産・制御・現場のワークフローとの整合性確認
ロット構成およびセットアップパターンの説明
1ロットあたりの部品数、作業の繰り返し頻度、複数の形状が同一素材ブランクを共有するかどうか、および素材やセットアップの変更頻度を明記してください。これにより、サプライヤーは、根拠のない商業的成果の保証をすることなく、プログラミング、治具へのアクセス性、検査方法、オペレーターの作業手順についてご提案・ご相談できます。
コントローラーの種類およびファイルパスを確認
代表的な図面またはファイルを送付し、購入者が使用するソフトウェアを明記してください。見積書には、コントローラーの型名、インターフェース言語、対応する入力/インポート形式、プログラム転送方法、図面変換のワークフロー、バックアップ方法、および含まれるトレーニング/サポート内容を明記するよう依頼してください。形式や機能が「対応」として扱われるのは、当該見積のコントローラーおよび構成で実際に確認された場合に限ります。
国名、電源条件、設置条件を確認する
設置国および利用可能な電圧・周波数・相数を提示してください。また、見積の機械がその電源仕様に直接対応しているか、あるいは承認済みのトランスフォーマーその他の改造が必要かを確認してください。技術的な確認事項には、アース(接地)方式、作業液の配管・配置、周囲環境条件(温度・湿度等)、床面および荷重に関する要件、搬入・据付のためのアクセス条件、および納入・据付責任範囲も含めてください。
ステップ6:発注前の選定内容の検証
重要部品については、カタログ記載内容のみに依拠するのではなく、合意済みの検証パッケージを用いること。このパッケージには、対象となるモデル/構成、試料の材質および状態、代表的な板厚および形状、ワイヤおよび作業液の条件、切断工程(カット段階)、測定機器、検査位置、および合格基準を明記すること。試料が量産品と異なる場合は、その比較の限界範囲を記録すること。
- 最新版図面の改訂番号、基準設定方式(デイタム方式)、および重要特性一覧を凍結すること。
- 量産品を代表する材質、板厚、形状、およびテーパーについて、事前に合意すること。
- 選定した機械/構成および、単一カット方式または「初回カット+仕上げ加工」方式のいずれかの加工手順を記録すること。
- 試料の切断前に、測定方法、測定位置、および合格判定ルールについて合意すること。
- セットアップ結果を購入判断の根拠として扱う前に、実測値および工程記録を確認・レビューすること。
ワイヤ放電加工(Wire EDM)の見積依頼チェックリスト
- 会社名、担当者名、設置国、および納入/据付範囲
- 材料の規格、熱処理状態、およびコーティングや接合材の有無
- ブランクの長さ、幅、高さ、切断厚さ、および治具・クランプを含む総設置重量
- 図面およびファイル(改訂番号、単位、基準面、公差、表面粗さ要件、角部/R寸法の制限、検査に関する備考を含む)
- 外部輪郭または閉じた内部輪郭、開始穴の位置、ガイドアクセスの有無
- テーパー角、切断高さ、上部/下部の形状、および基準面
- ロットあたりの部品数、繰り返し頻度、および想定されるセットアップ変更の内容
- 推奨するコントローラー/インターフェース言語、および購入者の図面作成/プログラミング手順
- 利用可能な電圧、周波数、相数、および現場/設置に伴う制約事項
- 重要部品に対する試験切断、検査、および受入計画
- 必要な書類、トレーニング、スペアパーツ、および据付後のサポート
避けるべき一般的な選定ミス
- 加工可能なワークピース、テーブル、荷重、板厚、治具の制限を確認せずに、最大加工範囲のみで選定すること
- すべての導電性材料および板厚において、加工速度・精度・仕上げ面粗さが一律であると想定すること
- 開始用穴、ワイヤー走行経路、コア取り計画を明示せずに、内周形状の加工を依頼すること
- 試験高さ、ガイド配置、上下部の幾何形状を明示せずに、テーパー角を比較すること
- 図面および実績に基づく適切なカット順序ではなく、マーケティング用ラベル(シングルカット/マルチカット)だけで選定すること
- 見積書に記載されていないファイル形式、コントローラー機能、電気的構成を、含まれていると想定すること
- カタログ掲載品やサンプル加工結果を、異なる量産部品への保証と見なすこと
よくあるご質問
ワイヤー放電加工機を選定する際、最初に問うべき質問は何ですか?
加工対象材が電気的に導電性を有するか、および要求される形状がエッジまたは事前に開けられた開始穴からアクセス可能な貫通輪郭であるかを確認してください。いずれかの条件が満たされない場合は、別の工程評価が必要です。
単一カット方式の機械と多段カット方式の機械のどちらを選択すべきですか?
認定済みの切断計画から選択してください。単一カット方式の機械は、検証済みの生産切断1回で図面仕様および表面粗さ要件を満たせる場合の直接的な出発点です。一方、最初の粗切りに続いて制御された仕上げ切りが必要な場合は、多段カット方式を検討してください。最終的な判断は、実際の材料、板厚、輪郭形状および検査方法に基づいて確認してください。
すべての内周形状には開始穴が必要ですか?
閉じた内周の貫通形状には、ワイヤーを通すための開口部が必要です。開始穴の位置および予定される加工方法を図面とともに提出してください。外周形状の場合は、代わりにエッジからアクセス可能な位置から加工を開始できます。
軸移動量は機械の能力を確認するのに十分ですか?
いいえ。選択した機種について、使用可能なテーブル/開口部サイズ、最大加工物寸法、切断厚さ、テーブル荷重、治具設置スペース、ガイドへのアクセス性、ワイヤー配線経路を確認してください。
コントローラーを比較するにはどうすればよいですか?
代表的な購入者ファイルを用いて、サプライヤーにインポート/プログラミング手順の実演または文書化を依頼してください。対象となるコントローラーの名称、対応フォーマット、データ転送およびバックアップ方法、インターフェース言語、標準搭載機能、トレーニングおよびサポート内容を比較します。他の機種やコントローラーで提供される機能が、必ずしも当該機種に含まれていると想定しないでください。
試切りを行うのはどのような場合ですか?
重要な公差、表面粗さ、テーパー、あるいは加工が困難な形状が受入判定に実質的に影響を与える場合に、代表的な試切り試験が適切です。試験前に、使用材料、試験片、機械/構成、工程段階、測定方法、および受入基準について合意してください。
次のステップ:機種名だけでなく、実際の加工依頼を送信すること
すべてを確認してください ハルスマーグ社ワイヤー放電加工機(Wire EDM)ラインナップ 、現在のものを比較して、 単一カット であり、 マルチカット カテゴリーを選択し、その後 図面およびRFQチェックリストをハースマーグへ送付してください 技術的な回答では、提案モデルおよび構成、確認済みの容量および設置条件、除外項目またはオプション項目、および要求された部品の検証ルートを明記する必要があります。
