
 EN




मेशिनको लेबलबाट होइन, कार्यपदार्थबाट सुरु गरेर वायर इडीएम मेशिन छनौट गर्नुहोस्। पहिलो कुरा, यो पुष्टि गर्नुहोस् कि कार्यपदार्थ विद्युतीय रूपमा सुचालक छ र आवश्यक प्रोफाइललाई सामग्रीमा कुनै किनारा वा तयार गरिएको सुरुवात छिद्रबाट काट्न सकिन्छ। त्यसपछि कार्यपदार्थको आयाम, फिक्सचरको भार, कटिङ मोटाइ, कन्टुर, टेपर, सहनशीलता, सतह आवश्यकता, ब्याच प्याटर्न, नियन्त्रक कार्यप्रवाह र कारखानाको बिजुली आपूर्तिलाई विशिष्ट उद्धृत विन्याससँग मिलाउनुहोस्।
हार्समार्गको वर्तमान वायर EDM मेसिन श्रेणी , प्रकाशित एकल-कट मेशिनहरू र बहु-कट मेशिनहरू पुनः प्रयोज्य मोलिब्डेनम तार प्रयोग गर्नुहोस् जुन तार ड्रममा संग्रह गरिएको हुन्छ र काट्ने क्षेत्रमा अगाडि-पछाडि चल्छ। एकल-काट प्रक्रियामा एउटै योग्य उत्पादन काट्ने प्रक्रिया प्रयोग गरिन्छ। बहु-काट प्रक्रियामा पहिलो काट पछि नियन्त्रित ट्रिमिङ काटहरू थप्न सकिन्छ। कुनै पनि श्रेणी स्वत: गुणस्तर श्रेणी होइन: आरेख, कार्य-वस्तु र प्रमाणित काट योजनाले उपयुक्त विकल्प निर्धारण गर्छ।
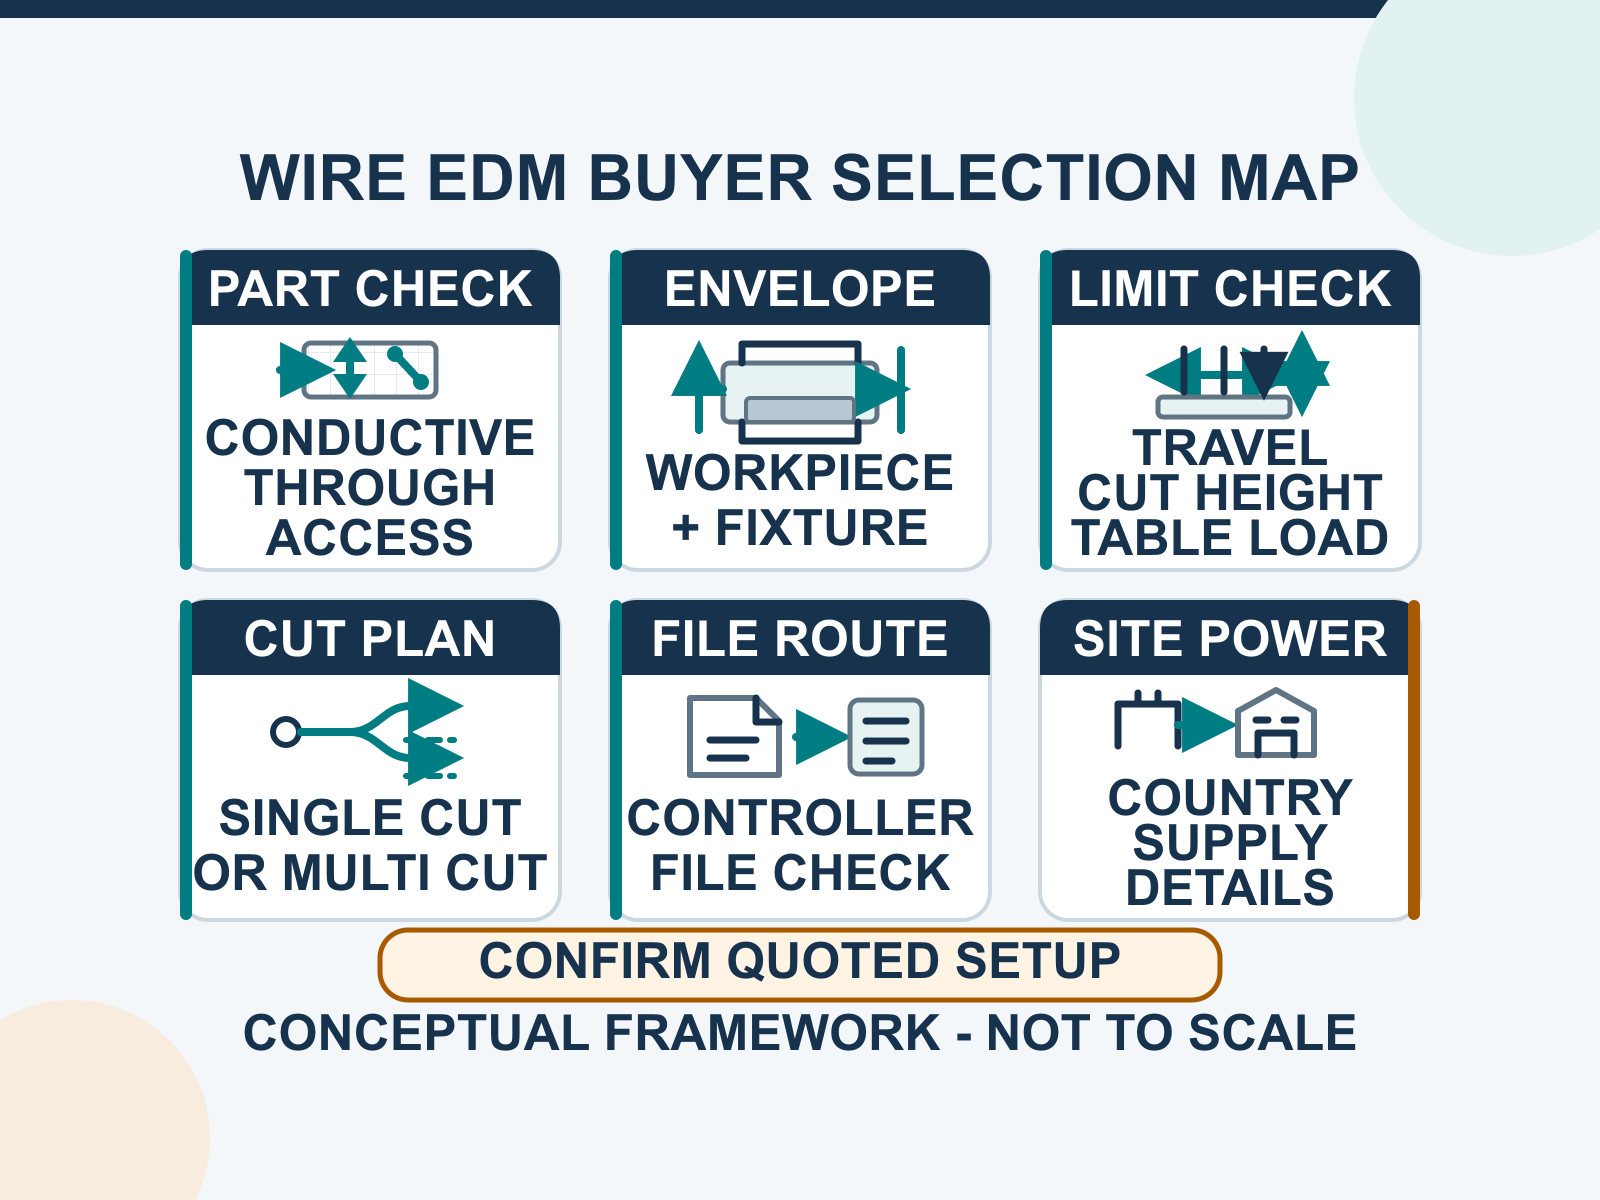
लेखित कार्य परिभाषासँग सुरु गर्नुहोस्
किनभने क्रेताले कामको परिभाषा गरेपछि मात्रै मोडल तुलना उपयोगी हुन्छ। एउटै सामग्रीको नामले विभिन्न ग्रेड र ताप उपचार अवस्थाहरू समावेश गर्न सक्छ, र एउटै सामान्य भागको आकारले ब्लङ्क, फिक्सचर, क्ल्याम्प, वायर पाथ र निरीक्षण डाटम समावेश गर्दा मेशिनको क्षमतामा फरक पर्न सक्छ।
| कामको इनपुट | यसले चयनलाई किन परिवर्तन गर्छ | के पठाउने |
|---|---|---|
| सामग्री | वायर इडीएमलाई विद्युत् सुचालक कार्यपदार्थको आवश्यकता हुन्छ, र ठीक ग्रेड र अवस्थाले कट प्लानलाई प्रभावित गर्छ। | सामग्रीको ग्रेड, ताप उपचार अवस्था र कुनै पनि कोटिङ वा जोडिएको सामग्री। |
| कार्यपदार्थको एन्भेलोप | अक्ष यात्रा मात्रले ब्लङ्क, फिक्सचर र वायर पाथ मेशिनमा फिट हुन्छ भनेर प्रमाणित गर्दैन। | ब्लङ्कको लम्बाइ, चौडाइ, उचाइ, कटिङ थिकनेस, वजन र फिक्सचर/क्ल्याम्पको आयाम र वजन। |
| विशेषता र पहुँच | बाह्य प्रोफाइलले कुनै किनारामा सुरु हुन सक्छ; बन्द आन्तरिक प्रोफाइललाई सुरु गर्ने छिद्र र पूर्ण रूपमा पार गर्ने पाथको आवश्यकता हुन्छ। | सुरुवात स्थान, प्रवेश/निकास, मुख्य समर्थन/हटाउने र मार्गदर्शक सफाई कार्यपृष्ठको माथि र तलको आधारमा आँकडा बनाउनुहोस्। |
| गुणस्तरको आवश्यकता | सहनशीलता र समाप्ति विशेषतामा जोडिएको हुनुपर्छ र निरीक्षण विधिसँगै, अस्पष्ट 'उच्च सटीकता' लेबलको रूपमा नहोइ। | विशेषता सहनशीलता, मापदण्ड योजना, सतह आवश्यकता, कुनाको/त्रिज्या सीमा र प्रस्तावित निरीक्षण विधि। |
| उत्पादन र स्थान | ब्याच पैटर्न, फाइल कार्यप्रवाह र स्थानको बिजुलीले उद्धृत नियन्त्रण, समर्थन र विद्युत कन्फिगरेसनमा प्रभाव पार्छ। | प्रति ब्याच भागहरू, दोहोरिएको आवृत्ति, ड्राइङ/फाइल स्वरूप, अपरेटरको भाषा, देश, भोल्टेज, आवृत्ति र चरण। |
चरण १: भागले वायर इडीएममा फिट भएको छ भनेर पुष्टि गर्नुहोस्
विद्युत चालकता र सामग्रीको अवस्था जाँच गर्नुहोस्
पारम्परिक वायर इडीएम (Wire EDM) ले विद्युत्-सुचालक कार्य-टुक्रा मार्फत स्थिर विद्युत्-डिस्चार्ज पथको आवश्यकता पर्छ। कृपया 'स्टील' वा 'मिश्रधातु' जस्तो सामान्य लेबलको सट्टा ठीक तरिकाले सामग्रीको ग्रेड र अवस्था पठाउनुहोस्। यदि पूरा भएको कार्य-टुक्रा विद्युत्-असुचालक छ भने, यो वायर इडीएम छान्ने प्रक्रिया सुरु गर्नको लागि उपयुक्त छैन।
माध्यमबाट गुज्रने आकृति र वायर पहुँचको जाँच गर्नुहोस्
वायरले काट्ने क्षेत्रमा गुज्रनै पर्छ। बाह्य आकृतिले सामान्यतया पहुँच योग्य किनाराबाट सुरु हुन सक्छ। बन्द आन्तरिक आकृतिको लागि सामग्रीभित्रबाट गुज्रने र वायर डाल्न सकिने तयार गरिएको सुरुवात छिद्रको आवश्यकता हुन्छ। क्रेताले काटिएको कोर वा स्केलेटन कसरी समर्थन गर्ने र हटाउने भन्ने पनि चिन्हाउनुपर्छ। अन्धा पकेट वा गुफाको लागि ठूलो वायर इडीएम मेसिन भन्दा फरक प्रक्रिया मूल्याङ्कन आवश्यक हुन्छ।
यदि आवश्यक सुरुवात छिद्र क्रेताको वर्तमान विधिले तयार गर्न सकिँदैन भने, यसलाई अलग सञ्चालनको रूपमा छलफल गर्नुहोस्। हार्समार्गको इडीएम ड्रिलिङ मेसिन श्रृंखला स्वतन्त्र रूपमा समीक्षा गर्न सकिन्छ, तर प्रयोग गर्ने सामग्री र मोटाइको लागि ड्रिलिङ्ग विधि, इलेक्ट्रोड र प्राप्त गर्न सकिने छिद्रको बारेमा पुष्टि गर्नुपर्छ।
चरण २: पूर्ण कार्यपदार्थको आकारसँग मिलाउनुहोस्
यात्रा, टेबल, कार्यपदार्थ र काट्ने उचाइको सीमा अलग गर्नुहोस्
एक्स/वाई यात्राको आधारमा मशिन छान्नुहोस् न। आवश्यक टुलपाथलाई अक्ष यात्रासँग तुलना गर्नुहोस्, त्यसपछि छानिएको मोडेलको लागि प्रकाशित अधिकतम कार्यपदार्थ लम्बाइ, चौडाइ र उचाइ, प्रयोग योग्य टेबल/खुलाइ, र अधिकतम काट्ने मोटाइ पुष्टि गर्नुहोस्। क्ल्याम्प, फिक्सचर प्लेट, गाइड पहुँच, लिड-इन/लिड-आउट गति र काटिएको भाग हटाउने लागि ठाउँ छोड्नुहोस्।
फिक्सचरको वजन र भार वितरण समावेश गर्नुहोस्
भार गणनामा खाली पदार्थ, फिक्सचर, क्ल्याम्प र कुनै सहायक प्लेट समावेश गर्नुपर्छ, केवल समाप्त भएको भाग मात्र होइन। कुल अनुमानित द्रव्यमान र यसलाई कसरी समर्थन गरिने भन्ने कुरा पठाउनुहोस्। आपूर्तिकर्ताले प्रस्तावित सेटअपको लागि टेबल-भार सीमा र कुनै स्थान वा लोडिङ्ग प्रतिबन्ध पनि पुष्टि गर्नुपर्छ।
चरण ३: ड्राइङ्गलाई काट्ने आवश्यकतामा रूपान्तरण गर्नुहोस्
विशेषताको आधारमा सहनशीलता र सतह समाप्ति उल्लेख गर्नुहोस्
“उत्कृष्ट सटीकता” को अनुरोध एउटा प्रयोग गर्न सकिने किनमेल विनिर्देश होइन। चित्रमा महत्वपूर्ण आयामहरू, डेटमहरू, अनुमत ज्यामितीय भिन्नता र कुनै पनि सतह-खुर्दो आवश्यकताहरू चिन्हित गर्नुहोस्। निरीक्षण पूर्ण काटिएको उचाइमा वा परिभाषित खण्डहरूमा लागू हुन्छ कि हुँदैन भनेर उल्लेख गर्नुहोस्। साथै, कुनाको त्रिज्या, साँघुरो स्लट र साना विवरहरूका आवश्यकताहरू पनि पहिचान गर्नुहोस् जुन स्वीकृत तार र काटिएको योजनाद्वारा सीमित हुन सक्छन्।
उद्धरण एउटा क्याटलग मान वा एउटा परीक्षण टुक्रालाई फरक सामग्री, मोटाइ वा आकृतिको लागि ग्यारेन्टीमा परिणत गर्नु हुँदैन। महत्वपूर्ण परिणामको लागि, प्रतिनिधित्वपूर्ण नमूना काट्नुहोस् र उत्पादन स्वीकृति अघि मापन विधि र स्वीकृति मापदण्डहरूमा सहमति जनाउनुहोस्।
टेपरलाई पूर्ण ज्यामितिको साथ परिभाषित गर्नुहोस्
टेपर अनुरोधमा कोण, काट्ने उचाइ, माथिल्लो र तल्लो कन्टूर, डेटम र दिशा समावेश हुनुपर्छ। टेपर क्षमता चयन गरिएको मेसिन विन्यास, गाइड व्यवस्था, कार्य-टुक्राको उचाइ र कन्टूरमा निर्भर गर्दछ। अधिकतम कोणको परीक्षण उचाइ वा विन्यास नभएको अवस्थामा तुलना नगरी, उद्धृत मोडलको लागि अनुरोध गरिएको ज्यामितिको पुष्टि आपूर्तिकर्तासँग गर्नुहोस्।
चरण ४: प्रक्रिया योजना अनुसार एकल-कट वा बहु-कट छान्नुहोस्
| निर्णय बिन्दु | एकल-कट | बहु-काट्ने |
|---|---|---|
| पुष्टि गरिएको हार्समार्ग तार प्रणाली | ड्रममा भण्डारण गरिएको र परस्पर गतिमा चल्ने पुन: प्रयोज्य मोलिब्डेनम तार | ड्रममा भण्डारण गरिएको र परस्पर गतिमा चल्ने पुन: प्रयोज्य मोलिब्डेनम तार |
| कट क्रम | सहमत आवश्यकता पूरा गर्न एउटा योग्य उत्पादन कट योजना बनाइएको छ। | पहिलो कट पछि नियन्त्रित ट्रिमिङ कटहरू लगाउन सकिन्छ। |
| चयन प्रश्न | एउटा प्रमाणित कटले ड्राइङ र समाप्ति आवश्यकता पूरा गर्न सक्छ? | ड्राइङले पहिलो कट र एक वा बढी प्रमाणित ट्रिमिङ चरणहरूको योजना बनाउन औचित्य प्रदान गर्छ? |
| सोध्ने आधार | मोडल क्षमता, कट योजना र वास्तविक आवश्यकताको लागि नमूना/निरीक्षण प्रमाण | मोडल क्षमता, योजना गरिएका अनुमतिहरू र ट्रिमिङ क्रम, साथै नमूना/निरीक्षण प्रमाण |
शब्दहरू "फास्ट" वा "मिडियम" मात्रैबाट छान्नु हुँदैन, र बहु-कटले स्वतःमै प्रत्येक कार्यपीसको लागि एउटै परिणाम दिन्छ भन्ने धारणा गर्नु हुँदैन। शब्दावली र प्रक्रियाको फरकको लागि, विशेष रूपमा तयार गरिएको एकल-कट बनाम बहु-कट वायर इडीएम गाइड प्रक्रियाका फाइदा र सीमाहरूको पूर्ण छलफलको लागि, अलग तार इडीएम फाइदा गाइड .
चरण ५: उत्पादन, नियन्त्रण र साइट कार्यप्रवाहसँग मिलाउनुहोस्
ब्याच र सेटअप पैटर्न वर्णन गर्नुहोस्
प्रति ब्याच अपेक्षित भागहरूको संख्या, कार्य कति पटक दोहोरिन्छ, के कतिपय प्रोफाइलहरूले एउटै ब्लङ्क साझा गर्छन् र सामग्री वा सेटअप परिवर्तन कति पटक हुन्छन् भन्ने कुरा उल्लेख गर्नुहोस्। यसले आपूर्तिकर्तालाई कार्यक्रम, फिक्सचर पहुँच, निरीक्षण र अपरेटर कार्यप्रवाहको बारेमा छलफल गर्न अनुमति दिन्छ, जुन कुनै असमर्थित वाणिज्यिक परिणामको दावी बिना गर्न सकिन्छ।
नियन्त्रक र फाइल पाथ पुष्टि गर्नुहोस्
प्रतिनिधि आरेख वा फाइल पठाउनुहोस् र किन्दै गरिएको सफ्टवेयरको नाम उल्लेख गर्नुहोस्। उद्धृत मूल्यमा नियन्त्रकको नाम, इन्टरफेस भाषा, समर्थित इनपुट/इम्पोर्ट प्रारूपहरू, कार्यक्रम-स्थानान्तरण विधि, आरेख-रूपान्तरण कार्यप्रवाह, ब्याकअप विधि र समावेश गरिएको प्रशिक्षण/सहयोगको उल्लेख गर्न अनुरोध गर्नुहोस्। कुनै प्रारूप वा कार्यक्षमतालाई मात्र तबै उपलब्ध मान्नुपर्छ जब त्यो उद्धृत नियन्त्रक र कन्फिगरेसनको लागि पुष्टि गरिएको हुन्छ।
देश, बिजुली र स्थापना अवस्थाहरू पुष्टि गर्नुहोस्
स्थापना गर्ने देश र उपलब्ध भोल्टेज, आवृत्ति र चरण प्रदान गर्नुहोस्। उद्धृत मेसिन त्यो आपूर्तिको लागि सिधै कन्फिगर गरिएको छ कि वा अनुमोदित ट्रान्सफर्मर वा अन्य अनुकूलनको आवश्यकता छ भनेर सोध्नुहोस्। ताकनिक पुष्टिमा ग्राउण्डिङ, कार्य-तरल व्यवस्था, वातावरणीय सीमा, फ्लोर/भार आवश्यकता, डेलिभरीको लागि पहुँच र कमिसनिङ जिम्मेवारीहरू पनि समावेश गर्नुपर्छ।
चरण ६: अर्डर दिनुभन्दा अघि छानिएको विकल्प पुष्टि गर्नुहोस्
महत्वपूर्ण भागको लागि केवल क्याटलग विवरणमा निर्भर नरही, सहमति भएको मान्यता प्याकेज प्रयोग गर्नुहोस्। प्याकेजमा प्रस्तावित मोडल/विन्यास, नमुना सामग्री र अवस्था, प्रतिनिधित्व गर्ने मोटाइ र आकार, तार र कार्य-तरल अवस्था, काट्ने चरण, मापन उपकरण, निरीक्षण स्थानहरू र स्वीकृति मापदण्डहरू उल्लेख गर्नुपर्छ। यदि नमुना उत्पादन भागबाट फरक छ भने, त्यो तुलनाको सीमाहरू रेकर्ड गर्नुहोस्।
- अन्तिम ड्रइङ रिभिजन, डाटम योजना र महत्वपूर्ण विशेषता सूची फ्रिज गर्नुहोस्।
- उत्पादन-प्रतिनिधित्व गर्ने कुन सामग्री, मोटाइ, आकार र ढलान परीक्षण गर्ने भनेर सहमति गर्नुहोस्।
- चयन गरिएको मेशिन/विन्यास र योजना बनाइएको एकल-काट्ने वा पहिलो-काट्ने-प्लस-ट्रिमिङ क्रम रेकर्ड गर्नुहोस्।
- नमुना काट्नुभन्दा अघि मापन विधि, स्थानहरू र स्वीकृति नियममा सहमति गर्नुहोस्।
- सेटअपलाई किन्ने निर्णयको लागि प्रमाणको रूपमा प्रयोग गर्नुभन्दा अघि मापित परिणाम र प्रक्रिया रेकर्डको समीक्षा गर्नुहोस्।
वायर इडीएम आरएफक्यु चेकलिस्ट
- कम्पनी, सम्पर्क व्यक्ति, स्थापना गर्ने देश र आवश्यक डेलिभरी/सञ्चालन दायरा
- सामग्रीको ग्रेड, ताप उपचारको अवस्था र कुनै पनि कोटिङ वा जोडिएको सामग्री
- ब्लङ्कको लम्बाइ, चौडाइ, उचाइ, काट्ने मोटाइ र फिक्सचर र क्ल्याम्प सहितको कुल सेटअप वजन
- ड्राइङ र फाइल, समावेश रिभिजन, एकाइहरू, डेटमहरू, सहनशीलता, सतह आवश्यकताहरू, कोना/त्रिज्या सीमा र निरीक्षण टिप्पणीहरू
- बाह्य वा बन्द आन्तरिक कन्टूर, आवश्यक स्टार्ट-होलको स्थान र गाइड पहुँच
- टेपर कोण, काट्ने उचाइ, माथिल्लो/तल्लो ज्यामिति र डेटम
- प्रति ब्याचका भागहरू, दोहोर्याउने आवृत्ति र अपेक्षित सेटअप परिवर्तनहरू
- प्राथमिकता भएको नियन्त्रक/इन्टरफेस भाषा र खरिददाताको ड्राइङ/प्रोग्रामिङ कार्यप्रवाह
- उपलब्ध भोल्टेज, आवृत्ति, चरण र सम्बन्धित साइट/स्थापना बाधाहरू
- आवश्यक नमुना काट्ने, निरीक्षण र महत्त्वपूर्ण कार्यका लागि स्वीकृति योजना
- आवश्यक कागजात, प्रशिक्षण, स्पेयर पार्ट्स र पोस्ट-इन्स्टलेशन सहयोग
बच्नुपर्ने सामान्य चयन गल्तीहरू
- उपयोग गर्न सकिने कार्यपदार्थ, टेबल, लोड, मोटाइ र फिक्सचर सीमा पुष्टि नगरी सबैभन्दा ठूलो यात्रा अनुसार छान्नु
- प्रत्येक चालक पदार्थ र मोटाइले समान गति, सटीकता वा समाप्ति प्रदान गर्ने धारणा गर्नु
- सुरुवात छिद्र, तार पथ र कोर-हटाउने योजना पहिचान नगरी आन्तरिक कन्टूर सँगै अनुरोध गर्नु
- परीक्षण उचाइ, गाइड व्यवस्था वा माथिलो/तल्लो ज्यामिति बिना टेपर कोणहरू तुलना गर्नु
- चित्र र प्रमाणित काट्ने क्रमको सट्टा विपणन लेबलबाट एकल-काट वा बहु-काट छान्नु
- उद्धरणमा नभएको फाइल स्वरूप, नियन्त्रक कार्य वा विद्युतीय विन्यास समावेश भएको धारणा गर्नु
- एउटा क्याटलग वा नमुना परिणामलाई फरक उत्पादन भागको लागि ग्यारेन्टीको रूपमा लिनु
बारम्बार सोधिने प्रश्नहरू
वायर इडीएम मेसिन छान्दा पहिलो प्रश्न के हो?
कृपया निश्चित गर्नुहोस् कि कार्य-टुक्राको सट्य सामग्री विद्युत् सुचालक छ कि छैन र आवश्यक विशेषता कुनै किनाराबाट पहुँच गर्न सकिने वा तयार गरिएको सुरुवात छिद्रबाट पार गर्न सकिने कन्टूर हो कि होइन। यदि कुनै पनि अवस्था पूरा भएन भने, अर्को प्रक्रिया मूल्याङ्कन आवश्यक छ।
के मैले एकल-काट वा बहु-काट मेसिन छान्नु पर्छ?
प्रमाणित काट योजनाबाट छान्नुहोस्। जब एउटा प्रमाणित उत्पादन काटले ड्राइङ र समाप्ति आवश्यकता पूरा गर्न सक्छ भने, एकल-काट मेसिन तुरुन्तै सुरुवात बिन्दु हो। आवश्यकताले पहिलो काट पछि नियन्त्रित काटहरू लागू गर्न आवश्यक बनाउँदा बहु-काटको मूल्याङ्कन गर्नुहोस्। वास्तविक सामग्री, मोटाइ, कन्टूर र निरीक्षण विधिसँगै निर्णय पुष्टि गर्नुहोस्।
के प्रत्येक आन्तरिक प्रोफाइलको लागि सुरुवात छिद्र आवश्यक छ?
बन्द आन्तरिक पार गर्ने प्रोफाइलको लागि तार थ्रेड गर्न सकिने खुलाइ आवश्यक छ। ड्राइङसँगै सुरुवात छिद्रको स्थान र योजनाबद्ध विधि पठाउनुहोस्। बाह्य कन्टूर त्यसैभन्दा कुनै पहुँच योग्य किनाराबाट सुरु गर्न सकिन्छ।
के अक्ष यात्रा मेसिनको क्षमता पुष्टि गर्न पर्याप्त छ?
होइन। साथै चयन गरिएको मोडलको लागि प्रयोग गर्न सकिने टेबल/खुलाइ, अधिकतम कार्यपदार्थ आयाम, काट्ने बारम्बारता, टेबल लोड, फिक्सचर स्थान, गाइड पहुँच र तार मार्ग पनि पुष्टि गर्नुहोस्।
मैले नियन्त्रकहरू कसरी तुलना गर्नुपर्छ?
प्रतिनिधित्वपूर्ण खरिदार फाइल प्रयोग गर्नुहोस् र आपूर्तिकर्तालाई आयात/प्रोग्रामिङ पथ प्रदर्शन वा दस्तावेजीकरण गर्न अनुरोध गर्नुहोस्। नामांकित नियन्त्रक, समर्थित प्रारूपहरू, स्थानान्तरण र ब्याकअप विधि, इन्टरफेस भाषा, समावेश गरिएका कार्यहरू, प्रशिक्षण र सहयोग तुलना गर्नुहोस्। अर्को मोडल वा नियन्त्रकबाट आएका विशेषताहरू समावेश भएको भनेर धारणा नगर्नुहोस्।
नमूना काट्ने कहिले उपयुक्त हुन्छ?
जब कुनै महत्त्वपूर्ण सहिष्णुता, सतह आवश्यकता, टेपर वा जटिल ज्यामितिले स्वीकृतिमा महत्त्वपूर्ण प्रभाव पार्छ, तब प्रतिनिधित्वपूर्ण नमूना उपयुक्त हुन्छ। परीक्षण गर्नु अघि सामग्री, नमूना, मेशिन/विन्यास, प्रक्रिया चरण, मापन विधि र स्वीकृति मापदण्डमा सहमति बनाउनुहोस्।
अर्को चरण: केवल मोडलको नाम होइन, कार्य पठाउनुहोस्
पूर्ण समीक्षा गर्नुहोस् हार्समार्ग वायर इडीएम दायरा , वर्तमानलाई तुलना गर्नुहोस् एकल-कट र बहु-काट्ने श्रेणीहरू, त्यसपछि तपाईंको ड्राइङ र RFQ चेकलिस्ट हार्समार्गलाई पठाउनुहोस् प्रविधिक जवाफमा प्रस्तावित मोडल र कन्फिगरेसन, पुष्टि गरिएको क्षमता र स्थान आवश्यकताहरू, कुनै बाहेल वा वैकल्पिक वस्तुहरू, र अनुरोधित भागको लागि प्रमाणीकरण प्रक्रिया उल्लेख गर्नुपर्छ।
विषयसूची
- लेखित कार्य परिभाषासँग सुरु गर्नुहोस्
- चरण १: भागले वायर इडीएममा फिट भएको छ भनेर पुष्टि गर्नुहोस्
- चरण २: पूर्ण कार्यपदार्थको आकारसँग मिलाउनुहोस्
- चरण ३: ड्राइङ्गलाई काट्ने आवश्यकतामा रूपान्तरण गर्नुहोस्
- चरण ४: प्रक्रिया योजना अनुसार एकल-कट वा बहु-कट छान्नुहोस्
- चरण ५: उत्पादन, नियन्त्रण र साइट कार्यप्रवाहसँग मिलाउनुहोस्
- चरण ६: अर्डर दिनुभन्दा अघि छानिएको विकल्प पुष्टि गर्नुहोस्
- वायर इडीएम आरएफक्यु चेकलिस्ट
- बच्नुपर्ने सामान्य चयन गल्तीहरू
- बारम्बार सोधिने प्रश्नहरू
- अर्को चरण: केवल मोडलको नाम होइन, कार्य पठाउनुहोस्
