
 EN




Kies een draad-EDM-machine uitgaande van het onderdeel, niet van een machinenaam. Controleer eerst of het werkstuk elektrisch geleidend is en of het vereiste profiel via een rand of een voorbereid startgat door het materiaal kan worden gesneden. Pas daarna de werkstukafmetingen, de gewichtsbelasting van de spanvorment, de snijdikte, de contour, de conus, de tolerantie, de oppervlakte-eisen, het partijpatroon, de besturingsworkflow en de fabrieksvoeding aan op een specifieke aangegeven configuratie.
Binnen het huidige assortiment van HarsMarg Wire EDM-machineassortiment , zijn de gepubliceerde eenmalig-snijdende machines en meervoudig-snijdende machines gebruik herbruikbare molybdeen draad die is opgeslagen op een draadhaspel en heen en weer beweegt door de snijzone. Een enkel-snijproces gebruikt één gekwalificeerde productiesnede. Een meervoudig-snijproces kan na de eerste snede gecontroleerde afstemsnedes toevoegen. Geen van beide categorieën is een automatische kwaliteitsklasse: de tekening, het werkstuk en het gevalideerde snijplan bepalen de juiste keuze.
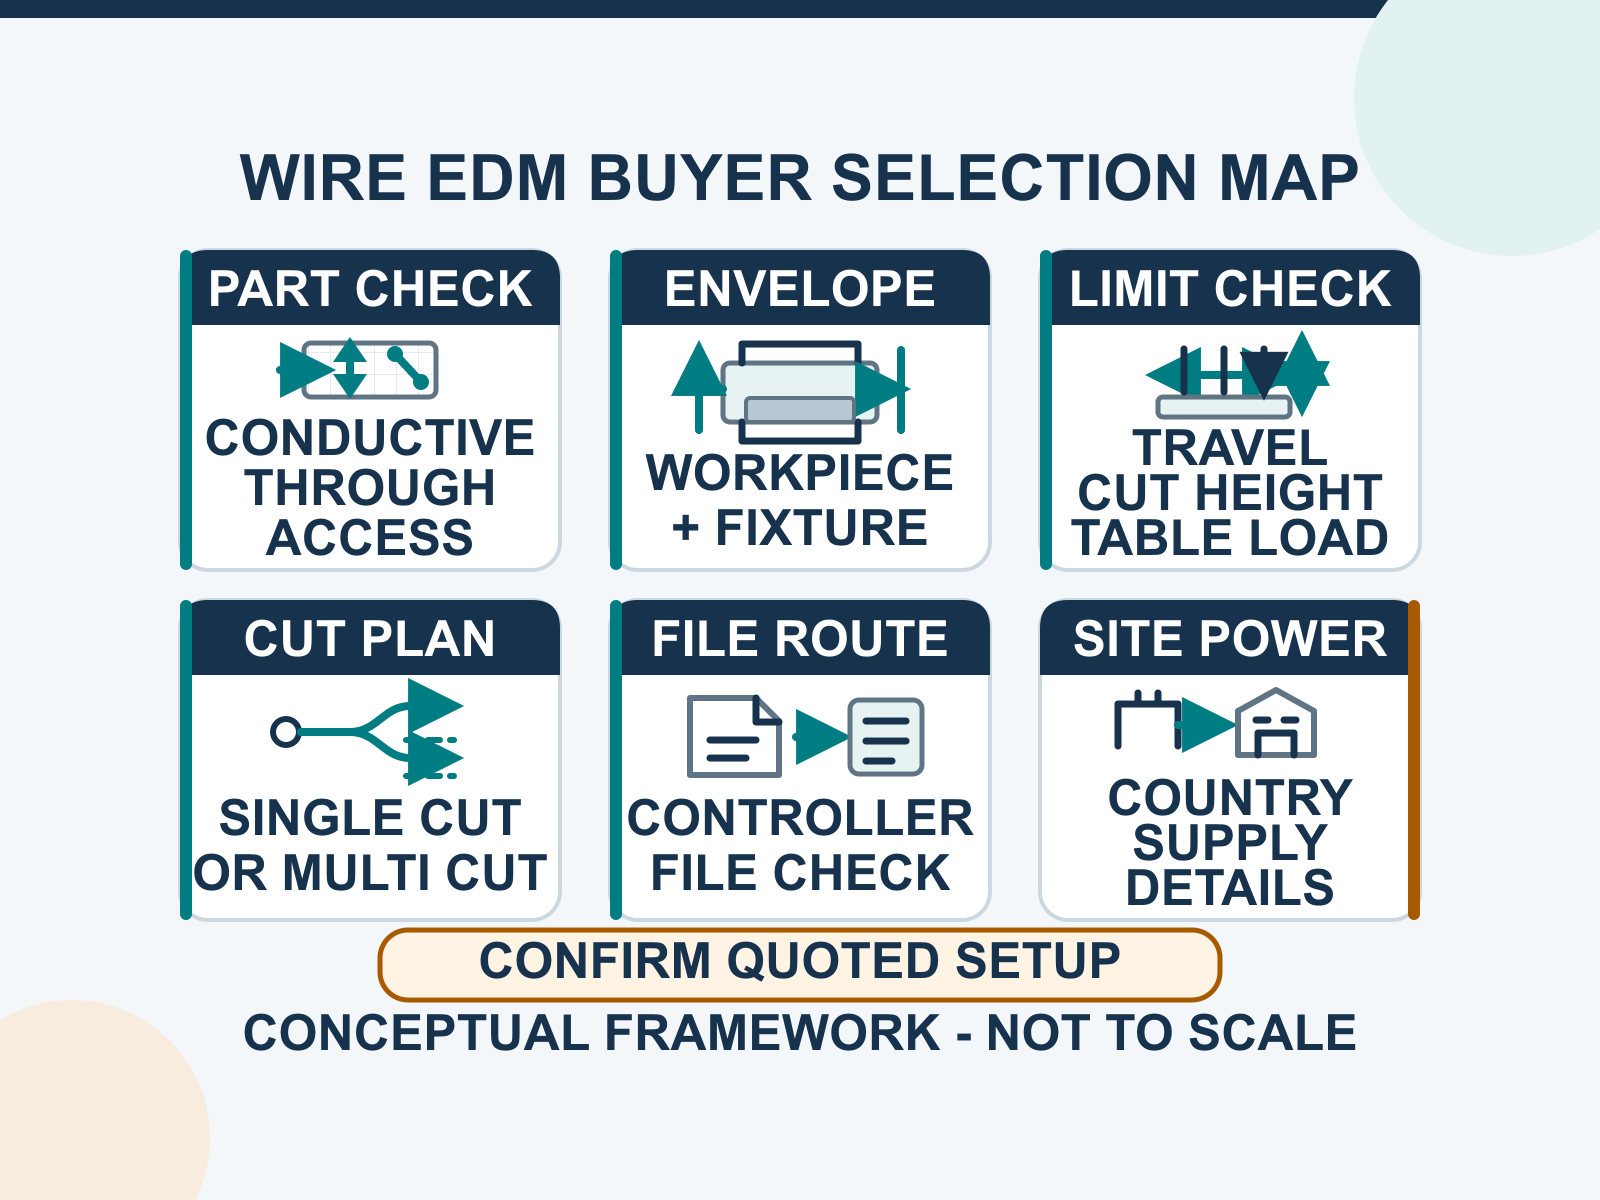
Begin met een schriftelijke taakomschrijving
Een modelvergelijking is pas nuttig nadat de koper de taak heeft gedefinieerd. Dezelfde materiaalnaam kan verschillende kwaliteitsgraden en warmtebehandelingscondities omvatten, en dezelfde nominale onderdeelafmeting kan, zodra de ruwvoeg, de spanvorment, de klemmen, het draadpad en het inspectie-referentiepunt zijn meegenomen, een andere machinecapaciteit vereisen.
| Taak-invoer | Waarom dit de selectie verandert | Wat te versturen |
|---|---|---|
| Materiaal | Wire EDM vereist een elektrisch geleidend werkstuk, en de exacte kwaliteitsgraad en conditie beïnvloeden het snijplan. | Materiaalkwaliteitsgraad, warmtebehandelingsconditie en eventuele coating of verbonden materiaal. |
| Werkstuk-omvang | Enkel de asverplaatsing bewijst niet dat de ruwvoeg, de spanvorment en het draadpad in de machine passen. | Lengte, breedte, hoogte, snijdikte, gewicht van de ruwvoeg en afmetingen en gewicht van de spanvorment/klemmen. |
| Functie en toegang | Een externe contour kan beginnen aan een rand; een gesloten interne contour vereist een startgat en een doorgaand pad. | Tekening met startlocatie, inloop/uitloop, kernondersteuning/-verwijdering en geleidingsspel boven en onder het werkstuk. |
| Kwaliteitseis | Tolerantie en afwerking moeten aan de functie en inspectiemethode worden gekoppeld, niet als vaag label zoals ‘hoge precisie’ worden gevraagd. | Functietoleranties, referentiestelsel, oppervlaktevereiste, hoek-/straalbeperkingen en voorgestelde inspectiemethode. |
| Productie en locatie | Partijpatroon, bestandsworkflow en stroomvoorziening op locatie beïnvloeden de geciteerde regel-, ondersteunings- en elektrische configuratie. | Onderdelen per partij, herhaalfrequentie, tekenings-/bestandsformaat, bedieningstaal, land, spanning, frequentie en fase. |
Stap 1: Bevestig dat het onderdeel geschikt is voor wire EDM
Controleer elektrische geleidbaarheid en materiaaltoestand
Conventionele wire EDM vereist een stabiel vonkoverslagpad door een elektrisch geleidend werkstuk. Geef de exacte materiaalsoort en -toestand op, in plaats van te vertrouwen op een algemene benaming zoals ‘staal’ of ‘legering’. Als het afgewerkte werkstuk niet geleidend is, is dit wire-EDM-selectiepad niet het juiste uitgangspunt.
Controleer of er een doorgaande contour en toegang voor de draad is
De draad moet door de snijzone lopen. Een externe contouromtrek kan normaal gesproken beginnen bij een toegankelijke rand. Een gesloten interne contouromtrek vereist een voorbereid startgat dat dwars door het materiaal gaat en het mogelijk maakt de draad te plaatsen. De koper dient ook aan te geven hoe de uitgesneden kern of het resterende frame wordt ondersteund en verwijderd. Een blinde zak of holte vereist een andere procesbeoordeling in plaats van een grotere Wire-EDM-machine.
Indien een vereist startgat niet kan worden aangebracht met de bestaande methode van de koper, bespreek dit dan als een afzonderlijke bewerking. HarsMarg's EDM-boormachine-assortiment kan los worden bekeken, maar de boormethode, de elektrode en het haalbare gat dienen te worden bevestigd voor het specifieke materiaal en de dikte.
Stap 2: Pas het volledige werkstukomvang aan
Afzonderlijke beperkingen voor verplaatsing, tafel, werkstuk en snijhoogte
Selecteer geen machine op basis van alleen de X/Y-reisafstand. Vergelijk het vereiste toolpad met de asreis, en bevestig vervolgens de maximale afmetingen van het werkstuk (lengte, breedte en hoogte), de bruikbare tafel/opening en de maximale snijdikte die voor het geselecteerde model is opgegeven. Houd ruimte vrij voor klemmen, spanplaten, toegang tot geleiders, in- en uitrijbeweging en verwijdering van het gesneden gedeelte.
Neem het gewicht van de spanvorziening en de belastingsverdeling op
De belastingberekening moet het grondmateriaal, de spanvorziening, de klemmen en eventuele ondersteuningsplaten omvatten, niet alleen het afgewerkte onderdeel. Stuur de totale geschatte massa en de wijze waarop deze wordt ondersteund. De leverancier dient zowel de tafelbelastingslimiet als eventuele beperkingen met betrekking tot plaatsing of belading voor de voorgestelde opstelling te bevestigen.
Stap 3: Vertaal de tekening naar snijvereisten
Geef toleranties en oppervlakteafwerking per functie
Een verzoek om ‘de beste nauwkeurigheid’ is geen bruikbare aankoopspecificatie. Geef de kritieke afmetingen, referentievlakken, toegestane geometrische variatie en eventuele eisen aan oppervlakteruwheid aan op de tekening. Geef aan of inspectie van toepassing is op de volledige snijhoogte of slechts op gedefinieerde secties. Geef ook hoekafgerondingen, smalle sleuven en kleine details aan die mogelijk beperkt zijn door de goedgekeurde draad en het goedgekeurde snijplan.
Het offertevoorstel mag één cataloguswaarde of één teststuk niet omzetten in een garantie voor een ander materiaal, een andere dikte of een andere contour. Voor een kritiek resultaat dient u een representatief monster te laten snijden en vooraf de meetmethode en de acceptatiecriteria af te spreken, voordat productie wordt goedgekeurd.
Definieer coniciteit met de volledige geometrie
Een conische snede-aanvraag moet de hoek, snijhoogte, boven- en ondercontour, referentievlak en richting bevatten. De mogelijkheid tot conische sneden is afhankelijk van de geselecteerde machineconfiguratie, de geleideropstelling, de werkstukhoogte en de contour. Vraag de leverancier om de gevraagde geometrie voor het aangegeven model te bevestigen, in plaats van een maximale hoek te vergelijken zonder bijbehorende testhoogte of configuratie.
Stap 4: Kies Éénmalige snede of Meervoudige snede op basis van het procesplan
| Keuzemoment | Enkelvoudig gesneden | Meervoudige snede |
|---|---|---|
| Bevestigd HarsMarg-draadsysteem | Herbruikbare molybdeen-draad op een haspel, die heen en weer beweegt. | Herbruikbare molybdeen-draad op een haspel, die heen en weer beweegt. |
| Snijvolgorde | Één gekwalificeerde productiesnede is gepland om aan de overeengekomen eisen te voldoen. | Na een eerste snede kunnen gecontroleerde afwerk-snedes volgen. |
| Selectievraag | Kan één gevalideerde snede voldoen aan de tekening en de afwerkeis? | Rechtvaardigt de tekening een geplande eerste snede plus één of meer gekwalificeerde afwerkfasen? |
| Te verzoeken bewijsmateriaal | Modelcapaciteit, snedenvoorziening en voorbeeld/inspectiebewijs voor de werkelijke eis. | Modelcapaciteit, geplande toegestane afwijkingen en afwerkvolgorde, plus voorbeeld/inspectiebewijs. |
Kies niet alleen uit de woorden ‘snel’ of ‘gemiddeld’, en ga er niet vanuit dat meervoudig snijden automatisch één resultaat garandeert voor elk werkstuk. Voor de terminologie- en procesverschillen raadpleegt u de specifieke gids over enkelvoudig versus meervoudig draadsnijden . Voor een uitgebreidere bespreking van de voordelen en beperkingen van het proces gebruikt u de afzonderlijke Wire EDM-voordelenhandleiding .
Stap 5: Pas de productie-, besturings- en locatie-werkstroom aan
Beschrijf het partij- en instellingspatroon
Geef het verwachte aantal onderdelen per partij aan, hoe vaak de opdracht wordt herhaald, of meerdere profielen één grondplaat delen en hoe vaak materiaal of instellingen wijzigen. Dit stelt de leverancier in staat om te bespreken hoe programmering, fixture-toegang, inspectie en operator-werkstroom worden ingevuld, zonder onondersteunde commerciële uitspraken te doen.
Bevestig de besturingseenheid en het bestandspad
Stuur een representatieve tekening of bestand en geef de software aan die door de koper wordt gebruikt. Vraag in het offerte de besturingseenheid, de interface-taal, de ondersteunde invoer/importformaten, de methode voor programma-overdracht, de werkwijze voor tekeningconversie, de back-upmethode en de meegeleverde training/ondersteuning te vermelden. Een formaat of functie mag alleen als beschikbaar worden beschouwd wanneer dit is bevestigd voor de aangegeven besturingseenheid en configuratie.
Bevestig land, stroomvoorziening en installatievoorwaarden
Geef het land van installatie en de beschikbare spanning, frequentie en fase op. Vraag of de aangegeven machine direct is geconfigureerd voor die stroomvoorziening of dat een goedgekeurde transformator of andere aanpassing nodig is. De technische bevestiging moet ook aandacht besteden aan aarding, regeling van het werkmedium, omgevingsgrenzen, vloer-/belastingsvereisten, toegang voor levering en de verantwoordelijkheden rondom inbedrijfstelling.
Stap 6: Valideer de selectie voordat u bestelt
Voor een kritiek onderdeel moet een overeengekomen validatiepakket worden gebruikt in plaats van uitsluitend te vertrouwen op een catalogusbeschrijving. Het pakket moet het voorgestelde model/configuratie, het monstermateriaal en de conditie, de representatieve dikte en contour, de draad- en werkfluïdumomstandigheden, het snijstadium, de meetapparatuur, de inspectielocaties en de acceptatiecriteria identificeren. Indien het monster afwijkt van het productieonderdeel, moeten de grenzen van die vergelijking worden vastgelegd.
- Vries de meest recente tekeningsrevisie, het referentiestelsel en de lijst met kritieke kenmerken in.
- Kom overeen welk productierepresentatief materiaal, welke dikte, contour en conusgraad zullen worden getest.
- Leg de geselecteerde machine/configuratie en de geplande enkelvoudige-snij- of eerste-snij-plus-afwerkingsvolgorde vast.
- Kom voorafgaand aan het snijden van het monster overeen over de meetmethode, de meetlocaties en de acceptatieregel.
- Beoordeel het gemeten resultaat en het procesverslag alvorens de instelling als bewijs te beschouwen voor de aankoopbeslissing.
Wire EDM RFQ-controlelijst
- Bedrijf, contactpersoon, installatieland en gevraagd leverings-/inbedrijfstellingsbereik
- Materiaalkwaliteit, warmtebehandelingsconditie en eventuele coating of verbonden materiaal
- Blaadlengte, -breedte, -hoogte, snijdikte en totaal gewicht van de opstelling inclusief spanmiddelen en klemmen
- Tekening en bestand, inclusief revisie, eenheden, referentievlakken, toleranties, oppervlakte-eisen, hoek-/radiusbeperkingen en inspectieopmerkingen
- Externe of gesloten interne contouren, vereiste startgatlocatie en gids-toegang
- Taperhoek, snijhoogte, bovenste/onderste geometrie en referentievlak
- Aantal onderdelen per batch, herhaalfrequentie en verwachte wijzigingen in de opstelling
- Voorkeurstaal van de controller/interface en de teken-/programmaworkflow van de koper
- Beschikbare spanning, frequentie, fase en relevante locatie-/installatiebeperkingen
- Gevraagde proefsnede, inspectie- en acceptatieplan voor kritieke werkzaamheden
- Vereiste documentatie, opleiding, reserveonderdelen en ondersteuning na installatie
Veelgemaakte selectiefouten die vermeden moeten worden
- Kiezen op basis van de grootste reisafstand zonder de bruikbare werkstuk-, tafel-, belastings-, dikte- en spanmiddellimieten te bevestigen
- Aannemen dat elk geleidend materiaal en elke dikte dezelfde snelheid, nauwkeurigheid of afwerking opleveren
- Een interne contour aanvragen zonder het startgat, het draadpad en het kernverwijderingsplan aan te geven
- Taperhoeken vergelijken zonder de testhoogte, de geleideropstelling of de bovenste/onderste geometrie
- Kiezen voor een enkel- of meervoudig snijproces op basis van een marketinglabel in plaats van op basis van de tekening en een gekwalificeerde snijvolgorde
- Aannemen dat een bestandsformaat, een besturingsfunctie of een elektrische configuratie is opgenomen, terwijl deze ontbreekt in de offerte
- Eén catalogus of één steekproefresultaat beschouwen als garantie voor een ander productieonderdeel
Veelgestelde vragen
Wat is de eerste vraag bij het kiezen van een Wire EDM-machine?
Bevestig of het exacte werkstukmateriaal elektrisch geleidend is en of de vereiste functie een doorlopende contour is die toegankelijk is vanaf een rand of een voorbereid startgat. Indien aan één van deze voorwaarden niet is voldaan, is een andere procesbeoordeling vereist.
Moet ik kiezen voor een machine met één snede of meerdere sneden?
Kies uit het gekwalificeerde snedenschema. Een machine met één snede is het directe uitgangspunt wanneer één gevalideerde productiesnede voldoet aan de tekening en de eisen voor afwerking. Evalueer meerdere sneden wanneer de eisen rechtvaardigen dat eerst een ruw- en daarna gecontroleerde nabewerkingsneden worden uitgevoerd. Bevestig de keuze aan de hand van het werkelijke materiaal, de dikte, de contour en de inspectiemethode.
Heeft elk intern profiel een startgat nodig?
Een gesloten intern doorlopend profiel heeft een opening nodig waardoor de draad kan worden ingevoerd. Stuur de locatie van het startgat en de geplande methode mee met de tekening. Een extern profiel kan in plaats daarvan vanaf een toegankelijke rand worden gestart.
Is de asverplaatsing voldoende om de machinecapaciteit te bevestigen?
Nee. Bevestig ook de bruikbare tafel/opening, maximale afmetingen van het werkstuk, snijdikte, tafellast, ruimte voor spanmiddelen, toegang tot de geleiders en de draadroute voor het geselecteerde model.
Hoe moet ik besturingen vergelijken?
Gebruik een representatief kopersbestand en vraag de leverancier om het import-/programmeerproces te demonstreren of te documenteren. Vergelijk de genoemde besturing, ondersteunde formaten, overdrachts- en back-upmethode, interface-taal, standaardfuncties, training en ondersteuning. Ga er niet vanuit dat functies van een ander model of een andere besturing standaard zijn opgenomen.
Wanneer is een proefsnede geschikt?
Een representatieve proefsnede is geschikt wanneer een kritieke tolerantie, oppervlakte-eis, conische vorm of complexe geometrie van wezenlijk belang is voor de acceptatie. Maak van tevoren afspraken over het materiaal, het monster, de machine/configuratie, de procesfase, de meetmethode en de acceptatiecriteria.
Volgende stap: stuur de opdracht, niet alleen een modelnaam
Bekijk de volledige HarsMarg Wire EDM-assortiment , vergelijk de huidige enkelvoudig gesneden en meervoudige snede categorieën, daarna stuur uw tekening en RFQ-checklist naar HarsMarg . Het technische antwoord moet het voorgestelde model en de configuratie, de bevestigde capaciteit en locatievereisten, eventuele uitgesloten of optionele onderdelen en de validatieroute voor het gevraagde onderdeel identificeren.
Inhoudsopgave
- Begin met een schriftelijke taakomschrijving
- Stap 1: Bevestig dat het onderdeel geschikt is voor wire EDM
- Stap 2: Pas het volledige werkstukomvang aan
- Stap 3: Vertaal de tekening naar snijvereisten
- Stap 4: Kies Éénmalige snede of Meervoudige snede op basis van het procesplan
- Stap 5: Pas de productie-, besturings- en locatie-werkstroom aan
- Stap 6: Valideer de selectie voordat u bestelt
- Wire EDM RFQ-controlelijst
- Veelgemaakte selectiefouten die vermeden moeten worden
-
Veelgestelde vragen
- Wat is de eerste vraag bij het kiezen van een Wire EDM-machine?
- Moet ik kiezen voor een machine met één snede of meerdere sneden?
- Heeft elk intern profiel een startgat nodig?
- Is de asverplaatsing voldoende om de machinecapaciteit te bevestigen?
- Hoe moet ik besturingen vergelijken?
- Wanneer is een proefsnede geschikt?
- Volgende stap: stuur de opdracht, niet alleen een modelnaam
