
 EN




Вибирайте верстат для електроерозійного дротового різання, починаючи з деталі, а не з маркування верстата. Спочатку переконайтеся, що заготовка є електропровідною й що потрібний контур можна вирізати крізь матеріал із краю або попередньо підготовленого стартового отвору. Потім підберіть конкретну запропоновану конфігурацію, відповідну до розмірів заготовки, ваги пристосування, товщини різання, контуру, конусності, допусків, вимог до поверхні, схеми партії, робочого процесу керуючого пристрою та параметрів електроживлення на виробництві.
У поточному асортименті HarsMarg Асортимент верстатів Wire EDM , опубліковані верстати з одним проходом різання та верстати з багатьма проходами різання використовувати багаторазовий молібденовий дріт, що зберігається на барабані й рухається туди й назад через зону різання. У процесі одного розрізу виконується один кваліфікований виробничий розріз. У процесі багаторазового розрізу після першого розрізу можна додавати контрольовані підправні розрізи. Жодна з цих категорій не є автоматичним класом якості: відповідний вибір визначають креслення, заготовка та затверджений план розрізу.
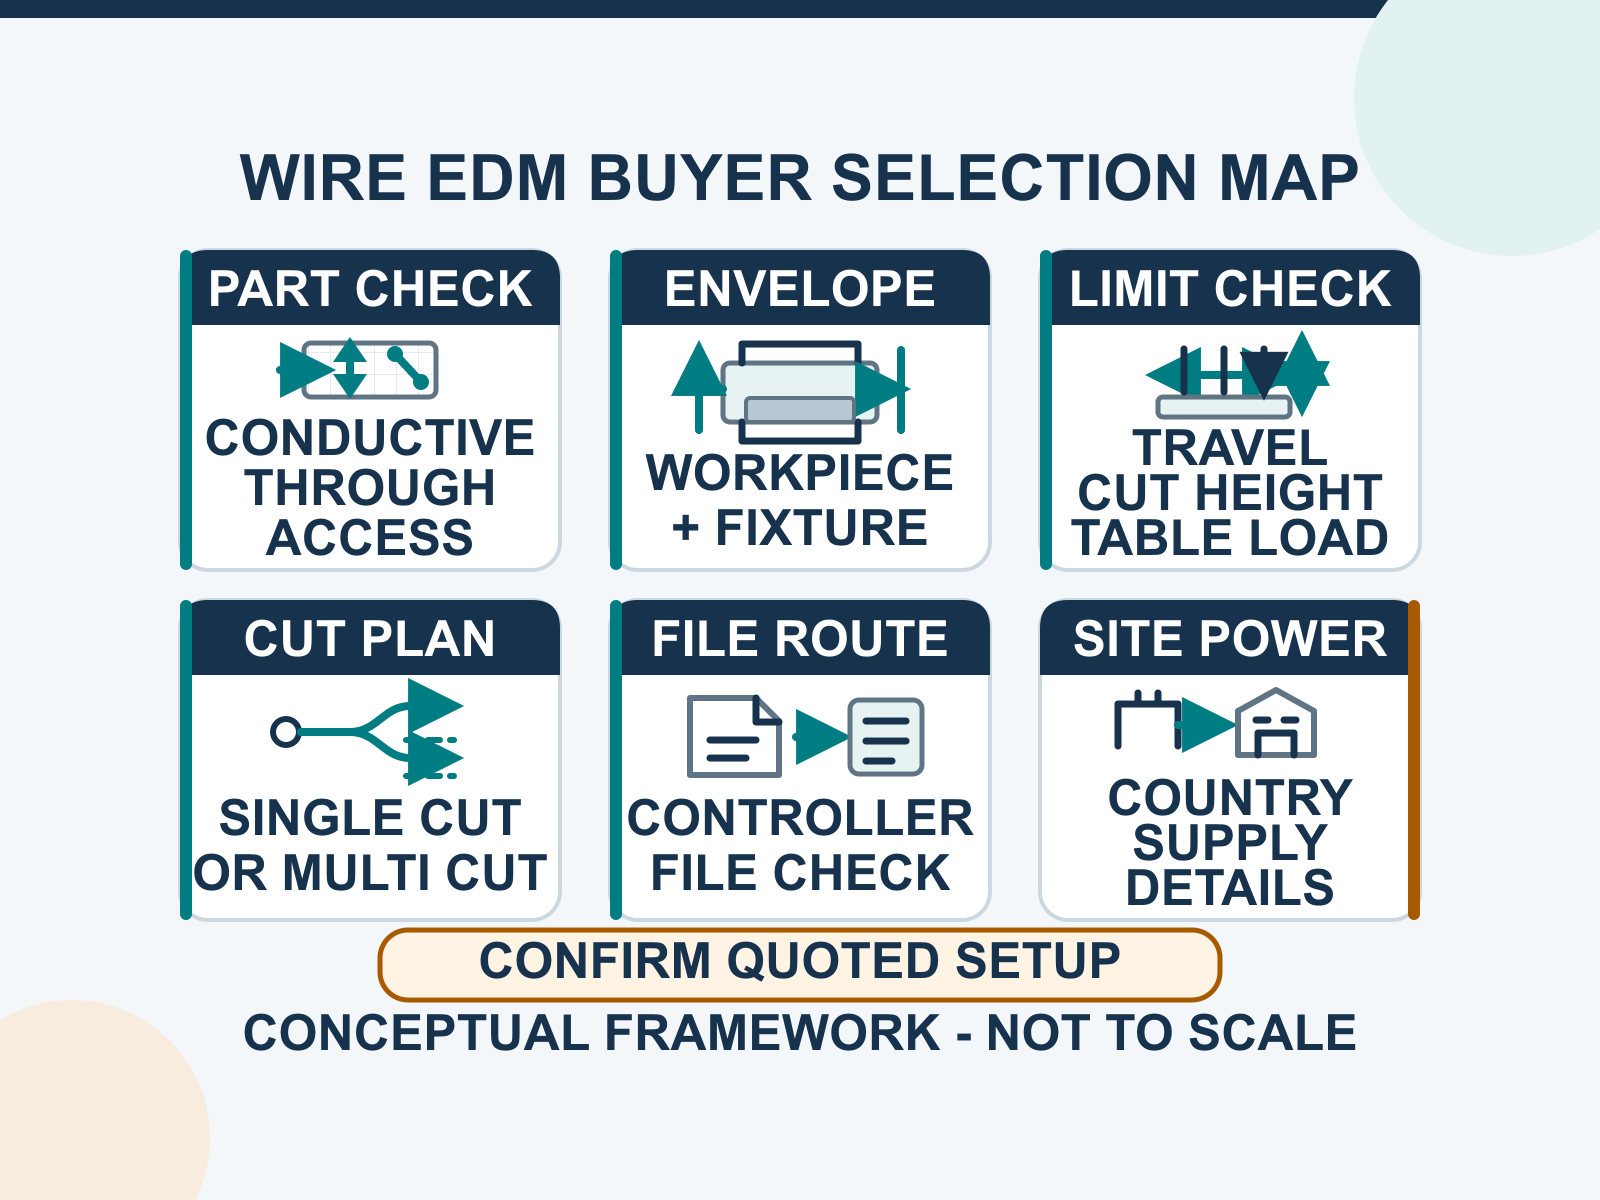
Почніть із письмового визначення завдання
Порівняння моделей корисне лише після того, як покупець визначив завдання. Одна й та сама назва матеріалу може охоплювати різні марки та умови термічної обробки, а однакові номінальні розміри деталі можуть вимагати різної потужності верстата, коли враховуються заготовка, пристрій кріплення, затиски, траєкторія дроту та базова точка контролю.
| Вхідні дані завдання | Чому це змінює вибір | Що надсилати |
|---|---|---|
| Матеріал | Дрото-ерозійне верстатування (Wire EDM) потребує електропровідної заготовки, а точна марка та стан матеріалу впливають на план різання. | Марка матеріалу, умови термічної обробки та будь-яке покриття чи приєднаний матеріал. |
| Габарити заготовки | Рух по осях сам по собі не гарантує, що заготовка, пристрій кріплення та траєкторія дроту поміщаються в верстат. | Довжина, ширина, висота заготовки, товщина різання, маса, а також розміри й маса пристрою кріплення/затисків. |
| Елементи та доступ | Зовнішній контур може починатися з краю; замкнений внутрішній контур потребує стартового отвору та прохідного шляху. | Креслення з вказанням місця початку різання, підведення/відведення дроту, підтримки/видалення серцевини та зазору для напрямних над і під заготовкою. |
| Вимоги до якості | Допуски та вимоги до якості поверхні мають бути вказані безпосередньо для конкретної характеристики й методу перевірки, а не формулюватися загальною фразою на кшталт «висока точність». | Допуски характеристик, схема базових елементів, вимоги до поверхні, обмеження кутів і радіусів, а також запропонований метод перевірки. |
| Виробництво та місце розташування | Порядок партій, робочий процес із файлами та електропостачання місця впливають на запропоновані параметри керування, підтримки та електричної конфігурації. | Кількість деталей у партії, частота повторень, формат креслення/файлу, мова оператора, країна, напруга, частота та фаза. |
Крок 1: Перевірка сумісності деталі з технологією EDM-різання дротом
Перевірка електропровідності та стану матеріалу
Традиційне EDM-різання дротом вимагає стабільного електричного розряду через електропровідну заготовку. Надавайте точний клас матеріалу та його стан замість загальних позначень, таких як «сталь» або «сплав». Якщо готова заготовка є непровідною, цей варіант вибору EDM-різання дротом не є правильним початковим пунктом.
Перевірка наявності скрізного контуру та доступу дроту
Дріт має проходити через зону різання. Зовнішній контур, як правило, може починатися з доступного краю. Для замкненого внутрішнього контуру потрібно попередньо підготовлене стартове отвір, що проходить крізь матеріал і дозволяє протягнути дріт. Покупець також має визначити, як буде підтримуватися та видалятися вирізаний серцевинний елемент або каркас. Для сліпого кармана або порожнини потрібна окрема оцінка технологічного процесу замість використання більшого верстата Wire EDM.
Якщо потрібний стартовий отвір неможливо підготувати наявними методами покупця, обговоріть його як окрему операцію. HarsMarg's Асортимент верстатів EDM-свердлення можна розглянути окремо, але метод свердлення, електрод і досяжний отвір мають бути підтверджені для конкретного матеріалу та його товщини.
Крок 2: Узгодження повного габаритного об’єму заготовки
Окремі обмеження: хід, стіл, заготовка та висота різання
Не вибирати верстат лише за розмірами руху по осях X/Y. Порівняти необхідну траєкторію інструменту з рухом по осях, потім підтвердити максимальну довжину, ширину та висоту заготовки, корисну площу столу/отвору та максимальну товщину різання, вказану для обраної моделі. Залишити місце для затискних пристроїв, плит кріплення, доступу до направляючих, підводу/відводу інструменту та вилучення вирізаної частини.
Включити вагу пристосування та розподіл навантаження
Розрахунок навантаження має включати заготовку, пристосування, затиски та будь-які опорні плити, а не лише готову деталь. Надіслати загальну оцінену масу й описати, як вона буде підтримуватися. Постачальник має підтвердити як граничне навантаження на стіл, так і будь-які обмеження щодо розташування чи завантаження для запропонованої конфігурації.
Крок 3: Перетворити креслення на вимоги до різання
Вказати допуски та шорсткість поверхні за елементами
Запит на «найвищу точність» не є придатним технічним завданням для закупівлі. Позначте критичні розміри, бази, допустимі геометричні відхилення та будь-які вимоги до шорсткості поверхні на кресленні. Вкажіть, чи перевірка стосується всієї висоти різання чи лише певних перерізів. Також визначте вимоги до радіусів заокруглення кутів, вузьких пазів та малих деталей, які можуть бути обмеженими затвердженим дротом і планом різання.
У комерційній пропозиції не слід перетворювати одне значення з каталогу або один випробувальний зразок у гарантію для іншого матеріалу, іншої товщини чи іншого контуру. Для критичного результату замовте представницький зразок різання й домовтеся про метод вимірювання та критерії прийняття до затвердження виробництва.
Визначте конусність із повною геометрією
Запит на конусність має включати кут, висоту різання, верхню та нижню контурні лінії, базову площину й напрямок. Можливості формування конусності залежать від обраної конфігурації верстата, розташування направляючих, висоти заготовки та її контуру. Зверніться до постачальника, щоб підтвердити можливість реалізації запитуваної геометрії для запропонованої моделі замість порівняння максимального кута без урахування висоти випробування або конфігурації.
Крок 4: Виберіть «Один розріз» або «Багаторазовий розріз» згідно з технологічним планом
| Ключовий момент прийняття рішення | Одинарне різання | Багатократне різання |
|---|---|---|
| Підтверджена система дроту HarsMarg | Багаторазовий молібденовий дріт, зберігається на барабані й рухається у зворотному напрямку. | Багаторазовий молібденовий дріт, зберігається на барабані й рухається у зворотному напрямку. |
| Послідовність різання | Передбачено один кваліфікований виробничий розріз для виконання домовлених вимог. | Після першого розрізу можуть слідувати контрольовані підправні розрізи. |
| Питання щодо підбору | Чи може один затверджений розріз задовольнити вимоги креслення та параметри поверхні? | Чи обґрунтовує креслення планування першого розрізу разом із одним або кількома кваліфікованими етапами підправи? |
| Докази, які потрібно запитати | Пропускна здатність моделі, план розрізання та зразки/дані перевірки для фактичної вимоги. | Пропускна здатність моделі, заплановані припуски та послідовність підправи, а також зразки/дані перевірки. |
Не вибирайте лише зі слів «швидко» або «середньо», і не припускати, що багатократне різання автоматично забезпечує один і той самий результат для кожного виробу. Щодо термінології та відмінностей у процесах, ознайомтеся з окремим посібником одноразове різання проти багатократного різання у провідному електроерозійному верстаті . Для детальнішого розгляду переваг і обмежень процесу скористайтеся окремим Посібником з переваг дротової електроерозійної обробки .
Крок 5: Узгодження виробничого, керуючого та місцевого робочого процесу
Опишіть схему партії та налаштування
Вкажіть очікувану кількість деталей у партії, частоту повторення завдання, чи кілька профілів використовують одну заготовку, а також як часто змінюється матеріал або налаштування. Це дасть постачальникові змогу обговорити програмування, доступ до пристосувань, контроль якості та робочий процес оператора, не роблячи недоведених комерційних заяв.
Підтвердьте тип контролера та шлях до файлу
Надіслати представницький креслення або файл і вказати програмне забезпечення, яке використовує покупець. Запитати в комерційної пропозиції назву контролера, мову інтерфейсу, підтримувані формати введення/імпорту, метод передачі програм, робочий процес перетворення креслень, метод резервного копіювання та включене навчання/підтримку. Будь-який формат або функція вважаються доступними лише за умови їх підтвердження для запропонованого контролера й конфігурації.
Підтвердити країну, електроживлення та умови встановлення
Надати країну встановлення та наявні напругу, частоту й фазу. З’ясувати, чи машина в комплектації, запропонованій у комерційній пропозиції, безпосередньо підходить до цього живлення чи потребує затвердженого трансформатора чи іншої адаптації. Технічне підтвердження також має охоплювати заземлення, організацію робочої рідини, граничні значення навколишнього середовища, вимоги до підлоги/навантаження, доступ для доставки та обов’язки щодо введення в експлуатацію.
Крок 6: Перевірити вибір перед замовленням
Для критичного компонента використовуйте узгоджений пакет валідації замість того, щоб покладатися лише на опис із каталогу. У цьому пакеті мають бути визначені запропонована модель/конфігурація, зразок матеріалу та його стан, типова товщина й контур, параметри дроту й робочої рідини, етап різання, обладнання для вимірювання, місця перевірки та критерії прийнятності. Якщо зразок відрізняється від виробничої деталі, зафіксуйте межі цього порівняння.
- Заморозьте останню редакцію креслення, схему базування та перелік критичних характеристик.
- Узгодьте, який матеріал, товщина, контур і конусність, що є репрезентативними для виробництва, будуть підлягати тестуванню.
- Зареєструйте вибрану машину/конфігурацію та заплановану послідовність різання: один прохід або спочатку різання, а потім обробка.
- Узгодьте метод вимірювання, місця вимірювання та правило прийнятності до того, як буде виконано різання зразка.
- Перегляньте отримані результати вимірювань та запис процесу перед тим, як вважати цей набір даних підставою для прийняття рішення щодо закупівлі.
Контрольний перелік запитів на пропозиції щодо дротового електроерозійного оброблення
- Компанія, контактна особа, країна встановлення та обсяг запитаної поставки/введення в експлуатацію
- Марка матеріалу, стан термічної обробки та будь-яке покриття або з’єднаний матеріал
- Розміри заготовки — довжина, ширина, висота, товщина різання та загальна вага комплекту, включаючи пристосування й затиски
- Креслення та файл, включаючи ревізію, одиниці виміру, бази, допуски, вимоги до поверхні, обмеження кутів/радіусів та нотатки щодо інспекції
- Зовнішній або замкнений внутрішній контур, місце розташування початкового отвору та доступ для напрямних
- Кут конусності, висота різання, верхня/нижня геометрія та база
- Кількість деталей на партію, частота повторень та очікувані зміни комплекту
- Бажана мова контролера/інтерфейсу та робочий процес покупця щодо креслень/програмування
- Доступна напруга, частота, фаза та відповідні обмеження щодо місця/встановлення
- Запитаний зразок різання, план інспекції та приймання для критичних робіт
- Обов’язкові документи, навчання, запасні частини та післямонтажна підтримка
Поширені помилки при виборі постачальника, яких слід уникати
- Вибір за максимальною відстанню руху без підтвердження робочих обмежень: заготовки, столу, навантаження, товщини та пристосувань
- Припущення, що будь-який провідний матеріал і товщина забезпечать однакову швидкість, точність або якість поверхні
- Запит на внутрішній контур без визначення стартового отвору, траєкторії дроту та плану видалення серцевини
- Порівняння кутів конусності без урахування висоти випробування, розташування напрямних або геометрії верхньої/нижньої частини
- Вибір одного або кількох проходів за маркетинговим позначенням замість аналізу креслення та затвердженого циклу різання
- Припущення, що формат файлу, функції контролера або електрична конфігурація включені до пропозиції, хоча вони в ній відсутні
- Розгляд одного каталогу або прикладу результату як гарантії для іншої виробничої деталі
Поширені запитання
Яке перше запитання при виборі верстата Wire EDM?
Підтвердьте, чи є матеріал заготовки електропровідним і чи є потрібна характеристика контуром крізь деталь, доступним з краю або з підготовленого стартового отвору. Якщо жодна з цих умов не виконується, потрібна додаткова оцінка процесу.
Чи варто обрати верстат із одним різанням чи з кількома різаннями?
Оберіть план різання з числа затверджених. Верстат із одним різанням — це безпосередній початковий варіант, коли одне перевірене виробниче різання задовольняє вимоги креслення та якості поверхні. Оцінюйте верстат із кількома різаннями, коли вимоги обґрунтовують спочатку грубе різання, а потім контролювані підправні різання. Підтвердьте рішення за допомогою фактичного матеріалу, товщини, контуру та методу інспекції.
Чи потрібен стартовий отвір для кожного внутрішнього контуру?
Замкнений внутрішній крізь-контур потребує отвору, через який можна протягнути дріт. Надішліть розташування стартового отвору та запланований метод разом із кресленням. Зовнішній контур може починатися замість цього з доступного краю.
Чи достатньо ходу осей для підтвердження потужності верстата?
Ні. Також підтвердіть розміри робочого столу/отвору, максимальні габарити заготовки, товщину різання, навантаження на стіл, простір для кріплення, доступ до напрямних і траєкторію дроту для вибраної моделі.
Як слід порівнювати контролери?
Використовуйте типовий файл замовника й запросіть постачальника продемонструвати або задокументувати процес імпорту/програмування. Порівняйте названий контролер, підтримувані формати, методи передачі та резервного копіювання, мову інтерфейсу, вбудовані функції, навчання та технічну підтримку. Не припускати, що функції з іншої моделі чи контролера також включені.
Коли доцільно виконувати пробне різання?
Пробне різання доцільно, коли критичні допуски, вимоги до поверхні, конусність або складна геометрія суттєво впливають на прийняття виробу. Домовтеся про матеріал, зразок, верстат/конфігурацію, етап процесу, метод вимірювання та критерії прийняття до проведення випробування.
Наступний крок: надішліть завдання, а не лише назву моделі
Переглянути повністю Лишку HarsMarg для електроерозійної обробки дротом , порівняйте поточний одинарне різання та багатократне різання категорії, а потім надішліть свій креслення та чек-лист RFQ компанії HarsMarg . Технічна відповідь має вказувати запропоновану модель і конфігурацію, підтверджену потужність і вимоги до місця встановлення, будь-які виключені або додаткові елементи, а також маршрут перевірки для запитаної деталі.
Зміст
- Почніть із письмового визначення завдання
- Крок 1: Перевірка сумісності деталі з технологією EDM-різання дротом
- Крок 2: Узгодження повного габаритного об’єму заготовки
- Крок 3: Перетворити креслення на вимоги до різання
- Крок 4: Виберіть «Один розріз» або «Багаторазовий розріз» згідно з технологічним планом
- Крок 5: Узгодження виробничого, керуючого та місцевого робочого процесу
- Крок 6: Перевірити вибір перед замовленням
- Контрольний перелік запитів на пропозиції щодо дротового електроерозійного оброблення
- Поширені помилки при виборі постачальника, яких слід уникати
-
Поширені запитання
- Яке перше запитання при виборі верстата Wire EDM?
- Чи варто обрати верстат із одним різанням чи з кількома різаннями?
- Чи потрібен стартовий отвір для кожного внутрішнього контуру?
- Чи достатньо ходу осей для підтвердження потужності верстата?
- Як слід порівнювати контролери?
- Коли доцільно виконувати пробне різання?
- Наступний крок: надішліть завдання, а не лише назву моделі
