
 EN




Scegliere una macchina Wire EDM partendo dal pezzo da lavorare, non dall’etichetta della macchina. Innanzitutto verificare che il pezzo in lavorazione sia conduttivo elettricamente e che il profilo richiesto possa essere realizzato tagliando il materiale a partire da un bordo o da un foro di avviamento già predisposto. Quindi abbinare le dimensioni del pezzo, il peso del dispositivo di fissaggio, lo spessore di taglio, il contorno, l’angolo di svasatura, la tolleranza, i requisiti di superficie, il modello di produzione in lotti, il flusso operativo del controllore e l’alimentazione elettrica disponibile in fabbrica a una specifica configurazione quotata.
Nell’attuale gamma di prodotti HarsMarg Gamma di macchine a filo EDM , le specifiche pubblicate macchine a singolo passaggio e macchine a multipli passaggi utilizzare un filo di molibdeno riutilizzabile avvolto su un rocchetto e in movimento avanti e indietro attraverso la zona di taglio. Un processo a singolo taglio impiega un unico taglio produttivo qualificato. Un processo a taglio multiplo può aggiungere tagli di rifinitura controllati dopo il primo taglio. Nessuna delle due categorie costituisce automaticamente un livello di qualità: la scelta appropriata dipende dal disegno, dal pezzo in lavorazione e dal piano di taglio convalidato.
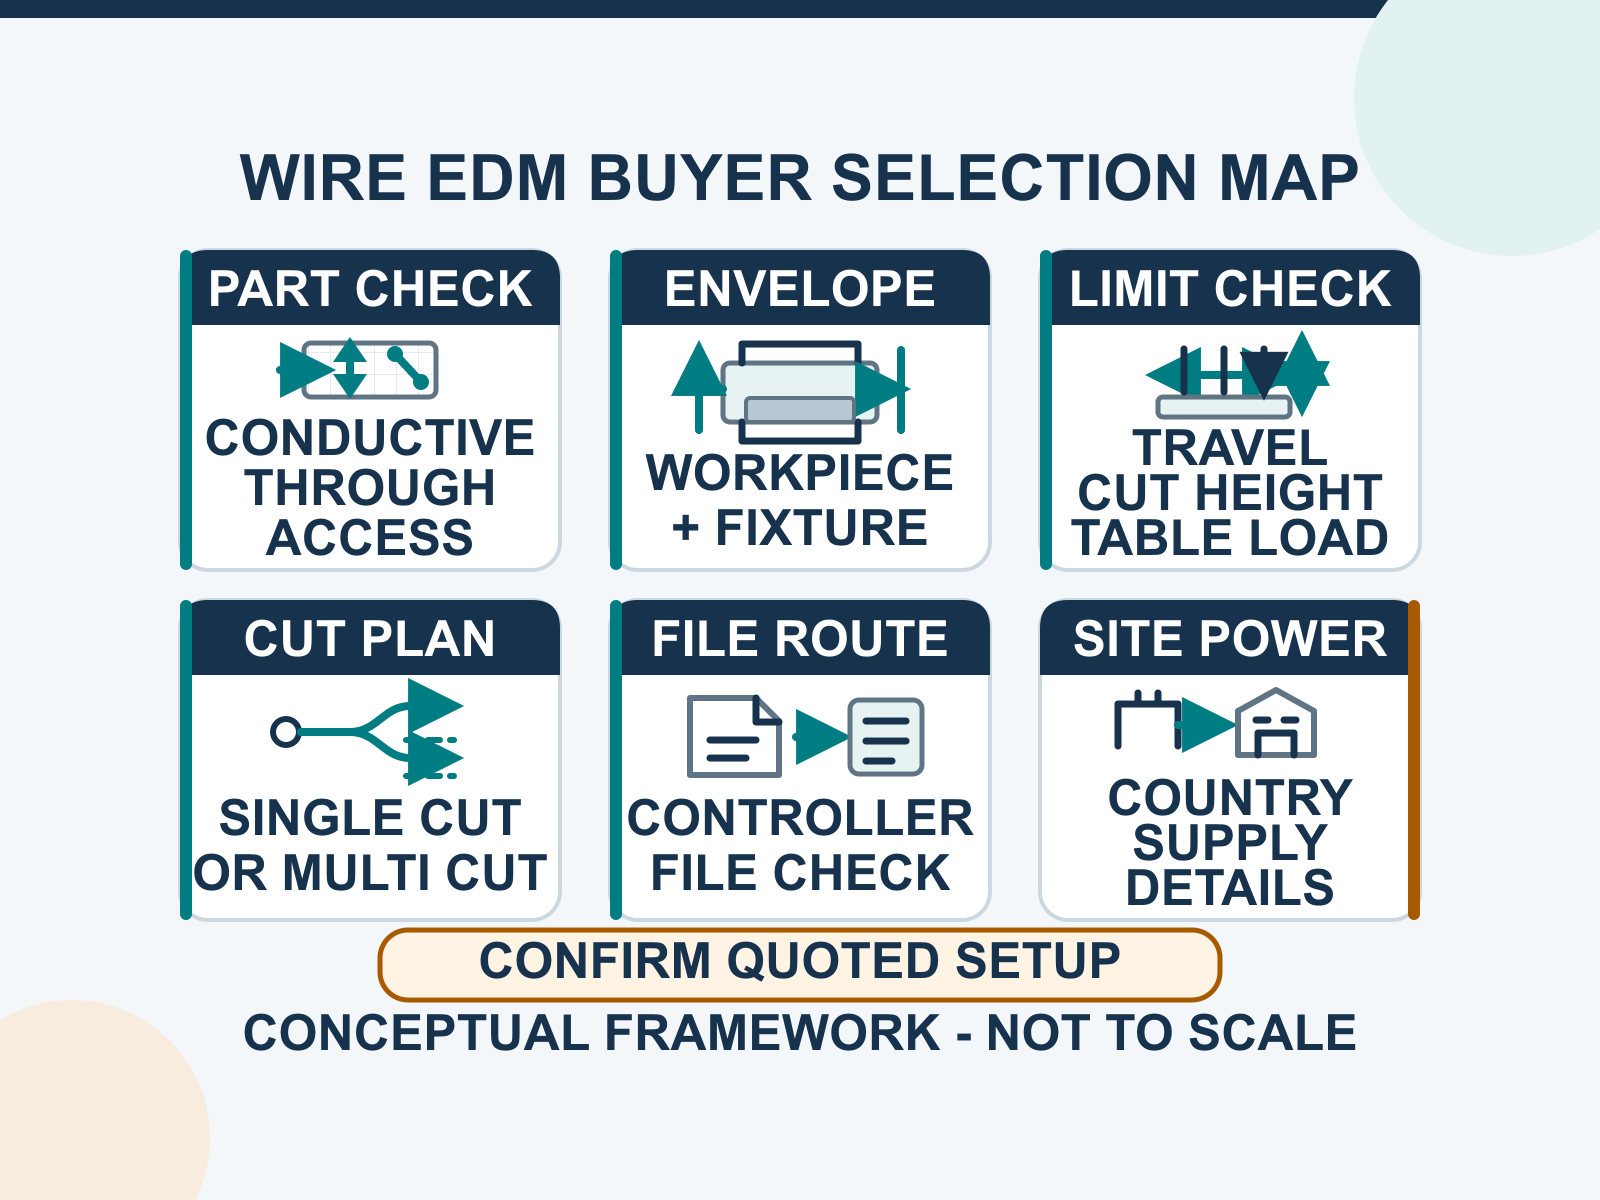
Iniziare con una definizione scritta del lavoro
Un confronto tra modelli è utile solo dopo che l'acquirente ha definito il lavoro. Lo stesso nome del materiale può indicare gradi e condizioni di trattamento termico diversi, e le stesse dimensioni nominali di un componente possono richiedere capacità diverse della macchina una volta considerati il grezzo, il dispositivo di fissaggio, le morse, il percorso del filo e il riferimento per le ispezioni.
| Dati di ingresso del lavoro | Perché modifica la scelta | Cosa inviare |
|---|---|---|
| Materiale | L'EDM a filo richiede un pezzo in lavorazione elettricamente conduttivo, e il grado esatto e la condizione influenzano il piano di taglio. | Grado del materiale, condizione di trattamento termico e qualsiasi rivestimento o materiale assemblato. |
| Involucro del pezzo in lavorazione | La corsa degli assi da sola non garantisce che il grezzo, il dispositivo di fissaggio e il percorso del filo siano compatibili con la macchina. | Lunghezza, larghezza, altezza, spessore di taglio, peso del grezzo e dimensioni e peso del dispositivo di fissaggio/delle morse. |
| Caratteristica e accesso | Un profilo esterno può iniziare da un bordo; un profilo interno chiuso richiede un foro di partenza e un percorso passante. | Disegno con indicazione del punto di partenza, ingresso/uscita, supporto/rimozione del nucleo e gioco di guida sopra e sotto il pezzo in lavorazione. |
| Requisito di qualità | Tolleranza e finitura devono essere associate alla caratteristica e al metodo di ispezione, non richieste in modo vago come etichetta «alta precisione». | Tolleranze delle caratteristiche, schema dei riferimenti, requisiti superficiali, limiti di spigoli/raggi e metodo di ispezione proposto. |
| Produzione e sede | Il modello di lotto, il flusso di lavoro dei file e l’alimentazione elettrica della sede influenzano la configurazione controllata, di supporto ed elettrica quotata. | Numero di pezzi per lotto, frequenza di ripetizione, formato del disegno/file, lingua dell’operatore, paese, tensione, frequenza e fase. |
Passo 1: Verificare che il pezzo sia adatto all’EDM a filo
Verificare la conducibilità elettrica e lo stato del materiale
L’EDM a filo convenzionale richiede un percorso stabile di scarica elettrica attraverso un pezzo conduttore. Inviare la specifica esatta della qualità e dello stato del materiale, anziché basarsi su un’etichetta generica come «acciaio» o «lega». Se il pezzo finito è non conduttore, questo percorso di selezione per l’EDM a filo non è il punto di partenza corretto.
Verificare la presenza di un contorno passante e dell’accesso del filo
Il filo deve passare attraverso la zona di taglio. Un contorno esterno può normalmente iniziare da un bordo accessibile. Un contorno interno chiuso richiede un foro di partenza predisposto che attraversi completamente il materiale e consenta l'infilatura del filo. L'acquirente deve inoltre indicare come verrà supportato e rimosso il nucleo o lo scheletro tagliato. Una tasca cieca o una cavità richiedono una valutazione di processo diversa, anziché l'impiego di una macchina Wire EDM di dimensioni maggiori.
Se un foro di partenza richiesto non può essere realizzato con il metodo già disponibile all'acquirente, discuterlo come operazione separata. HarsMarg's Gamma di macchine per foratura EDM può essere esaminata indipendentemente, ma il metodo di foratura, l'elettrodo e il foro ottenibile devono essere confermati per il materiale e lo spessore effettivi.
Passo 2: Adattare l'ingombro completo del pezzo in lavorazione
Limiti separati per corsa, tavola, pezzo in lavorazione e altezza di taglio
Non selezionare una macchina in base esclusivamente alla corsa X/Y. Confronta il percorso utensile richiesto con la corsa degli assi, quindi verifica la lunghezza, la larghezza e l’altezza massime del pezzo in lavorazione, la superficie utile del piano di lavoro/apertura e lo spessore massimo di taglio indicato per il modello scelto. Prevedi spazio per morse, piastre di fissaggio, accesso alle guide, movimenti di avvicinamento/allontanamento e rimozione del tratto tagliato.
Includere il peso della fixture e la distribuzione del carico
Il calcolo del carico deve includere il grezzo, la fixture, le morse e qualsiasi piastra di supporto, non soltanto il pezzo finito. Invia la massa totale stimata e il modo in cui verrà supportata. Il fornitore dovrà confermare sia il limite di carico del piano di lavoro sia eventuali restrizioni relative al posizionamento o al caricamento per la configurazione proposta.
Passo 3: Tradurre il disegno nei requisiti di taglio
Indicare tolleranze e finitura superficiale per caratteristica
Una richiesta di «massima accuratezza» non costituisce una specifica d’acquisto utilizzabile. Indicare sul disegno le dimensioni critiche, i riferimenti (datums), la variazione geometrica ammissibile e ogni eventuale requisito di rugosità superficiale. Specificare se il controllo qualità si applica sull’intera altezza di taglio oppure solo in sezioni definite. Inoltre, identificare i requisiti relativi ai raggi d’angolo, alle fessure strette e ai dettagli di piccole dimensioni, che potrebbero risultare vincolati dal filo approvato e dal piano di taglio.
Il preventivo non deve trasformare un singolo valore del catalogo o un singolo pezzo di prova in una garanzia valida per un materiale, uno spessore o un contorno diversi. Per ottenere un risultato critico, richiedere un campione rappresentativo tagliato e concordare in anticipo il metodo di misurazione e i criteri di accettazione prima dell’approvazione della produzione.
Definire il conicità insieme all’intera geometria
Una richiesta di conicità deve includere l'angolo, l'altezza di taglio, i contorni superiore e inferiore, il riferimento e la direzione. La capacità di conicità dipende dalla configurazione della macchina selezionata, dall'assetto delle guide, dall'altezza del pezzo in lavorazione e dal suo contorno. Chiedere al fornitore di confermare la geometria richiesta per il modello quotato, anziché confrontare un angolo massimo senza indicarne l'altezza di prova o la configurazione.
Passo 4: Scegliere Taglio Singolo o Taglio Multiplo in base al Piano di Lavorazione
| Punto decisionale | Taglio singolo | Taglio multiplo |
|---|---|---|
| Sistema filo HarsMarg confermato | Filo di molibdeno riutilizzabile, avvolto su un tamburo e in movimento alternato. | Filo di molibdeno riutilizzabile, avvolto su un tamburo e in movimento alternato. |
| Sequenza di taglio | È previsto un unico taglio produttivo qualificato per soddisfare il requisito concordato. | Un primo taglio può essere seguito da tagli di rifinitura controllati. |
| Domanda di selezione | Un singolo taglio qualificato è in grado di soddisfare i requisiti del disegno e della finitura? | Il disegno giustifica un primo taglio pianificato più una o più fasi di rifinitura qualificate? |
| Prove da richiedere | Capacità del modello, piano di taglio ed esempi/prove di ispezione per il requisito effettivo. | Capacità del modello, tolleranze pianificate e sequenza di rifinitura, oltre a esempi/prove di ispezione. |
Non scegliere semplicemente tra le parole «fast» o «medium», e non assumere che il taglio multiplo garantisca automaticamente un risultato uniforme per ogni pezzo. Per le differenze terminologiche e di processo, consultare la guida dedicata taglio singolo versus taglio multiplo con filo (Wire EDM) . Per una trattazione più approfondita dei vantaggi e dei limiti del processo, utilizzare la sezione separata Wire EDM advantages guide .
Passo 5: Allineare la produzione, il controllo e il flusso operativo in sito
Descrivere il modello di produzione per lotti e di predisposizione
Indicare il numero previsto di pezzi per lotto, la frequenza di ripetizione del lavoro, se diversi profili condividono un unico grezzo e con quale frequenza avvengono cambiamenti di materiale o di predisposizione. Ciò consente al fornitore di discutere programmazione, accessibilità dei dispositivi di fissaggio, ispezione e flusso operativo dell’operatore, senza avanzare affermazioni commerciali non supportate.
Confermare il tipo di controllore e il percorso file
Inviare un disegno rappresentativo o un file e indicare il software utilizzato dall'acquirente. Chiedere che nel preventivo vengano specificati: il modello del controller, la lingua dell'interfaccia, i formati di input/importazione supportati, il metodo di trasferimento del programma, il flusso di lavoro per la conversione dei disegni, il metodo di backup e la formazione/assistenza inclusa. Un formato o una funzione devono essere considerati disponibili soltanto se confermati espressamente per il controller e la configurazione indicati nel preventivo.
Confermare paese, alimentazione elettrica e condizioni di installazione
Fornire il paese di installazione e i valori di tensione, frequenza e numero di fasi disponibili. Chiedere se la macchina oggetto di preventivo è configurata direttamente per tale alimentazione oppure richiede un trasformatore omologato o un altro adattamento. La conferma tecnica deve inoltre riguardare il collegamento a terra, la gestione del fluido di lavoro, i limiti ambientali, i requisiti relativi al pavimento e al carico, l’accessibilità per consegna e messa in servizio, nonché le responsabilità connesse alla messa in servizio.
Passo 6: Convalidare la selezione prima dell’ordine
Per un componente critico, utilizzare un pacchetto di validazione concordato anziché basarsi esclusivamente sulla descrizione del catalogo. Il pacchetto deve identificare il modello/configurazione proposto, il materiale e lo stato del campione, lo spessore e il contorno rappresentativi, le condizioni del filo e del fluido di lavoro, la fase di taglio, le attrezzature di misura, i punti di ispezione e i criteri di accettazione. Se il campione differisce dal pezzo in produzione, registrare i limiti di tale confronto.
- Fissare la revisione più recente del disegno, lo schema dei riferimenti e l’elenco delle caratteristiche critiche.
- Concordare quale materiale, spessore, contorno e conicità rappresentativi della produzione verranno sottoposti a prova.
- Registrare la macchina/configurazione selezionata e la sequenza prevista di taglio singolo o di primo taglio più rifilatura.
- Concordare il metodo di misura, i punti di misura e la regola di accettazione prima che il campione venga tagliato.
- Esaminare il risultato misurato e il registro del processo prima di considerare il setup come prova per la decisione di acquisto.
Checklist RFQ per Wire EDM
- Azienda, persona di contatto, paese di installazione e ambito di consegna/avviamento richiesto
- Qualità del materiale, condizione di trattamento termico e qualsiasi rivestimento o materiale assemblato
- Lunghezza, larghezza, altezza del grezzo, spessore di taglio e peso totale dell'installazione compresi supporto e morsetti
- Disegno e file, inclusa la revisione, le unità di misura, i riferimenti, le tolleranze, i requisiti di superficie, i limiti di angolo/raggio e le note ispettive
- Contorno esterno o interno chiuso, posizione richiesta del foro iniziale e accesso della guida
- Angolo di conicità, altezza di taglio, geometria superiore/inferiore e riferimento
- Numero di pezzi per lotto, frequenza di ripetizione e modifiche previste all'installazione
- Lingua preferita del controllore/interfaccia e il flusso di lavoro del cliente per disegni/programmazione
- Tensione disponibile, frequenza, numero di fasi e vincoli specifici del sito/installazione
- Campione di taglio richiesto, piano di ispezione e accettazione per i lavori critici
- Documentazione richiesta, formazione, ricambi e supporto post-installazione
Errori comuni nella selezione da evitare
- Scegliere in base alla massima lunghezza di percorso senza verificare i limiti effettivi del pezzo in lavorazione, del tavolo, del carico, dello spessore e degli attrezzaggi
- Presupporre che ogni materiale conduttivo e ogni spessore producano identici velocità, precisione o finitura superficiale
- Richiedere un contorno interno senza specificare il foro di partenza, il percorso del filo e il piano di rimozione del nocciolo
- Confrontare angoli di conicità senza indicare l’altezza di prova, la disposizione delle guide o la geometria superiore/inferiore
- Scegliere tra taglio singolo o multiplo sulla base di un’etichetta commerciale anziché del disegno tecnico e della sequenza di taglio qualificata
- Presupporre che un formato file, una funzione del controllo o una configurazione elettrica siano inclusi, anche se assenti nella quotazione
- Considerare un catalogo o un risultato campione come garanzia per un diverso pezzo produttivo
Domande frequenti
Qual è la prima domanda da porsi nella scelta di una macchina a filo EDM?
Confermare se il materiale del pezzo in lavorazione è effettivamente conduttivo elettricamente e se la caratteristica richiesta è un contorno passante accessibile da un bordo o da un foro di partenza preparato. Se non è soddisfatta alcuna delle due condizioni, è necessaria una nuova valutazione del processo.
Devo scegliere una macchina a taglio singolo o a taglio multiplo?
Scegliere tra i piani di taglio qualificati. Una macchina a taglio singolo rappresenta il punto di partenza diretto quando un unico taglio produttivo validato soddisfa i requisiti del disegno e della finitura. Valutare l’opzione a taglio multiplo quando i requisiti giustificano un primo taglio seguito da tagli di rifinitura controllati. Confermare la decisione sulla base del materiale effettivo, dello spessore, del contorno e del metodo di ispezione.
Ogni profilo interno richiede un foro di partenza?
Un profilo interno chiuso e passante richiede un’apertura attraverso la quale far passare il filo. Inviare la posizione del foro di partenza e il metodo previsto insieme al disegno. Un contorno esterno può invece iniziare da un bordo accessibile.
La corsa degli assi è sufficiente per confermare la capacità della macchina?
No. Confermare inoltre la superficie utile del piano/apertura, le dimensioni massime del pezzo in lavorazione, lo spessore di taglio, il carico massimo sul piano, lo spazio disponibile per i dispositivi di fissaggio, l’accessibilità alle guide e il percorso del filo per il modello selezionato.
Come devo confrontare i controlli?
Utilizzare un file cliente rappresentativo e chiedere al fornitore di dimostrare o documentare il percorso di importazione/programmazione. Confrontare il controllo specifico indicato, i formati supportati, il metodo di trasferimento e di backup, la lingua dell’interfaccia, le funzioni incluse, la formazione e l’assistenza fornite. Non dare per scontato che funzionalità presenti su un altro modello o controllo siano incluse.
Quando è opportuno eseguire un taglio dimostrativo?
Un campione rappresentativo è opportuno quando una tolleranza critica, un requisito di finitura superficiale, un conicità o una geometria complessa influiscono in modo significativo sull’accettazione. Concordare in anticipo materiale, campione, macchina/configurazione, fase del processo, metodo di misurazione e criteri di accettazione prima della prova.
Passo successivo: inviare il lavoro, non solo il nome del modello
Esaminare l’intero Gamma di macchine Wire EDM HarsMarg , confrontare l’attuale taglio singolo e taglio multiplo categorie, quindi inviare il disegno e la checklist RFQ a HarsMarg . La risposta tecnica deve indicare il modello e la configurazione proposti, la capacità confermata e i requisiti del sito, gli articoli esclusi o opzionali e il percorso di validazione per il componente richiesto.
Indice dei Contenuti
- Iniziare con una definizione scritta del lavoro
- Passo 1: Verificare che il pezzo sia adatto all’EDM a filo
- Passo 2: Adattare l'ingombro completo del pezzo in lavorazione
- Passo 3: Tradurre il disegno nei requisiti di taglio
- Passo 4: Scegliere Taglio Singolo o Taglio Multiplo in base al Piano di Lavorazione
- Passo 5: Allineare la produzione, il controllo e il flusso operativo in sito
- Passo 6: Convalidare la selezione prima dell’ordine
- Checklist RFQ per Wire EDM
- Errori comuni nella selezione da evitare
-
Domande frequenti
- Qual è la prima domanda da porsi nella scelta di una macchina a filo EDM?
- Devo scegliere una macchina a taglio singolo o a taglio multiplo?
- Ogni profilo interno richiede un foro di partenza?
- La corsa degli assi è sufficiente per confermare la capacità della macchina?
- Come devo confrontare i controlli?
- Quando è opportuno eseguire un taglio dimostrativo?
- Passo successivo: inviare il lavoro, non solo il nome del modello
