
 EN




Velg en Wire EDM-maskin ved å starte med arbeidsstykket, ikke med et maskinmerke. Bekreft først at arbeidsstykket er elektrisk ledende og at den nødvendige profilen kan skjæres gjennom materialet fra en kant eller et forberedt starthull. Deretter tilpass arbeidsstykkets mål, festevikten, skjæretykkelsen, konturen, taperen, toleransen, kravene til overflate, seriemønsteret, kontrollerens arbeidsflyt og fabrikkens strømforsyning til en spesifikk, sitert konfigurasjon.
I HarsMargs nåværende Wire EDM-maskinrekken , er de publiserte enkelskjærmaskiner og flerskjærmaskiner bruk gjenværlig molybden-tråd lagret på en trådtrommel som beveger seg frem og tilbake gjennom skjæresonen. En enkelt-skjæring-prosess bruker én kvalifisert produksjonsskjæring. En fler-skjæring-prosess kan legge til kontrollerte justeringsskjæring etter den første skjæringen. Ingen av disse kategoriene er en automatisk kvalitetsgrad: tegningen, arbeidsstykket og den validerte skjæringplanen avgjør hvilken valgmulighet som er passende.
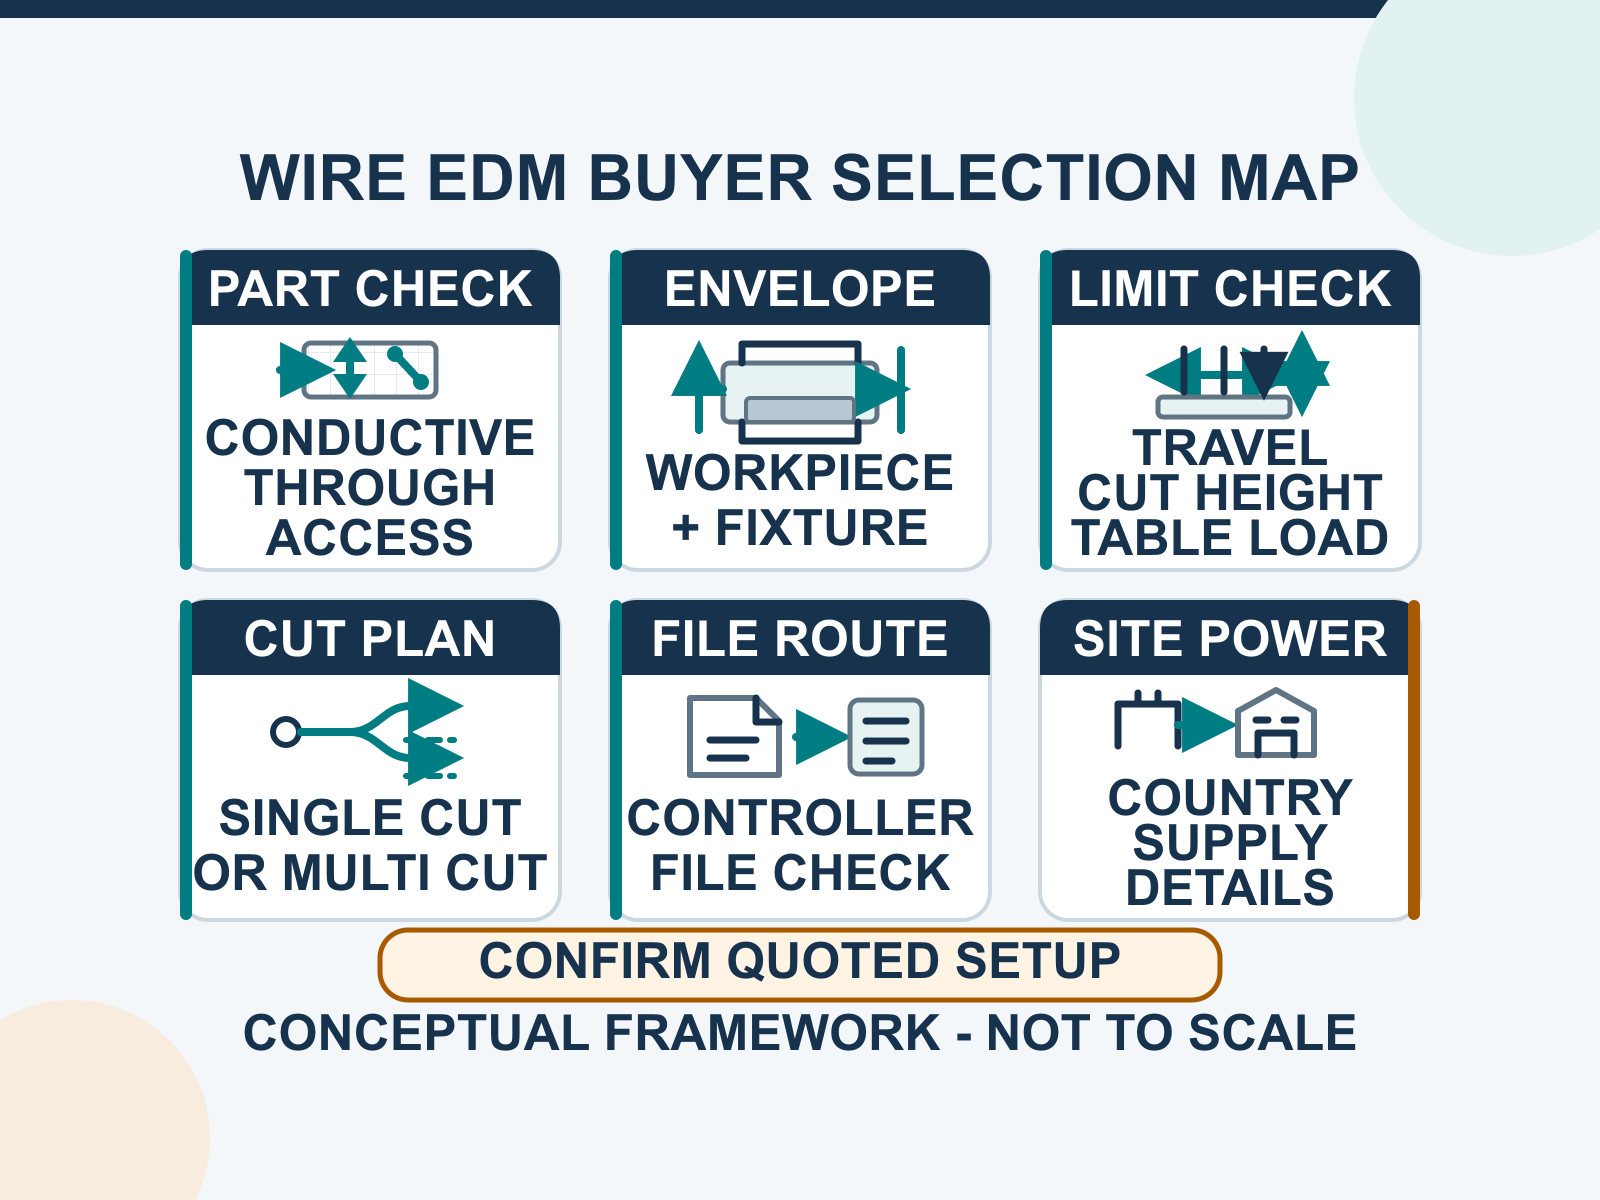
Start med en skriftlig jobbdefinisjon
En modell sammenligning er nyttig bare etter at kjøperen har definert oppgaven. Samme materialebetegnelse kan omfatte ulike kvaliteter og varmebehandlingsforhold, og samme nominelle delstørrelse kan kreve ulik maskinkapasitet når blank, festutstyr, spennklokker, trådbane og inspeksjonsreferanse tas med i betraktningen.
| Oppgaveinndata | Hvorfor det endrer valget | Hva som skal sendes |
|---|---|---|
| Materiale | Tråd-EDM krever et elektrisk ledende arbeidsstykke, og nøyaktig kvalitet og tilstand påvirker skjæreprgrammet. | Materialekvalitet, varmebehandlingsforhold og eventuell belægning eller sammensatt materiale. |
| Arbeidsstykkets omslutningsvolum | Akselhøyde alene viser ikke at blank, festutstyr og trådbane passer inn i maskinen. | Blankets lengde, bredde, høyde, skjæretykkelse, vekt samt dimensjoner og vekt for festutstyr/spennklokker. |
| Funksjon og tilgang | En ytre profil kan starte ved en kant; en lukket indre profil krever et starthull og en gjennomgående bane. | Tegning med startplassering, innføring/utgang, kjernestøtte/fjerning og veiledningsklaring over og under arbeidsstykket. |
| Kvalitetskrav | Toleranse og overflatekvalitet må knyttes til egenskapen og inspeksjonsmetoden, ikke forespørres som en vag «høy nøyaktighet»-etikett. | Egenskapstoleranser, referansesystem, overflatekrav, hjørne-/radiusgrenser og foreslått inspeksjonsmetode. |
| Produksjon og sted | Partimønster, filarbeidsflyt og stedsstrømforsyning påvirker den siterte kontrollen, støtten og den elektriske konfigurasjonen. | Delantall per parti, gjentakelsesfrekvens, tegnings-/filformat, operatørspråk, land, spenning, frekvens og fase. |
Steg 1: Bekreft at delen passer til wire-EDM
Sjekk elektrisk ledningsevne og materieltilstand
Konvensjonell wire-EDM krever en stabil elektrisk utladningsbane gjennom et elektrisk ledende arbeidsstykke. Send nøyaktig materialegrad og -tilstand i stedet for å stole på en bred betegnelse som «stål» eller «legering». Hvis det ferdige arbeidsstykket er ikke-ledende, er denne wire-EDM-valgveien ikke riktig utgangspunkt.
Sjekk om det finnes en gjennomgående kontur og tilgang for tråden
Tråden må gå gjennom skjæreområdet. En ytre kontur kan vanligvis starte fra en tilgjengelig kant. En lukket indre kontur krever et forberedt starthull som går helt gjennom materialet og lar tråden bli trukket gjennom. Køperen bør også angi hvordan det skårne kjernen eller skjelettet skal støttes og fjernes. En blind lomme eller hulrom krever en annen prosessvurdering enn en større Wire EDM-maskin.
Hvis et nødvendig starthull ikke kan forberedes ved hjelp av køperens eksisterende metode, bør dette diskuteres som en separat operasjon. HarsMarg's EDM-boringsmaskinrekke kan vurderes uavhengig, men boringsmetoden, elektroden og det oppnåelige hullet må bekreftes for det faktiske materialet og tykkelsen.
Steg 2: Tilpass hele arbeidsstykkets omfang
Separate begrensninger for bevegelse, bord, arbeidsstykke og skjærehøyde
Ikke velg en maskin utelukkende basert på X/Y-tilbakeløp. Sammenlign den nødvendige verktøybanen med akselbevegelse, og bekreft deretter maksimal lengde, bredde og høyde for arbeidsstykket, bruksområdet til bordet/åpningen og maksimal skjæretykkelse som er oppgitt for det valgte modellnummeret. Reserver plass til spennklamper, festebordplater, veiledere, innføring/utføring av bevegelse og fjerning av det skårne stykket.
Inkluder vekten til festutstyret og lastfordelingen
Lastberegningen skal inkludere blankstykket, festutstyret, spennklampene og eventuelle støtteplater, ikke bare det ferdige delstykket. Send den totale estimerte massen og hvordan den vil bli støttet. Leverandøren skal bekrefte både grensen for bordlast og eventuelle begrensninger for plassering eller lasting i forslaget til oppsett.
Steg 3: Oversett tegningen til skjærekrav
Angi toleranse og overflatefinish per funksjon
En forespørsel om «best mulig nøyaktighet» er ikke en brukbar kjøpspesifikasjon. Merk de kritiske målene, referanseflater, tillatte geometriske variasjoner og eventuelle krav til overflategrovhetsnivå på tegningen. Angi om inspeksjon gjelder for hele skjærehøyden eller bare for definerte deler. Identifiser også krav til hjørneradius, smale spalter og små detaljer som kan være begrenset av den godkjente tråden og skjæreprinsippet.
Tilbudet skal ikke omgjøre én katalogverdi eller én prøvebit til en garanti for et annet materiale, en annen tykkelse eller en annen kontur. For kritiske resultater skal du be om en representativ prøveskjæring og bli enige om målemetoden og akseptkriteriene før produksjonsgodkjenning.
Definer konisk form med hele geometrien
En tverrsnittsforespørsel skal inkludere vinkelen, skjærehøyden, øvre og nedre kontur, referanseplan og retning. Tverrsnittsevnen avhenger av den valgte maskinkonfigurasjonen, veiledningsanordningen, arbeidsstykkets høyde og kontur. Be leverandøren bekrefte den forespurte geometrien for den siterte modellen i stedet for å sammenligne en maksimal vinkel uten tilhørende testhøyde eller konfigurasjon.
Steg 4: Velg Enkelskjæring eller Flerskjæring etter prosessplanen
| Beslutningspunkt | Enkelt-skjæring | Flerskjæring |
|---|---|---|
| Bekreftet HarsMarg-trådsystem | Gjenbrukbar molybden-tråd lagret på en trommel og beveger seg reciprokalt. | Gjenbrukbar molybden-tråd lagret på en trommel og beveger seg reciprokalt. |
| Skjærefølge | Én kvalifisert produksjonsskjæring er planlagt for å oppfylle den avtalte kravet. | En første skjæring kan følges av kontrollerte trimskjæringer. |
| Utvalgsspørsmål | Kan én validert skjæring oppfylle tegnings- og overflatekravene? | Er tegningen grunnlag for en planlagt første skjæring pluss én eller flere kvalifiserte trimfaser? |
| Bevis som skal forespørres | Modellkapasitet, skjæringplan og prøve-/inspeksjonsbevis for det faktiske kravet. | Modellkapasitet, planlagte toleranser og trimsekvens, samt prøve-/inspeksjonsbevis. |
Ikke velg bare fra ordene «rask» eller «medium», og anta ikke at flerpass-skjæring automatisk garanterer ett resultat for hver arbeidsdelen. For terminologiforskjeller og prosessforskjeller, les den dedikerte veiledningen om enkelpass- versus flerpass-tråd-EDM . For en mer grundig gjennomgang av prosessfordeler og -begrensninger, bruk den separate Veiledningen om fordelene med wire-EDM .
Trinn 5: Tilpass produksjonen, kontrollen og arbeidsflyten på stedet
Beskriv seriemønsteret og oppsettmønsteret
Angi det forventede antallet deler per serie, hvor ofte oppgaven gjentas, om flere profiler deler ett blankstykke og hvor ofte materialet eller oppsettet endres. Dette gir leverandøren mulighet til å diskutere programmering, festeaksess, inspeksjon og operatørarbeidsflyt uten å gjøre usupporterte påstander om kommersielle resultater.
Bekreft kontrolleren og filbanen
Send en representativ tegning eller fil og identifiser programvaren som kjøperen bruker. Be om at tilbudet oppgir styringsenhet, grensesnittspråk, støttede inndata/importformater, metode for overføring av programmer, arbeidsflyt for tegningskonvertering, metode for sikkerhetskopiering og inkludert opplæring/støtte. Et format eller en funksjon skal bare betraktes som tilgjengelig når det er bekreftet for den foreslåtte styringsenheten og konfigurasjonen.
Bekreft land, strømforsyning og installasjonsforhold
Oppgi landet der installasjonen skal skje samt tilgjengelig spenning, frekvens og fase. Spør om den foreslåtte maskinen er konfigurert direkte for denne strømforsyningen eller om det kreves en godkjent transformator eller annen tilpasning. Den tekniske bekreftelsen bør også omfatte jording, arrangement for arbeidsvæske, miljøkrav, gulv- og belastningskrav, tilgang for levering samt ansvar for igangsattelse og oppstart.
Steg 6: Bekreft valget før bestilling
For en kritisk del skal det brukes et avtalt valideringspakke i stedet for å stole utelukkende på en katalogbeskrivelse. Pakken skal identifisere det foreslåtte modell-/konfigurasjonsalternativet, prøvematerialet og dets tilstand, representativ tykkelse og kontur, tråd- og arbeidsvæskeforhold, skjærestadiet, måleutstyret, inspeksjonsstedene og akseptkriteriene. Hvis prøven avviker fra seriedelen, skal grensene for denne sammenligningen dokumenteres.
- Frys den nyeste tegningsrevisjonen, referansesystemet og listen over kritiske egenskaper.
- Enes om hvilket produksjonsrepresentativt materiale, hvilken tykkelse, kontur og konisk form som skal testes.
- Dokumenter den valgte maskinen/konfigurasjonen og den planlagte sekvensen for enten én enkelt skjæring eller første skjæring pluss etterfølgende trimming.
- Enes om målemetoden, målestedene og akseptregelen før prøven skjæres.
- Gjennomgå de målte resultatene og prosessdokumentasjonen før innstillingen behandles som grunnlag for kjøpsbeslutningen.
Wire EDM-anbudsliste
- Selskap, kontaktperson, installasjonsland og ønsket leverings-/kommissioneringsomfang
- Materialekvalitet, varmebehandlingsbetingelser og eventuell overflatebehandling eller sammeføyde materialer
- Utskåret lengde, bredde, høyde, skjæretykkelse og total oppsettvekt inkludert fastspenningsutstyr og klemmer
- Tegning og fil, inkludert revisjon, måleenheter, referanseflater, toleranser, krav til overflate, hjørne-/radiusgrenser og inspeksjonsnotater
- Ekstern eller lukket indre kontur, ønsket starthullplassering og veiledningsaksess
- Kegelvinkel, skjærehøyde, øvre/nedre geometri og referanseflate
- Antall deler per parti, gjentakelsesfrekvens og forventede endringer i oppsettet
- Foretrukket styresystem-/grensesnittspråk og kjøperens tegnings-/programmeringsarbeidsflyt
- Tilgjengelig spenning, frekvens, fase og relevante sted-/installasjonsbegrensninger
- Ønsket prøveskjæring, inspeksjon og godkjenningsplan for kritisk arbeid
- Påkrevd dokumentasjon, opplæring, reservedeler og støtte etter installasjon
Vanlige valgfeil som bør unngås
- Valg basert på største reise uten å bekrefte bruksbare begrensninger for arbeidsstykket, bordet, belastningen, tykkelsen og festetilbehøret
- Anta at alle ledende materialer og tykkelser gir samme hastighet, nøyaktighet eller overflatekvalitet
- Etterspørre en indre kontur uten å identifisere starthullet, trådbanen og planen for kjernefjerning
- Sammenligne tapperingsvinkler uten å oppgi testhøyde, veiledningsarrangement eller geometri for øvre/nedre del
- Velge enkeltskjæring eller flerskjæring ut fra et markedsføringsmerke i stedet for tegning og godkjent skjærefølge
- Anta at et filformat, en kontrollfunksjon eller en elektrisk konfigurasjon er inkludert, selv om det ikke fremgår av tilbudet
- Behandle én katalog eller ett prøveresultat som en garanti for en annen produksjonsdel
Ofte stilte spørsmål
Hva er det første spørsmålet når man velger en Wire EDM-maskin?
Bekreft om det nøyaktige arbeidsstykkematerialet er elektrisk ledende og om den nødvendige egenskapen er en gjennomgående kontur som er tilgjengelig fra en kant eller et forberedt starthull. Hvis ingen av disse betingelsene er oppfylt, kreves en ny prosessvurdering.
Skal jeg velge en enkeltskjærende eller en flerskjærende maskin?
Velg fra de godkjente skjærepronene. En enkeltskjærende maskin er det direkte utgangspunktet når én validert produksjonsskjæring kan oppfylle tegnings- og overflatekravene. Vurder flerskjæring når kravene rettferdiggjør en første skjæring etterfulgt av kontrollerte justeringsskjæringer. Bekreft avgjørelsen med det faktiske materialet, tykkelsen, konturen og inspeksjonsmetoden.
Trenger hver indre profil et starthull?
En lukket indre gjennomgående profil krever en åpning gjennom hvilken tråden kan føres. Send plasseringen av starthullet og den planlagte metoden sammen med tegningen. En ytre kontur kan i stedet starte fra en tilgjengelig kant.
Er akselbevegelsen tilstrekkelig for å bekrefte maskinkapasiteten?
Nei. Bekreft også bruksområdet for bordet/åpningen, maksimale arbeidsstykkedimensjoner, skjæretykkelse, bordlast, festeareal, tilgang til veiledere og trådrute for det valgte modellnummeret.
Hvordan skal jeg sammenligne kontrollere?
Bruk en representativ kjøperfil og be leverandøren demonstrere eller dokumentere import-/programmeringsveien. Sammenlign den navngitte kontrolleren, støttede formater, overførings- og sikkerhetskopieringsmetode, grensesnittspråk, inkluderte funksjoner, opplæring og støtte. Anta ikke at funksjoner fra en annen modell eller kontroller er inkludert.
Når er en prøveskjæring passende?
En representativ prøve er passende når en kritisk toleranse, overflatekrav, konisitet eller komplisert geometri vesentlig påvirker godkjenning. Enes om materialet, prøvestykket, maskinen/konfigurasjonen, prosessstadiet, målemetoden og godkjenningskriteriene før testing.
Neste trinn: Send oppdraget, ikke bare modellnavnet
Gjennomgå hele HarsMarg Wire EDM-serien , sammenlign nåværende enkelt-skjæring og flerskjæring kategorier, deretter send tegningen og RFQ-sjekklisten din til HarsMarg . Den tekniske svaret skal identifisere det foreslåtte modell- og konfigurasjonsvalget, den bekreftede kapasiteten og stedskravene, eventuelle ekskluderte eller valgfrie elementer samt valideringsrutinen for den forespurte delen.
Innholdsfortegnelse
- Start med en skriftlig jobbdefinisjon
- Steg 1: Bekreft at delen passer til wire-EDM
- Steg 2: Tilpass hele arbeidsstykkets omfang
- Steg 3: Oversett tegningen til skjærekrav
- Steg 4: Velg Enkelskjæring eller Flerskjæring etter prosessplanen
- Trinn 5: Tilpass produksjonen, kontrollen og arbeidsflyten på stedet
- Steg 6: Bekreft valget før bestilling
- Wire EDM-anbudsliste
- Vanlige valgfeil som bør unngås
-
Ofte stilte spørsmål
- Hva er det første spørsmålet når man velger en Wire EDM-maskin?
- Skal jeg velge en enkeltskjærende eller en flerskjærende maskin?
- Trenger hver indre profil et starthull?
- Er akselbevegelsen tilstrekkelig for å bekrefte maskinkapasiteten?
- Hvordan skal jeg sammenligne kontrollere?
- Når er en prøveskjæring passende?
- Neste trinn: Send oppdraget, ikke bare modellnavnet
