
 EN




Pumili ng Wire EDM machine sa pamamagitan ng pag-uumpisa sa bahagi (part), hindi sa label ng machine. Una, kumpirmahin na ang workpiece ay elektrikal na nakakakonekta at na ang kailangang profile ay maaaring i-cut sa buong materyales mula sa isang gilid o mula sa isang handa nang start hole. Pagkatapos, i-match ang mga sukat ng workpiece, bigat ng fixture, kapal ng pag-cut, contour, taper, toleransya, kinakailangan sa ibabaw, pattern ng batch, workflow ng controller, at suplay ng kuryente sa pabrika sa isang tiyak na quoted configuration.
Sa kasalukuyang Wire EDM machine range , ang inilathala mga single-cut machine at mga multi-cut machine gamitin ang muling magagamit na molibdeno na kawad na nakaimbak sa isang drum ng kawad at gumagalaw pabalik at pasulong sa lugar ng pagputol. Ang isang proseso ng solong pagputol ay gumagamit ng isang kwalipikadong pagputol para sa produksyon. Ang isang proseso ng maraming pagputol ay maaaring magdagdag ng mga kontroladong pagputol para sa pagpapahusay matapos ang unang pagputol. Walang kategorya ang awtomatikong antas ng kalidad: ang disenyo, ang piraso ng gawa, at ang pinatunayang plano ng pagputol ang nagsasalaysay kung alin ang angkop na pagpipilian.
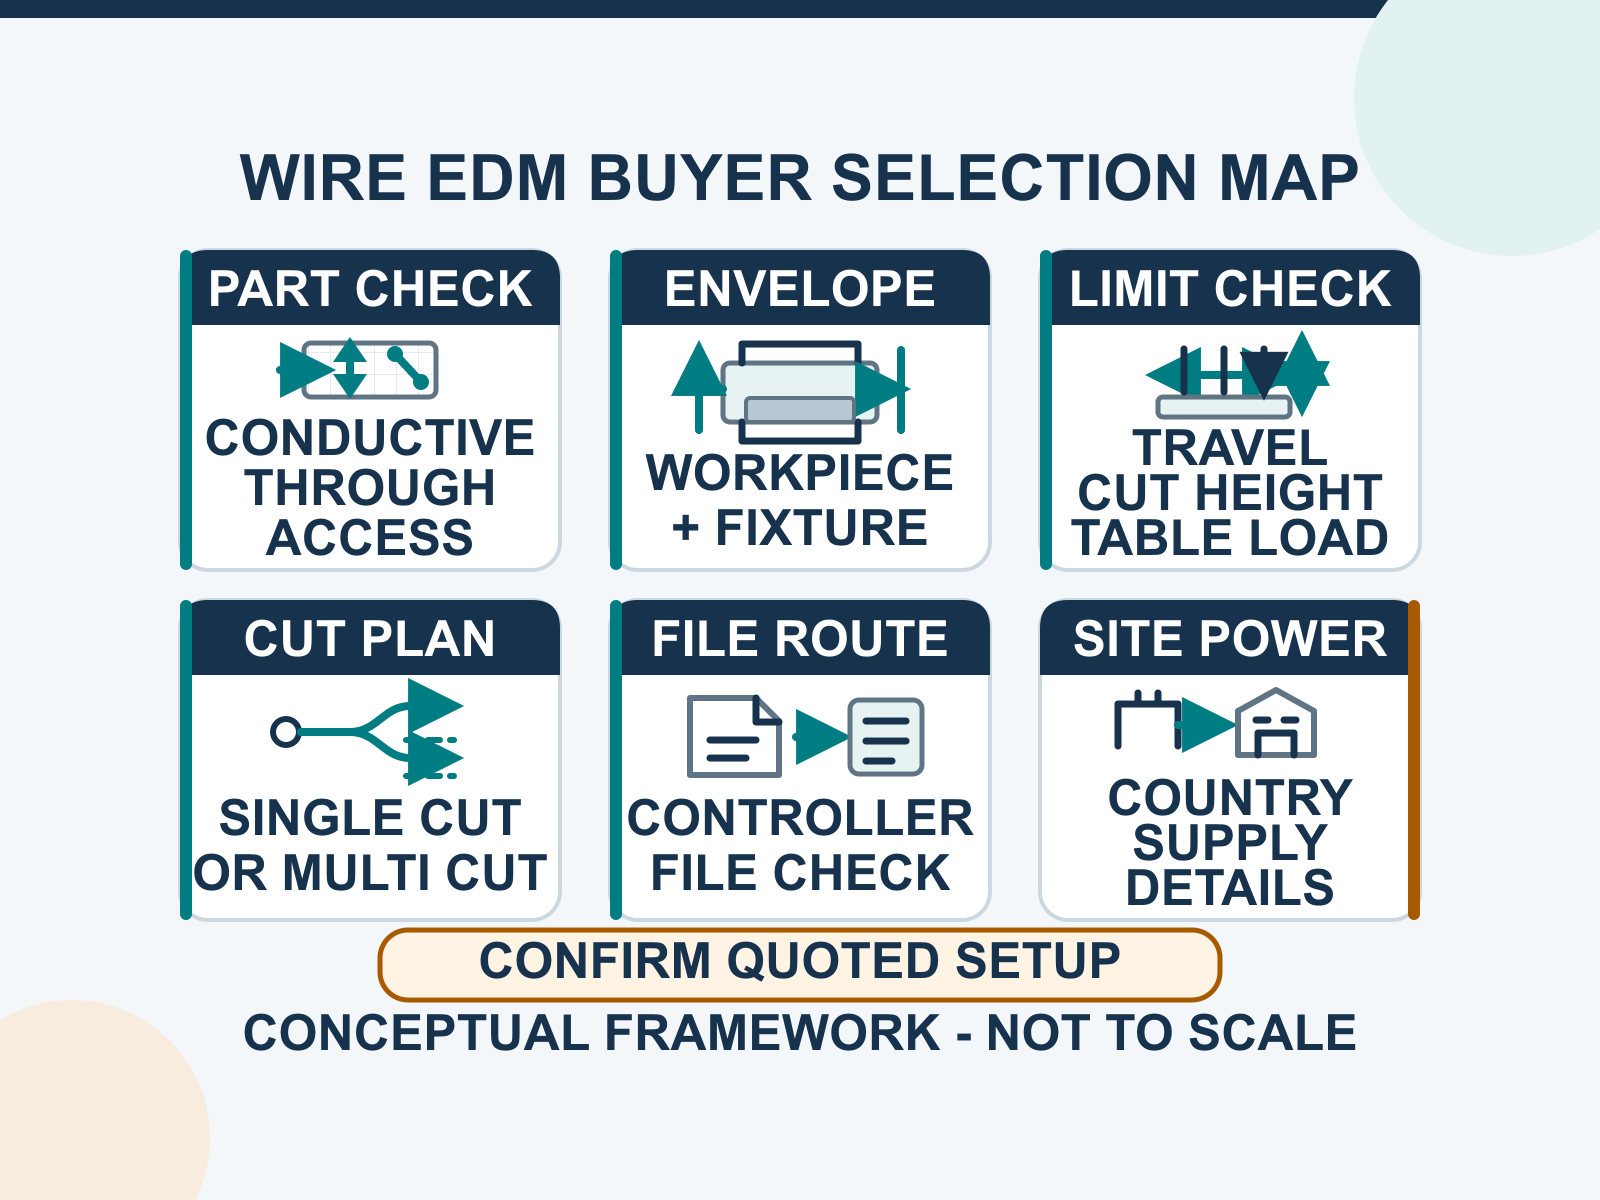
Simulan sa isang nakasulat na paglalarawan ng trabaho
Ang paghahambing ng modelo ay kapaki-pakinabang lamang kung ang bumibili ay may malinaw na kahulugan sa gawain. Ang parehong pangalan ng materyal ay maaaring tumukoy sa iba't ibang antas at kondisyon ng heat treatment, at ang parehong nominal na sukat ng bahagi ay maaaring mangailangan ng iba't ibang kapasidad ng makina kapag isinama na ang blanko, fixture, mga clamp, landas ng wire, at reference point para sa pagsusuri.
| Input sa Gawain | Bakit Ito Nagbabago sa Pagpili | Ano ang ipapadala |
|---|---|---|
| Materyal | Kailangan ng Wire EDM na ang workpiece ay elektrikal na nakakapagdaloy, at ang tiyak na antas at kondisyon nito ay nakaaapekto sa plano ng pagputol. | Antas ng materyal, kondisyon ng heat treatment, at anumang coating o materyal na pinagsama. |
| Sukat ng Workpiece | Ang axis travel lamang ay hindi sapat na patunay na ang blanko, fixture, at landas ng wire ay umaangkop sa makina. | Haba, lapad, taas, kapal ng pagputol, timbang ng blanko, at sukat at timbang ng fixture/clamp. |
| Katangian at pag-access | Ang panlabas na profile ay maaaring magsimula sa gilid; ang saradong panloob na profile ay nangangailangan ng start hole at daanan na tumatawid. | Drawing na may nakasaad na lokasyon ng simula, lead-in/lead-out, suporta/pag-alis ng core, at clearance para sa gabay sa itaas at ibaba ng workpiece. |
| Kakayahan ng Pag-uusisa | Ang toleransya at ang huling pagkakagawa ay kailangang i-attach sa tampok at paraan ng pagsusuri, hindi hinihiling bilang isang malabo na label na "mataas na kahusayan". | Mga toleransya ng tampok, eskema ng datum, kinakailangan sa ibabaw, mga limitasyon sa sulok/radius, at iminungkahing paraan ng pagsusuri. |
| Produksyon at lokasyon | Ang pattern ng batch, workflow ng file, at kapangyarihan ng lokasyon ay nakaaapekto sa binibigyang-katawan na kontrol, suporta, at konpigurasyon ng kuryente. | Mga bahagi bawat batch, ulit-ulit na dalas, format ng drawing/file, wika ng operator, bansa, boltahe, dalas, at phase. |
Hakbang 1: Kumpirmahin Na Ang Bahagi Ay Sakto Sa Wire EDM
Suriin ang electrical conductivity at kalagayan ng materyal
Kailangan ng kumbensiyonal na Wire EDM ang isang matatag na electrical-discharge path sa loob ng isang electrically conductive na workpiece. Ipadala ang eksaktong grado at kalagayan ng materyal imbes na umasa sa isang pangkalahatang label tulad ng "steel" o "alloy." Kung ang natapos na workpiece ay hindi conductor ng kuryente, hindi ito ang tamang simula para sa landas na ito ng pagpili ng Wire EDM.
Suriin kung may through contour at access para sa wire
Dapat dumaloy ang wire sa cutting zone. Ang isang panlabas na contour ay maaaring magsimula sa isang accessible edge. Ang isang saradong panloob na contour ay nangangailangan ng isang handa nang start hole na tumatagos sa buong materyal at nagpapahintulot sa wire na mailagay. Dapat din tukuyin ng buyer kung paano susuportahan at aalisin ang cut core o skeleton. Ang isang blind pocket o cavity ay nangangailangan ng ibang proseso ng pagsusuri imbes na isang mas malaking Wire EDM machine.
Kung ang kinakailangang start hole ay hindi maaaring ihanda gamit ang umiiral na paraan ng buyer, talakayin ito bilang hiwalay na operasyon. HarsMarg's EDM drilling machine range ay maaaring suriin nang hiwalay, ngunit dapat ikumpirma ang drilling method, electrode, at ang maabot na hole para sa aktwal na materyal at kapal.
Hakbang 2: I-match ang Buong Workpiece Envelope
Hiwalay na travel, table, workpiece, at cut-height limits
Huwag pumili ng makina batay lamang sa X/Y na paggalaw nito. Ihambing ang kinakailangang toolpath sa paggalaw ng axis, pagkatapos ay kumpirmahin ang pinakamahabang, pinakaluwang, at pinakamataas na sukat ng workpiece, ang kapaki-pakinabang na sukat ng mesa/bukas, at ang pinakamataas na kapal ng pagputol na inilathala para sa napiling modelo. Mag-iwan ng sapat na espasyo para sa mga clamp, fixture plate, access sa gabay, pagpasok/paglabas ng galaw, at pag-alis ng bahagi na naputol.
Isama ang timbang ng fixture at ang distribusyon ng load
Ang kalkulasyon ng load ay dapat kasama ang blank, fixture, clamps, at anumang support plate—hindi lamang ang natapos na bahagi. Ipadala ang kabuuang tinatayang masa at kung paano ito susuportahan. Ang supplier ay dapat kumpirmahin ang limitasyon ng table-load at anumang restriksyon sa paglalagay o paglo-load para sa ipinanukalang setup.
Hakbang 3: Isalin ang Drawing sa mga Kinakailangan sa Pagputol
Ipaunawa ang tolerance at surface finish ayon sa bawat feature
Ang isang kahilingan para sa "pinakamataas na katiyakan" ay hindi isang kapaki-pakinabang na teknikal na pagtukoy para sa pagbili. I-marka ang mga mahahalagang sukat, mga reference point (datums), ang payagan na heometrikong pagkakaiba, at anumang kinakailangan sa kabuuang kabalahuan ng ibabaw (surface roughness) sa drawing. Tukuyin kung ang pagsusuri ay isasagawa sa buong taas ng pagputol o sa mga tiyak na seksyon lamang. Tukuyin din ang mga kinakailangan sa radius ng sulok, maliit na puwang (narrow slot), at mga detalye na maliit, na maaaring limitahan ng pinapayagang uri ng wire at plano ng pagputol.
Ang quote ay huwag gawing garantiya ang isang halaga mula sa katalogo o isang piraso para sa pagsusubok para sa ibang materyales, kapal, o kontur. Para sa isang mahalagang resulta, humiling ng isang representatibong sample na putol at pagkasunduan ang paraan ng pagsukat at mga pamantayan para sa pag-apruba bago ang produksyon.
Tukuyin ang taper kasama ang buong heometriya
Ang kahilingan para sa taper ay dapat kasama ang anggulo, taas ng pagputol, itaas at ibabang kontur, datum, at direksyon. Ang kakayahan sa taper ay nakasalalay sa napiling konpigurasyon ng makina, pagkakasunud-sunod ng mga gabay, taas ng workpiece, at kontur. Humingi sa tagapag-suplay na ikumpirma ang hiniling na heometriya para sa modelo na binigyan ng presyo, imbes na ikumpara ang pinakamataas na anggulo nang walang test height o konpigurasyon.
Hakbang 4: Pumili ng Single-Cut o Multi-Cut batay sa Process Plan
| Punto ng Paggawa ng Desisyon | Isang putol | Multi-cut |
|---|---|---|
| Kumpirmadong HarsMarg wire system | Muling gagamiting molybdenum wire na inilalagay sa isang drum at gumagalaw nang pabalik-balik. | Muling gagamiting molybdenum wire na inilalagay sa isang drum at gumagalaw nang pabalik-balik. |
| Sunud-sunod na pagputol | Isang qualified production cut ang nakaplanong gawin upang tupdin ang pinagkasunduang kinakailangan. | Maaaring sundan ang unang putol ng mga kontroladong trimming cuts. |
| Tanong sa pagpili | Kaya bang tupdin ng isang validated cut ang drawing at mga kinakailangan sa finish? | Nagpapaliwanag ba ang drawing ng isang naplanong unang putol kasama ang isa o higit pang qualified trimming stage? |
| Ebidensya na hihingin | Kakayahan ng modelo, plano ng pagputol, at halimbawa/evidence ng inspeksyon para sa aktwal na kinakailangan. | Kakayahan ng modelo, mga naplanong allowances at trimming sequence, kasama ang halimbawa/evidence ng inspeksyon. |
Huwag pumili mula sa mga salitang “mabilis” o “katamtaman” lamang, at huwag ipagpalagay na ang multi-cut ay awtomatikong nagpapagarantiya ng isang resulta para sa bawat workpiece. Para sa pagkakaiba ng terminolohiya at proseso, basahin ang nakatuon na gabay sa single-cut versus multi-cut Wire EDM . Para sa mas lubos na talakayan tungkol sa mga benepisyo at limitasyon ng proseso, gamitin ang hiwalay na Gabay sa mga Kaw advantages ng Wire EDM .
Hakbang 5: I-angkop ang Production, Control, at Site Workflow
Ipaunawa ang pattern ng batch at setup
Ipaunawa ang inaasahang bilang ng mga bahagi kada batch, kung gaano kadalas ulitin ang gawain, kung ang ilang profile ay nagbabahagi ng iisang blank, at kung gaano kadalas ang pagbabago ng materyales o setup. Ito ang nagbibigay-daan sa tagapag-suplay na talakayin ang programming, access sa fixture, pagsusuri, at workflow ng operator nang walang hindi suportadong pangako sa komersyal na resulta.
Kumpirmahin ang controller at file path
Magpadala ng isang representatibong drawing o file at tukuyin ang software na ginagamit ng buyer. Humingi ng quotation na pangalanan ang controller, wika ng interface, mga suportadong format ng input/import, paraan ng paglipat ng programa, workflow ng conversion ng drawing, paraan ng backup, at kasama ang pagsasanay/suporta. Ang isang format o function ay dapat ituring na available lamang kapag kinumpirma para sa quoted controller at configuration.
Kumpirmahin ang bansa, kapasidad ng kuryente, at mga kondisyon sa pag-install
Ibigay ang bansa kung saan i-install ang machine at ang available na voltage, frequency, at phase. Itanong kung ang quoted machine ay direktang nakakonfigure para sa supply na iyon o kung kailangan nito ng approved transformer o iba pang adaptation. Ang teknikal na kumpirmasyon ay dapat sumaklaw din sa grounding, pagkakasunod-sunod ng working-fluid, mga limitasyon sa kapaligiran, mga kinakailangan sa sahig/load, access para sa delivery at commissioning responsibilities.
Hakbang 6: I-verify ang Pagpili Bago Mag-order
Para sa isang mahalagang bahagi, gamitin ang isang pinagkasunduang pakete ng pagpapatunay imbes na umaasa lamang sa deskripsyon ng katalogo. Dapat tukuyin ng pakete ang inihulong modelo/konpigurasyon, halimbawa ng materyales at kondisyon nito, kinatawan ng kapal at kontur, kondisyon ng wire at working-fluid, yugto ng pagputol, kagamitan sa pagsukat, mga lokasyon ng inspeksyon, at mga pamantayan sa pagtanggap. Kung ang sample ay iba sa bahaging gagawin sa produksyon, i-record ang mga hangganan ng paghahambing na iyon.
- I-freeze ang pinakabagong bersyon ng drawing, datum scheme, at listahan ng mga kritikal na tampok.
- Magkasundo kung aling materyales, kapal, kontur, at taper na kumakatawan sa produksyon ang susubukan.
- I-record ang napiling makina/konpigurasyon at ang nakalaang sunud-sunod na pagputol (isang beses lamang o unang pagputol kasama ang pagpapakinis).
- Magkasundo sa paraan ng pagsukat, mga lokasyon nito, at panuntunan sa pagtanggap bago pa man putulin ang sample.
- Suriin ang resulta ng pagsukat at ang rekord ng proseso bago ituring ang setup bilang ebidensya para sa desisyon sa pagbili.
Wire EDM RFQ Checklist
- Kumpanya, taong nakapag-uugnay, bansa ng pag-install, at saklaw ng kailangang paghahatid/pagpapagana
- Baitang ng materyal, kondisyon ng heat-treatment, at anumang coating o pinagsamang materyal
- Haba, lapad, taas, kapal ng pagputol, at kabuuang timbang ng setup kasama ang fixture at mga clamp
- Drawing at file, kabilang ang rebisyon, yunit, datums, toleransya, mga kinakailangan sa ibabaw, limitasyon sa sulok/radius, at mga tala sa pagsusuri
- Panlabas o saradong panloob na contour, lokasyon ng kailangang start-hole, at access sa gabay
- Anggulo ng taper, taas ng pagputol, upper/lower geometry, at datum
- Bilang ng mga bahagi bawat batch, dalas ng pag-uulit, at inaasahang mga pagbabago sa setup
- Piniling wika ng controller/interface at workflow ng buyer para sa drawing/pang-programming
- Available na voltage, frequency, phase, at mga kaugnay na limitasyon sa site/pag-install
- Inihiling na sample-cut, plano sa pagsusuri at pagtanggap para sa mahahalagang gawain
- Kailangang dokumentasyon, pagsasanay, mga sangkap na pampalit, at suporta pagkatapos ng pag-install
Karaniwang Pagkakamali sa Pagpili na Dapat Iwasan
- Pipiliin ang pinakamalaking distansya ng paglalakbay nang hindi kinokonpirma ang mga limitasyon sa gumagamit na workpiece, mesa, beban, kapal, at fixture
- Pinapalagay na ang bawat conductive na materyal at kapal ay magbibigay ng parehong bilis, katiyakan, o huling anyo
- Humihingi ng internal contour nang hindi tinutukoy ang start hole, wire path, at plano para sa core-removal
- Kinokompara ang mga taper angle nang walang test height, guide arrangement, o upper/lower geometry
- Pipiliin ang single-cut o multi-cut batay sa marketing label imbes na sa drawing at qualified cut sequence
- Pinapalagay na kasali ang isang file format, controller function, o electrical configuration kahit wala ito sa quotation
- Itinuturing ang isang katalogo o sample result bilang garantiya para sa ibang production part
Mga Madalas Itanong
Ano ang unang tanong kapag pipiliin ang Wire EDM machine?
Kumpirmahin kung ang eksaktong materyal ng workpiece ay elektrikal na nakakakonekta at kung ang kinakailangang feature ay isang through contour na ma-access mula sa isang gilid o mula sa isang handa nang start hole. Kung hindi natutugunan ang alinman sa mga kondisyong ito, kailangan pa ng ibang proseso ng pagsusuri.
Dapat ba akong pumili ng single-cut o multi-cut na makina?
Pumili mula sa pinagpalaang cut plan. Ang single-cut na makina ang diretsong simula kapag ang isang na-verify na production cut ay sapat upang tupdin ang drawing at ang mga kinakailangan sa huling pagkakabuo. Pag-isipan ang multi-cut kapag ang kinakailangan ay nangangailangan ng unang cut kasunod ng kontroladong trimming cuts. Kumpirmahin ang desisyon gamit ang aktwal na materyal, kapal, contour, at paraan ng inspeksyon.
Kailangan ba ng bawat internal profile ng isang start hole?
Ang saradong internal through-profile ay nangangailangan ng isang bukas na daanan kung saan mailalagay ang wire. Ipadala ang lokasyon ng start-hole at ang plano nitong pamamaraan kasama ang drawing. Maaari ring magsimula ang isang external contour mula sa isang ma-access na gilid.
Sapat ba ang axis travel upang kumpirmahin ang kapasidad ng makina?
Hindi. Patunayan din ang kapaki-pakinabang na lamesa/bukas, pinakamalaking sukat ng obra, kapal ng pagputol, bigat na kayang ilagay sa lamesa, espasyo para sa fixture, daanan ng gabay, at landas ng wire para sa napiling modelo.
Paano ko ikukumpara ang mga controller?
Gamitin ang isang representatibong buyer file at hilingin sa supplier na ipakita o idokumento ang landas ng import/pagsasagawa ng programa. Ikumpara ang pangalan ng controller, mga suportadong format, paraan ng transfer at backup, wika ng interface, kasama ang mga function, pagsasanay at suporta. Huwag magpalagay na kasali ang mga feature mula sa ibang modelo o controller.
Kailan angkop ang sample cut?
Angkop ang representatibong sample kapag ang isang kritikal na toleransya, kinakailangan sa ibabaw, taper, o mahirap na heometriya ay direktang nakaaapekto sa pag-apruba. Pumagtan ang materyales, specimen, makina/konpigurasyon, yugto ng proseso, paraan ng pagsukat, at mga pamantayan sa pag-apruba bago ang pagsusulit.
Susunod na Hakbang: Ipadala ang Gawain, Hindi Lamang ang Pangalan ng Modelo
Suriin ang buong HarsMarg Wire EDM na hanay , ikumpara ang kasalukuyan isang putol at multi-cut mga kategorya, pagkatapos ay ipadala ang iyong drawing at RFQ checklist kay HarsMarg ang teknikal na tugon ay dapat magtukoy sa iminungkahing modelo at konpigurasyon, ang kumpirmadong kapasidad at mga kinakailangan sa lokasyon, anumang hindi kasali o opsyonal na item, at ang ruta ng pagpapatunay para sa hiniling na bahagi.
Talaan ng mga Nilalaman
- Simulan sa isang nakasulat na paglalarawan ng trabaho
- Hakbang 1: Kumpirmahin Na Ang Bahagi Ay Sakto Sa Wire EDM
- Hakbang 2: I-match ang Buong Workpiece Envelope
- Hakbang 3: Isalin ang Drawing sa mga Kinakailangan sa Pagputol
- Hakbang 4: Pumili ng Single-Cut o Multi-Cut batay sa Process Plan
- Hakbang 5: I-angkop ang Production, Control, at Site Workflow
- Hakbang 6: I-verify ang Pagpili Bago Mag-order
- Wire EDM RFQ Checklist
- Karaniwang Pagkakamali sa Pagpili na Dapat Iwasan
-
Mga Madalas Itanong
- Ano ang unang tanong kapag pipiliin ang Wire EDM machine?
- Dapat ba akong pumili ng single-cut o multi-cut na makina?
- Kailangan ba ng bawat internal profile ng isang start hole?
- Sapat ba ang axis travel upang kumpirmahin ang kapasidad ng makina?
- Paano ko ikukumpara ang mga controller?
- Kailan angkop ang sample cut?
- Susunod na Hakbang: Ipadala ang Gawain, Hindi Lamang ang Pangalan ng Modelo
