
 EN




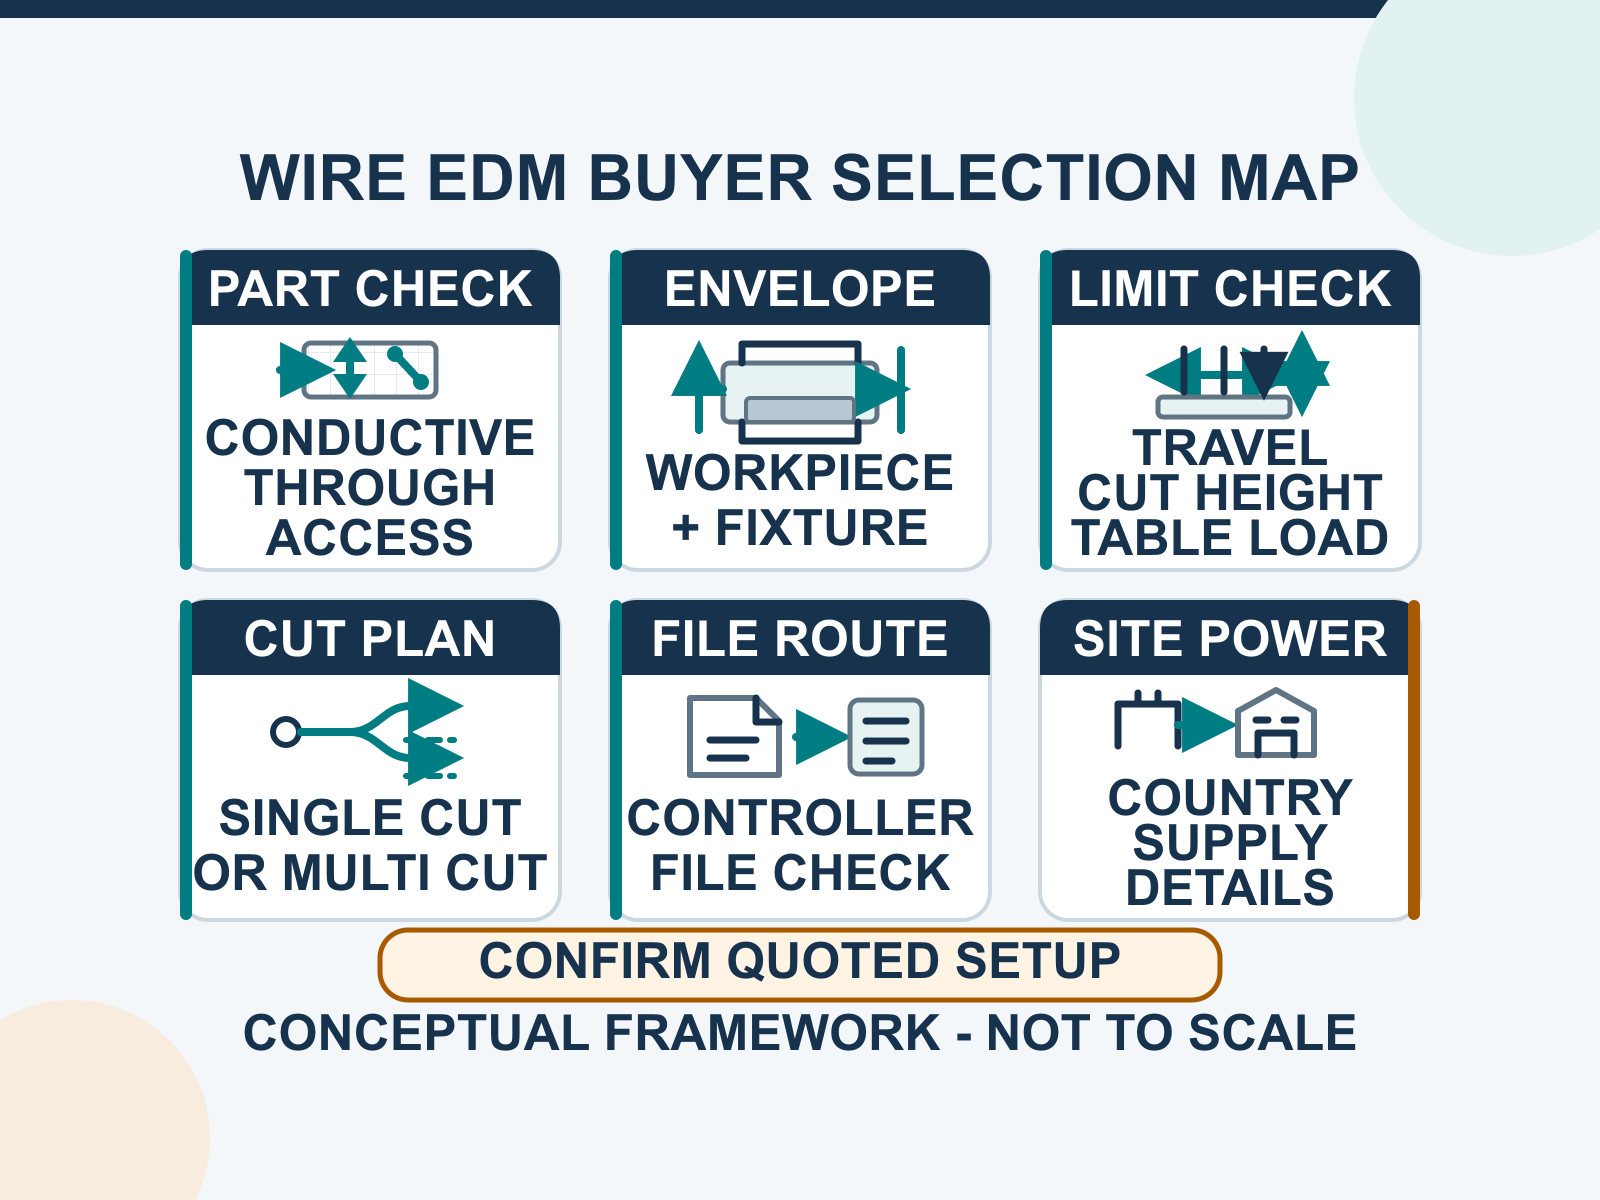
Choisissez une machine EDM filaire en partant de la pièce à usiner, et non d’un libellé de machine. Vérifiez d’abord que la pièce est électriquement conductrice et que le profil requis peut être découpé dans le matériau à partir d’un bord ou d’un trou de démarrage préparé. Ensuite, faites correspondre les dimensions de la pièce, le poids de la fixation, l’épaisseur de coupe, le contour, la conicité, la tolérance, les exigences de surface, le mode de production par lots, le flux de travail du système de commande et l’alimentation électrique de l’usine à une configuration précise indiquée dans un devis.
Dans la gamme actuelle de HarsMarg Gamme de machines à fil coupant électroérosif , les modèles publiés machines à passe unique et machines à passes multiples utilise un fil de molybdène réutilisable, stocké sur une bobine et défilant alternativement dans la zone de coupe. Un procédé à simple coupe utilise une seule coupe de production validée. Un procédé à multi-coupes peut ajouter des passes de finition contrôlées après la première coupe. Aucune de ces deux catégories ne constitue automatiquement un niveau de qualité : le dessin, la pièce brute et le plan de coupe validé déterminent le choix approprié.
Commencez par une définition écrite du travail
Une comparaison de modèles n’est utile que lorsque l’acheteur a défini la tâche. Le même nom de matériau peut désigner des nuances et des conditions de traitement thermique différentes, et la même dimension nominale d’une pièce peut nécessiter une capacité machine différente dès lors que l’on prend en compte la pièce brute, le montage, les étriers, le trajet du fil et le point de référence pour l’inspection.
| Entrée de la tâche | Pourquoi cela modifie-t-il la sélection | Ce qu’il faut envoyer |
|---|---|---|
| Matériau | L’usinage par fil électro-érodé (Wire EDM) exige une pièce conductrice d’électricité ; la nuance exacte et son état influencent le plan de coupe. | Nuance du matériau, condition de traitement thermique, ainsi que tout revêtement ou matériau assemblé. |
| Enveloppe de la pièce | La course des axes à elle seule ne garantit pas que la pièce brute, le montage et le trajet du fil s’intègrent dans la machine. | Longueur, largeur, hauteur, épaisseur de coupe, masse de la pièce brute, ainsi que dimensions et masse du montage/étriers. |
| Fonctionnalité et accès | Un profil externe peut débuter au bord d’une pièce ; un profil interne fermé nécessite un trou de démarrage et un passage traversant. | Dessin indiquant l’emplacement de démarrage, les approches et sorties, le support/démontage du noyau, ainsi que les jeux de guidage situés au-dessus et au-dessous de la pièce. |
| Exigences en matière de qualité | Les tolérances et les états de surface doivent être associés à la caractéristique et à la méthode d’inspection, et non pas simplement désignés par une étiquette vague telle que « haute précision ». | Tolérances des caractéristiques, schéma de référence, exigences de surface, limites des angles/arêtes et des rayons, ainsi que méthode d’inspection proposée. |
| Production et site | Le mode de fabrication par lots, le flux de fichiers et l’alimentation électrique sur site influencent la configuration contrôlée, de soutien et électrique retenue pour le devis. | Pièces par lot, fréquence de répétition, format de plan/fichier, langue de l’opérateur, pays, tension, fréquence et nombre de phases. |
Étape 1 : Vérifier que la pièce est compatible avec l’usinage par fil électro-érosif
Vérifier la conductivité électrique et l’état du matériau
L’usinage par fil électro-érosif conventionnel exige un chemin stable de décharge électrique à travers une pièce conductrice. Indiquez précisément la nuance et l’état du matériau, plutôt que de vous contenter d’une désignation générale telle que « acier » ou « alliage ». Si la pièce finie n’est pas conductrice, cette voie de sélection pour l’usinage par fil électro-érosif ne constitue pas le point de départ approprié.
Vérifier la présence d’un contour traversant et l’accès du fil
Le fil doit traverser la zone de découpe. Un contour externe peut normalement commencer à partir d’un bord accessible. Un contour interne fermé nécessite un trou de démarrage préparé qui traverse entièrement le matériau et permet le passage du fil. L’acheteur doit également préciser comment le noyau ou la structure découpée sera soutenu et retiré. Une poche borgne ou une cavité exige une évaluation de procédé différente, plutôt qu’une machine de découpe par électro-érosion à fil plus grande.
Si un trou de démarrage requis ne peut pas être réalisé par la méthode existante de l’acheteur, il convient d’en discuter comme une opération distincte. HarsMarg's Gamme de machines de perçage par électro-érosion peut être examinée séparément, mais la méthode de perçage, l’électrode et le diamètre de trou réalisable doivent être confirmés pour le matériau et l’épaisseur réels.
Étape 2 : Adapter l’enveloppe complète de la pièce
Limites distinctes de déplacement, de table, de pièce et de hauteur de coupe
Ne pas sélectionner une machine uniquement en fonction de la course X/Y. Comparer le parcours d’outil requis avec la course des axes, puis confirmer la longueur, la largeur et la hauteur maximales de la pièce brute, la surface utile de la table/l’ouverture et l’épaisseur maximale de coupe indiquée pour le modèle sélectionné. Prévoir un espace pour les étaux, les plaques de serrage, l’accès aux guides, les mouvements d’approche et de sortie, ainsi que l’évacuation de la section découpée.
Inclure le poids de la garniture et la répartition de la charge
Le calcul de la charge doit inclure la pièce brute, la garniture, les étaux et toute plaque de support, et non seulement la pièce finie. Fournir la masse totale estimée et préciser comment elle sera supportée. Le fournisseur doit confirmer à la fois la limite de charge de la table et toute restriction de positionnement ou de chargement pour la configuration proposée.
Étape 3 : Traduire le dessin en exigences de découpe
Indiquer les tolérances et l’état de surface par caractéristique
Une demande de « meilleure précision » n’est pas une spécification d’achat utilisable. Indiquez sur le dessin les cotes critiques, les références, les variations géométriques autorisées et toute exigence relative à la rugosité de surface. Précisez si l’inspection s’applique sur toute la hauteur de coupe ou uniquement sur des sections définies. Identifiez également les exigences relatives aux rayons d’arrondi des angles, aux fentes étroites et aux détails de petite taille, qui peuvent être limitées par le fil approuvé et le plan de découpe.
Le devis ne doit pas transformer une valeur issue d’un catalogue ou une pièce d’essai unique en garantie pour un matériau, une épaisseur ou un contour différent. Pour un résultat critique, demandez une découpe représentative et convenez, avant l’approbation de la production, de la méthode de mesure et des critères d’acceptation.
Définissez le conicité avec toute la géométrie
Une demande de coupe conique doit inclure l'angle, la hauteur de coupe, les contours supérieur et inférieur, le repère et le sens. La capacité de coupe conique dépend de la configuration de la machine sélectionnée, de l'agencement des guides, de la hauteur de la pièce et du contour. Demandez au fournisseur de confirmer la géométrie demandée pour le modèle cité, plutôt que de comparer un angle maximal sans préciser sa hauteur d'essai ni sa configuration.
Étape 4 : Choisir « Coupe simple » ou « Coupe multiple » selon le plan de procédure
| Point décisionnel | Découpe simple | Coupe multiple |
|---|---|---|
| Système de fil HarsMarg confirmé | Fil en molybdène réutilisable, stocké sur une bobine et se déplaçant de façon réciproque. | Fil en molybdène réutilisable, stocké sur une bobine et se déplaçant de façon réciproque. |
| Séquence de coupe | Une coupe de production qualifiée est prévue pour satisfaire la exigence convenue. | Une première coupe peut être suivie de coupes d'affinage contrôlées. |
| Question de sélection | Une coupe validée unique permet-elle de respecter le dessin et les exigences de finition ? | Le dessin justifie-t-il une première coupe planifiée suivie d'une ou plusieurs étapes d'affinage qualifiées ? |
| Éléments probants à demander | Capacité du modèle, plan de coupe et preuves par échantillon/inspection pour la exigence réelle. | Capacité du modèle, tolérances prévues et séquence d'affinage, ainsi que preuves par échantillon/inspection. |
Ne choisissez pas uniquement les termes « rapide » ou « moyen », et ne supposez pas que la découpe multiple garantit automatiquement un résultat identique pour chaque pièce. Pour comprendre les différences terminologiques et procédurales, consultez le guide dédié découpe simple versus découpe multiple par fil électro-érosif . Pour une analyse plus complète des avantages et des limites du procédé, utilisez le document séparé Guide des avantages de l’usinage par électro-érosion à fil .
Étape 5 : Adapter la production, la commande et le flux de travail sur site
Décrivez le mode de fabrication par lots et le schéma de préparation
Indiquez le nombre prévu de pièces par lot, la fréquence de répétition de l’opération, si plusieurs profils partagent une même matière brute et à quelle fréquence la matière ou la configuration change. Cela permet au fournisseur d’aborder les sujets de programmation, d’accès aux dispositifs de maintien, de contrôle qualité et de flux de travail opératoire, sans émettre de promesse commerciale non fondée.
Confirmez le type de système de commande et le chemin d’accès au fichier
Envoyez un dessin représentatif ou un fichier et indiquez le logiciel utilisé par l’acheteur. Demandez que le devis précise le type de contrôleur, la langue de l’interface, les formats d’entrée/importation pris en charge, la méthode de transfert des programmes, le flux de travail de conversion des dessins, la méthode de sauvegarde ainsi que la formation et l’assistance incluses. Un format ou une fonction ne doit être considéré comme disponible que s’il est expressément confirmé pour le contrôleur et la configuration mentionnés dans le devis.
Confirmez le pays, la puissance et les conditions d’installation
Indiquez le pays d’installation ainsi que la tension, la fréquence et le nombre de phases disponibles. Demandez si la machine proposée est configurée directement pour cette alimentation ou si elle nécessite un transformateur homologué ou toute autre adaptation. La confirmation technique doit également couvrir la mise à la terre, l’agencement du fluide de travail, les limites ambiantes, les exigences relatives au sol/charge, l’accès pour la livraison et les responsabilités liées à la mise en service.
Étape 6 : Valider la sélection avant la commande
Pour une pièce critique, utiliser un ensemble de validation convenu au lieu de se fier uniquement à une description figurant dans un catalogue. Cet ensemble doit identifier le modèle ou la configuration proposés, le matériau et l’état de l’échantillon, l’épaisseur et le contour représentatifs, les conditions relatives au fil et au fluide de travail, l’étape de découpe, l’équipement de mesure, les emplacements d’inspection et les critères d’acceptation. Si l’échantillon diffère de la pièce de production, noter les limites de cette comparaison.
- Verrouiller la dernière révision du dessin, le schéma de repères et la liste des caractéristiques critiques.
- Convenir du matériau, de l’épaisseur, du contour et de la conicité représentatifs de la production qui seront soumis aux essais.
- Noter la machine ou la configuration retenue ainsi que la séquence prévue de découpe unique ou de première découpe suivie d’un dégrossissage.
- Convenir, avant la découpe de l’échantillon, de la méthode de mesure, des emplacements de mesure et de la règle d’acceptation.
- Examiner le résultat mesuré et l’enregistrement du procédé avant de considérer le réglage comme une preuve justifiant la décision d’achat.
Liste de contrôle RFQ pour usinage par électro-érosion à fil
- Entreprise, personne à contacter, pays d’installation et périmètre de livraison/mise en service demandé
- Qualité du matériau, état de trempe et tout revêtement ou matériau assemblé
- Longueur, largeur, hauteur de la pièce brute, épaisseur de coupe et masse totale de la configuration, y compris le montage et les étaux
- Plan et fichier, y compris la révision, les unités, les repères, les tolérances, les exigences de surface, les limites d’angles/arrondis et les notes d’inspection
- Contour externe ou interne fermé, emplacement requis du trou de démarrage et accès au guide
- Angle de conicité, hauteur de coupe, géométrie supérieure/inférieure et repère
- Pièces par lot, fréquence de répétition et changements de configuration attendus
- Langue privilégiée du contrôleur/interface et flux de travail de l’acheteur pour les plans/la programmation
- Tension, fréquence, nombre de phases disponibles et contraintes pertinentes liées au site/installation
- Essai de coupe demandé, plan d’inspection et d’acceptation pour les travaux critiques
- Documentation requise, formation, pièces de rechange et assistance post-installation
Erreurs courantes de sélection à éviter
- Choisir en fonction de la plus grande course sans vérifier les limites applicables concernant la pièce à usiner, la table, la charge, l’épaisseur et les dispositifs de serrage
- Supposer que tous les matériaux conducteurs et toutes les épaisseurs produiront la même vitesse, la même précision ou la même finition
- Demander une découpe intérieure sans préciser le trou de départ, le trajet du fil ni le plan d’évacuation du noyau
- Comparer des angles de conicité sans indiquer la hauteur d’essai, la disposition des guides ou la géométrie supérieure/inférieure
- Choisir entre coupe simple ou coupe multiple sur la base d’un libellé marketing plutôt que du dessin technique et de la séquence de coupe qualifiée
- Supposer qu’un format de fichier, une fonction du contrôleur ou une configuration électrique est incluse alors qu’elle n’apparaît pas dans le devis
- Considérer un catalogue ou un résultat d’échantillon comme une garantie pour une pièce de production différente
Questions fréquemment posées
Quelle est la première question à poser lors du choix d’une machine à électro-érosion par fil ?
Confirmez si le matériau exact de la pièce est électriquement conducteur et si la caractéristique requise est un contour traversant accessible depuis un bord ou un trou de démarrage préparé. Si l’une ou l’autre de ces conditions n’est pas remplie, une autre évaluation de procédure est nécessaire.
Dois-je choisir une machine à simple coupe ou à multi-coupes ?
Choisissez parmi le plan de coupe qualifié. Une machine à simple coupe constitue le point de départ direct lorsque une seule coupe de production validée permet de satisfaire aux exigences du dessin et de finition. Évaluez l’option multi-coupes lorsque les exigences justifient une première coupe suivie de coupes de dégrossissage contrôlées. Validez cette décision en tenant compte du matériau réel, de son épaisseur, du contour et de la méthode d’inspection.
Chaque profil interne nécessite-t-il un trou de démarrage ?
Un profil interne fermé et traversant nécessite une ouverture permettant le passage du fil. Indiquez, avec le dessin, l’emplacement prévu du trou de démarrage ainsi que la méthode envisagée. Un contour externe peut, quant à lui, démarrer directement depuis un bord accessible.
La course des axes est-elle suffisante pour confirmer la capacité de la machine ?
Non. Confirmez également la surface utile de la table/ouverture, les dimensions maximales de la pièce à usiner, l’épaisseur maximale de coupe, la charge admissible de la table, l’espace disponible pour les dispositifs de serrage, l’accès aux guides et le trajet du fil pour le modèle sélectionné.
Comment comparer les automates ?
Utilisez un fichier client représentatif et demandez au fournisseur de démontrer ou de documenter la procédure d’importation/programmation. Comparez l’automate désigné, les formats pris en charge, les méthodes de transfert et de sauvegarde, la langue de l’interface, les fonctions incluses, ainsi que la formation et l’assistance fournies. Ne supposez pas que des fonctionnalités propres à un autre modèle ou automate sont disponibles.
Quand une coupe d’essai est-elle appropriée ?
Une coupe d’essai représentative est justifiée lorsqu’une tolérance critique, une exigence de finition de surface, un cône ou une géométrie complexe influence sensiblement l’acceptation. Convenez préalablement du matériau, de l’échantillon, de la machine/configuration, de l’étape du processus, de la méthode de mesure et des critères d’acceptation.
Étape suivante : envoyez la demande de travail, pas seulement le nom du modèle
Examiner l’intégralité De la gamme HarsMarg de machines à électro-érosion à fil , comparez l’actuel découpe simple et coupe multiple catégories, puis envoyez votre plan et votre liste de vérification de demande de devis à HarsMarg la réponse technique doit identifier le modèle et la configuration proposés, la capacité confirmée et les exigences relatives au site, tout élément exclu ou en option, ainsi que la voie de validation pour la pièce demandée.
Table des matières
- Commencez par une définition écrite du travail
- Étape 1 : Vérifier que la pièce est compatible avec l’usinage par fil électro-érosif
- Étape 2 : Adapter l’enveloppe complète de la pièce
- Étape 3 : Traduire le dessin en exigences de découpe
- Étape 4 : Choisir « Coupe simple » ou « Coupe multiple » selon le plan de procédure
- Étape 5 : Adapter la production, la commande et le flux de travail sur site
- Étape 6 : Valider la sélection avant la commande
- Liste de contrôle RFQ pour usinage par électro-érosion à fil
- Erreurs courantes de sélection à éviter
-
Questions fréquemment posées
- Quelle est la première question à poser lors du choix d’une machine à électro-érosion par fil ?
- Dois-je choisir une machine à simple coupe ou à multi-coupes ?
- Chaque profil interne nécessite-t-il un trou de démarrage ?
- La course des axes est-elle suffisante pour confirmer la capacité de la machine ?
- Comment comparer les automates ?
- Quand une coupe d’essai est-elle appropriée ?
- Étape suivante : envoyez la demande de travail, pas seulement le nom du modèle
