
 EN




वायर ईडीएम मशीन का चयन मशीन के लेबल से नहीं, बल्कि कार्य टुकड़े से शुरू करें। सबसे पहले पुष्टि करें कि कार्य टुकड़ा विद्युत रूप से चालक है और आवश्यक प्रोफ़ाइल को किसी किनारे या पूर्व-तैयार प्रारंभ छिद्र से सामग्री के माध्यम से काटा जा सकता है। फिर कार्य टुकड़े के आयामों, फिक्सचर के भार, कटिंग की मोटाई, आकृति, टैपर, सहिष्णुता, सतह की आवश्यकता, बैच पैटर्न, नियंत्रक कार्यप्रवाह और कारखाने की विद्युत आपूर्ति को किसी विशिष्ट उद्धृत विन्यास के साथ मिलाएँ।
हार्समार्ग के वर्तमान वायर ईडीएम मशीन श्रेणी , प्रकाशित एकल-कट मशीनों और बहु-कट मशीनों पुनः उपयोग करने योग्य मॉलिब्डेनम तार का उपयोग करें, जिसे तार ड्रम पर संग्रहीत किया गया है और जो कटिंग क्षेत्र के माध्यम से आगे-पीछे गति करता है। एकल-कट प्रक्रिया में एक योग्य उत्पादन कट का उपयोग किया जाता है। बहु-कट प्रक्रिया में पहले कट के बाद नियंत्रित ट्रिमिंग कट जोड़े जा सकते हैं। इनमें से कोई भी श्रेणी स्वचालित गुणवत्ता श्रेणी नहीं है: आरेख, कार्य-टुकड़ा और सत्यापित कट योजना उचित विकल्प निर्धारित करते हैं।
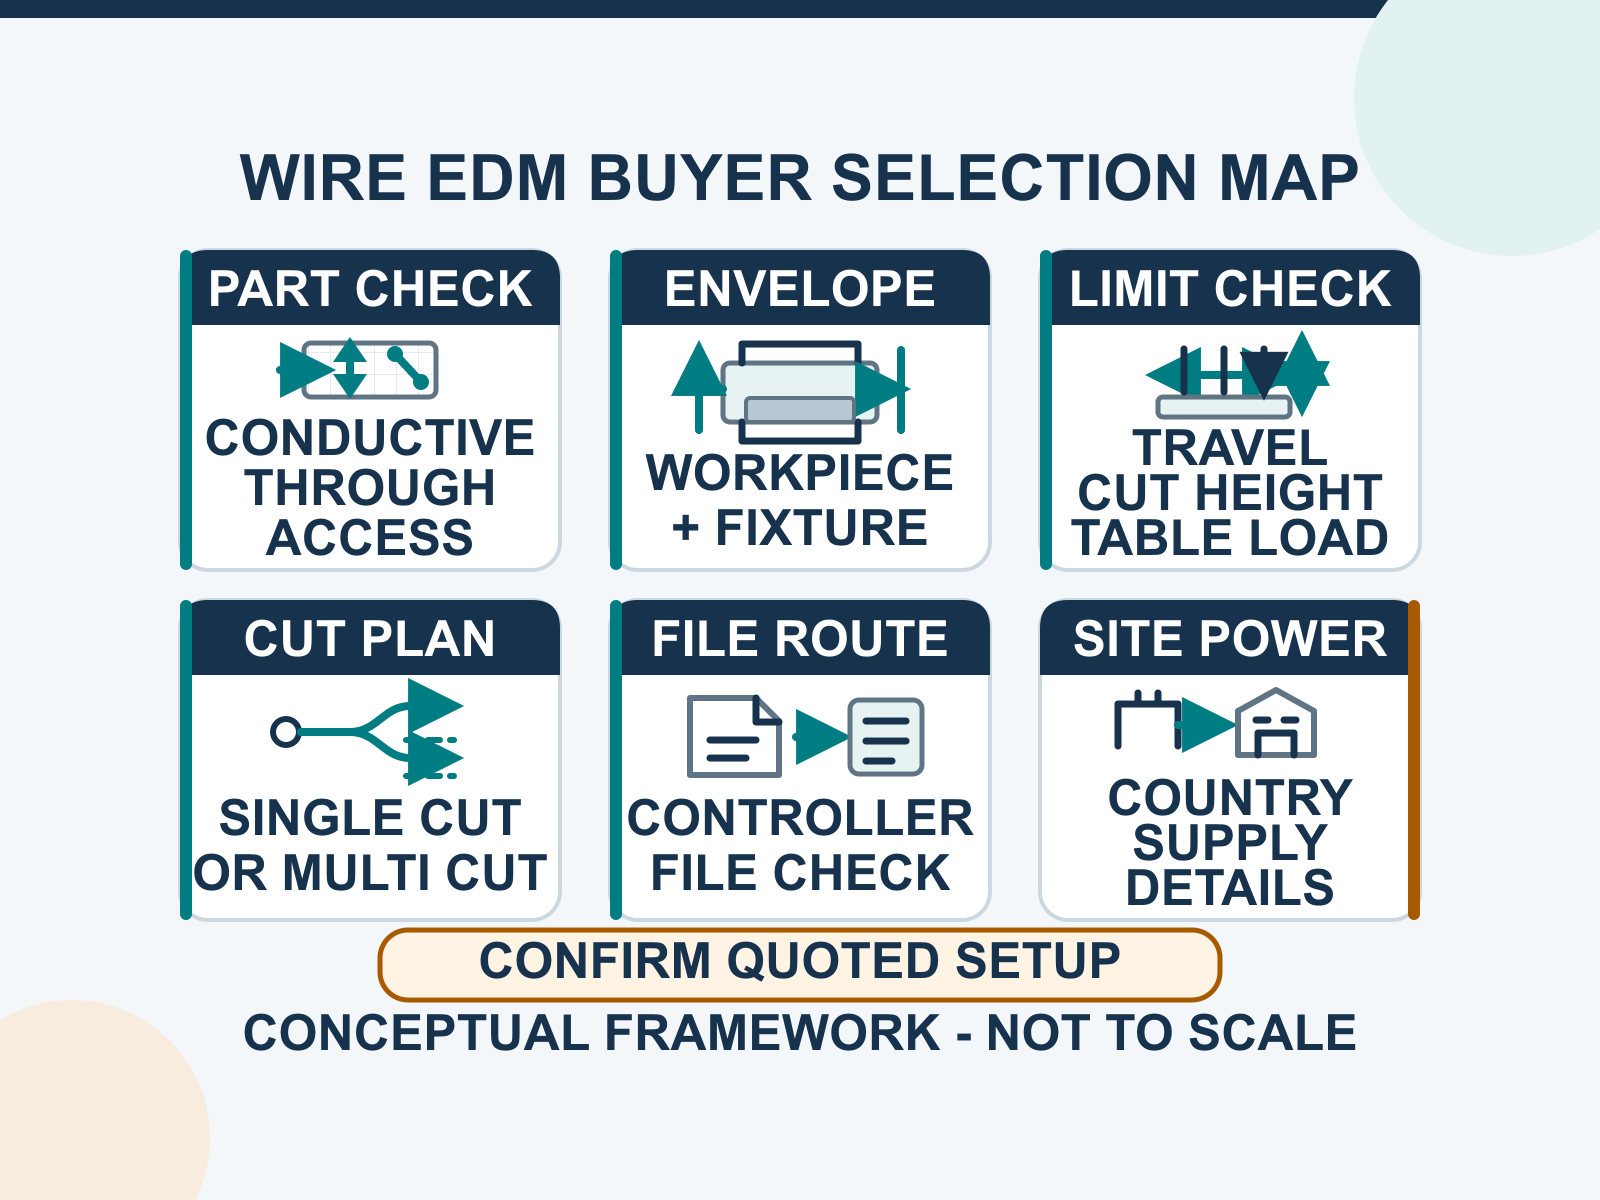
एक लिखित कार्य परिभाषा के साथ शुरुआत करें
एक मॉडल तुलना केवल तभी उपयोगी है जब खरीदार ने कार्य को परिभाषित कर दिया हो। एक ही सामग्री के नाम के तहत विभिन्न ग्रेड और ऊष्मा-उपचार स्थितियाँ शामिल हो सकती हैं, और एक ही सामान्य भाग के आकार के लिए मशीन की क्षमता अलग हो सकती है, जब ब्लैंक, फिक्सचर, क्लैम्प, वायर पाथ और निरीक्षण डेटम को शामिल किया जाता है।
| कार्य इनपुट | यह चयन को क्यों बदलता है | क्या भेजना है |
|---|---|---|
| सामग्री | वायर ईडीएम के लिए कार्य-टुकड़ा विद्युत-सुचालक होना आवश्यक है, और सटीक ग्रेड और स्थिति काटने की योजना को प्रभावित करती हैं। | सामग्री का ग्रेड, ऊष्मा-उपचार की स्थिति तथा कोई भी कोटिंग या जोड़ी गई सामग्री। |
| कार्य-टुकड़े का आयाम | अक्ष यात्रा अकेले यह साबित नहीं करती कि ब्लैंक, फिक्सचर और वायर पाथ मशीन में फिट होते हैं। | ब्लैंक की लंबाई, चौड़ाई, ऊँचाई, कटिंग मोटाई, वजन तथा फिक्सचर/क्लैम्प के आयाम और वजन। |
| फीचर और पहुँच | एक बाह्य प्रोफ़ाइल किसी किनारे से शुरू हो सकती है; एक बंद आंतरिक प्रोफ़ाइल के लिए एक प्रारंभ छेद और एक पूर्ण पथ की आवश्यकता होती है। | प्रारंभ स्थान, लीड-इन/लीड-आउट, कोर समर्थन/निकालना और कार्य-टुकड़े के ऊपर व नीचे मार्गदर्शक खाली स्थान के साथ ड्रॉइंग। |
| गुणवत्ता की मांग | सहनशीलता और समाप्ति को विशेषता और निरीक्षण विधि के साथ संलग्न किया जाना चाहिए, न कि अस्पष्ट “उच्च परिशुद्धता” लेबल के रूप में अनुरोधित किया जाना चाहिए। | विशेषता सहनशीलता, डेटम योजना, सतह आवश्यकता, कोने/त्रिज्या सीमाएँ और प्रस्तावित निरीक्षण विधि। |
| उत्पादन और स्थल | बैच पैटर्न, फ़ाइल कार्यप्रवाह और स्थल शक्ति उद्धृत नियंत्रण, समर्थन और विद्युत विन्यास को प्रभावित करते हैं। | प्रति बैच भागों की संख्या, दोहराव आवृत्ति, ड्राइंग/फ़ाइल प्रारूप, ऑपरेटर भाषा, देश, वोल्टेज, आवृत्ति और कला। |
चरण १: पार्ट के वायर ईडीएम में फिट होने की पुष्टि करें
विद्युत चालकता और सामग्री की स्थिति की जाँच करें
पारंपरिक वायर ईडीएम के लिए एक विद्युत चालक कार्य-टुकड़े के माध्यम से एक स्थिर विद्युत-डिस्चार्ज पथ की आवश्यकता होती है। कृपया ‘स्टील’ या ‘मिश्र धातु’ जैसे व्यापक लेबल पर निर्भर न रहें, बल्कि सटीक सामग्री ग्रेड और स्थिति भेजें। यदि पूर्ण कार्य-टुकड़ा अचालक है, तो यह वायर ईडीएम चयन पथ सही आरंभ बिंदु नहीं है।
एक पूर्ण आकृति और वायर पहुँच की जाँच करें
तार को कटिंग क्षेत्र से गुज़रना चाहिए। एक बाहरी कंटूर आमतौर पर किसी सुलभ किनारे से शुरू किया जा सकता है। एक बंद आंतरिक कंटूर के लिए एक तैयार शुरुआती छेद की आवश्यकता होती है, जो सामग्री के पूरे विस्तार तक पहुँचे और तार को पिरोने की अनुमति दे। खरीदार को यह भी पहचानना चाहिए कि कट किए गए कोर या स्केलेटन का समर्थन कैसे किया जाएगा और उसे कैसे निकाला जाएगा। एक अदृश्य पॉकेट या कोटर के लिए एक बड़ी वायर ईडीएम मशीन के बजाय एक अलग प्रक्रिया मूल्यांकन की आवश्यकता होती है।
यदि आवश्यक शुरुआती छेद को खरीदार की मौजूदा विधि द्वारा तैयार नहीं किया जा सकता है, तो इसे एक अलग ऑपरेशन के रूप में चर्चा करें। हार्समार्ग की ईडीएम ड्रिलिंग मशीन श्रृंखला अलग से समीक्षा की जा सकती है, लेकिन वास्तविक सामग्री और मोटाई के लिए ड्रिलिंग विधि, इलेक्ट्रोड और प्राप्त करने योग्य छेद की पुष्टि करनी आवश्यक है।
चरण २: पूर्ण कार्य-टुकड़े के आयाम को सुमेलित करें
अलग-अलग यात्रा, टेबल, कार्य-टुकड़ा और कट-ऊँचाई सीमाएँ
एक्स/वाय यात्रा के आधार पर किसी मशीन का चयन न करें। आवश्यक टूलपाथ की तुलना अक्ष यात्रा से करें, फिर चुने गए मॉडल के लिए प्रकाशित अधिकतम कार्य-टुकड़े की लंबाई, चौड़ाई और ऊँचाई, उपयोग में लाए जा सकने वाले टेबल/खुलने का क्षेत्र और अधिकतम कटिंग मोटाई की पुष्टि करें। क्लैम्प्स, फिक्सचर प्लेट्स, गाइड तक पहुँच, लीड-इन/लीड-आउट गति और कटे हुए भाग को निकालने के लिए स्थान छोड़ें।
फिक्सचर का भार और भार वितरण शामिल करें
भार गणना में केवल पूर्ण हुए भाग के साथ-साथ ब्लैंक, फिक्सचर, क्लैम्प्स और कोई भी सहायक प्लेट शामिल होनी चाहिए। कुल अनुमानित द्रव्यमान और उसके समर्थन के तरीके को भेजें। आपूर्तिकर्ता को प्रस्तावित सेटअप के लिए टेबल-भार सीमा और किसी भी स्थान या लोडिंग प्रतिबंध की पुष्टि करनी चाहिए।
चरण ३: ड्रॉइंग को कटिंग आवश्यकताओं में अनुवाद करें
प्रत्येक विशेषता के लिए सहिष्णुता और सतह समाप्ति का उल्लेख करें
“सबसे अधिक सटीकता” के लिए अनुरोध खरीद विनिर्देश के रूप में उपयोग करने योग्य नहीं है। आकृति पर महत्वपूर्ण आयामों, डेटम्स, अनुमेय ज्यामितीय विचरण और कोई भी सतह-खुरदुरापन आवश्यकता को चिह्नित करें। यह बताएँ कि निरीक्षण पूर्ण कट ऊँचाई पर लागू होता है या परिभाषित अनुभागों पर। साथ ही, कोने-त्रिज्या, संकरी स्लॉट और छोटे-विवरण की आवश्यकताओं की पहचान करें जो अनुमोदित तार और कट योजना द्वारा सीमित हो सकती हैं।
उद्धरण एक कैटलॉग मान या एक परीक्षण टुकड़े को अलग सामग्री, मोटाई या आकृति के लिए गारंटी में नहीं बदलना चाहिए। किसी महत्वपूर्ण परिणाम के लिए, प्रतिनिधित्वपूर्ण नमूना कट का अनुरोध करें और उत्पादन की पुष्टि से पहले मापन विधि और स्वीकृति मानदंड पर सहमति व्यक्त करें।
ढाल को पूर्ण ज्यामिति के साथ परिभाषित करें
एक टेपर अनुरोध में कोण, कटिंग ऊँचाई, ऊपरी और निचली कंटूर, डेटम और दिशा शामिल होनी चाहिए। टेपर क्षमता चुने गए मशीन कॉन्फ़िगरेशन, गाइड व्यवस्था, कार्य-टुकड़े की ऊँचाई और कंटूर पर निर्भर करती है। कृपया आपूर्तिकर्ता से उद्धृत मॉडल के लिए अनुरोधित ज्यामिति की पुष्टि करवाएँ, बजाय इसकी परीक्षण ऊँचाई या कॉन्फ़िगरेशन के बिना अधिकतम कोण की तुलना करने के।
चरण ४: प्रक्रिया योजना के आधार पर सिंगल-कट या मल्टी-कट का चयन करें
| निर्णय बिंदु | एकल-कट | मल्टी-कट |
|---|---|---|
| पुष्टिकृत हार्समार्ग तार प्रणाली | ड्रम पर संग्रहित पुनः उपयोग करने योग्य मॉलिब्डेनम तार, जो आपस में विपरीत दिशा में गति करता है। | ड्रम पर संग्रहित पुनः उपयोग करने योग्य मॉलिब्डेनम तार, जो आपस में विपरीत दिशा में गति करता है। |
| कट क्रम | सहमत आवश्यकता को पूरा करने के लिए एक योग्य उत्पादन कट की योजना बनाई गई है। | पहले कट के बाद नियंत्रित ट्रिमिंग कट किए जा सकते हैं। |
| चयन प्रश्न | क्या एक मान्य कट ड्रॉइंग और फ़िनिश आवश्यकता को पूरा कर सकता है? | क्या ड्रॉइंग एक योजनाबद्ध प्रथम कट के साथ एक या अधिक योग्य ट्रिमिंग चरणों के औचित्य को सिद्ध करती है? |
| अनुरोध किए जाने वाले प्रमाण | मॉडल क्षमता, कट योजना और वास्तविक आवश्यकता के लिए नमूना/निरीक्षण प्रमाण। | मॉडल क्षमता, योजनाबद्ध अनुमतियाँ और ट्रिमिंग क्रम, तथा नमूना/निरीक्षण प्रमाण। |
शब्दों 'फ़ास्ट' या 'मीडियम' में से केवल एक का चयन न करें, और यह भी न मानें कि मल्टी-कट स्वतः हर कार्य-टुकड़े के लिए एक ही परिणाम सुनिश्चित करता है। शब्दावली और प्रक्रिया के अंतर के लिए, विशेष गाइड को पढ़ें: सिंगल-कट बनाम मल्टी-कट वायर ईडीएम गाइड प्रक्रिया के लाभों और सीमाओं पर व्यापक चर्चा के लिए, अलग से उपलब्ध वायर ईडीएम लाभ गाइड .
चरण ५: उत्पादन, नियंत्रण और स्थल कार्यप्रवाह को सुमेलित करें
बैच और सेटअप पैटर्न का वर्णन करें
प्रति बैच अपेक्षित भागों की संख्या, कार्य की पुनरावृत्ति की आवृत्ति, क्या कई प्रोफ़ाइल एक ही ब्लैंक को साझा करती हैं, और कितनी बार सामग्री या सेटअप में परिवर्तन होता है—यह सभी बताएँ। इससे आपूर्तिकर्ता प्रोग्रामिंग, फ़िक्सचर एक्सेस, निरीक्षण और ऑपरेटर कार्यप्रवाह पर चर्चा कर सकता है, बिना कोई असमर्थित वाणिज्यिक परिणाम का दावा किए।
नियंत्रक और फ़ाइल पथ की पुष्टि करें
एक प्रतिनिधि ड्रॉइंग या फ़ाइल भेजें और खरीदार द्वारा उपयोग किए जाने वाले सॉफ़्टवेयर की पहचान करें। कोटेशन से नियंत्रक का नाम, इंटरफ़ेस भाषा, समर्थित इनपुट/आयात प्रारूप, प्रोग्राम-स्थानांतरण विधि, ड्रॉइंग-परिवर्तन कार्यप्रवाह, बैकअप विधि और शामिल प्रशिक्षण/समर्थन के बारे में पूछें। किसी प्रारूप या कार्यक्षमता को केवल तभी उपलब्ध माना जाना चाहिए जब उसे कोट किए गए नियंत्रक और कॉन्फ़िगरेशन के लिए पुष्टि कर दिया गया हो।
देश, शक्ति और स्थापना की शर्तों की पुष्टि करें
स्थापना का देश और उपलब्ध वोल्टेज, आवृत्ति और चरण प्रदान करें। पूछें कि क्या कोट की गई मशीन को उस आपूर्ति के लिए सीधे कॉन्फ़िगर किया गया है या किसी अनुमोदित ट्रांसफ़ॉर्मर या अन्य अनुकूलन की आवश्यकता है। तकनीकी पुष्टि में अर्थिंग, कार्य-द्रव व्यवस्था, वातावरणीय सीमाएँ, फ़र्श/भार आवश्यकताएँ, डिलीवरी के लिए पहुँच और उद्घाटन की ज़िम्मेदारियाँ भी शामिल होनी चाहिए।
चरण ६: ऑर्डर देने से पहले चयन की पुष्टि करें
एक महत्वपूर्ण भाग के लिए, केवल एक सूची विवरण पर निर्भर न होकर, एक सहमत मान्यता पैकेज का उपयोग करें। इस पैकेज में प्रस्तावित मॉडल/विन्यास, नमूना सामग्री और उसकी स्थिति, प्रतिनिधित्व करने वाली मोटाई और आकृति, तार और कार्य-द्रव की स्थिति, कटिंग चरण, मापन उपकरण, निरीक्षण स्थान और स्वीकृति मानदंडों को पहचाना जाना चाहिए। यदि नमूना उत्पादन भाग से भिन्न है, तो उस तुलना की सीमाओं को दर्ज करें।
- नवीनतम ड्रॉइंग संशोधन, डेटम योजना और महत्वपूर्ण विशेषता सूची को स्थिर करें।
- यह सहमत करें कि उत्पादन-प्रतिनिधित्व वाली कौन-सी सामग्री, मोटाई, आकृति और ढलान का परीक्षण किया जाएगा।
- चयनित मशीन/विन्यास और योजनित एकल-कट या प्रथम-कट-प्लस-ट्रिमिंग क्रम को दर्ज करें।
- नमूना कटने से पहले मापन विधि, स्थानों और स्वीकृति नियम पर सहमति बना लें।
- सेटअप को खरीद निर्णय के लिए प्रमाण के रूप में मानने से पहले मापित परिणाम और प्रक्रिया अभिलेख की समीक्षा करें।
वायर ईडीएम आरएफक्यू जाँच सूची
- कंपनी, संपर्क व्यक्ति, स्थापना देश और अनुरोधित डिलीवरी/समर्पण कार्यक्षेत्र
- सामग्री ग्रेड, ऊष्मा उपचार स्थिति और कोई भी कोटिंग या जुड़ी हुई सामग्री
- ब्लैंक की लंबाई, चौड़ाई, ऊँचाई, कटिंग मोटाई और फिक्सचर तथा क्लैम्प सहित कुल सेटअप वजन
- ड्रॉइंग और फ़ाइल, जिसमें संशोधन, इकाइयाँ, डेटम, सहिष्णुता, सतह आवश्यकताएँ, कोने/त्रिज्या सीमाएँ और निरीक्षण टिप्पणियाँ शामिल हों
- बाहरी या बंद आंतरिक कंटूर, आवश्यक प्रारंभ-छेद का स्थान और मार्गदर्शन पहुँच
- टेपर कोण, कटिंग ऊँचाई, ऊपरी/निचली ज्यामिति और डेटम
- प्रति बैच भागों की संख्या, दोहराव की आवृत्ति और अपेक्षित सेटअप परिवर्तन
- पसंदीदा नियंत्रक/इंटरफ़ेस भाषा और खरीदार की ड्रॉइंग/प्रोग्रामिंग कार्यप्रवाह
- उपलब्ध वोल्टेज, आवृत्ति, चरण और संबंधित साइट/स्थापना बाधाएँ
- आवश्यक नमूना-कट, निरीक्षण और महत्वपूर्ण कार्य के लिए स्वीकृति योजना
- आवश्यक दस्तावेज़ीकरण, प्रशिक्षण, स्पेयर पार्ट्स और स्थापना के बाद का समर्थन
बचने योग्य आम चयन त्रुटियाँ
- उपयोग में लाए जा सकने वाले कार्य-टुकड़े, मेज़, भार, मोटाई और फिक्सचर सीमाओं की पुष्टि किए बिना सबसे लंबी यात्रा के आधार पर चयन करना
- मानना कि प्रत्येक चालक सामग्री और मोटाई समान गति, सटीकता या समाप्ति प्रदान करेगी
- शुरुआती छेद, तार के मार्ग और कोर-निकालने की योजना की पहचान किए बिना आंतरिक कंटूर का अनुरोध करना
- परीक्षण की ऊँचाई, गाइड व्यवस्था या ऊपरी/निचली ज्यामिति के बिना ढलान कोणों की तुलना करना
- चित्र और योग्य कट सीक्वेंस के बजाय विपणन लेबल से एकल-कट या बहु-कट का चयन करना
- जबकि कोटेशन में फ़ाइल प्रारूप, नियंत्रक कार्य या विद्युत विन्यास शामिल नहीं है, तब भी उन्हें शामिल मानना
- एक विज्ञापन-पत्र या नमूना परिणाम को किसी अन्य उत्पादन भाग के लिए गारंटी के रूप में मानना
अक्सर पूछे जाने वाले प्रश्न
वायर ईडीएम मशीन चुनते समय पहला प्रश्न क्या है?
यह पुष्टि करें कि कार्य-टुकड़े का सटीक पदार्थ विद्युत्-चालक है या नहीं, और आवश्यक विशेषता किसी किनारे या तैयार किए गए प्रारंभ छिद्र से पहुँच योग्य एक पूर्ण-मोटाई का आकार है या नहीं। यदि इनमें से कोई भी शर्त पूरी नहीं होती है, तो एक अन्य प्रक्रिया मूल्यांकन की आवश्यकता होगी।
क्या मुझे एकल-कट या बहु-कट मशीन चुननी चाहिए?
योग्य कट योजना में से चुनें। जब एक सत्यापित उत्पादन कट से आरेख और समाप्ति आवश्यकताएँ पूरी हो जाती हैं, तो एकल-कट मशीन सीधे प्रारंभ बिंदु है। जब आवश्यकता एक प्रारंभिक कट के बाद नियंत्रित कटिंग के लिए उचित हो, तो बहु-कट का मूल्यांकन करें। वास्तविक पदार्थ, मोटाई, आकार और निरीक्षण विधि के साथ निर्णय की पुष्टि करें।
क्या प्रत्येक आंतरिक प्रोफ़ाइल के लिए एक प्रारंभ छिद्र की आवश्यकता है?
एक बंद आंतरिक पूर्ण-मोटाई के प्रोफ़ाइल को तार को पिरोने के लिए एक खुला स्थान की आवश्यकता होती है। प्रारंभ छिद्र के स्थान और योजनाबद्ध विधि को आरेख के साथ भेजें। एक बाह्य प्रोफ़ाइल किसी सुलभ किनारे से भी प्रारंभ कर सकती है।
क्या अक्ष यात्रा मशीन क्षमता की पुष्टि के लिए पर्याप्त है?
नहीं। साथ ही, चुने गए मॉडल के लिए उपयोग करने योग्य टेबल/खुलने का आकार, अधिकतम कार्य टुकड़े के आयाम, कटिंग मोटाई, टेबल भार, फिक्सचर स्थान, गाइड तक पहुँच और वायर मार्ग की पुष्टि करें।
मैं कंट्रोलर्स की तुलना कैसे करूँ?
एक प्रतिनिधि खरीदार फ़ाइल का उपयोग करें और आपूर्तिकर्ता से आयात/प्रोग्रामिंग पथ को प्रदर्शित या दस्तावेज़ित करने के लिए कहें। नामित कंट्रोलर, समर्थित प्रारूप, स्थानांतरण और बैकअप विधि, इंटरफ़ेस भाषा, शामिल कार्यों, प्रशिक्षण और समर्थन की तुलना करें। यह नहीं मानें कि किसी अन्य मॉडल या कंट्रोलर से संबंधित सुविधाएँ शामिल हैं।
नमूना कट कब उपयुक्त होता है?
जब कोई महत्वपूर्ण सहिष्णुता, सतह की आवश्यकता, टैपर या कठिन ज्यामिति स्वीकृति को महत्वपूर्ण रूप से प्रभावित करती है, तो एक प्रतिनिधि नमूना उपयुक्त होता है। परीक्षण से पहले सामग्रि, नमूना, मशीन/कॉन्फ़िगरेशन, प्रक्रिया चरण, मापन विधि और स्वीकृति मानदंड पर सहमति बनाएँ।
अगला कदम: केवल मॉडल का नाम नहीं, बल्कि नौकरी भेजें
पूर्ण की समीक्षा करें हार्समार्ग वायर ईडीएम श्रेणी , वर्तमान की तुलना करें एकल-कट और मल्टी-कट श्रेणियाँ, फिर अपना ड्रॉइंग और RFQ चेकलिस्ट हार्समार्ग को भेजें तकनीकी उत्तर में प्रस्तावित मॉडल और कॉन्फ़िगरेशन, पुष्टि की गई क्षमता और स्थान आवश्यकताएँ, कोई भी अपवर्जित या वैकल्पिक आइटम, और अनुरोधित भाग के लिए मान्यन मार्ग का उल्लेख करना चाहिए।
विषय-सूची
- एक लिखित कार्य परिभाषा के साथ शुरुआत करें
- चरण १: पार्ट के वायर ईडीएम में फिट होने की पुष्टि करें
- चरण २: पूर्ण कार्य-टुकड़े के आयाम को सुमेलित करें
- चरण ३: ड्रॉइंग को कटिंग आवश्यकताओं में अनुवाद करें
- चरण ४: प्रक्रिया योजना के आधार पर सिंगल-कट या मल्टी-कट का चयन करें
- चरण ५: उत्पादन, नियंत्रण और स्थल कार्यप्रवाह को सुमेलित करें
- चरण ६: ऑर्डर देने से पहले चयन की पुष्टि करें
- वायर ईडीएम आरएफक्यू जाँच सूची
- बचने योग्य आम चयन त्रुटियाँ
- अक्सर पूछे जाने वाले प्रश्न
- अगला कदम: केवल मॉडल का नाम नहीं, बल्कि नौकरी भेजें
