
 EN




Pilih mesin Wire EDM dengan memulai dari benda kerja, bukan dari label mesin. Pertama-tama pastikan benda kerja bersifat konduktif secara listrik dan profil yang dibutuhkan dapat dipotong melalui bahan dari tepi atau lubang awal (start hole) yang telah disiapkan. Selanjutnya, sesuaikan dimensi benda kerja, berat perlengkapan (fixture), ketebalan pemotongan, kontur, kemiringan (taper), toleransi, persyaratan permukaan, pola batch, alur kerja pengendali (controller), serta pasokan daya pabrik dengan konfigurasi spesifik yang dikutip.
Dalam jajaran produk saat ini HarsMarg Rentang mesin Wire EDM , spesifikasi yang dipublikasikan mesin pemotongan tunggal dan mesin pemotongan ganda gunakan kawat molibdenum yang dapat dipakai ulang dan disimpan pada gulungan kawat, serta bergerak maju-mundur melalui zona pemotongan. Proses pemotongan tunggal menggunakan satu kali pemotongan produksi yang memenuhi syarat. Proses pemotongan ganda dapat menambahkan pemotongan penyempurnaan terkendali setelah pemotongan pertama. Kedua kategori tersebut bukanlah tingkat kualitas otomatis: gambar teknis, benda kerja, dan rencana pemotongan yang telah divalidasi menentukan pilihan yang tepat.
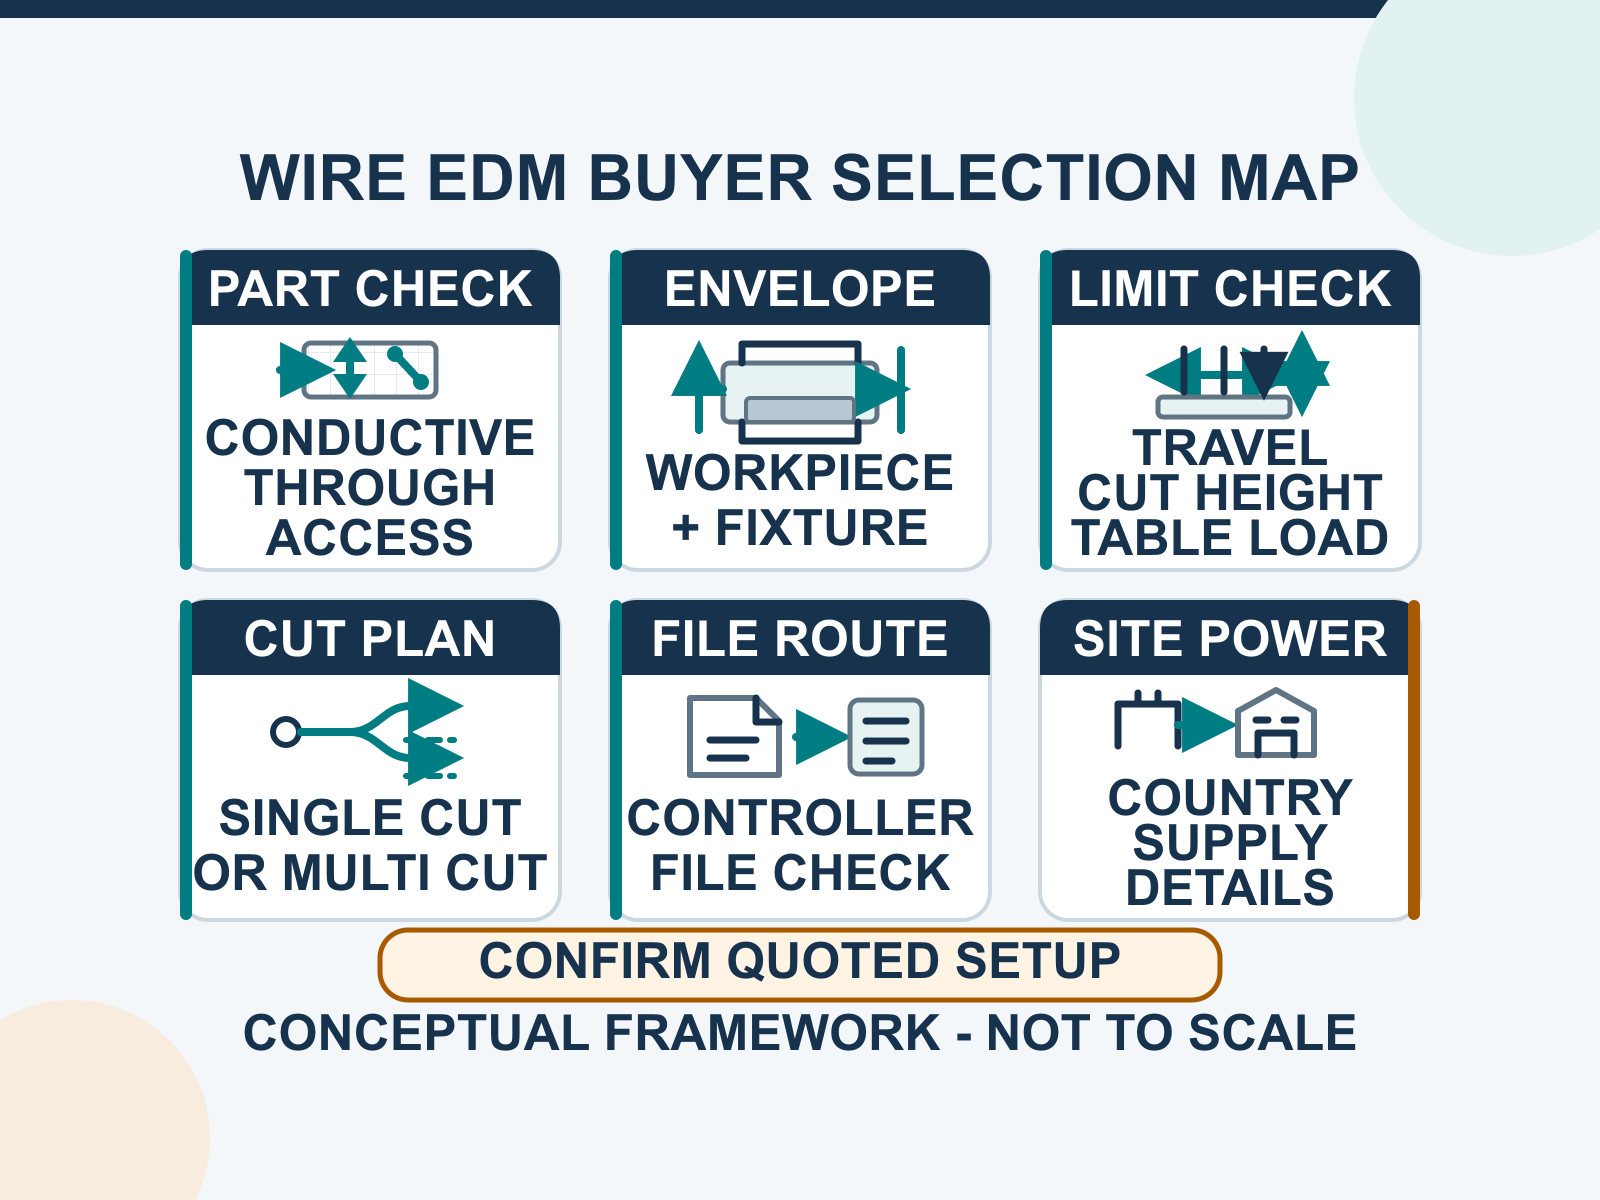
Mulailah dengan Definisi Pekerjaan Tertulis
Perbandingan model hanya berguna setelah pembeli mendefinisikan pekerjaan. Nama bahan yang sama dapat mencakup berbagai mutu dan kondisi perlakuan panas, serta ukuran nominal komponen yang sama dapat memerlukan kapasitas mesin yang berbeda begitu dimasukkan benda kerja kasar, perlengkapan penjepit, jalur kawat, dan titik acuan inspeksi.
| Masukan Pekerjaan | Mengapa Hal Ini Mengubah Pemilihan | Apa yang harus dikirim |
|---|---|---|
| Bahan | Wire EDM memerlukan benda kerja yang konduktif secara listrik, dan mutu serta kondisi spesifiknya memengaruhi rencana pemotongan. | Mutu bahan, kondisi perlakuan panas, serta lapisan atau bahan sambungan apa pun. |
| Ruang Lingkup Benda Kerja | Jarak tempuh sumbu saja tidak menjamin bahwa benda kerja kasar, perlengkapan penjepit, dan jalur kawat muat pada mesin. | Panjang, lebar, tinggi benda kerja kasar; ketebalan pemotongan; berat; serta dimensi dan berat perlengkapan penjepit. |
| Fitur dan akses | Profil eksternal mungkin dimulai dari tepi; profil internal tertutup memerlukan lubang awal dan jalur tembus. | Gambar teknik yang menunjukkan lokasi awal, jalur masuk/keluar, penopang/pengangkatan inti, serta jarak bebas panduan di atas dan di bawah benda kerja. |
| Persyaratan kualitas | Toleransi dan hasil akhir harus dilampirkan pada fitur dan metode inspeksi, bukan diminta sebagai label samar seperti "presisi tinggi". | Toleransi fitur, skema datum, persyaratan permukaan, batas sudut/jari-jari, serta metode inspeksi yang diusulkan. |
| Produksi dan lokasi | Pola batch, alur kerja berkas, dan daya lokasi memengaruhi konfigurasi kontrol, dukungan, serta kelistrikan yang dikutip. | Jumlah komponen per batch, frekuensi pengulangan, format gambar/berkas, bahasa operator, negara, tegangan, frekuensi, dan fasa. |
Langkah 1: Konfirmasi bahwa Komponen Sesuai untuk Wire EDM
Periksa konduktivitas listrik dan kondisi bahan
Wire EDM konvensional memerlukan jalur pelepasan listrik yang stabil melalui benda kerja yang bersifat konduktif secara listrik. Kirimkan grade bahan dan kondisinya secara tepat, bukan mengandalkan label umum seperti "baja" atau "alloy." Jika benda kerja jadi bersifat non-konduktif, maka jalur pemilihan Wire EDM ini bukan titik awal yang tepat.
Periksa keberadaan kontur tembus dan akses kawat
Kawat harus melewati zona pemotongan. Kontur eksternal biasanya dapat dimulai dari tepi yang dapat diakses. Kontur internal tertutup memerlukan lubang awal yang telah disiapkan—lubang tersebut harus menembus seluruh bahan agar kawat dapat dimasukkan. Pembeli juga harus mengidentifikasi cara penyanggaan dan pengangkatan inti atau kerangka hasil potongan. Kantong atau rongga tanpa tembusan (blind pocket/cavity) memerlukan penilaian proses yang berbeda, bukan sekadar menggunakan mesin Wire EDM berukuran lebih besar.
Jika lubang awal yang diperlukan tidak dapat dibuat dengan metode yang sudah dimiliki pembeli, bahaslah sebagai operasi terpisah. HarsMarg's Rentang mesin bor EDM dapat ditinjau secara independen, tetapi metode pengeboran, elektroda, serta diameter lubang yang dapat dicapai harus dikonfirmasi sesuai bahan dan ketebalan aktual.
Langkah 2: Sesuaikan Seluruh Ruang Kerja Benda Kerja
Batasan terpisah untuk perjalanan, meja, benda kerja, dan tinggi potong
Jangan memilih mesin hanya berdasarkan rentang gerak sumbu X/Y. Bandingkan jalur alat yang diperlukan dengan rentang gerak sumbu, lalu konfirmasi panjang, lebar, dan tinggi maksimum benda kerja, luas permukaan meja/bukaan yang dapat digunakan, serta ketebalan pemotongan maksimum yang tercantum untuk model yang dipilih. Sisakan ruang untuk penjepit, pelat perlengkapan, akses panduan, gerak masuk/keluar, serta pengangkatan bagian yang telah dipotong.
Sertakan berat perlengkapan dan distribusi beban
Perhitungan beban harus mencakup benda baku, perlengkapan, penjepit, serta pelat pendukung apa pun—bukan hanya komponen jadi. Kirimkan perkiraan total massa dan cara penopangannya. Pemasok harus mengonfirmasi batas beban meja serta setiap pembatasan penempatan atau pemuatan untuk susunan yang diusulkan.
Langkah 3: Mengubah Gambar Menjadi Persyaratan Pemotongan
Nyatakan toleransi dan kehalusan permukaan per fitur
Permintaan akan “akurasi terbaik” bukanlah spesifikasi pembelian yang dapat digunakan. Tandai dimensi kritis, datum, variasi geometris yang diizinkan, serta persyaratan kekasaran permukaan pada gambar. Nyatakan apakah inspeksi berlaku sepanjang ketinggian potong penuh atau hanya pada bagian-bagian tertentu. Selain itu, identifikasi persyaratan jari-jari sudut, alur sempit, dan detail kecil yang mungkin dibatasi oleh kawat dan rencana pemotongan yang telah disetujui.
Penawaran harga tidak boleh mengubah satu nilai katalog atau satu benda uji menjadi jaminan bagi bahan, ketebalan, atau kontur yang berbeda. Untuk hasil kritis, mintalah sampel potong representatif dan sepakati metode pengukuran serta kriteria penerimaan sebelum persetujuan produksi.
Definisikan tirus dengan keseluruhan geometri
Permintaan tirus harus mencakup sudut, tinggi pemotongan, kontur atas dan bawah, datum, serta arah. Kemampuan tirus bergantung pada konfigurasi mesin yang dipilih, susunan panduan, tinggi benda kerja, dan kontur. Mohon minta pemasok mengonfirmasi geometri yang diminta untuk model yang dikutip, bukan membandingkan sudut maksimum tanpa tinggi uji atau konfigurasinya.
Langkah 4: Pilih Pemotongan Tunggal atau Pemotongan Ganda berdasarkan Rencana Proses
| Titik keputusan | Potong tunggal | Potong-ganda |
|---|---|---|
| Sistem kawat HarsMarg yang telah dikonfirmasi | Kawat molibdenum yang dapat digunakan kembali, disimpan pada drum dan bergerak bolak-balik. | Kawat molibdenum yang dapat digunakan kembali, disimpan pada drum dan bergerak bolak-balik. |
| Urutan pemotongan | Satu kali pemotongan produksi yang memenuhi syarat direncanakan untuk memenuhi persyaratan yang disepakati. | Pemotongan pertama dapat diikuti oleh pemotongan penyempurnaan (trimming) yang terkendali. |
| Pertanyaan Seleksi | Apakah satu kali pemotongan yang telah divalidasi mampu memenuhi persyaratan gambar dan permukaan akhir? | Apakah gambar membenarkan rencana pemotongan pertama ditambah satu tahap atau lebih penyempurnaan (trimming) yang telah memenuhi syarat? |
| Bukti yang diminta | Kapasitas model, rencana pemotongan, serta bukti sampel/pemeriksaan untuk kebutuhan aktual. | Kapasitas model, allowance yang direncanakan dan urutan penyempurnaan (trimming), serta bukti sampel/pemeriksaan. |
Jangan memilih hanya dari kata-kata "cepat" atau "sedang", dan jangan berasumsi bahwa pemotongan berganda secara otomatis menjamin satu hasil untuk setiap benda kerja. Untuk perbedaan istilah dan proses, bacalah panduan khusus pemotongan tunggal versus pemotongan berganda Wire EDM . Untuk pembahasan lebih lengkap mengenai manfaat dan batasan proses, gunakan bagian terpisah berjudul Panduan Keunggulan Wire EDM .
Langkah 5: Sesuaikan Alur Produksi, Pengendalian, dan Lokasi
Jelaskan pola kelompok dan penyiapan
Nyatakan jumlah bagian yang diharapkan per kelompok, seberapa sering pekerjaan diulang, apakah beberapa profil berbagi satu benda baku yang sama, serta seberapa sering terjadi perubahan material atau penyiapan. Hal ini memungkinkan pemasok membahas pemrograman, akses perlengkapan, inspeksi, dan alur kerja operator tanpa membuat klaim komersial yang tidak didukung.
Konfirmasi pengendali dan jalur berkas
Kirim gambar representatif atau berkas dan identifikasi perangkat lunak yang digunakan pembeli. Minta penawaran harga menyebutkan pengendali (controller), bahasa antarmuka, format input/impor yang didukung, metode transfer program, alur kerja konversi gambar, metode pencadangan, serta pelatihan/dukungan yang disertakan. Suatu format atau fungsi hanya boleh dianggap tersedia apabila telah dikonfirmasi secara eksplisit untuk pengendali dan konfigurasi yang ditawarkan.
Konfirmasi negara, daya listrik, dan kondisi pemasangan
Berikan negara pemasangan serta tegangan, frekuensi, dan fasa yang tersedia. Tanyakan apakah mesin yang ditawarkan telah dikonfigurasi secara langsung untuk pasokan tersebut atau memerlukan trafo bersertifikat atau adaptasi lainnya. Konfirmasi teknis juga harus mencakup sistem pentanahan, pengaturan cairan kerja, batas lingkungan sekitar, persyaratan lantai/beban, akses untuk pengiriman, serta tanggung jawab atas proses commissioning.
Langkah 6: Validasi Pilihan Sebelum Pemesanan
Untuk komponen kritis, gunakan paket validasi yang telah disepakati alih-alih hanya mengandalkan deskripsi katalog. Paket tersebut harus mengidentifikasi model/konfigurasi yang diusulkan, bahan dan kondisi spesimen, ketebalan serta kontur representatif, kondisi kawat dan cairan kerja, tahap pemotongan, peralatan pengukuran, lokasi inspeksi, serta kriteria penerimaan. Jika sampel berbeda dari komponen produksi, catat batas-batas perbandingan tersebut.
- Kunci revisi gambar terbaru, skema datum, dan daftar fitur kritis.
- Sepakati bahan, ketebalan, kontur, serta kemiringan (taper) yang representatif untuk produksi yang akan diuji.
- Catat mesin/konfigurasi yang dipilih serta urutan pemotongan tunggal atau pemotongan pertama-ditambah-pemangkasan yang direncanakan.
- Sepakati metode pengukuran, lokasi pengukuran, dan aturan penerimaan sebelum sampel dipotong.
- Tinjau hasil pengukuran dan catatan proses sebelum memperlakukan setup tersebut sebagai bukti keputusan pembelian.
Daftar Periksa RFQ Wire EDM
- Perusahaan, orang yang dapat dihubungi, negara pemasangan, dan ruang lingkup pengiriman/penyerahan yang diminta
- Kelas bahan, kondisi perlakuan panas, serta pelapisan atau bahan sambungan lainnya
- Panjang, lebar, tinggi benda kerja, ketebalan pemotongan, dan berat total keseluruhan termasuk perlengkapan penahan dan klem
- Gambar dan berkas, termasuk revisi, satuan ukuran, datum, toleransi, persyaratan permukaan, batas sudut/jari-jari, serta catatan inspeksi
- Bentuk kontur eksternal atau internal tertutup, lokasi lubang awal yang diperlukan, dan akses panduan
- Sudut kemiringan, tinggi pemotongan, geometri bagian atas/bawah, serta datum
- Jumlah komponen per batch, frekuensi pengulangan, dan perkiraan perubahan setup
- Bahasa pengendali/antarmuka yang disukai serta alur kerja pembuatan gambar/pemrograman pihak pembeli
- Tegangan, frekuensi, fasa yang tersedia, serta kendala terkait lokasi/pemasangan
- Rencana pemotongan sampel, inspeksi, dan penerimaan untuk pekerjaan kritis yang diminta
- Dokumen yang diperlukan, pelatihan, suku cadang, dan dukungan pasca-instalasi
Kesalahan Umum dalam Pemilihan yang Harus Dihindari
- Memilih berdasarkan jarak tempuh terpanjang tanpa memverifikasi batas-batas benda kerja, meja, beban, ketebalan, dan perlengkapan yang dapat digunakan
- Mengasumsikan bahwa setiap bahan konduktif dan ketebalannya akan menghasilkan kecepatan, akurasi, atau hasil permukaan yang sama
- Meminta kontur internal tanpa mengidentifikasi lubang awal, jalur kawat, dan rencana penghilangan inti (core removal)
- Membandingkan sudut kemiringan (taper) tanpa menyertakan tinggi uji, susunan panduan (guide), atau geometri bagian atas/bawah
- Memilih pemotongan tunggal (single-cut) atau pemotongan ganda (multi-cut) berdasarkan label pemasaran alih-alih gambar teknis dan urutan pemotongan yang telah terverifikasi
- Mengasumsikan bahwa format file, fungsi kontroler, atau konfigurasi kelistrikan termasuk dalam penawaran, padahal sebenarnya tidak tercantum
- Menganggap satu katalog atau hasil sampel sebagai jaminan untuk komponen produksi yang berbeda
Pertanyaan yang Sering Diajukan
Apa pertanyaan pertama saat memilih mesin Wire EDM?
Konfirmasi apakah bahan benda kerja yang tepat bersifat konduktif secara listrik dan apakah fitur yang dibutuhkan merupakan kontur tembus yang dapat diakses dari tepi atau lubang awal yang telah disiapkan. Jika salah satu kondisi tersebut tidak terpenuhi, penilaian proses lain diperlukan.
Apakah saya harus memilih mesin potong-tunggal atau mesin potong-ganda?
Pilih dari rencana potong yang memenuhi syarat. Mesin potong-tunggal merupakan titik awal langsung ketika satu kali potong produksi yang divalidasi mampu memenuhi persyaratan gambar dan hasil akhir. Evaluasi mesin potong-ganda ketika persyaratan mengharuskan potongan pertama diikuti oleh potongan pemangkasan terkendali. Konfirmasi keputusan tersebut dengan bahan aktual, ketebalan, kontur, dan metode inspeksi.
Apakah setiap profil internal memerlukan lubang awal?
Profil internal tertutup yang tembus memerlukan bukaan tempat kawat dapat dimasukkan. Kirimkan lokasi lubang awal dan metode yang direncanakan bersama gambar. Kontur eksternal dapat pula dimulai dari tepi yang dapat diakses.
Apakah jarak gerak sumbu cukup untuk memastikan kapasitas mesin?
Tidak. Konfirmasi juga meja/bukaan yang dapat digunakan, dimensi maksimum benda kerja, ketebalan pemotongan, beban meja, ruang untuk perlengkapan penjepit, akses ke panduan, dan jalur kawat pada model yang dipilih.
Bagaimana cara membandingkan pengendali (controller)?
Gunakan berkas pembeli yang representatif dan minta pemasok mendemonstrasikan atau mendokumentasikan proses impor/pemrograman. Bandingkan nama pengendali (controller), format yang didukung, metode transfer dan pencadangan, bahasa antarmuka, fungsi yang disertakan, pelatihan, serta dukungan teknis. Jangan berasumsi bahwa fitur dari model atau pengendali lain sudah termasuk.
Kapan pemotongan sampel (sample cut) tepat dilakukan?
Pemotongan sampel representatif tepat dilakukan apabila toleransi kritis, persyaratan permukaan, kemiringan (taper), atau geometri rumit secara signifikan memengaruhi penerimaan hasil. Sepakati terlebih dahulu bahan, spesimen, mesin/konfigurasi, tahap proses, metode pengukuran, serta kriteria penerimaan sebelum pengujian.
Langkah Berikutnya: Kirim Pekerjaan, Bukan Sekadar Nama Model
Tinjau secara lengkap Rentang Wire EDM HarsMarg , bandingkan kondisi saat ini potong tunggal dan potong-ganda kategori-kategori tersebut, lalu kirimkan gambar dan daftar periksa RFQ Anda ke HarsMarg . Jawaban teknis harus mengidentifikasi model dan konfigurasi yang diusulkan, kapasitas serta persyaratan lokasi yang telah dikonfirmasi, item yang dikecualikan atau opsional, serta jalur validasi untuk komponen yang diminta.
Daftar Isi
- Mulailah dengan Definisi Pekerjaan Tertulis
- Langkah 1: Konfirmasi bahwa Komponen Sesuai untuk Wire EDM
- Langkah 2: Sesuaikan Seluruh Ruang Kerja Benda Kerja
- Langkah 3: Mengubah Gambar Menjadi Persyaratan Pemotongan
- Langkah 4: Pilih Pemotongan Tunggal atau Pemotongan Ganda berdasarkan Rencana Proses
- Langkah 5: Sesuaikan Alur Produksi, Pengendalian, dan Lokasi
- Langkah 6: Validasi Pilihan Sebelum Pemesanan
- Daftar Periksa RFQ Wire EDM
- Kesalahan Umum dalam Pemilihan yang Harus Dihindari
-
Pertanyaan yang Sering Diajukan
- Apa pertanyaan pertama saat memilih mesin Wire EDM?
- Apakah saya harus memilih mesin potong-tunggal atau mesin potong-ganda?
- Apakah setiap profil internal memerlukan lubang awal?
- Apakah jarak gerak sumbu cukup untuk memastikan kapasitas mesin?
- Bagaimana cara membandingkan pengendali (controller)?
- Kapan pemotongan sampel (sample cut) tepat dilakukan?
- Langkah Berikutnya: Kirim Pekerjaan, Bukan Sekadar Nama Model
