
 EN




Beginnen Sie bei der Auswahl einer Draht-EDM-Maschine mit dem Werkstück – nicht mit einer Maschinenbezeichnung. Stellen Sie zunächst sicher, dass das Werkstück elektrisch leitfähig ist und dass das geforderte Profil entweder von einer Kante oder durch ein vorbereitetes Startloch hindurch in das Material geschnitten werden kann. Passen Sie dann die Werkstückabmessungen, das Gewicht der Spannvorrichtung, die Schnittdicke, die Kontur, den Neigungswinkel, die Toleranz, die Oberflächenanforderung, das Losmuster, den Steuerungsworkflow und die Stromversorgung in Ihrer Fertigungshalle an eine konkrete, angebotene Konfiguration an.
Innerhalb des aktuellen Sortiments von HarsMarg Wire-EDM-Maschinenserie , sind die veröffentlichten einzelschnittmaschinen und mehrschnittmaschinen verwenden wiederverwendbaren Molybdändraht, der auf einer Drahttrommel gelagert und durch die Schneidzone hin und her bewegt wird. Ein Einzelschnittprozess verwendet einen qualifizierten Produktionsschnitt. Ein Mehrfachschnittprozess kann nach dem ersten Schnitt gezielte Nachbearbeitungsschnitte hinzufügen. Keine der beiden Kategorien stellt eine automatische Qualitätsstufe dar: Die Zeichnung, das Werkstück und der validierte Schnittplan bestimmen die geeignete Wahl.
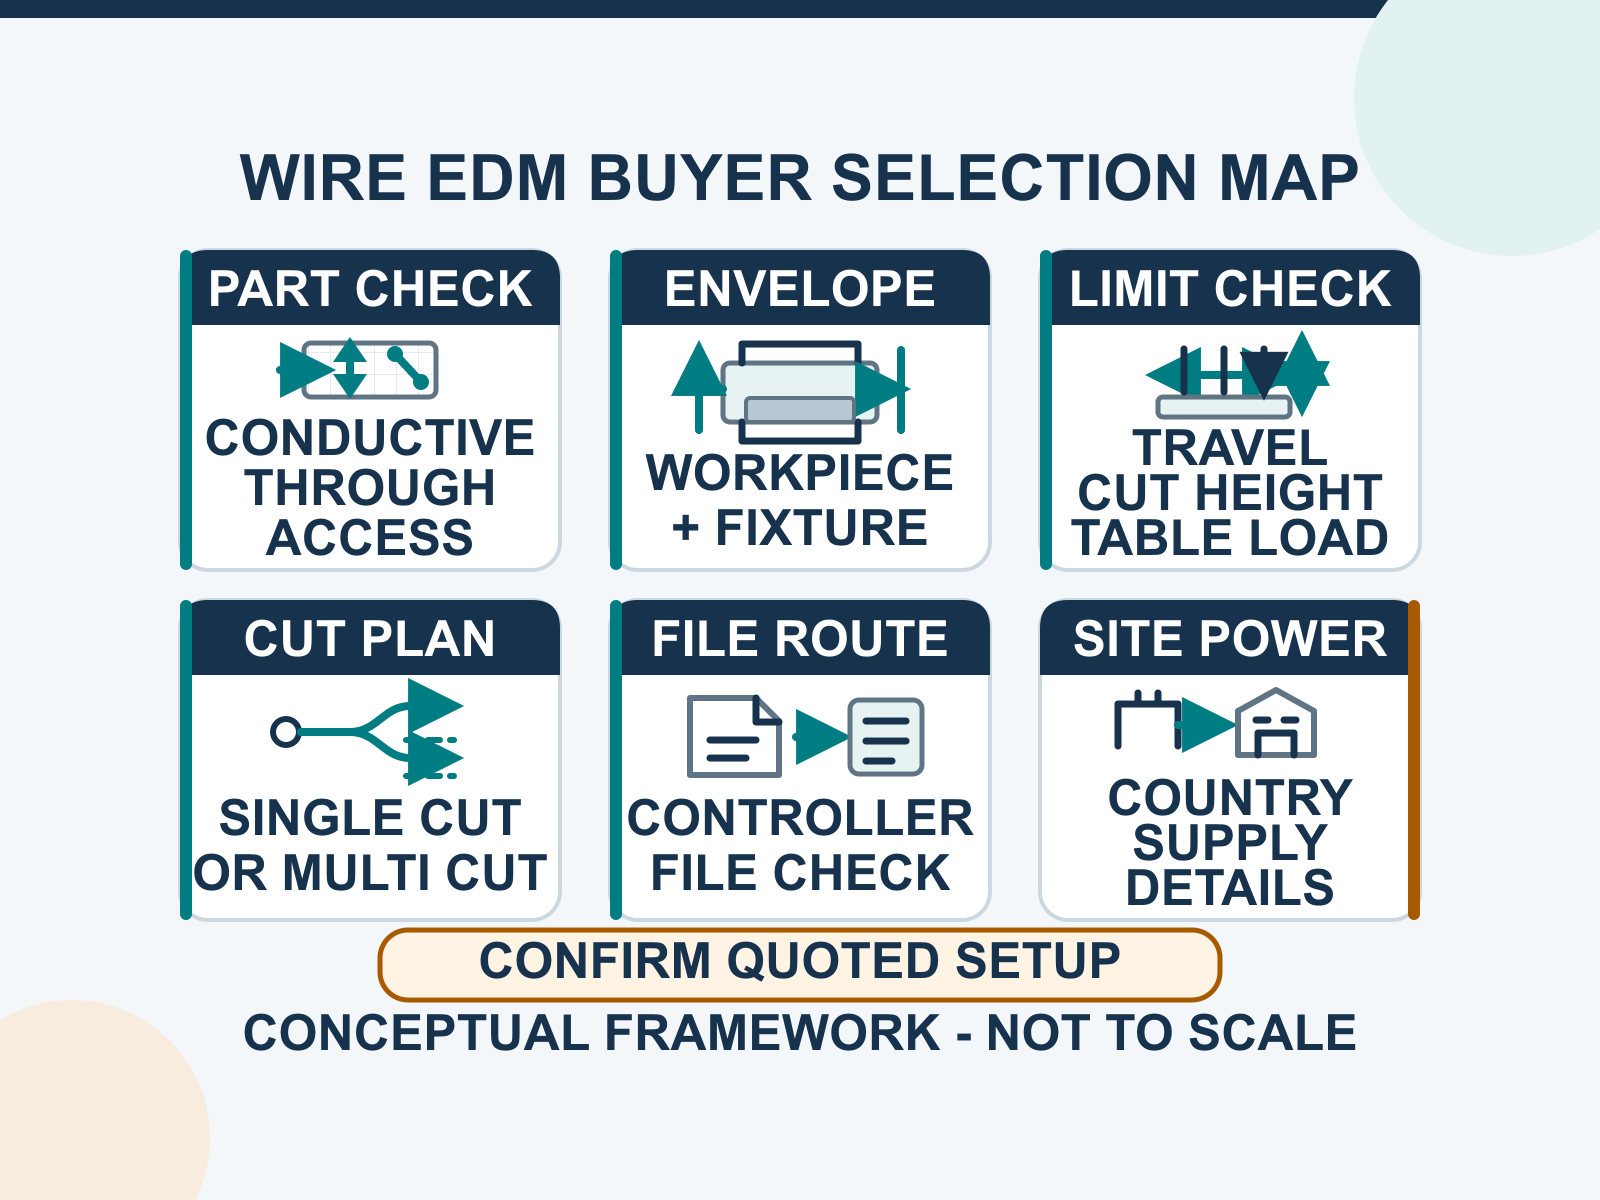
Beginnen Sie mit einer schriftlichen Aufgabenbeschreibung
Ein Modellvergleich ist nur sinnvoll, nachdem der Käufer die Aufgabe definiert hat. Derselbe Werkstoffname kann verschiedene Qualitätsstufen und Wärmebehandlungsbedingungen umfassen, und dieselbe nominelle Bauteilgröße kann unterschiedliche Maschinenkapazitäten erfordern, sobald Rohling, Spannvorrichtung, Spannklammern, Drahtbahn und Messbezugspunkt berücksichtigt werden.
| Aufgabeneingabe | Warum sich dadurch die Auswahl ändert | Was soll ich schicken? |
|---|---|---|
| Material | Wire-EDM erfordert ein elektrisch leitfähiges Werkstück; genaue Werkstoffqualität und Zustand beeinflussen den Schnittplan. | Werkstoffqualität, Wärmebehandlungsbedingung sowie jegliche Beschichtung oder verbundenes Material. |
| Werkstückumhüllung | Allein die Achswege beweisen nicht, dass Rohling, Spannvorrichtung und Drahtbahn in die Maschine passen. | Rohlingslänge, -breite, -höhe, Schnittdicke, Gewicht sowie Abmessungen und Gewicht von Spannvorrichtung/Spannklammern. |
| Funktion und Zugriff | Ein Außenprofil kann an einer Kante beginnen; ein geschlossenes Innenprofil benötigt ein Startloch und einen Durchgangsweg. | Zeichnung mit Startposition, Einführ-/Ausführweg, Kernhalterung/-entfernung sowie Führungsspiel oberhalb und unterhalb des Werkstücks. |
| Qualitätsanforderungen | Toleranz und Oberflächenbeschaffenheit müssen an das Merkmal und die Prüfmethode angegeben werden, nicht als vage Formulierung wie „hohe Präzision“ gefordert werden. | Merkmalstoleranzen, Bezugs-System, Oberflächenanforderung, Eck-/Radius-Begrenzungen und vorgeschlagene Prüfmethode. |
| Produktion und Standort | Losmuster, Datei-Workflow und Standortstromversorgung beeinflussen die kalkulierte Steuerungs-, Unterstützungs- und elektrische Konfiguration. | Teile pro Los, Wiederholungshäufigkeit, Zeichnungs-/Dateiformat, Arbeitssprache des Operators, Land, Spannung, Frequenz und Phasenzahl. |
Schritt 1: Bestätigen Sie, dass das Teil für Wire-EDM geeignet ist
Überprüfen Sie die elektrische Leitfähigkeit und den Materialzustand
Konventionelles Wire-EDM erfordert einen stabilen elektrischen Entladungspfad durch ein elektrisch leitfähiges Werkstück. Geben Sie stattdessen der allgemeinen Bezeichnung wie „Stahl“ oder „Legierung“ die genaue Werkstoffsorte und den genauen Zustand an. Falls das fertige Werkstück nicht leitfähig ist, ist dieser Wire-EDM-Auswahlweg nicht der richtige Ausgangspunkt.
Überprüfen Sie, ob eine Durchgangskontur und Zugänglichkeit für den Draht gegeben sind
Der Draht muss durch die Schneidzone geführt werden. Eine äußere Kontur kann normalerweise an einer zugänglichen Kante beginnen. Für eine geschlossene innere Kontur ist ein vorbereitetes Startloch erforderlich, das vollständig durch das Material hindurchreicht und das Einfädeln des Drahtes ermöglicht. Der Käufer sollte zudem angeben, wie der ausgeschnittene Kern oder das Gerüst gestützt und entfernt wird. Eine blinde Tasche oder Hohlraum erfordert eine andere Prozessbewertung statt einer größeren Wire-EDM-Maschine.
Falls ein erforderliches Startloch nicht mit der vorhandenen Methode des Käufers hergestellt werden kann, ist dies als separate Operation zu besprechen. HarsMarg's EDM-Bohrmaschinenreihe kann unabhängig geprüft werden; allerdings müssen Verfahren, Elektrode und erzielbares Loch für das jeweilige Material und dessen Dicke bestätigt werden.
Schritt 2: Abgleich der gesamten Werkstückumhüllung
Getrennte Begrenzungen für Hub, Tisch, Werkstück und Schnitthöhe
Wählen Sie keine Maschine allein anhand der X-/Y-Bewegungsweite aus. Vergleichen Sie den erforderlichen Werkzeugweg mit der Achsenbewegung und bestätigen Sie dann die maximale Werkstücklänge, -breite und -höhe, die nutzbare Tisch-/Öffnungsfläche sowie die für das ausgewählte Modell angegebene maximale Schnittdicke. Berücksichtigen Sie zusätzlich Platzbedarf für Spannvorrichtungen, Aufspannplatten, Führungszugang, An- und Abfahrbewegung sowie Entfernung des geschnittenen Teils.
Gewicht und Lastverteilung der Aufspannvorrichtung einbeziehen
Die Lastberechnung muss das Rohteil, die Aufspannvorrichtung, die Spannvorrichtungen sowie sämtliche Stützplatten umfassen – nicht nur das fertige Teil. Senden Sie die gesamte geschätzte Masse sowie die Art ihrer Abstützung. Der Lieferant muss sowohl die Tischlastgrenze als auch eventuelle Einschränkungen hinsichtlich Positionierung oder Belastung für die vorgeschlagene Aufspannung bestätigen.
Schritt 3: Übersetzen der Zeichnung in Schnittanforderungen
Toleranz und Oberflächenbeschaffenheit je Merkmal angeben
Eine Anfrage nach „maximaler Genauigkeit“ ist keine verwendbare Einkaufsspezifikation. Kennzeichnen Sie die kritischen Abmessungen, Bezugsflächen, zulässige geometrische Abweichungen sowie alle Anforderungen an die Oberflächenrauheit in der Zeichnung. Geben Sie an, ob die Prüfung über die gesamte Schnitthöhe oder nur an definierten Abschnitten erfolgen soll. Benennen Sie außerdem Anforderungen an Eckradien, schmale Nuten und kleine Details, die durch den zugelassenen Draht und den Schnittplan möglicherweise eingeschränkt sind.
Das Angebot darf keinen einzelnen Katalogwert oder ein einzelnes Teststück nicht zu einer Garantie für ein anderes Material, eine andere Dicke oder eine andere Kontur machen. Für ein kritisches Ergebnis fordern Sie einen repräsentativen Probeschnitt an und vereinbaren Sie vor der Freigabe der Serienfertigung die Messmethode sowie die Annahmekriterien.
Definieren Sie die Konizität mit der vollständigen Geometrie
Eine Schrägschneidanfrage sollte den Winkel, die Schnitthöhe, die obere und untere Kontur, den Bezugspunkt und die Richtung enthalten. Die Schrägschneidfähigkeit hängt von der gewählten Maschinenkonfiguration, der Führungsanordnung, der Werkstückhöhe und der Kontur ab. Bitten Sie den Lieferanten, die angeforderte Geometrie für das zitierte Modell zu bestätigen, anstatt einen maximalen Winkel ohne dessen Prüfhöhe oder Konfiguration zu vergleichen.
Schritt 4: Wählen Sie Einzelschnitt oder Mehrfachschnitt gemäß dem Fertigungsplan
| Entscheidungspunkt | Einzelschnitt | Mehr-Schnitt |
|---|---|---|
| Bestätigtes HarsMarg-Drahtsystem | Wiederverwendbarer Molybdändraht, auf einer Trommel gelagert und mit hin- und herbewegtem Lauf. | Wiederverwendbarer Molybdändraht, auf einer Trommel gelagert und mit hin- und herbewegtem Lauf. |
| Schnittreihenfolge | Ein qualifizierter Produktionsschnitt ist geplant, um die vereinbarten Anforderungen zu erfüllen. | Ein Erstschnitt kann durch gesteuerte Nachschliff-Schnitte ergänzt werden. |
| Auswahlfrage | Kann ein validierter Schnitt die Zeichnungs- und Oberflächenanforderung erfüllen? | Rechtfertigt die Zeichnung einen geplanten Erstschnitt plus einer oder mehrerer qualifizierter Nachschliff-Stufen? |
| Anzufordernde Nachweise | Modellkapazität, Schnittplan sowie Muster-/Prüfnachweise für die konkrete Anforderung. | Modellkapazität, geplante Zugaben und Nachschliff-Sequenz sowie Muster-/Prüfnachweise. |
Wählen Sie nicht allein aus den Begriffen „schnell“ oder „mittel“ aus, und gehen Sie nicht davon aus, dass Mehrfachschneiden automatisch für jedes Werkstück ein Ergebnis garantiert. Für die Terminologie- und Prozessunterschiede lesen Sie die spezielle anleitung zu Einzelschnitt versus Mehrfachschneiden bei der Draht-EDM . Für eine umfassendere Darstellung der Prozessvorteile und -grenzen nutzen Sie die separate Leitfaden zu den Vorteilen von Wire EDM .
Stufe 5: Passen Sie die Fertigung, Steuerung und Standortabläufe an
Beschreiben Sie das Los- und Rüstmuster
Geben Sie die erwartete Anzahl Teile pro Los an, wie häufig der Auftrag wiederholt wird, ob mehrere Profile ein gemeinsames Rohmaterial verwenden und wie häufig Material- oder Rüständerungen erforderlich sind. Dadurch kann der Lieferant Programmierung, Spannmittelzugang, Prüfung und Bedienerabläufe besprechen, ohne unbegründete geschäftliche Aussagen zu treffen.
Bestätigen Sie die Steuerung und den Dateipfad
Senden Sie eine repräsentative Zeichnung oder Datei und geben Sie die vom Käufer verwendete Software an. Fordern Sie im Angebot die Angabe des Controllers, der Benutzeroberflächensprache, der unterstützten Eingabe-/Importformate, der Programmübertragungsmethode, des Zeichnungskonvertierungsworkflows, der Sicherungsmethode sowie der enthaltenen Schulung/Unterstützung an. Ein Format oder eine Funktion gilt nur dann als verfügbar, wenn es ausdrücklich für den angebotenen Controller und die angebotene Konfiguration bestätigt wurde.
Bestätigen Sie Land, Stromversorgung und Installationsbedingungen
Geben Sie das Installationsland sowie die verfügbare Spannung, Frequenz und Phasenzahl an. Erkundigen Sie sich, ob die angebotene Maschine direkt für diese Stromversorgung konfiguriert ist oder ob ein zugelassener Transformator oder eine andere Anpassung erforderlich ist. Die technische Bestätigung muss zudem Erdung, Arbeitsfluid-Anordnung, Umgebungsbedingungen, Boden-/Lastanforderungen, Zugangsmöglichkeiten für Lieferung und Inbetriebnahme sowie die Verantwortlichkeiten für die Inbetriebnahme umfassen.
Schritt 6: Validieren Sie die Auswahl vor der Bestellung
Für ein kritisches Bauteil ist ein vereinbartes Validierungspaket anstelle einer alleinigen Katalogbeschreibung zu verwenden. Das Paket muss das vorgeschlagene Modell/die vorgeschlagene Konfiguration, das Probematerial und dessen Zustand, die repräsentative Dicke und Kontur, die Draht- und Arbeitsflüssigkeitsbedingungen, den Schnittschritt, die Messgeräte, die Prüfstellen sowie die Annahmekriterien festlegen. Weicht die Probe vom Serienteil ab, sind die Grenzen dieses Vergleichs zu dokumentieren.
- Die aktuellste Zeichnungsrevision, das Bezugssystem und die Liste kritischer Merkmale sind freizugeben.
- Es ist zu vereinbaren, welches produktionsrepräsentative Material, welche Dicke, Kontur und Taperung getestet werden.
- Die ausgewählte Maschine/Konfiguration sowie die geplante Einzelschnitt- oder Erstschnitt-plus-Nachbearbeitungs-Sequenz sind zu dokumentieren.
- Die Messmethode, die Messstellen und die Annahmeregeln sind vor dem Schneiden der Probe zu vereinbaren.
- Das gemessene Ergebnis und die Prozessdokumentation sind vor der Behandlung des Aufbaus als Nachweis für die Kaufentscheidung zu prüfen.
Wire-EDM-Anfrage-Checkliste
- Unternehmen, Ansprechpartner, Installationsland und gewünschter Liefer-/Inbetriebnahmeverantwortungsbereich
- Werkstoffqualität, Wärmebehandlungszustand sowie jegliche Beschichtung oder verbundenes Material
- Rohlinglänge, -breite, -höhe, Schnittdicke und Gesamtmasse der Aufspannung inklusive Spannvorrichtung und Spannklammern
- Zeichnung und Datei, einschließlich Änderungsstand, Maßeinheiten, Bezugselemente, Toleranzen, Oberflächenanforderungen, Eck-/Radius-Begrenzungen und Prüfhinweise
- Externe oder geschlossene innere Kontur, erforderlicher Startlochort und Zugang für Führung
- Neigungswinkel, Schnitthöhe, obere/untere Geometrie und Bezugselement
- Teile pro Charge, Wiederholungshäufigkeit und erwartete Aufspannungsänderungen
- Bevorzugte Steuerungs-/Schnittstellensprache sowie der Zeichnungs-/Programmierablauf des Käufers
- Verfügbare Spannung, Frequenz, Phasenzahl sowie relevante Standort-/Installationsbeschränkungen
- Gewünschter Probeschnitt, Prüf- und Abnahmeprozess für kritische Arbeiten
- Erforderliche Dokumentation, Schulung, Ersatzteile und Support nach der Installation
Häufige Auswahlfehler, die vermieden werden sollten
- Auswahl nach der größten Reise ohne Bestätigung der nutzbaren Werkstück-, Tisch-, Last-, Dicken- und Spannvorrichtungsgrenzen
- Annahme, dass jedes leitfähige Material und jede Dicke dieselbe Geschwindigkeit, Genauigkeit oder Oberflächenqualität ergeben
- Anfrage eines inneren Konturs ohne Angabe des Startlochs, des Drahtpfads und des Kernentfernungsplans
- Vergleich von Taper-Winkeln ohne Angabe der Prüfhöhe, der Führungsanordnung oder der oberen/unteren Geometrie
- Auswahl zwischen Einzelschnitt oder Mehrfachschnitt anhand eines Marketing-Labels statt anhand der Zeichnung und einer qualifizierten Schnittfolge
- Annahme, dass ein Dateiformat, eine Steuerungsfunktion oder eine elektrische Konfiguration enthalten ist, obwohl sie in der Angebotserstellung fehlt
- Behandlung eines einzelnen Katalogs oder eines einzelnen Testergebnisses als Garantie für ein anderes Produktionsbauteil
Häufig gestellte Fragen
Was ist die erste Frage bei der Auswahl einer Draht-EDM-Maschine?
Bestätigen Sie, ob das genaue Werkstückmaterial elektrisch leitfähig ist und ob das geforderte Merkmal eine durchgehende Kontur ist, die entweder von einer Kante oder von einem vorbereiteten Startloch aus zugänglich ist. Falls eine dieser Bedingungen nicht erfüllt ist, ist eine weitere Verfahrensbewertung erforderlich.
Soll ich eine Einzelschnitt- oder eine Mehrfachschnittmaschine wählen?
Wählen Sie aus dem qualifizierten Schnittplan. Eine Einzelschnittmaschine ist der direkte Ausgangspunkt, wenn ein validierter Produktionsschnitt die Zeichnungs- und Oberflächenanforderungen erfüllt. Prüfen Sie eine Mehrfachschnittlösung, wenn die Anforderung einen ersten Schnitt gefolgt von kontrollierten Nachschliff-Schnitten rechtfertigt. Bestätigen Sie die Entscheidung anhand des tatsächlichen Materials, der Dicke, der Kontur und der Prüfmethode.
Benötigt jedes innere Profil ein Startloch?
Ein geschlossenes inneres Durchgangsprofil benötigt eine Öffnung, durch die der Draht eingefädelt werden kann. Senden Sie die Position des Startlochs und die geplante Methode zusammen mit der Zeichnung. Ein äußeres Profil kann stattdessen von einer zugänglichen Kante aus beginnen.
Reicht die Achsenwegstrecke aus, um die Maschinenkapazität zu bestätigen?
Nein. Bestätigen Sie außerdem die nutzbare Tischfläche/Öffnung, die maximalen Werkstückabmessungen, die Schnittdicke, die Tischlast, den Spannraum, den Zugang zu den Führungsschienen und den Drahtverlauf für das ausgewählte Modell.
Wie vergleiche ich Steuerungen?
Verwenden Sie eine repräsentative Käuferdatei und bitten Sie den Lieferanten, den Import/Programmierweg zu demonstrieren oder zu dokumentieren. Vergleichen Sie die genannte Steuerung, die unterstützten Formate, die Übertragungs- und Sicherungsmethode, die Benutzeroberflächensprache, die enthaltenen Funktionen sowie Schulung und Support. Gehen Sie nicht davon aus, dass Funktionen eines anderen Modells oder einer anderen Steuerung ebenfalls enthalten sind.
Wann ist ein Probeschnitt angemessen?
Ein repräsentativer Probeschnitt ist dann angemessen, wenn eine kritische Toleranz, eine Oberflächenanforderung, ein Konus oder eine schwierige Geometrie die Abnahme maßgeblich beeinflussen. Vereinbaren Sie vor dem Test das Material, die Probe, die Maschine/Konfiguration, den Fertigungsstand, die Messmethode und die Annahmekriterien.
Nächster Schritt: Senden Sie den Auftrag – nicht nur einen Modellnamen
Überprüfen Sie die vollständige HarsMarg-Draht-EDM-Baureihe , vergleichen Sie die aktuelle einzelschnitt und mehr-Schnitt kategorien, dann senden Sie Ihre Zeichnung und Ihre RFQ-Checkliste an HarsMarg die technische Antwort sollte das vorgeschlagene Modell und die Konfiguration, die bestätigte Kapazität und die Standortanforderungen, alle ausgeschlossenen oder optionalen Artikel sowie den Validierungsweg für das angeforderte Teil identifizieren.
Inhaltsverzeichnis
- Beginnen Sie mit einer schriftlichen Aufgabenbeschreibung
- Schritt 1: Bestätigen Sie, dass das Teil für Wire-EDM geeignet ist
- Schritt 2: Abgleich der gesamten Werkstückumhüllung
- Schritt 3: Übersetzen der Zeichnung in Schnittanforderungen
- Schritt 4: Wählen Sie Einzelschnitt oder Mehrfachschnitt gemäß dem Fertigungsplan
- Stufe 5: Passen Sie die Fertigung, Steuerung und Standortabläufe an
- Schritt 6: Validieren Sie die Auswahl vor der Bestellung
- Wire-EDM-Anfrage-Checkliste
- Häufige Auswahlfehler, die vermieden werden sollten
-
Häufig gestellte Fragen
- Was ist die erste Frage bei der Auswahl einer Draht-EDM-Maschine?
- Soll ich eine Einzelschnitt- oder eine Mehrfachschnittmaschine wählen?
- Benötigt jedes innere Profil ein Startloch?
- Reicht die Achsenwegstrecke aus, um die Maschinenkapazität zu bestätigen?
- Wie vergleiche ich Steuerungen?
- Wann ist ein Probeschnitt angemessen?
- Nächster Schritt: Senden Sie den Auftrag – nicht nur einen Modellnamen
