
 EN




యంత్రం యొక్క పేరు బదులుగా, ముందుగా పని ముక్క ఆధారంగా వైర్ ఎడీఎమ్ యంత్రాన్ని ఎంచుకోండి. ముందుగా పని ముక్క విద్యుత్ వాహకంగా ఉందని, అవసరమైన ప్రొఫైల్ ను పదార్థం యొక్క అంచు లేదా ముందస్తుగా సిద్ధం చేసిన ప్రారంభ రంధ్రం నుండి కట్ చేయగలిగేదని ధృవీకరించండి. తరువాత పని ముక్క కొలతలు, ఫిక్స్చర్ బరువు, కట్టింగ్ మందం, కాంటూర్, టేపర్, సహనం, ఉపరితల అవసరాలు, బ్యాచ్ విన్యాసం, కంట్రోలర్ పని ప్రవాహం మరియు కర్మాగారం యొక్క విద్యుత్ సరఫరాను ఒక ప్రత్యేకంగా అందించిన కాన్ఫిగరేషన్కు సరిపోల్చండి.
హార్స్మార్గ్ యొక్క ప్రస్తుత వైర్ EDM మెషీన్ శ్రేణి , ప్రచురించబడిన సింగిల్-కట్ మెషీన్లు మరియు మల్టీ-కట్ మెషీన్లు కటింగ్ జోన్ లో వైర్ డ్రమ్ పై నిల్వ చేసిన మళ్లీ ఉపయోగించగల మాలిబ్డినం వైర్ ను వెనుకకు ముందుకు కదిలిస్తారు. ఒకే కట్ ప్రక్రియలో ఒకే అర్హత గల ఉత్పత్తి కట్ ఉపయోగిస్తారు. బహు-కట్ ప్రక్రియలో మొదటి కట్ తర్వాత నియంత్రిత ట్రిమ్మింగ్ కట్లను జోడించవచ్చు. ఈ రెండు వర్గాలు స్వయంచాలక నాణ్యతా గ్రేడ్ కావు: డ్రాయింగ్, వర్క్ పీస్ మరియు ధృవీకరించిన కట్ ప్లాన్ సరైన ఎంపికను నిర్ణయిస్తాయి.
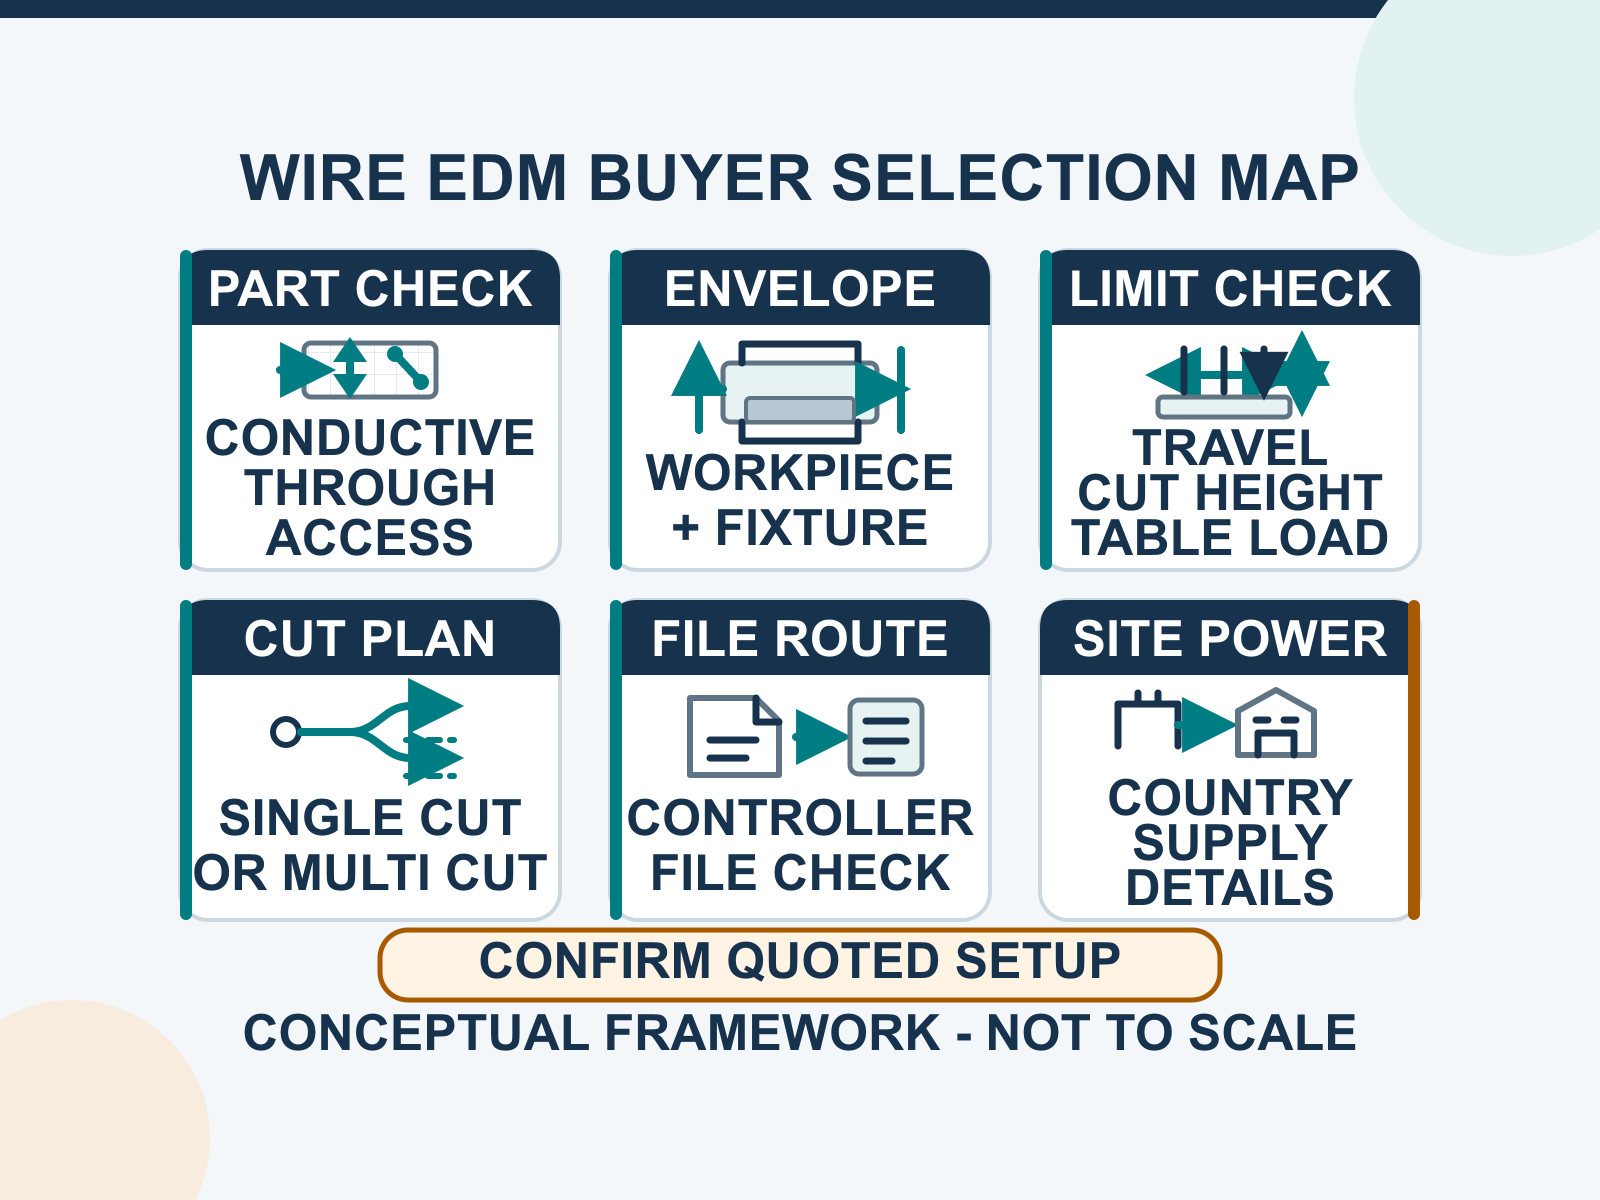
రాతపూర్వక ఉద్యోగ నిర్వచనంతో ప్రారంభించండి
కొనుగోలుదారు పనిని నిర్వచించిన తరువాత మాత్రమే మాడల్ పోల్చడం ఉపయోగకరం. అదే పదార్థ పేరు వేర్వేరు గ్రేడ్లు మరియు హీట్-ట్రీట్మెంట్ పరిస్థితులను కవర్ చేయవచ్చు, మరియు అదే సాధారణ భాగ పరిమాణం బ్లాంక్, ఫిక్స్చర్, క్లాంప్స్, వైర్ పాత్ మరియు ఇన్స్పెక్షన్ డేటమ్ చేర్చినప్పుడు వేర్వేరు యంత్ర సామర్థ్యాన్ని అవసరం చేస్తుంది.
| పని ఇన్పుట్ | ఎందుకు ఇది ఎంపికను మారుస్తుంది | ఏమి పంపాలి |
|---|---|---|
| పదార్థం | వైర్ EDM కు విద్యుత్ వాహక పని ముక్క అవసరం, మరియు ఖచ్చితమైన గ్రేడ్ మరియు పరిస్థితి కట్ ప్లాన్పై ప్రభావం చూపుతాయి. | పదార్థ గ్రేడ్, హీట్-ట్రీట్మెంట్ పరిస్థితి మరియు ఏదైనా కోటింగ్ లేదా కలపబడిన పదార్థం. |
| పని ముక్క ఎన్వెలప్ | అక్షం ప్రయాణం మాత్రమే బ్లాంక్, ఫిక్స్చర్ మరియు వైర్ పాత్ యంత్రంలో సరిపోతాయని నిరూపించదు. | బ్లాంక్ పొడవు, వెడల్పు, ఎత్తు, కట్టింగ్ మందం, బరువు మరియు ఫిక్స్చర్/క్లాంప్ కొలతలు మరియు బరువు. |
| లక్షణం మరియు ప్రవేశం | బాహ్య ప్రొఫైల్ ఒక అంచు వద్ద ప్రారంభమవుతుంది; మూసివేసిన అంతర్గత ప్రొఫైల్ కు ప్రారంభ రంధ్రం మరియు దాటి వెళ్లే మార్గం అవసరం. | పని ముక్క పైన మరియు కింద ప్రారంభ స్థానం, లీడ్-ఇన్/లీడ్-అవుట్, కోర్ మద్దతు/తొలగింపు మరియు మార్గదర్శక స్థలంతో గీయడం. |
| నాణ్యత అవసరం | సామర్థ్యం మరియు ముగింపు లక్షణం మరియు పరీక్షా పద్ధతికి జోడించాలి, సాధారణంగా 'అత్యధిక ఖచ్చితత్వం' అనే అస్పష్టమైన లేబుల్గా అడగకూడదు. | లక్షణ సామర్థ్యాలు, డేటమ్ పథకం, ఉపరితల అవసరం, మూలలు/వ్యాసార్ధ పరిమితులు మరియు ప్రతిపాదిత పరీక్షా పద్ధతి. |
| ఉత్పత్తి మరియు సైట్ | బ్యాచ్ నమూనా, ఫైల్ పనిప్రవాహం మరియు సైట్ విద్యుత్ అందుబాటు అందించిన నియంత్రణ, మద్దతు మరియు విద్యుత్ విన్యాసాన్ని ప్రభావితం చేస్తాయి. | బ్యాచ్ కు భాగాల సంఖ్య, పునరావృత పౌనఃపున్యం, డ్రాయింగ్/ఫైల్ ఫార్మాట్, ఆపరేటర్ భాష, దేశం, వోల్టేజ్, పౌనఃపున్యం మరియు దశ. |
దశ 1: భాగం వైర్ EDM కు సరిపోతుందో ధృవీకరించండి
విద్యుత్ వాహకత మరియు పదార్థ స్థితిని తనిఖీ చేయండి
సాంప్రదాయిక వైర్ ఎడీఎమ్ (వైర్ ఎలెక్ట్రికల్ డిస్చార్జ్ మెషినింగ్) కు విద్యుత్ వాహక పని ముక్క ద్వారా స్థిరమైన విద్యుత్ డిస్చార్జ్ మార్గం అవసరం. 'స్టీల్' లేదా 'అల్లాయ్' వంటి సాధారణ లేబుల్ల బదులుగా, ఖచ్చితమైన మెటీరియల్ గ్రేడ్ మరియు పరిస్థితిని పంపండి. పూర్తి అయిన పని ముక్క విద్యుత్ వాహకం కాకపోతే, ఈ వైర్ ఎడీఎమ్ ఎంపిక మార్గం సరైన ప్రారంభ బిందువు కాదు.
ద్వారా కంటూర్ మరియు వైర్ యాక్సెస్ కోసం తనిఖీ చేయండి
వైర్ కటింగ్ జోన్ ద్వారా వెళ్లాలి. బాహ్య కంటూర్ సాధారణంగా ఒక యాక్సెసిబుల్ అంచు నుండి ప్రారంభించవచ్చు. మూసివేసిన అంతర్గత కంటూర్ కు మెటీరియల్ ద్వారా వెళ్లే సిద్ధం చేసిన ప్రారంభ రంధ్రం అవసరం, దీని ద్వారా వైర్ ను థ్రెడ్ చేయవచ్చు. కొనుగోలుదారు కూడా కట్ చేసిన కోర్ లేదా స్కెలెటన్ ను ఎలా మద్దతు ఇవ్వాలి, ఎలా తీసివేయాలి అని గుర్తించాలి. బ్లైండ్ పాకెట్ లేదా కేవిటీ కు పెద్ద వైర్ ఎడీఎమ్ మెషిన్ కాకుండా వేరొక ప్రక్రియ అంచనా అవసరం.
అవసరమైన ప్రారంభ రంధ్రాన్ని కొనుగోలుదారు యొక్క ఉన్న పద్ధతి ద్వారా సిద్ధం చేయలేకపోతే, దానిని ప్రత్యేక ఆపరేషన్గా చర్చించండి. హార్స్మార్గ్ యొక్క ఎడీఎమ్ డ్రిల్లింగ్ మెషిన్ శ్రేణి స్వతంత్రంగా సమీక్షించవచ్చు, కానీ అసలు పదార్థం మరియు మందం కోసం బోరింగ్ పద్ధతి, ఎలక్ట్రోడ్ మరియు సాధ్యమయ్యే రంధ్రం నిర్ధారించబడాలి.
దశ 2: పూర్తి పని ముక్క ఎన్వెలప్ను సరిచేయండి
ప్రయాణం, టేబుల్, పని ముక్క మరియు కట్-హైట్ పరిమితులను వేరు చేయండి
X/Y ప్రయాణం మాత్రమే ఆధారంగా యంత్రాన్ని ఎంచుకోవద్దు. అవసరమైన టూల్పాత్ను అక్ష ప్రయాణంతో పోల్చండి, తరువాత ఎంచుకున్న మోడల్ కోసం ప్రకటించిన గరిష్ట పని ముక్క పొడవు, వెడల్పు మరియు ఎత్తు, ఉపయోగించగల టేబుల్/ఓపెనింగ్ మరియు గరిష్ట కట్టింగ్ మందాన్ని ధృవీకరించండి. క్లాంప్లు, ఫిక్స్చర్ ప్లేట్లు, గైడ్ ప్రాప్యత, లీడ్-ఇన్/లీడ్-అవుట్ కదలిక మరియు కట్ చేసిన భాగాన్ని తీసివేయడానికి స్థలాన్ని వదిలివేయండి.
ఫిక్స్చర్ బరువు మరియు లోడ్ పంపిణీని చేర్చండి
లోడ్ లెక్కింపులో ఫినిష్డ్ భాగం మాత్రమే కాకుండా బ్లాంక్, ఫిక్స్చర్, క్లాంప్లు మరియు ఏదైనా సపోర్ట్ ప్లేట్ కూడా చేర్చాలి. మొత్తం అంచనా ద్రవ్యరాశిని మరియు అది ఎలా మద్దతు ఇవ్వబడుతుందో పంపండి. సరఫరాదారు ప్రతిపాదించిన సెటప్ కోసం టేబుల్-లోడ్ పరిమితి మరియు ఏదైనా ఉంచే లేదా లోడ్ చేసే పరిమితులను ధృవీకరించాలి.
దశ 3: డ్రాయింగ్ను కట్టింగ్ అవసరాలుగా మార్చండి
లక్షణం ద్వారా స్థితి సహనం మరియు ఉపరితల ముగింపును సూచించండి
"అత్యుత్తమ ఖచ్చితత్వం" అనే అభ్యర్థన ఉపయోగించదగిన కొనుగోలు ప్రత్యేకత కాదు. చిత్రంపై కీలక కొలతలు, డేటమ్లు, అనుమతించదగిన జ్యామితీయ వైవిధ్యం మరియు ఏదైనా ఉపరితల రౌగ్నెస్ అవసరాలను గుర్తించండి. పరీక్ష పూర్తి కట్ ఎత్తు మొత్తంపై లేదా నిర్దేశించిన విభాగాలపై వర్తిస్తుందో కూడా స్పష్టం చేయండి. అలాగే, అంగీకరించిన తీగ మరియు కట్ ప్లాన్ ద్వారా పరిమితం చేయబడే కోణ-వ్యాసార్థం, సన్నని-స్లాట్ మరియు చిన్న-వివరాల అవసరాలను కూడా గుర్తించండి.
అందుబాటులో ఉన్న ఒక క్యాటలాగ్ విలువ లేదా ఒక పరీక్షా ముక్కను వేరొక పదార్థం, మందం లేదా కాంటూర్ కోసం హామీగా మార్చకూడదు. కీలక ఫలితం కోసం, ప్రతినిధి నమూనా కట్ కోసం అభ్యర్థించండి మరియు ఉత్పత్తి అనుమతి ముందు కొలత పద్ధతి మరియు అంగీకార ప్రమాణాలపై ఒప్పందం కుదుర్చుకోండి.
పూర్తి జ్యామితితో టేపర్ను నిర్వచించండి
ఒక టేపర్ అభ్యర్థనలో కోణం, కటింగ్ ఎత్తు, పై మరియు కింది కాంటూర్, డేటమ్ మరియు దిశ ఉండాలి. టేపర్ సామర్థ్యం ఎంచుకున్న యంత్ర కాన్ఫిగరేషన్, గైడ్ అమరిక, వర్క్పీస్ ఎత్తు మరియు కాంటూర్ పై ఆధారపడి ఉంటుంది. గరిష్ట కోణాన్ని దాని పరీక్షా ఎత్తు లేదా కాన్ఫిగరేషన్ లేకుండా పోల్చడం బదులుగా, అభ్యర్థించిన జ్యామితిని ఉద్దేశించిన మోడల్ కోసం సరఫరాదారును ధృవీకరించమని అడగండి.
దశ 4: ప్రాసెస్ ప్లాన్ ప్రకారం సింగిల్-కట్ లేదా మల్టీ-కట్ ఎంచుకోండి
| నిర్ణయ స్థానం | సింగిల్-కట్ | మల్టీ-కట్ |
|---|---|---|
| ధృవీకరించబడిన హార్స్మార్గ్ వైర్ సిస్టమ్ | డ్రమ్ పై నిల్వ చేయబడిన, పునరుపయోగపేరు మోలిబ్డినం వైర్, ఇది రెసిప్రోకేటింగ్ విధానంలో కదులుతుంది. | డ్రమ్ పై నిల్వ చేయబడిన, పునరుపయోగపేరు మోలిబ్డినం వైర్, ఇది రెసిప్రోకేటింగ్ విధానంలో కదులుతుంది. |
| కట్ క్రమం | ఒక అర్హత పొందిన ఉత్పత్తి కట్ ను అంగీకరించిన అవసరాలను సాధించడానికి ప్లాన్ చేయబడింది. | మొదటి కట్ తర్వాత నియంత్రిత ట్రిమ్మింగ్ కట్స్ ఉండవచ్చు. |
| ఎంచుకునే ప్రశ్న | ఒక ధృవీకరించబడిన కట్ డ్రాయింగ్ మరియు ఫినిష్ అవసరాలను సంతృప్తిపరుస్తుందా? | డ్రాయింగ్ మొదటి కట్ మరియు ఒకటి లేదా అంతకంటే ఎక్కువ అర్హత పొందిన ట్రిమ్మింగ్ దశలను సమర్థిస్తుందా? |
| అభ్యర్థించడానికి ఆధారం | మోడల్ సామర్థ్యం, కట్ ప్లాన్ మరియు వాస్తవ అవసరాలకు సంబంధించిన నమూనా/పరీక్షణ ఆధారాలు. | మోడల్ సామర్థ్యం, ప్లాన్ చేసిన అనుమతులు మరియు ట్రిమ్మింగ్ క్రమం, అలాగే నమూనా/పరీక్షణ ఆధారాలు. |
“ఫాస్ట్” లేదా “మీడియం” అనే పదాలలో ఏదైనా ఒకదాన్ని మాత్రమే ఎంచుకోవద్దు, మరియు మల్టీ-కట్ అనేది ప్రతి వర్క్పీస్ కు ఒకే ఫలితాన్ని స్వయంచాలకంగా హామీ ఇస్తుందని అనుకోవద్దు. పదజాలం మరియు ప్రక్రియ తేడాల కోసం, ప్రత్యేకంగా రూపొందించిన సింగిల్-కట్ వర్సెస్ మల్టీ-కట్ వైర్ ఈడీఎమ్ మార్గదర్శిక కు చదవండి. ప్రక్రియ యొక్క ప్రయోజనాలు మరియు పరిమితులపై విస్తృతమైన చర్చ కోసం, వేరే వైర్ ఎడీఎమ్ ప్రయోజనాల మార్గదర్శిక .
దశ 5: ఉత్పత్తి, నియంత్రణ మరియు సైట్ వర్క్ఫ్లోను సరిచేయండి
బ్యాచ్ మరియు సెటప్ విన్యాసాన్ని వివరించండి
ప్రతి బ్యాచ్ కు భాగాల సంఖ్య, ఈ పని ఎంత తరచుగా పునరావృతమవుతుంది, ఒకే బ్లాంక్ పై అనేక ప్రొఫైళ్లు ఉంటాయా, మరియు పదార్థం లేదా సెటప్ ఎంత తరచుగా మారుతుంది అని సూచించండి. దీని ద్వారా సరఫరాదారు ప్రోగ్రామింగ్, ఫిక్స్చర్ యాక్సెస్, పరీక్షణ మరియు ఆపరేటర్ వర్క్ఫ్లో గురించి చర్చించవచ్చు, కానీ అసమర్థిత వాణిజ్య ఫలితంగా ప్రకటన చేయకూడదు.
కంట్రోలర్ మరియు ఫైల్ పాత్ ను ధృవీకరించండి
ప్రతినిధి గీతను లేదా ఫైల్ను పంపండి మరియు కొనుగోలుదారు ఉపయోగించే సాఫ్ట్వేర్ను గుర్తించండి. అందజేసిన అంచనాలో నియంత్రణ పరికరం, ఇంటర్ఫేస్ భాష, మద్దతు ఇచ్చే ఇన్పుట్/ఇంపోర్ట్ ఫార్మాట్లు, ప్రోగ్రామ్ బదిలీ పద్ధతి, డ్రాయింగ్ మార్పిడి పని విధానం, బ్యాకప్ పద్ధతి మరియు అందించే శిక్షణ/సహాయం గురించి పేర్కొనండి. ఏదైనా ఫార్మాట్ లేదా ఫంక్షన్ అందుబాటులో ఉందని చెప్పడానికి ముందు, అది అందజేసిన నియంత్రణ పరికరం మరియు దాని కాన్ఫిగరేషన్ కోసం ధృవీకరించబడిందని నిర్ధారించుకోండి.
దేశం, శక్తి మరియు స్థాపన పరిస్థితులను ధృవీకరించండి
స్థాపన చేసే దేశాన్ని, అందుబాటులో ఉన్న వోల్టేజ్, ఫ్రీక్వెన్సీ మరియు ఫేజ్ను అందించండి. అందజేసిన యంత్రం ఆ సరఫరాకు ప్రత్యక్షంగా కాన్ఫిగర్ చేయబడిందా లేదా అంగీకరించిన ట్రాన్స్ఫార్మర్ లేదా ఇతర అనుకూలీకరణ అవసరమా అని అడగండి. సాంకేతిక ధృవీకరణలో గ్రౌండింగ్, పని ద్రవ అమరిక, పరిసర పరిమితులు, ఫ్లోర్/లోడ్ అవసరాలు, డెలివరీ కోసం ప్రవేశం మరియు కమిషనింగ్ బాధ్యతలు కూడా చేర్చాలి.
దశ 6: ఆర్డర్ చేయడానికి ముందు ఎంపికను ధృవీకరించండి
ఒక కీలక భాగం కోసం, కేవలం క్యాటలాగ్ వివరణపై ఆధారపడకుండా, అంగీకరించిన వాలిడేషన్ ప్యాకేజీని ఉపయోగించండి. ఈ ప్యాకేజీ ప్రతిపాదిత మాడల్/కాన్ఫిగరేషన్, నమూనా పదార్థం మరియు దాని స్థితి, ప్రతినిధి మందం మరియు కంటూర్, వైర్ మరియు పని ద్రవ పరిస్థితులు, కట్ దశ, కొలత పరికరాలు, పరిశీలన స్థానాలు మరియు అంగీకార ప్రమాణాలను గుర్తించాలి. నమూనా ఉత్పత్తి భాగం నుండి భిన్నంగా ఉంటే, ఆ పోలిక యొక్క పరిమితులను రికార్డ్ చేయండి.
- చివరి డ్రాయింగ్ రివిజన్, డేటమ్ స్కీమ్ మరియు కీలక లక్షణాల జాబితాను ఫ్రీజ్ చేయండి.
- ఏ ఉత్పత్తి-ప్రతినిధి పదార్థం, మందం, కంటూర్ మరియు టేపర్ ను పరీక్షించాలో అంగీకరించండి.
- ఎంచుకున్న యంత్రం/కాన్ఫిగరేషన్ మరియు ప్లాన్ చేసిన సింగిల్-కట్ లేదా ఫస్ట్-కట్-ప్లస్-ట్రిమ్మింగ్ క్రమాన్ని రికార్డ్ చేయండి.
- నమూనా కట్ అయ్యే ముందు కొలత పద్ధతి, స్థానాలు మరియు అంగీకార నియమాన్ని అంగీకరించండి.
- సెటప్ను కొనుగోలు నిర్ణయానికి సాక్ష్యంగా పరిగణించే ముందు కొలిచిన ఫలితాలు మరియు ప్రక్రియ రికార్డును సమీక్షించండి.
వైర్ EDM RFQ చెక్లిస్ట్
- కంపెనీ, సంప్రదించే వ్యక్తి, ఇన్స్టాలేషన్ దేశం మరియు అభ్యర్థించిన డెలివరీ/కామిషనింగ్ పరిధి
- మెటీరియల్ గ్రేడ్, హీట్-ట్రీట్మెంట్ స్థితి మరియు ఏదైనా కోటింగ్ లేదా కలిపిన మెటీరియల్
- బ్లాంక్ పొడవు, వెడల్పు, ఎత్తు, కట్టింగ్ మందం మరియు ఫిక్స్చర్ మరియు క్లాంప్లతో సహా మొత్తం సెటప్ బరువు
- డ్రాయింగ్ మరియు ఫైల్, రివిజన్, యూనిట్లు, డేటమ్లు, టాలరెన్స్లు, సర్ఫేస్ అవసరాలు, కార్నర్/రేడియస్ పరిమితులు మరియు ఇన్స్పెక్షన్ గమనికలు సహా
- బాహ్య లేదా మూసివేసిన అంతర్గత కాంటూర్, అవసరమైన స్టార్ట్-హోల్ స్థానం మరియు గైడ్ యాక్సెస్
- టేపర్ కోణం, కట్టింగ్ ఎత్తు, ఎగువ/దిగువ జ్యామితి మరియు డేటమ్
- బ్యాచ్ కు భాగాల సంఖ్య, పునరావృత పౌనఃపున్యం మరియు అంచనా చేసిన సెటప్ మార్పులు
- ఇష్టమైన కంట్రోలర్/ఇంటర్ఫేస్ భాష మరియు కొనుగోలుదారు డ్రాయింగ్/ప్రోగ్రామింగ్ వర్క్ఫ్లో
- అందుబాటులో ఉన్న వోల్టేజ్, ఫ్రీక్వెన్సీ, ఫేజ్ మరియు సంబంధిత సైట్/ఇన్స్టాలేషన్ పరిమితులు
- అభ్యర్థించిన స్యాంపిల్-కట్, ఇన్స్పెక్షన్ మరియు క్రిటికల్ వర్క్ కోసం అంగీకార ప్లాన్
- అవసరమైన డాక్యుమెంటేషన్, శిక్షణ, స్పేర్ పార్ట్స్ మరియు ఇన్స్టాలేషన్ తరువాత మద్దతు
నివారించాల్సిన సాధారణ ఎంపిక తప్పులు
- ఉపయోగించదగిన వర్క్పీస్, టేబుల్, లోడ్, మందం మరియు ఫిక్స్చర్ పరిమితులను ధృవీకరించకుండా అతిపెద్ద ప్రయాణం ద్వారా ఎంచుకోవడం
- ప్రతి కండక్టివ్ మెటీరియల్ మరియు మందం ఒకే వేగం, ఖచ్చితత్వం లేదా ఫినిష్ను ఇస్తుందని అనుకోవడం
- స్టార్ట్ హోల్, వైర్ పాత్ మరియు కోర్-రిమూవల్ ప్లాన్ను గుర్తించకుండా ఇంటర్నల్ కాంటూర్ కోసం అడగడం
- టెస్ట్ ఎత్తు, గైడ్ అమరిక లేదా ఎగువ/దిగువ జ్యామితి లేకుండా టేపర్ కోణాలను పోల్చడం
- డ్రాయింగ్ మరియు అర్హత సాధించిన కట్ సీక్వెన్స్ బదులుగా మార్కెటింగ్ లేబుల్ ద్వారా సింగిల్-కట్ లేదా మల్టీ-కట్ ఎంచుకోవడం
- కోటేషన్ లో లేని ఫైల్ ఫార్మాట్, కంట్రోలర్ ఫంక్షన్ లేదా ఎలెక్ట్రికల్ కాన్ఫిగరేషన్ ఉంటుందని అనుకోవడం
- ఒక క్యాటలాగ్ లేదా నమూనా ఫలితాన్ని వేరొక ఉత్పత్తి భాగం కోసం హామీగా పరిగణించడం
ప్రస్తుత ప్రశ్నలు
వైర్ EDM మెషీన్ ఎంచుకునేటప్పుడు మొదటి ప్రశ్న ఏమిటి?
ఖచ్చితమైన పని ముక్క పదార్థం విద్యుత్ వాహకంగా ఉందో లేదో ధృవీకరించండి మరియు అవసరమైన లక్షణం అంచు నుండి లేదా సిద్ధం చేసిన ప్రారంభ రంధ్రం నుండి చేరే ద్వారా కంటూర్ అయినా లేదా కాదా అని తనిఖీ చేయండి. ఈ రెండు పరిస్థితులలో ఏదైనా తీర్చబడకపోతే, మరొక ప్రక్రియ అంచనా అవసరం.
నేను ఒకే-కట్ లేదా బహు-కట్ యంత్రాన్ని ఎంచుకోవాలా?
అర్హత గల కట్ ప్లాన్ నుండి ఎంచుకోండి. ఒకే-కట్ యంత్రం ఒకే ధృవీకరించబడిన ఉత్పత్తి కట్ తో డ్రాయింగ్ మరియు ఫినిష్ అవసరాలను తీర్చగలిగితే అది ప్రత్యక్ష ప్రారంభ బిందువు. మొదటి కట్ తర్వాత నియంత్రిత ట్రిమ్మింగ్ కట్స్ అవసరమైనప్పుడు బహు-కట్ ను అంచనా వేయండి. అసలు పదార్థం, మందం, కంటూర్ మరియు పరీక్ష పద్ధతితో ఈ నిర్ణయాన్ని ధృవీకరించండి.
ప్రతి అంతర్గత ప్రొఫైల్ కు ప్రారంభ రంధ్రం అవసరమా?
మూసివేసిన అంతర్గత ద్వారా-ప్రొఫైల్ కు వైర్ ను ప్రవేశపెట్టడానికి ఒక తెరవడం అవసరం. రంధ్రం స్థానాన్ని మరియు ప్లాన్ చేసిన పద్ధతిని డ్రాయింగ్ తో పంపండి. బయటి కంటూర్ అంచు నుండి చేరే సౌకర్యం ఉన్నప్పుడు అది అంచు నుండి ప్రారంభమవుతుంది.
అక్షం ప్రయాణం యంత్రం సామర్థ్యాన్ని ధృవీకరించడానికి సరిపోతుందా?
కాదు. ఎంచుకున్న మాడల్ కోసం ఉపయోగించదగిన టేబుల్/తెరవడం, గరిష్ట పని ముక్క కొలతలు, కట్టింగ్ మందం, టేబుల్ లోడ్, ఫిక్స్చర్ స్థలం, గైడ్ యాక్సెస్ మరియు వైర్ రూట్ గురించి కూడా ధృవీకరించండి.
కంట్రోలర్లను ఎలా పోల్చాలి?
ప్రతినిధి కొనుగోలుదారు ఫైల్ను ఉపయోగించి, సరఫరాదారును దిగుమతి/ప్రోగ్రామింగ్ మార్గాన్ని ప్రదర్శించడానికి లేదా డాక్యుమెంట్ చేయడానికి అడగండి. పేరు పెట్టిన కంట్రోలర్, మద్దతు ఇచ్చే ఫార్మాట్లు, బదిలీ మరియు బ్యాకప్ పద్ధతి, ఇంటర్ఫేస్ భాష, చేర్చిన ఫంక్షన్లు, శిక్షణ మరియు మద్దతును పోల్చండి. మరొక మాడల్ లేదా కంట్రోలర్ నుండి ఫీచర్లు చేర్చబడ్డాయని అనుమానించవద్దు.
స్యాంపిల్ కట్ ఎప్పుడు తగినది?
ఒక ప్రతినిధి స్యాంపిల్ అప్పుడు తగినది, ఎప్పుడు క్రిటికల్ టాలరెన్స్, సర్ఫేస్ అవసరం, టేపర్ లేదా క్లిష్టమైన జ్యామితి అంగీకారాన్ని గణనీయంగా ప్రభావితం చేస్తుంది. పరీక్ష చేసే ముందు పదార్థం, ప్రతిదర్శన, యంత్రం/కాన్ఫిగరేషన్, ప్రక్రియ దశ, కొలత పద్ధతి మరియు అంగీకార ప్రమాణాలపై ఒప్పందం కుదుర్చుకోండి.
తదుపరి దశ: కేవలం మాడల్ పేరు కాకుండా పనిని పంపండి
పూర్తిగా సమీక్షించండి హార్స్మార్గ్ వైర్ ఎడీఎమ్ శ్రేణి , ప్రస్తుతాన్ని పోల్చండి సింగిల్-కట్ మరియు మల్టీ-కట్ వర్గాలు, తరువాత మీ డ్రాయింగ్ మరియు RFQ చెక్లిస్ట్ను హార్స్మార్గ్కు పంపండి సాంకేతిక సమాధానం ప్రతిపాదించిన మాడల్ మరియు కాన్ఫిగరేషన్, ధృవీకరించిన సామర్థ్యం మరియు సైట్ అవసరాలు, ఏదైనా మినహాయించబడిన లేదా ఎంచుకున్న అంశం మరియు అడిగిన భాగం కోసం ధృవీకరణ మార్గాన్ని గుర్తించాలి.
విషయ సూచిక
- రాతపూర్వక ఉద్యోగ నిర్వచనంతో ప్రారంభించండి
- దశ 1: భాగం వైర్ EDM కు సరిపోతుందో ధృవీకరించండి
- దశ 2: పూర్తి పని ముక్క ఎన్వెలప్ను సరిచేయండి
- దశ 3: డ్రాయింగ్ను కట్టింగ్ అవసరాలుగా మార్చండి
- దశ 4: ప్రాసెస్ ప్లాన్ ప్రకారం సింగిల్-కట్ లేదా మల్టీ-కట్ ఎంచుకోండి
- దశ 5: ఉత్పత్తి, నియంత్రణ మరియు సైట్ వర్క్ఫ్లోను సరిచేయండి
- దశ 6: ఆర్డర్ చేయడానికి ముందు ఎంపికను ధృవీకరించండి
- వైర్ EDM RFQ చెక్లిస్ట్
- నివారించాల్సిన సాధారణ ఎంపిక తప్పులు
- ప్రస్తుత ప్రశ్నలు
- తదుపరి దశ: కేవలం మాడల్ పేరు కాకుండా పనిని పంపండి
