
L’automazione modifica il modo in cui le attrezzature per la lavorazione a filo EDM vengono preparate, gestite ed eventualmente ripristinate dopo un arresto. Il suo valore dipende dai compiti effettivamente svolti dal sistema installato. La programmazione CNC, il filo di avviamento automatico, la movimentazione del pezzo e il monitoraggio remoto sono aspetti separati…
Visualizza di più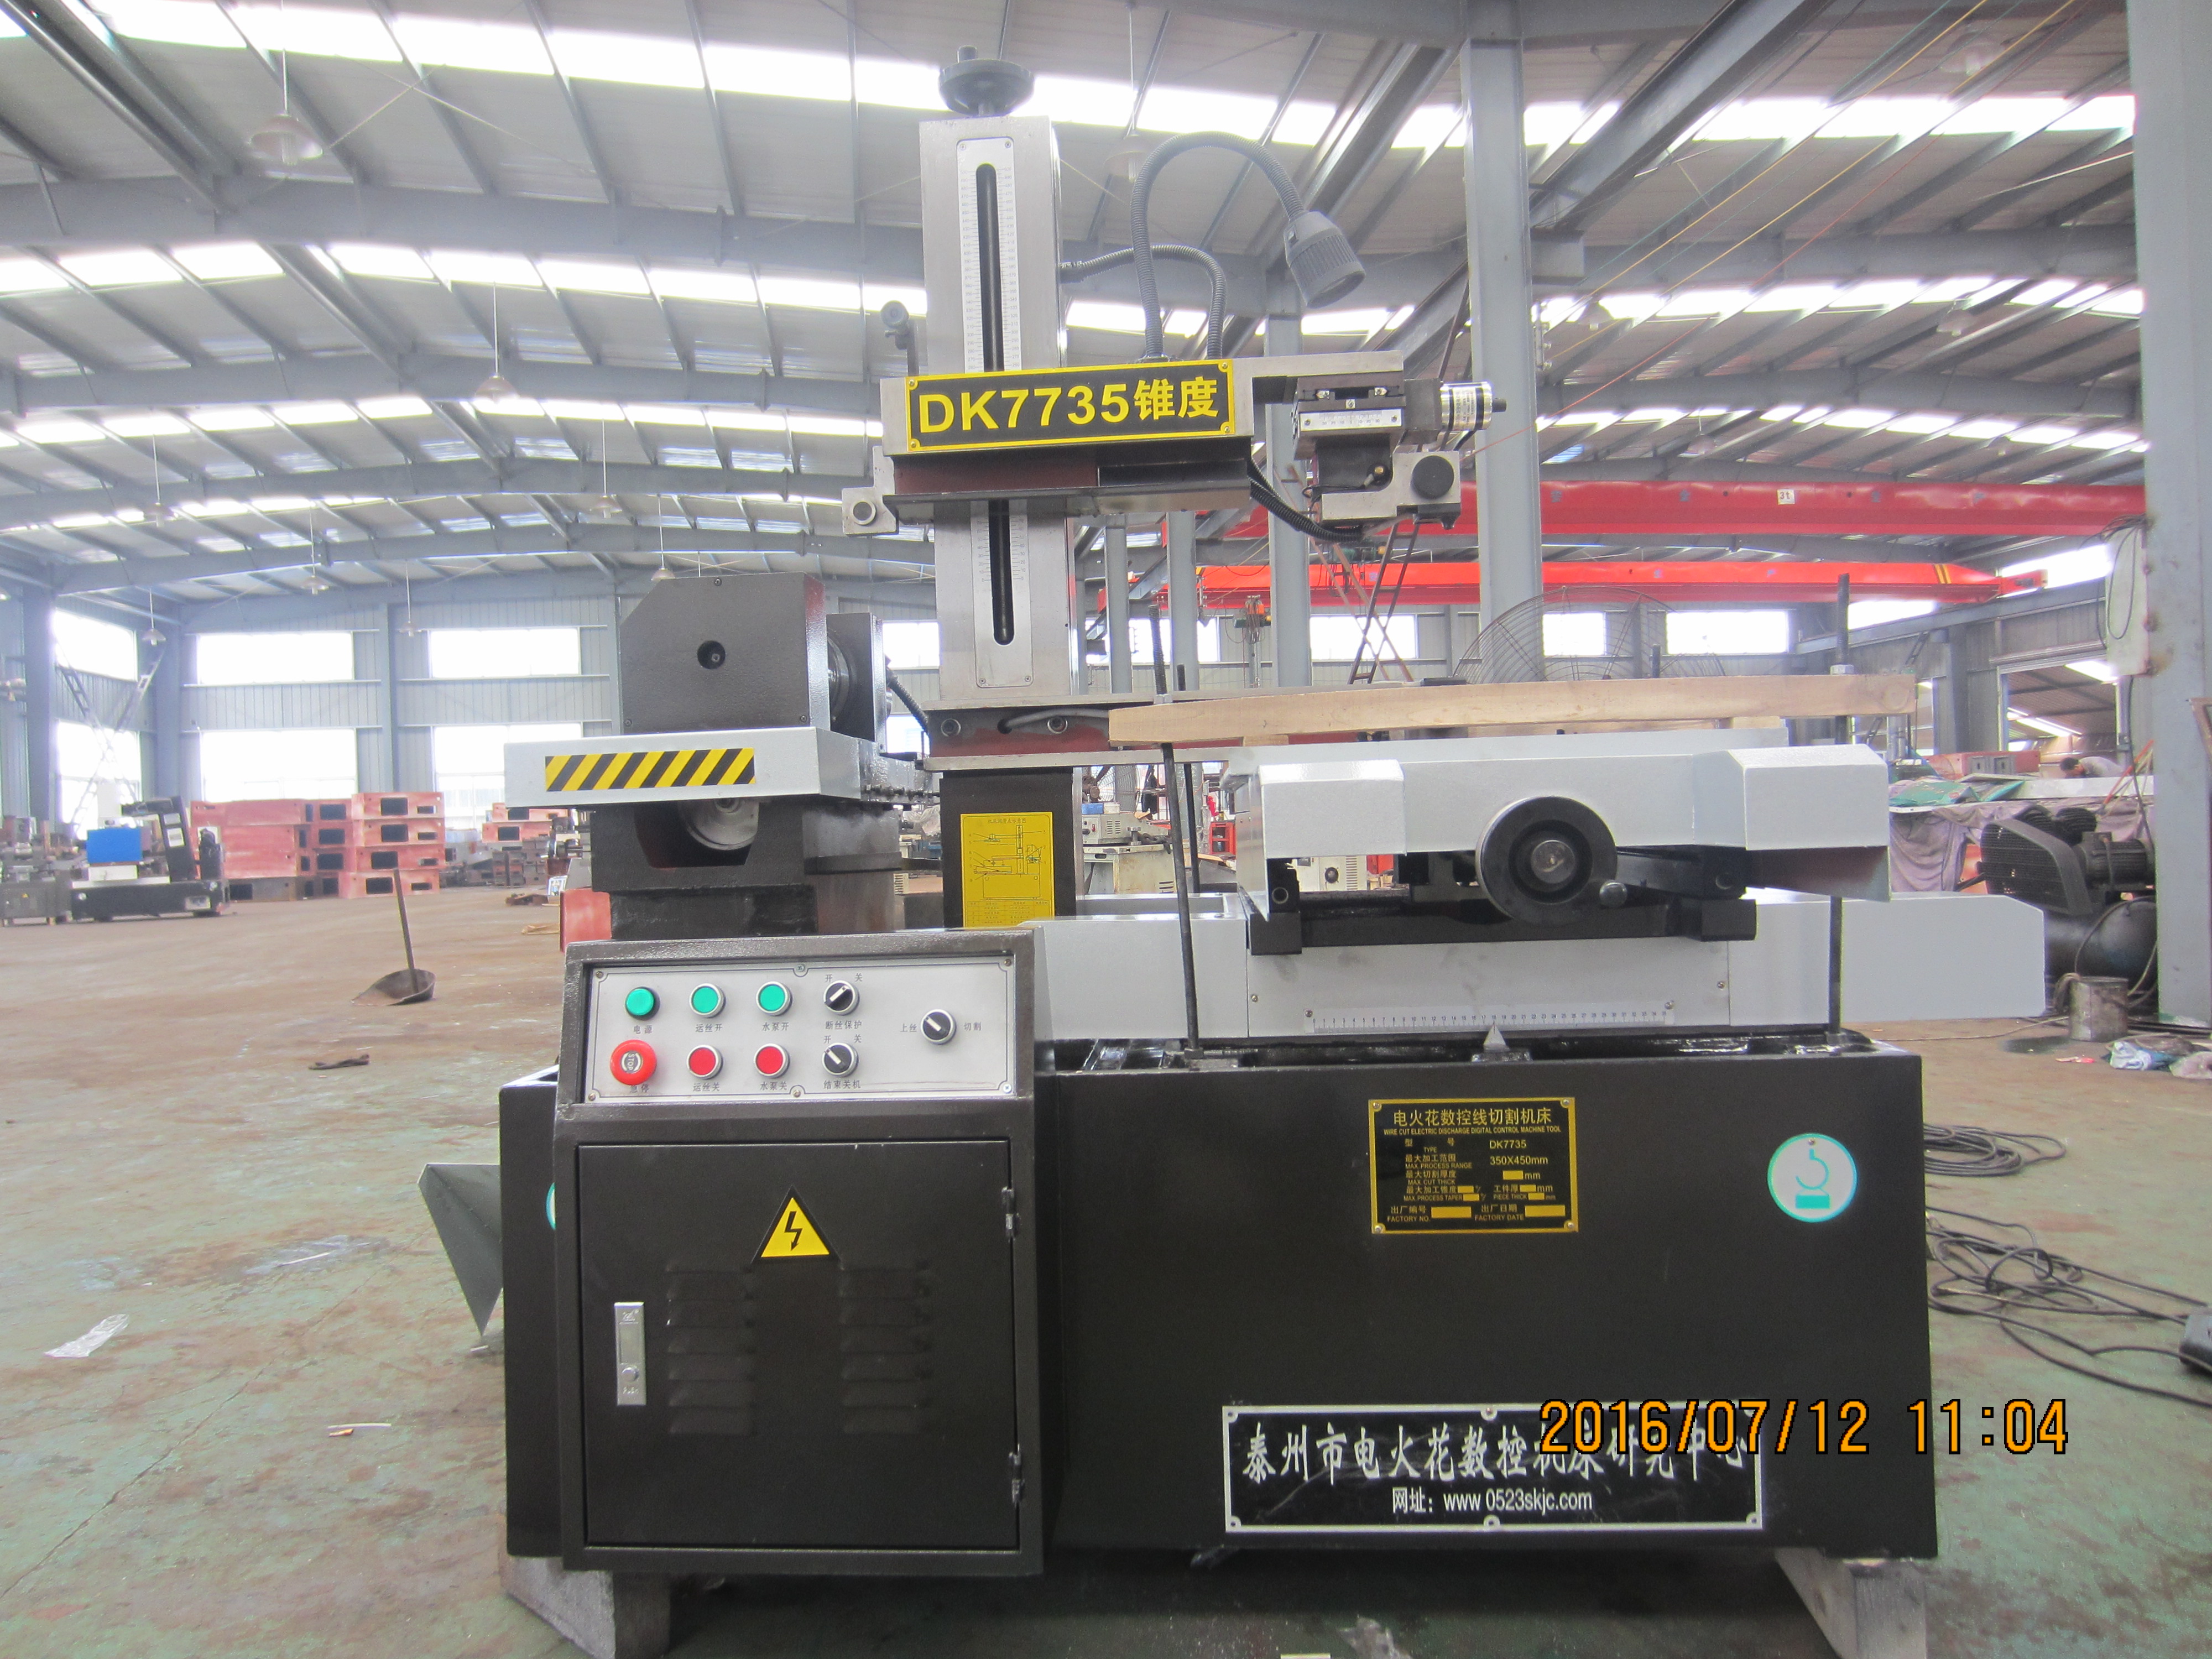
Per le macchine per lavorazione a filo elettroerosivo HarsMarg a taglio singolo e multiplo, prolungare la vita del filo significa mantenere il filo di molibdeno riutilizzabile e l’intero sistema di trasporto alternato in condizioni stabili e funzionanti. Ispezionare il filo, l’avvolgimento sul tamburo, l’inversione di marcia, la tensione...
Visualizza di più
Prestazioni costanti nel processo EDM derivano dal controllo degli stessi parametri ogni volta: stato della macchina, fluido di lavoro, materiali di consumo, configurazione, programma elettrico, ambiente e metodo di ispezione. Quando i tempi di taglio, la finitura superficiale o le dimensioni iniziano a discostarsi...
Visualizza di più
Le macchine per la lavorazione a tuffo EDM creano cavità in pezzi grezzi conduttivi mediante un elettrodo sagomato e scariche elettriche controllate. Per una cavità di stampo, l’accuratezza utile parte da un disegno definito, da un approccio fattibile per l’elettrodo e da un piano di ispezione…
Visualizza di più
La foratura di fori piccoli rappresenta uno dei processi produttivi più impegnativi nell'industria moderna, richiedendo una precisione eccezionale e tecniche specializzate per ottenere risultati costanti. Questo processo produttivo prevede la realizzazione di fori con diametro ridotto...
Visualizza di più
Sulle macchine HarsMarg, sia la filiera rapida che quella a velocità media per la lavorazione a filo diamantato utilizzano un filo di molibdeno avvolto su un tamburo e in movimento alternato. La differenza pratica riguarda la sequenza di taglio. La gamma a filiera rapida è progettata per la lavorazione con un singolo passaggio, mentre la gamma a velocità media…
Visualizza di più
La lavorazione a filo (Wire EDM) e il taglio laser sono entrambi processi di taglio termici e senza contatto, ma qualificano un pezzo in modi diversi. Iniziare con la lavorazione a filo quando il pezzo è sufficientemente conduttivo e il contorno richiesto può essere realizzato da un filo che passa attraverso...
Visualizza di più
La lavorazione a tuffo EDM può supportare un progetto di stampo quando risolve una caratteristica della cavità difficile da ottenere con la fresatura da sola. Non accorcia automaticamente ogni lavorazione. Valutare l’intero percorso: preparazione dell’elettrodo, messa a punto, lavorazioni di sgrossatura e di finitura, ecc…
Visualizza di più
Scegliere una macchina per la lavorazione a filo elettroerosivo partendo dal pezzo da lavorare, non dall’etichetta della macchina. Innanzitutto verificare che il pezzo sia conduttore di elettricità e che il profilo richiesto possa essere tagliato attraverso il materiale partendo da un bordo o da un foro di avviamento già predisposto. Quindi abbinare...
Visualizza di più
Migliorare la produttività con le macchine EDM inizia dal numero di parti accettate completate per l’intero lavoro, compresi preparazione, lavorazione, interruzioni e ispezione. Identificare il collo di bottiglia effettivo prima di modificare un processo. Confrontare i candidati...
Visualizza di più
L’EDM a filo è particolarmente utile quando un acquirente necessita di un profilo preciso attraverso tutto il pezzo in un materiale conduttore elettricamente, specialmente dopo che il pezzo è stato temprato o quando le forze di taglio convenzionali potrebbero deformare una caratteristica delicata. Può produrre forme complesse...
Visualizza di più
L’uso sicuro della lavorazione a filo diamantato inizia con le istruzioni specifiche per la macchina in uso, non con indicazioni generiche su tensione, intervallo di sostituzione del fluido o elenco di dispositivi di protezione individuale. Prima di iniziare il taglio, l’operatore deve verificare di aver ricevuto la formazione adeguata e l’autorizzazione necessaria, lo stato dei ripari e degli interblocchi, i comandi di emergenza, i…
Visualizza di più
 EN



