
Automation förändrar hur tråd-EDM-utrustning förbereds, körs och återställs efter en stopp. Dess värde beror på de uppgifter som det installerade systemet faktiskt utför. CNC-programmering, automatisk trådinföring, hantering av arbetsstycken och fjärrövervakning är separa...
Visa mer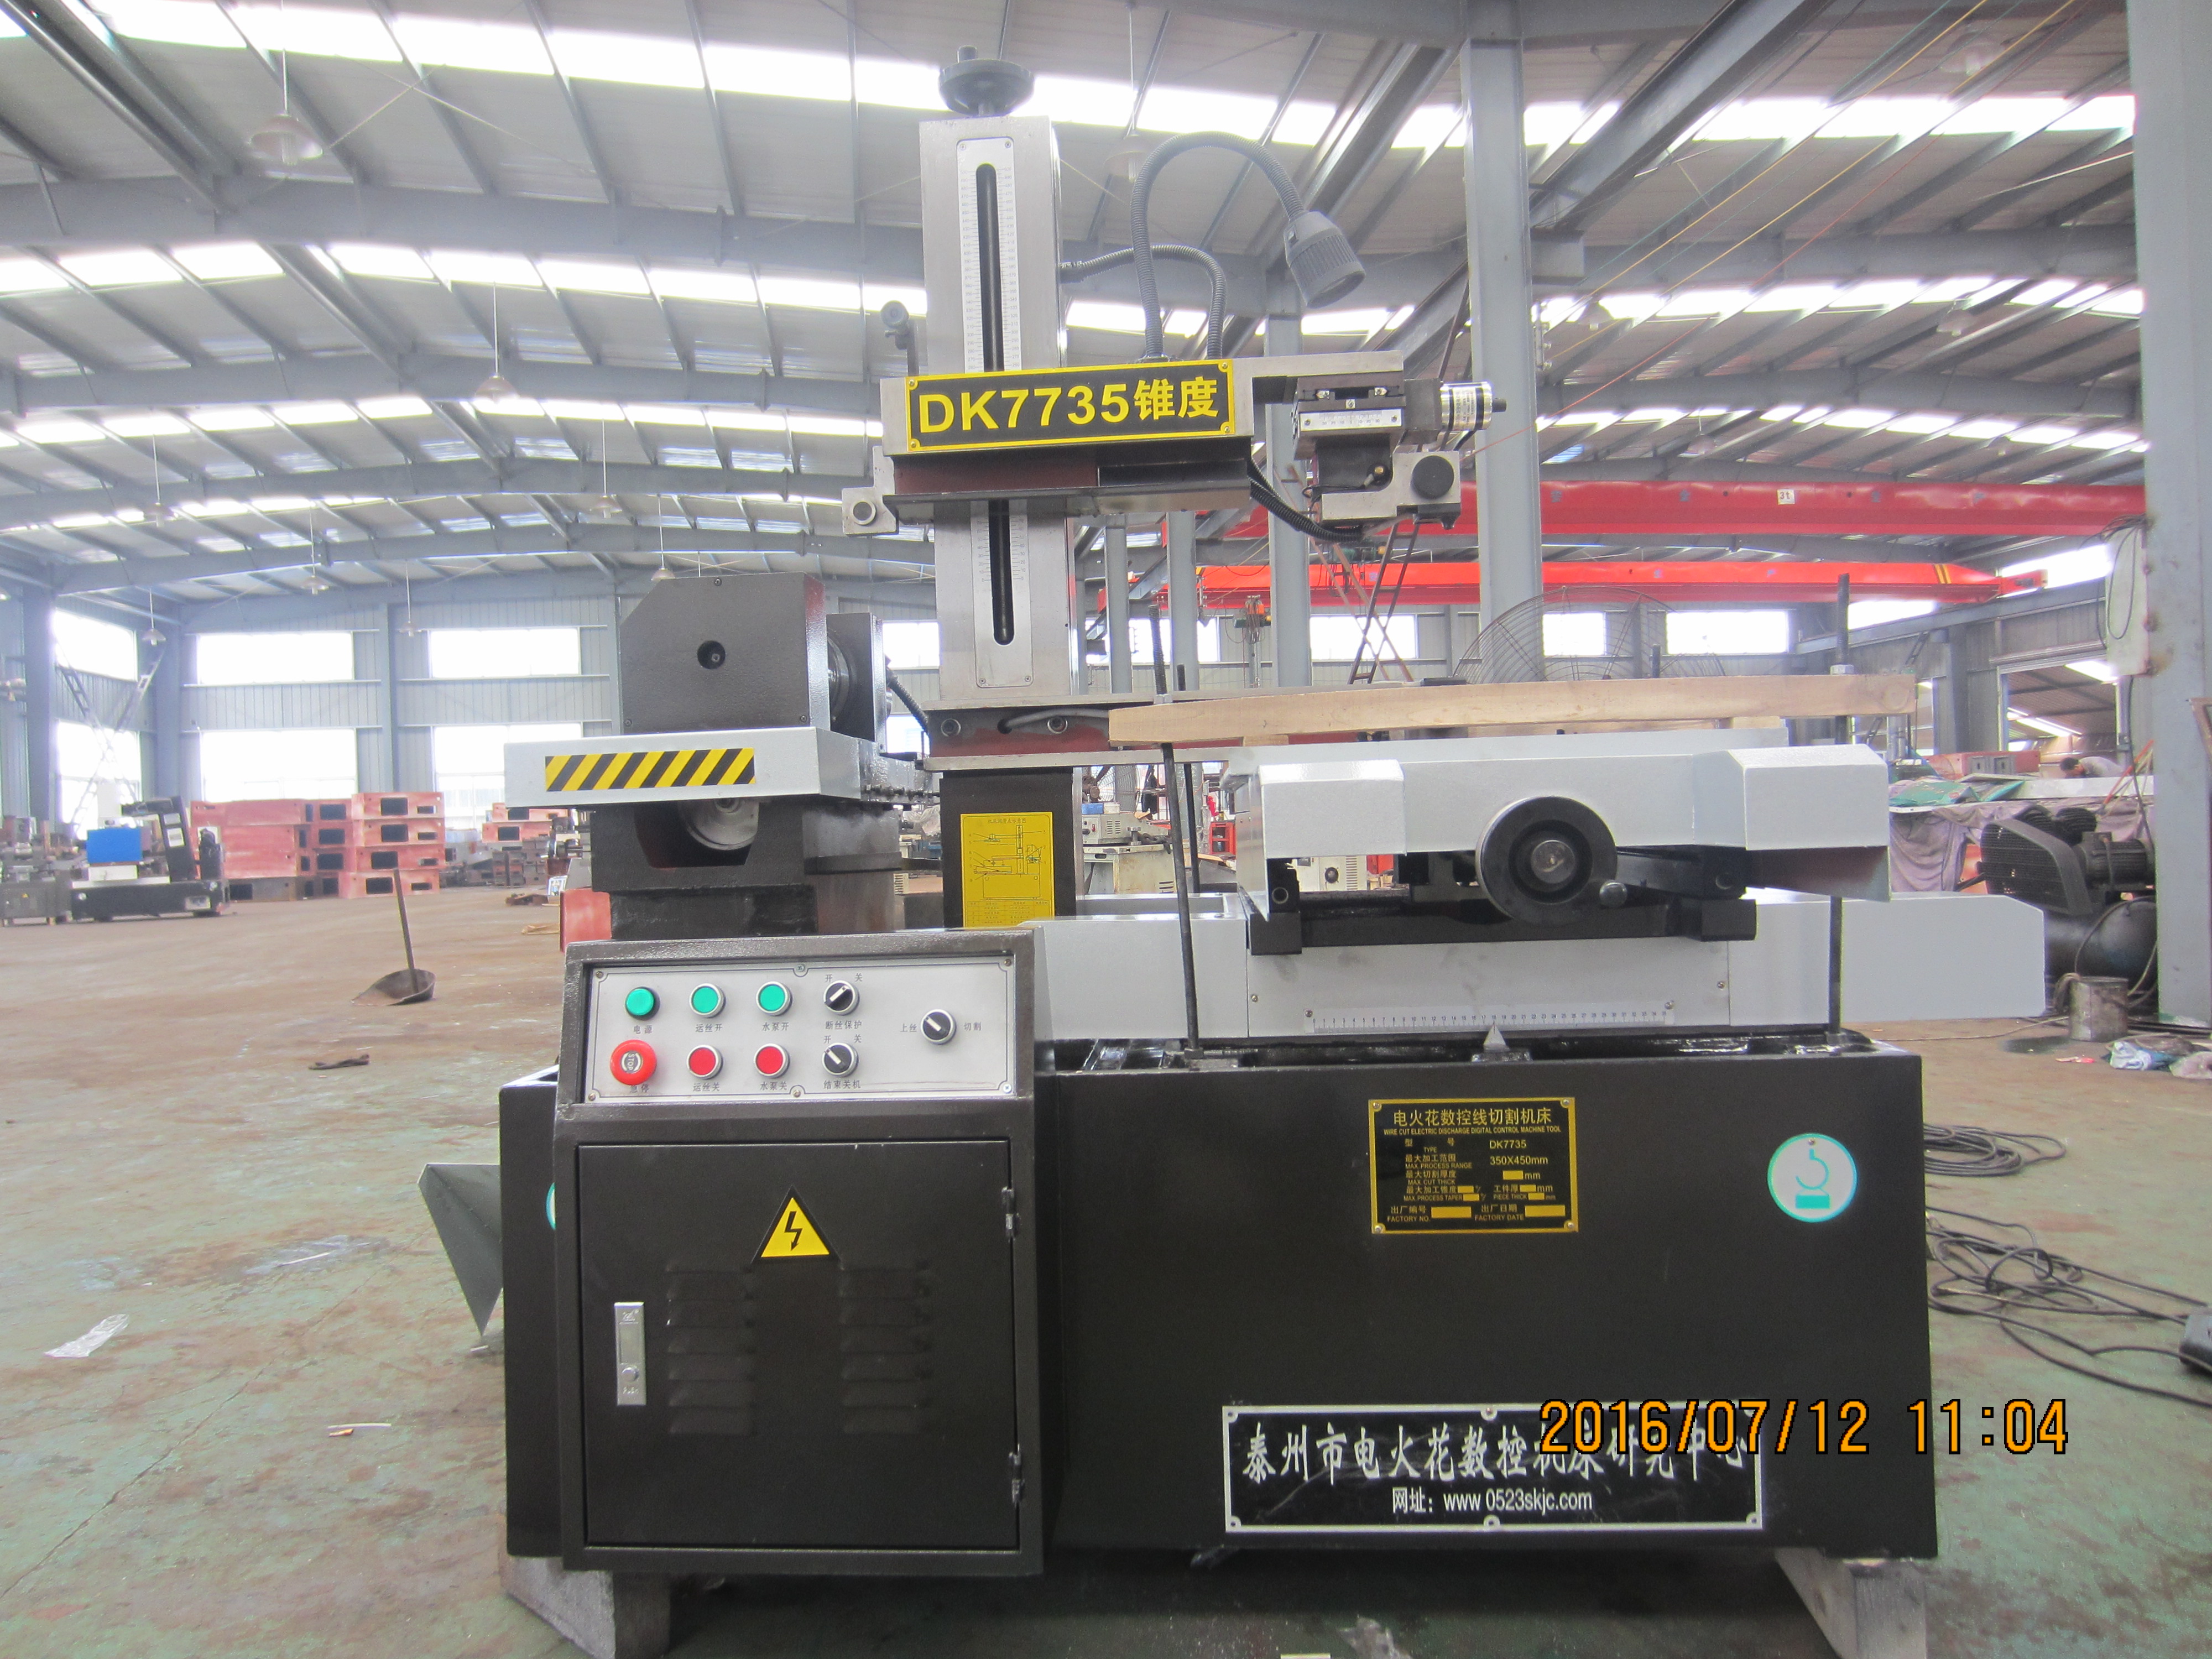
För HarsMarg:s enkel- och flerdels-tråd-EDM-maskiner innebär en förlängd trådlivslängd att hålla den återanvändbara molypden-tråden och dess fullständiga reciprokerande transportsystem i ett stabilt, underhållsbart tillfälle. Undersök tråden, trumviklingen, omvändningen, spännin...
Visa mer
Konsekvent EDM-prestanda uppnås genom att kontrollera samma ingående parametrar varje gång: maskintillståndet, arbetvätskan, förbrukningsartiklarna, installationen, det elektriska programmet, miljön och inspektionsmetoden. När skärtiden, ytytan eller måtten börjar avvika...
Visa mer
Sänk-EDM-maskiner bildar hålrum i elektriskt ledande arbetsstycken med hjälp av en formad elektrod och kontrollerade elektriska urladdningar. För ett formhålrum bör användbar noggrannhet börja med en definierad ritning, en genomförbar elektrodmetod och en inspektionsp...
Visa mer
Borrning av små hål utgör en av de mest utmanande tillverkningsprocesserna inom modern industri och kräver exceptionell precision samt specialiserade tekniker för att uppnå konsekventa resultat. Denna tillverkningsprocess innebär att skapa hål med diameter på...
Visa mer
På HarsMarg-maskiner används både snabbtråd och mediumhastighets Wire EDM med en reciprokerande, trummspårad molypden-tråd. Den praktiska skillnaden är skärsekvensen. Snabbtrådsområdet är avsett för enskärningsbearbetning, medan mediumhastighetsområdet...
Visa mer
Wire EDM och laserskärning är båda termiska, kontaktfria skärprocesser, men de kvalificerar en del på olika sätt. Börja med Wire EDM när arbetsstycket är tillräckligt ledande och den krävda konturen kan produceras genom att en tråd passerar genom...
Visa mer
sänk-EDM kan stödja ett formprojekt när det löser en hålrumsfunktion som är svår att tillverka med endast fräsning. Det förkortar inte automatiskt varje arbetsorder. Utvärdera hela vägen: elektrodförberedelse, installation, grov- och finkärlning, i...
Visa mer
Välj en tråd-EDM-maskin genom att börja med delen, inte med en maskinetikett. Bekräfta först att arbetsstycket är elektriskt ledande och att den krävda profilen kan skäras igenom materialet från en kant eller ett förberett starthål. Anpassa sedan...
Visa mer
Att förbättra produktiviteten med EDM-maskiner börjar med antalet godkända delar som slutförts under hela arbetet, inklusive förberedelse, bearbetning, avbrott och inspektion. Identifiera den faktiska flaskhalsen innan du ändrar en process. Jämför kandidater...
Visa mer
Tråd-EDM är mest användbart när en köpare behöver en exakt genomgående profil i ett elektriskt ledande material, särskilt efter att arbetsstycket har härdats eller när konventionell skärkraft skulle kunna deformera en delikat detalj. Den kan producera komplexa ...
Visa mer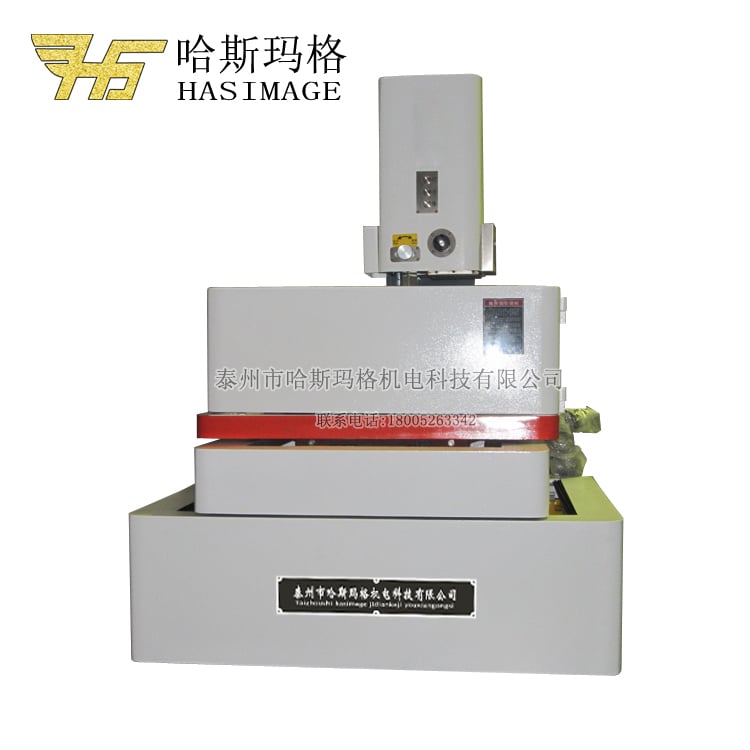
Säker Wire EDM-drift börjar med instruktioner för exakt den maskin som används, inte med generiska uppgifter om spänning, vätskebytesintervall eller personlig skyddsutrustning (PPE). Innan skärning bör operatören bekräfta att utbildning och behörighet finns, samt att skyddsanordningar och säkerhetslås, nödstoppkontroller,...
Visa mer
 EN



