
 EN



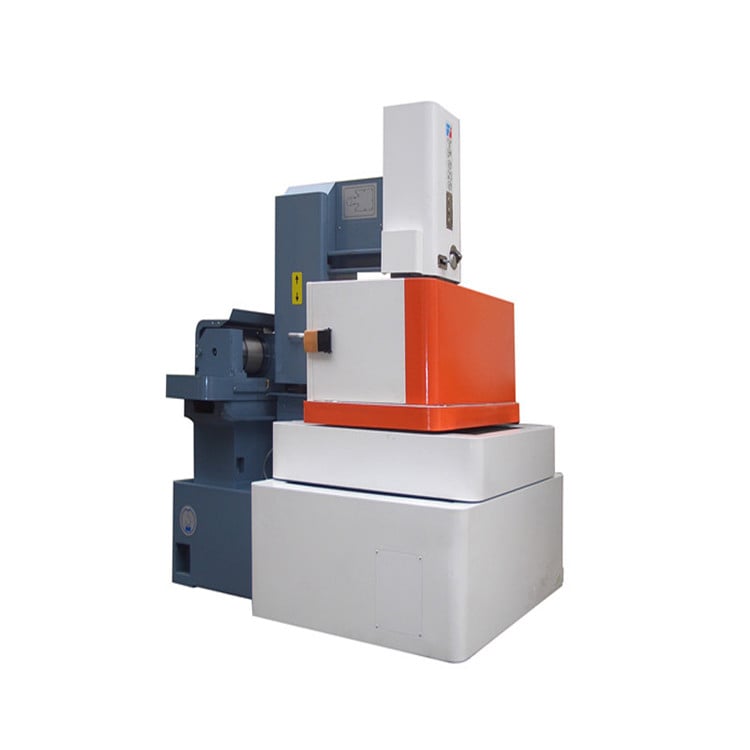
Повишаване на продуктивността с EDM машини започва с броя на приетите завършени части по цялата задача, включително подготовката, обработката, прекъсванията и инспекцията. Идентифицирайте действителното задръстване преди да променяте процеса. Сравнете кандидат-настройките или кандидат-маршрути спрямо една и съща чертежна документация и изисквания за приемане, като регистрирате както времето, така и употребата на консумативи, вместо да предполагате по-висок обем производство или печалба.
Разбиране на основите на технологията за EDM
Основни принципи на работа
EDM отстранява материал чрез електрически разряди през диелектричен слой в междинния зазор, а не чрез контакт с рязещ ръб. Разрядът все още предизвиква термични промени по повърхността и може да повлияе върху остатъчното напрежение. Движението на течността помага за отвеждане на частиците от зазора. Всяка автоматична корекция зависи от доставения контролер; стабилният обратен сигнал от разряда сам по себе си не гарантира съответствие по размери.
Стандартната електроерозионна обработка изисква електропроводима заготовка и подходящо свързване към обработвателната зона. Твърдостта не налага същото ограничение за режещия ръб като конвенционалната обработка, но класът на материала, термичната обработка, дебелината и геометрията все още влияят върху избора на процеса. Съгласувайте електродите или жицата, работната течност и одобрените условия с конкретната задача, след което проверете крайния резултат.
Видове и приложения
Жицата за електроерозионна обработка се използва за профили, преминаващи през цялата дебелина, при които жицата има подходящ път, докато потапящата електроерозионна обработка използва оформен електрод за формиране на проводими кухини. Електроерозионното пробиване служи за изпълнение на задачи по пробиване на отвори с подходящ електрод и система за течност. Изберете семейството въз основа на функционалните, достъпността и изискванията за приемане; възможностите на едно семейство не определят възможностите на друго.
За пробитата характеристика посочете материала, дебелината или дълбочината на отвора, необходимия диаметър, кръглостта, конусността и състоянието на повърхността. Проверете тези изисквания спрямо конкретната пробивна машина, електродите и водещото разположение. Само размерът на отвора не е пълно описание на възможностите: потвърдете достъпа, подаването на течност и метода за измерване, преди да приемете предложената настройка или производствения резултат.
Проверка на настройката и конфигурацията на машината
Избор и подготовка на електрода
Започнете избора на електроди, като различавате формованите електроди за потапяне, консумираните жици и електродите, използвани от оборудването за EDM пробиване. Изборът между мед и графит за потапяне трябва да следва одобрените от машината условия и изискванията към заготовката. Оценете заедно износването и крайното качество; нито един от двата материала няма установено универсално предимство при карбид или за всяко семейство EDM.
Подготвя се формована електрода според собствения ѝ чертеж, като се вземат предвид планираният машинен зазор и допускът за износване. Измерването на размерите на електродите, позиционирането на машината и приемането на готовата детайла описват различни етапи от процеса. Потвърждава се съответният метод за подготвяне и проверка на консумативите за жица или пробиване отделно; измерената толерантност на електродата не може да определи точността на готовата част.
Стратегии за затегляне и фиксиране на детайлите
Оценява се начинът за фиксиране на детайла въз основа на материала му, геометрията, базовите повърхности и достъпа за обработката. Приспособлението трябва да поддържа детайла и да осигурява необходимия поток на течност, без да пречи на електродата или жицата. Сравняват се магнитните и механичните начини за фиксиране за конкретната настройка, като се вземат предвид повтаряемостта на позиционирането, деформацията и времето за преориентация, а не чрез общи твърдения за тежки рязания.
Изберете ориентацията на заготовката и аранжирането на промиването въз основа на характеристиката и избрания EDM процес, като проверите достъпа и пътя за отвеждане на изхвърлените частици. Промиването поддържа чистотата в междинния зазор и стабилността на разрядите; то не гарантира липсата на рециркулиран материал, топлинни ефекти или пукнатини. При жичен EDM условията за чернова и финишна обработка трябва да се анализират отделно, тъй като прекомерното промиване може да отклони жицата.
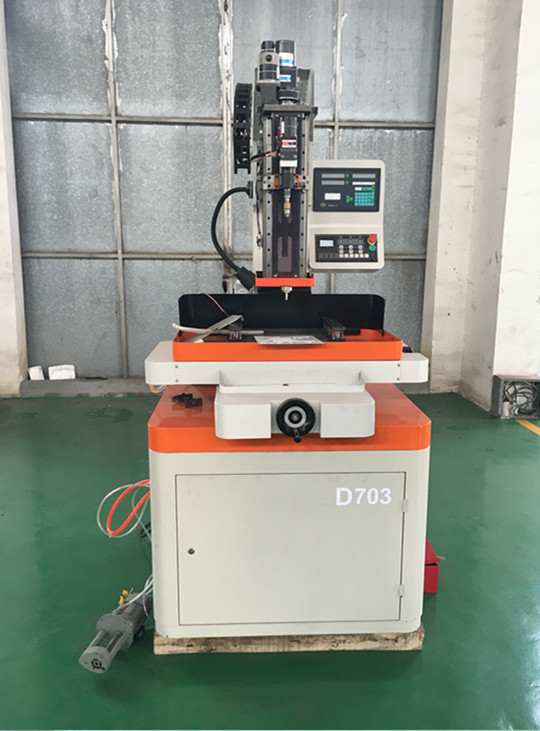
Програмиране и преглед на условията за обработка
Избор на условия за обработка
Използвайте таблиците с условия за обработка, предоставени за машината, като отправна точка за известен материал, дебелина, електрод или жица, работна течност и изисквания за финишна обработка. Токът и импулсните настройки влияят върху процеса на разряд, но техните практически ефекти зависят от тази комбинация и от контролера. Оценете одобрената корекция чрез пробна обработка, като сравните общото време на цикъла, износването на консумативите, размерите и качеството на повърхността.
Проверете какво означават настройките за разстояние и сервопривод според действителния контролер, преди да ги интерпретирате или променяте. Ако се предлага адаптивен контрол, потвърдете неговите функции и разрешените настройки в оферта и документацията на машината. Обратната връзка, която поддържа ерозията стабилна, е функция за контрол на процеса; тя не измерва самостоятелно крайните размери и не гарантира най-краткия допустим цикъл.
Планиране и проверка на инструменталния път
Планирайте пътя на обработката, като вземете предвид достъпа, условията за разстояние, оттичането и поведението в ъглите, като използвате само функции, поддържани от избраната машина и съвместимото софтуерно решение. EDM премахва материал чрез разряд, затова разсъжденията за натоварване на зъбите, прилагани при фрезоването, не обясняват изискванията към пътя. Орбиталното или контурното движение може да е налично на определени EDM платформи, но неговото използване трябва да съответства на документираната конфигурация.
Където машината поддържа необходимата последователност за довършителна обработка, различавайте масовото премахване на материала от по-късните проходи, предназначени да отговарят на изискванията за размери и повърхност. Допълнителните проходи отнемат време и може да изискват различни условия и корекции. Сравнете цялата последователност с приетия резултат; повечето проходи не гарантират едновременно максимална скорост на премахване, минимално време на цикъл и най-добра повърхност.
Поддръжка и преглед на производителността
Инструкции на производителя за поддръжка
Съставете работата по поддръжка въз основа на ръководството, предоставено за конкретната машина, нейните записи за употреба и всички приложими аларми. Разделете проверките от оператора, обслужването на течности и разходни материали, инспекцията на компоненти и калибрирането, които се възлагат на квалифициран персонал за сервиз. Записвайте обекта и причината за всяка задача. Изискваните интервали и упълномощаване зависят от машината и конкретната задача по поддръжка, а не от обобщен график за поддръжка.
Идентифицирайте одобрената работна течност за машината, преди да изберете метода за нейното почистване или замяна. Оборудването за жици може да използва водни или други специфични течности; утайни и бурови платформи могат да изискват различни системи. Затова филтрацията, деионизацията и проверките на състоянието на течността са специфични за всяко оборудване. Използвайте съответното ръководство и наблюденията за състоянието на течността, а не прилагайте правила за премахване на въглерод, обработка с йонообменна смола или размяна на течности еднакво за всички EDM.
Мониторинг на производителността и отстраняване на неизправности
Записвайте информацията за процеса, която действително е налична на машината, например избори на състояние, продължителност на задачата, прекъсвания и докладвани аларми. Където липсват автоматични регистри, последователни записки от оператора могат да подпомогнат сравнения между различни задачи. Свържете промените с материала, настройката и резултатите от инспекцията. Тенденция в процесните сигнали може да предизвика разследване, но не може да докаже, че отклонение в качеството е било открито или предотвратено.
Когато размерите, повърхностната обработка или износът на консумативите отклоняват от очаквания резултат, запазете настройките за обработката и измерителните доказателства преди да започнете разследването. Прегледайте възможните причини, свързани с фиксирането на заготовката, температурата, материала, състоянието на електродите или жицата, подаването на течност и условията на обработката. Следвайте процедурата за диагностика на производителя за наблюдаваните симптоми; само по себе си размерната грешка не оправдава диагностицирането на дрейф на сервомеханизма или опит за калибриране от страна на оператора.
Контрол на качеството и методи за измерване
Сигнали по време на процеса и опции за наблюдение
Ако доставеният контролер съобщава за сигнали, свързани с разряд или междинен зазор, установете при какви условия се проявяват тези сигнали и кои аларми или реакции са документирани. Наблюдението на процеса трябва да се води отделно от измерванията на завършения детайл. Контролерът може да реагира на нестабилен зазор, без да регистрира размерна или повърхностна дефектност, затова използвайте проверките за приемане, посочени в чертежа, за оценка на крайния резултат.
Трактувайте допълнителното усещане като въпрос на конфигурация, а не като съществуваща машина способност. Попитайте кои сензори, записани сигнали, категории повреди и функции за отговор са включени в доставената система и как е извършена тяхната валидация. Не предполагайте, че акустичният мониторинг открива прекъсване на електродите, движение на заготовката или замърсяване на течността; оценете документираното покритие на повреди при действителните работни условия.
Проверка и верификация след процеса
Определете инспекцията въз основа на чертежа и изискванията за приемане от клиента, включително размерите и повърхностните характеристики, които трябва да бъдат измерени. Потвърдете наличните инструменти, техната калибрационна проследимост, условията за измерване и запазените резултати. Изберете координатно-измервателна машина или друг метод според характеристиката и изискването за измерване. Снимките могат да допълват записите, но не могат да заместят задължителните размерни или повърхностни измервания.
Съгласете се с отговорния екип по качество или с клиента относно инспекцията и всички правила за вземане на проби, преди да ги приложите в производствения процес. Подходящият обхват зависи от специфицираната характеристика, историята на процеса и последствията от несъответстващ резултат. Включете времето за инспекция в оценката на продуктивността. Нито универсалният подход за вземане на проби, нито намаленият набор от проверки доказват, че конкретната партида отговаря на изискванията си.
Преглед на оперативните разходи и ресурсите
Преглед на енергийното потребление и тарифите
Оценете разходите за енергия въз основа на измереното потребление по време на машинна обработка, периоди на бездействие и поддръжащите системи, включени в границите на работата. Свържете тези записи с действащите електроцени за обекта. Потвърдете в документацията на машината всяка функция за режим на готовност и изискванията за рестарт; корекция на коефициента на мощност или незабавна готовност за машинна обработка не могат да се приемат като стандартни функции или източници на спестявания.
Преглед на графика спрямо действащия тариф, сроковете за производство и необходимостта от надзор, подготвителни дейности и инспекция. Използването на часове с по-ниско търсене е уместно само когато приложимите тарифи и експлоатационните условия го поддържат. За обект с няколко машини оценете измерената мощност и правилата за фактуриране, преди да твърдите, че промяната в графика води до полза; самата промяна в разписанието не гарантира по-ниски разходи.
Използване на материали и намаляване на отпадъците
Разгледайте подреждането на материала, когато работата включва рязане на профили през листов материал, като имате предвид пътя на жицата, широчината на реза, фиксирането и запазените опори. Проверете всеки предложен вариант за подреждане (nesting) спрямо тези ограничения и изискванията на програмата за машината. Запазвайте документирани записи за остатъците, когато те са полезни. Подготовката на електродите за потопяеми електродни машини и използването на материали за пробиване изискват отделна оценка, а не обща гаранция за оптимално подреждане.
Отделете възстановяването на отпадъци от повторното използване на машинна консумативна част. Формовани електроди за потапяне могат да се оценяват за одобрено преформоване, докато обработката на края на свределните електроди зависи от машината и останалата геометрия. Правилата за консумация и повторно използване на жица зависят от системата за жица. Следвайте приложените инструкции и проверете пригодността след всяка разрешена обработка; износената жица или електроди не могат универсално да се преформоват.
Преглед на интеграцията на производствената система
Опции за автоматизация и роботика
Прегледайте автоматизацията като предложена конфигурация с документирани начини за фиксиране на детайла, прехвърляне, усещане, интерфейси и реакции при аномални условия. Зареждането, смяната на електродите, инспекцията и комуникацията с производствената система са отделни функции, които изискват индивидуално потвърждение. Всяка необслужвана операция също изисква одобрените от производителя работни условия и демонстрирана настройка на задачата. Потвърдете съвместимостта между робота и системата за изпълнение на производството, преди да посочите който и да е от тях в поръчката.
Потвърдете размяната на електроди, вкарването на жица, подготвителната обработка на електроди, контрола на стабилността на разрядите и компенсацията на геометричното износване отделно за съответното семейство EDM. Автоматичният сменяч сам по себе си не осигурява автоматична корекция за износване, а стабилният обратен връзка не гарантира точността на готовата детайла. Прегледайте как всяка предложена функция управлява състоянието на консумативите, прекъсванията и възстановяването, преди да я включите в производствения план.
Регистри на работни задачи и анализ на данни
Използвайте регистри на работни задачи, които свързват изискванията към материала и характеристиките с подготовката, условията на машинна обработка, прекъсванията, използването на консумативи и резултатите от инспекцията. Сравними регистри могат да покажат, къде промяната в опитния режим заслужава внимание, при условие че са проверени техните дефиниции и пълнота. Всяка предложена функция за машинно обучение или прогнозиране изисква отделно софтуерно решение и доказателства за валидация; историческите регистри сами по себе си не осигуряват автоматично избиране на оптимални параметри.
За разпределяне на разходите по поръчки определете кои разходи за подготвителни дейности, машини, консумативи, инспекции и поправки се включват, след което съгласувайте наличните записи с тази граница. Потвърдете всеки предложен интерфейс с корпоративна система, софтуерна лицензия и полета за данни от оферта и документация. Ръчно водените записи продължават да са възможен вход; автоматизираното отчитане, интеграция в реално време и подобряване на рентабилността не могат да се изведат само от наличието на машина.
ЧЗВ
Какво трябва да се прегледа при промяна на продуктивността на EDM?
Започнете с действителното ограничение върху приетия изход: подготвителни дейности, машинна обработка, прекъсвания, работа с консумативи или инспекция. Съгласувайте условията и работната течност с конкретното семейство EDM и задачата. Промиването помага за отстраняване на частици и стабилизиране на междинния зазор, но не гарантира липсата на преформиран материал или други термични повърхностни промени. Оценявайте необходимата корекция въз основа на измерената част и общото време за изпълнение на задачата.
Как трябва да се оценяват разходите за износване и замяна на електроди?
Оценете износа с избраното семейство EDM, електрод или жица, течност и условия, одобрени от производителя. Сравнете предложената промяна чрез пробно машинно обработване и проверете както състоянието на разходните материали, така и крайното качество. Промяна, която намалява износа, може също да повлияе на времето за цикъл или резултатите от повърхността. Няма универсална комбинация от ток и импулс, която гарантира по-дълъг живот на електродите при тези различни процеси.
Какви практики за поддръжка са задължителни за запазване на производителността на машината за електроерозионно обработване
Използвайте приложеното ръководство за поддръжка, за да идентифицирате задачите, отговорния персонал и тригери като употреба в експлоатация, аларми или определено състояние на обслужване. Задръжте проверките от оператора и грижата за разходните материали отделни от калибрирането, което изисква квалифициран персонал за обслужване. Използвайте изискванията за калибриране, специфични за машината, вместо обща седмична или месечна графика за захранващото устройство, и оставете настройката на сервомеханизмите на упълномощен персонал.
Как се сравняват съвременните EDM машини с традиционните методи за обработка по отношение на сложните геометрии
Сравнете съответното семейство EDM и конвенционалния маршрут спрямо едни и същи функционални и приемни изисквания. Проволочните профили, електродните кухини и пробитите отвори имат различен достъп, ограничения за електроди и движение. Вътрешните ъгли и дълбоките елементи все още изискват геометрична и повърхностна проверка. Избягвайте да разглеждате нематериалното премахване като свобода от отклонения; при аерокосмическо или медицинско приложение също се изисква специфичната квалификация и приемане от страна на клиента.
Съдържание
- Разбиране на основите на технологията за EDM
- Проверка на настройката и конфигурацията на машината
- Програмиране и преглед на условията за обработка
- Поддръжка и преглед на производителността
- Контрол на качеството и методи за измерване
- Преглед на оперативните разходи и ресурсите
- Преглед на интеграцията на производствената система
-
ЧЗВ
- Какво трябва да се прегледа при промяна на продуктивността на EDM?
- Как трябва да се оценяват разходите за износване и замяна на електроди?
- Какви практики за поддръжка са задължителни за запазване на производителността на машината за електроерозионно обработване
- Как се сравняват съвременните EDM машини с традиционните методи за обработка по отношение на сложните геометрии
