
 EN





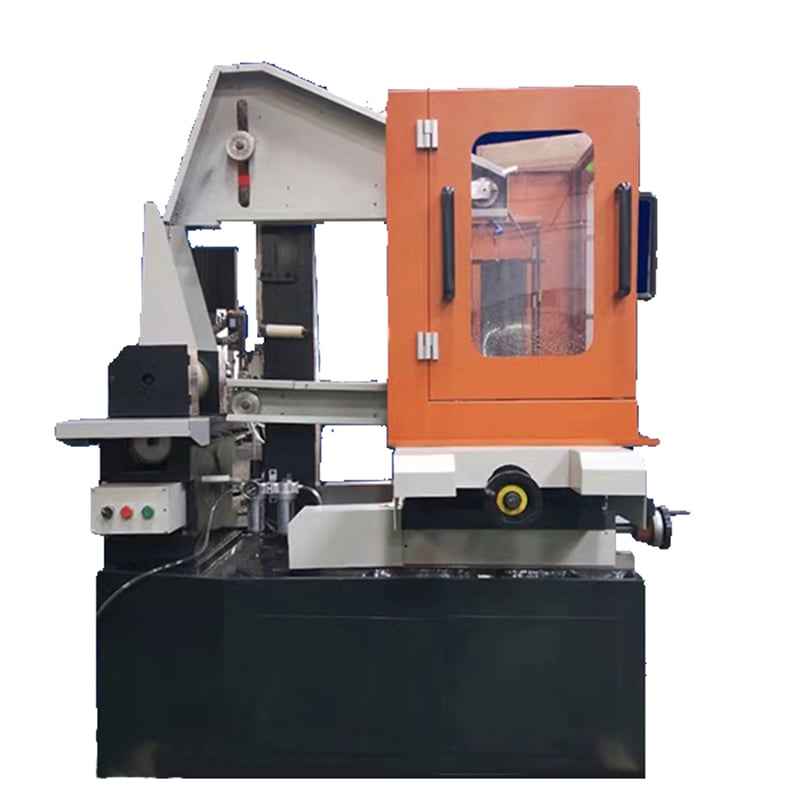
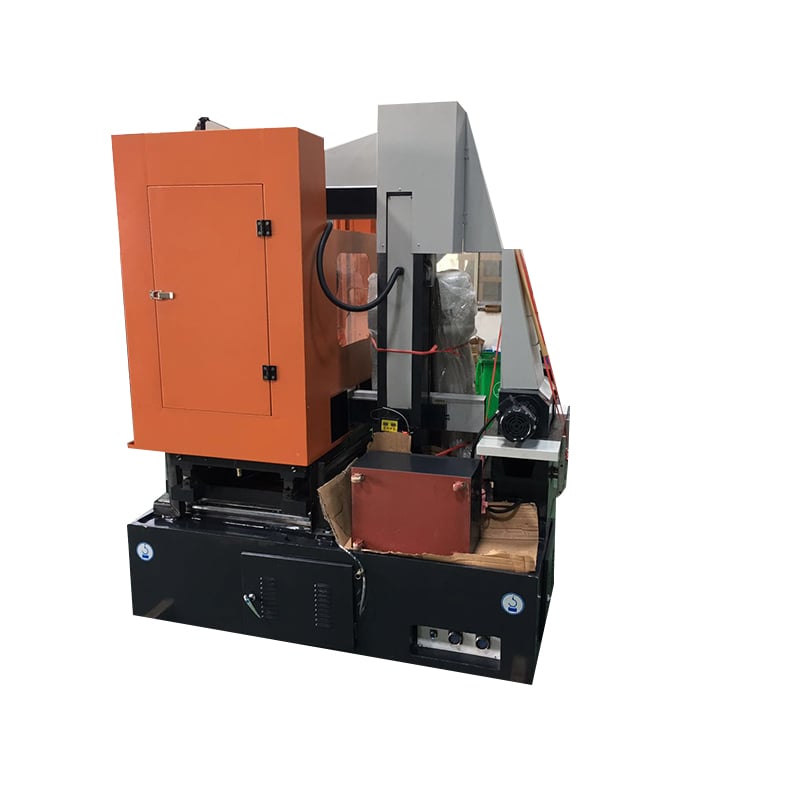
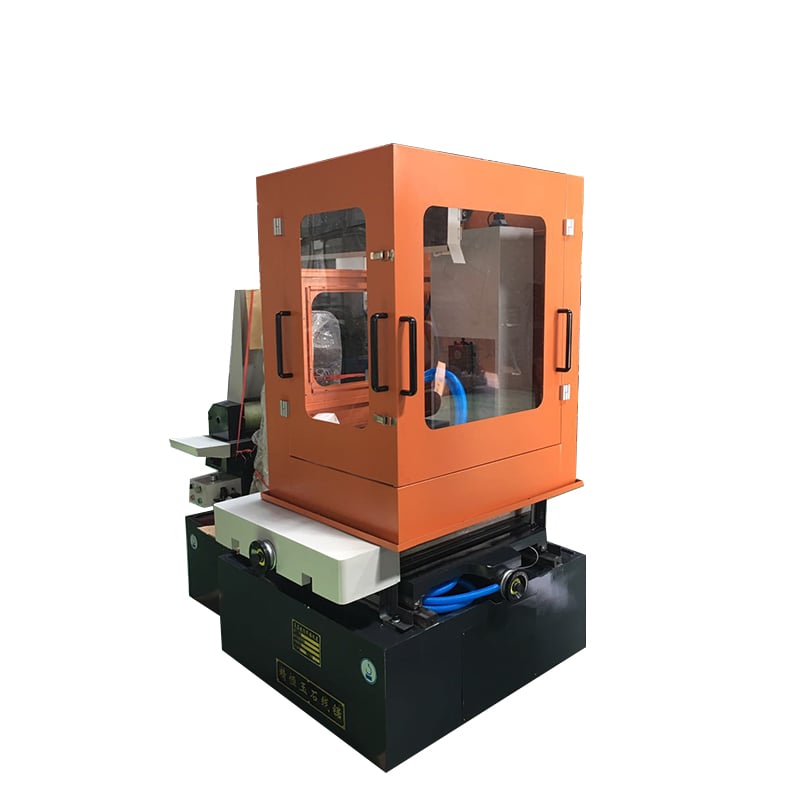
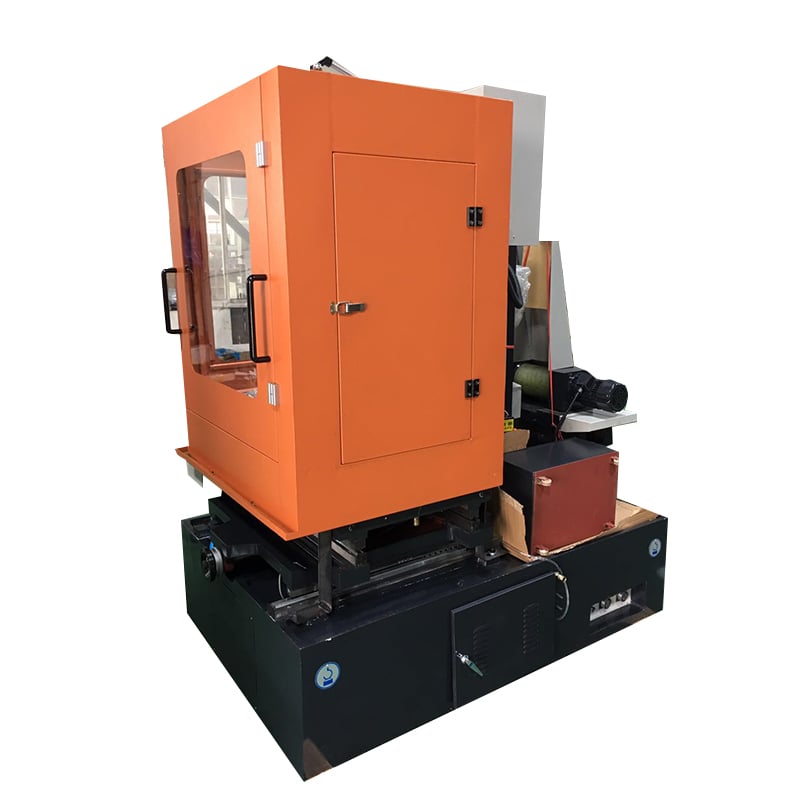
- Επισκόπηση
- Κύρια παράμετρα
- Συνιστώμενα προϊόντα
Τεχνικές προδιαγραφές
Κύριες τεχνικές παράμετροι για το QT5635
| Όχι. | Αντικείμενο | Προδιαγραφές |
| 1 | Axis Travel | Άξονας X: 350 mm Άξονας Y: 450 mm |
| 2 | Μέγεθος πίνακα εργασίας (X × Y) | 400 mm × 680 mm |
| 3 | Διαδρομή κίνησης άξονα Z | Προαιρετικά: 250 mm, 400 mm ή 500 mm |
| 4 | Ακρίβεια κατεργασίας (ακρίβεια κοπής) | ±0,03 mm* |
| 5 | Μηχανική Δομή | Άξονες X και Y: Υψηλής ακρίβειας οδηγοί ράγες και κοχλίες κίνησης |
| 6 | Ταχύτητα | Ταχύτητα συρματόπλακας: 0-11,5 m/s (ρυθμιζόμενη) |
| Προγραμματισμένη ταχύτητα προώθησης/κοπής: εξαρτάται από το υλικό και τη διαδικασία· επιβεβαιώνεται με δοκιμαστική κοπή. | ||
| 7 | Βοηθητικά Συστήματα | Μέθοδος ψύξης: ψύξη με νερό |
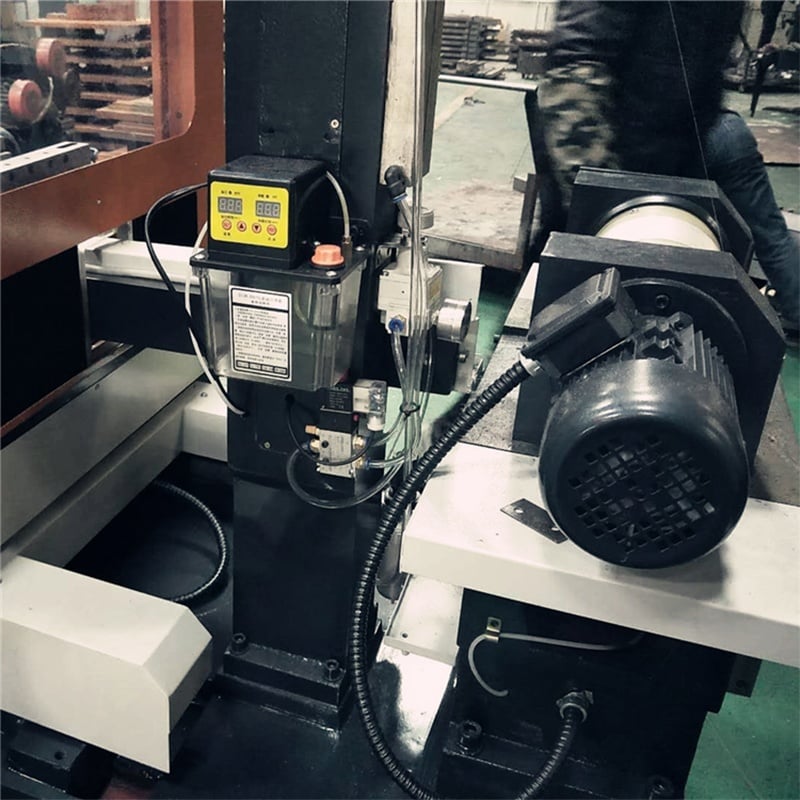
| Λίπανση: Σύστημα λίπανσης με χειροκίνητη αντλία | ||
| Διάμετρος συρματόπλακας: φ0,12–0,45 mm | ||
| 8 | Σύστημα Κίνησης | Βηματικός κινητήρας με εξειδικευμένο οδηγό |
| 9 | Τροφοδοτικό | AC 380V (προαιρετικά 220V), 50Hz |
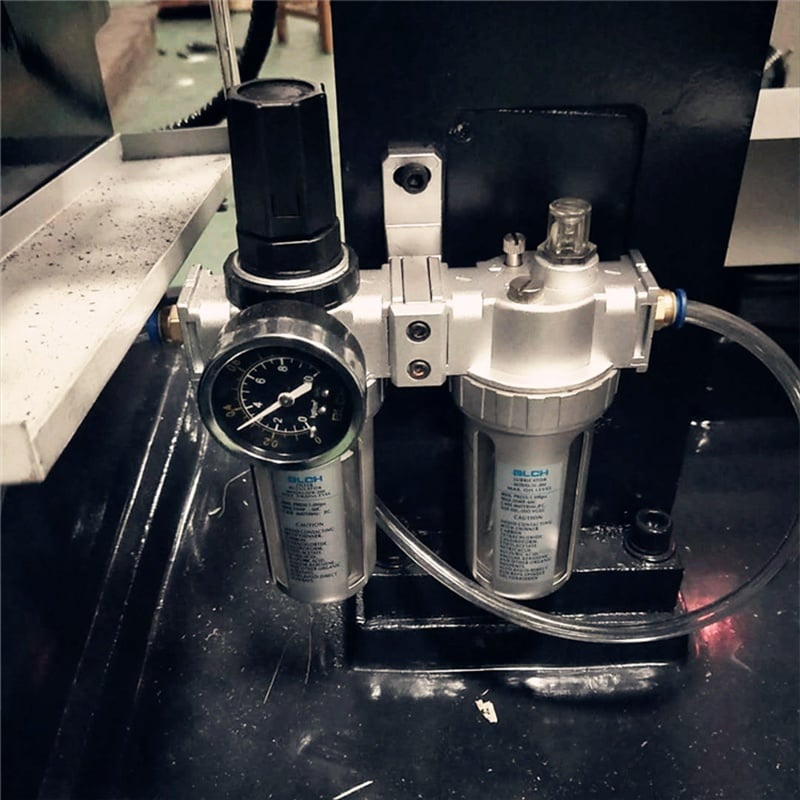
| 10 | Συνεχές Σύστημα Τάνυσης | Πνευματικός έλεγχος μέσω αντλίας αέρα |
| 11 | Υποστηριζόμενες μορφές αρχείων | Κώδικας G, κώδικας 3B |
| 12 | Συστήματος ελέγχου | Σύστημα ελέγχου HL CNC |
| 13 | Συνολικές διαστάσεις (Μ×Π×Υ) | 1800 mm × 1280 mm × 2100 mm |
| 14 | Βάρος μηχανήματος | 1400 κιλο |
| 15 | Μέγιστο ύψος τεμαχίου εργασίας | Θα καθοριστεί για την επιλεγμένη διαμόρφωση άξονα Z και την τοποθέτηση. |
| 16 | Μέγιστο πάχος κοπής | Θα καθοριστεί για την επιλεγμένη διαμόρφωση άξονα Z, τη διαδρομή του σύρματος, το υλικό και το περίγραμμα. |
Σημειώσεις για την απόδοση και τη χωρητικότητα
Σημείωση ακρίβειας: Η αναφερόμενη ακρίβεια μηχανουργικής κατεργασίας ±0,03 mm αναφέρεται στην ακρίβεια κοπής υπό καθορισμένες συνθήκες επαλήθευσης. Τα πραγματικά αποτελέσματα εξαρτώνται από τον βαθμό του υλικού, τις διαστάσεις και το περίγραμμα του τεμαχίου εργασίας, τη διάμετρο του καλωδίου και το μέγεθος της αποξεστικής ουσίας, τη φθορά του καλωδίου, την τάση, τη γραμμική ταχύτητα, την προγραμματισμένη πρόωση, το ψυκτικό υγρό, τη στερέωση και τη μέθοδο μέτρησης. Συνιστάται η επιβεβαίωση με δειγματοληψία κοπής για εφαρμογές με ειδικές ανοχές.
Σημείωση ρυθμού κοπής: Η απόδοση κοπής εξαρτάται από τον βαθμό του υλικού, τη διατομή της κοπής, τη διάμετρο του καλωδίου και το μέγεθος της αποξεστικής ουσίας, τη γραμμική ταχύτητα, το ρυθμό πρόωσης, την τάση, το ψυκτικό υγρό και την απαιτούμενη ποιότητα της άκρης. Ο προγραμματισμένος ρυθμός πρόωσης (mm/min), ο πραγματικός χρόνος κοπής και ο αποτελεσματικός ρυθμός κοπής ανά εμβαδόν (mm²/min) είναι διαφορετικά μεγέθη και δεν πρέπει να χρησιμοποιούνται εναλλάξ.
Σημείωση για τον άξονα Z και τη χωρητικότητα: Η μετακίνηση κατά τον άξονα Z είναι η προγραμματιζόμενη μετακίνηση του άξονα πρόωσης. Δεν ταυτίζεται με το μέγιστο ύψος τεμαχίου εργασίας ή με το μέγιστο πάχος κοπής. Αυτές οι δυνατότητες πρέπει να επιβεβαιωθούν για την επιλεγμένη διαμόρφωση του άξονα Z, το σύστημα στερέωσης, τη διαδρομή του καλωδίου, το υλικό και το περίγραμμα.
Επισκόπηση της μηχανής και εφαρμογές
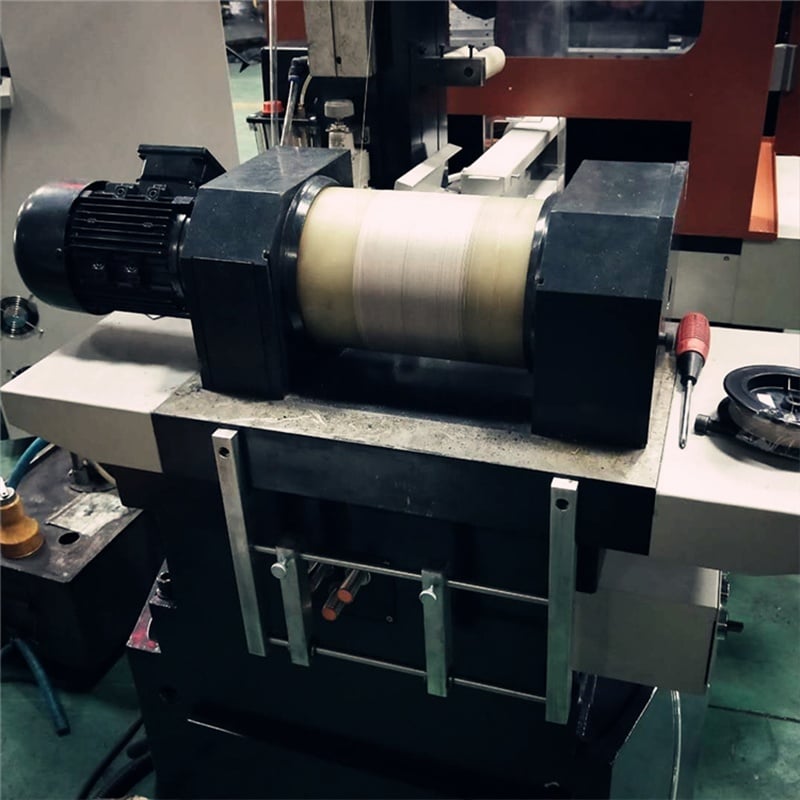
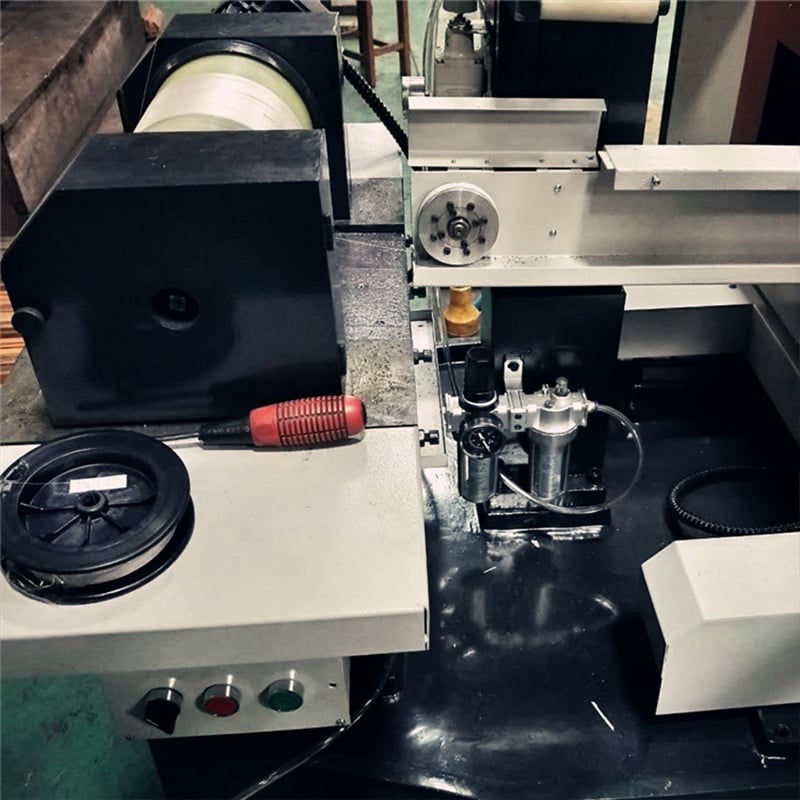
Τύπος Μηχανήματος: Αυτό το μοντέλο είναι μια CNC μηχανή κοπής με αντιστρεφόμενο διαμαντένιο καλώδιο για ακριβή κοπή και διαμόρφωση σκληρών και εύθραυστων υλικών. Το διαμαντένιο καλώδιο αποθηκεύεται σε κυλινδρικό τύμπανο και αλλάζει κατεύθυνση εναλλάξ μέσω της ζώνης κοπής. Η αφαίρεση υλικού γίνεται μέσω λείανσης με σταθερό αποξεστικό μέσο· η διαδικασία δεν είναι Wire EDM και δεν απαιτεί ηλεκτρικά αγώγιμο τεμάχιο.
Χαρακτηριστικά επεξεργασίας: Το αντιστρεφόμενο σύστημα καλωδίου υποστηρίζει προγραμματιζόμενη κοπή προφίλ με ρυθμιζόμενη ταχύτητα καλωδίου, πρόωση, τάση και συνθήκες ψυκτικού υγρού. Η τελική ακρίβεια, ο ρυθμός πρόωσης, η κατάσταση των ακμών, το πλάτος κοπής (kerf) και η διάρκεια ζωής του καλωδίου εξαρτώνται από το επιλεγμένο υλικό, τις προδιαγραφές του καλωδίου, το μέγεθος του αποξεστικού, το ύψος κοπής, το προφίλ, το σύστημα στερέωσης και τις ρυθμίσεις της διαδικασίας.
Ομάδες υλικών: Οι εφαρμογές μπορούν να αξιολογηθούν για γραφίτη· οπτικό γυαλί και συναφή υλικά γυαλιού· τεχνικά κεραμικά· φερρίτη και άλλα μαγνητικά υλικά· ημιαγωγικά και κρυσταλλικά υλικά· καθώς και επιλεγμένα λιθικά υλικά, όπως μάρμαρο, τζέιντ, σμαράγδι και αχάτης. Η συμβατότητα των υλικών και οι τελικές παράμετροι διαδικασίας πρέπει να επιβεβαιωθούν με την ανασκόπηση του πραγματικού σχεδίου και, όπου απαιτείται, με δοκιμαστική κοπή.
Σημείωση εφαρμογής: Οι δημοσιευμένες παράμετροι της μηχανής περιγράφουν τη διαμόρφωση του εξοπλισμού, όχι ένα καθολικό αποτέλεσμα κοπής. Αποστείλετε την τάξη του υλικού, τις διαστάσεις του τεμαχίου εργασίας, το περίγραμμα, την επιθυμητή ανοχή και τις απαιτήσεις για την άκρη ή την επιφάνεια για τεχνική ανασκόπηση.
Οδηγίες επιλογής μοντέλου
Σύγκριση μοντέλων: Το QT5635 προσφέρει διαδρομή X/Y 350 × 450 mm. Συγκρίνετε το μικρότερο QT5632 , τόσο μεγαλύτερο είναι το QT5645 , ή τη QT5635H μοντέλο με ατελείωτη κίνηση σύρματος για την ίδια αναφερόμενη διαδρομή X/Y με συνεχή μονοκατευθυντική κίνηση σύρματος. Δείτε όλες τις μηχανήματα διαμαντοκοπτικού σύρματος επαναλαμβανόμενης κίνησης .
Πληροφορίες που απαιτούνται για την τεχνική ανασκόπηση
- Υλικό και βαθμός
- Μέγιστο μήκος, πλάτος, ύψος και βάρος τεμαχίου εργασίας
- Ευθύγραμμη κοπή, κοπή κατά περίγραμμα ή κατά διαδρομή, προτιμητέα με σχέδιο
- Επιθυμητή ανοχή διαστάσεων ή περιγράμματος, απαιτήσεις για άκρο ή επιφάνεια, επιτρεπόμενη αποκόλληση υλικού και πλάτος κοπής
- Προτιμώμενη διάμετρος διαμαντούχου σύρματος και προδιαγραφές αποξεστικού υλικού, εφόσον είναι γνωστά
- Περιορισμοί όσον αφορά το ψυκτικό υγρό ή τη μόλυνση
- Τάση, φάση και συχνότητα της ηλεκτρικής παροχής στον προορισμό
- Απαιτούμενος χρόνος κύκλου, μέγεθος παρτίδας και απαιτήσεις για αυτοματοποίηση ή φόρτωση
Εκπαίδευση
Ο προμηθευτής θα παρέχει δωρεάν εκπαίδευση στο χώρο του αγοραστή σε 1-2 τεχνικούς υπαλλήλους της πλευράς του αγοραστή, διάρκειας 1 έως 2 ημερών.
Όχι. |
Αντικείμενο |
Περιεχόμενο Εκπαίδευσης |
1 |
Προγραμματισμός |
Εισαγωγή στον προγραμματισμό CAM για κοπή με συρματολεπίδα διαμαντιού |
Χρήση κώδικα G και κώδικα 3B | ||
Ρύθμιση αντιστάθμισης διαμέτρου σύρματος και μετατόπισης διαδρομής | ||
2 |
Λειτουργία |
Επισκόπηση δομής και εξαρτημάτων της μηχανής |
Διαδικασίες εκκίνησης και τερματισμού λειτουργίας | ||
Λειτουργίες πίνακα ελέγχου | ||
Φόρτωση προγράμματος και ρύθμιση παραμέτρων | ||
Πρωτόκολλα ασφαλούς λειτουργίας | ||
3 |
Μηχανική Συντήρηση |
Μέρος 1: Επισκόπηση δομής |
– Σύστημα κίνησης και οδηγοί των αξόνων X/Y/Z | ||
– Μονάδα τροφοδοσίας και τάνυσης σύρματος | ||
– Σύστημα λίπανσης και ψύξης | ||
Μέρος 2: Αντιμετώπιση προβλημάτων | ||
– Αντικατάσταση σύρματος με διαμάντι | ||
– Ευθυγράμμιση τροχαλίας οδήγησης και διαδρομής σύρματος | ||
– Αντιμετώπιση σπασίματος ή μπλοκαρίσματος σύρματος | ||
4 |
Ηλεκτρική Συντήρηση |
Προσδιορισμός βασικών ηλεκτρικών εξαρτημάτων και συμβόλων |
Βασικά ηλεκτρικών κυκλωμάτων | ||
Ανάγνωση διαγραμμάτων πίνακα ελέγχου | ||
Διάγνωση βλαβών (προβλήματα κινητήρα, αισθητήρα, σήματος) | ||
5 |
Πρακτική δοκιμή |
Σφιγκτήρας και ευθυγράμμιση τεμαχίου |
Επαλήθευση προγράμματος με δοκιμαστική εκτέλεση | ||
Πραγματική δοκιμή κοπής και παρακολούθηση | ||
Έλεγχος τεμαχίου και αξιολόγηση ποιότητας |
Υπηρεσίες μετά την πώληση
- Από την ημερομηνία παράδοσης, ο προμηθευτής παρέχει εγγύηση ενός έτους για το μηχανικό μέρος. Υπό φυσιολογικές συνθήκες λειτουργίας, ο προμηθευτής είναι υπεύθυνος για δωρεάν συντήρηση και αντικατάσταση ανταλλακτικών. Ωστόσο, τα καταναλωτικά εξαρτήματα, τα εξαρτήματα φθοράς και τα εργαλεία δεν καλύπτονται από την εγγύηση.
- Μετά την περίοδο της ενός έτους εγγύησης, ο προμηθευτής θα παρέχει τα απαραίτητα ανταλλακτικά για επισκευές και θα προσφέρει υπηρεσίες επισκευής με λογικές χρεώσεις.





