
 EN





- Visão Geral
- Principais parâmetros
- Produtos recomendados
Especificações Técnicas
Principais Parâmetros Técnicos para QT5635
| N.º | Item | Especificações |
| 1 | Viagens do Eixo | Eixo X: 350 mm Eixo Y: 450 mm |
| 2 | Tamanho da Mesa (X × Y) | 400 mm × 680 mm |
| 3 | Curso de Avanço do Eixo Z | Opcional: 250 mm, 400 mm ou 500 mm |
| 4 | Precisão de Usinagem (Precisão de Corte) | ±0,03 mm* |
| 5 | Estrutura Mecânica | Eixos X e Y: Trilhos de guia lineares de alta precisão e parafusos de esferas |
| 6 | Velocidade | Velocidade do fio diamantado: 0-11,5 m/s (ajustável) |
| Avanço Programado / Taxa de Corte: Dependente do material e do processo; confirmar mediante corte de amostra. | ||
| 7 | Sistemas Auxiliares | Método de resfriamento: resfriamento a água |
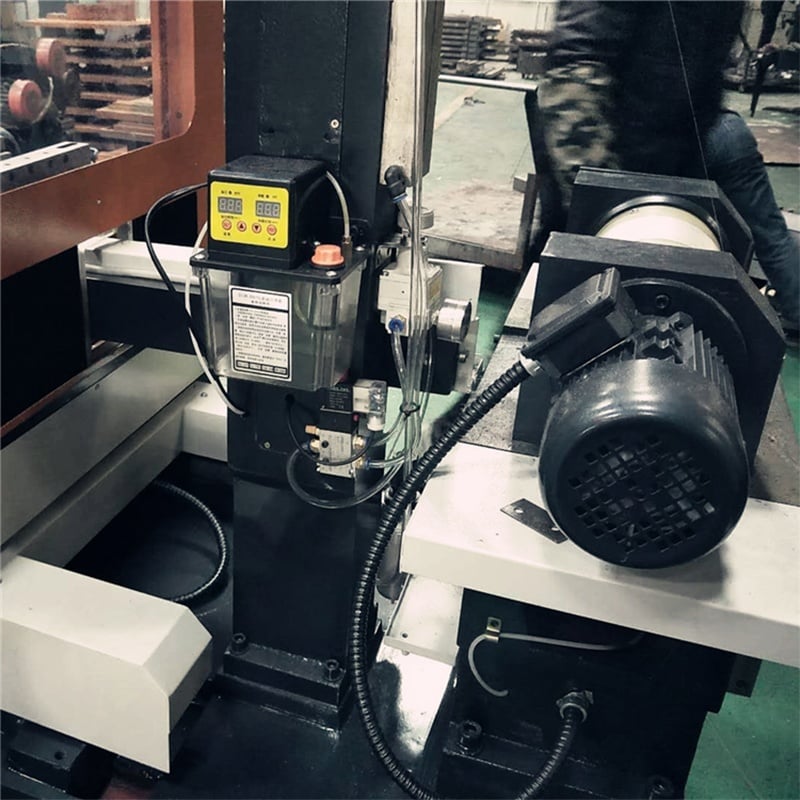
| Lubrificação: Sistema de lubrificação manual | ||
| Diâmetro do fio diamantado: φ0,12–0,45 mm | ||
| 8 | Sistema de accionamento | Motor de passo com driver dedicado |
| 9 | Fonte de Alimentação | CA 380V (opcional 220V), 50Hz |
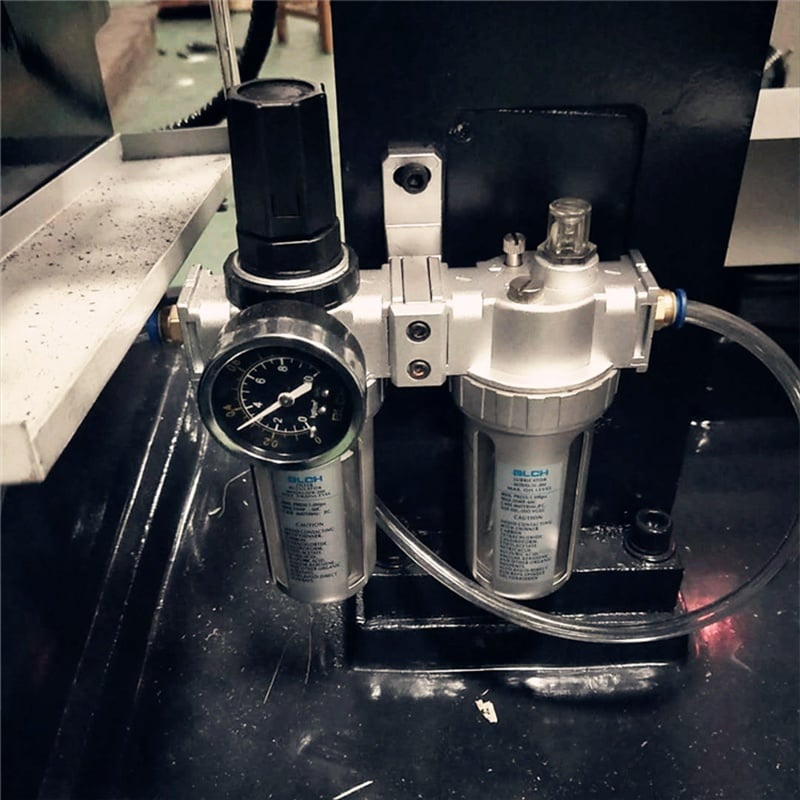
| 10 | Dispositivo de Tensão Constante | Controle pneumático via bomba de ar |
| 11 | Formatos de Arquivo Suportados | Código G, código 3B |
| 12 | Sistema de controle | Sistema de controle HL CNC |
| 13 | Dimensões gerais (C×L×A) | 1800 mm × 1280 mm × 2100 mm |
| 14 | Peso da máquina | 1400 kg |
| 15 | Altura Máxima da Peça de Trabalho | A ser confirmada conforme a configuração selecionada do eixo Z e o dispositivo de fixação. |
| 16 | Espessura máxima de corte | A ser confirmada conforme a configuração selecionada do eixo Z, o percurso do fio, o material e o contorno. |
Notas sobre Desempenho e Capacidade
Nota sobre precisão: A precisão de usinagem listada de ±0,03 mm refere-se à precisão de corte sob condições específicas de verificação. Os resultados reais dependem da classe do material, das dimensões e do contorno da peça, do diâmetro do fio e do tamanho do abrasivo, do desgaste do fio, da tensão, da velocidade linear, da alimentação programada, do fluido de corte, da fixação e do método de medição. Recomenda-se a confirmação por meio de um corte de amostra para tolerâncias específicas da aplicação.
Nota sobre taxa de corte: O desempenho de corte depende da classe do material, da seção transversal cortada, do diâmetro do fio e do tamanho do abrasivo, da velocidade linear, da taxa de alimentação, da tensão, do fluido de corte e da qualidade exigida na borda. A taxa de alimentação programada (mm/min), o tempo real de corte e a taxa efetiva de área cortada (mm²/min) são medições distintas e não devem ser usadas de forma intercambiável.
Nota sobre eixo Z e capacidade: O deslocamento de alimentação no eixo Z é o deslocamento programável do eixo de alimentação. Não corresponde à altura máxima da peça ou à espessura máxima de corte. Essas capacidades devem ser confirmadas para a configuração selecionada do eixo Z, fixação, trajetória do fio, material e contorno.
Visão Geral da Máquina e Aplicações
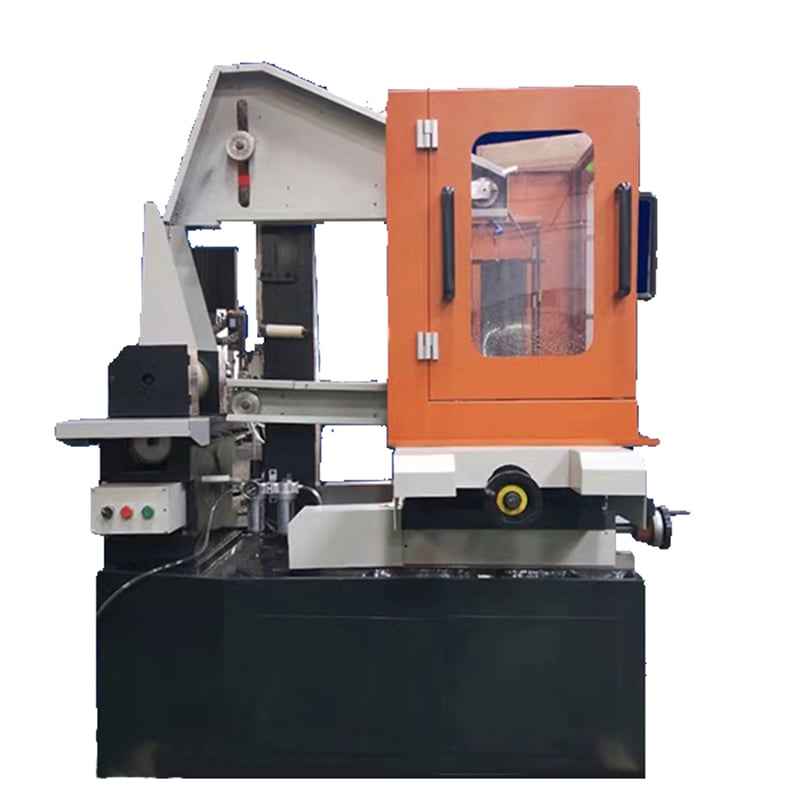
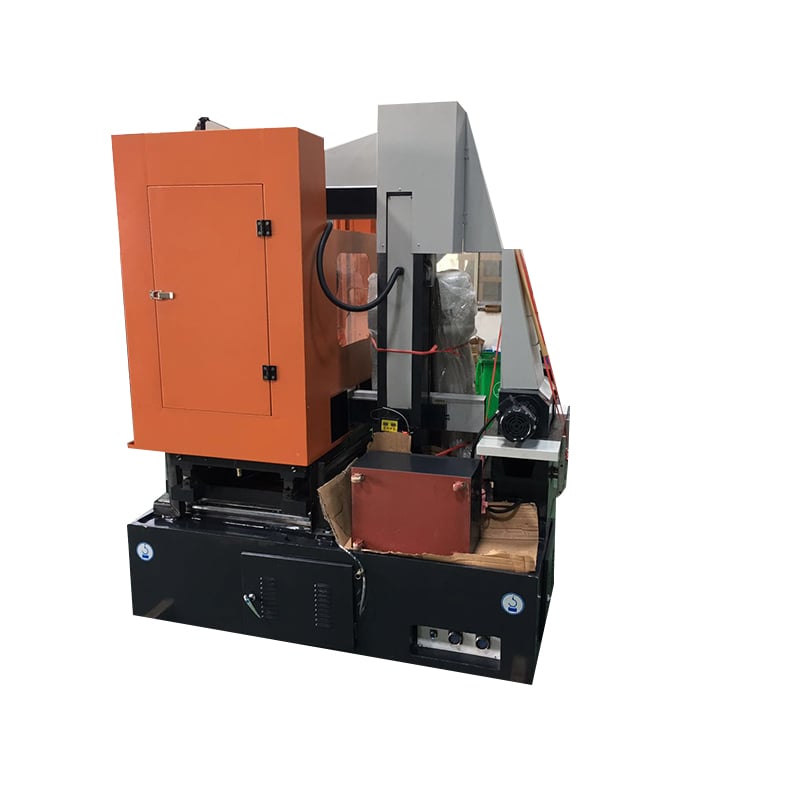
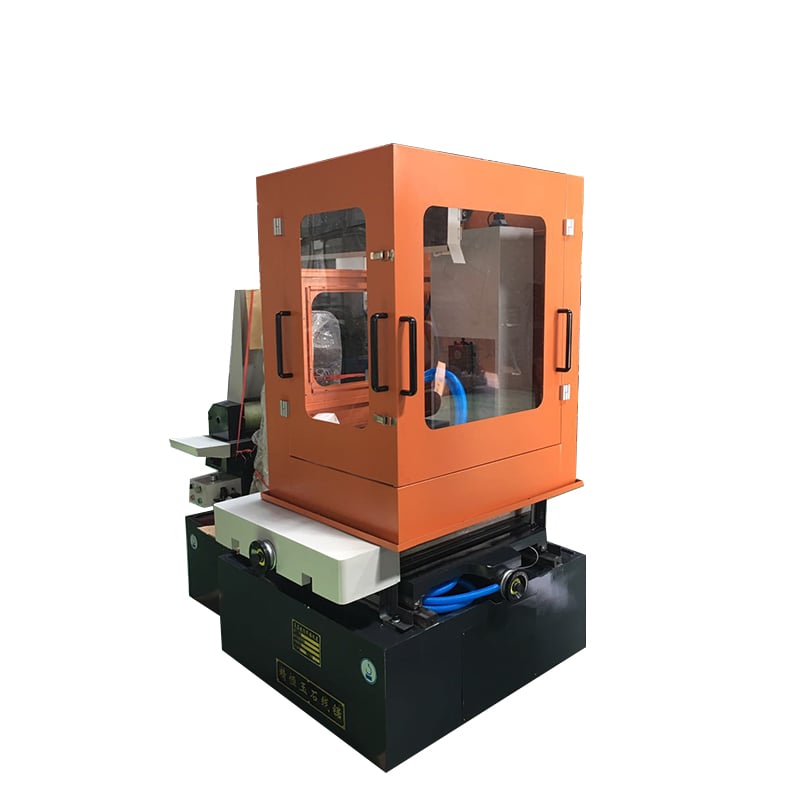
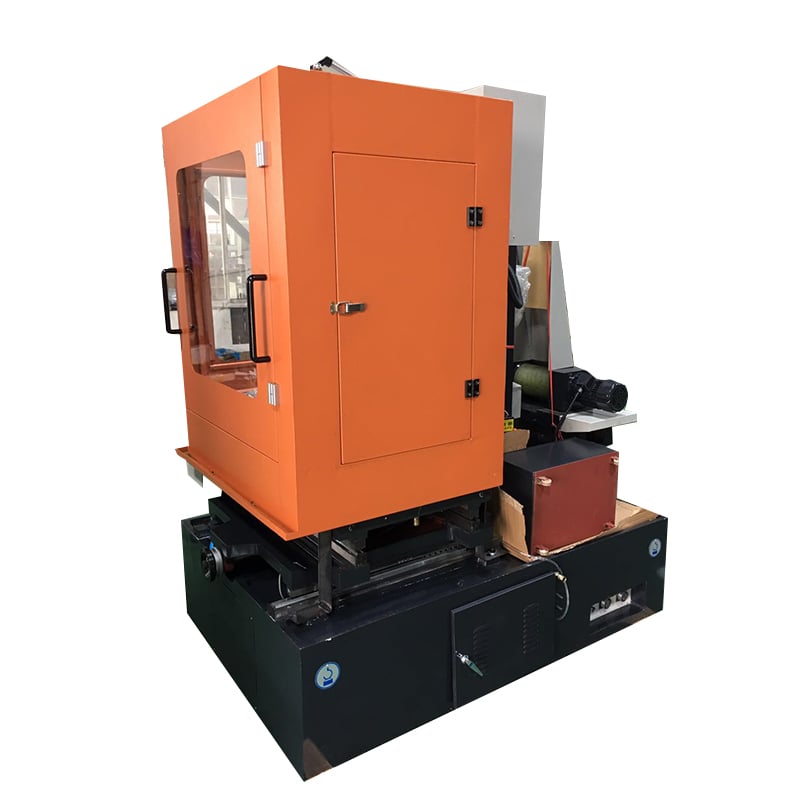
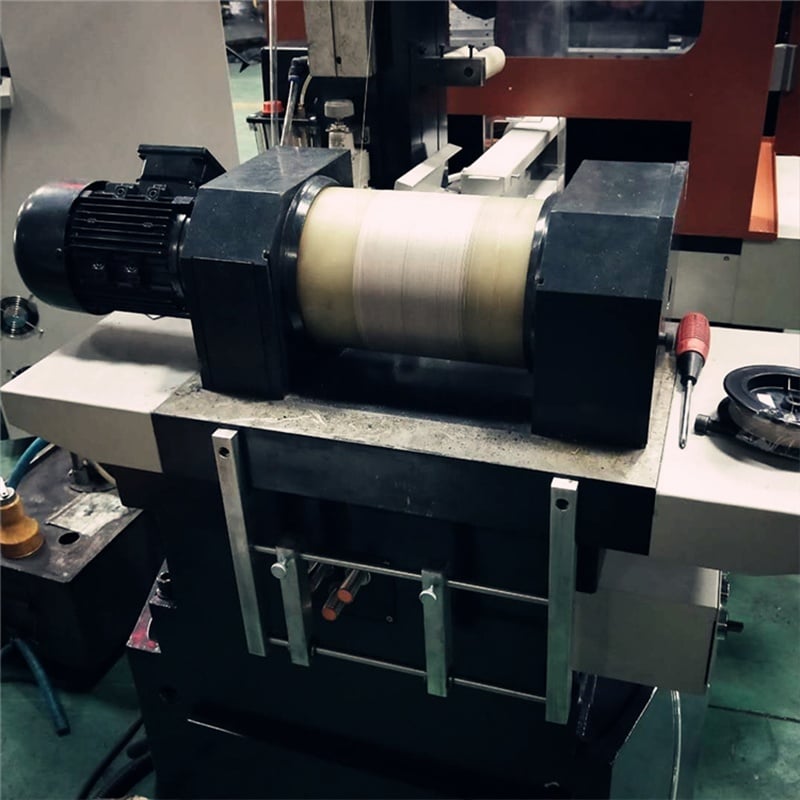
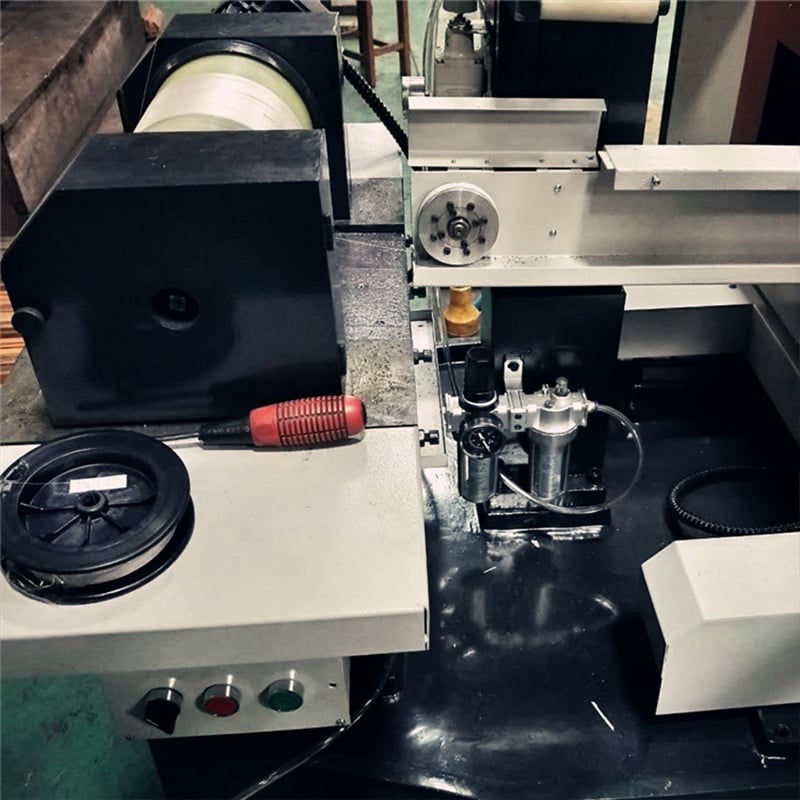
Tipo de Máquina: Este modelo é uma máquina CNC de serra de fio diamantado de movimento alternado, destinada ao corte preciso e conformação de materiais duros e frágeis. O fio diamantado é armazenado em um tambor e alterna sua direção na zona de corte. A remoção de material ocorre por abrasão fixa; este processo não é EDM a fio e não exige que a peça seja eletricamente condutiva.
Características do processo: O sistema de fio alternado permite o corte programável de contornos, com velocidade do fio, alimentação, tensão e condições de refrigeração ajustáveis. A precisão final, a taxa de alimentação, a qualidade da borda, a largura do corte (kerf) e a vida útil do fio dependem do material selecionado, da especificação do fio, do tamanho do abrasivo, da altura de corte, do contorno, da fixação e das configurações do processo.
Grupos de Materiais: As aplicações podem ser avaliadas para grafite; vidro óptico e materiais vítreos correlatos; cerâmicas técnicas; ferritas e outros materiais magnéticos; materiais semicondutores e cristalinos; e materiais pétreos selecionados, como mármore, jade, esmeralda e ágata. A compatibilidade do material e os parâmetros finais do processo devem ser confirmados mediante análise do desenho real e, quando necessário, de um corte de amostra.
Nota de Aplicação: Os parâmetros publicados da máquina descrevem a configuração do equipamento, não um resultado universal de corte. Envie a classe do material, as dimensões da peça, o contorno, a tolerância alvo e os requisitos de borda ou superfície para uma análise técnica.
Orientação para Seleção do Modelo
Comparação de modelos: O QT5635 oferece curso X/Y de 350 × 450 mm. Compare o menor QT5632 , maior será QT5645 , ou a Modelo QT5635H de circuito contínuo pelo mesmo curso X/Y listado com movimento contínuo unidirecional do fio. Veja todos os máquinas de serra de fio diamantado alternativas .
Informações Necessárias para Revisão Técnica
- Material e Grau
- Comprimento, largura, altura e peso máximos da peça
- Corte reto, fatiamento ou trajetória de contorno, preferencialmente com desenho
- Tolerância dimensional ou de contorno alvo, requisito de borda ou superfície, lascamento permitido e largura de corte
- Diâmetro preferido do fio diamantado e especificação do abrasivo, se conhecidos
- Restrições quanto ao fluido refrigerante ou à contaminação
- Alimentação elétrica de destino: tensão, fase e frequência
- Tempo de ciclo exigido, tamanho do lote e requisitos de automação ou carregamento
Formação
O fornecedor deverá fornecer treinamento gratuito no local para 1–2 pessoas técnicas do comprador, com duração de 1 a 2 dias.
N.º |
Item |
Conteúdo do Treinamento |
1 |
Programação |
Introdução à programação CAM para corte com fio diamantado |
Utilização do código G e código 3B | ||
Compensação do diâmetro do fio e configurações de desvio de trajetória | ||
2 |
Operação |
Visão geral da estrutura e componentes da máquina |
Procedimentos de inicialização e desligamento | ||
Funções do painel de controle | ||
Carregamento do programa e ajuste de parâmetros | ||
Protocolos de operação segura | ||
3 |
Manutenção Mecânica |
Parte 1: Visão Geral da Estrutura |
– Sistema de movimento dos eixos X/Y/Z e trilhos de guia | ||
– Unidade de alimentação e tensão do arame | ||
– Sistema de lubrificação e refrigeração | ||
Parte 2: Solução de Problemas | ||
– Substituição do arame de diamante | ||
– Alinhamento da roda de guia e trajeto do arame | ||
– Tratamento de quebra ou entupimento do arame | ||
4 |
Manutenção Elétrica |
Identificar componentes e símbolos elétricos principais |
Noções básicas de circuitos elétricos | ||
Leitura de diagramas de painéis de controle | ||
Diagnóstico de falhas (motor, sensor, problemas de sinal) | ||
5 |
Testes práticos |
Fixação e alinhamento da peça de trabalho |
Verificação por simulação do programa | ||
Teste de corte real e monitoramento | ||
Inspeção da peça de trabalho e avaliação da qualidade |
Serviço Pós-Venda
- A partir da data de entrega, o fornecedor oferece uma garantia mecânica de um ano. Em condições normais de operação, o fornecedor se responsabiliza pela manutenção gratuita e substituição de peças de reposição; entretanto, peças consumíveis, peças de desgaste e ferramentas não estão cobertas pela garantia.
- Após o período de garantia de um ano, o fornecedor fornecerá as peças de reposição necessárias para reparos e oferecerá serviços de reparo por taxas razoáveis.





