
 EN





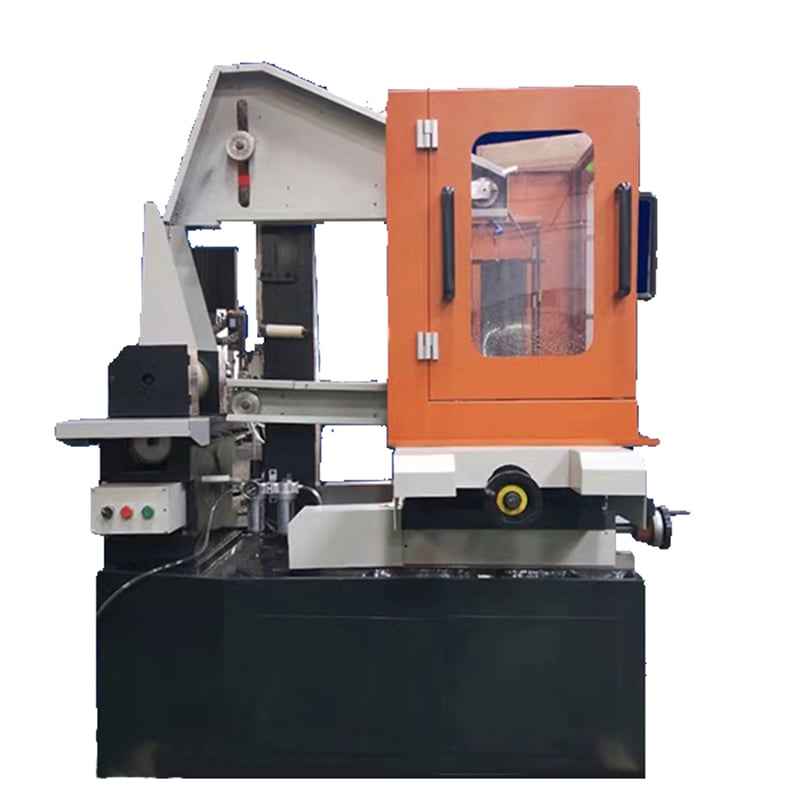
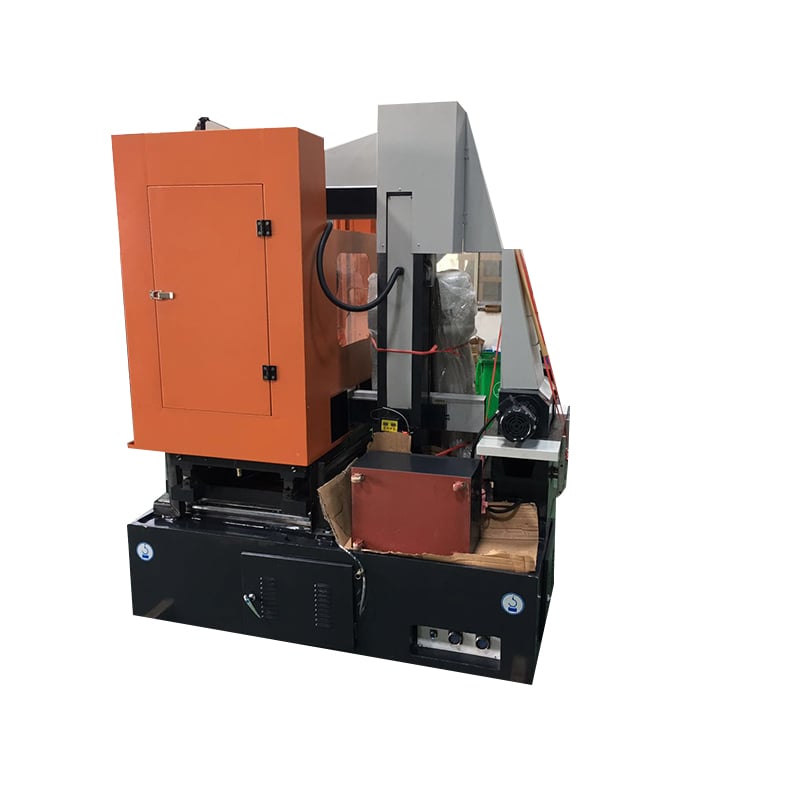
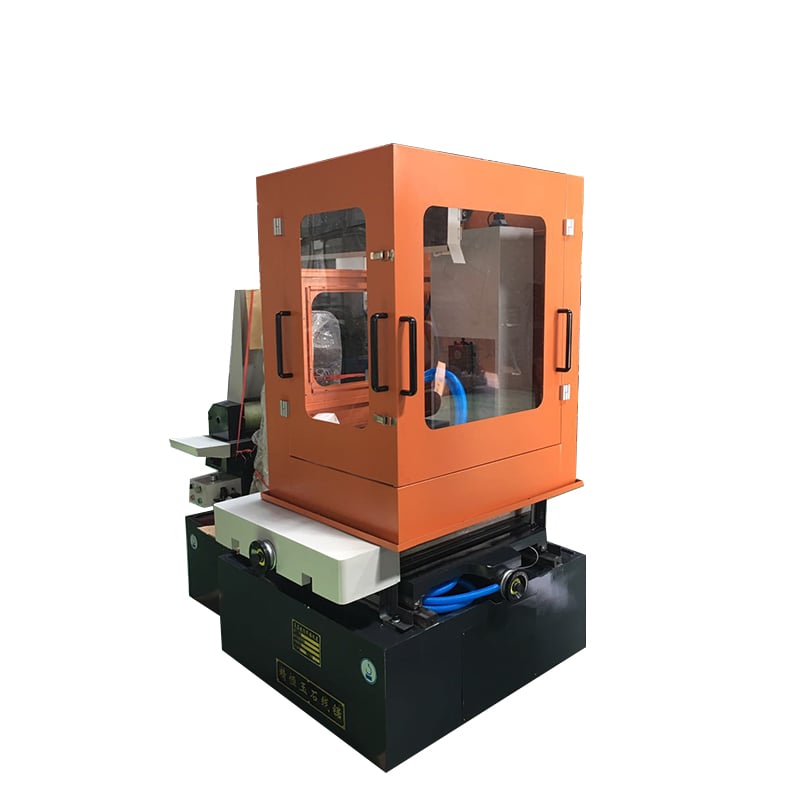
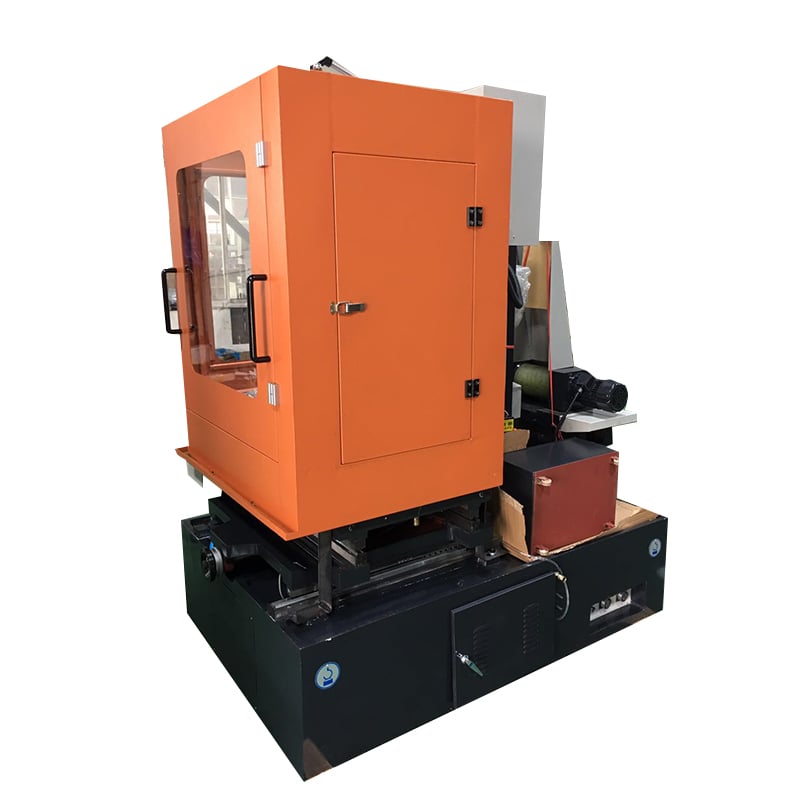
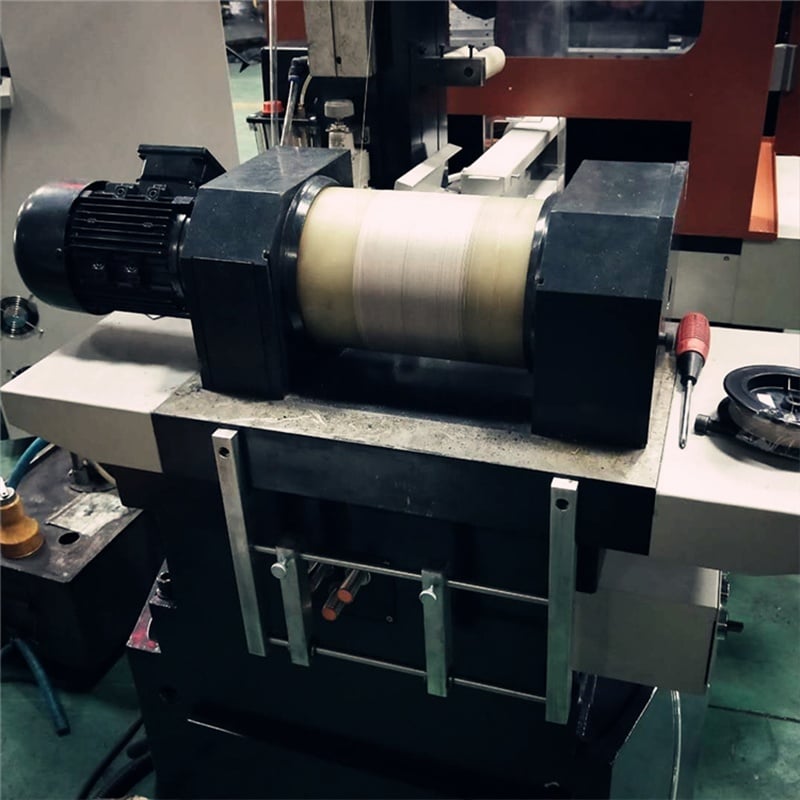
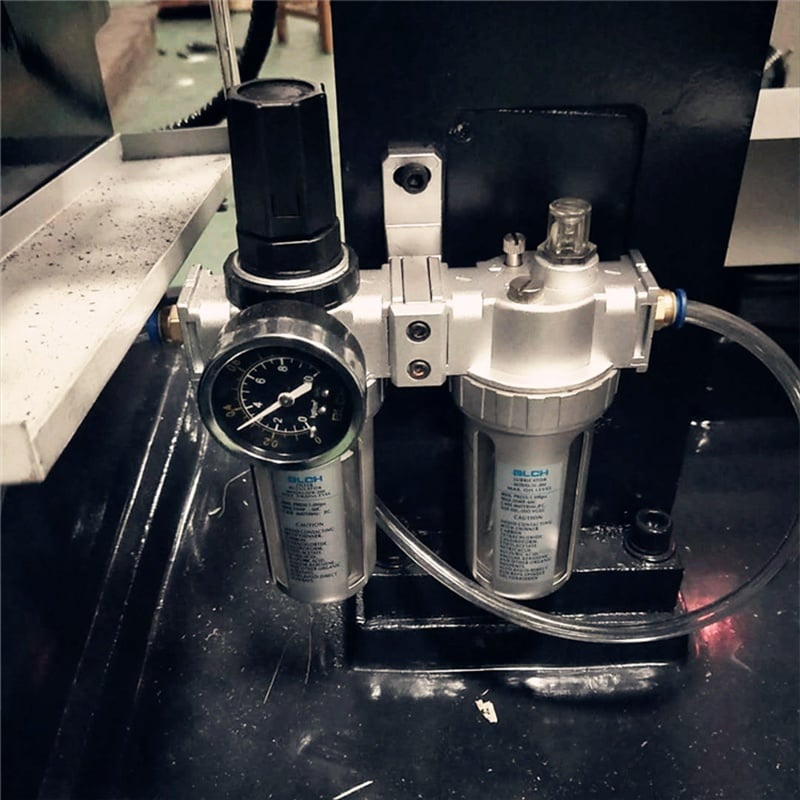
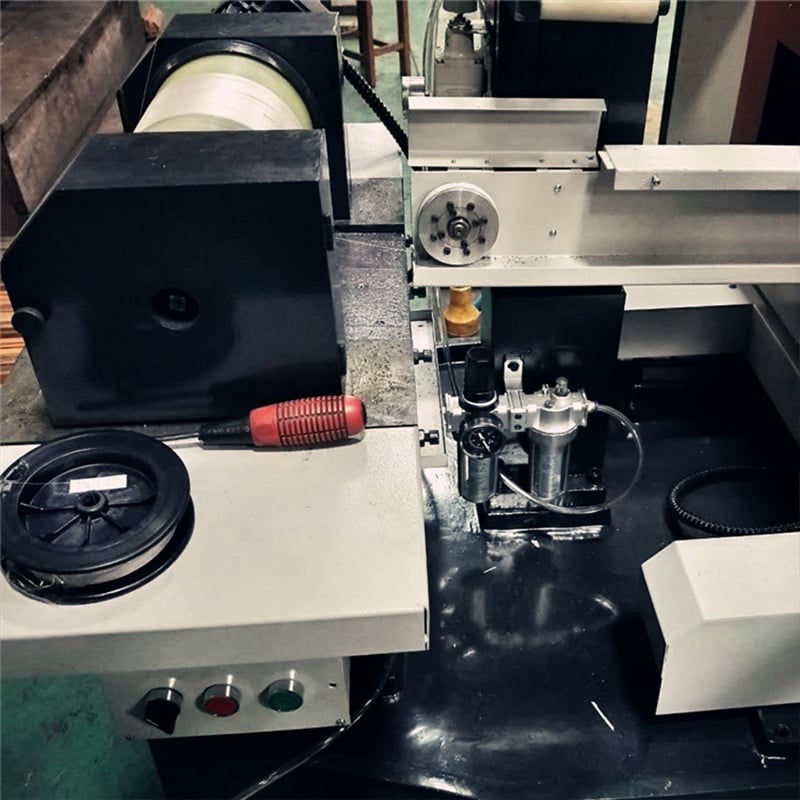
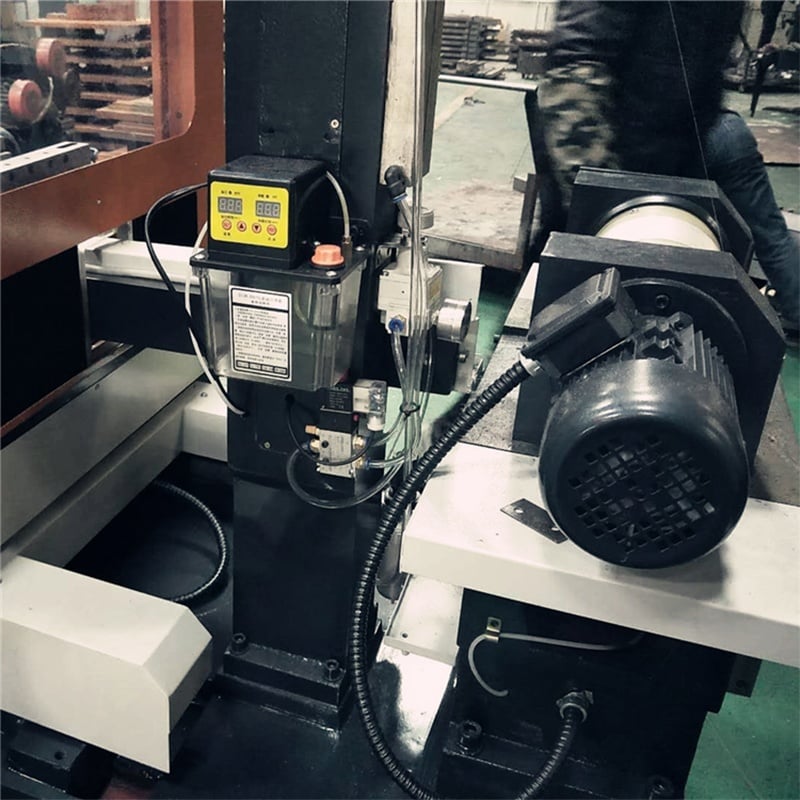
- Ընդհանուր տեսք
- Հիմնական պարամետրեր
- Առաջարկվող ապրանքներ
Տեխնիկական բնութագրեր
QT5635-ի հիմնական տեխնիկական պարամետրերը
| Համար | Ապրանք | Տեխնիկական բնութագրեր |
| 1 | Առանցքային ճանապարհ | X-առանցք՝ 350 մմ Y-առանցք՝ 450 մմ |
| 2 | Աշխատանքային սեղանի չափը (X × Y) | 400 մմ × 680 մմ |
| 3 | Z-առանցքի մեջ մտնելու շարժում | Ըստ ցանկության՝ 250 մմ, 400 մմ կամ 500 մմ |
| 4 | Մշակման ճշգրտություն (կտրման ճշգրտություն) | ±0.03 մմ* |
| 5 | Մեխանիկական կառուցվածք | X և Y առանցքներ՝ բարձր ճշգրտության գծային ուղեկցող ռելսեր և գնդաստղանակներ |
| 6 | Հանդիպակ | Ալմասե լարի արագություն՝ 0-11,5 մ/վ (կարգավորվող) |
| Ծրագրավորված մեջ մտնելու արագություն / կտրման արագություն՝ կախված է նյութից և գործընթացից. հաստատել նմուշի կտրմամբ: | ||
| 7 | Պաշտպանական Համակարգեր | Ծառայում մեթոդ՝ Ջրային սառեցում |
| Լուբրիկացիա՝ Ձեռքով լուբրիկացիոն համակարգ | ||
| Ադամանդե լարի տրամագիծը՝ φ0.12–0.45 մմ | ||
| 8 | Ուղարկման համակարգ | Շագանակավոր շարժիչ նվիրումով վարիչ |
| 9 | Էլեկտրամատակարարում | AC 380Վ (ըստ ցանկության՝ 220Վ), 50Հց |
| 10 | Փոքր լարման սարք | Պնևմատիկ վերահսկում օդային պոմպի միջոցով |
| 11 | Աջակցվող ֆայլի ձևաչափեր | G-կոդ, 3B կոդ |
| 12 | Կառավարման համակարգ | HL CNC վերահսկման համակարգ |
| 13 | Ընդհանուր չափեր (Երկարություն×Լայնություն×Բարձրություն) | 1800 մմ × 1280 մմ × 2100 մմ |
| 14 | Մեքենայի քաշը | 1400 կգ |
| 15 | Առավելագույն մշակվող մասի բարձրություն | Հաստատվելու է ընտրված Z-առանցքի կառուցվածքի և ամրացման սարքի համար: |
| 16 | Ə̈գրագույն կտրումի հաստատությունը | Հաստատվելու է ընտրված Z-առանցքի կառուցվածքի, լարի ճանապարհի, նյութի և կոնտուրի համար: |
Կատարումը եւ Ծավալները
Ճշգրտության նշում. Նշված ±0,03 մմ մեքենայացման ճշգրտությունը վերաբերում է սահմանված ստուգման պայմանների տակ կտրման ճշգրտությանը: Իրական արդյունքները կախված են նյութի տեսակից, մշակվող մասի չափերից եւ կոնտուրից, լարի տրամագծից եւ աբրազիվի չափից, լարի մաշվածությունից, լարման ուժից, գծային արագությունից, ծրագրավորված մեքենայացման արագությունից, սառեցնող հեղուկից, ամրացման եւ չափման եղանակից: Առաջարկվում է հայտարարված ճշգրտությունների համար նմուշի կտրում կատարել:
Կտրման արագության նշում. Կտրման կատարումը կախված է նյութի տեսակից, կտրվող հատվածի մակերեսից, լարի տրամագծից եւ աբրազիվի չափից, գծային արագությունից, մեքենայացման արագությունից, լարման ուժից, սառեցնող հեղուկից եւ անհրաժեշտ եզրի որակից: Ծրագրավորված մեքենայացման արագությունը (մմ/ր), իրական կտրման ժամանակը եւ արդյունավետ կտրվող մակերեսի արագությունը (մմ²/ր) տարբեր չափումներ են եւ չպետք է փոխանակելի լինեն:
Z-առանցքի եւ ծավալների նշում. Z-առանցքի մեջբերման ճանապարհը ծրագրավորվող մեջբերման առանցքի ճանապարհն է: Դա չի համընկնում առավելագույն մշակվող մասի բարձրության կամ առավելագույն կտրման հաստության հետ: Այս հնարավորությունները պետք է հաստատվեն ընտրված Z-առանցքի կոնֆիգուրացիայի, ամրացման սարքի, լարի ճանապարհի, նյութի և կոնտուրի համար:
Սարքի ընդհանուր նկարագրություն և կիրառումներ
Մեքենայի տիպ՝ Այս մոդելը հանդիսանում է հատուկ կտրման և կոնտուրավորման համար նախատեսված CNC ադամանդե լարավոր հակադարձ սարք, որը նախատեսված է կոշտ և փխրուն նյութերի համար: Ադամանդե լարը պահվում է լարի թասի վրա և կտրման գոտու միջով փոխում է իր ուղղությունը: Նյութի հեռացումը իրականացվում է ամրացված աբրազիվային մշակմամբ. այս գործընթացը չի համապատասխանում լարավոր EDM-ին և չի պահանջում էլեկտրահաղորդական մշակվող մաս:
Գործընթացի բնութագրեր. Հակադարձ լարի համակարգը աջակցում է ծրագրավորվող կոնտուրային կտրման՝ կարգավորելի լարի արագությամբ, մեջքի շարժմամբ, լարի լարվածությամբ և սառեցնող հեղուկի պայմաններով: Վերջնական ճշգրտությունը, մեջքի շարժման արագությունը, եզրի վիճակը, կտրման լայնությունը (kerf) և լարի ծառայության տևողությունը կախված են ընտրված նյութից, լարի սպեցիֆիկացիայից, աբրազիվի չափսից, կտրման բարձրությունից, կոնտուրից, ամրացման սարքից և գործընթացի կարգավորումներից:
Նյութերի խմբեր Կարելի է գնահատել գրաֆիտի, օպտիկական ապակու և դրան մոտ այլ ապակե նյութերի, տեխնիկական կերամիկայի, ֆեռիտի և այլ մագնիսական նյութերի, կիսահաղորդչային և բյուրեղային նյութերի, ինչպես նաև մարմարի, յադեի, զմրուխտի և ագատի նման ընտրված քարե նյութերի համատեղելիությունը։ Նյութի համատեղելիությունը և վերջնական գործընթացի պարամետրերը պետք է հաստատվեն իրական գծագրի վերլուծության միջոցով և, երբ անհրաժեշտ է, նմուշի կտրման միջոցով։
Օգտագործման նշում՝ Հրապարակված սարքի պարամետրերը նկարագրում են սարքավորման կոնֆիգուրացիան, այլ ոչ թե մեկ համընդհանուր կտրման արդյունք։ Տեխնիկական վերլուծության համար ուղարկեք նյութի տեսակը, մշակվող մասի չափսերը, կոնտուրը, նպատակային ճշգրտությունը և եզրի կամ մակերևույթի պահանջները։
Մոդելի ընտրության ուղեցույց
Մոդելների համեմատություն՝ QT5635-ը ապահովում է 350 × 450 մմ X/Y շարժում։ Համեմատեք փոքր QT5632-ը մոդելը և ավելի մեծ QT5645 , կամ QT5635H անվերջ օղակի մոդելը նույն ցուցադրված X/Y շարժման համար՝ անընդհատ մեկ ուղղությամբ լարի շարժմամբ։ Տեսեք բոլոր հակադարձվող ադամանդե լարավոր սաղավարտներ .
Տեխնիկական վերլուծության համար անհրաժեշտ տեղեկատվություն
- Նյութը և դասակարգումը
- Առավելագույն մշակվող մասի երկարությունը, լայնությունը, բարձրությունը և քաշը
- Ուղիղ կտրում, սղոցում կամ կոնտուրային ճանապարհ, նախընտրելի՝ գծագրով
- Նպատակային չափային կամ կոնտուրային թույլատրելի շեղում, եզրի կամ մակերևույթի պահանջներ, թույլատրելի բեկումներ և կտրման լայնություն
- Նախընտրելի ադամանդե լարի տրամագիծ և աբրազիվի սպեցիֆիկացիա, եթե հայտնի է
- Սառեցնող հեղուկի կամ աղտոտման սահմանափակումներ
- Նպատակային էլեկտրամատակարարման աղբյուր՝ լարում, փուլ և հաճախականություն
- Անհրաժեշտ ցիկլի տևողություն, մեկ շարքի չափը և ավտոմատացման կամ բեռնման պահանջներ
Դասավանդում
Մատակարարը պետք է ապահովի 1–2 տեխնիկական անձնակազմի անվճար ամբիոնային ուսուցում գնորդի կողմից, որի տևողությունը 1-ից 2 օր է:
Համար |
Ապրանք |
Ուսուցման բովանդակություն |
1 |
Ծրագրավորում |
CAM ծրագրավորման ներածություն հարթակային հանքադրույքի համար |
G-կոդի և 3B կոդի օգտագործումը | ||
Լարի տրամագծի հատուցում և ճանապարհի շեղման կարգավորումներ | ||
2 |
Գործողություն |
Մեքենայի կառուցվածքի և բաղադրիչների ամփոփում |
Միացման և անջատման ընթացակարգեր | ||
Կառավարման վահանակի գործառույթներ | ||
Ծրագրի բեռնում և պարամետրերի կարգավորում | ||
Անվտանգ շահագործման ստանդարտներ | ||
3 |
Մեխանիկական սպասարկում |
Մաս 1. Կառուցվածքի ամփոփում |
– X/Y/Z առանցքային շարժման համակարգ և ուղեցույցներ | ||
– Թելի մատուցման և լարման միավոր | ||
– Շփման և սառեցման համակարգ | ||
Մաս 2. Խնդիրների լուծում | ||
– Ալմասե թելի փոխարկում | ||
– Ուղեցույցի անիվ և թելի ճանապարհի ճշգրտում | ||
– Թելի կոտրվածքի կամ խցանման դեպքերի կառավարում | ||
4 |
Էլեկտրական սպասարկում |
Որոշել հիմնարար էլեկտրական բաղադրիչներն ու նիշերը |
Էլեկտրական շղթաների հիմունքները | ||
Կառավարման սենյակի նկարագրությունների ըմբռնումը | ||
Խափանման ախտորոշում (շարժիչ, զգայուն սարքեր, ազդանշանային խնդիրներ) | ||
5 |
Գործնական փորձարկում |
Աշխատանքային մարմնի ամրացում և հավասարեցում |
Ծրագրի ցամաքային ստուգում | ||
Իրական կտրման փորձարկում և հսկում | ||
Աշխատանքային մարմնի զննում և որակի գնահատում |
Հետվաճառքային սպասարկում
- Մատուցման ամսվանից սկսած մատակարարը տրամադրում է մեկ տարվա մեխանիկական երաշխիք: Սովորական շահագործման պայմաններում մատակարարը պատասխանատու է անվճար սպասարկման և պահեստամասերի փոխարկման համար. սակայն, ծախսող մասերը, մաշվող մասերը և գործիքները երաշխիքի տակ չեն ընկնում:
- Մեկ տարվա երաշխիքային ժամկետի ավարտից հետո մատակարարը կտրամադրի անհրաժեշտ պահեստամասերը նորոգման համար և կառաջարկի նորոգման ծառայություններ հիմնավորված գծերով:





