EN



- Обзор
- Основные параметры
- Функция системы управления
- Рекомендуемые товары
| Элемент | Единица | Спецификация |
| Диапазон перемещения | ||
| – Ось X (ЧПУ) | мм | 630 |
| – Ось Y (ЧПУ) | мм | 500 |
| РАБОЧИЙ СТОЛ | ||
| – Размер стола | мм | 960 × 640 |
| – Максимальная грузоподъемность | кг | 800 |
| Максимальный угол резания | °/мм | 3°/6° |
| Максимальная толщина заготовки | мм | 500 |
| Ход рулевого колеса за оборот | мм | 4 |
| Оптимальная шероховатость поверхности | мкм |
Первый проход: Ra ≤ 2,0
|
|
После проходов доводки: Ra ≤ 0,8
|
||
| Система рабочей жидкости | ||
| Точность фильтрации | мм | 0.005 |
| Объем бака для воды | L | 110 |
| Методы работы | Система фильтрации с дифференциальным давлением | |
| Диаметр электродного провода | мм | φ0,12 – φ0,18 |
| Максимальная длина хранения провода | м | 320 |
| Импульсный эквивалент | мм | 0.001 |
| Максимальная скорость резки | мм²/мин | ≧150 |
| Потребность в питании | KVA | 2 (3φ ~ 380В 50Гц) |
| Рабочая среда | Температура: 10–35 °C, Влажность: 3%–75% RH | |
| Максимальный ток обработки | А | 8 |
| Корпус машины (тип C и тип T могут отличаться) | ||
| – Вес | кг | 2000 |
| – Габаритные размеры | мм | 1920 × 1550 × 2050 |
| CNC-программное обеспечение | HL Среднескоростной интегрированный CNC-контроль | |
| Шкаф ЧПУ | Напольный шкаф | |
| № | Описание функции | Примечания |
| 1 | Интегрированное программное обеспечение для программирования и управления | |
| 2 | Графическое отслеживание | |
| 3 | Произвольный поворот под углом | |
| 4 | Симметричная обработка | |
| 5 | Защита от обрыва провода | |
| 6 | Автоматическое отключение после завершения программы | |
| 7 | Функция чтения/записи USB | |
| 8 | Резка с координацией четырех осей | |
| 9 | Автоматический отвод при коротком замыкании | |
| 10 | Обработка в прямом и обратном направлении | |
| 11 | Моделирование обработки | |
| 12 | Защита от отключения питания | |
| 13 | Преобразование данных для форматов AutoCAD DXF и ISOG | |
| 14 | Компенсация смещения молибденовой проволоки | |
| 15 | Многочисленные обрезные резы |
✦ Многоцикловый станок EDM со средней скоростью
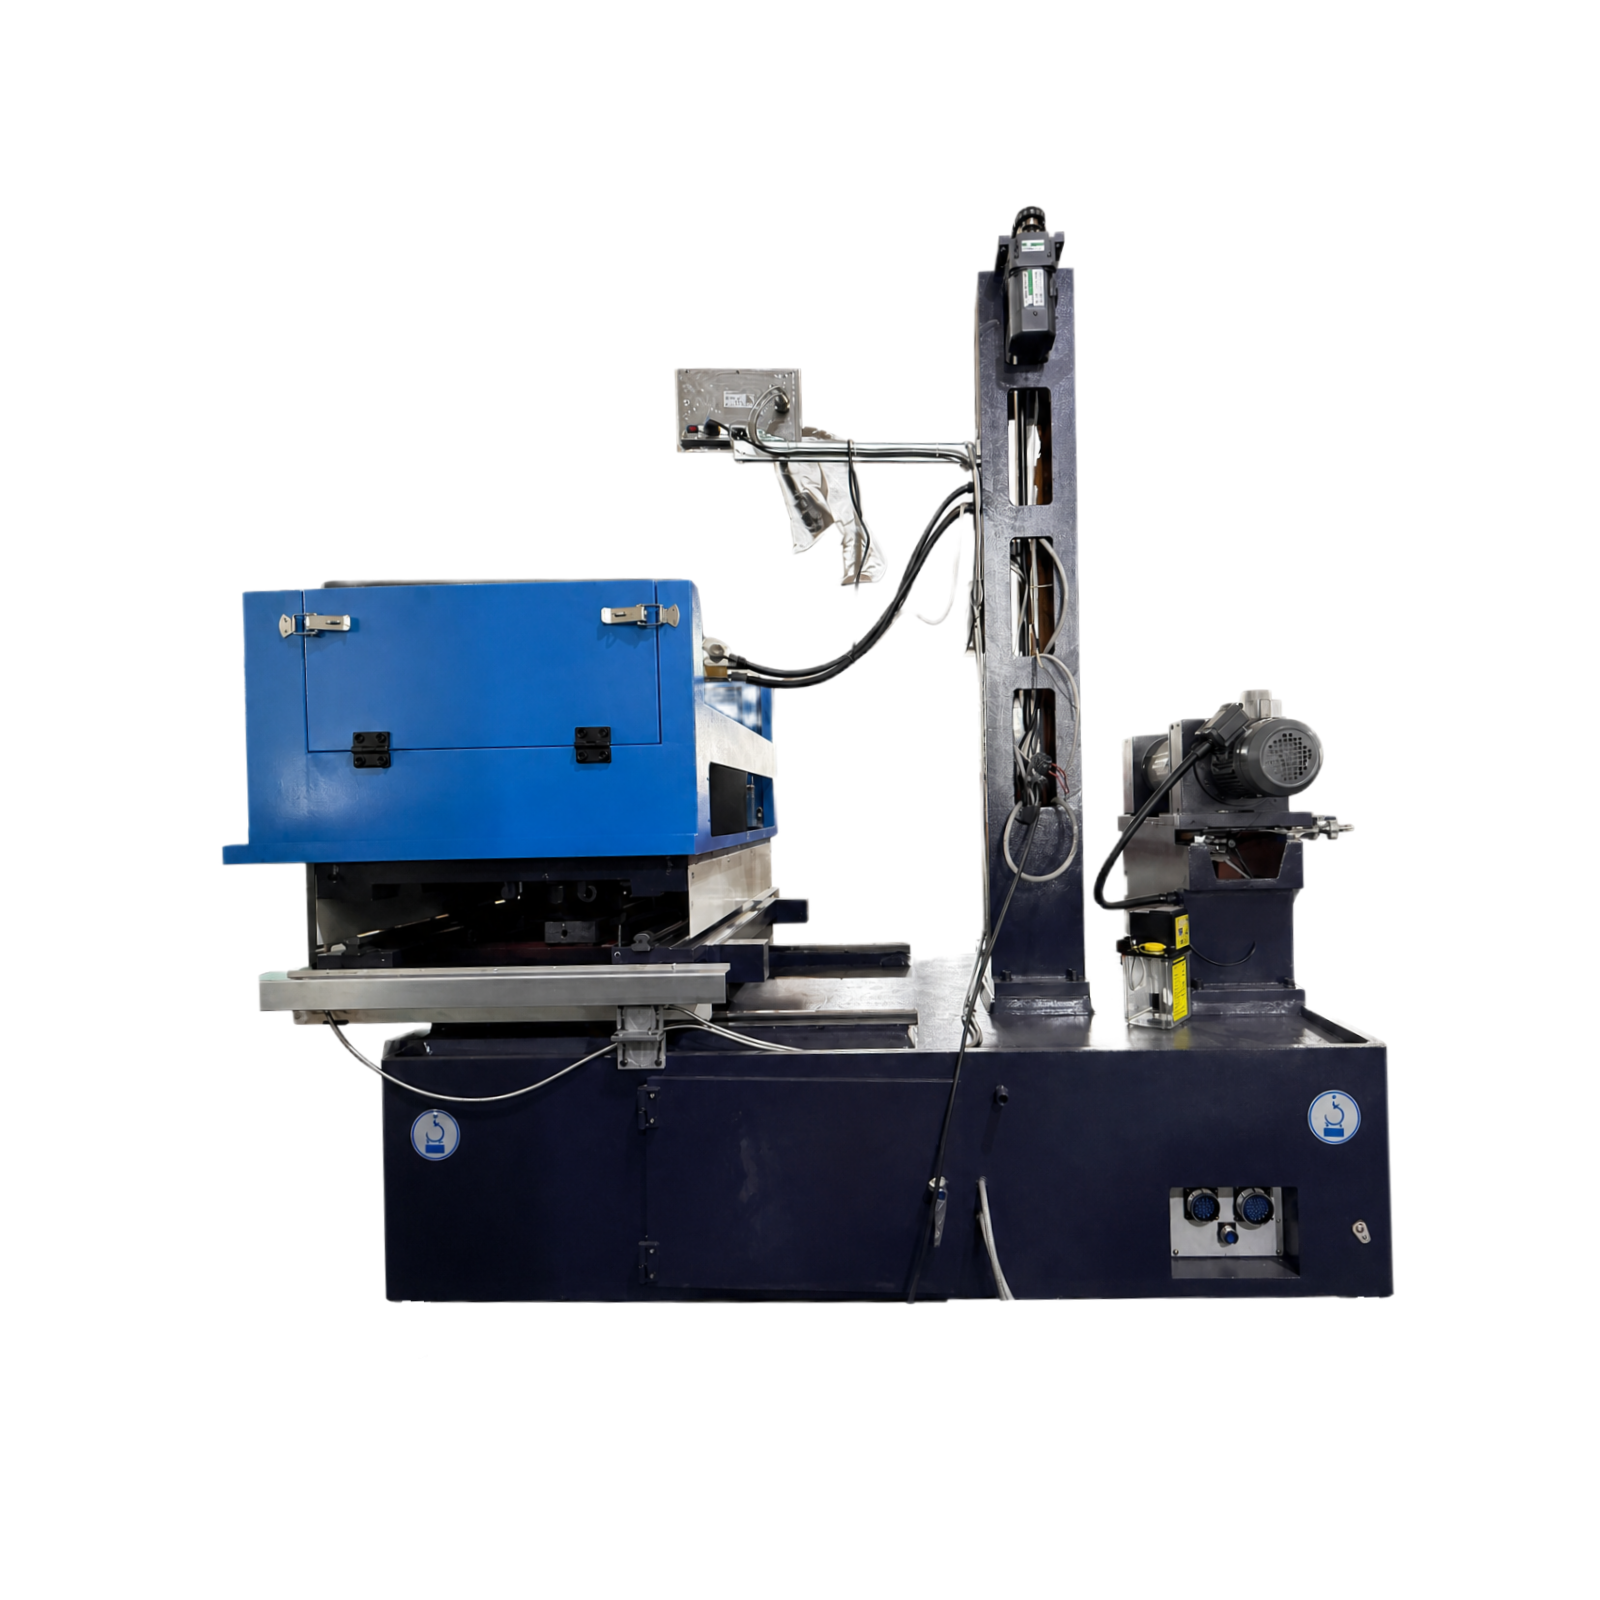
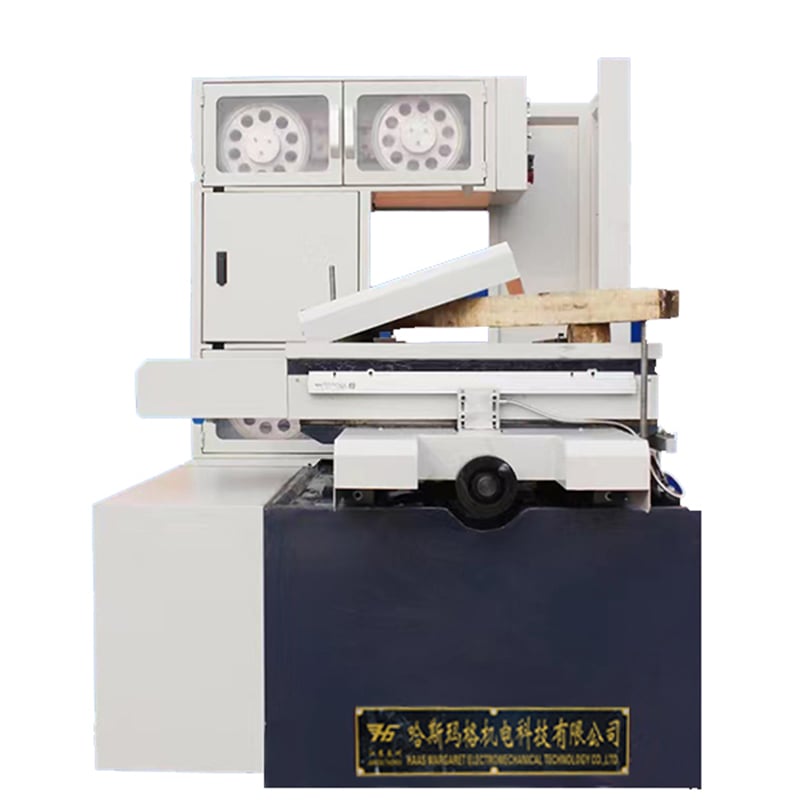
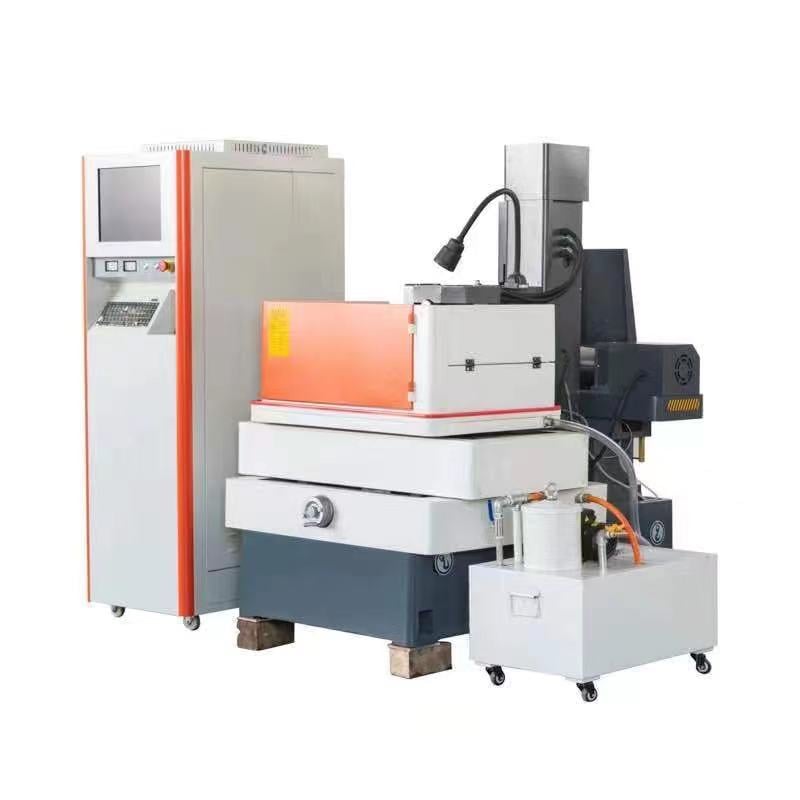
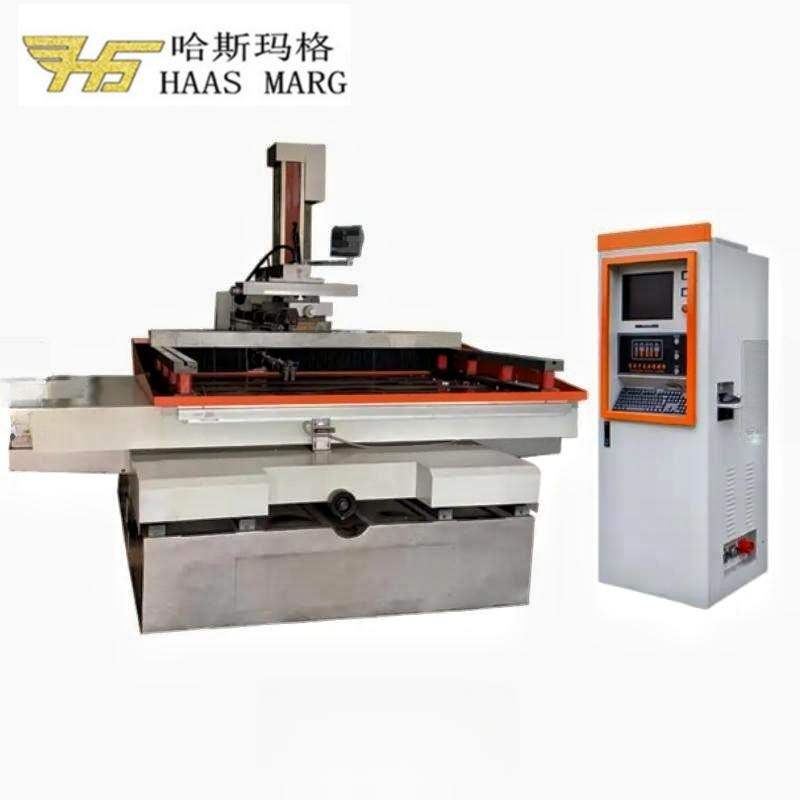
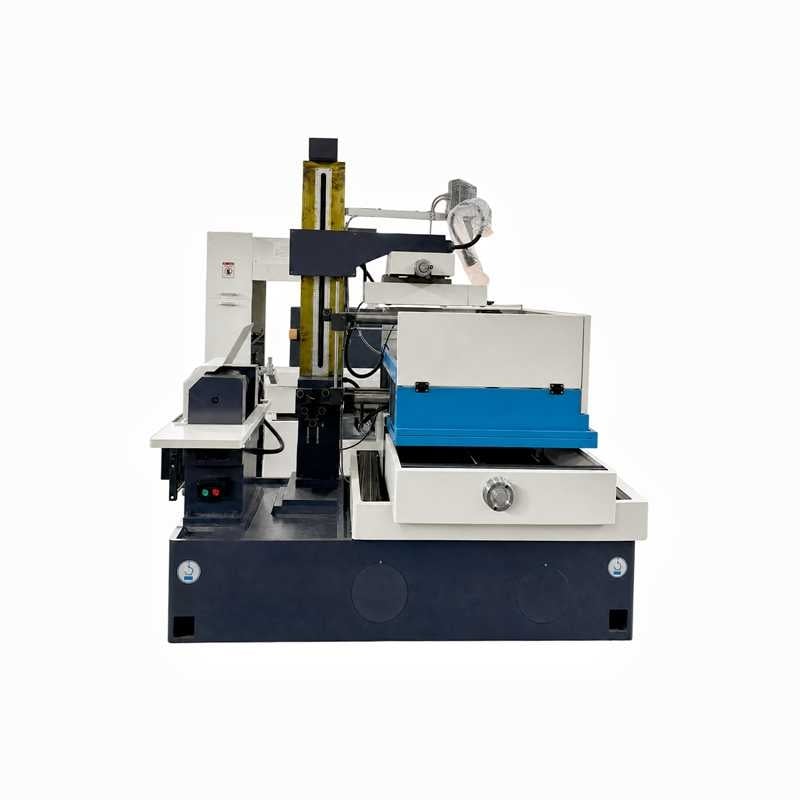
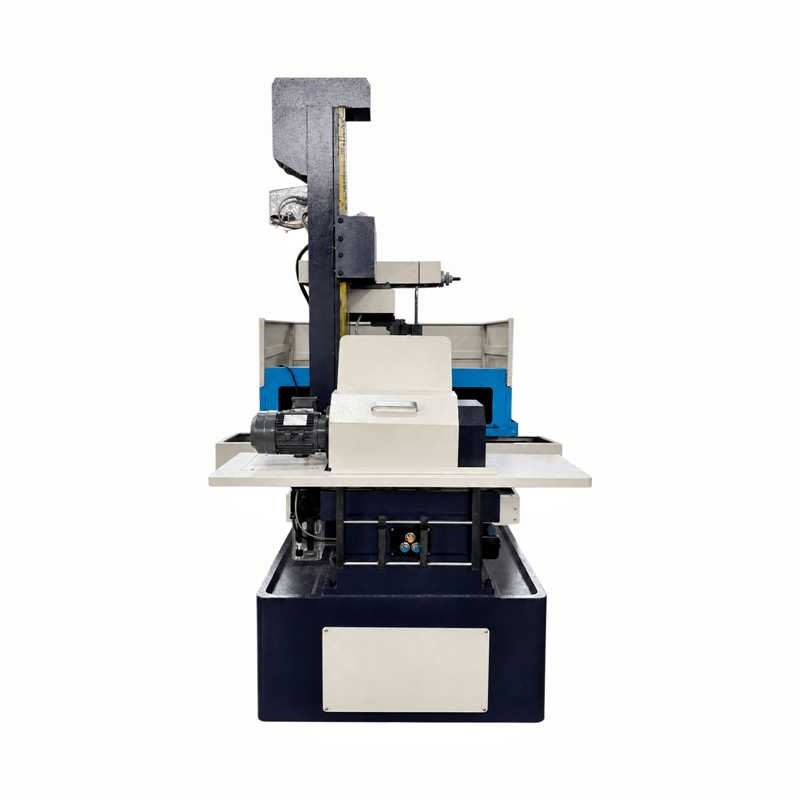
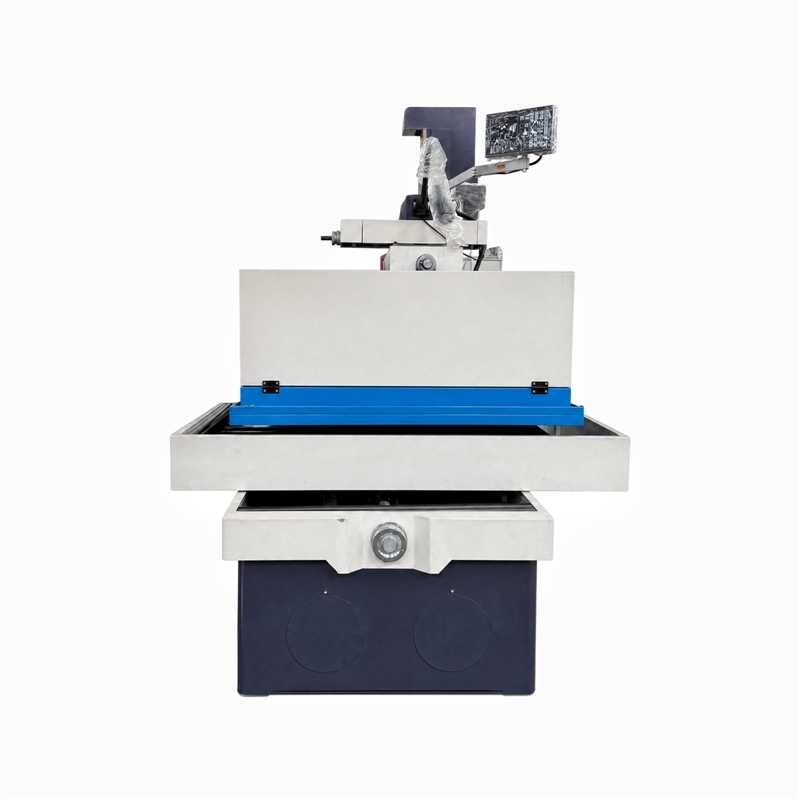
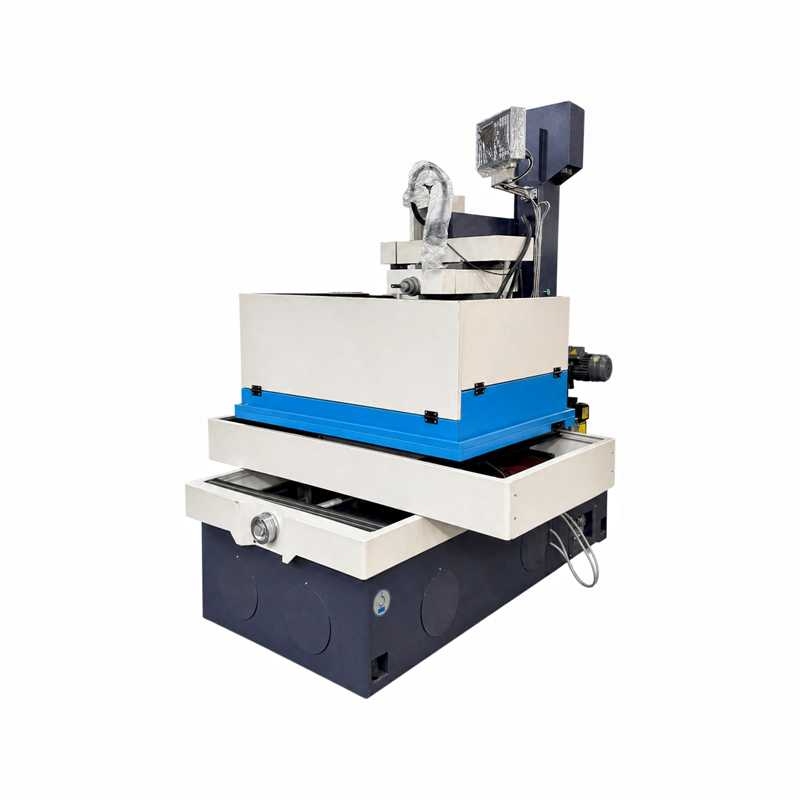
Станок DK7750C/T — это станок EDM со средней скоростью и обратно-поступательным движением проволочного электрода, предназначенный для первичной резки и операций доводки. Его система управления обеспечивает координированную четырёхосевую резку по осям X, Y, U и V, а также выполнение нескольких проходов доводки.
✦ Рабочие габариты
Станок обеспечивает ход по осям X/Y 630 × 500 мм, размеры рабочего стола — 960 × 640 мм, максимальная нагрузка на стол — 800 кг. Указанная максимальная толщина обрабатываемой заготовки составляет 500 мм.
✦ Производительность резки
Указанная максимальная скорость резки составляет ≥150 мм²/мин. Фактическая скорость резки и шероховатость поверхности зависят от материала и толщины заготовки, диаметра проволочного электрода, рабочей жидкости, технологических параметров обработки и количества проходов доводки.
✦ Отделка поверхности
Указанная шероховатость поверхности составляет Ra ≤ 2,0 мкм после первого прохода и Ra ≤ 0,8 мкм после финишной обработки.
✦ Точность механической обработки после финишной обработки
Для указанного испытательного образца высотой 40 мм и правильной восьмиугольной формы со стороной 28 мм отклонение размеров после финишной обработки составляет 0,009 мм по вертикальному сечению и 0,010 мм по горизонтальному сечению.
✦ Механическая и электрическая конфигурация
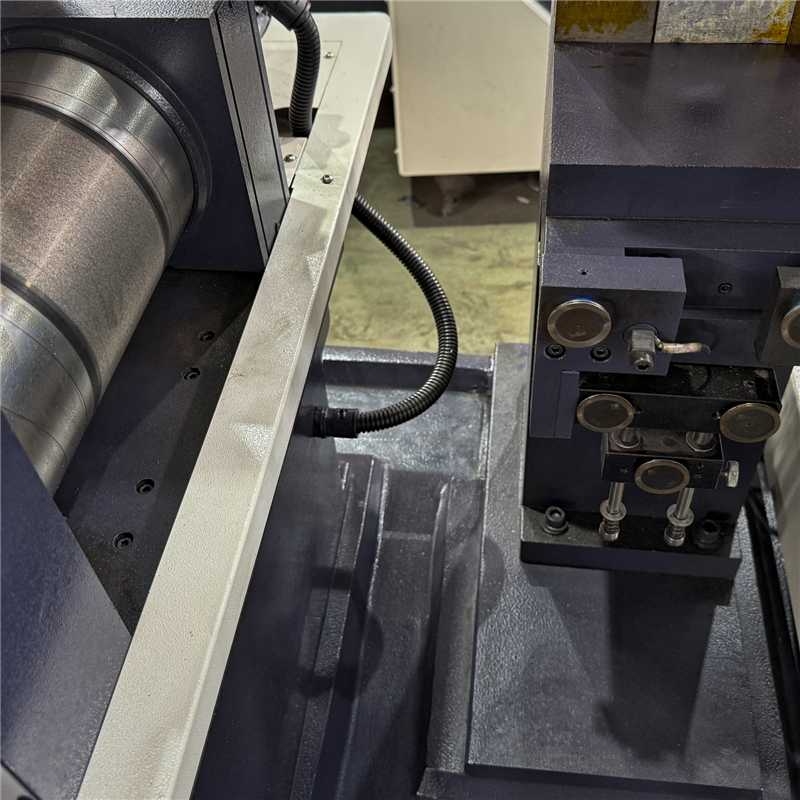
В перечне компонентов указаны шарико-винтовые пары HIWIN класса P3 и линейные направляющие HIWIN. В качестве подшипников доступны варианты NSK (Япония) или HARBIN (Китай). Доступные варианты контроллеров: HF Integrated CNC и Autocut CNC. Бренды и страна происхождения электрических компонентов зависят от конкретного изделия и конфигурации; уточнённый состав приведён в таблице компонентов и окончательном коммерческом предложении.
Модель DK7750C/T использует литую структуру из смеси песка и смолы марки HT300 и поддерживает электроэрозионную обработку проволочным электродом с возвратно-поступательным движением на средней скорости и с многократным проходом. Согласованная резка выполняется по осям X, Y, U и V. Ось Z не используется в качестве пятой координатной оси резки. Окончательный выбор контроллера, подшипников, сервоприводов и электрических компонентов подтверждается в коммерческом предложении и списке конфигурации станка.
Модели DK7750C и DK7750T различаются в первую очередь конструкцией станины. По сравнению со станиной типа C станина типа T обеспечивает умеренное повышение структурной устойчивости и лучше подходит для задач, предъявляющих повышенные требования к устойчивости. Наиболее подходящая конфигурация выбирается с учётом заготовки, условий эксплуатации и требуемых результатов обработки. Точные технические характеристики и результаты проверки указываются в окончательном коммерческом предложении и отчёте о заводской проверке.
С ходом 630 × 500 мм и грузоподъёмностью стола 800 кг модель DK7750C/T занимает промежуточное положение между DK7740C/T и DK7763C/T на современном линейкой многопроходных проволочных электроэрозионных станков HarsMarg . Сравните DK7780C/T при необходимости увеличения хода по осям X/Y и грузоподъёмности стола.
| Категория компонентов | Происхождение (производитель) | Примечания |
| Система управления | ||
| ЧПУ Контроллер | HF Интегрированный ЧПУ / Автоматический ЧПУ | Доступны два варианта |
| Механические части (необязательно | ||
| Литая конструкция | Домашний | HT300, литье в песчано-смоляные формы |
| Сборка шарико-винтовой передачи | HIWIN, Тайвань | Класс точности P3 |
| Линейные направляющие | HIWIN, Тайвань | |
| Подшипники | NSK, Япония / Харбин, Китай | |
| Электрические части | ||
| Контактор переменного тока | Siemens | |
| Реле | Омрон | |
| Высокочастотная силовая трубка | Импортированными из Японии | |
| Трансформатор | Домашний | |
| Сервомоторы | Дельта, Тайвань | Переменный ток — серводвигатель |
| Другое | Япония, Тайвань, совместные предприятия | |
Соответствует национальному стандарту GB7926-2015 «Станки электроэрозионной обработки проволокой (с возвратно-поступательным движением) — Испытания на точность»:
| Пункт проверки | Спецификация |
| Противоположные стороны правильной восьмигранной призмы диаметром 28 мм (вертикальное сечение) | 0.012 мм / 0.009 мм (после обрезки) / высота 40 мм |
| Противоположные стороны правильной восьмигранной призмы диаметром 28 мм (горизонтальное сечение) | 0.015 мм / 0.010 мм (после обрезки) / высота 40 мм |
| Точность позиционирования оси x, y | 0.025 мм / на длине хода 1000 мм |
| Точность повторного позиционирования | 0.013 мм / на длине хода 1000 мм |
| Шероховатость поверхности (Ra) | Первый проход: Ra ≤ 2,0 мкм / После финишных проходов: Ra ≤ 0,8 мкм |
| № | Аксессуар |
| 1 | Рабочий свет |
| 2 | Простое приспособление |
| 3 | Устройство вертикального выравнивания электродного провода |
| 4 | Ручной рычаг |
| 5 | Натяжитель провода |
| 6 | Система рабочей жидкости |
| 7 | Щиток стола |
| № | Документация |
| 1 | Список упаковки |
| 2 | Отчет о проверке качества на заводе |
| 3 | Одна копия руководства по эксплуатации системы |
| 4 | Одна копия руководства пользователя станка |
✦ С даты поставки поставщик предоставляет гарантию на механические компоненты сроком на один год. При нормальных условиях эксплуатации поставщик несет ответственность за бесплатное обслуживание и замену запасных частей; тем не менее, расходные материалы, детали изнашивающиеся и инструменты не покрываются гарантией.
✦ По истечении гарантийного срока один год поставщик обеспечит необходимые запасные части для ремонта и предложит услуги ремонта по разумным ценам.
Поставщик должен обеспечить бесплатное обучение на месте для 1–2 технических специалистов на территории поставщика сроком на 1–2 дня.
| № | Элемент | Содержание обучения |
| 1 | Программирование | Инструкция по методам программирования |
| 2 | Операция | Общее описание конструкции машины, процедуры запуска и основные функции панели управления |
| Вызов программ, подробные инструкции по эксплуатации | ||
| Предостережения при эксплуатации и меры безопасности | ||
| 3 | Техническое обслуживание | 1) Общий обзор механической конструкции: |
| – Конструкция осей X, Y, Z, U и V | ||
| – Конструкция гидравлической и системы смазки | ||
| 2) Распространенные механические проблемы и обслуживание: | ||
| – Процедуры обращения с обрывом провода | ||
| 4 | Техническое обслуживание электрооборудования | 1) Определение распространенных электрических компонентов и символов |
| 2) Введение в основы электротехники | ||
| 3) Объяснение электрических схем управления станком | ||
| 4) Диагностика распространенных электрических неисправностей | ||
| 5 | Тестирование | Практическое тестирование и проверка работы машины |