EN





- Общ преглед
- Основни параметри
- Функция на системата за управление
- Препоръчани продукти
| Артикул | Единица | Спецификация |
| Обхват на пътуване | ||
| – X-ос (CNC) | мм | 630 |
| – Y-ос (CNC) | мм | 500 |
| РАБОТЕН СТОЛ | ||
| – Размер на масата | мм | 960 × 640 |
| – Максимална товароносимост | кг | 800 |
| Максимален ъгъл на конусно рязане | °/мм | 3°/6° |
| Максимална дебелина на обработваното парче | мм | 500 |
| Ход на ръчното колело на оборот | мм | 4 |
| Оптимална шероховатост на повърхността | μm | Първо рязане: Ra ≤ 2,0 |
След финални рязания: Ra ≤ 0,8 | ||
| Система за работна течност | ||
| Филтрационна прецизност | мм | 0.005 |
| Емкост на воден резервоар | L | 110 |
| Метод на работа | Система за филтрация при диференциално налягане | |
| Диаметър на електродната жица | мм | φ0.12 – φ0.18 |
| Максимална дължина на съхраняване на жицата | м | 320 |
| Импулсен еквивалент | мм | 0.001 |
| Максимална скорост на рязане | mm²/min | ≧150 |
| Изисквания за електроподхранване | KVA | 2 (3φ ~ 380V 50Hz) |
| Работна среда | Температура: 10–35°C, Влажност: 3%–75% RH | |
| Максимален ток за обработка | A | 8 |
| Основа на машината (тип C и тип T могат да се различават) | ||
| – Тегло | кг | 2000 |
| – Общи размери | мм | 1920 × 1550 × 2050 |
| CNC Софтуер | HL Средноскоростна интегрирана CNC система за управление | |
| CNC Кабинет | Правоъгълна кабина | |
| Не. | Описание на функцията | Забележки |
| 1 | Интегрирано програмиране и софтуер за управление | |
| 2 | Графично проследяване | |
| 3 | Ротация на произволен ъгъл | |
| 4 | Симетрична обработка | |
| 5 | Защита при обръщане на жицата | |
| 6 | Автоматично изключване след завършване на програмата | |
| 7 | Функционалност за четене/запис чрез USB | |
| 8 | Рязане с координиране по четири оси | |
| 9 | Автоматично отдръпване при късо съединение | |
| 10 | Обработка в посока напред и назад | |
| 11 | Симулация на обработка | |
| 12 | Защита при отключване на електропитанието | |
| 13 | Конвертиране на данни за формати AutoCAD DXF и ISOG | |
| 14 | Компенсиране на отклонението на молибденовата жица | |
| 15 | Множество отсичания за корекция |
✦ Мулти-рязаща EDM машина със средна скорост
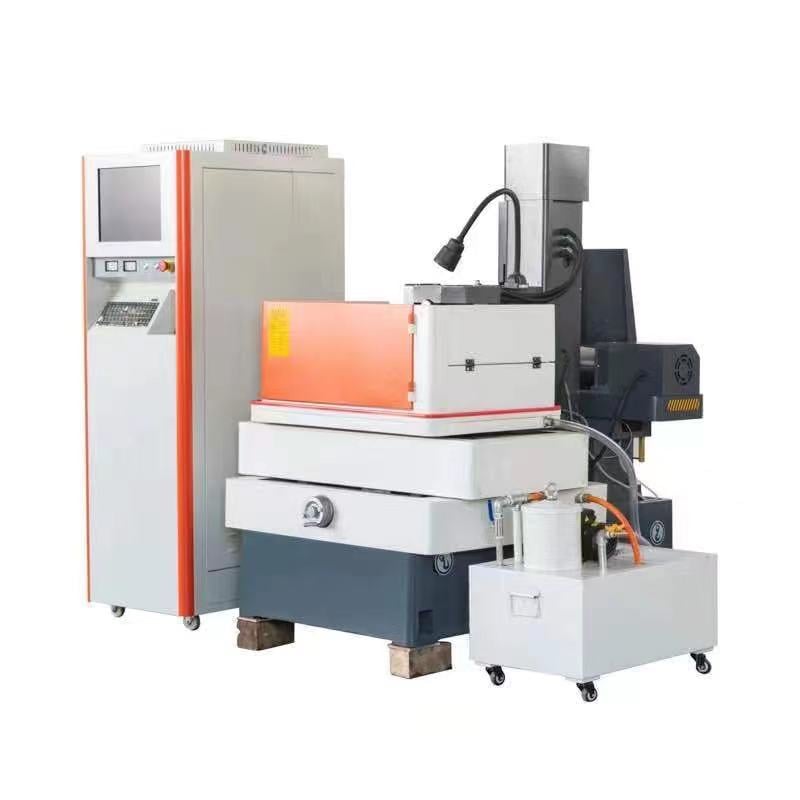
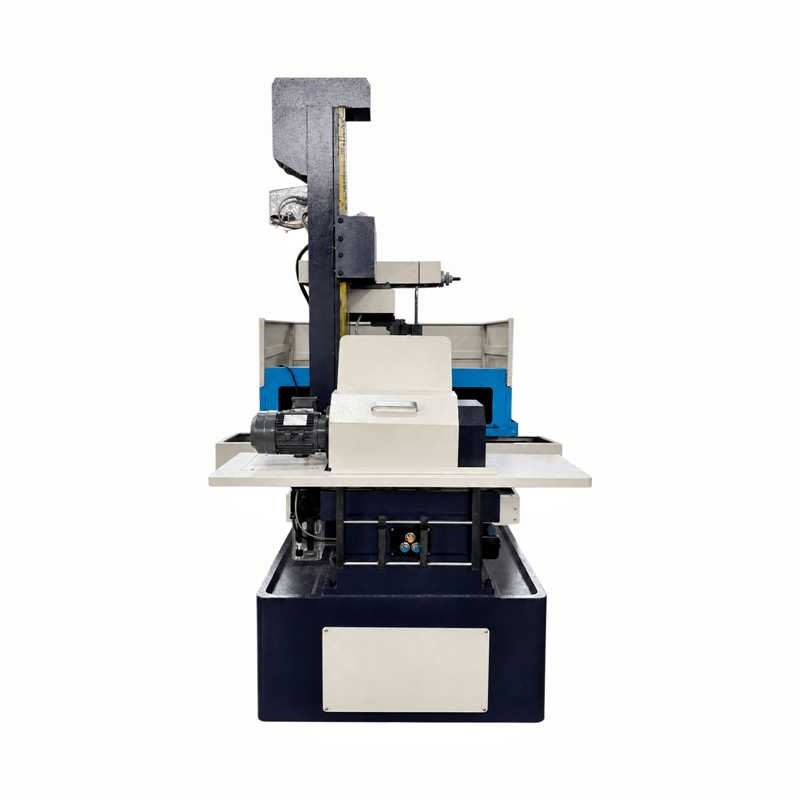
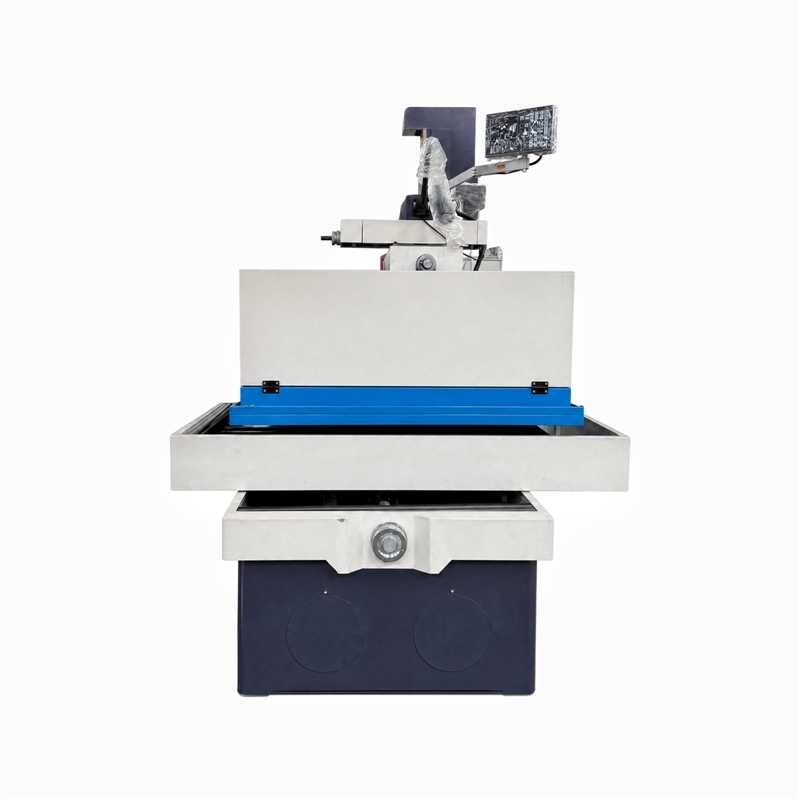
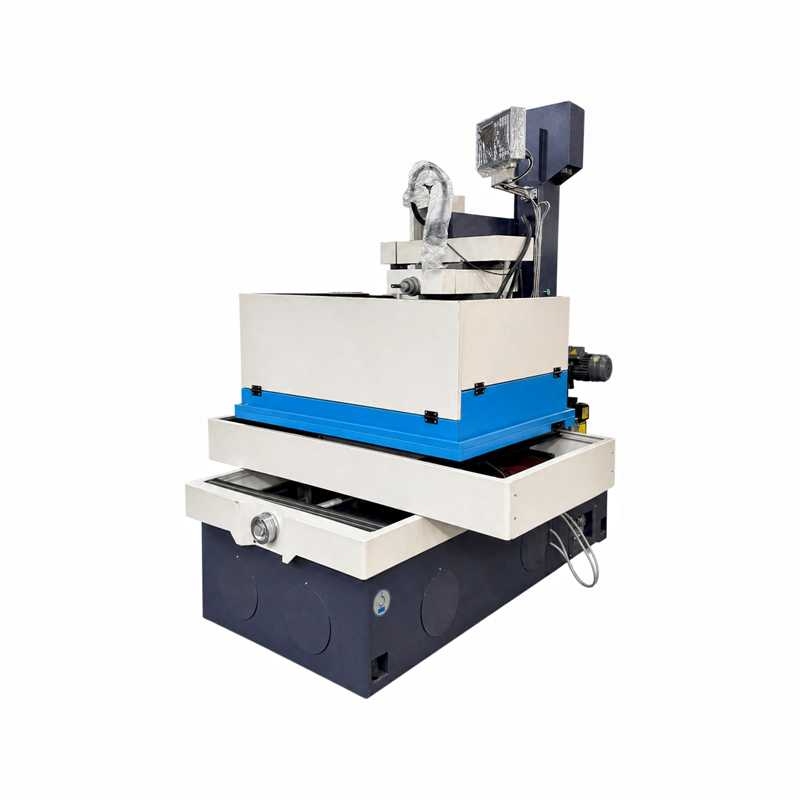
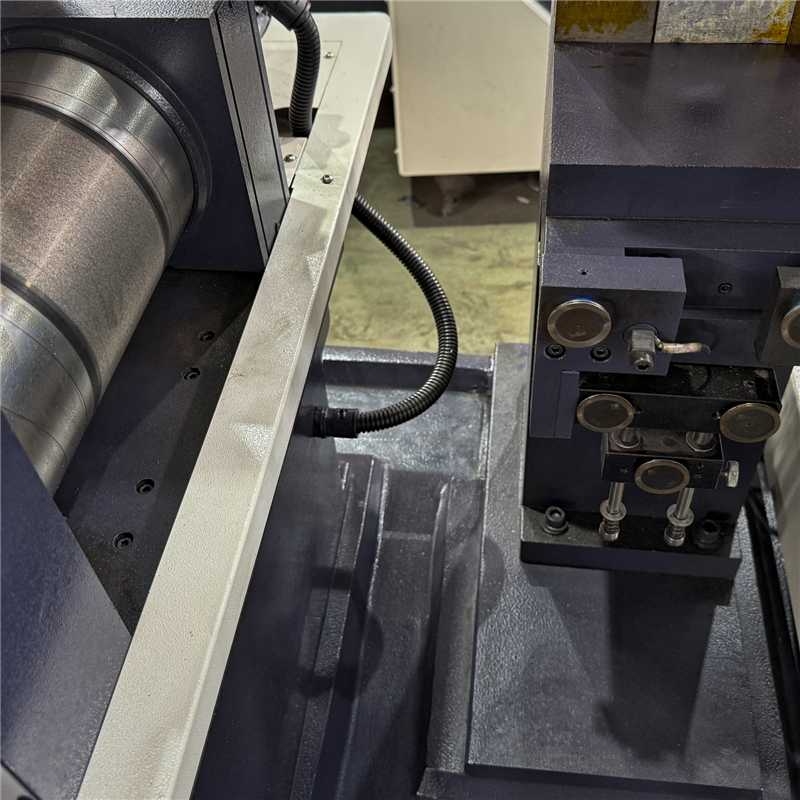
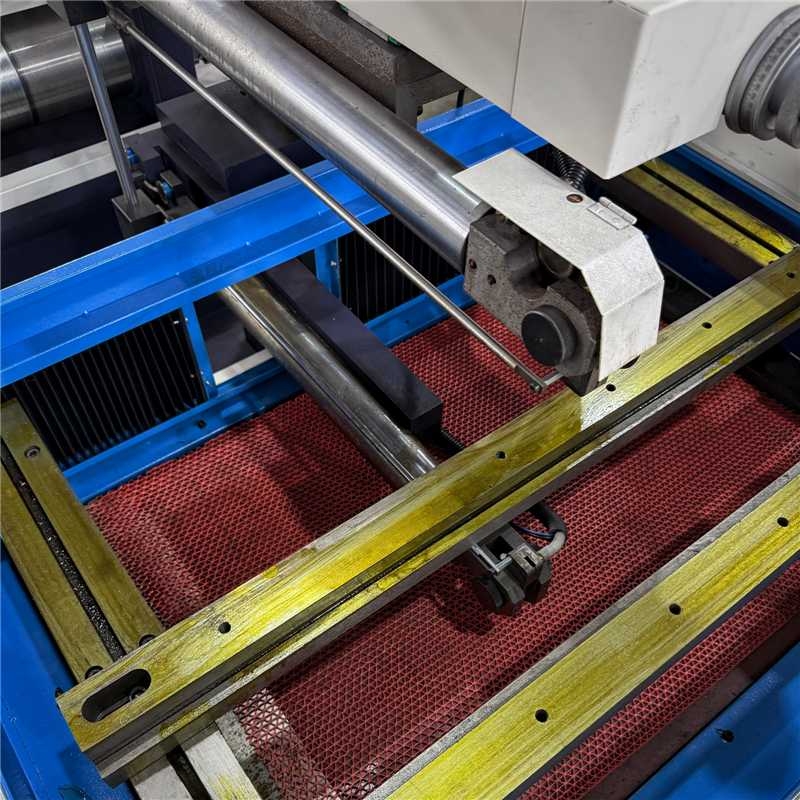
DK7750C/T е средноскоростна машина за електроерозионно рязане с връщаща се жица, проектирана за първично рязане и финални рязания. Нейната система за управление поддържа четириосно координирано рязане по осите X, Y, U и V, както и множество финални рязания.
✦ Капацитет за обработка
Машината осигурява ход по осите X/Y от 630 × 500 mm, работна маса от 960 × 640 mm и максимално натоварване на масата от 800 kg. Указаната максимална дебелина на обработваната детайла е 500 mm.
✦ Производителност при рязане
Указаната максимална скорост на рязане е ≥150 mm²/min. Действителната скорост на рязане и повърхностната шлифовка зависят от материала и дебелината на обработваната детайла, диаметъра на жицата, работната течност, параметрите на обработката и броя на финалните рязания.
✦ Повърхностна обработка
Указаната шерохватост на повърхността е Ra ≤ 2,0 μm след първия рязане и Ra ≤ 0,8 μm след финалното рязане.
✦ Машинна точност след финално рязане
За посочения тестов елемент с височина 40 mm и правилен осмоъгълник със страна 28 mm отклонението в размерите след финалното рязане е 0,009 mm по вертикалното сечение и 0,010 mm по хоризонталното сечение.
✦ Механична и електрическа конфигурация
Списъкът на компонентите предвижда топло-преместваеми винтови предавки HIWIN клас P3 и линейни водачи HIWIN. Опциите за лагери са NSK (Япония) или HARBIN (Китай). Достъпните опции за контролери са HF Integrated CNC и Autocut CNC. Брандовете и произходът на електрическите компоненти се различават в зависимост от артикула и конфигурацията; за потвърдена конфигурация вижте таблицата с компоненти и окончателната оферта.
DK7750C/T използва структура от леяна в пясъчна форма смола HT300 и поддържа средноскоростно многократно въртящо се електроерозионно рязане с жица. Координираното рязане се извършва по осите X, Y, U и V. Оста Z не се представя като пета координирана ос за рязане. Окончателният контролер, лагерите, сервомоторите и електрическите компоненти се потвърждават в оферта за машината и списъка с конфигурации.
DK7750C и DK7750T се различават предимно по конструкцията на основата си. В сравнение с C-тип основата, T-тип основата предлага умерено подобрение в структурната стабилност и е по-подходяща за приложения с по-високи изисквания към стабилността. Най-подходящата конфигурация трябва да се избере според заготовката, работните условия и изискваните резултати от обработката. Точните спецификации и резултатите от инспекцията се потвърждават в окончателната оферта и доклада от фабричната инспекция.
С 630 × 500 мм ход и товароподемност на масата от 800 кг моделът DK7750C/T заема средно положение между DK7740C/T и DK7763C/T на настоящия HarsMarg . Сравнете с DK7780C/T при по-голям ход по осите X/Y и по-висока товароподемност на масата.
| Категория компоненти | Произход (производител) | Забележки |
| Система за управление | ||
| Контролер за CNC | HF Интегриран CNC / Autocut CNC | Достъпни са два варианта |
| Механични части (опционален | ||
| Леярска конструкция | domestichen | HT300 леене в смолист пясък |
| Винтова топка с съединител | HIWIN, Тайван | Прецизност клас P3 |
| Линейни ръководни системи | HIWIN, Тайван | |
| Лагери | NSK, Япония / Хърбин, Китай | |
| Електрически части | ||
| Контактор АС | Сименс | |
| Реле | Омрон | |
| Високочестотна електронна лампа | Внесени от Япония | |
| Трансформатор | domestichen | |
| Сервомотори | Делта, Тайван | AC сервомотор |
| Други | Япония, Тайван, Съвместни предприятия | |
Съответства на националния стандарт GB7926-2015 „Машини за електроерозионна обработка с въртящ се проводник (реверсивен тип) – Проверка на точността“:
| Проверна точка | Спецификация |
| Противоположни страни на правилен осмоъгълен призма с 28 мм (вертикално напречно сечение) | 0.012 мм / 0.009 мм (след коригиране) / височина 40 мм |
| Противоположни страни на правилен осмоъгълен призма с 28 мм (хоризонтално напречно сечение) | 0.015 мм / 0.010 мм (след коригиране) / височина 40 мм |
| Точност на позициониране по осите X и Y | 0.025 мм / в рамките на 1000 мм ход |
| Точност на повторно позициониране | 0,013 мм / в рамките на 1000 мм ход |
| Грапавост на повърхността (Ra) | Първо рязане: Ra ≤ 2,0 μm / След фини рязания: Ra ≤ 0,8 μm |
| Не. | Аксесоар |
| 1 | Работен светлинник |
| 2 | Проста позиционна конструкция |
| 3 | Устройство за вертикално подреждане на електродната жица |
| 4 | Ръчен лост |
| 5 | Напрежно устройство за жица |
| 6 | Система за работна течност |
| 7 | Защита от пръски за работна маса |
| Не. | Документация |
| 1 | Списък за опаковане |
| 2 | Протокол за инспекция на качеството на производителя |
| 3 | Едно копие на ръководството за работа на системата |
| 4 | Едно копие на ръководството за употреба на машината |
✦ От датата на доставка, доставчикът предоставя едногодишна гаранция за механични части. При нормални работни условия, доставчикът носи отговорност за безплатно поддръжка и замяна на резервни части; респективно, разходни материали, износени части и инструменти не се покриват от гаранцията.
✦ След изтичане на едногодишния гаранционен период, доставчикът ще осигури необходимите резервни части за ремонта и ще предложи услуги по поддръжка за разумни такси.
Доставчикът трябва да осигури безплатно обучение на терена за 1–2 технически специалисти на мястото на доставчика, с продължителност от 1 до 2 дни.
| Не. | Артикул | Съдържание на обучението |
| 1 | Програмиране | Инструкции за програмиране |
| 2 | Операция | Въведение в общата структура на машината, процедури за стартиране и основни функции на контролното табло |
| Извикване на програма, подробни инструкции за работа | ||
| Предпазни мерки и мерки за безопасност при работа | ||
| 3 | Механично поддържане | 1) Преглед на механичните структури: |
| – Структура на осите X, Y, Z, U и V | ||
| – Структура на хидравличната и смазочната система | ||
| 2) Чести механични проблеми и поддръжка: | ||
| – Процедура за обработка на прекъсване на жицата | ||
| 4 | Електрическо поддържане | 1) Идентифициране на често използвани електрически компоненти и символи |
| 2) Въведение в основите на електротехниката | ||
| 3) Обяснение на диаграмите на електрическото управление на машината | ||
| 4) Отстраняване на чести електрически повреди | ||
| 5 | Тестване | Практическо тестване и проверка на работата на машината |