EN





- Přehled
- Hlavní parametry
- Funkce řídicího systému
- Doporučené produkty
| Položka | Jednotka | Specifikace |
| Cestovní dosah | ||
| – Os X (CNC) | mm | 630 |
| – Os Y (CNC) | mm | 500 |
| PRACOVNÍ POLOGA | ||
| – Velikost stolu | mm | 960 × 640 |
| – Maximální nosnost | kg | 800 |
| Maximální řezný kužel | °/mm | 3°/6° |
| Maximální tloušťka obrobku | mm | 500 |
| Druh posuvu ručního kolečka | mm | 4 |
| Optimální drsnost povrchu | μm | První průchod: Ra ≤ 2,0 |
Po úpravných průchodech: Ra ≤ 0,8 | ||
| Systém pracovní kapaliny | ||
| Přesnost filtrace | mm | 0.005 |
| Kapacita vodní nádrže | L | 110 |
| Způsob fungování | Filtrovací systém s diferenčním tlakem | |
| Průměr elektrodového drátu | mm | φ0,12 – φ0,18 |
| Maximální délka uloženého drátu | m | 320 |
| Impulzní ekvivalent | mm | 0.001 |
| Maximální rychlost řezu | mm²/min | ≧150 |
| Požadavky na napájení | KVA | 2 (3φ ~ 380V 50Hz) |
| Provozní prostředí | Teplota: 10–35 °C, Vlhkost: 3 %–75 % RH | |
| Maximální řezný proud | A | 8 |
| Tělo stroje (typ C a T se mohou lišit) | ||
| – Hmotnost | kg | 2000 |
| – Celkové rozměry | mm | 1920 × 1550 × 2050 |
| CNC software | HL střední rychlosti integrované CNC řízení | |
| CNC skříň | Stojanová skříň | |
| Číslo | Popis funkce | Výše uvedené |
| 1 | Integrovaný programovací a řídicí software | |
| 2 | Grafické sledování | |
| 3 | Rotace o libovolném úhlu | |
| 4 | Souměrné obrábění | |
| 5 | Ochrana při přetržení drátu | |
| 6 | Automatické vypnutí po dokončení programu | |
| 7 | Funkce čtení/zápisu přes USB | |
| 8 | Řezání se čtyřmi osami současně | |
| 9 | Automatické vysunutí při zkratu | |
| 10 | Obrábění v obou směrech | |
| 11 | Simulace obrábění | |
| 12 | Ochrana před výpadem elektrického proudu | |
| 13 | Převod dat pro formáty AutoCAD DXF a ISOG | |
| 14 | Kompenzace posunu molybdenového drátu | |
| 15 | Vícečetné řezání na doraz |
✦ Víceprůchodový drátový EDM střední rychlosti
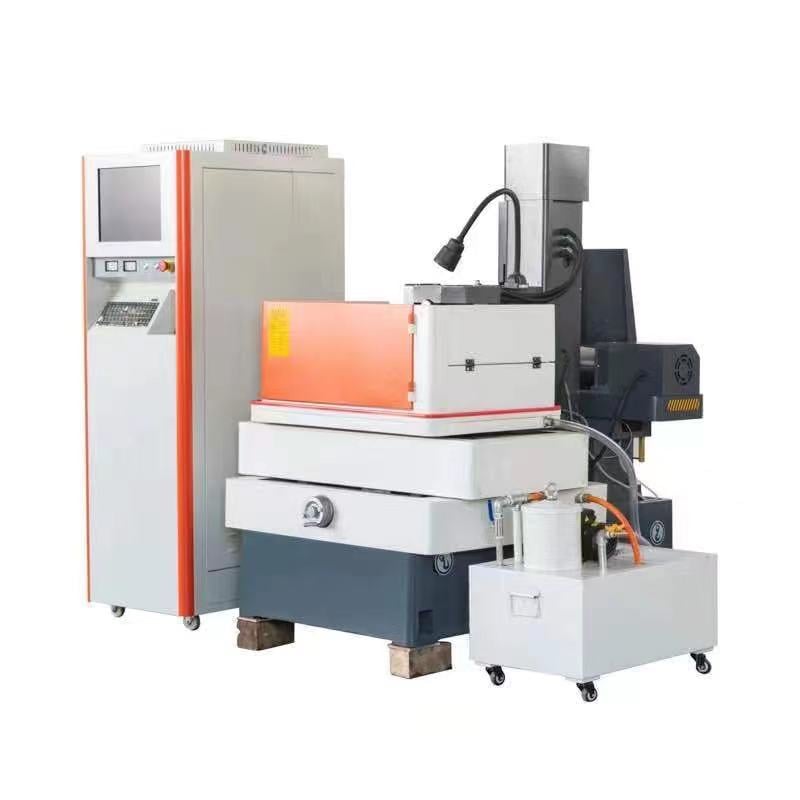
DK7750C/T je drátový EDM stroj se střední rychlostí zpětného chodu určený pro první průchod i úpravné průchody. Jeho řídicí systém umožňuje souřadnicové řezání ve čtyřech osách – X, Y, U a V – spolu s několika úpravnými průchody.
✦ Technologická kapacita
Stroj nabízí posuv ve směru X/Y 630 × 500 mm, pracovní stůl o rozměrech 960 × 640 mm a maximální zatížení stolu 800 kg. Uvedená maximální tloušťka obrobku je 500 mm.
✦ Řezné výkony
Uvedená maximální řezná rychlost je ≥150 mm²/min. Skutečná řezná rychlost a kvalita povrchu závisí na materiálu a tloušťce obrobku, průměru drátu, pracovní kapalině, řezných parametrech a počtu úpravných průchodů.
✦ Úprava povrchu
Zadaná drsnost povrchu je Ra ≤ 2,0 μm po prvním řezu a Ra ≤ 0,8 μm po dokončovacích řezech.
✦ Přesnost obrábění po dokončovacích řezech
U zadaného testovacího dílu ve tvaru pravidelného osmiúhelníku o výšce 40 mm a průměru 28 mm činí rozměrová odchylka po dokončovacích řezech 0,009 mm v svislém řezu a 0,010 mm v vodorovném řezu.
✦ Mechanické a elektrické vybavení
Seznam komponent uvádí kulové šrouby a lineární vedení třídy P3 od společnosti HIWIN. Volitelné ložiska jsou od značek NSK (Japonsko) nebo HARBIN (Čína). Dostupné řídicí jednotky jsou HF Integrated CNC a Autocut CNC. Značky a původ elektrických komponent se liší podle konkrétní položky a konfigurace; pro potvrzené provedení viz tabulka komponent a konečná cenová nabídka.
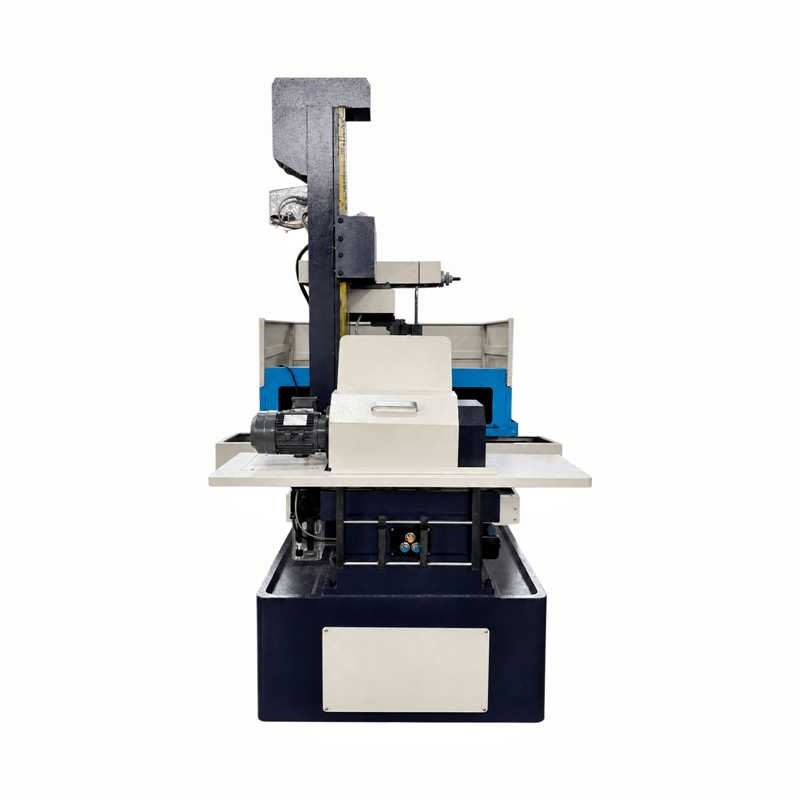
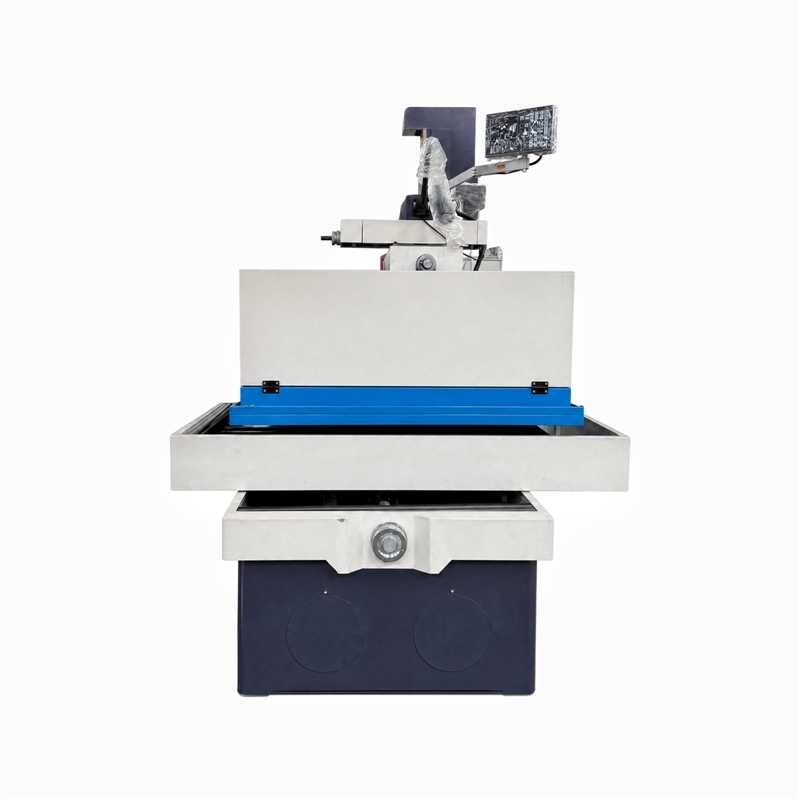
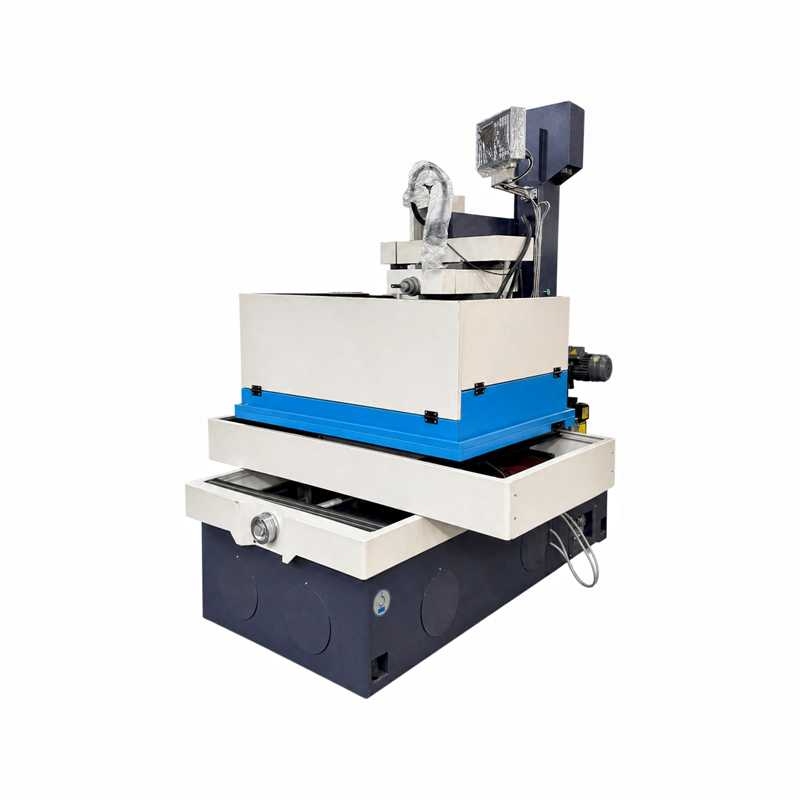
DK7750C/T využívá litinovou konstrukci z pryskyřičného písku HT300 a umožňuje středně rychlé víceprůchodové reciprokující drátové EDM. Souřadnicové řezání se provádí na osách X, Y, U a V. Osu Z nelze použít jako pátou souřadnicovou osu pro řezání. Konečné volby řídícího systému, ložisek, servopohonů a elektrických komponent jsou potvrzeny v cenové nabídce stroje a v seznamu konfigurace.
Modely DK7750C a DK7750T se liší především konstrukcí lože stroje. Ve srovnání s C-typovým ložem nabízí T-typové lože mírné zlepšení strukturální stability a je vhodnější pro aplikace s vyššími požadavky na stabilitu. Nejvhodnější konfiguraci je třeba vybrat podle obrobku, provozních podmínek a požadovaných výsledků obrábění. Přesné specifikace a výsledky kontrol jsou potvrzeny v konečné cenové nabídce a v protokolu o tovární kontrole.
S cestou 630 × 500 mm a zatížením stolu 800 kg se model DK7750C/T nachází mezi DK7740C/T a DK7763C/T na současném Vícekrát řezající řadou vodičových elektroerozivních strojů HarsMarg . Porovnejte s modelem DK7780C/T v případě, že je vyžadována větší cesta ve směru X/Y a vyšší nosnost stolu.
| Kategorie komponent | Původ (výrobce) | Výše uvedené |
| Řídící systém | ||
| CNC ovladač | HF integrované CNC / Autocut CNC | Dostupné jsou dvě varianty |
| Mechanické součásti (volitelné) | ||
| Odlitá konstrukce | Domácí | HT300 - výroba v pískové formě s pryskyřicí |
| Kuličkový šroub | HIWIN, Tchaj-wan | Přesnost třídy P3 |
| Lineární dráhy | HIWIN, Tchaj-wan | |
| Ložiska | NSK, Japonsko / Harbin, Čína | |
| Elektrotechnické součásti | ||
| Kontaktor AC | Siemens | |
| Relé | Omron | |
| Vysokofrekvenční výkonová elektronka | Dováženy z Japonska | |
| Transformátor | Domácí | |
| Servomotory | Delta, Tchaj-wan | AC servomotor |
| Ostatní | Japonsko, Tchaj-wan, Společné podniky | |
V souladu s národním standardem GB7926-2015 „Obráběcí stroje pro jiskrové řezání (vratného typu) – Kontrola přesnosti“:
| Kontrolní položka | Specifikace |
| Protilehlé strany pravidelného osmibokého hranolu o průměru 28 mm (svislý průřez) | 0.012 mm / 0.009 mm (po upravení) / výška 40 mm |
| Protilehlé strany pravidelného osmibokého hranolu o průměru 28 mm (vodorovný průřez) | 0.015 mm / 0.010 mm (po upravení) / výška 40 mm |
| Přesnost pozicování X, Y osy | 0.025 mm / do 1000 mm zdvihu |
| Přesnost opakovaného polohování | 0.013 mm / do 1000 mm zdvihu |
| Roughness (Ra) | První řez: Ra ≤ 2,0 μm / Po dokončovacích řezech: Ra ≤ 0,8 μm |
| Číslo | Příslušenství |
| 1 | Pracovní světlo |
| 2 | Jednoduché upínací zařízení |
| 3 | Zařízení pro svislé vyrovnání elektrodového drátu |
| 4 | Rukověť |
| 5 | Napínač drátu |
| 6 | Systém pracovní kapaliny |
| 7 | Ochrana pracovního stolu proti rozstřiku |
| Číslo | Dokumenty |
| 1 | Seznam balení |
| 2 | Zkušební protokol z výrobního závodu |
| 3 | Jedna kopie provozního manuálu systému |
| 4 | Jedna kopie uživatelského manuálu obráběcího stroje |
✦ Od data dodání poskytuje dodavatel jednoletou záruční dobu na mechanické komponenty. Za normálních provozních podmínek dodavatel zajišťuje bezplatnou údržbu a výměnu náhradních dílů. Nicméně, spotřební materiál, opotřebené díly a nástroje nejsou zahrnuty v záruční době.
✦ Po uplynutí jednoleté záruční doby dodavatel zajistí nezbytné náhradní díly pro opravy a poskytne servis za rozumné ceny.
Dodavatel poskytne zdarma školení na místě pro 1–2 technické pracovníky na pracovišti dodavatele po dobu 1 až 2 dnů.
| Číslo | Položka | Obsah školení |
| 1 | Programování | Pokyny k programovacím technikám |
| 2 | Operace | Úvod do celkové konstrukce stroje, postup spuštění a funkcí kláves na ovládacím panelu |
| Vyvolání programu, podrobné pokyny k obsluze | ||
| Upozornění a bezpečnostní opatření při provozu | ||
| 3 | Mechanická údržba | 1) Přehled mechanických konstrukcí: |
| – Stavba os X, Y, Z, U a V | ||
| – Konstrukce hydraulického a mazacího systému | ||
| 2) Běžné mechanické problémy a údržba: | ||
| – Postup při řešení přetržení drátu | ||
| 4 | Elektrická údržba | 1) Identifikace běžných elektrických komponent a symbolů |
| 2) Úvod do základů elektrických znalostí | ||
| 3) Vysvětlení elektrických ovládacích schémat stroje | ||
| 4) Řešení běžných elektrických závad | ||
| 5 | Testování | Praktické ověření zkouškami a provozu stroje |