EN



- Общ преглед
- Основни параметри
- Функция на системата за управление
- Препоръчани продукти
| Артикул | Единица | Спецификация |
| Обхват на пътуване | ||
| – X-ос (CNC) | мм | 500 |
| – Y-ос (CNC) | мм | 400 |
| РАБОТЕН СТОЛ | ||
| – Размер на масата | мм | 820 × 600 |
| – Максимална товароносимост | кг | 600 |
| Максимален ъгъл на конусно рязане | °/мм | 3°/6° |
| Максимална дебелина на обработваното парче | мм | 500 |
| Ход на ръчното колело на оборот | мм | 4 |
| Оптимална шероховатост на повърхността | μm | Първи рязане: Ra ≤ 2,0 |
| След финални рязания: Ra ≤ 0,8 | ||
| Система за работна течност | ||
| Филтрационна прецизност | мм | 0.005 |
| Емкост на воден резервоар | L | 110 |
| Метод на работа | Система за филтрация при диференциално налягане | |
| Диаметър на електродната жица | мм | φ0.12 – φ0.18 |
| Максимална дължина на съхраняване на жицата | м | 320 |
| Импулсен еквивалент | мм | 0.001 |
| Максимална скорост на рязане | mm²/min | ≧150 |
| Изисквания за електроподхранване | KVA | 2 (3φ ~ 380V 50Hz) |
| Работна среда | Температура: 10–35°C, Влажност: 3%–75% RH | |
| Максимален ток за обработка | A | 8 |
| Основа на машината (тип C и тип T могат да се различават) | ||
| – Тегло | кг | 1700 |
| – Общи размери | мм | 1900 × 1450 × 1900 |
| CNC Софтуер | HL Средноскоростна интегрирана CNC система за управление | |
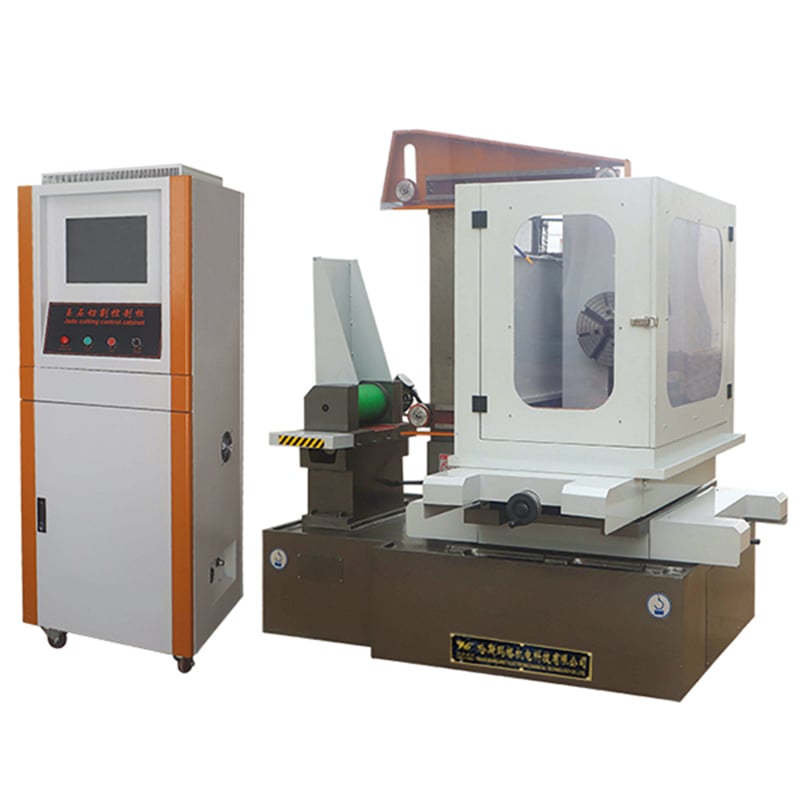
| CNC Кабинет | Правоъгълна кабина | |
| Не. | Описание на функцията | Забележки |
| 1 | Интегрирано програмиране и софтуер за управление | |
| 2 | Графично проследяване | |
| 3 | Ротация на произволен ъгъл | |
| 4 | Симетрична обработка | |
| 5 | Защита при обръщане на жицата | |
| 6 | Автоматично изключване след завършване на програмата | |
| 7 | Функционалност за четене/запис чрез USB | |
| 8 | Рязане с координиране по четири оси | |
| 9 | Автоматично отдръпване при късо съединение | |
| 10 | Обработка в посока напред и назад | |
| 11 | Симулация на обработка | |
| 12 | Защита при отключване на електропитанието | |
| 13 | Конвертиране на данни за формати AutoCAD DXF и ISOG | |
| 14 | Компенсиране на отклонението на молибденовата жица | |
| 15 | Множество отсичания за корекция |
✦ Мулти-режеща жична EDM машина със средна скорост
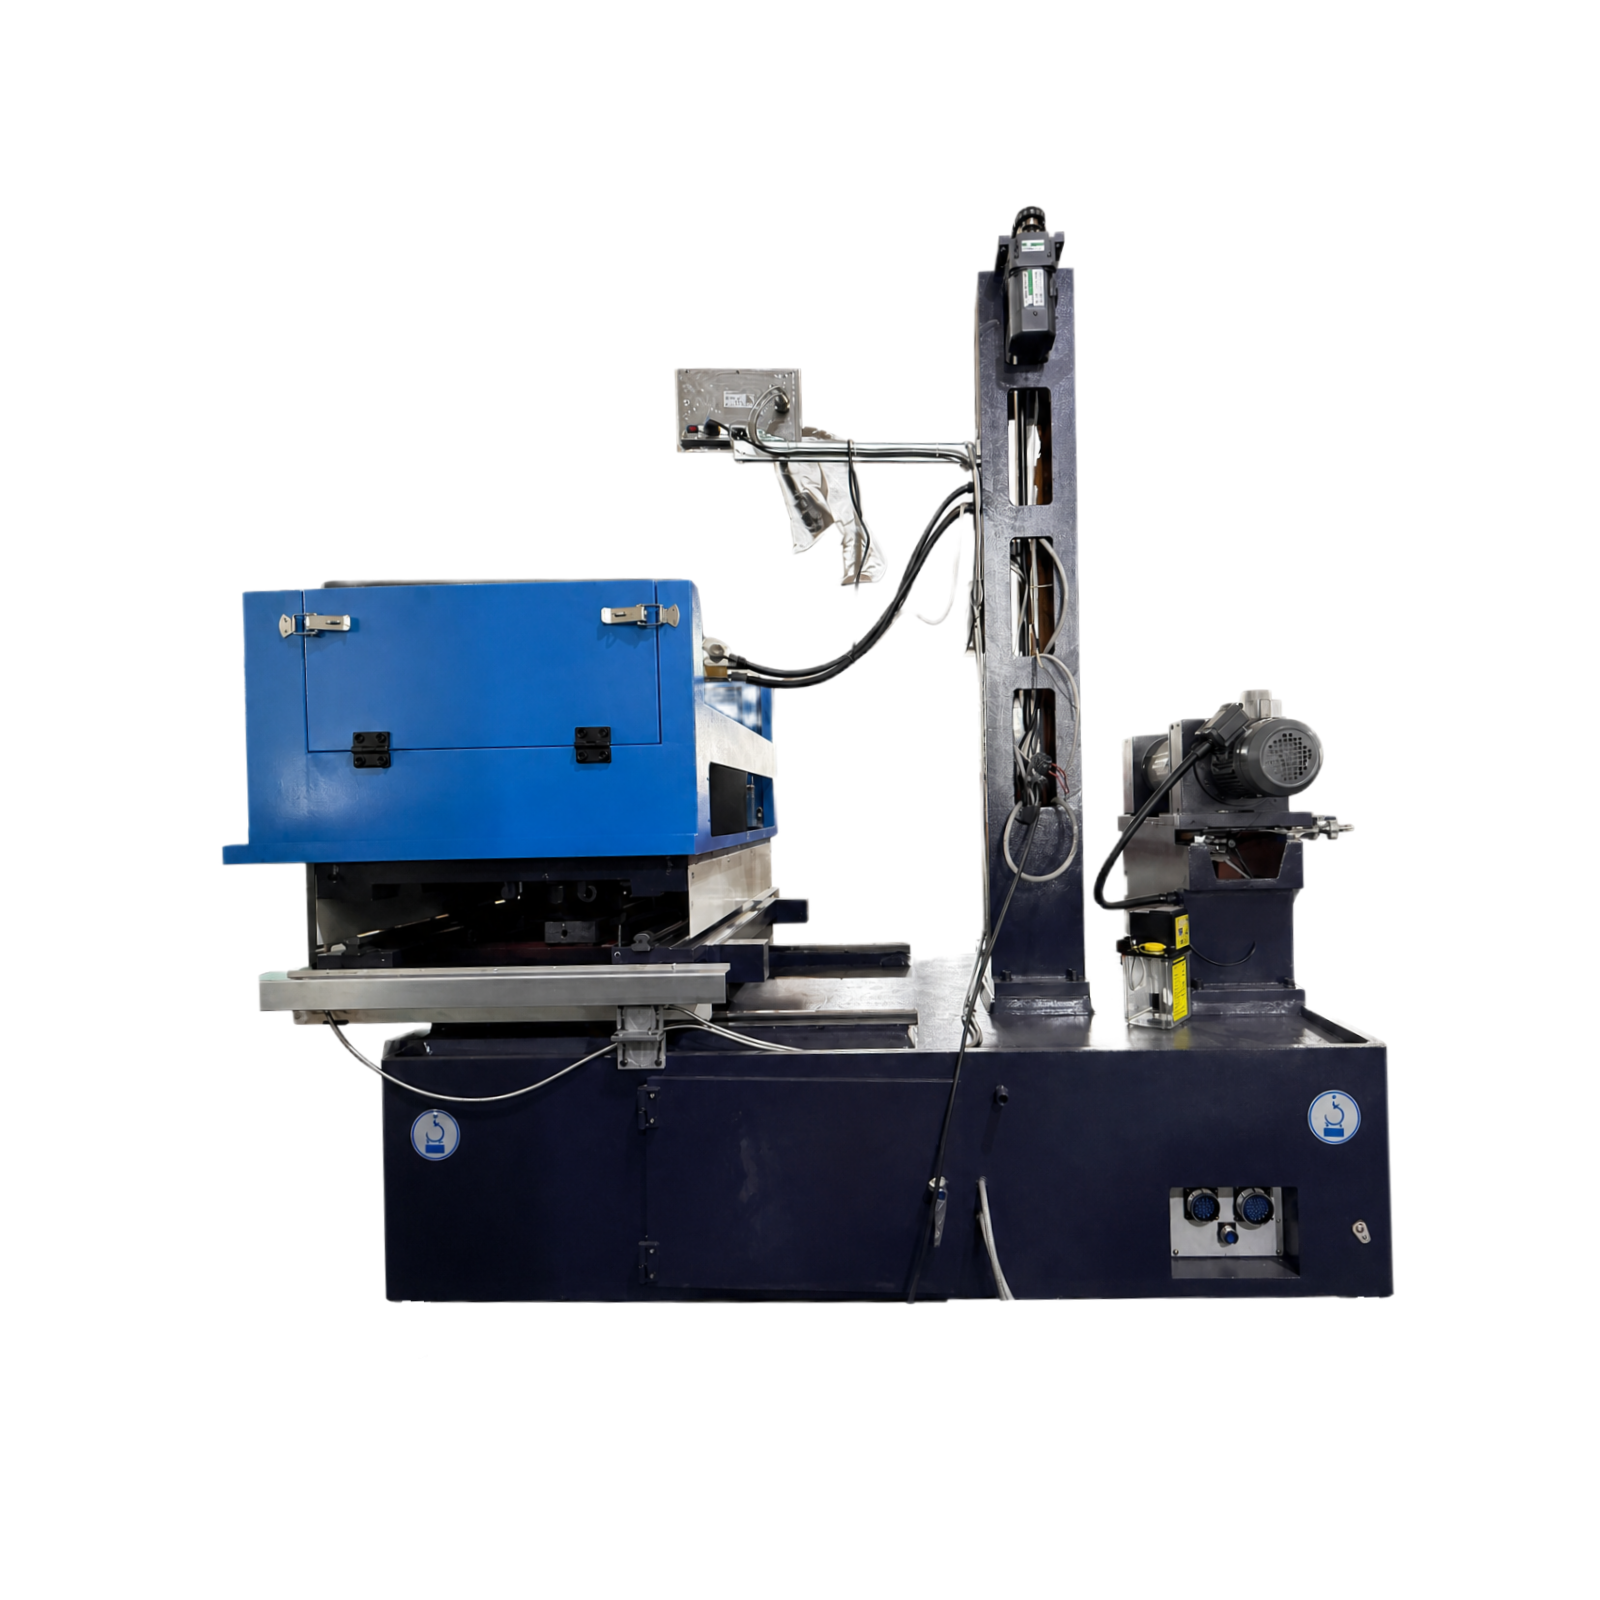
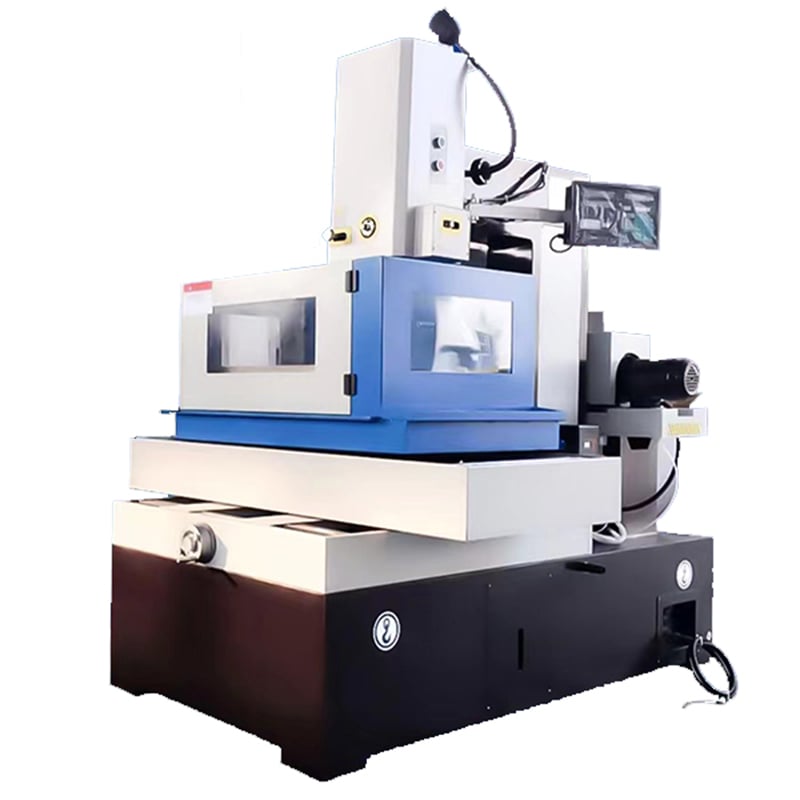
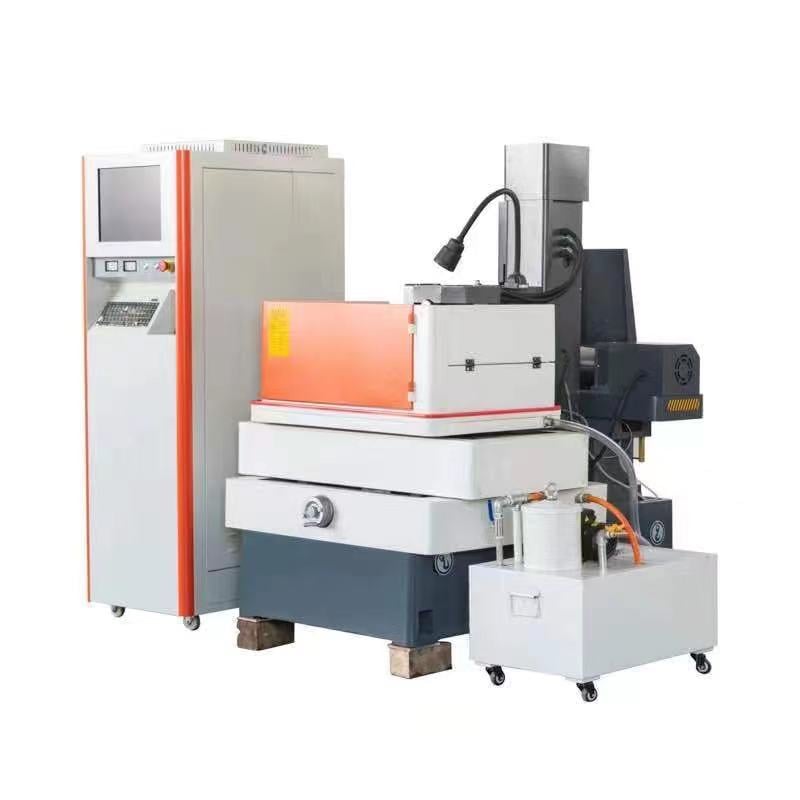
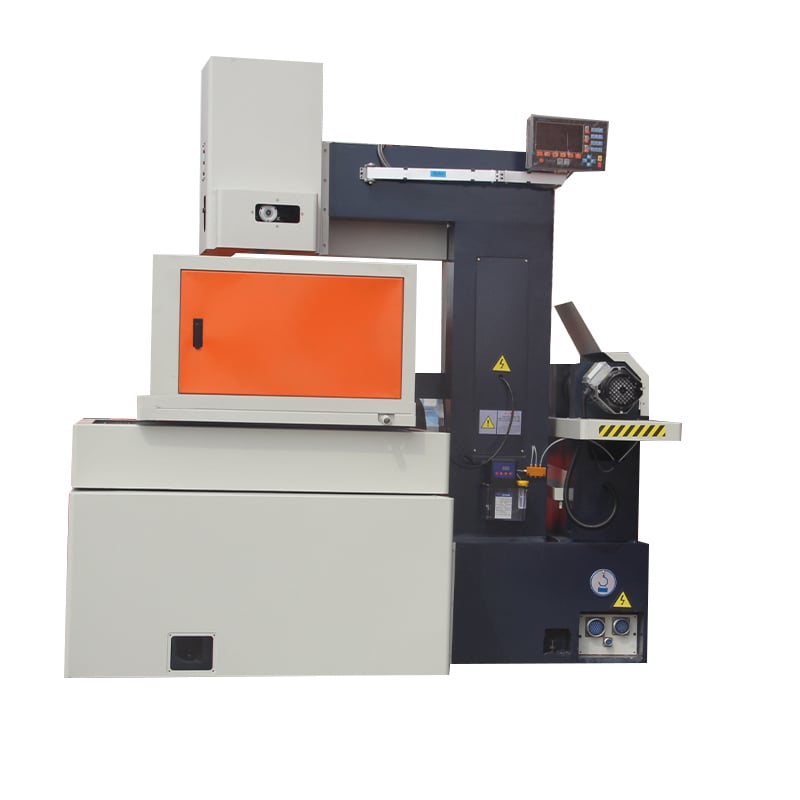
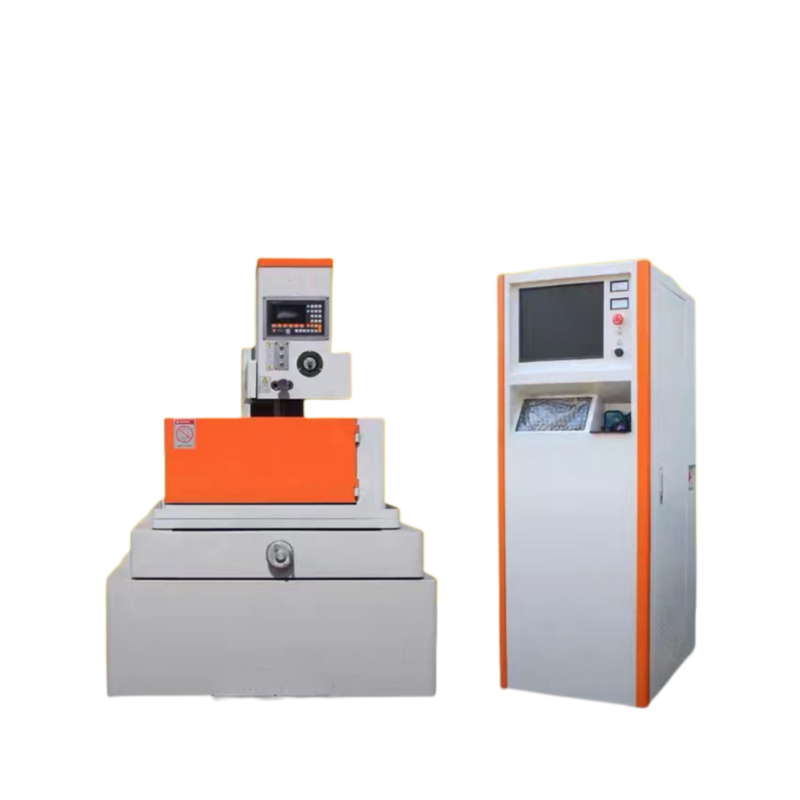
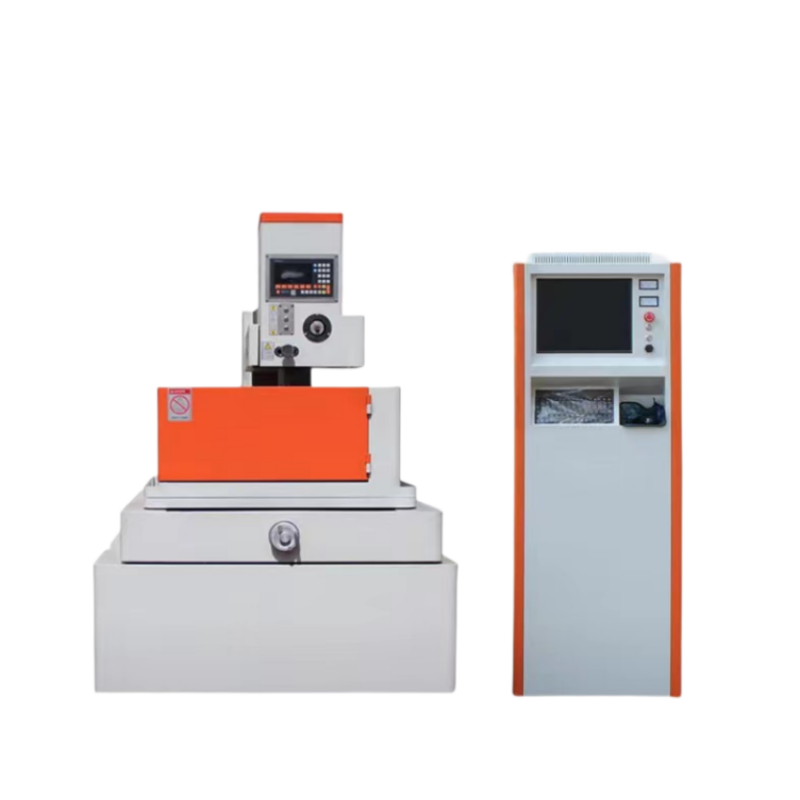
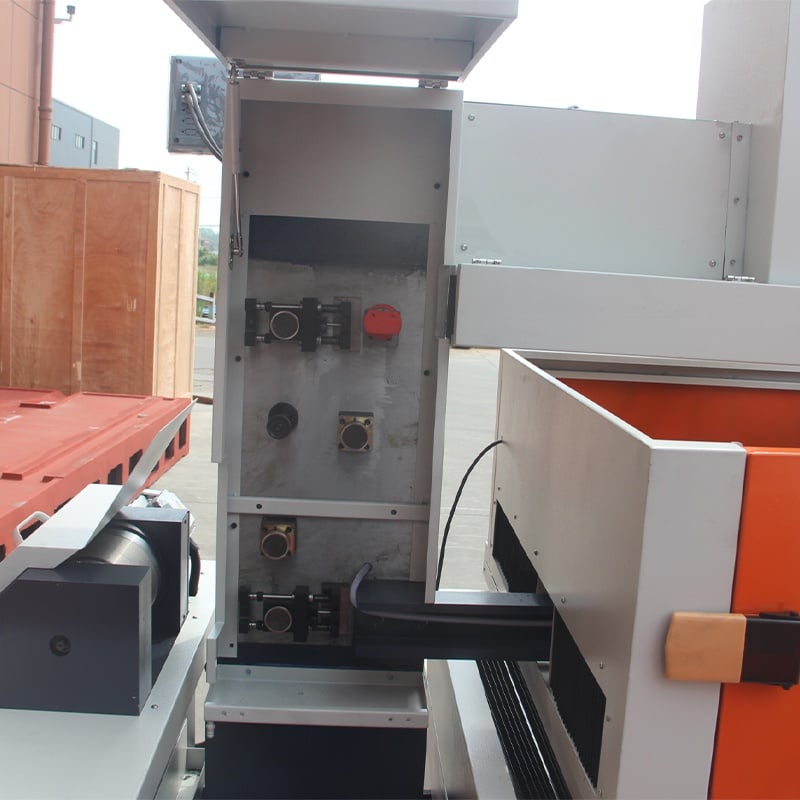
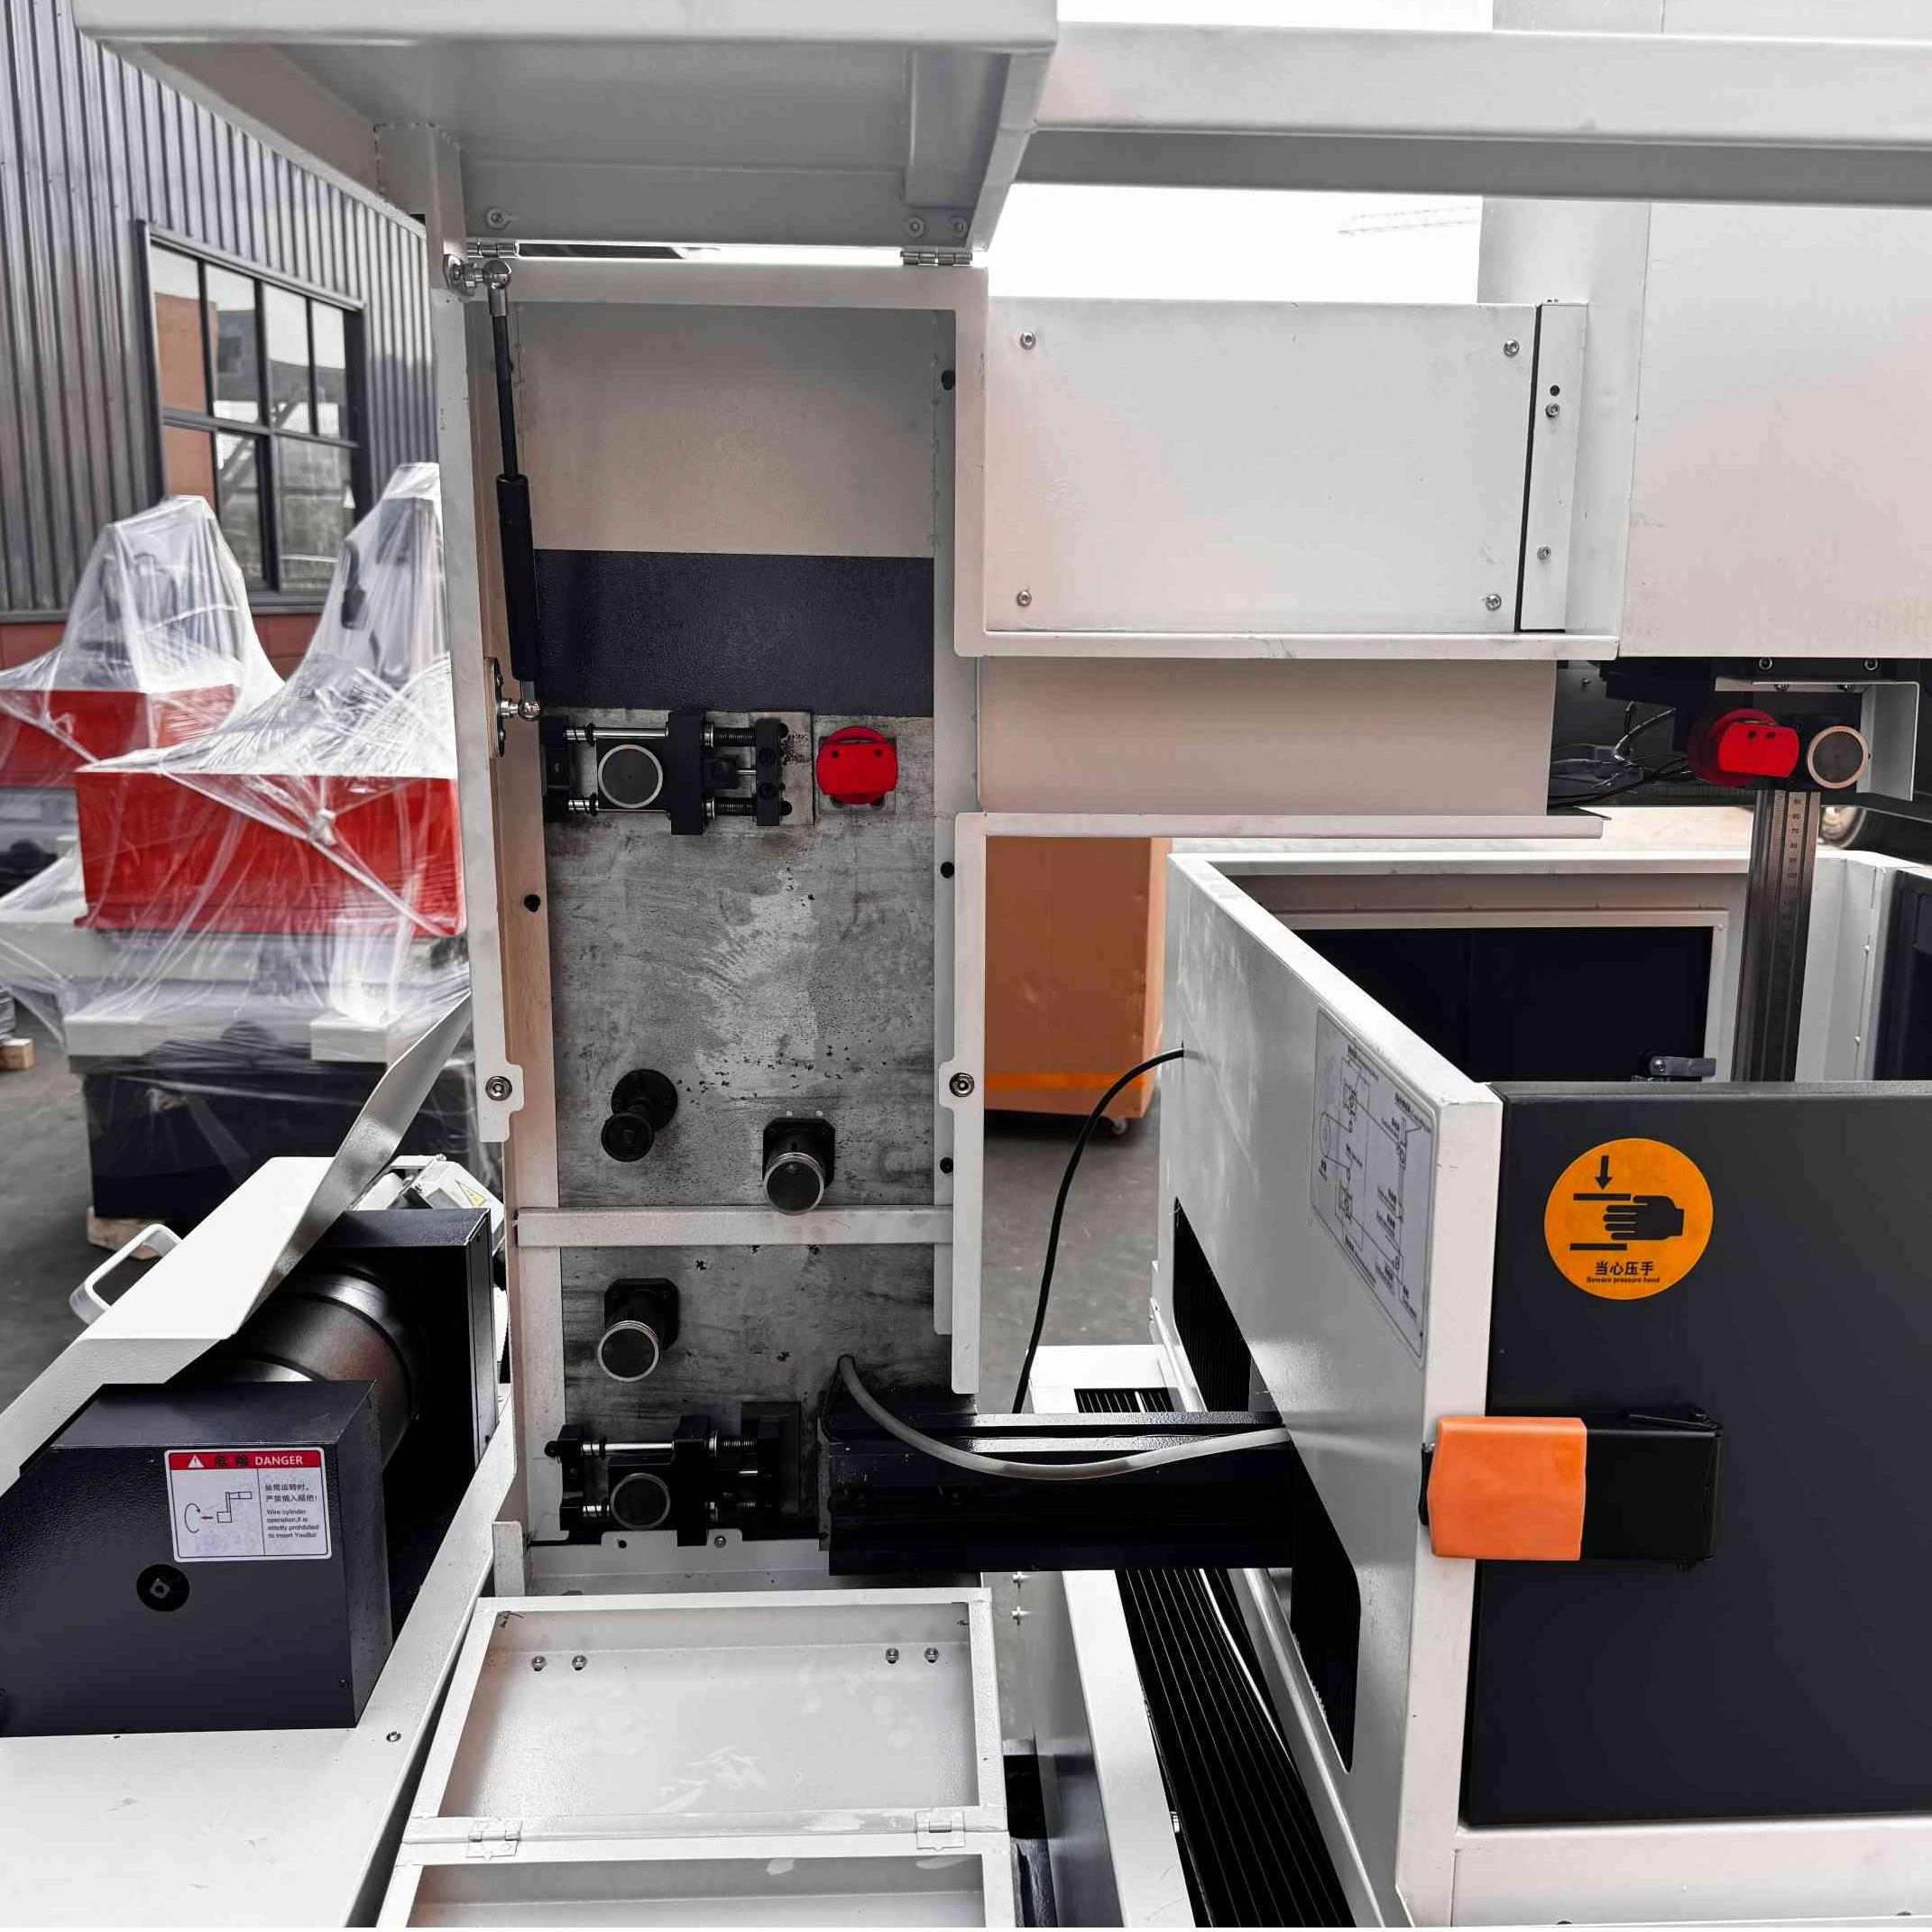
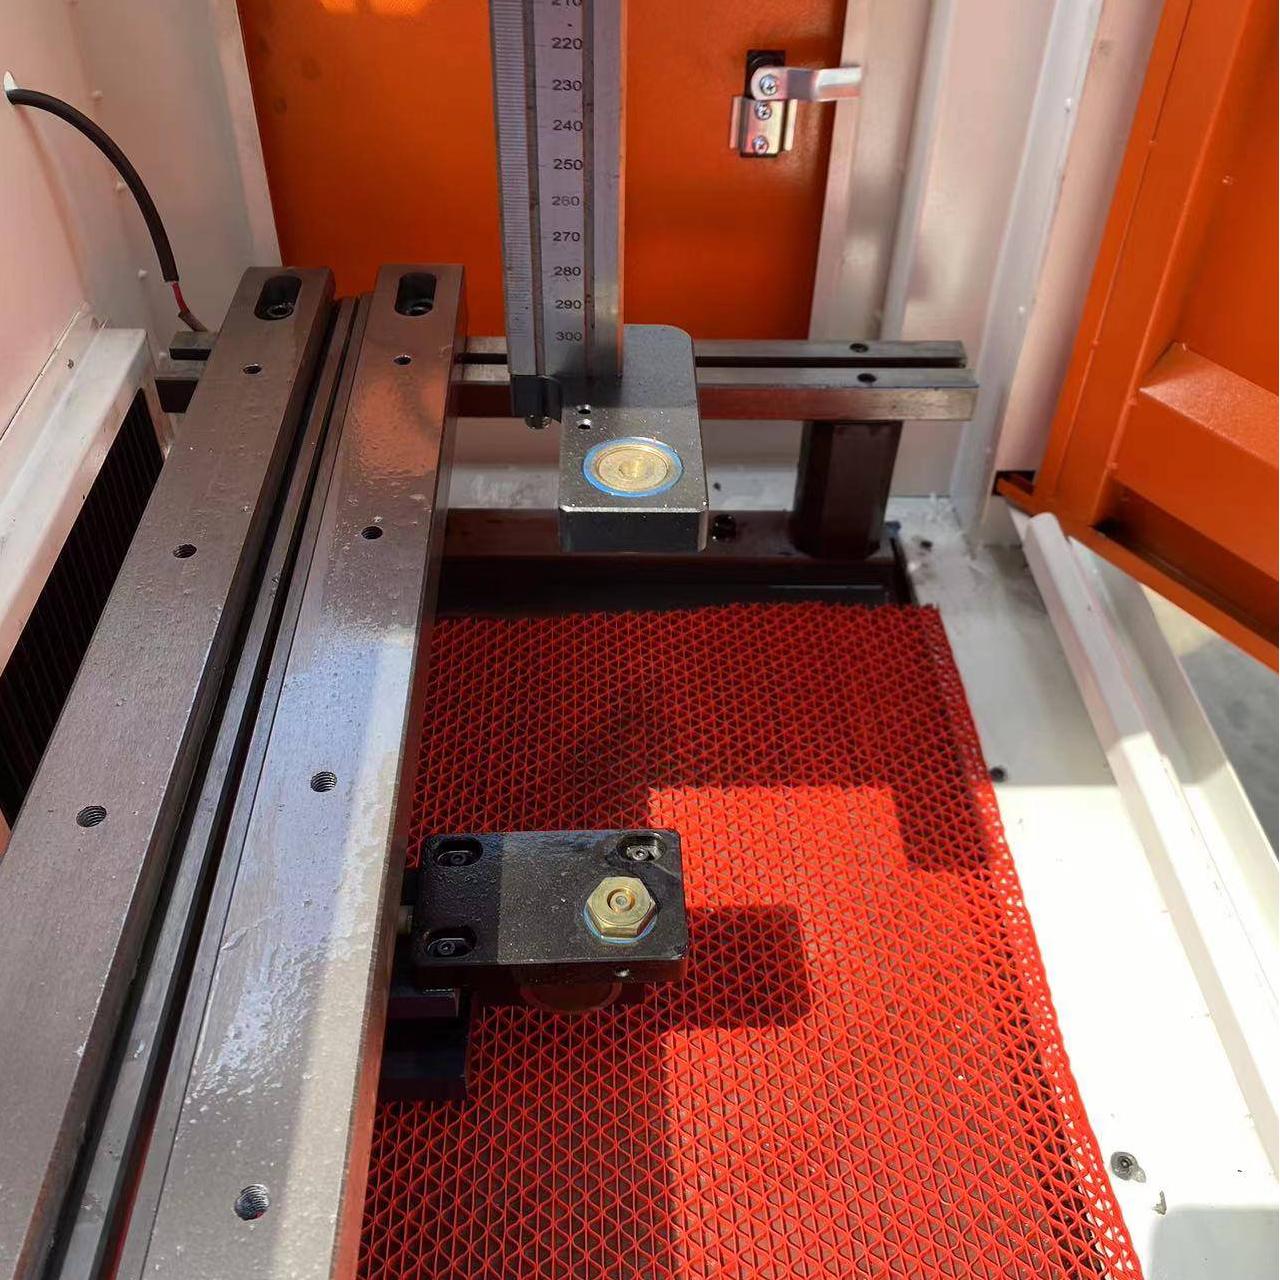
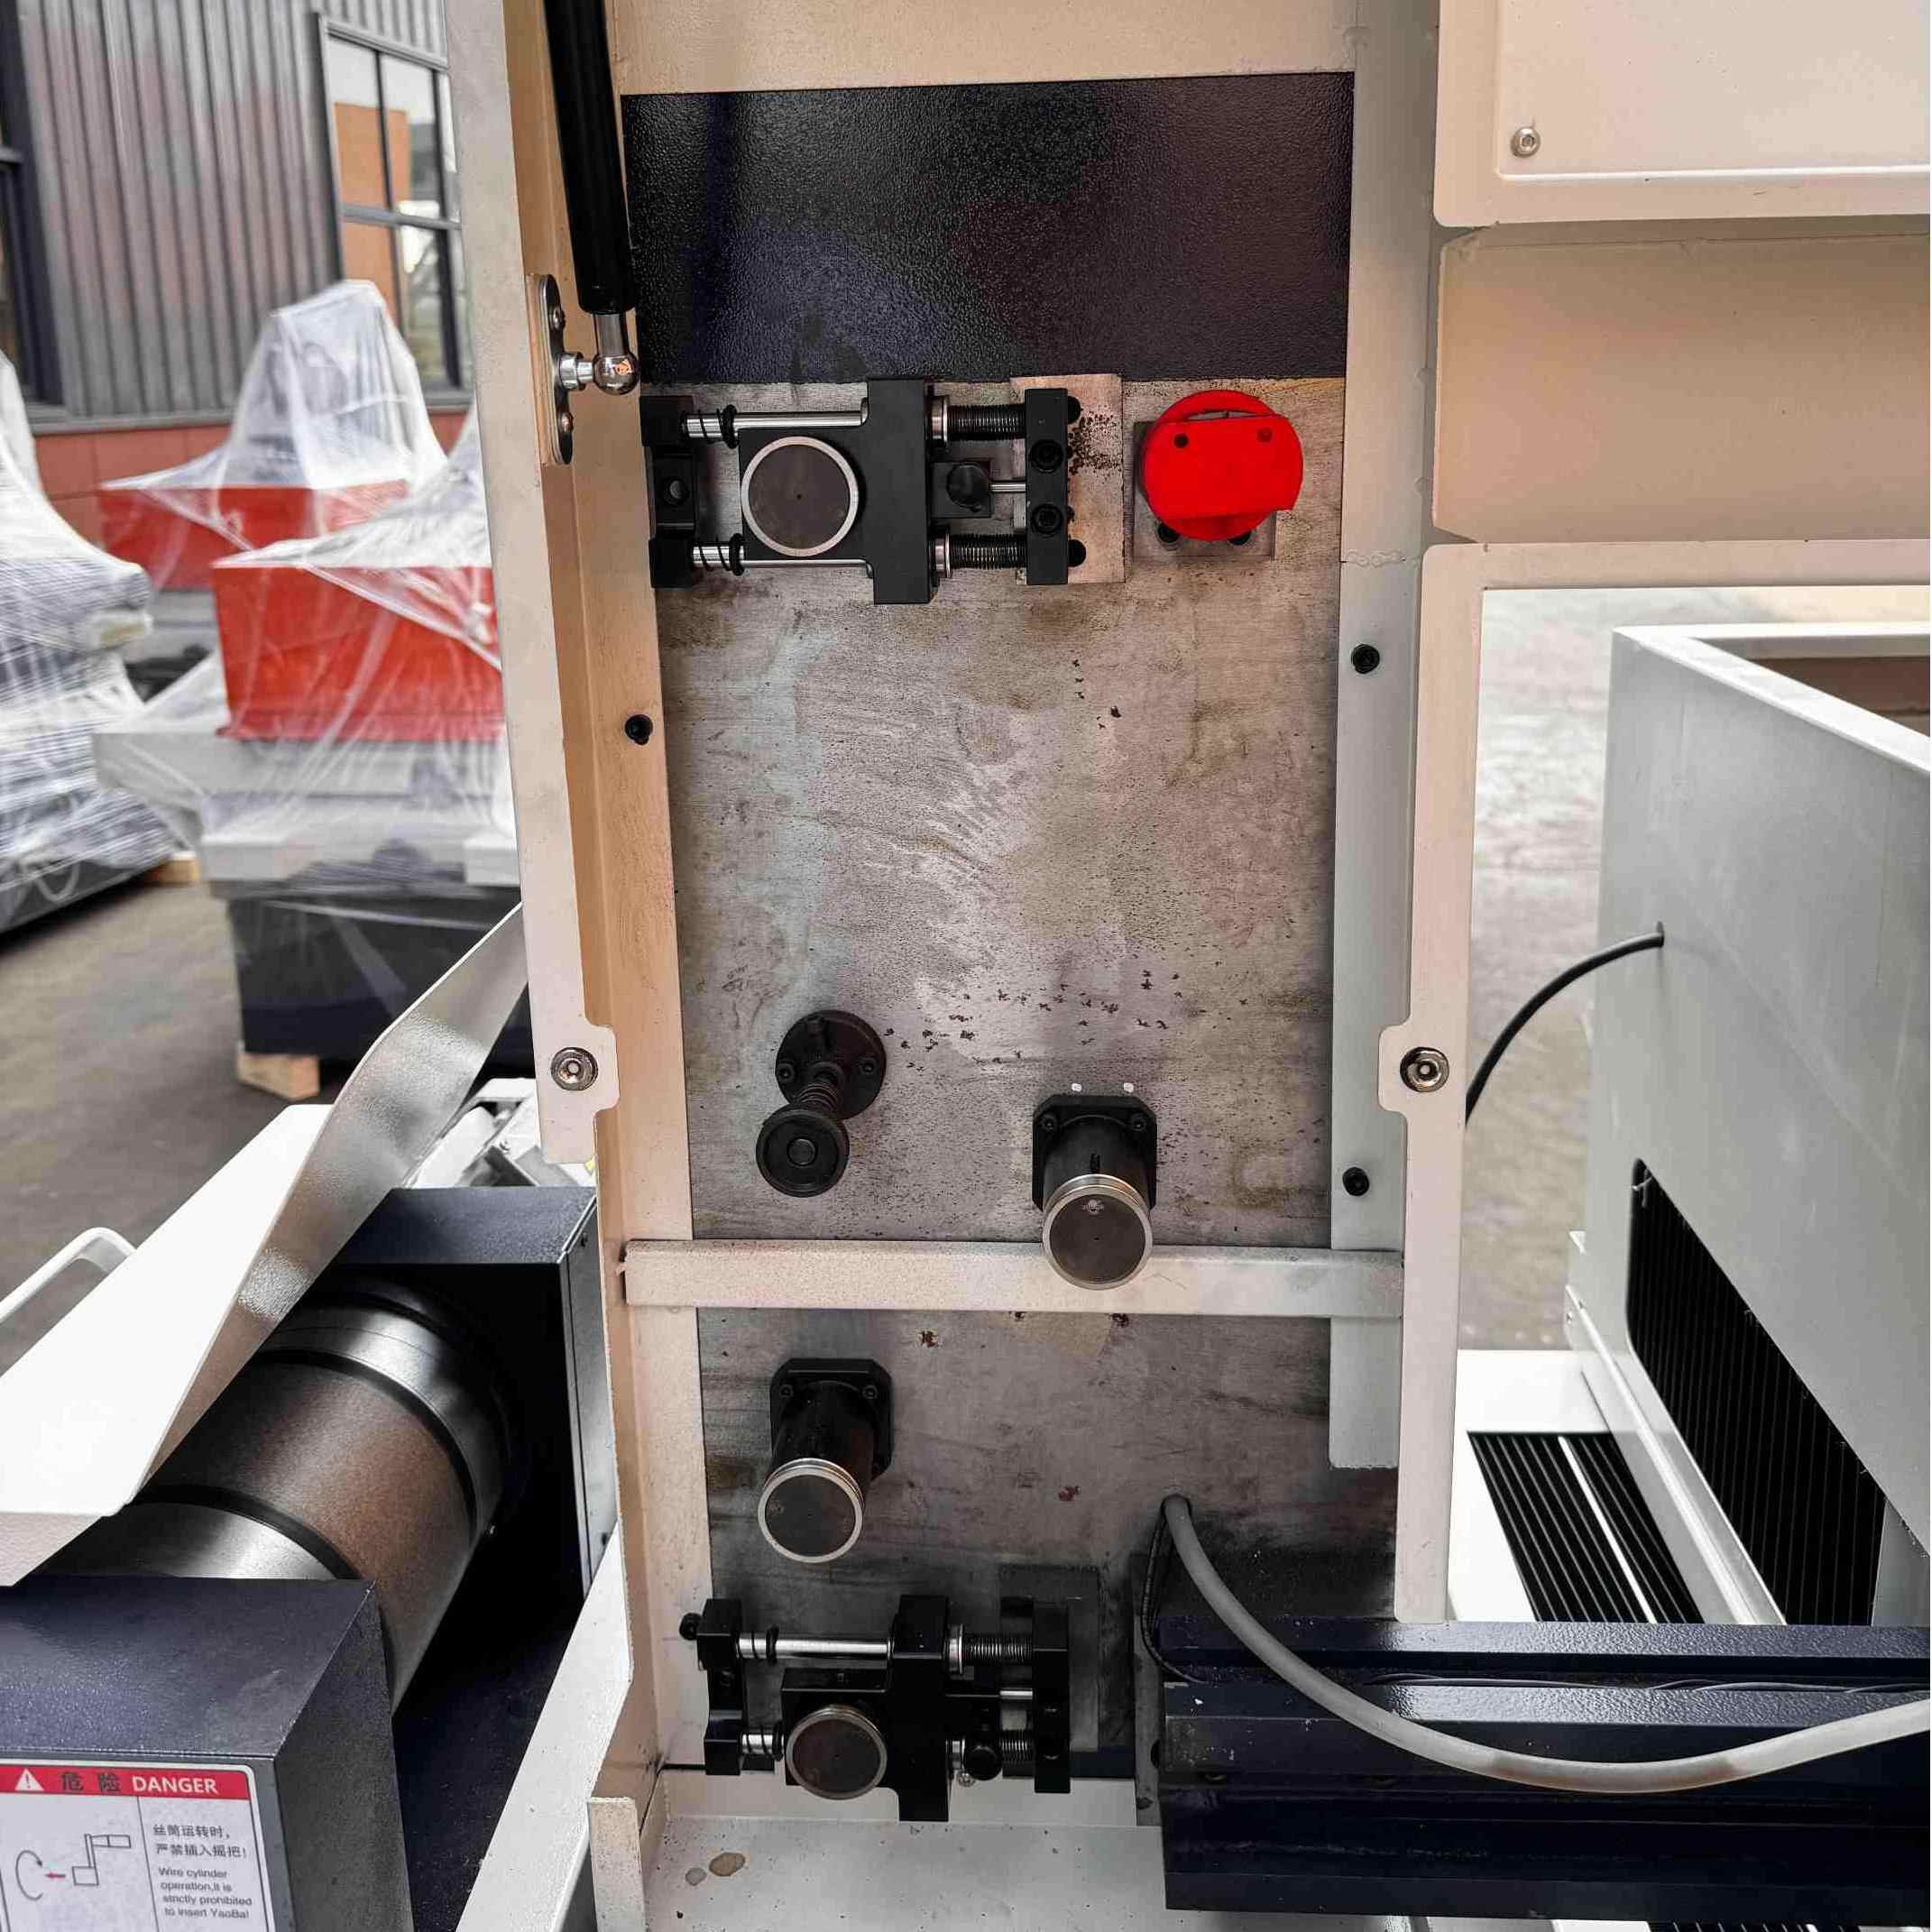
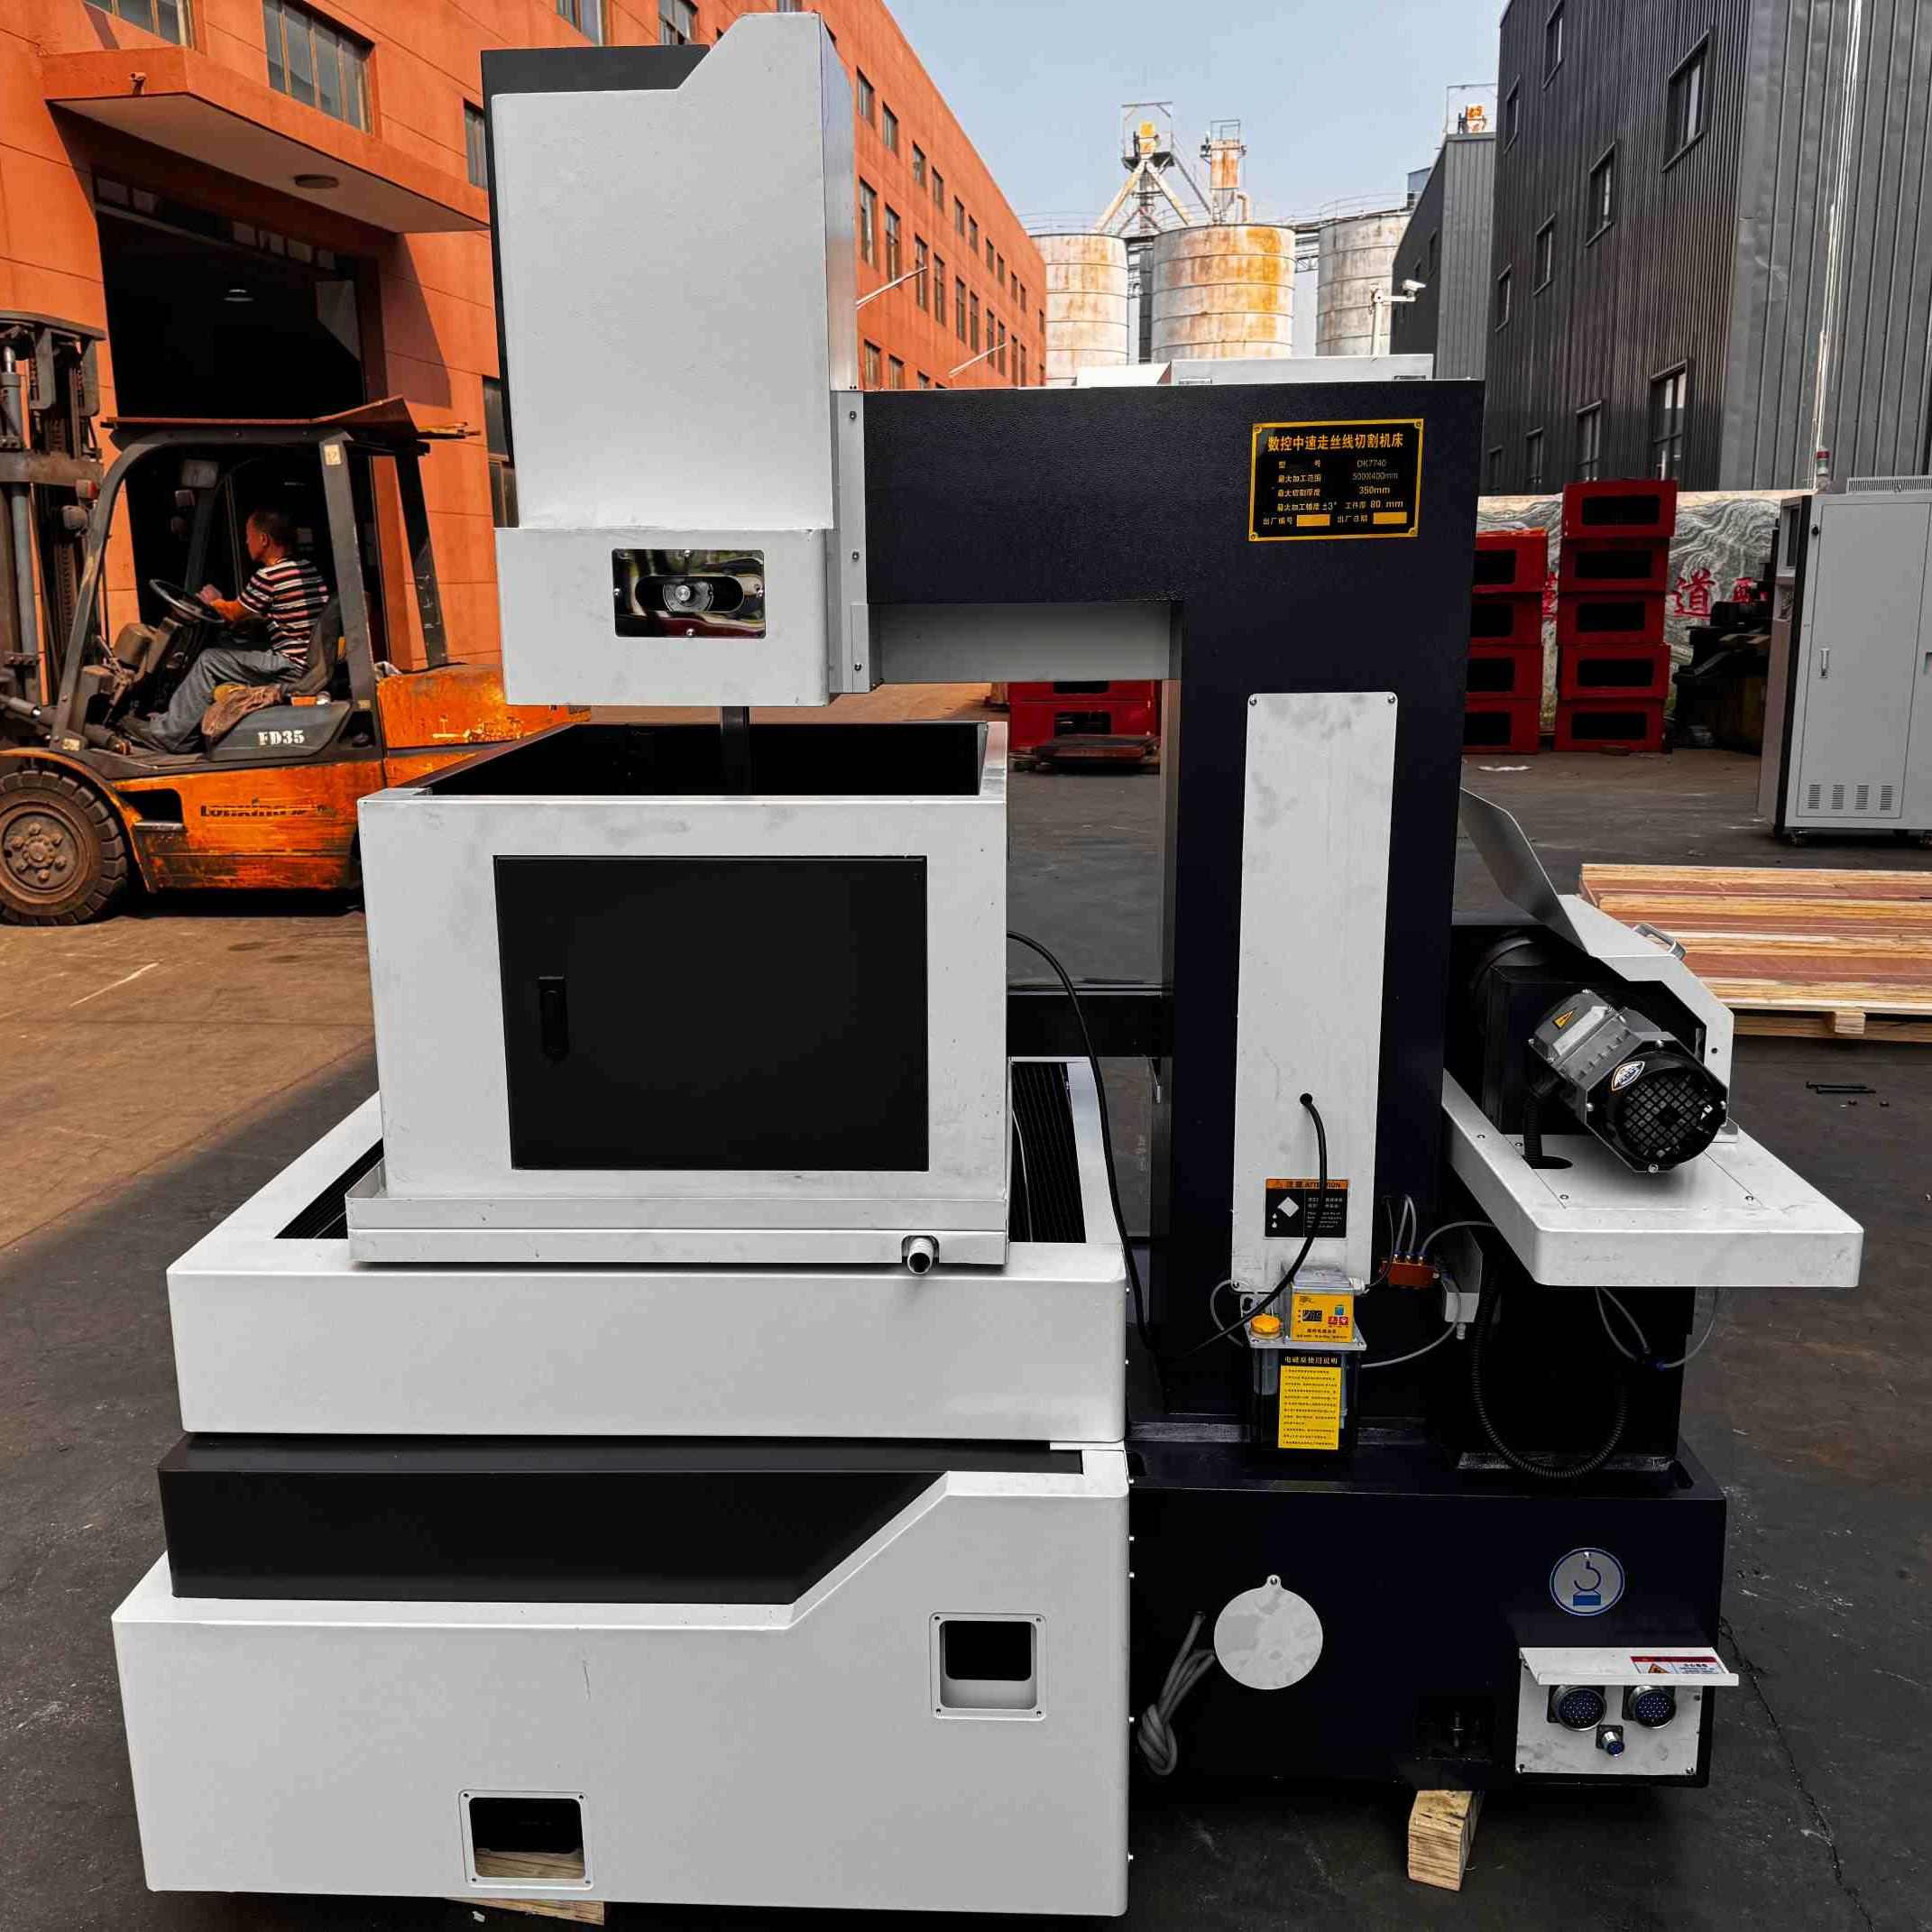
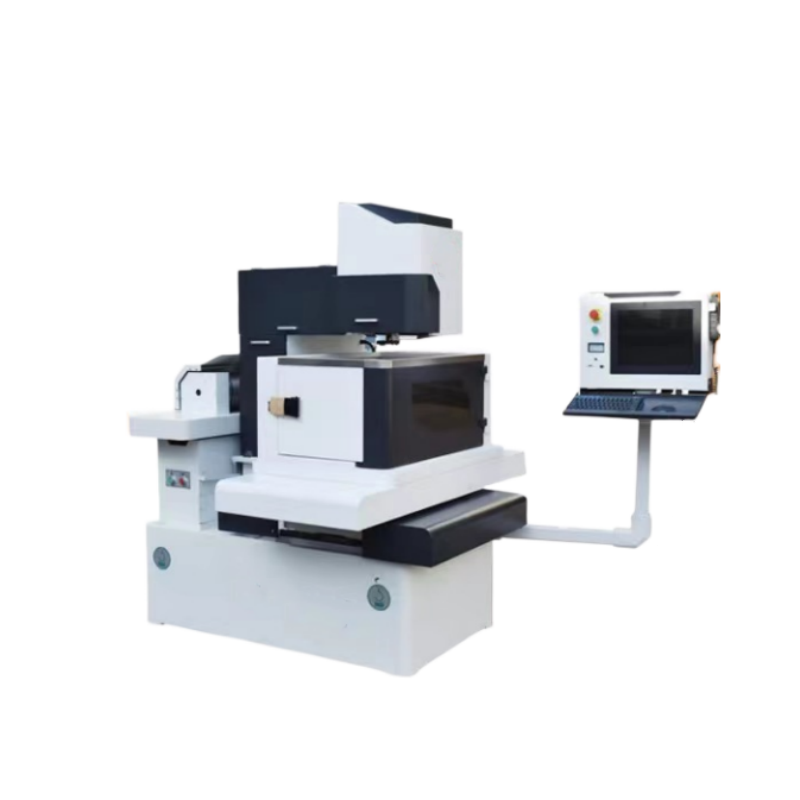
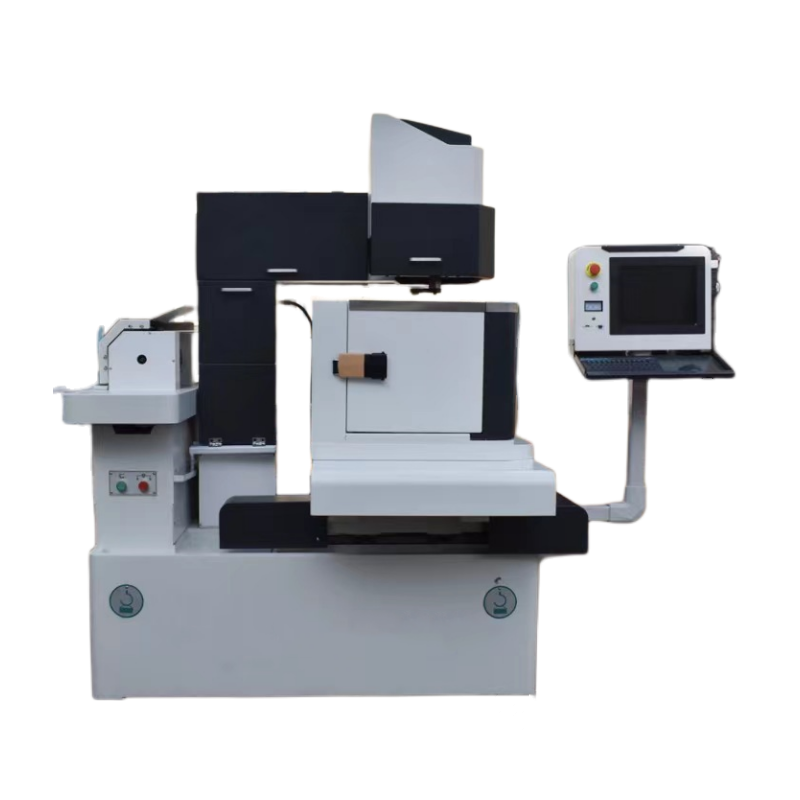
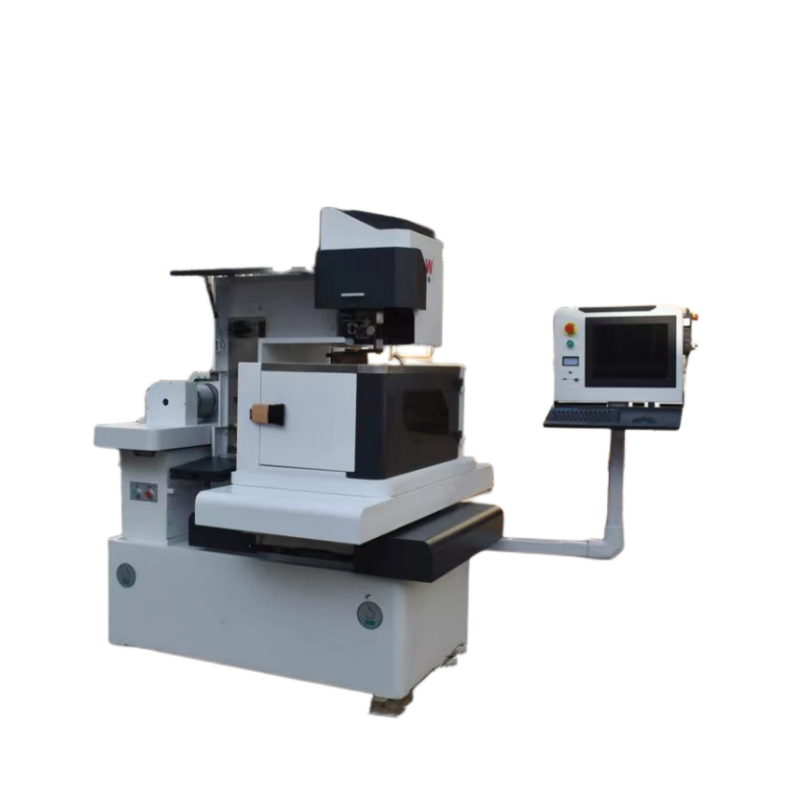
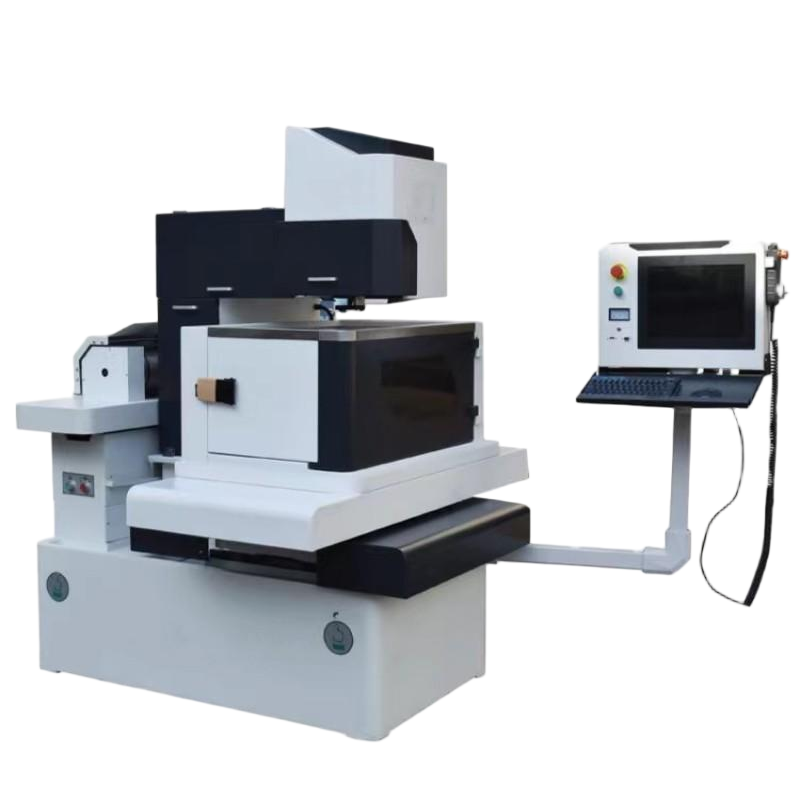
DK7740C/T е жична EDM машина с обратно движение на жицата и средна скорост, проектирана за първично рязане и финално обработване. Нейната система за управление поддържа координирано четириосово рязане по осите X, Y, U и V, както и множество финални рязания.
✦ Капацитет за обработка
Машината осигурява ход по осите X/Y от 500 × 400 mm, работна маса от 820 × 600 mm и максимално натоварване на масата от 600 kg. Указаната максимална дебелина на обработваната детайла е 500 mm.
✦ Производителност при рязане
Указаната максимална скорост на рязане е ≥150 mm²/min. Фактическата скорост на рязане и качеството на повърхността зависят от материала и дебелината на заготовката, диаметъра на жицата, работната течност, параметрите на обработката и броя на фините рязания.
✦ Качество на повърхността
Указаната шерохватост на повърхността е Ra ≤ 2,0 μm след първото рязане и Ra ≤ 0,8 μm след фините рязания.
✦ Точност на обработката след финото рязане
За посочената тестова детайла с височина 40 mm и правилен осмоъгълник със страна 28 mm отклонението в размерите след финото рязане е 0,009 mm по вертикалното сечение и 0,010 mm по хоризонталното сечение.
✦ Механична и електрическа конфигурация
Списъкът на компонентите посочва топлообработени (P3-клас) кълбовидни винтови предавки HIWIN и линейни водачи HIWIN. Опциите за лагери са NSK (Япония) или HARBIN (Китай). Достъпните опции за контролери са HF Integrated CNC и Autocut CNC. Брандовете и произходът на електрическите компоненти се различават в зависимост от артикула и конфигурацията; за потвърдената конфигурация вижте таблицата с компоненти и окончателната оферта.
DK7740C/T използва структура от леярска пясъчна форма с HT300 смола и поддържа средноскоростно многократно въртящо се електроерозионно рязане с жица. Координираното рязане се извършва по осите X, Y, U и V. Оста Z не е представена като пета координирана ос за рязане. Окончателният контролер, лагерите, сервомоторите и електрическите компоненти се потвърждават в оферта за машината и списъка с конфигурации.
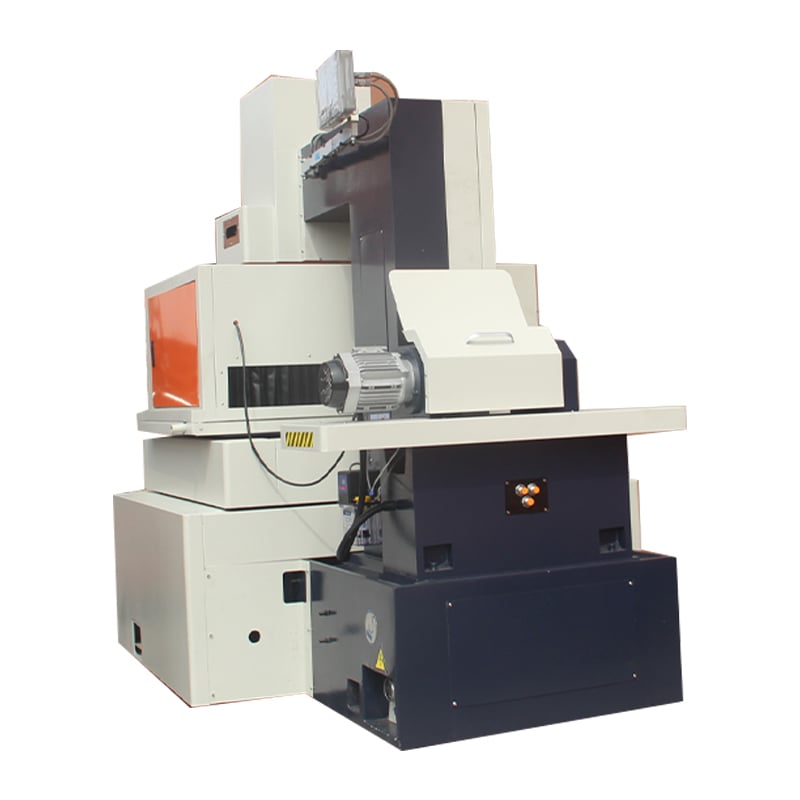
DK7740C и DK7740T се различават предимно по конструкцията на основата си. В сравнение с C-тип основата, T-тип основата предлага умерено подобрение в структурната стабилност и е по-подходяща за приложения с по-високи изисквания към стабилността. Най-подходящата конфигурация трябва да се избере според заготовката, работните условия и изискваните резултати от обработката. Точните спецификации и резултатите от инспекцията се потвърждават в окончателната оферта и доклада от фабричната инспекция.
DK7740C/T осигурява ход от 500 × 400 mm, работна маса от 820 × 600 mm и товароносимост на масата от 600 kg. Сравнете с DK7732C/T за по-малък работен обем или с DK7750C/T за ход от 630 × 500 mm. Вижте пълния асортимент HarsMarg за многократно рязане с електроден конец .
| Категория компоненти | Произход (производител) | Забележки |
| Система за управление | ||
| Контролер за CNC | HF Интегриран CNC / Autocut CNC | Достъпни са два варианта |
| Механични части (опционален | ||
| Леярска конструкция | domestichen | HT300 леене в смолист пясък |
| Винтова топка с съединител | HIWIN, Тайван | Прецизност клас P3 |
| Линейни ръководни системи | HIWIN, Тайван | |
| Лагери | NSK, Япония / Хърбин, Китай | |
| Електрически части | ||
| Контактор АС | Сименс | |
| Реле | Омрон | |
| Високочестотна електронна лампа | Внесени от Япония | |
| Трансформатор | domestichen | |
| Сервомотори | Делта, Тайван | AC сервомотор |
| Други | Япония, Тайван, Съвместни предприятия | |
Съответства на националния стандарт GB7926-2015 „Машини за електроерозионна обработка с въртящ се проводник (реверсивен тип) – Проверка на точността“:
| Проверна точка | Спецификация |
| Противоположни страни на правилен осмоъгълен призма с 28 мм (вертикално напречно сечение) | 0.012 мм / 0.009 мм (след коригиране) / височина 40 мм |
| Противоположни страни на правилен осмоъгълен призма с 28 мм (хоризонтално напречно сечение) | 0.015 мм / 0.010 мм (след коригиране) / височина 40 мм |
| Точност на позициониране по осите X и Y | 0.025 мм / в рамките на 1000 мм ход |
| Точност на повторно позициониране | 0,013 мм / в рамките на 1000 мм ход |
| Грапавост на повърхността (Ra) | Първо рязане: Ra ≤ 2,0 μm / След фини рязания: Ra ≤ 0,8 μm |
| Не. | Аксесоар |
| 1 | Работен светлинник |
| 2 | Проста позиционна конструкция |
| 3 | Устройство за вертикално подреждане на електродната жица |
| 4 | Ръчен лост |
| 5 | Напрежно устройство за жица |
| 6 | Система за работна течност |
| 7 | Защита от пръски за работна маса |
| Не. | Документация |
| 1 | Списък за опаковане |
| 2 | Протокол за инспекция на качеството на производителя |
| 3 | Едно копие на ръководството за работа на системата |
| 4 | Едно копие на ръководството за употреба на машината |
✦ От датата на доставка, доставчикът предоставя едногодишна гаранция за механични части. При нормални работни условия, доставчикът носи отговорност за безплатно поддръжка и замяна на резервни части; респективно, разходни материали, износени части и инструменти не се покриват от гаранцията.
✦ След изтичане на едногодишния гаранционен период, доставчикът ще осигури необходимите резервни части за ремонта и ще предложи услуги по поддръжка за разумни такси.
Доставчикът трябва да осигури безплатно обучение на терена за 1–2 технически специалисти на мястото на доставчика, с продължителност от 1 до 2 дни.
| Не. | Артикул | Съдържание на обучението |
| 1 | Програмиране | Инструкции за програмиране |
| 2 | Операция | Въведение в общата структура на машината, процедури за стартиране и основни функции на контролното табло |
| Извикване на програма, подробни инструкции за работа | ||
| Предпазни мерки и мерки за безопасност при работа | ||
| 3 | Механично поддържане | 1) Преглед на механичните структури: |
| – Структура на осите X, Y, Z, U и V | ||
| – Структура на хидравличната и смазочната система | ||
| 2) Чести механични проблеми и поддръжка: | ||
| – Процедура за обработка на прекъсване на жицата | ||
| 4 | Електрическо поддържане | 1) Идентифициране на често използвани електрически компоненти и символи |
| 2) Въведение в основите на електротехниката | ||
| 3) Обяснение на диаграмите на електрическото управление на машината | ||
| 4) Отстраняване на чести електрически повреди | ||
| 5 | Тестване | Практическо тестване и проверка на работата на машината |