EN



- Ikhtisar
- Parameter utama
- Produk yang Direkomendasikan
Spesifikasi Teknis
Parameter Teknis Utama untuk QT5625H
| Tidak. | Item | Spesifikasi |
| 1 | Perjalanan Poros | Sumbu X: 250 mm Sumbu Y: 300 mm |
| 2 | Ukuran Meja Kerja (X × Y) | 350 mm × 480 mm |
| 3 | Perjalanan Umpan Sumbu-Z | Opsional: 250 mm, 400 mm, atau 500 mm |
| 4 | Akurasi Pemesinan (Akurasi Pemotongan) | ±0,03 mm* |
| 5 | Struktur Mekanis | Sumbu X dan Y: Rel lurus presisi tinggi dan sekrup bola |
| 6 | Kecepatan | Kecepatan kawat berlian: 0–40 m/s (dapat diatur) |
| Laju Umpan Terprogram / Laju Pemotongan: Bergantung pada bahan dan proses; konfirmasi melalui uji potong sampel. | ||
| 7 | Sistem Pendukung | Metode pendinginan: pendinginan air |
| Pelumasan: Sistem pelumasan manual | ||
| Diameter kawat berlian: φ0,45–1,5 mm | ||
| 8 | Sistem Penggerak | Motor stepper dengan penggerak khusus |
| 9 | Catu Daya | AC 380V (opsional 220V), 50Hz |
| 10 | Perangkat Tegangan Konstan | Kontrol pneumatik melalui pompa udara |
| 11 | Format file yang didukung | Kode G, kode 3B |
| 12 | Sistem kendali | Sistem kontrol HL CNC |
| 13 | Dimensi keseluruhan (P×L×T) | 1200 mm × 900 mm × 1300 mm |
| 14 | Berat Mesin | 800 kg |
| 15 | Tinggi Benda Kerja Maksimum | Harus dikonfirmasi berdasarkan konfigurasi sumbu-Z dan perlengkapan yang dipilih. |
| 16 | Ketebalan pemotongan maksimum | Harus dikonfirmasi berdasarkan konfigurasi sumbu-Z, jalur kawat, bahan, dan kontur yang dipilih. |
Catatan Kinerja dan Kapasitas
Catatan akurasi: Akurasi pemesinan ±0,03 mm yang tercantum mengacu pada akurasi pemotongan dalam kondisi verifikasi tertentu. Hasil aktual bergantung pada kelas material, dimensi dan kontur benda kerja, diameter kawat dan ukuran abrasif, keausan kawat, tegangan, kecepatan linear, laju umpan terprogram, pendingin, metode penjepitan, serta metode pengukuran. Disarankan melakukan uji potong contoh untuk memverifikasi toleransi spesifik aplikasi.
Catatan laju pemotongan: Kinerja pemotongan bergantung pada kelas material, luas penampang potong, diameter kawat dan ukuran abrasif, kecepatan linear, laju umpan, tegangan, pendingin, serta kualitas tepi yang dibutuhkan. Laju umpan terprogram (mm/menit), waktu pemotongan aktual, dan laju luas potong efektif (mm²/menit) merupakan parameter pengukuran berbeda dan tidak boleh saling dipertukarkan.
Catatan sumbu-Z dan kapasitas: Perjalanan umpan sumbu-Z adalah perjalanan yang dapat diprogram pada sumbu umpan. Ini tidak sama dengan ketinggian benda kerja maksimum atau ketebalan pemotongan maksimum. Kapasitas-kapasitas ini harus dikonfirmasi untuk konfigurasi sumbu-Z, perlengkapan, jalur kawat, bahan, dan kontur yang dipilih.
Ikhtisar Mesin dan Aplikasinya
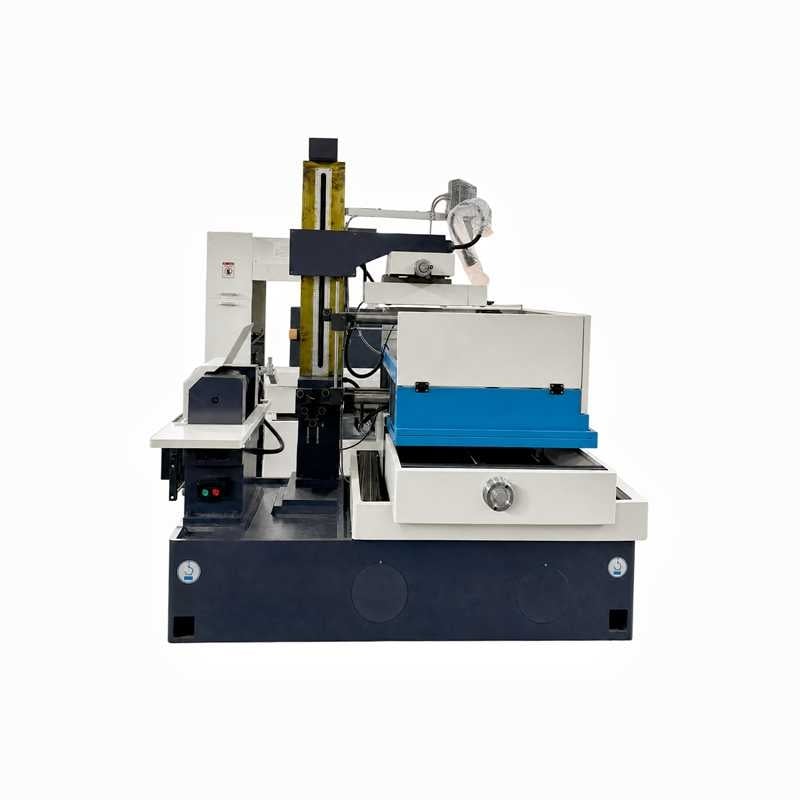
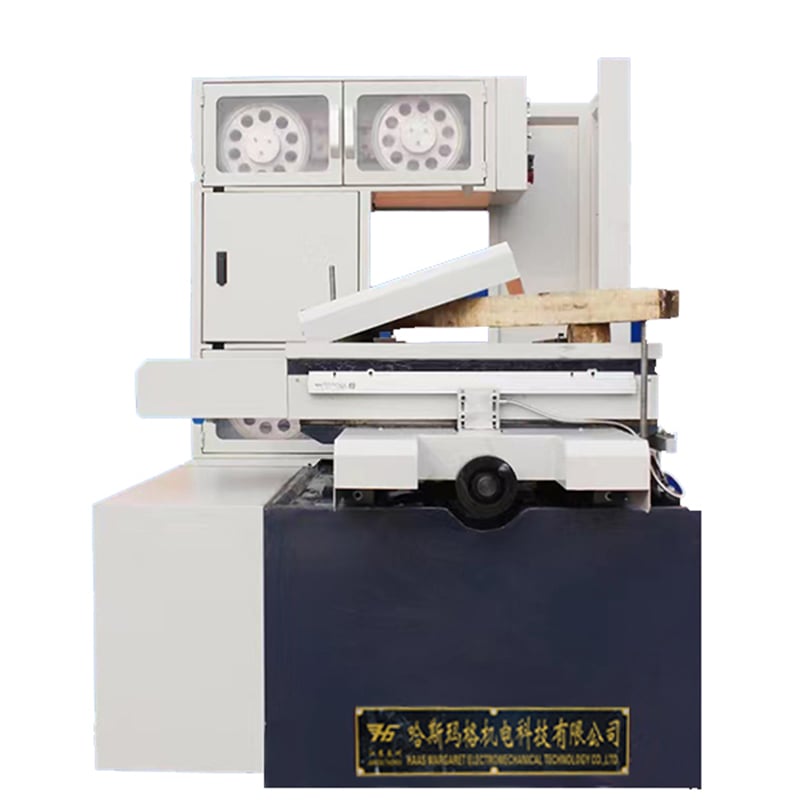
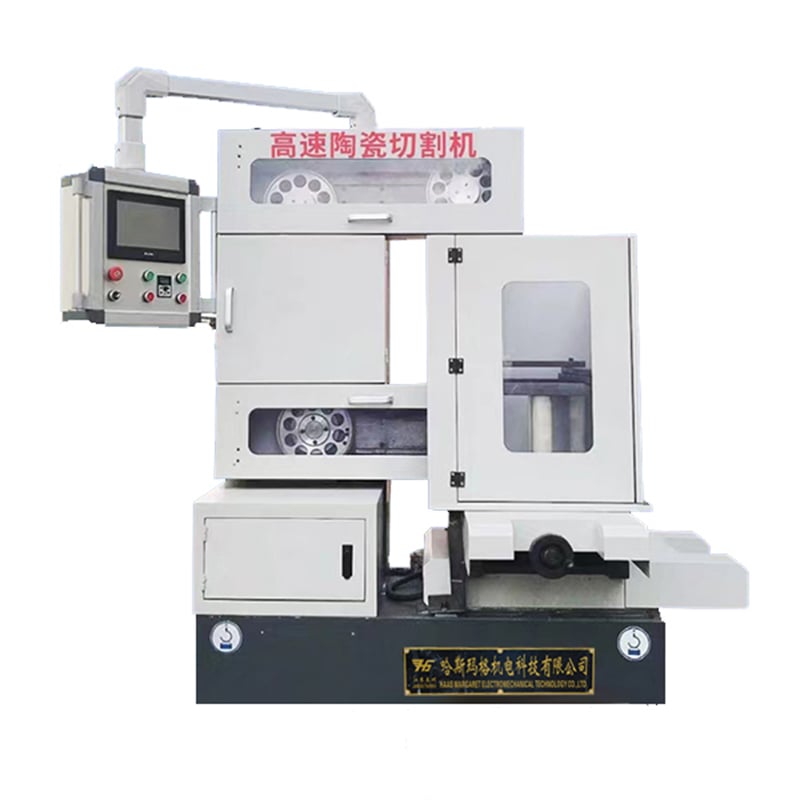
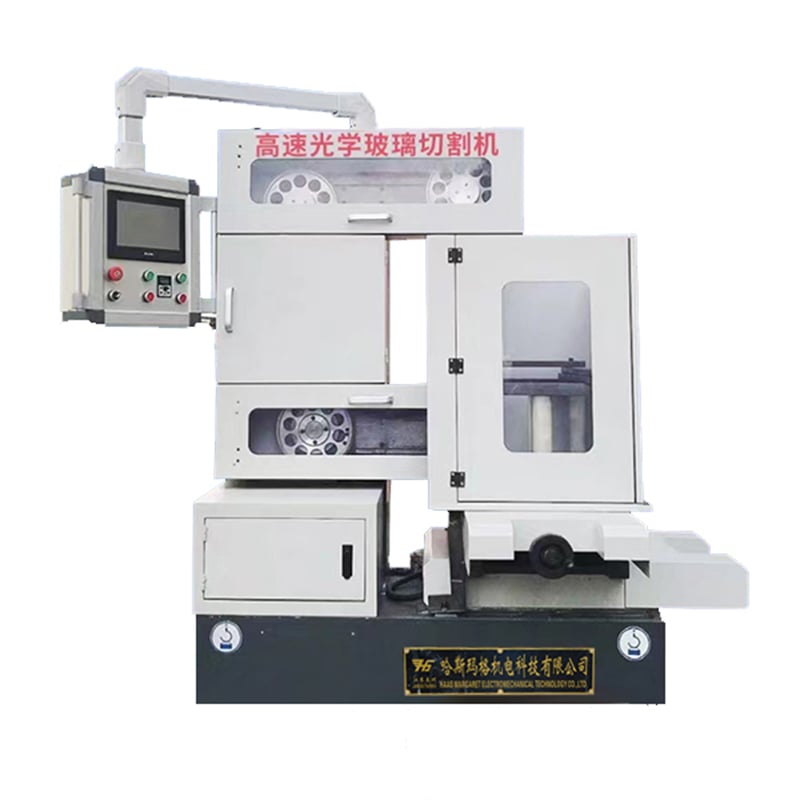
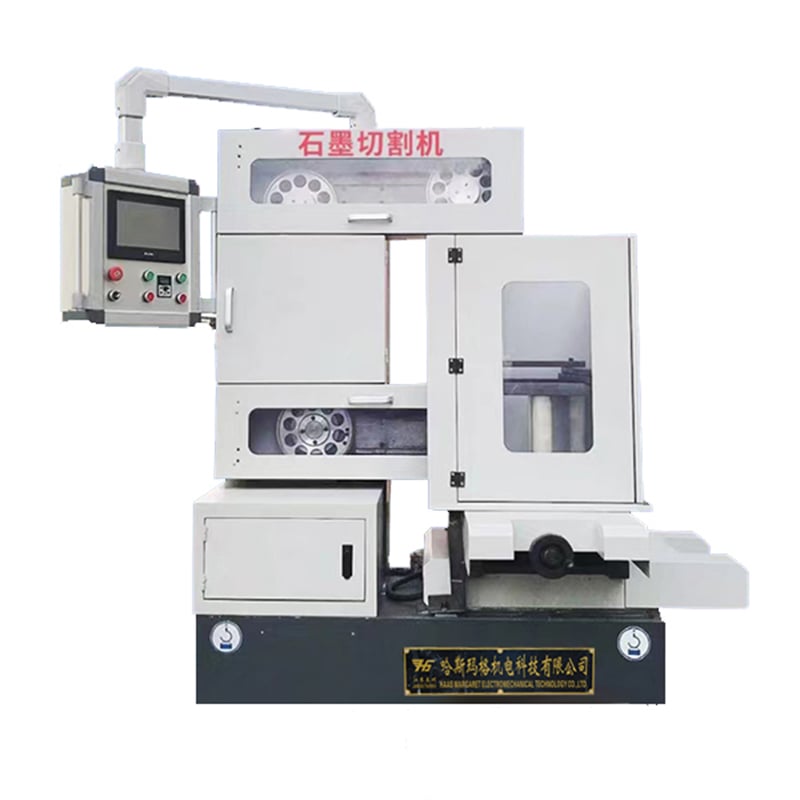
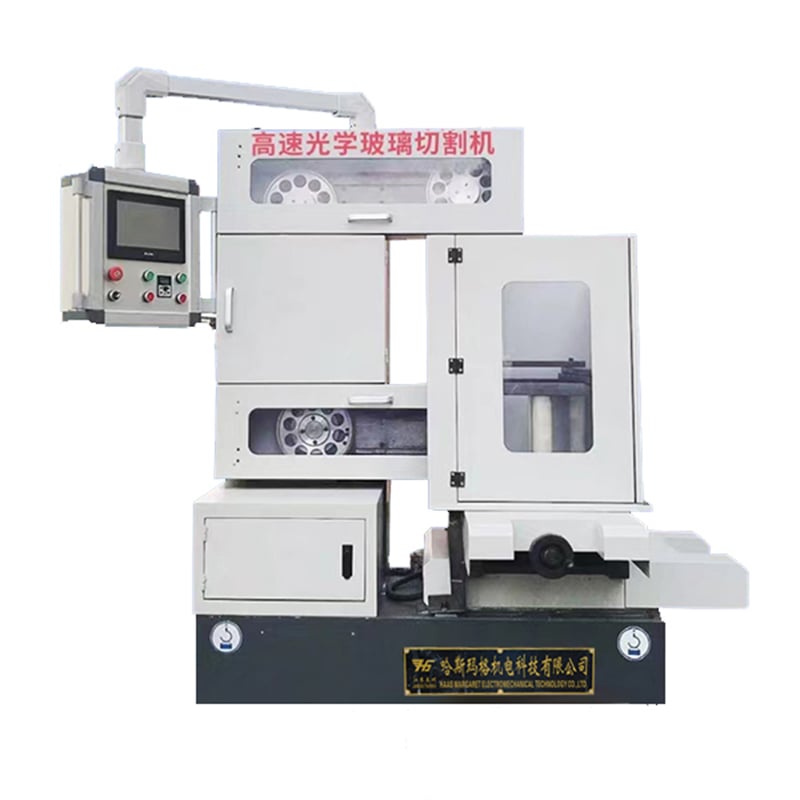
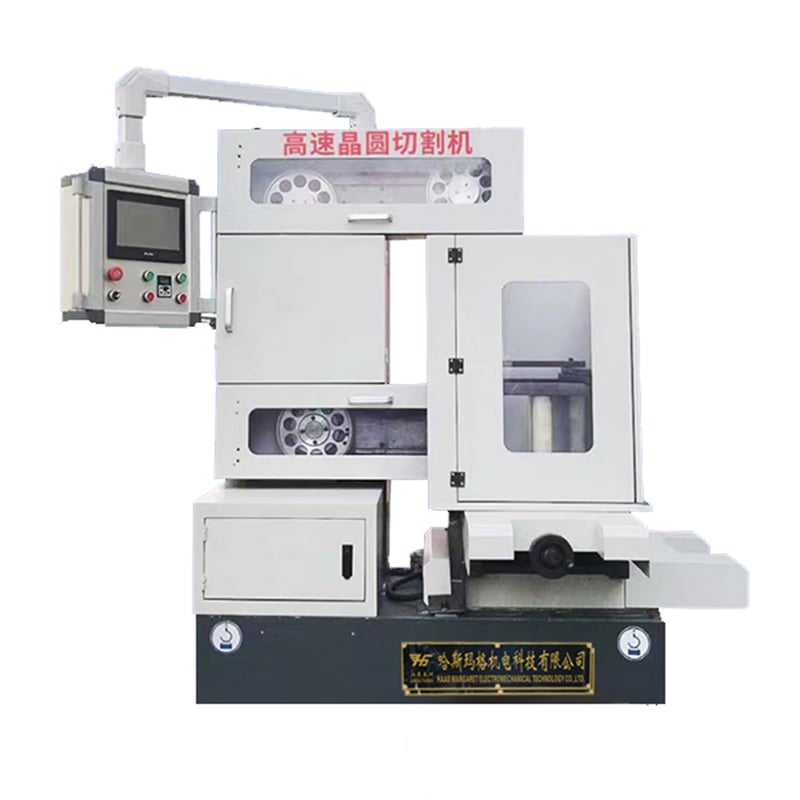
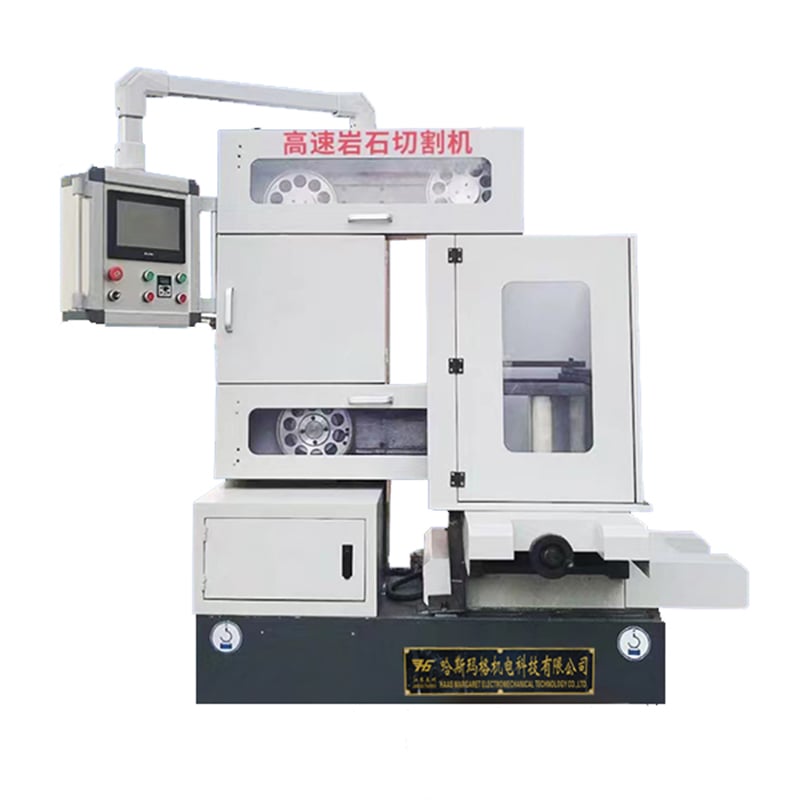
Tipe Mesin: Model seri H ini merupakan mesin gergaji kawat berlian CNC berputar terus-menerus guna pemotongan presisi dan pembentukan kontur bahan keras dan rapuh. Kawat berlian berbentuk lingkaran tertutup bergerak secara terus-menerus dalam satu arah. Penghilangan bahan dilakukan melalui pengikisan abrasif tetap; proses ini bukan Wire EDM dan tidak memerlukan benda kerja yang bersifat konduktif secara listrik.
Karakteristik proses: Gerak terus-menerus dalam satu arah mencegah peristiwa pembalikan kawat serta mendukung rentang kecepatan linear maksimum yang lebih tinggi pada seri H. Apabila spesifikasi kawat, tegangan kawat, laju umpan, pendingin, dan sistem penjepitan disesuaikan secara tepat, stabilitas pemotongan, konsistensi kontur, dan produktivitas dapat meningkat. Namun, akurasi akhir dan waktu siklus tetap memerlukan validasi khusus berdasarkan jenis bahan.
Kelompok Bahan: Aplikasi dapat dievaluasi untuk grafit; kaca optik dan bahan kaca terkait; keramik teknis; ferit dan bahan magnetik lainnya; bahan semikonduktor dan kristal; serta bahan batu tertentu seperti marmer, giok, zamrud, dan akik. Kompatibilitas bahan dan parameter proses akhir harus dikonfirmasi dengan meninjau gambar aktual serta—bila diperlukan—potongan sampel.
Catatan Aplikasi: Parameter mesin yang dipublikasikan menggambarkan konfigurasi peralatan, bukan hasil pemotongan universal tunggal. Kirimkan kelas bahan, dimensi benda kerja, kontur, toleransi target, serta persyaratan tepi atau permukaan untuk tinjauan teknis.
Panduan Pemilihan Model
Perbandingan model: Pilih QT5625H ketika rentang gerak X/Y sebesar 250 × 300 mm dan gerak kawat berputar terus-menerus satu arah memenuhi kebutuhan pekerjaan. Bandingkan dengan model bolak-balik QT5625 untuk rentang gerak X/Y yang sama tercantum di atas, namun menggunakan sistem kawat bolak-balik berbasis drum. Untuk ruang lingkup gerak kawat berputar terus-menerus yang lebih besar, tinjau QT5632H . Lihat semua Mesin gergaji kawat berlian tak berujung seri H .
Informasi yang Dibutuhkan untuk Tinjauan Teknis
- Material dan Grade
- Panjang, lebar, tinggi, dan berat maksimum benda kerja
- Pemotongan lurus, pemotongan atau jalur kontur, lebih disukai dengan gambar
- Toleransi dimensi atau kontur target, persyaratan tepi atau permukaan, keretakan yang diizinkan dan lebar alur potong
- Diameter kawat berlian dan spesifikasi abrasif yang disukai, jika diketahui
- Pembatasan pendingin atau kontaminasi
- Catu daya tujuan: tegangan, fasa, dan frekuensi
- Waktu siklus yang dibutuhkan, ukuran batch, serta persyaratan otomatisasi atau pemuatan
Pelatihan
Pemasok harus menyediakan pelatihan di lokasi secara gratis untuk 1–2 personel teknis dari pihak pembeli, dengan durasi 1 hingga 2 hari.
|
Tidak. |
Item |
Materi Pelatihan |
|
1 |
Pemrograman |
Pengenalan pemrograman CAM untuk pemotongan kawat berlian |
|
Penggunaan kode G dan kode 3B |
||
|
Kompensasi diameter kawat dan pengaturan offset jalur |
||
|
2 |
Operasi |
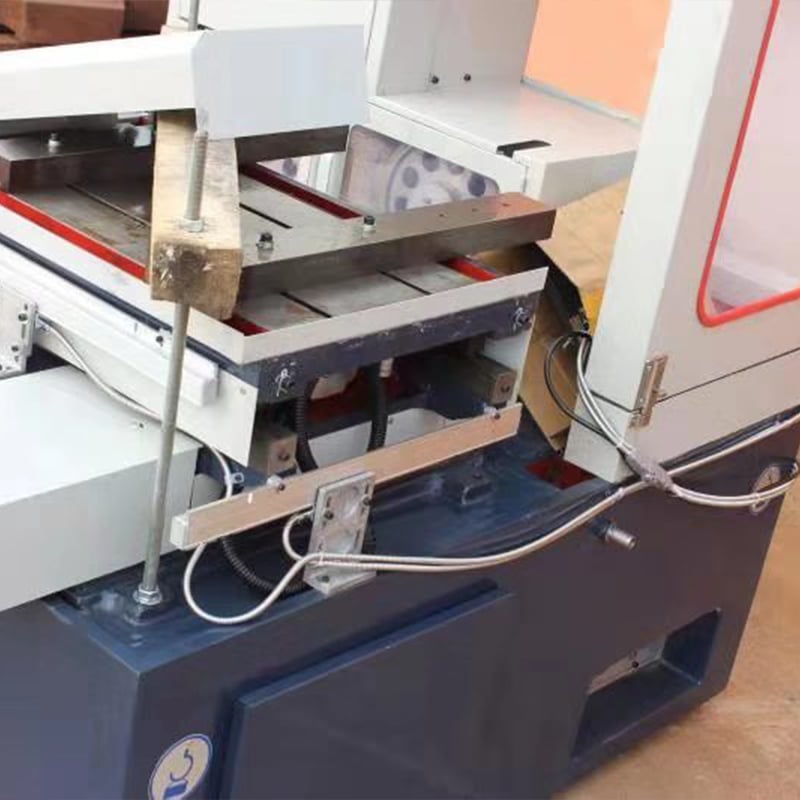
Gambaran struktur dan komponen mesin |
|
Prosedur mulai dan menghentikan mesin |
||
|
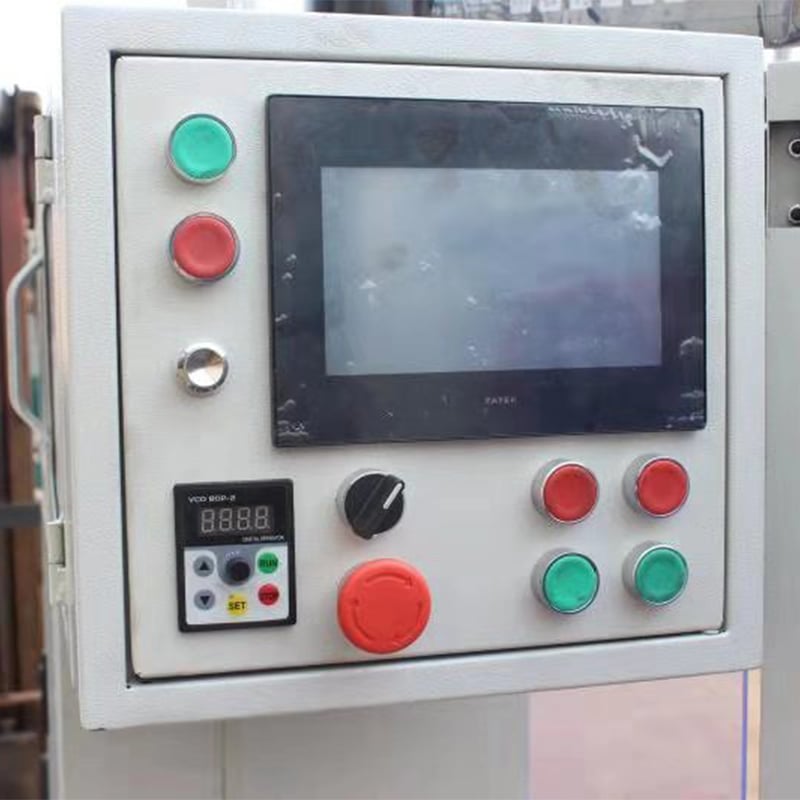
Fungsi panel kontrol |
||
|
Pemuatan program dan penyesuaian parameter |
||
|
Protokol operasi aman |
||
|
3 |
Pemeliharaan Mekanis |
Bagian 1: Gambaran Struktur |
|
– Sistem gerak sumbu X/Y/Z dan rel penuntun |
||
|
– Unit pemasukan dan tegangan kawat |
||
|
– Sistem pelumasan dan pendinginan |
||
|
Bagian 2: Pemecahan Masalah |
||
|
– Penggantian kawat berlian |
||
|
– Penyetelan roda penuntun dan jalur kawat |
||
|
– Penanganan kawat putus atau macet |
||
|
4 |
Pemeliharaan Listrik |
Mengidentifikasi komponen dan simbol listrik utama |
|
Dasar-dasar rangkaian listrik |
||
|
Membaca diagram kabinet kontrol |
||
|
Diagnosis gangguan (masalah motor, sensor, sinyal) |
||
|
5 |
Pengujian Praktis |
Pemasangan dan penyetelan benda kerja |
|
Verifikasi program sebelum dijalankan |
||
|
Uji pemotongan aktual dan pemantauan |
||
|
Inspeksi benda kerja dan evaluasi kualitas |
Layanan Purna Jual
- Sejak tanggal penyerahan, pemasok memberikan garansi mekanis selama satu tahun. Dalam kondisi operasional normal, pemasok bertanggung jawab atas pemeliharaan gratis dan penggantian suku cadang; namun, suku cadang konsumsi, suku cadang aus, dan alat tidak termasuk dalam garansi.
- Setelah masa garansi satu tahun berakhir, pemasok akan menyediakan suku cadang yang diperlukan untuk perbaikan dan menawarkan layanan perbaikan dengan biaya yang wajar.