EN



- Visão Geral
- Principais parâmetros
- Produtos recomendados
Especificações Técnicas
Principais Parâmetros Técnicos para QT5625H
| N.º | Item | Especificações |
| 1 | Viagens do Eixo | Eixo X: 250 mm Eixo Y: 300 mm |
| 2 | Tamanho da Mesa (X × Y) | 350 mm × 480 mm |
| 3 | Curso de Avanço do Eixo Z | Opcional: 250 mm, 400 mm ou 500 mm |
| 4 | Precisão de Usinagem (Precisão de Corte) | ±0,03 mm* |
| 5 | Estrutura Mecânica | Eixos X e Y: Trilhos de guia lineares de alta precisão e parafusos de esferas |
| 6 | Velocidade | Velocidade do fio diamantado: 0–40 m/s (ajustável) |
| Avanço Programado / Taxa de Corte: Dependente do material e do processo; confirmar mediante corte de amostra. | ||
| 7 | Sistemas Auxiliares | Método de resfriamento: resfriamento a água |
| Lubrificação: Sistema de lubrificação manual | ||
| Diâmetro do fio diamantado: φ0,45–1,5 mm | ||
| 8 | Sistema de accionamento | Motor de passo com driver dedicado |
| 9 | Fonte de Alimentação | CA 380V (opcional 220V), 50Hz |
| 10 | Dispositivo de Tensão Constante | Controle pneumático via bomba de ar |
| 11 | Formatos de Arquivo Suportados | Código G, código 3B |
| 12 | Sistema de controle | Sistema de controle HL CNC |
| 13 | Dimensões gerais (C×L×A) | 1200 mm × 900 mm × 1300 mm |
| 14 | Peso da máquina | 800 kg |
| 15 | Altura Máxima da Peça | A ser confirmada conforme a configuração selecionada do eixo Z e o dispositivo de fixação. |
| 16 | Espessura máxima de corte | A ser confirmada conforme a configuração selecionada do eixo Z, o trajeto do fio, o material e o contorno. |
Notas sobre Desempenho e Capacidade
Nota sobre Precisão: A precisão de usinagem listada de ±0,03 mm refere-se à precisão de corte sob condições específicas de verificação. Os resultados reais dependem da classe do material, das dimensões e do contorno da peça, do diâmetro do fio e do tamanho do abrasivo, do desgaste do fio, da tração, da velocidade linear, da velocidade de avanço programada, do fluido de corte, da fixação da peça e do método de medição. Recomenda-se a confirmação por meio de um corte de amostra para tolerâncias específicas da aplicação.
Nota sobre Taxa de Corte: O desempenho de corte depende da classe do material, da seção transversal do corte, do diâmetro do fio e do tamanho do abrasivo, da velocidade linear, da taxa de avanço, da tração, do fluido de corte e da qualidade exigida na borda. A taxa de avanço programada (mm/min), o tempo real de corte e a taxa efetiva de área cortada (mm²/min) são medições distintas e não devem ser usadas de forma intercambiável.
Nota sobre Eixo Z e Capacidade: O deslocamento de alimentação no eixo Z é o deslocamento programável do eixo de alimentação. Não corresponde à altura máxima da peça ou à espessura máxima de corte. Essas capacidades devem ser confirmadas para a configuração selecionada do eixo Z, fixação, trajetória do fio, material e contorno.
Visão Geral da Máquina e Aplicações
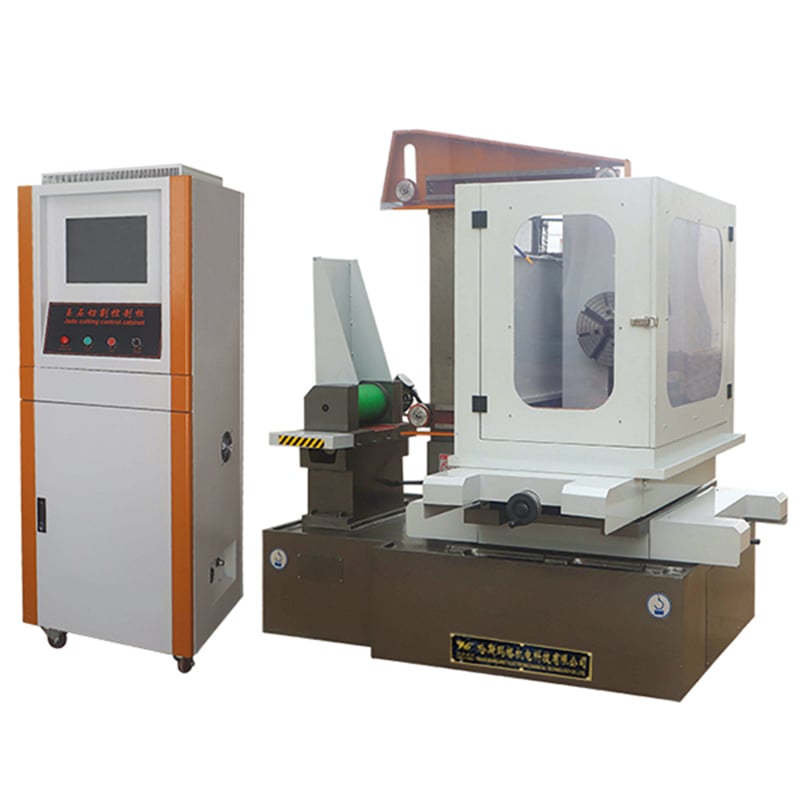
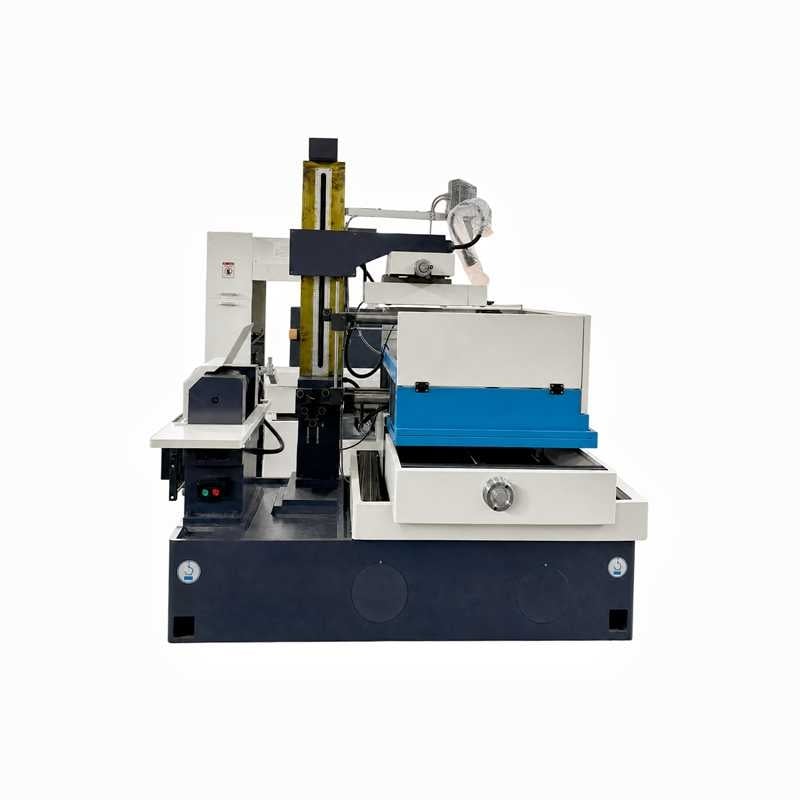
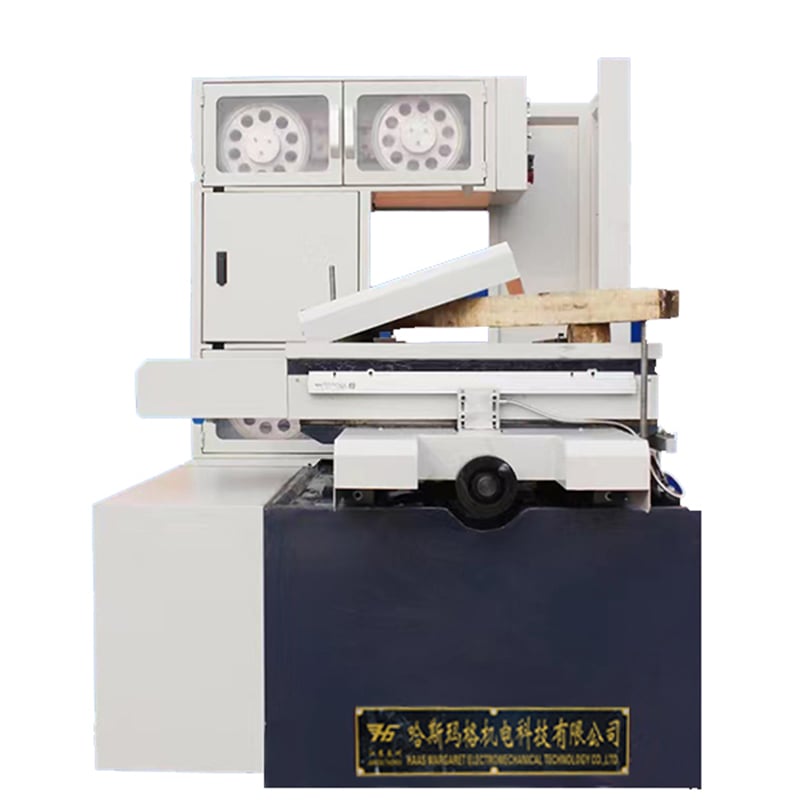
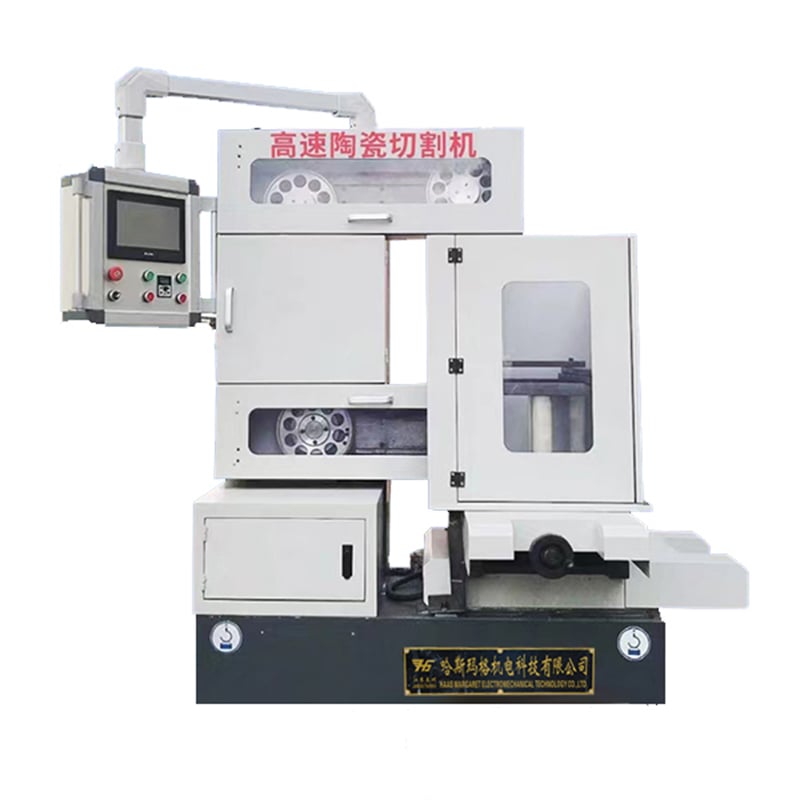
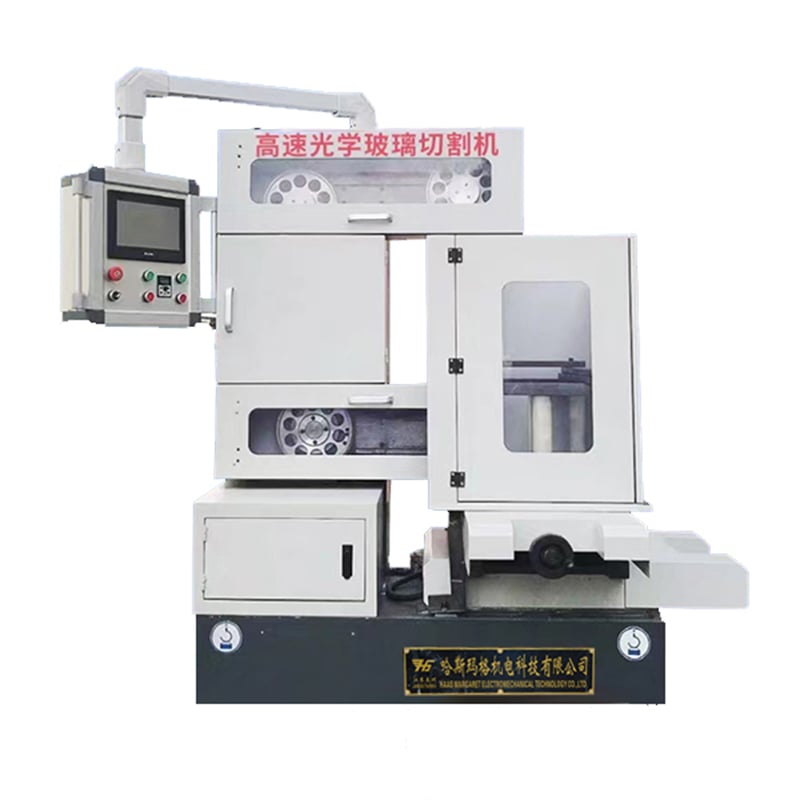
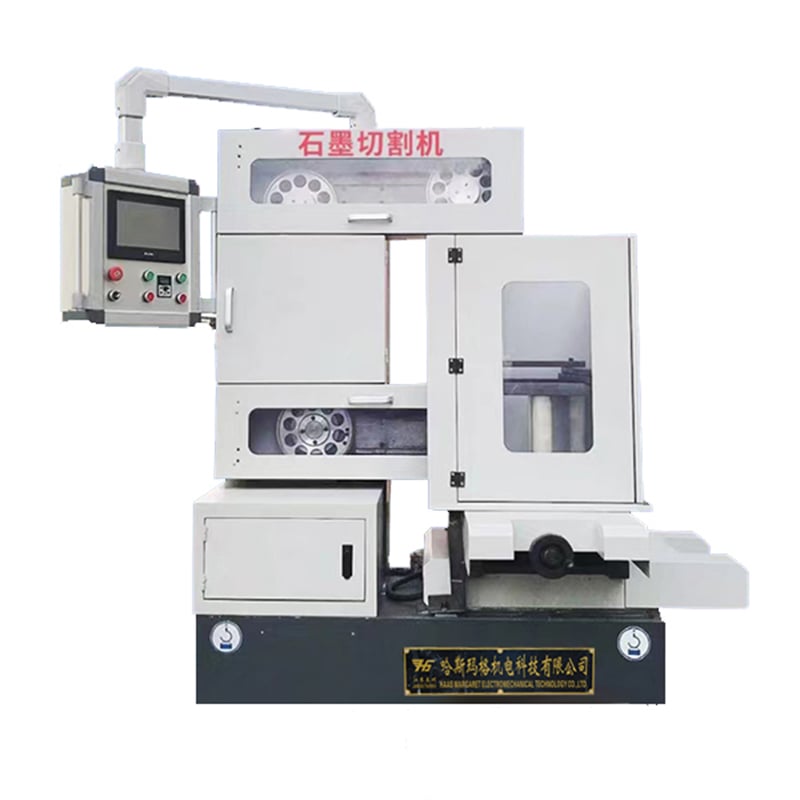
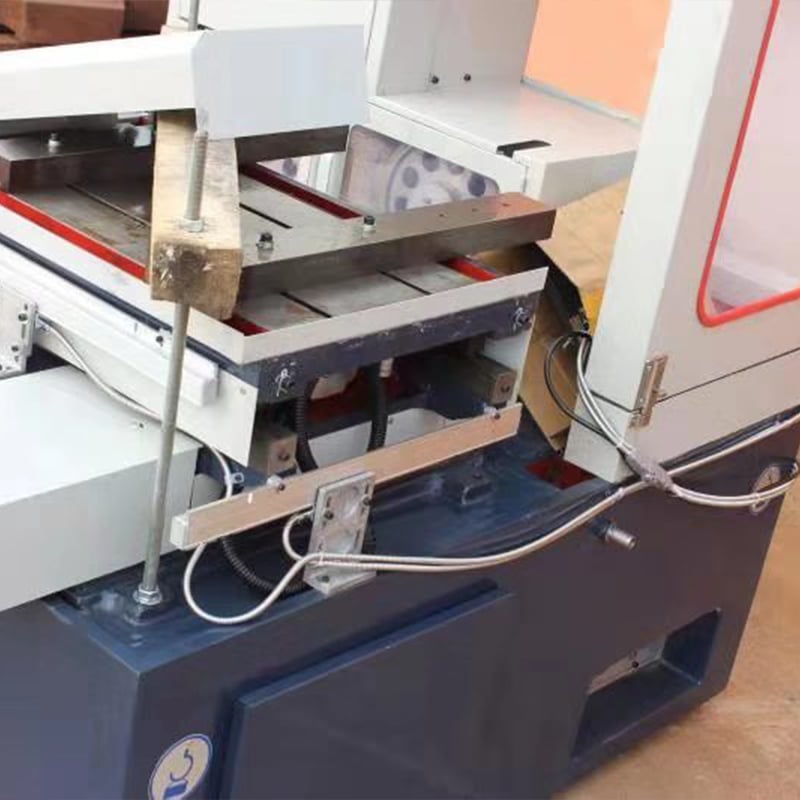
Tipo de Máquina: Este modelo da série H é uma máquina CNC de serra de fio diamantado em laço contínuo para corte de precisão e conformação de materiais duros e frágeis. Um fio diamantado em circuito fechado opera continuamente em um único sentido. A remoção de material ocorre por abrasão fixa; o processo não é EDM a fio e não exige uma peça condutora de eletricidade.
Características do processo: O movimento contínuo unidirecional evita inversões do fio e permite à série H atingir sua faixa mais elevada de velocidade linear declarada. Quando a especificação do fio, a tensão, a alimentação, o fluido de corte e a fixação forem corretamente combinados, pode-se melhorar a estabilidade do corte, a consistência dos contornos e a produtividade. A precisão final e o tempo de ciclo ainda exigem validação específica para cada material.
Grupos de Materiais: As aplicações podem ser avaliadas para grafite; vidro óptico e materiais vítreos correlatos; cerâmicas técnicas; ferritas e outros materiais magnéticos; materiais semicondutores e cristalinos; e materiais pétreos selecionados, como mármore, jade, esmeralda e ágata. A compatibilidade do material e os parâmetros finais do processo devem ser confirmados mediante análise do desenho real e, quando necessário, de um corte de amostra.
Nota de Aplicação: Os parâmetros publicados da máquina descrevem a configuração do equipamento, não um resultado universal de corte. Envie a classe do material, as dimensões da peça, o contorno, a tolerância alvo e os requisitos de borda ou superfície para uma análise técnica.
Orientação para Seleção do Modelo
Comparação de modelos: Escolha o QT5625H quando o deslocamento X/Y de 250 × 300 mm e o movimento contínuo do fio em laço infinito unidirecional atenderem à aplicação. Compare com o modelo de vaivém QT5625 para o mesmo deslocamento X/Y listado, com um sistema de fio reversível armazenado em tambor. Para um envelope maior de laço infinito, consulte o QT5632H . Veja todos os Máquinas de serra de fio diamantado em circuito fechado da série H .
Informações Necessárias para Revisão Técnica
- Material e Grau
- Comprimento, largura, altura e peso máximos da peça
- Corte reto, fatiamento ou trajetória de contorno, preferencialmente com desenho
- Tolerância dimensional ou de contorno alvo, requisito de borda ou superfície, lascamento e corte permitidos
- Diâmetro preferido do fio diamantado e especificação do abrasivo, se conhecidos
- Restrições quanto ao fluido de corte ou à contaminação
- Alimentação elétrica de destino: tensão, fase e frequência
- Tempo de ciclo exigido, tamanho do lote e requisitos de automação ou carregamento
Formação
O fornecedor deverá fornecer treinamento gratuito no local para 1–2 pessoas técnicas do comprador, com duração de 1 a 2 dias.
|
N.º |
Item |
Conteúdo do Treinamento |
|
1 |
Programação |
Introdução à programação CAM para corte com fio diamantado |
|
Utilização do código G e código 3B |
||
|
Compensação do diâmetro do fio e configurações de desvio de trajetória |
||
|
2 |
Operação |
Visão geral da estrutura e componentes da máquina |
|
Procedimentos de inicialização e desligamento |
||
|
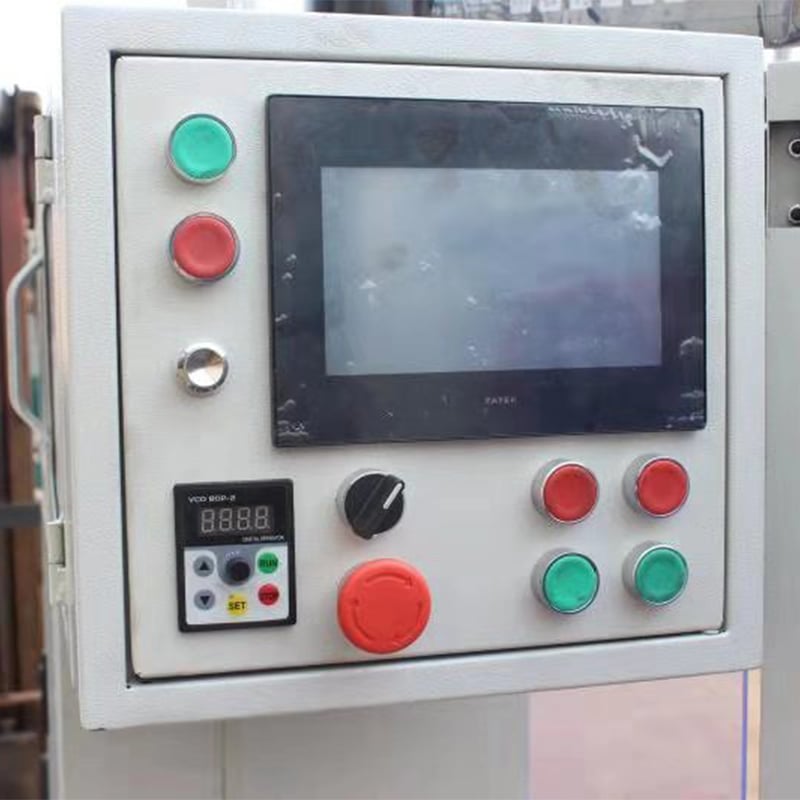
Funções do painel de controle |
||
|
Carregamento do programa e ajuste de parâmetros |
||
|
Protocolos de operação segura |
||
|
3 |
Manutenção Mecânica |
Parte 1: Visão Geral da Estrutura |
|
– Sistema de movimento dos eixos X/Y/Z e trilhos de guia |
||
|
– Unidade de alimentação e tensão do arame |
||
|
– Sistema de lubrificação e refrigeração |
||
|
Parte 2: Solução de Problemas |
||
|
– Substituição do arame de diamante |
||
|
– Alinhamento da roda de guia e trajeto do arame |
||
|
– Tratamento de quebra ou entupimento do arame |
||
|
4 |
Manutenção Elétrica |
Identificar componentes e símbolos elétricos principais |
|
Noções básicas de circuitos elétricos |
||
|
Leitura de diagramas de painéis de controle |
||
|
Diagnóstico de falhas (motor, sensor, problemas de sinal) |
||
|
5 |
Testes práticos |
Fixação e alinhamento da peça de trabalho |
|
Verificação por simulação do programa |
||
|
Teste de corte real e monitoramento |
||
|
Inspeção da peça de trabalho e avaliação da qualidade |
Serviço Pós-Venda
- A partir da data de entrega, o fornecedor oferece uma garantia mecânica de um ano. Em condições normais de operação, o fornecedor se responsabiliza pela manutenção gratuita e substituição de peças de reposição; entretanto, peças consumíveis, peças de desgaste e ferramentas não estão cobertas pela garantia.
- Após o período de garantia de um ano, o fornecedor fornecerá as peças de reposição necessárias para reparos e oferecerá serviços de reparo por taxas razoáveis.