
 EN




مزایای قابل دستیابی از کنترل سیانسی
سیانسی مخفف کنترل عددی کامپیوتری است. این اصطلاح توصیفکنندهی روشی است که ماشین از طریق آن دستورات عددی را دریافت میکند؛ نه شناساییکنندهی یک فرآیند برش خاص. ارزش عملی آن میتواند شامل سازماندهی توالی حرکتی برنامهریزیشده و تنظیمات لازم برای تکرار یک کار باشد. تأیید کنید که کنترلر ارائهشده در پیشفاکتور، واقعاً از کدام توابع برنامهنویسی، واردکردن فایل، ذخیرهسازی و بازیابی پشتیبانی میکند.
وجود توالی دستورالعملهای قابل تکرار، تضمینی بر یکسانبودن قطعات تولیدشده نیست. مواد اولیه، روش نصب، وضعیت ابزار یا الکترود، پارامترهای برش و بازرسی همچنان اهمیت دارند. شمارهی ویرایش نقشه، شمارهی ویرایش برنامه و تنظیمات مرتبط را با هم نگهداری کنید تا در صورت تغییر نتیجه، بتوان آن را در مقابل نقطهی شروعی شناختهشده بررسی کرد.
هر مزیت را به فرآیند واقعی مرتبط کنید
هنگام بررسی برش CNC در فهرست ماشینهای هارسمارگ، ابتدا خانوادهٔ ماشین و مکانیزم حذف آن را شناسایی کنید. یک نیمرخ هادی عبوری، یک حفرهٔ کور و یک سوراخ کوچک، نیازمند ترتیبات مختلف الکترودِ تخلیهٔ جرقهای (EDM) هستند. برش با سیم الماسی CNC از یک سیم برشدهندهٔ ساینده بهجای تخلیهٔ جرقهای الکتریکی استفاده میکند. اینها ارزیابیهای فرآیندی جداگانهاند و نه عملکردهایی که فرض میشود در یک ماشین جهانی وجود دارند.
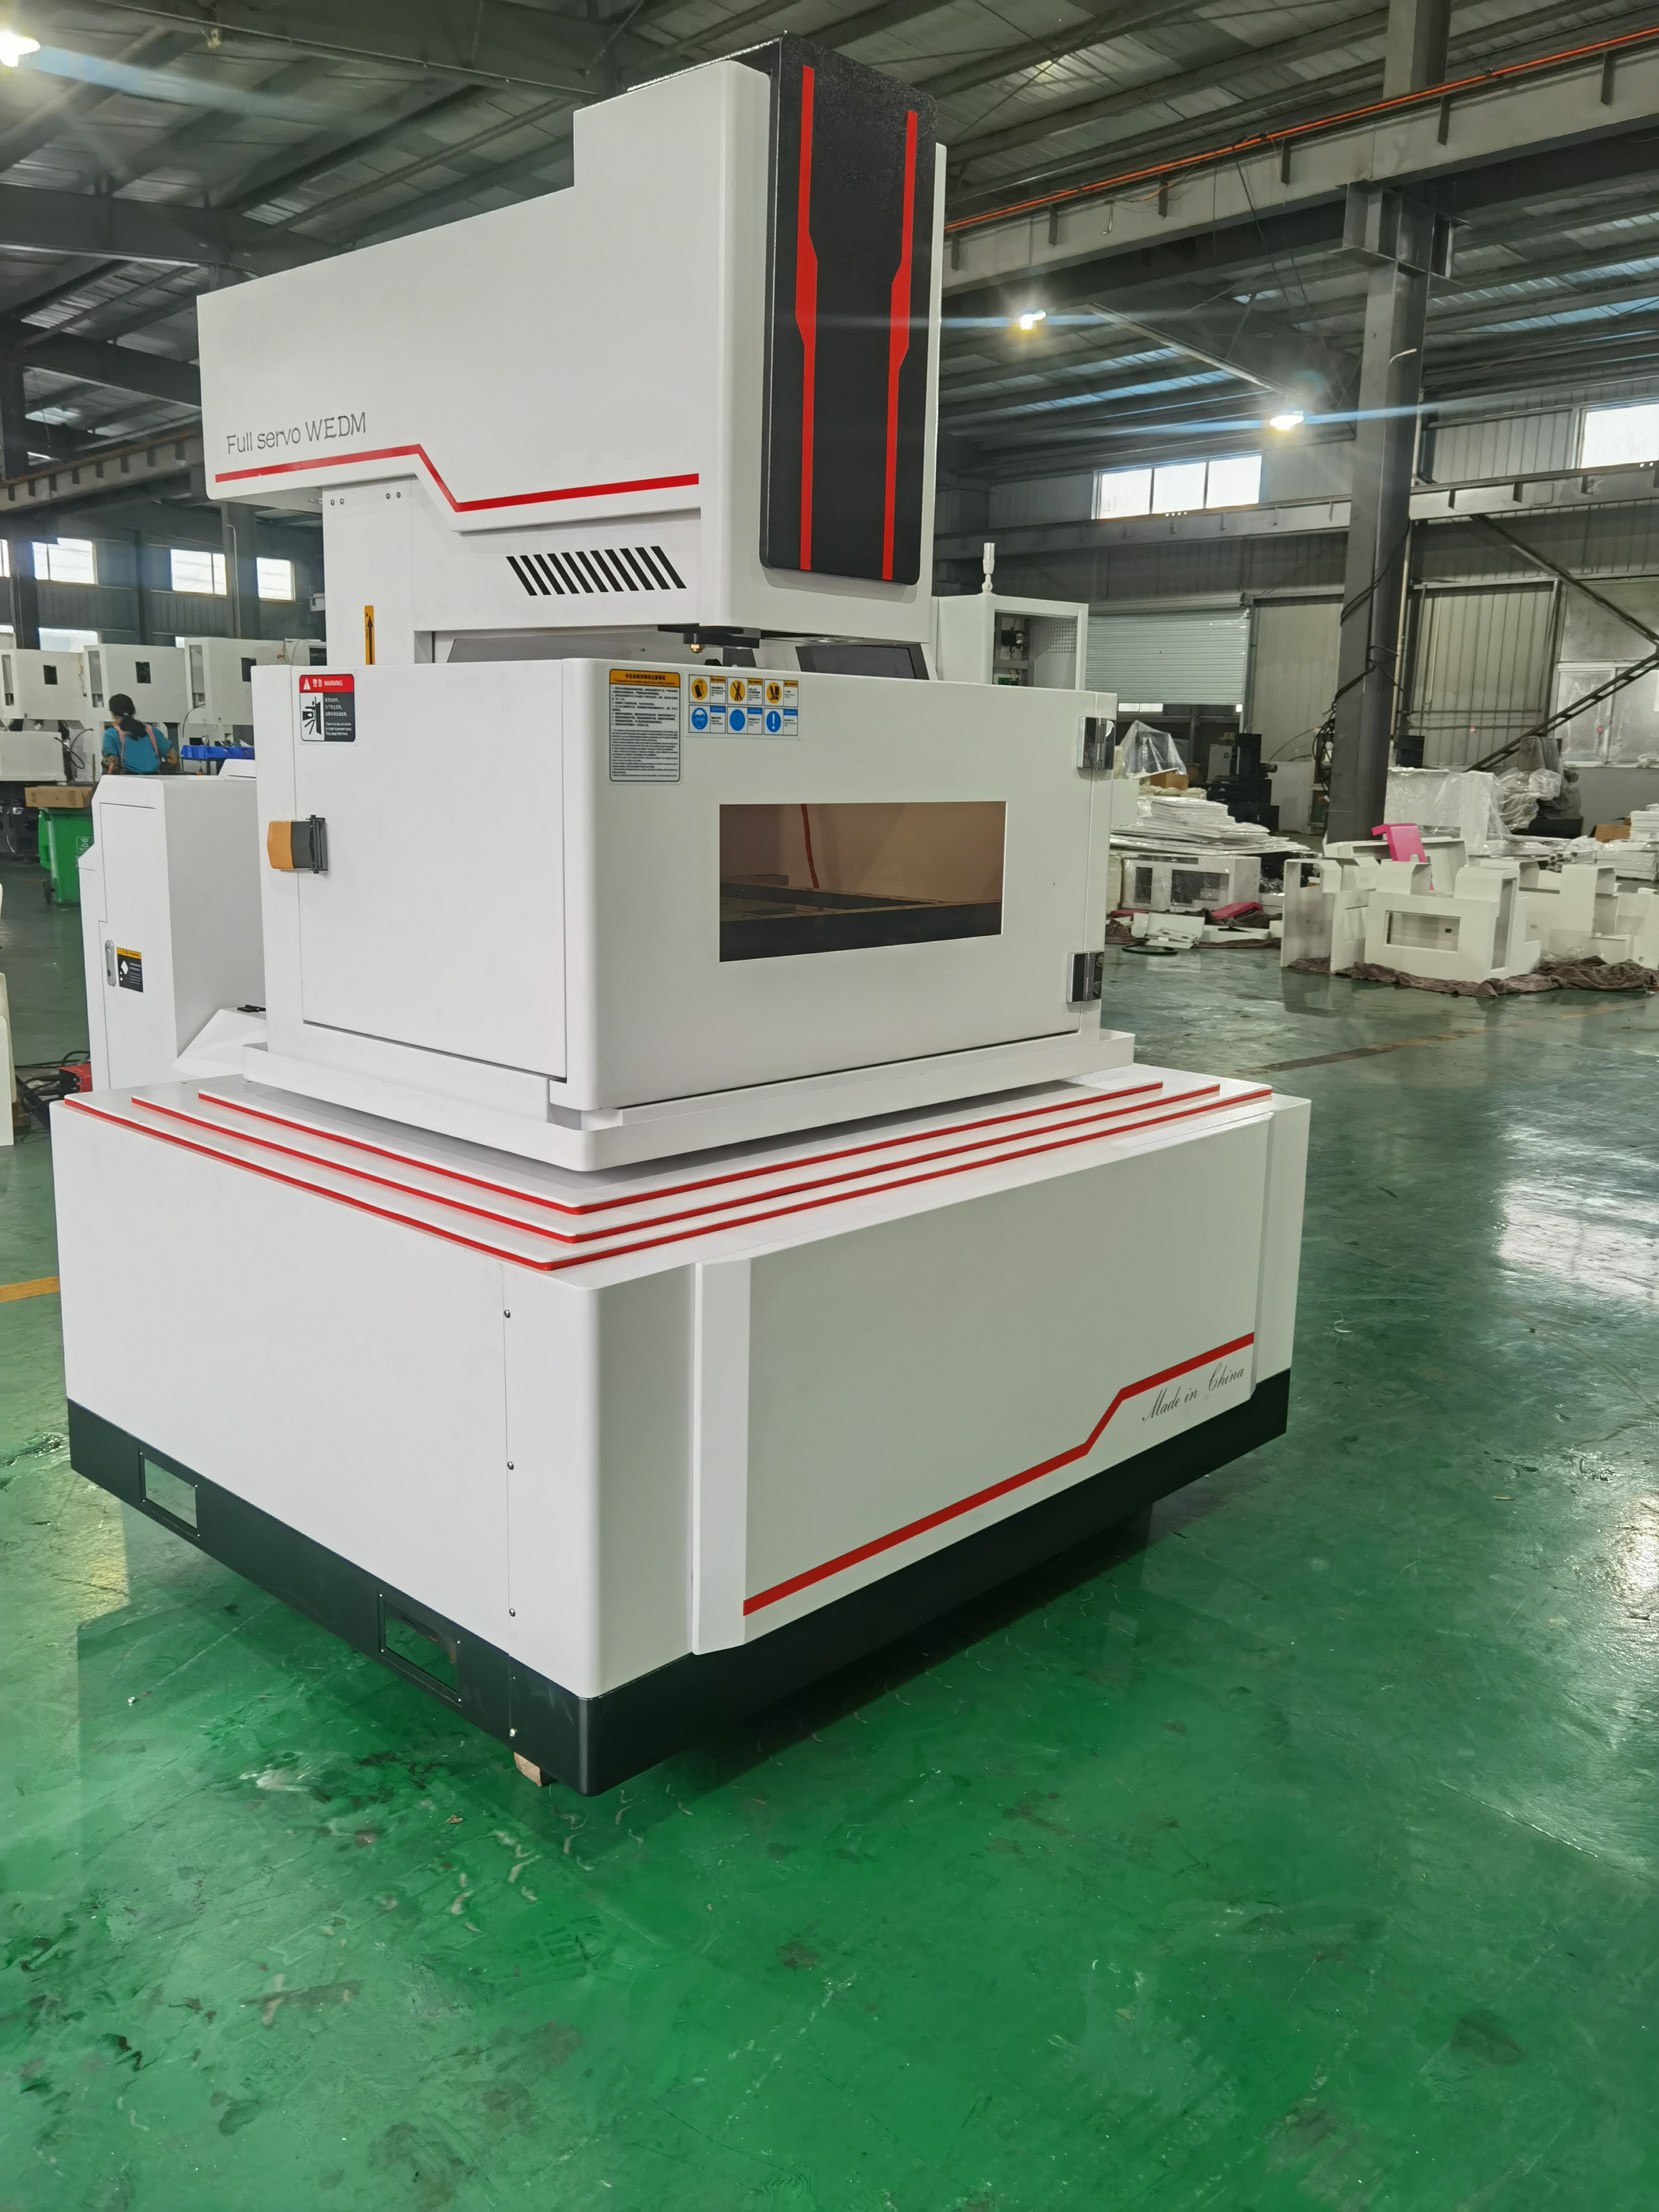
برای یک حفرهٔ کور هادی، پیکربندی ماشینهای تراشکاری الکتریکی با سیستم CNC را بهطور خاص بررسی کنید. از تولیدکننده بپرسید که الکترود، کنترلکننده و ترتیب پیشنهادی ماشینکاری چگونه با نقشهٔ فنی ارتباط دارند. تغییر خودکار الکترود، لمسکردن (probing)، کنترل تطبیقی یا کارکرد بدون نظارت را تنها از واژهٔ CNC استنباط نکنید. عملکردهای استاندارد، اختیاری و حذفشده را بهصورت جداگانه فهرست کنید.
سنجش یک مزیت در مقابل همان الزام
مقایسهٔ کلیهٔ فرآیندهای کامل با یک نقشهٔ مشترک و نقطهٔ پایانی پذیرش. ثبت برنامهریزی و راهاندازی، مراحل ماشینکاری لازم، نحوهٔ دستکاری قطعه، بازرسی و هرگونه عملیات پایانی که در آن نقطهٔ پایانی گنجانده شدهاند. اگر کارهای بعدی از مقایسه مستثنی شدهاند، آنها را بهصورت جداگانه شناسایی کنید، نه اینکه تصور شود قطعه برای استفادهٔ نهایی آماده است.
اعداد مربوط به موقعیت محورها، ابعاد، پرداخت سطحی یا صلاحیت قطعهٔ تولیدشده را تعیین نمیکنند. روش پذیرش را توافق کنید و نتیجهای نماینده را بازرسی نمایید. برای ارزیابی بهبود، از زمان چرخهٔ اندازهگیریشده، خروجی پذیرفتهشده و هزینههای عملیاتی واقعی استفاده کنید؛ نه اینکه دقت ثابتی، درصد صرفهجویی یا زمان راهاندازی را به کلیهٔ تجهیزات CNC نسبت دهید.
تأیید فرآیند پیشنهادی پیش از خرید
برای بررسی فنی، نقشههای مربوطه، جنس مواد و ابعاد مقطع را ارائه دهید، سپس مزیت جریان کاری که قصد ارزیابی آن را دارید مشخص کنید. مدل و کنترلر دقیق، مسیر پروندههای پشتیبانیشده، مراحل لازم برای اپراتور و گزینههای شاملشده را درخواست نمایید. نمایش عملیاتی کنترلر میتواند ترتیب انجام کار را روشنتر کند، اما عملکرد قطعهٔ نهایی نیازمند شواهد پذیرش مستقل خود است.
از کاتالوگ محصول بهعنوان نقطهٔ شروع برای بحث دربارهٔ پیکربندی استفاده کنید. بر اینکه چه چیزی توسط تأمینکننده نمایش داده میشود، چه چیزی توسط خریدار باید آماده شود و کدام پرسشها پیش از پذیرفتن تعهد تولیدی هنوز حلنشده باقی ماندهاند، توافق حاصل کنید.
