
 EN




Що може організувати CNC-керування
CNC означає комп’ютерне числове керування. Це описує, як верстат отримує числові інструкції; це не позначає один конкретний процес різання. Його практична цінність може включати організацію запрограмованої послідовності рухів та налаштувань, необхідних для повторення завдання. Підтвердіть, які функції програмування, імпорту файлів, зберігання та відновлення фактично підтримує запропонований контролер.
Повторювана послідовність інструкцій не гарантує однакових готових деталей. Мають значення матеріал, налаштування, інструменти або стан електрода, параметри різання та контроль якості. Зберігайте разом ревізію креслення, ревізію програми та відповідні налаштування, щоб у разі зміни результату можна було провести аналіз від відомої початкової точки.
Пов’яжіть кожну перевагу з реальним процесом
Під час перегляду ЧПУ різання у каталозі верстатів HarsMarg спочатку визначте сім’ю верстатів та механізм їхнього видалення. Провідний крізь-профіль, сліпа порожнина й невеликий отвір вимагають різних розташувань для електроерозійної обробки. ЧПК-алмазне дротове різання використовує абразивний різальний дріт замість електричної іскрової ерозії. Це окремі оцінки процесів, а не функції, які припускаються наявними на одному універсальному верстаті.
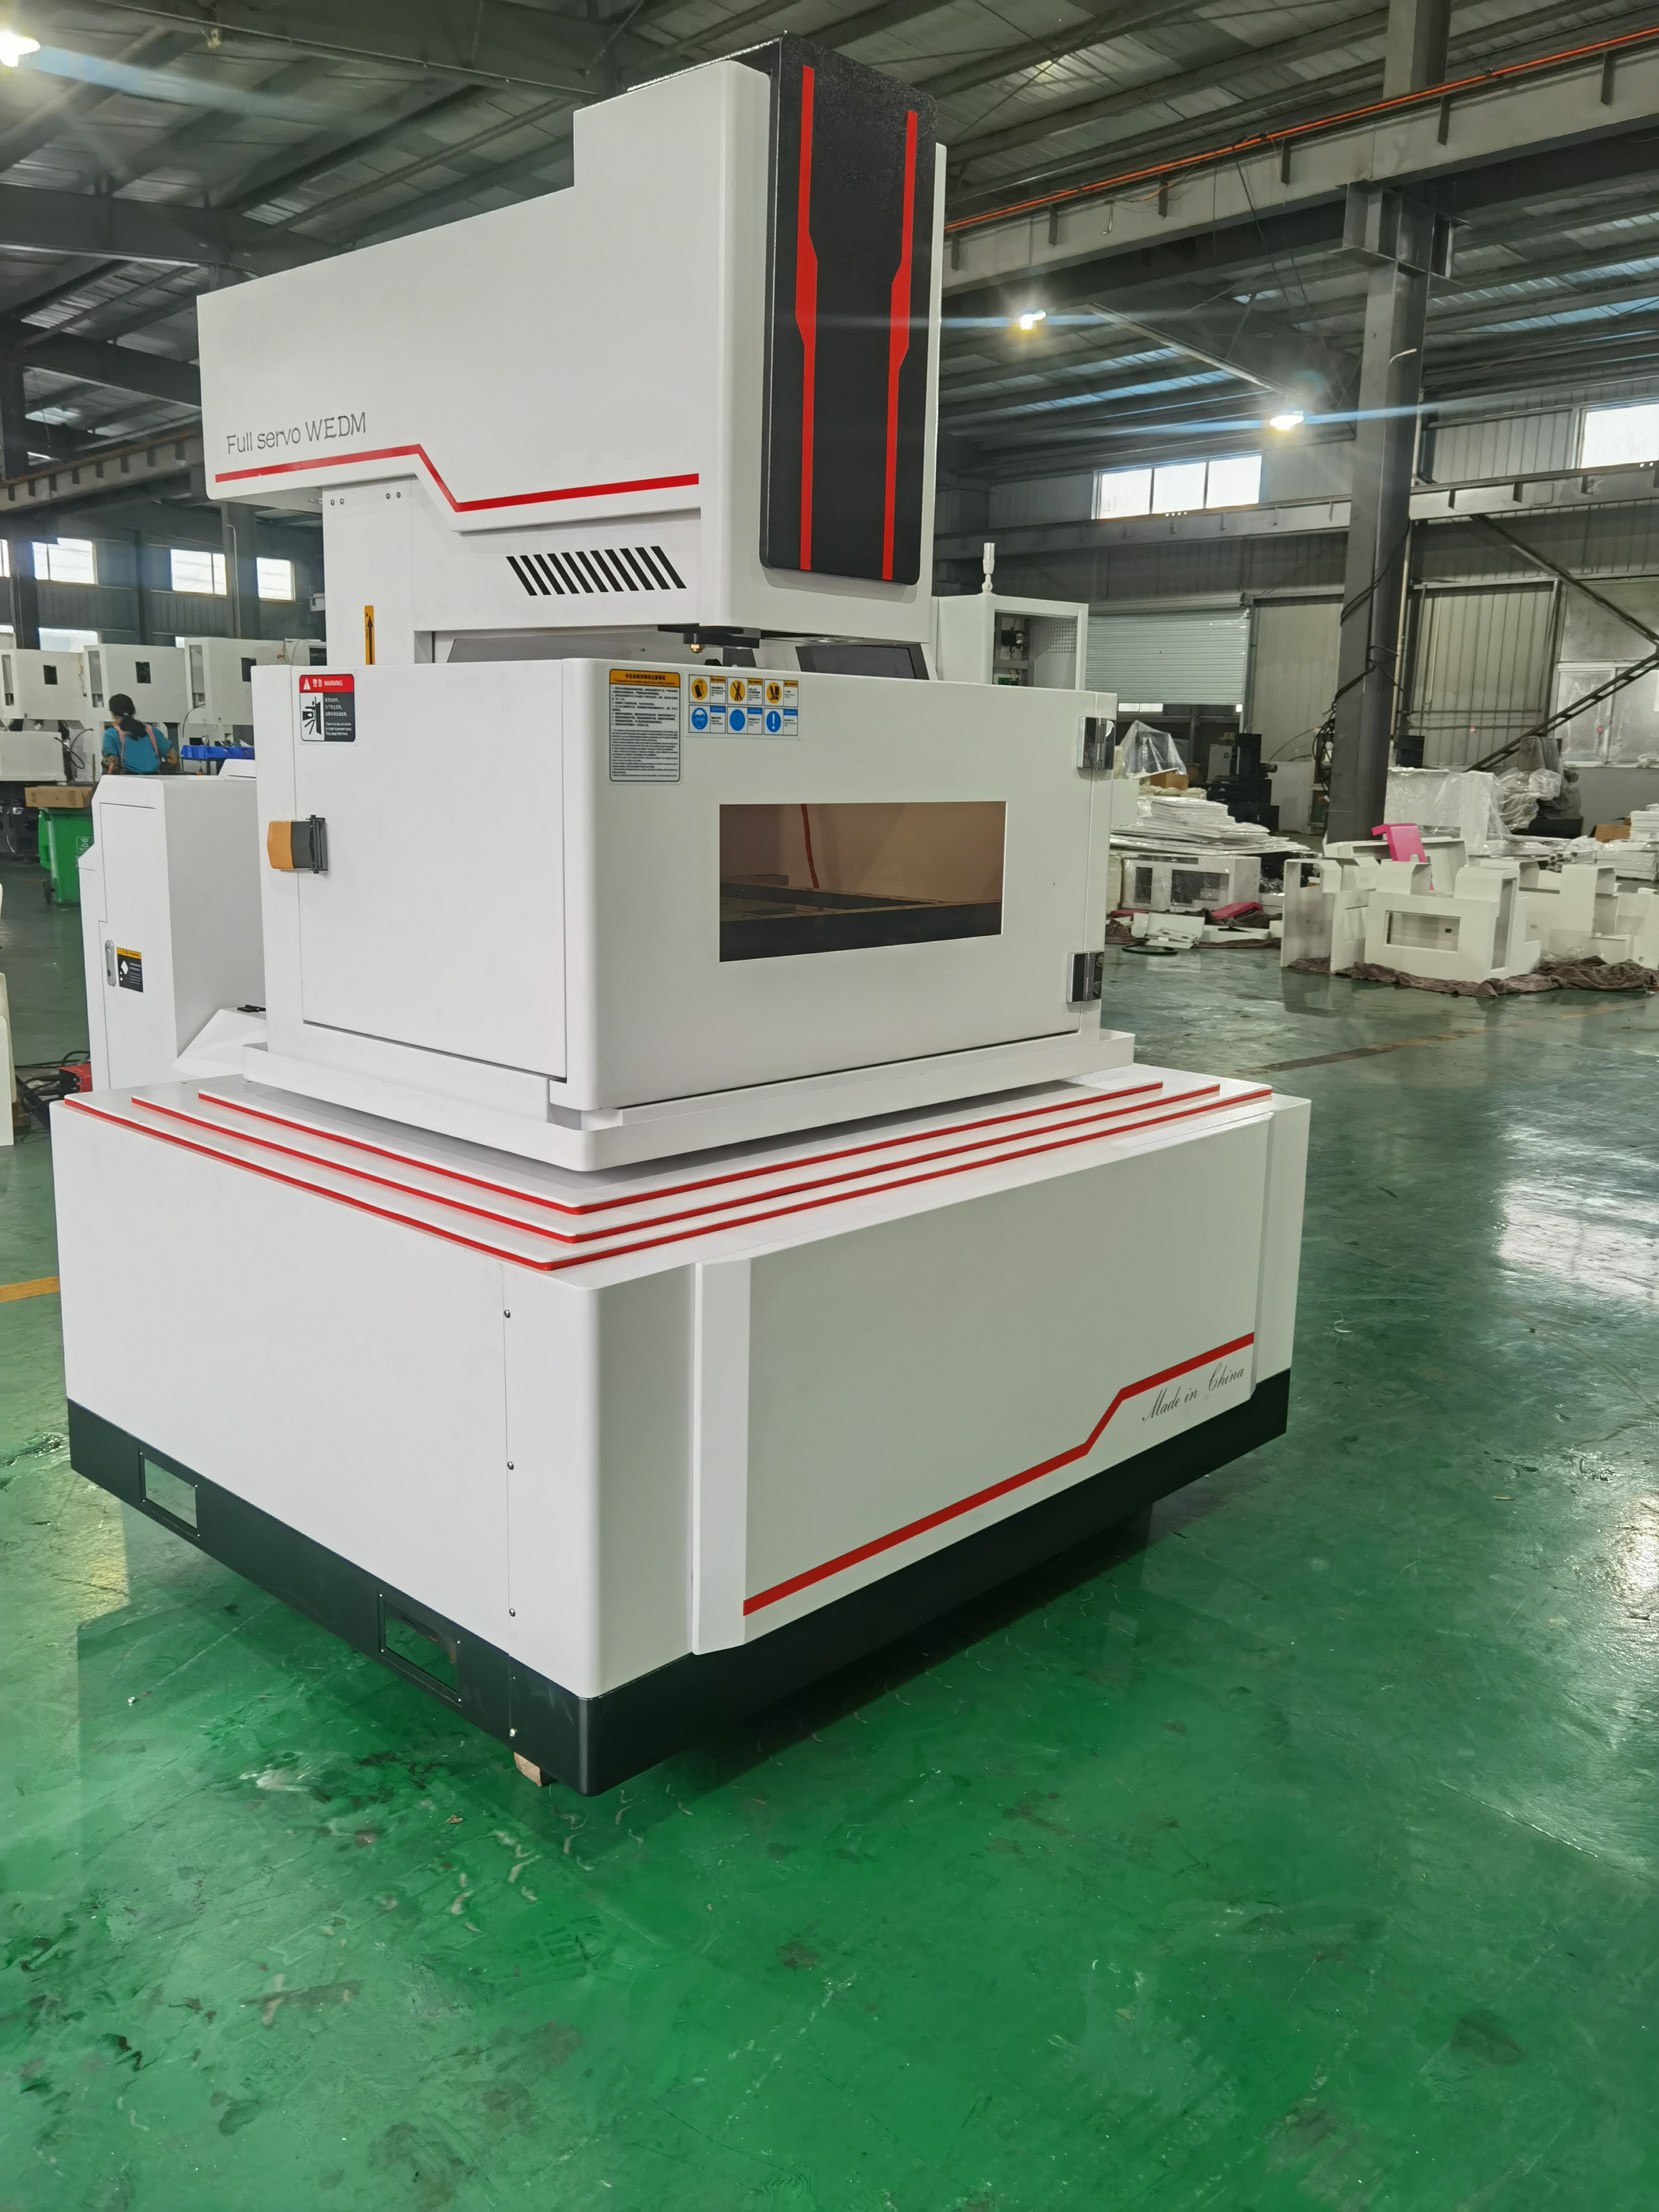
Для провідної сліпої порожнини перегляньте CNC електроерозійний верстат для обробки форм конфігурацію спеціально. Запитайте, як електрод, контролер і запропонована послідовність обробки пов’язані з кресленням. Не робіть висновків про автоматичну заміну електродів, зондування, адаптивне керування чи необслуговувану роботу лише на підставі слова CNC. Перелічіть стандартні, додаткові та виключені функції окремо.
Оцінюйте користь порівняно з тією самою вимогою
Порівняйте повні робочі процеси за допомогою одного й того самого креслення та однієї й тієї самої точки приймання. Запишіть програмування й підготовку, необхідні етапи обробки, переміщення заготовок, інспекцію та будь-яку остаточну обробку, включену в цю точку приймання. Якщо подальші операції виключені з порівняння, окремо вкажіть їх замість того, щоб створювати враження, ніби деталь готова до використання.
Значення позиціонування осей не визначають розміри, якість поверхні чи придатність готової деталі. Узгодьте метод приймання й перевірте типовий результат. Оцінюйте покращення за допомогою виміряного часу циклу, прийнятого випуску та фактичних експлуатаційних витрат; не приписуйте всьому обладнанню ЧПК фіксовану точність, відсоток економії чи час на підготовку.
Підтвердьте запропонований робочий процес перед покупкою
Для технічного огляду надайте відповідне креслення, матеріал і розміри перерізу, а потім укажіть перевагу робочого процесу, яку потрібно оцінити. Запитайте точну модель та контролер, підтримуваний шлях до файлів, необхідні дії оператора та включені опції. Демонстрація контролера може прояснити послідовність, але для оцінки продуктивності готової деталі потрібні окремі підтвердження прийняття.
Використовуйте каталог продуктів як початкову точку для обговорення цієї конфігурації. Узгодьте, що постачальник продемонструє, що покупець має підготувати та які питання залишаться невирішеними до прийняття зобов’язання щодо виробництва.
