
 EN




Manfaat yang Dapat Dibantu oleh Kontrol CNC
CNC berarti computer numerical control. Istilah ini menjelaskan cara mesin menerima instruksi numerik; istilah ini tidak mengidentifikasi satu proses pemotongan tertentu. Nilai praktisnya dapat mencakup pengaturan urutan gerak terprogram dan pengaturan yang diperlukan untuk mengulang suatu pekerjaan. Konfirmasikan fungsi pemrograman, impor berkas, penyimpanan, dan pemanggilan kembali yang benar-benar didukung oleh pengendali (controller) yang dikutip.
Urutan instruksi yang dapat diulang bukan jaminan bahwa komponen jadi akan identik. Material, penyiapan, peralatan atau kondisi elektroda, parameter pemotongan, serta inspeksi tetap penting. Simpan bersama revisi gambar, revisi program, dan pengaturan terkait sehingga hasil yang berubah dapat diselidiki berdasarkan titik awal yang diketahui.
Hubungkan Setiap Manfaat dengan Proses Nyata
Saat meninjau Pemotongan cnc Dalam katalog mesin HarsMarg, pertama-tama identifikasi keluarga mesin dan mekanisme pelepasannya. Profil tembus konduktif, rongga buta, dan lubang kecil memerlukan susunan EDM yang berbeda. Penggergajian kawat berlian CNC menggunakan kawat pemotong abrasif, bukan erosi percikan listrik. Ini adalah penilaian proses terpisah, bukan fungsi yang diasumsikan tersedia pada satu mesin universal.
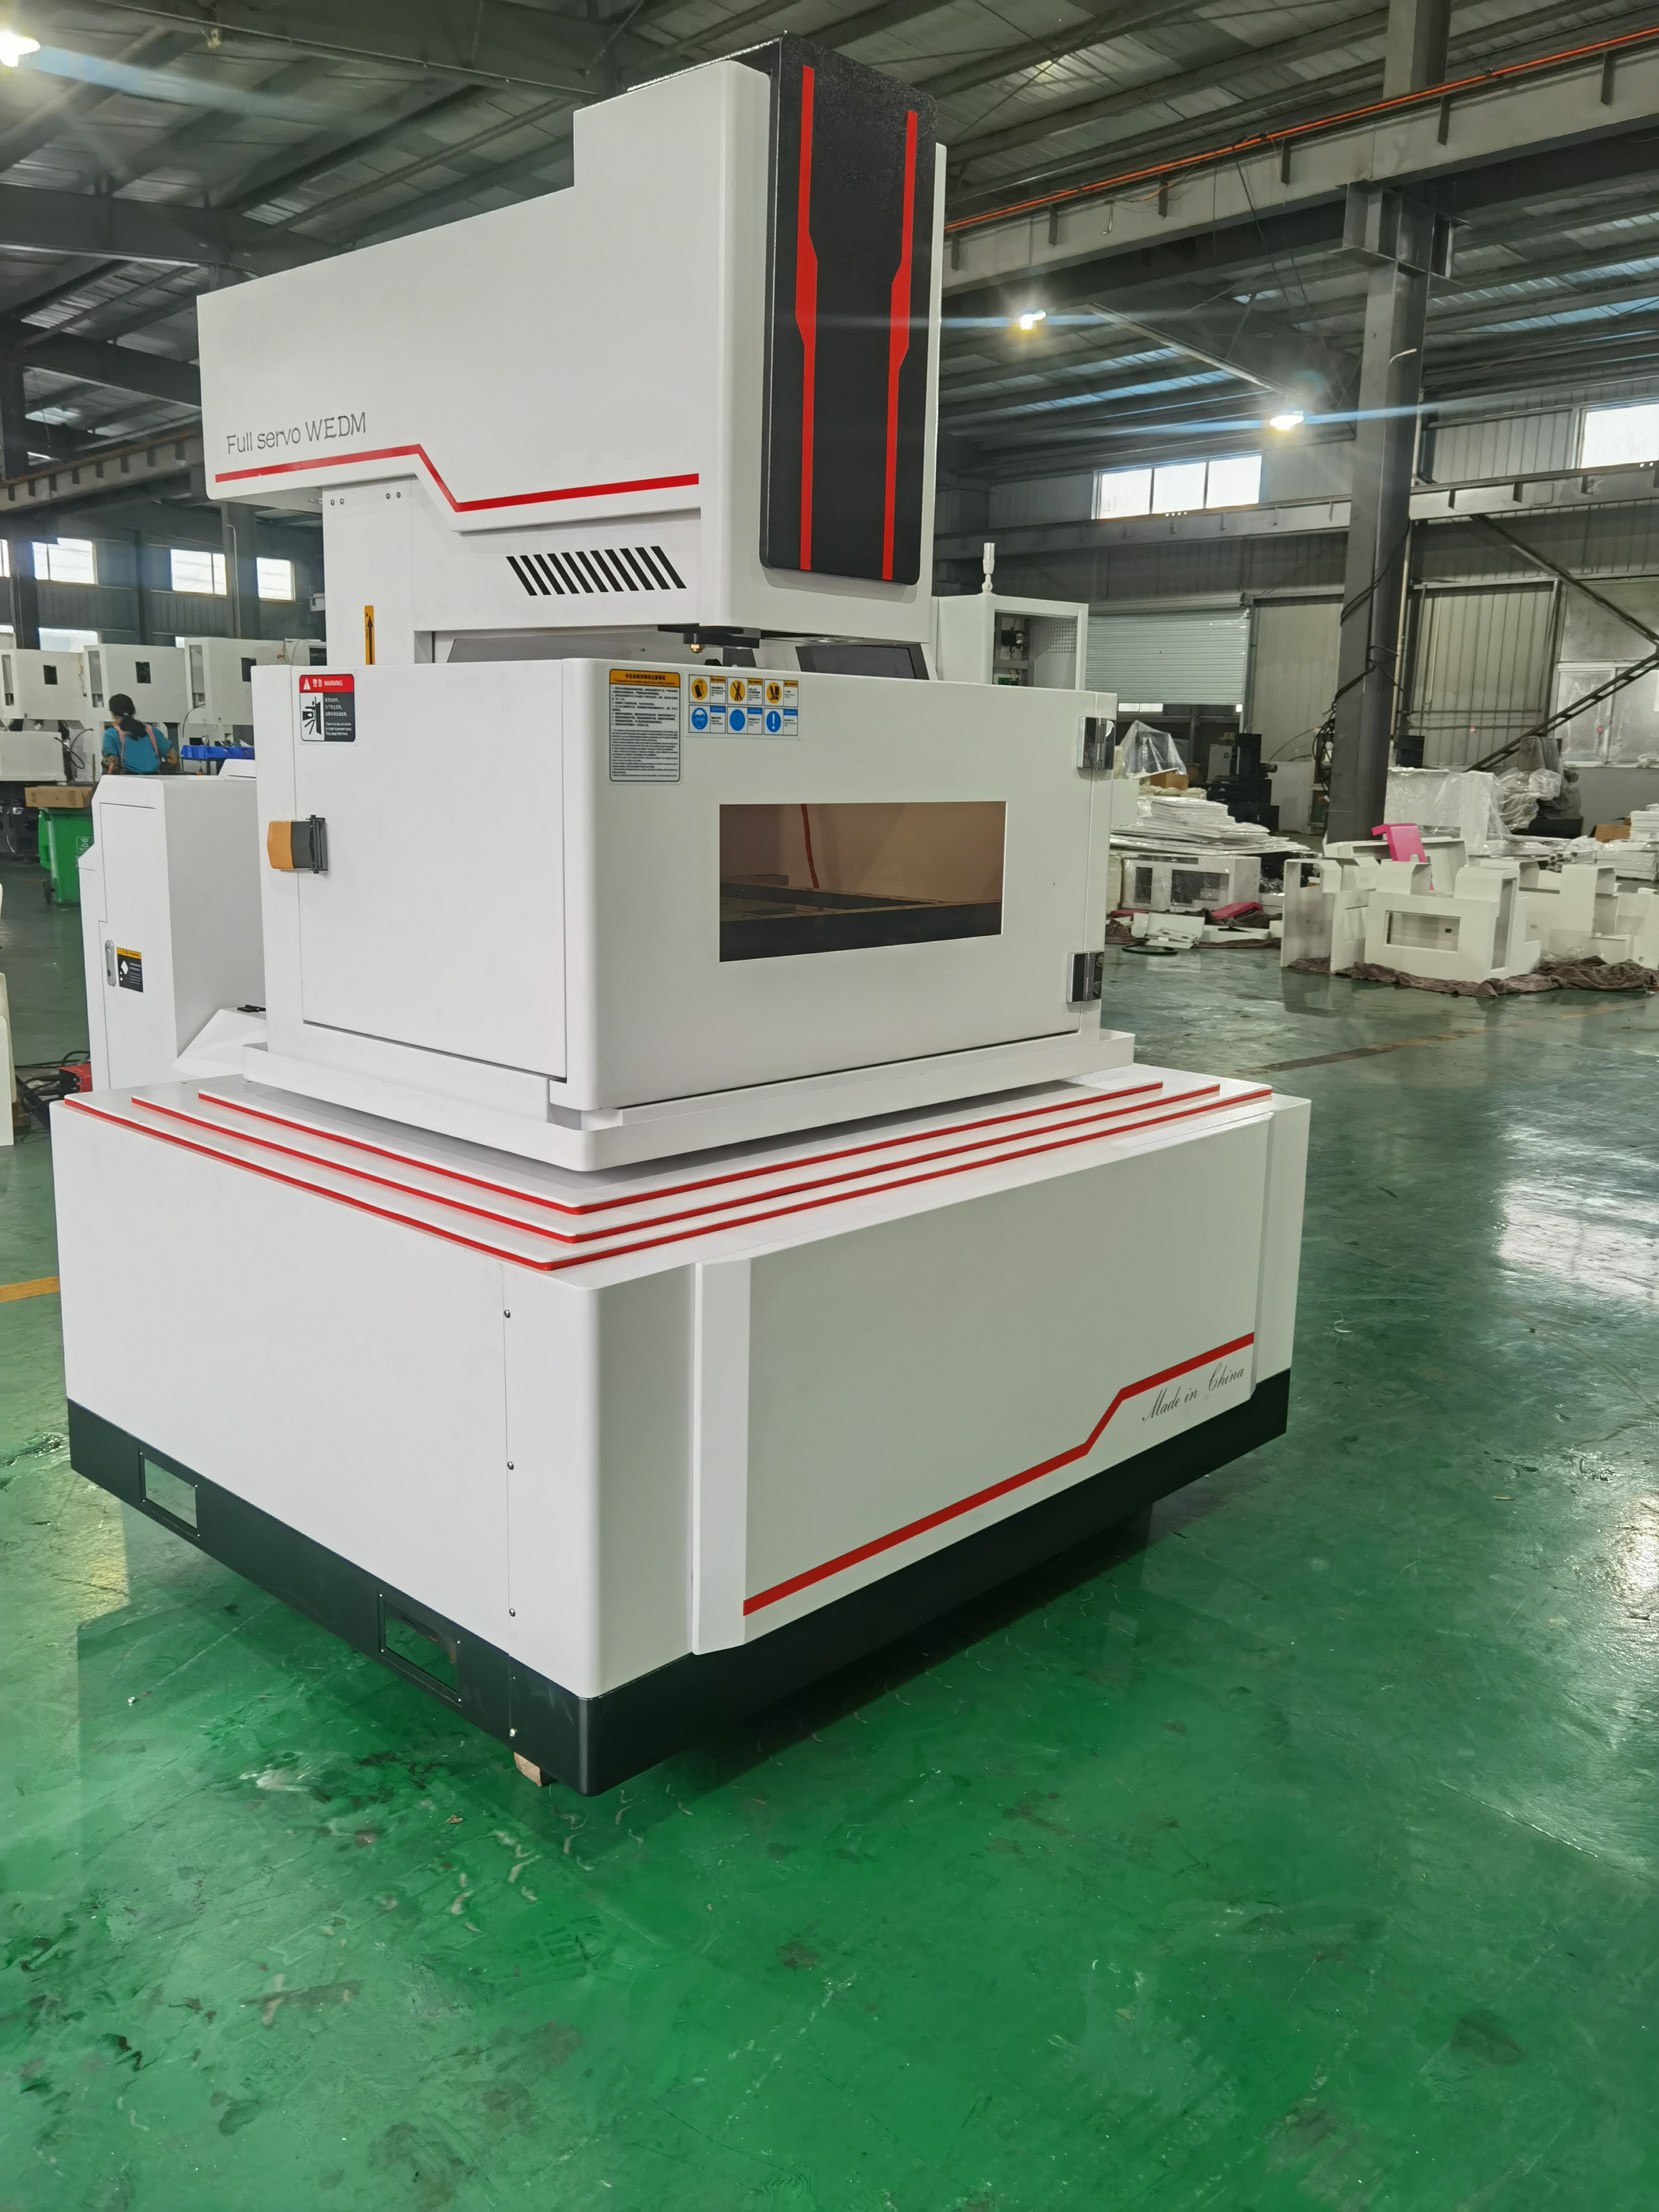
Untuk rongga buta konduktif, tinjau konfigurasi CNC die-sinking EDM secara khusus. Tanyakan bagaimana elektroda, pengendali, dan urutan pemesinan yang diusulkan berkaitan dengan gambar teknis. Jangan menyimpulkan secara otomatis adanya pergantian elektroda, probing, pengendalian adaptif, atau operasi tanpa pengawasan hanya dari kata CNC. Cantumkan fungsi standar, opsional, dan yang tidak termasuk secara terpisah.
Ukur Manfaat Terhadap Persyaratan yang Sama
Bandingkan seluruh alur kerja terhadap gambar dan titik akhir penerimaan yang sama. Catat pemrograman dan penyiapan, tahapan pemesinan yang diperlukan, penanganan, inspeksi, serta proses penyelesaian apa pun yang termasuk dalam titik akhir tersebut. Jika pekerjaan lanjutan tidak dimasukkan dalam perbandingan, identifikasi secara terpisah—bukan dengan mengimplikasikan bahwa komponen siap digunakan.
Angka posisi sumbu tidak menentukan dimensi, kehalusan permukaan, atau kualifikasi komponen jadi. Sepakati metode penerimaan dan lakukan inspeksi terhadap hasil representatif. Gunakan waktu siklus terukur, output yang diterima, serta biaya operasional aktual untuk menilai peningkatan; jangan tetapkan akurasi tetap, persentase penghematan, atau waktu penyiapan tetap untuk semua peralatan CNC.
Konfirmasi Alur Kerja yang Diusulkan Sebelum Pembelian
Untuk tinjauan teknis, berikan gambar terkait, bahan, dan ukuran penampang, lalu identifikasi manfaat alur kerja yang perlu Anda evaluasi. Minta model dan pengendali (controller) yang tepat, rute file yang didukung, langkah-langkah operator yang diperlukan, serta opsi-opsi yang disertakan. Demonstrasi pengendali dapat memperjelas urutan proses, tetapi kinerja komponen jadi memerlukan bukti penerimaan tersendiri.
Gunakan katalog produk sebagai titik awal untuk diskusi konfigurasi tersebut. Sepakati apa yang akan didemonstrasikan pemasok, apa yang harus dipersiapkan pembeli, serta pertanyaan-pertanyaan mana yang masih belum terselesaikan sebelum menerima komitmen produksi.
