
 EN




Apa yang Boleh Dikawal oleh CNC untuk Membantu Mengatur
CNC bermaksud kawalan berangka komputer. Ia menerangkan bagaimana sebuah mesin menerima arahan berangka; ia tidak mengenal pasti satu proses pemotongan tertentu. Nilai praktikalnya boleh termasuk mengatur jujukan pergerakan yang diprogramkan dan tetapan yang diperlukan untuk mengulang tugas. Sahkan fungsi pengaturcaraan, import fail, penyimpanan dan panggilan yang benar-benar disokong oleh pengawal yang dikutip.
Jujukan arahan yang boleh diulang bukan jaminan bahawa komponen siap adalah identikal. Bahan, persediaan, perkakasan atau keadaan elektrod, parameter pemotongan dan pemeriksaan masih penting. Simpan bersama-sama versi lukisan, versi program dan tetapan berkaitan supaya hasil yang berubah boleh disiasat berdasarkan titik permulaan yang diketahui.
Hubungkan Setiap Faedah kepada Proses Sebenar
Apabila menilai Pengurangan cnc Dalam katalog mesin HarsMarg, kenal pasti terlebih dahulu keluarga mesin dan mekanisme penyingkiranannya. Profil melalui konduktif, rongga buta dan lubang kecil memerlukan susunan EDM yang berbeza. Pemotongan wayar berlian CNC menggunakan wayar pemotong berabrasif, bukan penghakisannya percikan elektrik. Ini adalah penilaian proses yang berasingan, bukan fungsi yang diandaikan wujud pada satu mesin universal.
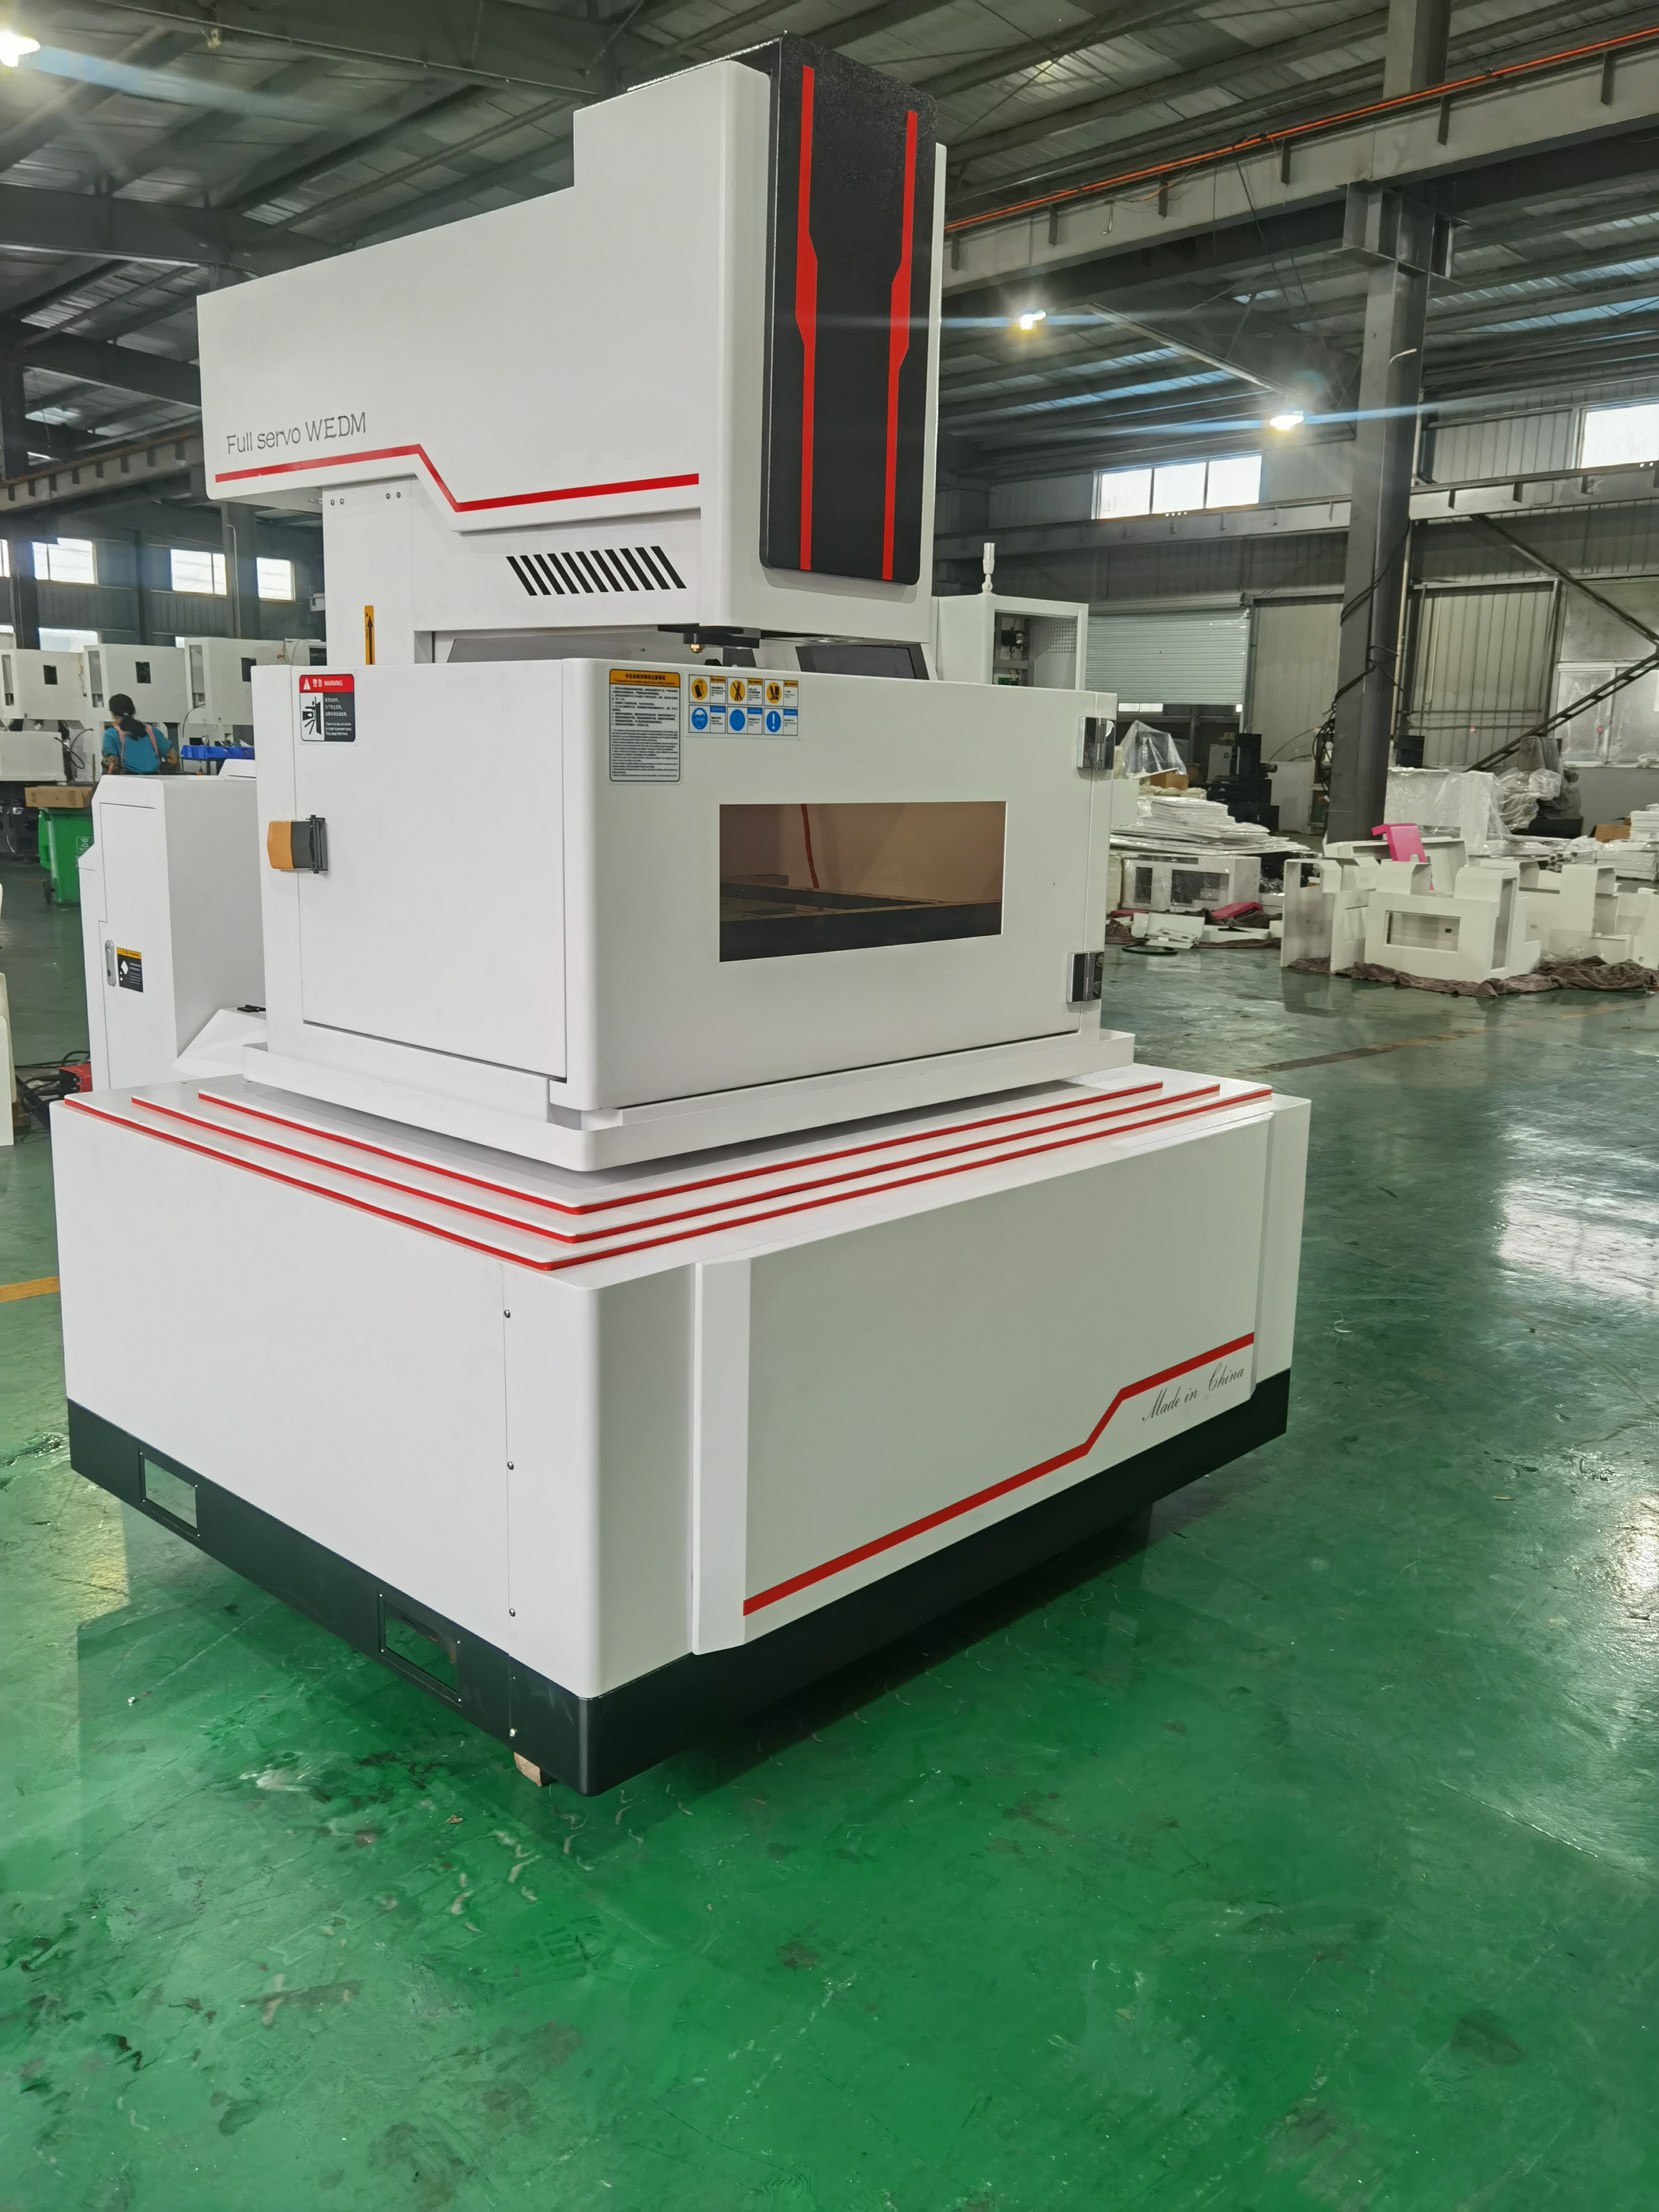
Untuk rongga buta konduktif, semak konfigurasi CNC die-sinking EDM secara khusus. Tanyakan bagaimana elektrod, pengawal dan jujukan pemesinan yang dicadangkan berkaitan dengan lukisan teknikal. Jangan membuat inferens secara automatik mengenai pertukaran elektrod, pengimbasan, kawalan adaptif atau operasi tanpa pengawalan hanya daripada perkataan CNC. Senaraikan fungsi piawai, pilihan dan yang dikecualikan secara berasingan.
Ukur Manfaat Berdasarkan Keperluan yang Sama
Bandingkan alur kerja lengkap terhadap lukisan dan titik akhir penerimaan yang sama. Rekodkan pengaturcaraan dan persiapan, peringkat pemesinan yang diperlukan, pengendalian, pemeriksaan, dan sebarang penyelesaian yang termasuk dalam titik akhir tersebut. Jika kerja susulan dikecualikan daripada perbandingan, kenal pasti secara berasingan dan jangan mengandaikan bahawa komponen tersebut sudah sedia untuk digunakan.
Angka kedudukan paksi tidak menentukan dimensi, hasil permukaan atau kelayakan komponen siap. Setujui kaedah penerimaan dan periksa hasil yang mewakili. Gunakan masa kitaran yang diukur, output yang diterima, dan kos operasi sebenar untuk menilai penambahbaikan; jangan tetapkan ketepatan tetap, peratusan penjimatan atau masa persiapan kepada semua peralatan CNC.
Sahkan Alur Kerja yang Dicadangkan Sebelum Pembelian
Untuk semakan teknikal, sediakan lukisan berkaitan, bahan dan saiz keratan, kemudian kenal pasti faedah alur kerja yang perlu dinilai. Minta model dan pengawal yang tepat, laluan fail yang disokong, langkah-langkah operator yang diperlukan serta pilihan yang disertakan. Demonstrasi pengawal boleh menjelaskan turutan, tetapi prestasi komponen siap memerlukan bukti penerimaan tersendiri.
Gunakan katalog produk sebagai titik permulaan untuk perbincangan konfigurasi tersebut. Setujui apa yang akan didemonstrasikan oleh pembekal, apa yang perlu disediakan oleh pembeli, dan soalan-soalan mana yang masih belum diselesaikan sebelum menerima komitmen pengeluaran.
